JP4308751B2 - 化粧板の製造システム及び製造方法 - Google Patents
化粧板の製造システム及び製造方法 Download PDFInfo
- Publication number
- JP4308751B2 JP4308751B2 JP2004372581A JP2004372581A JP4308751B2 JP 4308751 B2 JP4308751 B2 JP 4308751B2 JP 2004372581 A JP2004372581 A JP 2004372581A JP 2004372581 A JP2004372581 A JP 2004372581A JP 4308751 B2 JP4308751 B2 JP 4308751B2
- Authority
- JP
- Japan
- Prior art keywords
- base material
- thin paper
- adhesive
- decorative board
- trimming
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 45
- 239000000463 material Substances 0.000 claims description 81
- 239000000853 adhesive Substances 0.000 claims description 72
- 230000001070 adhesive effect Effects 0.000 claims description 69
- 238000009966 trimming Methods 0.000 claims description 45
- 238000000034 method Methods 0.000 claims description 36
- 238000001035 drying Methods 0.000 claims description 34
- 238000001816 cooling Methods 0.000 claims description 29
- 239000000758 substrate Substances 0.000 claims description 24
- 239000002904 solvent Substances 0.000 claims description 23
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 12
- 238000000576 coating method Methods 0.000 claims description 11
- 238000005520 cutting process Methods 0.000 claims description 9
- 239000011248 coating agent Substances 0.000 claims description 8
- 238000010521 absorption reaction Methods 0.000 claims description 5
- 238000001704 evaporation Methods 0.000 claims description 4
- 239000000123 paper Substances 0.000 description 57
- 230000008569 process Effects 0.000 description 30
- 238000007711 solidification Methods 0.000 description 12
- 230000008023 solidification Effects 0.000 description 12
- 239000011347 resin Substances 0.000 description 10
- 229920005989 resin Polymers 0.000 description 10
- 230000007246 mechanism Effects 0.000 description 8
- BZHJMEDXRYGGRV-UHFFFAOYSA-N Vinyl chloride Chemical compound ClC=C BZHJMEDXRYGGRV-UHFFFAOYSA-N 0.000 description 7
- 239000000835 fiber Substances 0.000 description 4
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 3
- 239000002245 particle Substances 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000005498 polishing Methods 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 239000002985 plastic film Substances 0.000 description 2
- 229920006255 plastic film Polymers 0.000 description 2
- 239000011120 plywood Substances 0.000 description 2
- 230000037303 wrinkles Effects 0.000 description 2
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 1
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 238000003916 acid precipitation Methods 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- 235000011089 carbon dioxide Nutrition 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 150000002013 dioxins Chemical class 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000839 emulsion Substances 0.000 description 1
- BFMKFCLXZSUVPI-UHFFFAOYSA-N ethyl but-3-enoate Chemical compound CCOC(=O)CC=C BFMKFCLXZSUVPI-UHFFFAOYSA-N 0.000 description 1
- 230000008020 evaporation Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000011094 fiberboard Substances 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 238000009499 grossing Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000012943 hotmelt Substances 0.000 description 1
- 229910000041 hydrogen chloride Inorganic materials 0.000 description 1
- IXCSERBJSXMMFS-UHFFFAOYSA-N hydrogen chloride Substances Cl.Cl IXCSERBJSXMMFS-UHFFFAOYSA-N 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 239000004014 plasticizer Substances 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images
Description
2 製造システム
3 搬送ライン
4 塗布装置
5 貼着装置
6 乾燥装置
7 冷却固化装置
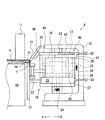
8 トリミング装置
22 回転刃
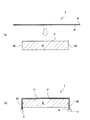
L 表面
W 端面
K 基材
P 薄紙
A 接着剤
Y 余剰部
Claims (5)
- 一連の搬送ライン上に、
吸水性を有する薄紙の裏面に水性系または溶剤系の接着剤を塗布する塗布装置と、
前記薄紙の端部が基材の端面からはみ出すように、前記基材の表面及び端面に前記薄紙を貼着させる貼着装置と、
前記基材の端面よりはみ出した前記薄紙の余剰部を冷却し、前記余剰部に塗布されている前記接着剤を固化させる冷却固化装置と、
冷却された前記余剰部を切除するトリミング装置と
を備えることを特徴とする化粧板の製造システム。 - 前記塗布装置によって前記基材に前記接着剤が塗布された後であり、かつ前記冷却固化装置によって前記余剰部が冷却される前に、前記余剰部に塗布された前記接着剤に含まれる水または溶剤を蒸発させ、乾燥させる乾燥装置
をさらに備えることを特徴とする請求項1に記載の化粧板の製造システム。 - 前記トリミング装置は、前記搬送ラインによって搬送される前記基材の通路に配置され、前記余剰部を切除する回転刃を有する
ことを特徴とする請求項1または請求項2に記載の化粧板の製造システム。 - 吸水性を有する薄紙の裏面に水性系または溶剤系の接着剤を塗布する塗布工程と、
前記薄紙の端部が基材の端面からはみ出すように、前記基材の表面及び端面に前記薄紙を貼着させる貼着工程と、
前記基材の端面よりはみ出した前記薄紙の余剰部を冷却し、前記余剰部に塗布されている前記接着剤を固化させる冷却固化工程と、
冷却された前記余剰部を切除するトリミング工程と
を一連の搬送ライン上で順次行うことを特徴とする化粧板の製造方法。 - 前記塗布工程の後に、前記余剰部に塗布された前記接着剤に含まれる水または溶剤を蒸発させ、乾燥させる乾燥工程
をさらに行うことを特徴とする請求項4に記載の化粧板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004372581A JP4308751B2 (ja) | 2004-12-24 | 2004-12-24 | 化粧板の製造システム及び製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004372581A JP4308751B2 (ja) | 2004-12-24 | 2004-12-24 | 化粧板の製造システム及び製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006175769A JP2006175769A (ja) | 2006-07-06 |
| JP4308751B2 true JP4308751B2 (ja) | 2009-08-05 |
Family
ID=36730322
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004372581A Expired - Lifetime JP4308751B2 (ja) | 2004-12-24 | 2004-12-24 | 化粧板の製造システム及び製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4308751B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016081958A2 (en) * | 2014-11-17 | 2016-05-26 | Bux Fahiem Amod | Method for forming a panel, particularly skin for a hollow core door, and a method of manufacturing a hollow core door |
| JP7353071B2 (ja) * | 2019-06-18 | 2023-09-29 | 株式会社ノダ | 化粧板の製造方法 |
| JP2023183685A (ja) * | 2022-06-16 | 2023-12-28 | 株式会社ノダ | 化粧板の製造方法 |
-
2004
- 2004-12-24 JP JP2004372581A patent/JP4308751B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2006175769A (ja) | 2006-07-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108189475A (zh) | 一种覆膜加工设备及包装盒加工工艺 | |
| CN109278152B (zh) | 一种板材封边机 | |
| CN205500410U (zh) | 一种胶带自动切段装置 | |
| CN104631744B (zh) | 一种水晶珠装饰软材生产装置 | |
| CN101243902A (zh) | 将用于容纳罩杯支撑元件的衬套无缝痕贴合到胸罩的设备 | |
| US6792934B2 (en) | V grooving machine for natural or engineered stone | |
| JP2006175769A (ja) | 化粧板の製造システム及び製造方法 | |
| CN206306226U (zh) | 封边机用封带喂入装置 | |
| CN114772366A (zh) | 包括带施加头的设备 | |
| CN113524700A (zh) | 无影胶涂装工艺和系统 | |
| JP2009018389A (ja) | カッタ装置の製造方法 | |
| CN209968776U (zh) | 一种保护膜涂布机头均胶装置 | |
| CN218288450U (zh) | 一种可回收底纸的冰箱自动贴画机 | |
| WO1999044796A1 (en) | Bamboo plate manufacturing method, bamboo plate continuous cutting device, and bamboo plate obtained from these method and device | |
| CN214981239U (zh) | 一种转印膜用压切头 | |
| WO2005039986A1 (en) | Method and apparatus for application of linerless labels | |
| CN224130470U (zh) | 一种pvc卡基材生产用的表面覆膜设备 | |
| CN224074424U (zh) | 一种浸渍胶膜纸饰面生态板的清边装置 | |
| CN215319323U (zh) | 一种软包门柔性封边生产装置 | |
| CN208163911U (zh) | 板式家具自动封边数控装置 | |
| CN223749762U (zh) | 一种不干胶贴纸切纸机的压纸装置 | |
| KR200320292Y1 (ko) | 접착매개액 도포수단을 갖는 열전사기 | |
| CN119370651B (zh) | 一种可调节张力的亚麻布收卷装置 | |
| JPH03176139A (ja) | 化粧板の製造方法 | |
| JPH11128824A (ja) | 板状物の塗装方法及び該板状物を用いた化粧板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060821 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20081121 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20081202 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090126 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090421 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090501 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4308751 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120515 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150515 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |