JP4313018B2 - 発泡原料注入口のキャップ弁 - Google Patents
発泡原料注入口のキャップ弁 Download PDFInfo
- Publication number
- JP4313018B2 JP4313018B2 JP2002299359A JP2002299359A JP4313018B2 JP 4313018 B2 JP4313018 B2 JP 4313018B2 JP 2002299359 A JP2002299359 A JP 2002299359A JP 2002299359 A JP2002299359 A JP 2002299359A JP 4313018 B2 JP4313018 B2 JP 4313018B2
- Authority
- JP
- Japan
- Prior art keywords
- valve
- foaming
- raw material
- cap valve
- cap
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images







Landscapes
- Molding Of Porous Articles (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
この発明は、例えば車両ボディや電気製品等の基体の発泡原料注入口に設けられ、発泡原料注入口から基体内に対する発泡原料の注入時に開放されるとともに、発泡原料の注入終了にともなって閉じる発泡原料注入口のキャップ弁に関するものである。
【0002】
【従来の技術】
一般に、車両においてそのボディ剛性を向上させたり、吸音機能を向上させたり、あるいは冷蔵庫等の電気製品において断熱性能を確保したりするために、車両ボディや電気製品フレーム等の基体内に発泡原料を充填することが実行されている。そして、このためには、基体の発泡原料注入口から基体の内部に発泡原料が注入されて、その発泡原料が注入後に発泡膨張して基体内の空間を充たす。この場合、前記発泡原料注入口には、外観向上、異物の侵入防止等を目的として常閉型のキャップ弁が取り付けられる。
【0003】
そして、従来、この種の発泡原料注入口のキャップ弁としては、例えば特開平4−25413号公報に開示されるような構成のものが提案されている。この従来構成においては、発泡原料注入口を閉鎖するために円形状をなすほぼ平板状の薄肉部が設けられている。また、この薄肉部に中心を通るように十字状のスリットが形成されることにより、薄肉部が複数の弁部に分割されている。
【0004】
そして、発泡原料注入口を介した発泡原料の注入時には、注入口に対する注入ヘッドの挿入、あるいは発泡原料の注入圧力により、キャップ弁の各弁部が基体の内側に弾性変形して注入口が開かれる。また、発泡原料の注入後には、注入口からの注入ヘッドの離脱、あるいは発泡原料の注入圧力の解除により、キャップ弁の各弁部が原位置に弾性復帰して注入口が閉じられるようになっている。
【0005】
しかしながら、この従来構成のキャップ弁では、前述のように複数の弁部がほぼ平板状の薄肉部において十字状のスリットにて分割形成されているため、各弁部の閉成状態で、それらの弁部の剛性を充分に確保できない。このため、発泡原料の注入後に、発泡原料の発泡にともなう膨張圧によりキャップ弁の弁部が基体の外側に湾曲変形して開放するおそれがあって、発泡原料の漏出を招きやすいという問題があった。
【0006】
このような問題点に対処するため、例えば特開平9−220724号公報に開示されるような構成のキャップ弁も従来から提案されている。この従来構成においては、キャップ弁が中央部にて互いに分離された二層の弾性体から構成されている。そして、各弾性体の中央部には十字状のスリットが位置をずらした状態で形成され、これらのスリットにより各弾性体が位置の異なった複数の弁部にそれぞれ分割されている。この構成によれば、二層の弾性体において、複数の弁部が異なった位置に対向配置されているため、発泡原料の注入後に弁部が基体の外側に弾性変形するのをある程度抑制することができる。
【0007】
【発明が解決しようとする課題】
ところが、前述の従来構成のキャップ弁においては、二層の弾性体構成になっているため、それらを同一の金型によりを同時に成形することは困難である。このため、両弾性体を別々に成形した後、一方の弾性体に他方の弾性体を重合固定するという面倒な作業を行う必要があって、キャップ弁の製造が繁雑で製造コストが高くなるという問題があった。
【0008】
また、このキャップ弁においても、弁部が平板状であるため、発泡原料を漏れにくくするということは、弁部を開きにくくするということと同義であり、発泡原料の注入に支障を来すおそれがあった。
【0009】
この発明は、このような従来の技術に存在する問題点に着目してなされたものである。その目的は、発泡原料注入口からの発泡原料の注入時には速やかに開放されるとともに、発泡原料の注入後には確実に閉じることができ、しかも構造が簡単で安価に製造することができる発泡原料注入口のキャップ弁を提供することにある。
【0010】
【課題を解決するための手段】
上記の目的を達成するために、請求項1に記載の発泡原料注入口のキャップ弁の発明は、基体の発泡原料注入口に設けられるキャップ弁において、弁本体の中央には基体の内側に向かって突出する円錐状の突出部を形成し、その突出部の頂部を通って直線状に延びる直線部と、その直線部の両端から円周方向に延びる二ヶ所の円弧部とから形成されるスリットであり、前記それぞれの円弧部の中心角が45°〜135°の範囲にあるように形成されたスリットにより弁部を開閉可能に設けたキャップ弁であって、常には閉成状態に配置されていることを特徴とするものである。
【0011】
従って、この請求項1に記載の発明によれば、通常では各弁部が基体の内側に向かって円錐状に突出した閉成状態に配置され、発泡原料注入口からの発泡原料の注入時には、各弁部が基体の内側に容易に弾性変形して、発泡原料注入口を速やかに開くことができる。それとともに、発泡原料の注入後には、各弁部が円錐状をなしているため、基体の外側に弾性変形するのを抑制することができて、発泡原料注入口を閉成状態に確実に保持することができる。また、キャップ弁を2層構造にする必要がなく、構造が簡単であるとともに、安価に製造することができる。
【0017】
【発明の実施の形態】
(第1実施形態)
以下に、この発明の第1実施形態を、図1〜図8に基づいて説明する。
【0018】
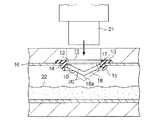
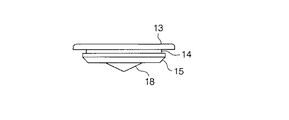
図1〜図3に示すように、この実施形態の常閉型のキャップ弁11は、ゴムまたはゴム系材料により全体が一体に成形されている。キャップ弁11の弁本体12は短円筒状に形成され、その外周にはフランジ部13が突設されている。弁本体12の外周面には環状溝14が形成されるとともに、その環状溝14を介してフランジ部13の反対側の外周にはテーパ面15が形成されている。そして、図4に示すように、車両ボディや電気製品等の基体16に形成された発泡原料注入口17に対して、弁本体12をテーパ面15側から嵌合することにより、環状溝14が発泡原料注入口17の開口縁に係合して、キャップ弁11が注入口17に取り付けられる。
【0019】
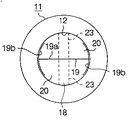
前記弁本体12の中央には円錐状の突出部18がテーパ面15側、すなわち基体16の内側方向に向かって突出するように形成されている。突出部18にはその頂部18aを通るようにスリット19が形成されている。このスリット19は、突出部18の頂部18aを通り、弁本体12の直径方向に沿って直線状に延びる直線部19aと、その直線部19aの両端から弁本体12の中心を中心として円周方向に延びる円弧部19bとからなっている。この円弧部19bは、直線部19aの両翼側に均等長さずつ形成され、その形成範囲は突出部18の全周(360度)に対して1/4〜3/4程度である。そして、スリット19により円錐状の突出部18には、基体16の内側に向かって弾性変形可能な複数(実施形態では2つ)の弁部20が分割形成されている。
【0020】
次に、前記のように構成されたキャップ弁11の作用を説明する。
さて、図4に実線で示すように、キャップ弁11が基体16の発泡原料注入口17に取り付けられた通常の状態では、各弁部20が基体16の内側に向かって円錐状に突出した閉成状態に配置されている。この状態で、基体16内に発泡原料を注入する場合には、注入装置の注入ヘッド21が注入口17に接続され、その注入ヘッド21から注入口17を介して基体16内に発泡原料22が注入される。このとき、注入口17に対する注入ヘッド21の挿入、あるいは発泡原料22の注入圧力により、図4に鎖線で示すように、キャップ弁11の各弁部20が円錐状の閉成状態から基体16の内側に向かって弾性変形され、注入口17が速やかに開放される。
【0021】
その後、発泡原料22の注入が完了すると、注入口17からの注入ヘッド21の離脱、あるいは発泡原料22の注入圧力の解除により、キャップ弁11の各弁部20が自身のバネ力により図4に実線で示す閉成状態に弾性復帰して、注入口17が閉じられる。この閉成状態では、各弁部20が基体16の内側に向かう円錐面を構成しているため、発泡原料22の図4の状態からの発泡膨張に伴って基体16の内部圧力が高くなった場合でも、弁部20は内部圧力を分散させる。このため、弁部20が基体16の外側に向かって反転変形されることを抑制でき、発泡原料22の注入後に、注入口17から発泡原料22の漏出を防止することができる。
【0022】
従って、この実施形態によれば、以下のような効果を得ることができる。
(1) このキャップ弁11においては、弁本体12の中央に円錐状の突出部18が基体16の内側に向かって突出するように形成されている。そして、突出部18にはその頂部18aを通るようにスリット19が形成され、このスリット19により突出部18が複数の弁部20に分割されている。
【0023】
このため、通常では各弁部20が基体16の内側に向かって円錐状に突出した閉成状態に配置されている。そして、発泡原料注入口17からの発泡原料22の注入時には、各弁部20が円錐状の閉成状態から基体16の内側に容易に弾性変形して、発泡原料注入口17を速やかに開くことができ、発泡原料22の注入を円滑に行うことができる。また、発泡原料22の注入後には、各弁部20が基体16の外側に弾性変形するのを抑制することができて、発泡原料注入口17を閉成状態に保持することができ、発泡原料22の漏出を抑制できる。さらに、キャップ弁11が一層構造になっているため、構造が簡単であるとともに、安価に製造することができる。
【0024】
(2) このキャップ弁11においては、前記スリット19が、突出部18の頂部18aを通って直線状に延びる直線部19aと、その直線部19aの両端から円周方向に延びる円弧部19bとからなっている。このため、スリット19にて分割形成された各弁部20に適度の弾性と剛性を持たせることができて、発泡原料22の注入時及び注入後に、各弁部20を容易かつ確実に開閉させることができる。すなわち、スリット19の円弧部19bの作用により弁部20の開放が容易になり、発泡原料22の注入後は、円錐面の作用により弁部20の閉成状態が確実に維持される。
【0025】
(その他の実施形態)
以下に、前記第1実施形態とは異なるこの発明の実施形態を、第1実施形態と異なる部分を中心に説明する。
【0037】
第2実施形態においては、図9に示すように、前記第1実施形態のキャップ弁11の弁部20の中央部に対して、円錐面の下面側の中央部にキャップ弁11の径方向に伸びる所定幅の厚肉部23を形成したものである。
【0038】
この第2の実施形態によれば、前記第1実施形態における効果に加えて、次のような効果をえることができる。
(3)このキャップ弁11においては、複数の弁部20に厚肉部23が形成されている。このため、スリット19にて分割形成された各弁部20に強めの弾性と剛性を持たせることができる。従って、この第2実施形態においては、発泡原料22の注入圧力や、膨張圧力が強いような場合に適する。なお、前記厚肉部23は、弁部20の中央部を除く両側部に形成してもよい。
【0039】
第3実施形態においては、図10及び図11に示すように、前記第1実施形態のキャップ弁11に対してスリット19の円弧部19bの両端間に位置する平面直線状の突起31及び凹部32を形成したものである。従って、この第3実施形態においては、前記注入ヘッド21からの発泡原料22の注入時に弁部20が円滑に開放される。
【0043】
(変更例)
なお、この実施形態は、次のように変更して具体化することも可能である。
・ 前記各実施形態において、弁部20を弁本体12等の他の部分より厚肉状に形成すること。
【0045】
【発明の効果】
以上、実施形態で例示したように、この発明のキャップ弁においては、発泡原料注入口からの発泡原料の注入時には速やかに開放させることができるとともに、発泡原料の注入後には確実に閉じることができる。また、キャップ弁の構造が簡単で安価に製造することができる。
【図面の簡単な説明】
【図1】 第1実施形態の発泡原料注入口のキャップ弁を示す斜視図。
【図2】 図1のキャップ弁の正面図。
【図3】 図2の3−3線における断面図。
【図4】 発泡原料注入口に対するキャップ弁の取付状態を示す断面図。
【図5】 第1実施形態の発泡原料注入口のキャップ弁を示す正面図。
【図6】 第1実施形態の発泡原料注入口のキャップ弁を示す平面図。
【図7】 第1実施形態の発泡原料注入口のキャップ弁を示す底面図。
【図8】 第1実施形態の発泡原料注入口のキャップ弁を示す背面図。
【図9】 第2実施形態の発泡原料注入口のキャップ弁を示す正面図。
【図10】 第3実施形態の発泡原料注入口のキャップ弁を示す正面図。
【図11】 第3実施形態の発泡原料注入口のキャップ弁を示す断面図。
【符号の説明】
11…キャップ弁、12…弁本体、16…基体、17…発泡原料注入口、18…突出部、18a…頂部、19…スリット、19a…直線部、19b…円弧部、20…弁部、22…発泡原料、23…厚肉部。
Claims (1)
- 基体の発泡原料注入口に設けられるキャップ弁において、弁本体の中央には基体の内側に向かって突出する円錐状の突出部を形成し、その突出部の頂部を通って直線状に延びる直線部と、その直線部の両端から円周方向に延びる二ヶ所の円弧部とから形成されるスリットであり、前記それぞれの円弧部の中心角が45°〜135°の範囲にあるように形成されたスリットにより弁部を開閉可能に設けたキャップ弁であって、常には閉成状態に配置されていることを特徴とする発泡原料注入口のキャップ弁。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002299359A JP4313018B2 (ja) | 2002-10-11 | 2002-10-11 | 発泡原料注入口のキャップ弁 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002299359A JP4313018B2 (ja) | 2002-10-11 | 2002-10-11 | 発泡原料注入口のキャップ弁 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004130734A JP2004130734A (ja) | 2004-04-30 |
| JP4313018B2 true JP4313018B2 (ja) | 2009-08-12 |
Family
ID=32288518
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002299359A Expired - Fee Related JP4313018B2 (ja) | 2002-10-11 | 2002-10-11 | 発泡原料注入口のキャップ弁 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4313018B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH717835A9 (de) * | 2020-09-10 | 2022-04-29 | Swiss Tea Innovation Ag | Einlassventil für einen Aufgussbehälter und Aufgussbehälter. |
| JP7336478B2 (ja) * | 2021-03-09 | 2023-08-31 | 日立グローバルライフソリューションズ株式会社 | 洗濯機 |
| CN115476466B (zh) * | 2022-07-27 | 2025-12-16 | 格力电器(武汉)有限公司 | 一种堵胶头、发泡板及发泡方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4053084A (en) * | 1976-03-01 | 1977-10-11 | Illinois Tool Works Inc. | Filler plug |
| JPS6170014U (ja) * | 1984-10-12 | 1986-05-13 | ||
| JP2001256954A (ja) * | 2000-03-10 | 2001-09-21 | Sony Corp | 蓄電装置 |
-
2002
- 2002-10-11 JP JP2002299359A patent/JP4313018B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004130734A (ja) | 2004-04-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| BR0318407B1 (pt) | Fechamento articulado moldado em posição fechada | |
| US20050098215A1 (en) | Vehicle pressure relief valve having centrally secured flaps and method of manufacturing the same | |
| JP2010527812A (ja) | インサート部品を含む継合わせ部分を使用してグレージング要素にオーバモールドする方法およびデバイス、ならびに上記方法のためのグレージングパネルおよびインサート部品 | |
| JP2014069595A (ja) | フューエルインレットボックスのシール構造 | |
| JP3866003B2 (ja) | 締結構造 | |
| CN103209850A (zh) | 用于制造装备了挡板的燃油箱的方法 | |
| KR100839636B1 (ko) | 기능성 캔 | |
| JP2004130734A (ja) | 発泡原料注入口のキャップ弁 | |
| KR102248317B1 (ko) | 일체형 댐퍼 블레이드 | |
| CN206698428U (zh) | 一种用于连接的固定装置及扬声器模组 | |
| JP3956123B2 (ja) | コネクターシール | |
| JP2018070266A (ja) | 二重容器 | |
| JP3943961B2 (ja) | 表皮付合成樹脂成形品の製造方法 | |
| JP2006069612A (ja) | 燃料タンクのシール構造 | |
| JP2020138781A (ja) | タンク | |
| JPH09226814A (ja) | タンク用キャップ | |
| JP6143450B2 (ja) | 車両用エアアウトレット | |
| JPH0754819A (ja) | クリップ取付座 | |
| JP7422624B2 (ja) | キャップ | |
| JPS6382814A (ja) | 自動車用窓装置 | |
| JPH09100719A (ja) | リザーブタンクのキャップシール構造 | |
| JP3454588B2 (ja) | 防振装置の製造方法 | |
| JPH10331837A (ja) | ダストカバー | |
| JPH07290942A (ja) | 車両用レジスタ | |
| JPH0147670B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051007 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070618 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071106 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080107 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090428 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090514 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120522 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |