JP4320160B2 - プラスチック袋の底材折り込み装置 - Google Patents
プラスチック袋の底材折り込み装置 Download PDFInfo
- Publication number
- JP4320160B2 JP4320160B2 JP2002333599A JP2002333599A JP4320160B2 JP 4320160 B2 JP4320160 B2 JP 4320160B2 JP 2002333599 A JP2002333599 A JP 2002333599A JP 2002333599 A JP2002333599 A JP 2002333599A JP 4320160 B2 JP4320160 B2 JP 4320160B2
- Authority
- JP
- Japan
- Prior art keywords
- bottom material
- support shaft
- arms
- folded
- holders
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Making Paper Articles (AREA)
Description
【産業上の利用分野】
この発明は、胴材および底材によってプラスチック袋を製造する製袋機に関するものであり、特にその底材折り込み装置に関するものである。
【0002】
【従来技術とその問題点】
プラスチック袋として胴部、サイドガセット部および底ガセット部を有するものが知られている。これまでにそのプラスチック袋を製造する製袋機も開発され、提案されている。たとえば、特開2001−158056号公報(特許文献1)に記載されているものがそれである
【0003】
同公報に示されているように、サイドガセット部は胴部の両側縁に沿って形成され、胴部の両層間に折り込まれ、2つ折りされる。底ガセット部は胴部の底縁に沿って形成され、胴部の両層間に折り込まれ、2つ折りされる。さらに、底ガセット部の両端が底ガセット部の2つ折り線に対し45°の角度をもって折り返され、底ガセット部の両層間に折り込まれ、2つ折りされる。これによって補助ガセット部が形成され、底ガセット部および補助ガセット部の片層が胴部の片層とサイドガセット部の片層間に挿入され、他層は胴部の他層とサイドガセット部の他層間に挿入される。したがって、サイドガセット部によってプラスチック袋を拡げ、その容量を増大させることができる。底ガセット部および補助ガセット部によってフラット底面を形成し、プラスチック袋を安定して直立させることもできる。
【0004】
そして、このプラスチック袋の製造工程において、上記公報の製袋機では、胴材が一定長さずつ間欠送りされる。胴材は胴部およびサイドガセット部を有する。さらに、胴材の間欠送り毎に、胴部の上層とサイドガセット部の両層がカットされ、これによって胴材の切り開き部が形成され、次いで、胴材の切り開き部において、底材が胴部の両層間に押し込まれる。さらに、胴部の両層間に押し込まれるとき、へらによって底材が押し込まれ、底材ガイド部材によってそれが案内され、底材がその中心線に沿って2つ折りされ、その両端が底材の両層間に折り込まれる。
【0005】
しかしながら、同公報の製袋機の場合、どのような底材であっても、それを的確に2つ折りし、折り込むことができるというわけではない。その構造上、底材の大きさに制限がある。底材が大きいとき、へらおよび底材ガイド部材によってそれを2つ折りし、折り込むことは困難である。
【0006】
【特許文献1】
特開2001−158056号公報
【0007】
【発明の目的】
したがって、この発明は、特別の構成の底材折り込み装置を新たに提供し、プラスチック袋の底材をその中心線に沿って2つ折りし、その両端を底材の両層間に折り込むとき、大きい底材であっても、それを的確に2つ折りし、折り込むことができるようにすべくなされたものである。
【0008】
【発明の構成】
この発明によれば、プラスチック袋の底材をその中心線に沿って2つ折りし、その両端を前記底材の両層間に折り込むプラスチック袋の底材折込装置であって、
前記底材の中心線の延長線に沿ってのびる支軸のまわりを揺動可能である第1および第2アームと、
前記第1および第2アームに支持され、互いに間隔を置いて対向し、前記底材の両側縁を保持する第1および第2ホルダと、
両側縁の保持後、前記支軸のまわりにおいて、前記第1および第2アームを逆方向に揺動させ、前記第1および第2ホルダを前記第1および第2アームと一体的に回動させ、互いに接近させ、対称的に変向させ、前記底材をその中心線に沿って2つ折りする駆動機構と、
前記底材が2つ折りされるとき、前記底材の両端に係合し、前記両端を前記底材の両層間に折り込む1対の折り込み部材とからなるプラスチック袋の底材折り込み装置が提供される。
【0010】
好ましい実施例では、駆動機構が支軸に連結され、駆動機構によって支軸が移動する。その移動方向は支軸および底材に垂直の方向である。さらに、アームガイド部材によって第1および第2アームが案内され、支軸の移動にともない、第1および第2アームが逆方向に揺動する。
【0011】
第1および第2ホルダに底材の両側縁が保持される前、ヒータによって底材を加熱および加圧し、底材に折りぐせを形成することが好ましい。
【0012】
第1および第2ホルダに底材の両側縁が保持される前、プレスによって底材を加圧し、底材に折りぐせを形成してもよい。
【0013】
【実施例の説明】
以下、この発明の実施例を説明する。
【0014】
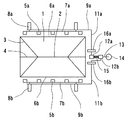
図1はこの発明にかかる装置を示す。この装置はプラスチック袋の底材1の折り込み装置であり、底材1がその中心線2に沿って2つ折りされることは特開2001−158056号公報に記載されているものと同様である。したがって、その2つ折り線2は底材1の中心線からなる。さらに、その両端が2つ折り線2に対し45°の角度をもって折り返され、底材1の両層間に折り込まれ、2つ折りされることも同公報のものと同様である。したがって、折り返し線3が2つ折り線2に対し45°の角度をもって形成され、2つ折り線4が2つ折り線2の延長線上に形成される。
【0015】
この装置では、第1および第2ホルダ5a,5bが互いに間隔を置いて対向し、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bが保持される。この実施例では、第1ホルダ5aに複数のエアチャックが使用されており、各エアチャック5aが互いに間隔を置いて配置され、バー7aに取り付けられている。さらに、1対のエアシリンダ8aがベース9aに取り付けられ、バー7aに連結されている。第2ホルダ5bも同様である。第2ホルダ5bに複数のエアチャックが使用され、各エアチャック5bが互いに間隔を置いて配置され、バー7bに取り付けられている。さらに、1対のエアシリンダ8bがベース9bに取り付けられ、バー7bに連結されている。
【0016】
さらに、図2に示すように、底材1が吸着ベルト10に吸着され、図1の位置に送られ、第1および第2ホルダ5a,5b間に配置される。底材1を吸着ベルト10ではなく、吸着パッドに吸着し、図1の位置に送り、第1および第2ホルダ5a,5b間に配置するようにしてもよい。したがって、その後、図3および図5に示すように、エアシリンダ8a,8bによってバー7a,7bを移動させ、第1および第2ホルダ5a,5bを底材1の両側縁6a,6bに向かって前進させ、エアによってエアチャック5a,5bを閉じると、各エアチャック5a,5bに底材1の両側縁6a,6bが把持される。したがって、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bが保持されるものである。その後、底材1は吸着ベルト10または吸着パッドから解放される。
【0017】
さらに、この実施例では、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bが保持される前、底材1に折りぐせが形成される。たとえば、特開2001−158056号公報の製袋機と同様、ヒータによって底材1が加熱および加圧され、これによって折りぐせが形成される。そして、折りぐせの形成後、それが図1の位置に送られ、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bが保持されるものである。折りぐせは底材1の2つ折り線2,4および折り返し線3に沿って形成される。プレスによって底材1を加圧し、これによって折りぐせを形成してもよい。
【0018】
さらに、この装置では、両側縁6a,6bの保持後、駆動機構によって第1および第2ホルダ5a,5bが操作され、第1および第2ホルダ5a,5bが互いに接近すると同時に、底材1の両側縁6a,6bのまわりを回動し、対称的に変向する。この実施例では、第1および第2アーム11a,11bが各ベース9a,9bと組み合わされ、その一端に連結され、一体化され、各ベース9a,9bが片持ち支持されている。したがって、第1および第2ホルダ5a,5bが第1および第2アーム11a,11bに支持されているものである。さらに、第1および第2アーム11a,11bが第1および第2ボス12a,12bに固定され、ボス12a,12bは支軸13にはめ合わされ、支持されており、支軸13のまわりを回転可能である。したがって、第1および第2アーム11a,11bは支軸13のまわりを揺動可能であり、ボス12a,12bと一体的に揺動する。支軸13は底材1の中心線2の延長線に沿ってのびる。そして、駆動機構が第1および第2アーム11a,11bに作用し、支軸13のまわりにおいて、第1および第2アーム11a,11bが逆方向に揺動する。これによって第1および第2ホルダ5a,5bが接近し、変向するものである。
【0019】
さらに、この実施例では、図4に示すように、駆動機構はエアシリンダ14からなり、支軸13に連結されている。さらに、スプリング15が支軸13のまわりに設けられ、その両端が第1および第2ボス12a,12bに係合しており、支軸13のまわりにおいて、スプリング15がボス12a,12bおよびアーム11a,11bに作用し、第1および第2アーム11a,11bが互いに逆方向に弾性付勢され、アームガイド部材16a,16bに係合する。アームガイド部材16a,16bは第1および第2ストッパからなり、支軸13の両側に配置されている。したがって、ストッパ16a,16bおよびエアシリンダ14によってアーム11a,11bおよび支軸13が位置決めされ、支持されているものである。
【0020】
そして、底材1の両側縁6a,6bの保持後、エアシリンダ14によって支軸13が押され、移動する。その移動方向は支軸13および底材1に垂直の方向である。したがって、支軸13によって第1および第2ボス12a,12bが引っ張られ、第1および第2アーム11a,11bが第1および第2ストッパ16a,16b間に引き込まれ、図6および図8に示すように、第1および第2ストッパ16a,16bによって第1および第2アーム11a,11bが案内され、支軸13の移動にともない、第1および第2アーム11a,11bが逆方向に揺動する。これによって第1および第2アーム11a,11bが折り畳まれ、その角度αが漸次減少する。
【0021】
したがって、第1および第2ホルダ5a,5bが第1および第2アーム11a,11bと一体的に揺動し、図7および図8に示すように、第1および第2アーム11a,11bの揺動にともない、第1および第2ホルダ5a,5bが互いに接近すると同時に、底材1の両側縁6a,6bのまわりを回動し、対称的に変向する。そして、その状態で第1および第2アーム11a,11bが折り畳まれるものである。さらに、折りぐせが底材1の2つ折り線2に沿って形成されていることは前述したとおりである。したがって、第1および2ホルダ5a,5bによって底材1が2つ折りされ、その2つ折り線2が形成される。底材1が2つ折りされるとき、その形状は第1および第2アーム11a,11bのそれに対応する。角度βも第1および第2アーム11a,11bの角度αに対応し、漸次減少し、2つ折り線2は支軸13の移動方向に変位し、その位置は支軸13の延長線上に保たれる。
【0022】
さらに、折りぐせが底材1の折り返し線3および2つ折り線4に沿って形成されていることも前述したとおりである。そして、この実施例では、図10に示されているように、底材1が2つ折りされるとき、その変位にともない、1対の折り込み部材17が底材1の両端に係合する。したがって、折り込み部材17によって両端が折り返され、2つ折りされ、その折り返し線3および2つ折り線4が形成され、折り込み部材17は両端の両層間に挿入される。これによって底ガセット部18および補助ガセット部19が形成されるものである。
【0023】
この装置の場合、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bを保持すればよく、大きい底材1であっても、それを容易に2つ折りし、折り込むことができる。しかも、2つ折りされ、折り込まれる間、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bが保持され、拘束され、その状態で第1および第2ホルダ5a,5bが接近し、変向する。したがって、底材1を的確に2つ折りし、折り込むことができる。
【0024】
さらに、この実施例では、底材1が2つ折りされ、折り込まれたとき、それが1対のローラ20間に挟まれ、ローラ20によって底材1が引っ張られる。これと同時に、エアによってエアチャック5a,5bが開かれ、底材1が第1および第2ホルダ5a,5bから解放される。したがって、底材1が第1および第2ホルダ5a,5bから離れ、各ローラ20間に引き込まれる。その後、底材1が各ローラ20間で圧縮され、完全に2つ折りされ、完全に折り込まれる。さらに、折り込まれた底材1の中央において、それが1対の細幅ベルト21間に挟まれ、図11に示すように、底材1がローラ20を通過したとき、細幅ベルト21によって底材1が保持され、移動する。細幅ベルト21は下向きに屈曲しており、底材1は下向きの状態で保持され、その位置で停止し、待機する。
【0025】
この装置は製袋機に組み込まれており、その製袋機は特開2001−158056号公報の製袋機と同様の種類のものである。したがって、同公報に記載されているように、胴材22が一定長さずつ間欠送りされる。胴材22は胴部23およびサイドガセット部24を有する。そして、胴材22の間欠送り毎に、胴部23の上層とサイドガセット部24の両層がカットされ、これによって胴材23の切り開き部25が形成される。さらに、その後、胴材22の間欠送り毎に、切り開き部25がガイドローラ26の位置に達し、ガイドローラ26によって胴材22が湾曲し、胴部23の上層が吸着パッド27に吸着され、吸着パッド27によって切り開き部25が開かれる。そして、胴材22の切り開き部25において、底材1が胴部23の両層間に押し込まれるものである。
【0026】
さらに、この実施例では、底材1の折り込み後、細幅ベルト21によって底材1が保持され、底材1は下向きの状態で待機することは前述したとおりであり、その底材1の下方において、切り開き部25は上向きに配置され、開かれる。その後、たとえば、胴材22および底材1の両側において、1対のガイドプレート28が胴材22および底材1に向かって前進し、サイドガセット部24の両層間に挿入され、補助ガセット部19の両層間に挿入される。次いで、各ガイドプレート28の両側において、2対の押し込みフィンガ29がガイドプレート28に沿って下降し、底材1内に挿入される。その位置は底ガセット部18と補助ガセット部19間である。そして、押し込みフィンガ29によって底材1が押し下げられ、底材1はガイドプレート28に沿って下降し、細幅ベルト21から引き出される。さらに、底材1が押し下げられるとき、駆動機構によって細幅ベルト21が開かれ、底材1が細幅ベルト21から解放されるようにしてもよい。
【0027】
したがって、胴材22の開口部25において、底材1が胴部23の両層間に押し込まれる。その補助ガセット部19については、底ガセット部18および補助ガセット部19の片層が胴部23の片層とサイドガセット部24の片層間に挿入され、他層は胴部23の他層とサイドガセット部24の他層間に挿入される。その後、押し込みフィンガ29がもとの位置に上昇し、底材1から引き抜かれ、ガイドプレート28はもとの位置に後退する。その後、特開2001−158056号公報の製袋機と同様、胴部23の下層によって胴材22および底材1が間欠送りされ、ヒートシール装置によって胴材22と底材1がヒートシールされ、カッタによってそれがカットされる。これによってプラスチック袋が製造されるものである。
【0028】
一方、底材1が第1および第2ホルダ5a,5bから解放され、各ローラ20間に引き込まれることは前述したとおりであるが、そのホルダ5a,5bについては、底材1の解放後、エアシリンダ8a,8bによってバー7a,7bおよびホルダ5a,5bが移動し、後退する。さらに、エアシリンダ14によって支軸13が移動し、支軸13は図4の位置に復帰する。したがって、スプリング15によってアーム11a,11bおよびホルダ5a,5bが揺動し、アーム11a,11bも図4の位置に復帰し、ホルダ5a,5bは図1および図2の位置に復帰する。したがって、その後、底材1を図1および図2の位置に送り、第1および第2ホルダ5a,5bに底材1の両側縁6a,6bを保持することができる。さらに、その後、第1および第2アーム11a,11bを再度揺動させ、底材1を再度2つ折りし、折り込むことができる。
【0029】
なお、この装置の場合、エアシリンダ8a,8bによってホルダ5a,5bを後退させ、それを図1および図2の位置に復帰させることができ、底材1が図1および図2の位置にあっても、図1および図2の位置に復帰させるとき、ホルダ5a,5bが底材1に干渉することはなく、支障はない。したがって、前の底材1が2つ折りされ、折り込まれているとき、それと並行し、次の底材1を図1および図2の位置に送ることもでき、能率的である。
【0030】
【発明の効果】
以上説明したように、この発明によれば、大きい底材1であっても、それを的確に2つ折りし、折り込むことができ、所期の目的を達成することができるものである。
【図面の簡単な説明】
【図1】この発明の実施例を示す正面図である。
【図2】図1の装置のホルダと底材の関係を示す側面図である。
【図3】図1の装置の次の工程を示す正面図である。
【図4】図3の装置のアームとストッパの関係を示す側面図である。
【図5】図3の装置のホルダと底材の関係を示す側面図である。
【図6】図4の装置の次の工程を示す側面図である。
【図7】図6の装置のホルダと底材の関係を示す側面図である。
【図8】図6の装置の次の工程を示す側面図である。
【図9】図8の装置のホルダと底材の関係を示す側面図である。
【図10】図8の装置の折り込み部材と底材の関係を示す平面図である。
【図11】図10の装置の底材押し込み機構を示す側面図である。
【符号の説明】
1 底材
5a,5b ホルダ
6a,6b 両側縁
11a,11b 第1および第2アーム
13 支軸
14 エアシリンダ
16a,16b ストッパ
Claims (4)
- プラスチック袋の底材をその中心線に沿って2つ折りし、その両端を前記底材の両層間に折り込むプラスチック袋の底材折込装置であって、
前記底材の中心線の延長線に沿ってのびる支軸のまわりを揺動可能である第1および第2アームと、
前記第1および第2アームに支持され、互いに間隔を置いて対向し、前記底材の両側縁を保持する第1および第2ホルダと、
両側縁の保持後、前記支軸のまわりにおいて、前記第1および第2アームを逆方向に揺動させ、前記第1および第2ホルダを前記第1および第2アームと一体的に回動させ、互いに接近させ、対称的に変向させ、前記底材をその中心線に沿って2つ折りする駆動機構と、
前記底材が2つ折りされるとき、前記底材の両端に係合し、前記両端を前記底材の両層間に折り込む1対の折り込み部材とからなるプラスチック袋の底材折り込み装置。 - 前記駆動機構が前記支軸に連結されており、前記駆動機構によって前記支軸が移動し、その移動方向は前記支軸および底材に垂直の方向であり、さらに、アームガイド部材によって前記第1および第2アームが案内され、前記支軸の移動にともない、前記第1および第2アームが逆方向に揺動するようにしたことを特徴とする請求項1に記載の底材折り込み装置。
- 前記第1および第2ホルダに前記底材の両側縁が保持される前、ヒータによって前記底材を加熱および加圧し、前記底材に折りぐせを形成するようにしたことを特徴とする請求項1または2に記載の底材折り込み装置。
- 前記第1および第2ホルダに前記底材の両側縁が保持される前、プレスによって前記底材を加圧し、前記底材に折りぐせを形成するようにしたことを特徴とする請求項1または2に記載の底材折り込み装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002333599A JP4320160B2 (ja) | 2002-11-18 | 2002-11-18 | プラスチック袋の底材折り込み装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002333599A JP4320160B2 (ja) | 2002-11-18 | 2002-11-18 | プラスチック袋の底材折り込み装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004167731A JP2004167731A (ja) | 2004-06-17 |
| JP4320160B2 true JP4320160B2 (ja) | 2009-08-26 |
Family
ID=32698261
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002333599A Expired - Fee Related JP4320160B2 (ja) | 2002-11-18 | 2002-11-18 | プラスチック袋の底材折り込み装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4320160B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006248550A (ja) * | 2005-03-09 | 2006-09-21 | Sp Work:Kk | 大型ごみ袋、大型ごみ袋包装体、及びこれらの製造方法 |
| CN104648721B (zh) * | 2015-02-07 | 2016-08-17 | 芜湖安普机器人产业技术研究院有限公司 | 一种包装袋折边折角作业机械手及其作业方法 |
-
2002
- 2002-11-18 JP JP2002333599A patent/JP4320160B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004167731A (ja) | 2004-06-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3922928B2 (ja) | 縦形製袋充填包装機の角底ガセット袋成形装置 | |
| JP2008133051A (ja) | ヒダ付き自立性包装袋、ヒダ付き自立性包装体、ヒダ付き自立性包装体用原反ロール及びヒダ付き自立性包装体の製造方法 | |
| JPS6313822B2 (ja) | ||
| JP3619208B2 (ja) | 製袋機の底材折り込み機構 | |
| JP6521605B2 (ja) | コーナーシール装置及び包装機 | |
| CN211968599U (zh) | 纸质立体袋成型机 | |
| WO2020226074A1 (ja) | 折り込み装置および折り込み方法 | |
| EP0476273B1 (en) | Apparatus for filling and sealing bags | |
| JPH11348944A (ja) | 折り畳み袋群、その折り畳み方法、その折り畳み袋群の包装方法、重ね袋群の折り畳み装置及びその折り畳み袋群の折り畳み包装装置 | |
| JP4057157B2 (ja) | プラスチック袋の製造方法 | |
| JP2004167731A (ja) | プラスチック袋の底材折り込み装置 | |
| CN116374347B (zh) | 一种纱布块折叠装袋封装一体机 | |
| US3554099A (en) | Process and apparatus for making shopping bag | |
| JPH0637101U (ja) | 筒状シートの折り返し具 | |
| JP2942973B2 (ja) | ラベル供給装置 | |
| JP2005231204A (ja) | 製袋機 | |
| JPH0611179Y2 (ja) | 開口ケ−スへのシ−ト挿入装置 | |
| CN116986101B (zh) | 折叠机构以及含有该折叠机构的包装机 | |
| JPH0718572Y2 (ja) | シート挿入装置の真空吸引パッド | |
| JP2000335510A (ja) | 和菓子等の包装装置 | |
| JP5238291B2 (ja) | 包装装置におけるプッシャ | |
| JP6840387B2 (ja) | 押さえ付け装置 | |
| JP3177925B2 (ja) | 袋口結束方法及び袋の挟持装置 | |
| JP3623140B2 (ja) | 製袋機 | |
| JP2001301707A (ja) | フィルム折り癖付け装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050915 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080910 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20090213 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090304 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090331 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090513 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090601 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120605 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4320160 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120605 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150605 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |