JP4331561B2 - 部品供給装置 - Google Patents
部品供給装置 Download PDFInfo
- Publication number
- JP4331561B2 JP4331561B2 JP2003347789A JP2003347789A JP4331561B2 JP 4331561 B2 JP4331561 B2 JP 4331561B2 JP 2003347789 A JP2003347789 A JP 2003347789A JP 2003347789 A JP2003347789 A JP 2003347789A JP 4331561 B2 JP4331561 B2 JP 4331561B2
- Authority
- JP
- Japan
- Prior art keywords
- tape
- cover tape
- cover
- component
- guide member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Control And Other Processes For Unpacking Of Materials (AREA)
- Supply And Installment Of Electrical Components (AREA)
Description
所定間隔毎に部品を収納したテープ本体(17)と、
前記テープ本体の表面に貼付され、部品の飛び出しを防止するカバーテープ(18)と、
前記テープ本体と前記カバーテープを部品取り出し部に送るとともに、前記部品取り出し部で前記テープ本体から前記カバーテープを剥がして、部品の取り出しが可能となる部品供給装置(9)において、
前記テープ本体から剥離された前記カバーテープを排出方向に送る駆動ローラ(26)と、
前記カバーテープの排出方向に沿ってその刃部が配置され、前記カバーテープの移動に伴い前記カバーテープを長辺方向に切断する切断部材(22)と、
前記カバーテープの排出経路を狭くするように配置され、切断された前記カバーテープを重ね合わせて排出方向に案内するガイド部材(21、24)を備える構成とした。
前記ガイド部材(25、26)は、重ね合わせた前記カバーテープが前記テープ本体と交差する際、前記テープ本体の側縁近くを通過するように案内するように構成した。
長辺方向に切断されたり、分離されたカバーテープを、重ね合わせて回収するようにしたので、カバーテープ接着面が少なくなる、また、カバーテープが細分化されたので、まとめやすくなり、カバーテープ回収時のトラブルを防止することができる。
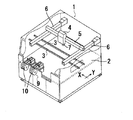
電子部品実装機1は、その装置本体ベース2上に、基板搬送方向Xに沿って一組の基板搬送レール3が設置されている。基板搬送レール上には、不図示の回路基板が置かれている。回路基板は、基板搬送レール3に沿って移動し、所定位置で停止し、保持される。回路基板の上方には装着ヘッド4が配置されている。
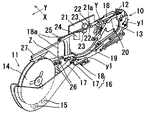
テープ本体17は、所定間隔毎に不図示の凹部が形成され、その凹部に電子部品が収納されている。カバーテープ18は、その一方の表面に接着剤が塗布され、テープ本体17の表面に貼付される。カバーテープ18は、テープ搬送時のテープ本体17からの電子部品の飛び出しを防止している。
部品取り出し部12で電子部品を取り出されたテープ本体17は、図示y1方向に沿って移動し、部品供給装置下部の箱に回収される。
ガイド部材24は、Y方向に沿って、カバーテープ右縁部が徐々に狭くなるような傾斜を有している。Y方向に平行な支持板21と傾斜したガイド部材24により、カバーテープの排出経路は徐々に狭くなる。このガイド部材24は、不図示のスライダーに固定されており、Y方向と交差するX方向に沿って調節可能となっている。なお、ガイド部材24と支持板21で形成される排出経路は、傾斜最小幅がカバーテープ幅の1/3に設定されている。
第2駆動ローラ26、26はフィーダ機枠に回動可能に支持されていおり、フィーダ上面側から見ると、ローラ自体がテープフィーダ左端(支持板21側)を超えて突出するように配置されている。
また、第2駆動ローラ26、26は、不図示のバネにより一方の駆動ローラが他方の駆動ローラに向けて付勢されている。そして、テープ18の間欠駆動に連動して、一方の駆動ローラ26が所定量回転して、カバーテープ18をY方向に送る。
最初に、切断部材22を上昇させた後、テープ16を部品取り出し部12に案内する。分離板20により、カバーテープ18をテープ本体17から剥がし、反転させて、カバーテープ18をY方向に案内する。一方テープ本体17は、y1方向に沿って移動して、テープフィーダ底面を経由して、テープフィーダ10下方の箱に回収される。
この参考例は、カバーテープ30にミシン目が形成されている点や、分離板31が用いられている点で、第1実施形態と異なるが、他は第1実施形態と同様なので、その要部のみ説明する。
例えば、上記実施形態では、カバーテープ18は、Y方向に沿って、3分割されたが、2分割することや、4分割するように切断部材の刃部を構成することも容易に考えられる。
18・・・カバーテープ
9・・・・部品供給装置
26・・・第2駆動ローラ(駆動ローラ、ガイド部材)
22・・・切断部材
21・・・支持板(ガイド部材)
24・・・ガイド部材
25・・・第1案内ローラ(ガイド部材)
30・・・カバーテープ
31・・・分離板
Claims (2)
- 所定間隔毎に部品を収納したテープ本体と、
前記テープ本体の表面に貼付され、部品の飛び出しを防止するカバーテープと、
前記テープ本体と前記カバーテープを部品取り出し部に送るとともに、前記部品取り出し部で前記テープ本体から前記カバーテープを剥がして、部品の取り出しが可能となる部品供給装置において、
前記テープ本体から剥離された前記カバーテープを排出方向に送る駆動ローラと、
前記カバーテープの排出方向に沿ってその刃部が配置され、前記カバーテープの移動に伴い前記カバーテープを長辺方向に切断する切断部材と、
前記カバーテープの排出経路を狭くするように配置され、切断された前記カバーテープを重ね合わせて排出方向に案内するガイド部材を備えることを特徴とする部品供給装置。 - 請求項1記載の部品供給装置において、
前記ガイド部材は、重ね合わせた前記カバーテープが前記テープ本体と交差する際、前記テープ本体の側縁近くを通過するように案内することを特徴とする部品供給装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003347789A JP4331561B2 (ja) | 2003-10-07 | 2003-10-07 | 部品供給装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003347789A JP4331561B2 (ja) | 2003-10-07 | 2003-10-07 | 部品供給装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005116712A JP2005116712A (ja) | 2005-04-28 |
| JP4331561B2 true JP4331561B2 (ja) | 2009-09-16 |
Family
ID=34540191
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003347789A Expired - Fee Related JP4331561B2 (ja) | 2003-10-07 | 2003-10-07 | 部品供給装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4331561B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106031325A (zh) * | 2014-02-14 | 2016-10-12 | 富士机械制造株式会社 | 供料器更换装置 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100889520B1 (ko) * | 2007-05-31 | 2009-03-19 | 에스티에스 주식회사 | 부품 실장기용 테이프 피더 |
| KR101396541B1 (ko) * | 2008-12-19 | 2014-05-21 | 삼성테크윈 주식회사 | 부품공급 테이프의 접합부 절단날을 갖는 테이프가이드 |
| JP7137319B2 (ja) * | 2018-02-26 | 2022-09-14 | Juki株式会社 | 電子部品供給装置及び電子部品実装装置 |
| CN110481920A (zh) * | 2019-08-23 | 2019-11-22 | 楼显华 | 一种编带二极管的分离上料装置 |
-
2003
- 2003-10-07 JP JP2003347789A patent/JP4331561B2/ja not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106031325A (zh) * | 2014-02-14 | 2016-10-12 | 富士机械制造株式会社 | 供料器更换装置 |
| CN106031325B (zh) * | 2014-02-14 | 2019-04-02 | 株式会社富士 | 供料器更换装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2005116712A (ja) | 2005-04-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6498103B2 (ja) | 部品供給装置 | |
| CN104620689B (zh) | 用于贴片机的带送进器和带送进方法 | |
| CN107211562B (zh) | 供料器装置 | |
| JP3236729B2 (ja) | 実装機のテープ回収装置 | |
| JP2010212681A (ja) | 部品実装機用キャリアテープ自動供給装置 | |
| JP5302846B2 (ja) | 部品供給装置及び電子部品装着装置 | |
| JP6574979B2 (ja) | 電子部品実装装置 | |
| JP6007253B2 (ja) | 部品供給装置及び電子部品装着装置 | |
| KR101741151B1 (ko) | 전자부품 실장장치 | |
| JP5487022B2 (ja) | 部品装着装置、及び部品供給装置 | |
| JP2011071257A (ja) | テープフィーダと空テープガイドの配置構造、電子部品実装装置、台車 | |
| JP6870099B2 (ja) | テープ回収装置および部品実装システム | |
| JP2011204961A (ja) | 電子部品供給装置及び装着装置 | |
| JP2005116712A (ja) | 部品供給装置 | |
| KR100942164B1 (ko) | 부품 실장기용 캐리어 테이프 자동공급장치 | |
| KR20110042729A (ko) | 듀얼 픽업 타입의 부품실장기용 테이프 피더 | |
| JP4378428B2 (ja) | 電子部品装着装置 | |
| JP5984291B2 (ja) | 排出機構、代用経路部材、部品供給機構及び基板の製造方法 | |
| JP5375875B2 (ja) | テープフィーダ | |
| KR20130088657A (ko) | 부품 실장기용 캐리어 테이프 자동공급 장치 | |
| JP2009238821A (ja) | 電子部品装着装置 | |
| KR200224075Y1 (ko) | 아이.씨. 회로필름 접착장치 | |
| JP5684054B2 (ja) | 部品供給装置及び電子部品装着装置 | |
| JP2007019373A (ja) | 部品搭載装置 | |
| JP2018032763A (ja) | テープ切断装置、部品実装機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061002 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090218 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090224 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090424 Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20090424 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20090424 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090526 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090618 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120626 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |