JP4334342B2 - フィラメント延伸ジェット装置および方法 - Google Patents
フィラメント延伸ジェット装置および方法 Download PDFInfo
- Publication number
- JP4334342B2 JP4334342B2 JP2003517348A JP2003517348A JP4334342B2 JP 4334342 B2 JP4334342 B2 JP 4334342B2 JP 2003517348 A JP2003517348 A JP 2003517348A JP 2003517348 A JP2003517348 A JP 2003517348A JP 4334342 B2 JP4334342 B2 JP 4334342B2
- Authority
- JP
- Japan
- Prior art keywords
- inlet
- stretching
- filament
- gap width
- stretch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000034 method Methods 0.000 title claims description 19
- 229920001169 thermoplastic Polymers 0.000 claims description 16
- 238000002074 melt spinning Methods 0.000 claims description 8
- 238000009987 spinning Methods 0.000 claims description 7
- 238000002844 melting Methods 0.000 claims description 3
- 230000008018 melting Effects 0.000 claims description 3
- 238000011144 upstream manufacturing Methods 0.000 claims 1
- 239000003570 air Substances 0.000 description 31
- 239000000835 fiber Substances 0.000 description 13
- 229920000642 polymer Polymers 0.000 description 9
- 229920000728 polyester Polymers 0.000 description 7
- 238000010791 quenching Methods 0.000 description 6
- 239000000155 melt Substances 0.000 description 4
- 239000004698 Polyethylene Substances 0.000 description 3
- -1 polyethylene Polymers 0.000 description 3
- 229920000573 polyethylene Polymers 0.000 description 3
- 229920000139 polyethylene terephthalate Polymers 0.000 description 3
- 239000005020 polyethylene terephthalate Substances 0.000 description 3
- 229920001059 synthetic polymer Polymers 0.000 description 3
- 239000004744 fabric Substances 0.000 description 2
- 229920001225 polyester resin Polymers 0.000 description 2
- 239000004645 polyester resin Substances 0.000 description 2
- MMINFSMURORWKH-UHFFFAOYSA-N 3,6-dioxabicyclo[6.2.2]dodeca-1(10),8,11-triene-2,7-dione Chemical group O=C1OCCOC(=O)C2=CC=C1C=C2 MMINFSMURORWKH-UHFFFAOYSA-N 0.000 description 1
- 239000012080 ambient air Substances 0.000 description 1
- 239000004568 cement Substances 0.000 description 1
- 238000002788 crimping Methods 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 229920000092 linear low density polyethylene Polymers 0.000 description 1
- 239000004707 linear low-density polyethylene Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
Images
Classifications
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H3/00—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length
- D04H3/02—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of forming fleeces or layers, e.g. reorientation of yarns or filaments
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D5/00—Formation of filaments, threads, or the like
- D01D5/08—Melt spinning methods
- D01D5/098—Melt spinning methods with simultaneous stretching
- D01D5/0985—Melt spinning methods with simultaneous stretching by means of a flowing gas (e.g. melt-blowing)
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D5/00—Formation of filaments, threads, or the like
- D01D5/12—Stretch-spinning methods
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02J—FINISHING OR DRESSING OF FILAMENTS, YARNS, THREADS, CORDS, ROPES OR THE LIKE
- D02J1/00—Modifying the structure or properties resulting from a particular structure; Modifying, retaining, or restoring the physical form or cross-sectional shape, e.g. by use of dies or squeeze rollers
- D02J1/22—Stretching or tensioning, shrinking or relaxing, e.g. by use of overfeed and underfeed apparatus, or preventing stretch
- D02J1/222—Stretching in a gaseous atmosphere or in a fluid bed
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H3/00—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length
- D04H3/08—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating
- D04H3/16—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating with bonds between thermoplastic filaments produced in association with filament formation, e.g. immediately following extrusion
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
- Nonwoven Fabrics (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Description
二成分紡糸パックを用いて、繊維が(ASTM D−1238に従って測定されて)27g/10分のメルトインデックスの20%ダウ(Dow)アスパン(ASPUN)(登録商標)6811Aおよび(ASTM D−1238に従って測定されて)17〜18g/10分のメルトインデックスの80%ダウ(Dow)アスパン(ASPUN)(登録商標)61800.34である線状低密度ポリエチレンと、クリスター(Crystar)(登録商標)ポリエステル(マージ(Merge)3949)としてデュポン(DuPont)から入手可能な(米国特許第4,743,504号で測定されるように)0.53の固有粘度のポリ(エチレンテレフタレート)ポリエステルとのブレンドから製造されたスパンボンド布を製造した。ポリエステル樹脂を180℃の温度で結晶化させ、使用前に120℃の温度で50ppm未満の含水率に乾燥した。
穴当たりの総ポリマー質量処理量が1.2g/分であった以外は実施例1の手順によって、同じジェット延伸装置で試料を加工した。繊維寸法および繊維速度データについては表1を参照されたい。
二成分紡糸パックを用いて、繊維が両側ともクリスター(Crystar)(登録商標)ポリエステル(マージ(Merge)3949)としてデュポン(DuPont)から入手可能な(米国特許第4,743,504号で測定されるように)0.53の固有粘度のポリ(エチレンテレフタレート)ポリエステルを供給された溶融紡糸繊維を製造した。ポリエステル樹脂を結晶化させ、使用前に真空オーブン中160℃の温度で50未満の含水率に乾燥した。
Claims (14)
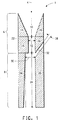
- 熱可塑性ポリマーフィラメントを延伸するための延伸ジェットであって、
出口部で終わる継続通路に通じている収束通路を含む入口部材によって画定される延伸スロットと、
前記入口部材の前記出口部に通じ約2.0〜約10mmの延伸ギャップ幅を有する入口部を含む延伸部材と、
前記入口部材の前記出口部と前記延伸部材の前記入口部との間に位置決めされ前記フィラメント上へ下流方向に高速空気を導くための少なくとも1つの空気ノズルであって、前記延伸ギャップ幅対前記ノズルギャップすべての総合幅のギャップ比が約1.4〜約5であるノズルギャップ幅を持った空気ノズルと、を含み、
前記延伸部材がギャップ壁間に約0.1〜約3°の発散角度の延伸通路を有し、前記延伸部材の前記入口部は、前記入口部材の前記出口部より広い、
ことを特徴とする延伸ジェット。 - たった1つの空気ノズルがある、請求項1に記載の延伸ジェット。
- 熱可塑性ポリマーフィラメントを溶融紡糸するための装置であって、
出口部で終わる継続通路に通じている収束通路を含む入口部材によって画定される延伸スロットと、
前記入口部材の前記出口部に通じ約2.0〜約10mmの延伸ギャップ幅を有する入口部を含む延伸部材と、
前記入口部材の前記出口部と前記延伸部材の前記入口部との間に位置決めされ前記フィラメント上へ下流方向に高速空気を導くための少なくとも1つの空気ノズルであって、前記延伸ギャップ幅対前記ノズルギャップすべての総合幅のギャップ比が約1.4〜約5であるノズルギャップ幅を持った空気ノズルと、を含み、
前記延伸部材がギャップ壁間に約0.1〜約3°の発散角度の延伸通路を有し、前記延伸部材の前記入口部は、前記入口部材の前記出口部より広い延伸ジェットを含む、
ことを特徴とする装置。 - たった1つの空気ノズルがある、請求項3に記載の装置。
- 前記延伸ジェットの配置上流側が、熱可塑性ポリマーを溶融し、前記溶融熱可塑性ポリマーを紡糸し、およびフィラメントを形成するための溶融紡糸装置であり、かつ、前記延伸ジェットの配置下流側が、延伸されたフィラメントを不織ウエブへ集めるためのフィラメント捕集スクリーンである、請求項3に記載の装置。
- たった1つの空気ノズルがある、請求項5に記載の装置。
- 前記延伸ギャップ幅が約2.3〜約8mmである、請求項1〜6のいずれか1項に記載の装置。
- 前記延伸ギャップ幅が約2.6〜約6mmである、請求項1〜6のいずれか1項に記載の装置。
- 熱可塑性ポリマーフィラメントの延伸方法であって、
出口部で終わる継続通路に通じている収束通路を含む入口部材と、
前記入口部材の前記出口部に通じ約2.0〜約10mmの延伸ギャップ幅を有する入口部を含む延伸部材と、
前記入口部材の前記出口部と前記延伸部材の前記入口部との間に位置決めされ前記フィラメント上へ下流方向に高速空気を導くための少なくとも1つの空気ノズルであって、前記延伸ギャップ幅対前記ノズルギャップすべての総合幅のギャップ比が約1.4〜約5であるノズルギャップ幅を持った空気ノズルと、を含み、前記延伸部材がギャップ壁間に約0.1〜約3°の発散角度の延伸通路を有し前記延伸部材の前記入口部は、前記入口部材の前記出口部より広い、延伸ジェットによって前記フィラメントを延伸する工程を含む、
ことを特徴とする方法。 - たった1つの空気ノズルがある、請求項9に記載の方法。
- 熱可塑性ポリマーフィラメントの溶融紡糸法であって、
熱可塑性ポリマーを溶融し、前記溶融熱可塑性ポリマーを紡糸口を通して紡糸してフィラメントを形成する工程と、
出口部で終わる継続通路に通じている合流通路を含む入口部材、
前記入口部材の前記出口部に通じ約2.0〜約10mmの延伸ギャップ幅を有する入口部を含む延伸部材、および
前記入口部材の前記出口部と前記延伸部材の前記入口部との間に位置決めされ前記フィラメント上へ下流方向に高速空気を導くための少なくとも1つの空気ノズルであって、前記延伸ギャップ幅対前記ノズルギャップすべての総合幅のギャップ比が約1.4〜約5であるノズルギャップ幅を持った空気ノズル、を含み、前記延伸部材がギャップ壁間に約0.1〜約3°の発散角度の延伸通路を有し前記延伸部材の前記入口部は、前記入口部材の前記出口部より広い、延伸ジェットによって前記フィラメントを延伸する工程と、
捕集スクリーン上に前記延伸フィラメントを集めて不織ウエブを形成する工程と、を含む、
ことを特徴とする方法。 - たった1つの空気ノズルがある、請求項11に記載の方法。
- 前記延伸ギャップ幅が約2.3〜約8mmである、請求項9〜12のいずれか1項に記載の方法。
- 前記延伸ギャップ幅が約2.6〜約6mmであり、請求項9〜12のいずれか1項に記載の方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US09/682,171 US6660218B2 (en) | 2001-07-31 | 2001-07-31 | Filament draw jet apparatus and process |
| PCT/US2002/024049 WO2003012179A2 (en) | 2001-07-31 | 2002-07-23 | Filament draw jet apparatus and process |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004537655A JP2004537655A (ja) | 2004-12-16 |
| JP4334342B2 true JP4334342B2 (ja) | 2009-09-30 |
Family
ID=24738531
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003517348A Expired - Fee Related JP4334342B2 (ja) | 2001-07-31 | 2002-07-23 | フィラメント延伸ジェット装置および方法 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US6660218B2 (ja) |
| EP (1) | EP1417361B1 (ja) |
| JP (1) | JP4334342B2 (ja) |
| CN (1) | CN1308505C (ja) |
| CA (1) | CA2451134A1 (ja) |
| DE (1) | DE60221133T2 (ja) |
| WO (1) | WO2003012179A2 (ja) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8333918B2 (en) * | 2003-10-27 | 2012-12-18 | Kimberly-Clark Worldwide, Inc. | Method for the production of nonwoven web materials |
| EP1621649B1 (en) | 2004-07-28 | 2008-09-10 | FARE' S.p.A. | Apparatus and method for treating synthetic yarns |
| US8246898B2 (en) * | 2007-03-19 | 2012-08-21 | Conrad John H | Method and apparatus for enhanced fiber bundle dispersion with a divergent fiber draw unit |
| EP2213774A1 (de) * | 2009-01-30 | 2010-08-04 | Oerlikon Heberlein Temco Wattwil AG | Texturiervorrichtung und Verfahren zum Texturieren von Endlosgarnen |
| EP3280835B1 (en) | 2015-04-08 | 2021-01-06 | Shaw Industries Group, Inc. | Yarn texturizing apparatus and method |
| ES2795402T3 (es) * | 2016-01-27 | 2020-11-23 | Reifenhaeuser Masch | Dispositivo para la fabricación de materiales no tejidos hilados |
| CN108456940B (zh) * | 2018-05-02 | 2020-10-23 | 嘉兴学院 | 一种具有非对称模头的纤维制备装置 |
| KR102165393B1 (ko) * | 2019-02-28 | 2020-10-14 | 케이엘 테크 홀딩스 피티이. 엘티디. | 밀도의 분포가 균일함과 동시에 종방향과 횡방향의 인장강도가 유사한 장섬유 부직포를 대량으로 제조하는 장치 및 방법 |
| CN117802591B (zh) * | 2023-12-27 | 2025-10-24 | 东华大学 | 一种多位一体凝固拉伸器 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3338992A (en) | 1959-12-15 | 1967-08-29 | Du Pont | Process for forming non-woven filamentary structures from fiber-forming synthetic organic polymers |
| US3094262A (en) | 1960-11-25 | 1963-06-18 | Du Pont | Improved yarn handling sucker gun |
| US3156395A (en) | 1960-11-25 | 1964-11-10 | Du Pont | Fluid pressure method for transferring yarn |
| US3302237A (en) | 1965-01-15 | 1967-02-07 | Du Pont | Forwarding jet |
| FR1582147A (ja) | 1968-05-22 | 1969-09-26 | ||
| DE2048006B2 (de) | 1969-10-01 | 1980-10-30 | Asahi Kasei Kogyo K.K., Osaka (Japan) | Verfahren und Vorrichtung zur Herstellung einer breiten Vliesbahn |
| US3945815A (en) | 1970-05-06 | 1976-03-23 | Fiberglas Canada Limited | Apparatus for drawing fibers by fluid means |
| US3806289A (en) | 1972-04-05 | 1974-04-23 | Kimberly Clark Co | Apparatus for producing strong and highly opaque random fibrous webs |
| US3766606A (en) | 1972-04-19 | 1973-10-23 | Du Pont | Apparatus for forwarding tow |
| US3806017A (en) | 1973-06-27 | 1974-04-23 | Du Pont | Apparatus for forwarding filamentary materials |
| US4064605A (en) | 1975-08-28 | 1977-12-27 | Toyobo Co., Ltd. | Method for producing non-woven webs |
| US4322027A (en) * | 1980-10-02 | 1982-03-30 | Crown Zellerbach Corporation | Filament draw nozzle |
| JPS58191215A (ja) | 1982-04-28 | 1983-11-08 | Chisso Corp | ポリエチレン系熱接着性繊維 |
| US5068141A (en) | 1986-05-31 | 1991-11-26 | Unitika Ltd. | Polyolefin-type nonwoven fabric and method of producing the same |
| US5292239A (en) | 1992-06-01 | 1994-03-08 | Fiberweb North America, Inc. | Apparatus for producing nonwoven fabric |
| US6183684B1 (en) | 1994-12-15 | 2001-02-06 | Ason Engineering, Ltd. | Apparatus and method for producing non-woven webs with high filament velocity |
| US5688468A (en) * | 1994-12-15 | 1997-11-18 | Ason Engineering, Inc. | Process for producing non-woven webs |
| US6499981B1 (en) | 1999-07-26 | 2002-12-31 | Kabushiki Kaisha Kobe Seiko Sho | Drawing unit |
| US6548431B1 (en) | 1999-12-20 | 2003-04-15 | E. I. Du Pont De Nemours And Company | Melt spun polyester nonwoven sheet |
-
2001
- 2001-07-31 US US09/682,171 patent/US6660218B2/en not_active Expired - Fee Related
-
2002
- 2002-07-23 JP JP2003517348A patent/JP4334342B2/ja not_active Expired - Fee Related
- 2002-07-23 CN CNB028151674A patent/CN1308505C/zh not_active Expired - Fee Related
- 2002-07-23 CA CA002451134A patent/CA2451134A1/en not_active Abandoned
- 2002-07-23 DE DE60221133T patent/DE60221133T2/de not_active Expired - Lifetime
- 2002-07-23 WO PCT/US2002/024049 patent/WO2003012179A2/en not_active Ceased
- 2002-07-23 EP EP02756775A patent/EP1417361B1/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004537655A (ja) | 2004-12-16 |
| EP1417361A2 (en) | 2004-05-12 |
| DE60221133D1 (de) | 2007-08-23 |
| CA2451134A1 (en) | 2003-02-13 |
| US20030030191A1 (en) | 2003-02-13 |
| CN1308505C (zh) | 2007-04-04 |
| CN1537181A (zh) | 2004-10-13 |
| WO2003012179A3 (en) | 2003-04-03 |
| US6660218B2 (en) | 2003-12-09 |
| EP1417361B1 (en) | 2007-07-11 |
| WO2003012179A2 (en) | 2003-02-13 |
| DE60221133T2 (de) | 2008-04-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103210133B (zh) | 用于对纤维进行纺织且特别是用于生产含有纤维的非纺织品的工艺和设备 | |
| JP3725866B2 (ja) | スパンボンド不織布製造プロセスおよびその製造システム | |
| US8241024B2 (en) | Forming melt spun nonwowen webs | |
| CN1097100C (zh) | 纺粘型纤维网的制造方法和制造设备 | |
| US3528129A (en) | Apparatus for producing nonwoven fleeces | |
| US20160024698A1 (en) | Nonwoven Composite and Method for Making the Same | |
| US5439364A (en) | Apparatus for delivering and depositing continuous filaments by means of aerodynamic forces | |
| US6660218B2 (en) | Filament draw jet apparatus and process | |
| US20100159774A1 (en) | Nonwoven composite and method for making the same | |
| EP1356140A1 (en) | Dual capillary spinneret with single outlet for production of homofilament crimp fibers | |
| CN109082776B (zh) | 以长丝束丝饼为原料的分丝成网装置及实现方法 | |
| CN109023724B (zh) | 以长丝束丝饼为原料的分丝成网生产无纺布的方法 | |
| EP3541977A1 (en) | Triple head draw slot for producing pulp and spunmelt fibers containing web | |
| JP2001207368A (ja) | 長繊維不織布の製造装置及びその製造方法 | |
| JPH10183455A (ja) | 連続フイラメントからなる不織ウエブの製造方法 | |
| JP2001303420A (ja) | 高均一性不織布の製造方法およびその装置 | |
| JPH07324270A (ja) | 連続フイラメントからなる不織ウエブの製造方法 | |
| HK1187385A (en) | Process and apparatus for spinning fibres and in particular for producing a fibrous-containing nonwoven |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050705 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080201 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080212 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20080303 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20080509 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20080516 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20080612 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20080619 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080623 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080826 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20081008 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20081008 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20081126 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20081203 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20090221 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090226 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090615 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090623 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130703 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |