JP4334704B2 - 回路基板の製造方法 - Google Patents
回路基板の製造方法 Download PDFInfo
- Publication number
- JP4334704B2 JP4334704B2 JP30257999A JP30257999A JP4334704B2 JP 4334704 B2 JP4334704 B2 JP 4334704B2 JP 30257999 A JP30257999 A JP 30257999A JP 30257999 A JP30257999 A JP 30257999A JP 4334704 B2 JP4334704 B2 JP 4334704B2
- Authority
- JP
- Japan
- Prior art keywords
- circuit
- layer
- pressure
- sensitive adhesive
- circuit board
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 30
- 239000010410 layer Substances 0.000 claims description 112
- 239000004820 Pressure-sensitive adhesive Substances 0.000 claims description 61
- 239000000758 substrate Substances 0.000 claims description 39
- 239000011347 resin Substances 0.000 claims description 26
- 229920005989 resin Polymers 0.000 claims description 26
- 229920001187 thermosetting polymer Polymers 0.000 claims description 18
- 239000000463 material Substances 0.000 claims description 17
- 239000012790 adhesive layer Substances 0.000 claims description 13
- 238000000034 method Methods 0.000 claims description 12
- 238000007639 printing Methods 0.000 claims description 11
- 238000004080 punching Methods 0.000 claims description 9
- 230000001678 irradiating effect Effects 0.000 claims description 2
- 239000000853 adhesive Substances 0.000 description 14
- 230000001070 adhesive effect Effects 0.000 description 14
- 239000003795 chemical substances by application Substances 0.000 description 11
- 229910052751 metal Inorganic materials 0.000 description 10
- 239000002184 metal Substances 0.000 description 10
- -1 polyethylene Polymers 0.000 description 10
- 239000002390 adhesive tape Substances 0.000 description 9
- 239000000123 paper Substances 0.000 description 7
- 230000015572 biosynthetic process Effects 0.000 description 6
- 206010040844 Skin exfoliation Diseases 0.000 description 5
- 229920000728 polyester Polymers 0.000 description 5
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 4
- 239000004698 Polyethylene Substances 0.000 description 4
- 239000004743 Polypropylene Substances 0.000 description 4
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 4
- 229920000573 polyethylene Polymers 0.000 description 4
- 229920000139 polyethylene terephthalate Polymers 0.000 description 4
- 239000005020 polyethylene terephthalate Substances 0.000 description 4
- 229920001155 polypropylene Polymers 0.000 description 4
- 239000011889 copper foil Substances 0.000 description 3
- 238000001035 drying Methods 0.000 description 3
- 238000007646 gravure printing Methods 0.000 description 3
- 239000003522 acrylic cement Substances 0.000 description 2
- 239000004840 adhesive resin Substances 0.000 description 2
- 229920006223 adhesive resin Polymers 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 229920001971 elastomer Polymers 0.000 description 2
- QSHDDOUJBYECFT-UHFFFAOYSA-N mercury Chemical compound [Hg] QSHDDOUJBYECFT-UHFFFAOYSA-N 0.000 description 2
- 229910052753 mercury Inorganic materials 0.000 description 2
- 239000002985 plastic film Substances 0.000 description 2
- 229920006255 plastic film Polymers 0.000 description 2
- 229920001721 polyimide Polymers 0.000 description 2
- 229920002050 silicone resin Polymers 0.000 description 2
- HCXVPNKIBYLBIT-UHFFFAOYSA-N (2-methylpropan-2-yl)oxy 3,5,5-trimethylhexaneperoxoate Chemical compound CC(C)(C)CC(C)CC(=O)OOOC(C)(C)C HCXVPNKIBYLBIT-UHFFFAOYSA-N 0.000 description 1
- CFVWNXQPGQOHRJ-UHFFFAOYSA-N 2-methylpropyl prop-2-enoate Chemical compound CC(C)COC(=O)C=C CFVWNXQPGQOHRJ-UHFFFAOYSA-N 0.000 description 1
- 239000004925 Acrylic resin Substances 0.000 description 1
- 102100033972 Amyloid protein-binding protein 2 Human genes 0.000 description 1
- 101000785279 Dictyostelium discoideum Calcium-transporting ATPase PAT1 Proteins 0.000 description 1
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 description 1
- 101000779309 Homo sapiens Amyloid protein-binding protein 2 Proteins 0.000 description 1
- 101000713296 Homo sapiens Proton-coupled amino acid transporter 1 Proteins 0.000 description 1
- VVQNEPGJFQJSBK-UHFFFAOYSA-N Methyl methacrylate Chemical compound COC(=O)C(C)=C VVQNEPGJFQJSBK-UHFFFAOYSA-N 0.000 description 1
- 239000004642 Polyimide Substances 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- CQEYYJKEWSMYFG-UHFFFAOYSA-N butyl acrylate Chemical compound CCCCOC(=O)C=C CQEYYJKEWSMYFG-UHFFFAOYSA-N 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- QGBSISYHAICWAH-UHFFFAOYSA-N dicyandiamide Chemical compound NC(N)=NC#N QGBSISYHAICWAH-UHFFFAOYSA-N 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- SUPCQIBBMFXVTL-UHFFFAOYSA-N ethyl 2-methylprop-2-enoate Chemical compound CCOC(=O)C(C)=C SUPCQIBBMFXVTL-UHFFFAOYSA-N 0.000 description 1
- UHESRSKEBRADOO-UHFFFAOYSA-N ethyl carbamate;prop-2-enoic acid Chemical compound OC(=O)C=C.CCOC(N)=O UHESRSKEBRADOO-UHFFFAOYSA-N 0.000 description 1
- 229920002457 flexible plastic Polymers 0.000 description 1
- 229910052731 fluorine Inorganic materials 0.000 description 1
- 239000011737 fluorine Substances 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 239000011086 glassine Substances 0.000 description 1
- 229910052736 halogen Inorganic materials 0.000 description 1
- 150000002367 halogens Chemical class 0.000 description 1
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 1
- 239000003999 initiator Substances 0.000 description 1
- 239000012948 isocyanate Substances 0.000 description 1
- 150000002513 isocyanates Chemical class 0.000 description 1
- 229910001507 metal halide Inorganic materials 0.000 description 1
- 150000005309 metal halides Chemical class 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000007645 offset printing Methods 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 150000002978 peroxides Chemical class 0.000 description 1
- 239000005011 phenolic resin Substances 0.000 description 1
- 229920003055 poly(ester-imide) Polymers 0.000 description 1
- 229920001230 polyarylate Polymers 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000006116 polymerization reaction Methods 0.000 description 1
- 229920002635 polyurethane Polymers 0.000 description 1
- 239000004814 polyurethane Substances 0.000 description 1
- 238000007650 screen-printing Methods 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 1
- 229910052721 tungsten Inorganic materials 0.000 description 1
- 239000010937 tungsten Substances 0.000 description 1
- 229910052724 xenon Inorganic materials 0.000 description 1
- FHNFHKCVQCLJFQ-UHFFFAOYSA-N xenon atom Chemical compound [Xe] FHNFHKCVQCLJFQ-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Manufacturing Of Printed Circuit Boards (AREA)
- Manufacturing Of Printed Wiring (AREA)
Description
【発明の属する技術分野】
本発明は、回路基板の製造方法に係り、より詳細には、ICカード、ICタグ(ラベル)、共振回路等に用いられる回路基板の製造方法に関する。
【0002】
【従来の技術】
従来から、可撓性を有するプラスチック製基板上に回路を形成したフレキシブル回路基板が知られており、このフレキシブル回路基板は、ICカード、ICタグ(ラベル)、共振回路等の種々の用途に用いられている。このような回路基板の製造方法は、例えば特開平9−44762号公報に開示されている。
【0003】
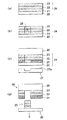
同公報によれば、まず、キャリヤシート20上に、熱によって粘着力が低下する粘着剤層21、金属箔22及び熱接着性の樹脂被膜23を順次設けた積層体24を用意する(図2(a)参照)。次に、打抜き型(図示せず)を用いて、積層体24のうち回路として用いない部分25に樹脂被膜23側から切込みを入れる(図2(b)参照)。その後、積層体24の樹脂被膜23側に支持体26を貼り合わせる。それから、作製すべき回路とほぼ同じパターンの加熱凸面27aを有する金型27によって、回路として用いる部分を加圧しながら加熱する(図2(c)参照)。そうすると、粘着剤層21のうち加熱された部分の粘着性が低下すると共に樹脂被膜23が支持体26に熱接着する。従って、キャリヤシート20を積層体24から剥離する(いわゆるカス上げ)と、加圧加熱された部分が回路として支持体26上に残り、回路基板28が得られる(図2(d)参照)。
【0004】
【発明が解決しようとする課題】
しかしながら、前述した従来の公報に記載の回路基板の製造方法においては、以下に示すような問題点があった。
【0005】
即ち、従来の製造方法によれば、回路として用いる部分を金型27を用いて加圧加熱するときに、回路として用いない部分25にまで熱が伝播する場合があり、この場合、回路として用いない部分25において、粘着剤層21の粘着力が低下し、熱接着性の樹脂被膜23が支持体26に熱接着する。そのため、キャリヤシート20を積層体24から剥離するときに、支持体26上に回路として用いない部分25が残り、良好な回路基板が得られなくなる場合がある。また、樹脂被膜23が支持体26に熱接着すると、回路として用いない部分25を積層体24から取り除くことが困難となり、カス上げ作業の効率、ひいては回路基板の生産効率が十分とは言えなくなる。
【0006】
更に、従来の製造方法においては、金型に回路とほぼ同じパターンの加熱凸面27aが形成されるが、加熱凸面27aの形状を高精度に維持する必要がある。この場合、加熱凸面27aの幅をその精度を維持しながら小さくすることは難しく、その幅としては5mm程度が限界であり、これでは基板上に作製する回路の幅を十分小さくすることができない。
【0007】
本発明は、上記事情に鑑みてなされたもので、回路幅の小さい良好な回路基板を得ることができ、且つ回路基板の生産効率を向上させることができる回路基板の製造方法を提供することを目的とする。
【0008】
【課題を解決するための手段】
上記目的を達成するため、本発明は、基板及び基板上に設けられる回路を備える回路基板の製造方法において、粘着剤層を有する回路形成層を用意する工程と、回路形成層のうち回路として用いない不用部分の粘着剤層に剥離層を形成する工程と、回路形成層の粘着剤層と基板とを貼り合わす工程と、回路形成層の不用部分に抜き加工を行う工程と、不用部分を回路形成層から除去することにより回路基板を得る工程とを含むことを特徴とする。
【0009】
本発明によれば、回路形成層のうち回路として用いない不用部分の粘着剤層に剥離層が形成され、この剥離層により基板表面において、基板に接着する部分と接着しない部分が確実に得られる。従って、回路形成層のうち回路として用いない不用部分を抜き加工することによりその不用部分が容易且つ確実に除去され、良好な回路基板が得られる。また、印刷によって、樹脂材料を回路形成層の不用部分に精度よく付着させることが可能となり、回路の幅を十分に小さくすることが可能となる。
【0010】
上記回路基板の製造方法においては、剥離層を構成する材料として紫外線硬化型樹脂を用い、この樹脂に紫外線を照射することにより樹脂を硬化することが好ましい。樹脂を紫外線照射で硬化する場合、樹脂を熱硬化、空気酸化又は溶媒乾燥等する場合に比べて樹脂が短時間で硬化される。
【0011】
また、上記回路基板の製造方法において、粘着剤層を構成する材料として熱硬化型粘着剤を用い、回路形成層の粘着剤層と基板とを貼り合わす工程の後であって不用部分を除去する工程の前に、粘着剤層を熱硬化させる工程をさらに含むことが好ましい。この場合、粘着剤層を熱硬化させると、粘着剤層が基板に対して強固に固定される。従って、回路形成層のうち回路として用いない不用部分に抜き加工した後、その部分がより容易且つ確実に除去されるようになる。特に、不用部分を粘着テープを用いて除去する場合には、回路として用いる部分が基板に強固に固定され、粘着テープによって剥がれ難くなるので有効である。
【0012】
【発明の実施の形態】
以下、本発明の回路基板の製造方法の実施形態について説明する。
【0013】
まず回路基板の製造方法の説明に先立ち、その製造方法によって製造される回路基板について説明する。
【0014】
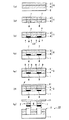
図1(g)は、本実施形態に係る回路基板の製造方法によって製造された回路基板を示す端面図である。図1(g)に示すように、回路基板10は基板1を備えており、基板1の上には回路2が設けられている。回路2は金属層3を備えており、金属層3には基板1に接着可能な粘着剤が塗布され、この粘着剤は粘着剤層4を構成している。
【0015】
次に、上記回路基板10の製造方法について説明する。
【0016】
まず、図1(a)に示すように、回路形成層5を用意する。この回路形成層5は、例えば金属層3とその金属層3に塗布される粘着剤で構成される粘着剤層4とを備えている。ここで、金属層3としては、好ましくは5〜100μmの厚さのもの、粘着剤層4としては、好ましくは10〜50μmの厚さのものが用いられる。
【0017】
上記金属層3を構成する材料としては、例えば銅、アルミニウム等が用いられる。粘着剤層4を構成する粘着剤としては、アクリル系粘着剤、ウレタン系粘着剤、ポリエステル系粘着剤、ゴム系粘着剤等が挙げられる。本発明では、熱硬化型粘着剤が熱処理により硬化することにより基板1に金属層3を強固に固定できるので好ましい。この熱硬化型粘着剤としては例えば上記粘着剤にエポキシ樹脂、フェノール樹脂、ブロックイソシアナート等の硬化成分と過酸化物やジシアンジアミド等の硬化開始剤を添加したものが挙げられる。
【0018】
回路形成層5には、粘着剤層4の表面に離型フィルム6を貼着しておくことが好ましい。これにより、空気中の浮遊物の付着による粘着剤層4の表面における粘着力の低下が防止されることになる。離型フィルム6を構成する材料としては、いずれのものを使用してもよく、例えば、ポリエステル、ポリエチレン、ポリプロピレン、ポリアリレートなどの各種樹脂よりなるフィルムや、ポリエチレンラミネート紙、ポリプロピレンラミネート紙、クレーコート紙、樹脂コート紙、グラシン紙等の各種紙材を基材とし、この基材の粘着剤層との接合面に、必要により離型処理が施されたものを用いることができる。
【0019】
この場合、離型処理の代表例としては、シリコーン系樹脂、長鎖アルキル系樹脂、フッ素系樹脂等の離型剤よりなる離型剤層の塗布、形成が挙げられる。
【0020】
また、離型フィルム6としては、好ましくは25〜200μmの厚さのものが用いられる。
【0021】
次に、図1(b)に示すように、回路形成層5のうち回路として用いない不用部分7に樹脂材料を用いて印刷等で剥離層8を形成する。粘着剤層4に離型フィルム6が貼着されている場合には、離型フィルム6を剥がした上で剥離層8を印刷する。
【0022】
こうした剥離層8に用いる剥離剤としては、基板1に接着しないものであれば良く、蒸発乾燥性インキ、酸化重合乾燥性インキ、熱硬化性インキ、紫外線硬化性インキ、ワックス、シリコーン樹脂等が挙げられる。なかでも、紫外線の照射によって短時間かつ常温で硬化させることができる紫外線硬化性インキが好ましい。
【0023】
また、剥離層8の印刷は、例えばグラビア印刷、フレキソ印刷、スクリーン印刷、オフセット印刷等の通常の印刷方法により行われる。これらのうち、剥離層8をより高精度に粘着剤層4に印刷する観点からは、グラビア印刷やフレキソ印刷が好ましい。なお、上記の印刷法によって、粘着剤層4に印刷される剥離層8の幅を十分小さくする(例えば0.3mm〜1mm)ことが可能である。
【0024】
こうして粘着剤層4に剥離層8を紫外線硬化型樹脂を用いて印刷したならば、図1(c)に示すように、粘着剤層4側から剥離層8の剥離剤に紫外線を照射し、剥離層8を形成する。これにより、剥離剤を短時間で硬化させることができる。ここで、紫外線光源としては、例えばキセノンランプ、メタルハライドランプ、水銀ランプ等が用いられる。
【0025】
また、熱硬化性インキ又は蒸発乾燥性インキを用いて剥離層8を印刷したならば、40℃〜180℃程度の熱風、ヒーター、ハロゲンランプ又はタングステンランプ等で加熱し、剥離剤を硬化し、剥離層8を形成する。この場合、前記粘着剤層の粘着剤に熱硬化型粘着剤を用いたならば、該粘着剤の硬化開始温度よりも低い温度で硬化させる必要がある。この温度以上になると該粘着剤が硬化してしまい、次工程での基材との接着が困難となる。
【0026】
こうして剥離剤を硬化させたならば、図2(d)に示すように、回路形成層5と基板1とを貼り合わす。このとき、硬化された剥離層8によって基板1の表面において、基板1に接着する部分と接着しない部分が確実に得られる。即ち、粘着剤層4は基板1に接着されるが、剥離層8が形成されていることにより剥離層8は基板1に接着されることがない。
【0027】
基板1を構成する材料としては、粘着剤層4に接着可能な材料、例えばポリエチレン、ポリプロピレン、ポリエステル、ポリイミド等のプラスチックフィルム、紙等が用いられる。基板1としては、好ましくは20〜200μmの厚さのものが用いられる。
【0028】
ここで、粘着剤層4を構成する材料として前述した熱硬化型粘着剤を用いる場合には、粘着剤層4を熱硬化させることができるし、あるいは回路基板を形成後に熱硬化させてもよい。これにより粘着剤層4を熱硬化させることにより粘着剤層4が基板1に強固に固定される。粘着剤層4を熱硬化させる温度は、熱硬化型樹脂の種類によっても異なるが、通常は50〜200℃であり、熱硬化に要する時間は、通常は0.5〜60分である。
【0029】
回路形成層5と基板1とを貼り合わせたならば、図1(e)に示すように、回路形成層5のうち回路として用いない不用部分7に金属層3側から抜き加工を行う。抜き加工とは、回路として用いない部分7に切込み9を入れることをいう。抜き加工は通常平板状のフレキシブルダイや円柱状のロータリダイ等の抜き型を用いて行う。抜き型としては、回路として用いない部分と同一パターンの抜き刃を有するものが用いられる。なお、回路形成層5に切込み9を入れるためにレーザ加工を行ってもよいが、この場合には抜き型は不要である。
【0030】
こうして回路として用いない不用部分7に抜き加工を行ったならば、例えば回路形成層5の金属層3にカス上げ用の粘着テープ11を貼り付けた後(図1(f)参照)、粘着テープ11を回路形成層5から剥がすことによって、不用部分7を回路形成層5から除去し、回路基板10を得る(除去工程、図1(g)参照)。粘着テープ11としては、ポリエチレン、ポリプロピレン、ポリエステル等のプラスチックフィルムや紙等の基材に粘着剤を塗布したものが用いられる。粘着テープ11の粘着剤としては、粘着剤層4の粘着力よりも小さい粘着力を有する粘着剤、例えばアクリル系粘着剤、ゴム系粘着剤、ポリウレタン系粘着剤、ポリエステル系粘着剤等が好ましく用いられる。
【0031】
前記貼合せの工程においては、不用部分7には硬化された剥離層8が設けられ、剥離層8は基板1に接着されることがない。
【0032】
このため、基板1に接着していない不用部分7は粘着テープ11等によって容易且つ確実に除去される。従って、良好な回路基板10が得られると共に、カス上げ作業の効率、ひいては回路基板10の生産効率が向上する。また、印刷法によって粘着剤層4に剥離層8を精度よく付着させることができるため、得られる回路幅を小さくすることが可能である。また、粘着剤層4が熱硬化型粘着剤で構成され且つそれが熱硬化されている場合には、粘着剤層4が基板1に強固に固定されているため、粘着テープ11の粘着力によって回路として用いる部分の基板1からの剥離が十分に防止される。
【0033】
本発明の製造方法は、前述した実施形態に限定されるものではない。例えば剥離剤層8に熱硬化性インキなどを用いる場合は粘着剤層4には紫外線硬化型の粘着剤又は非硬化型の粘着剤を用いることが好ましい。
【0034】
次に、本発明の内容を実施例を用いてより具体的に説明する。
【0035】
【実施例】
(実施例1)
まず厚さ18μmの銅箔3に粘着剤層4として厚さ25μmのアクリル系粘着剤(商品名:リンテック社製PAT1)を塗布形成したものを回路形成層5として用意した。この回路形成層5の粘着剤4の表面には、離型フィルム6として厚さ38μmの片面剥離処理したポリエチレンテレフタレート(PET)フィルムを貼り付けた。
【0036】
次に、離型フィルム6を剥がし、露出した粘着剤4の表面のうち回路として用いない不用部分7の表面上にグラビア印刷によって、紫外線硬化性インキ(商品名:VSP;大日本インキ社製)を印刷し、続いて紫外線光源として、高圧水銀ランプ(アイグラフィックス社製)を用い、樹脂インクに紫外線を照射して樹脂インクを硬化させ、剥離層8(厚さ2μm)を形成した。印刷した樹脂インクの最小幅は0.5mmであった。
【0037】
それから、回路形成層5の粘着剤4に厚さ75μmのポリエチレンテレフタレートフィルムからなる基板1を貼り付けた。その後、ロータリダイ(図示せず)を用いて、回路形成層5の銅箔3側から、樹脂インク8を印刷した部分、即ち回路として用いない不用部分7に抜き加工を行い、切込み9を入れた。
【0038】
次に、回路形成層5の銅箔3に、厚さ50μmのPETに再剥離型アクリル系粘着剤(商品名:東洋インキ製造社製オリバインBPW4960)を塗布したものをカス上げ用粘着テープ11として貼り付けた後、その粘着テープ11を回路形成層5から剥離した。
【0039】
これにより粘着テープ11には、回路として用いない部分7のみが残り、基板1には回路2のみが残った。回路の最小幅は、0.3mmであった。
【0040】
以上のことから、本発明の回路基板の製造方法によって、精度の高い良好な回路基板10が確実に得られることが分かった。
【0041】
(実施例2)
実施例1において基板1としてポリイミドフィルムを用い、粘着剤層4を形成する粘着剤を熱硬化型のアクリル系粘着剤(ブチルアクリレート85重量部/イソブチルアクリレート10重量部/メチルメタクリレート3重量部/ヒドロキシエチルメタクリレート2重量部を共重合した重量平均分子量が100,000のアクリル系粘着剤50重量部と、重量平均分子量2000のポリエステルアクリレート樹脂5重量部と、重量平均分子量4000のウレタンアクリレート15重量部と、t−ブチルペルオキシ−3,5,5−トリメチルヘキサノエート2重量部の混合物)とし、回路形成層5の不用部分7を除去後、160℃、30分間加熱硬化した以外は実施例1と同様に本発明の回路基板を製造した。回路の最小幅は、0.3mmであった。
【0042】
実施例1と同様、本発明の回路基板の製造方法によって精度の高い良好な回路基板が確実に得られることが分かった。
【0043】
(実施例3)
実施例1において剥離層8に用いられる剥離剤を、熱硬化性インキ(商品名:帝国インキ社製EG671)とし、剥離剤の印刷後、170℃で3分間硬化させた以外は実施例1と同様に本発明の回路基板を製造した。回路の最小幅は、0.3mmであった。
【0044】
実施例1と同様、本発明の回路基板の製造方法によって精度の高い良好な回路基板が確実に得られることが分かった。
【0045】
【発明の効果】
以上説明したように本発明によれば、回路形成層のうち回路として用いない部分に剥離層が設けられ、基板と粘着剤層とを接着するときに基板に接着する部分と接着されない部分とができる。従って、回路として用いない不用部分を抜き加工することでその不用部分が容易且つ確実に除去され、回路基板の生産効率が向上する。また、剥離剤が印刷によって精度よく粘着剤層に付着されるため、得られる回路幅を十分に小さくすることが可能となる。
【図面の簡単な説明】
【図1】本発明の回路基板の製造方法を示す一連の工程図である。
【図2】従来の回路基板の製造方法を示す一連の工程図である。
【符号の説明】
1…基板、2…回路、4…粘着剤層、5…回路形成層、7…不用部分、8…剥離層、10…回路基板、11…粘着テープ。
Claims (3)
- 基板及び前記基板上に設けられる回路を備える回路基板の製造方法において、
粘着剤層を有する回路形成層を用意する工程と、
前記回路形成層のうち回路として用いない不用部分の前記粘着剤層に印刷により剥離層を形成する工程と、
前記回路形成層の前記粘着剤層と前記基板とを貼り合わす工程と、
前記回路形成層の前記不用部分に抜き加工を行う工程と、
前記不用部分を前記回路形成層から除去することにより前記回路基板を得る工程と、
を含むことを特徴とする回路基板の製造方法。 - 前記剥離層を構成する材料として紫外線硬化型樹脂を用い、前記剥離層を該樹脂を用いて印刷した後に、該樹脂に紫外線を照射することにより前記樹脂を硬化させ、前記剥離層を形成することを特徴とする請求項1に記載の回路基板の製造方法。
- 前記粘着剤層を構成する材料として熱硬化型粘着剤を用い、前記回路形成層の前記粘着剤層と前記基板とを貼り合わす工程の後であって前記不用部分を前記回路形成層から除去する工程の前に、前記粘着剤層を熱硬化させる工程をさらに含むことを特徴とする請求項1に記載の回路基板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30257999A JP4334704B2 (ja) | 1999-10-25 | 1999-10-25 | 回路基板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30257999A JP4334704B2 (ja) | 1999-10-25 | 1999-10-25 | 回路基板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001127410A JP2001127410A (ja) | 2001-05-11 |
| JP4334704B2 true JP4334704B2 (ja) | 2009-09-30 |
Family
ID=17910688
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP30257999A Expired - Fee Related JP4334704B2 (ja) | 1999-10-25 | 1999-10-25 | 回路基板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4334704B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8981936B2 (en) | 2010-06-14 | 2015-03-17 | Avery Dennison Corporation | Method of manufacturing conductive structures |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003045651A (ja) * | 2001-07-25 | 2003-02-14 | U Corporation | 有機el素子および当該有機el素子を利用した表示装置 |
| US8786510B2 (en) | 2006-01-24 | 2014-07-22 | Avery Dennison Corporation | Radio frequency (RF) antenna containing element and methods of making the same |
| FI121592B (fi) | 2008-03-26 | 2011-01-31 | Tecnomar Oy | Piirilevylaminaatin, erityisesti rfid-antennilaminaatin valmistusmenetelmä ja piirilevylaminaatti |
| JP5150357B2 (ja) * | 2008-04-16 | 2013-02-20 | シーレックス株式会社 | 金属画像形成方法及び金属画像形成フィルム |
| JP4999801B2 (ja) * | 2008-08-07 | 2012-08-15 | 株式会社フジクラ | エッチング方法 |
| TWI419091B (zh) * | 2009-02-10 | 2013-12-11 | 財團法人工業技術研究院 | 可轉移的可撓式電子裝置結構及可撓式電子裝置的製造方法 |
| CN103269868B (zh) | 2010-06-24 | 2016-08-17 | 艾利丹尼森公司 | 手持便携式打印机 |
| FI125720B (fi) | 2011-05-19 | 2016-01-29 | Tecnomar Oy | Rullalta rullalle -massavalmistukseen soveltuva sähköisten siltojen valmistusmenetelmä |
| WO2016003983A1 (en) | 2014-07-01 | 2016-01-07 | Isola Usa Corp. | Prepregs including uv curable resins useful for manufacturing semi-flexible pcbs |
| KR101577301B1 (ko) * | 2015-07-30 | 2015-12-15 | (주)파인테크 | 양각 금형 장치 및 이것을 이용한 제품의 제조 방법 |
| KR101577299B1 (ko) | 2015-07-30 | 2015-12-15 | (주)파인테크 | 양각 금형 장치 및 이것을 이용한 제품의 제조 방법 |
| KR101943543B1 (ko) * | 2016-12-01 | 2019-04-18 | (주)파인테크 | 양각 금형 장치 및 이것을 이용한 제품의 제조 방법 |
| JP2022091496A (ja) * | 2020-12-09 | 2022-06-21 | 日東電工株式会社 | 金属パターン積層基板の製造方法 |
-
1999
- 1999-10-25 JP JP30257999A patent/JP4334704B2/ja not_active Expired - Fee Related
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8981936B2 (en) | 2010-06-14 | 2015-03-17 | Avery Dennison Corporation | Method of manufacturing conductive structures |
| US9039866B2 (en) | 2010-06-14 | 2015-05-26 | Avery Dennison Corporation | Method of manufacturing conductive structures |
| US9231290B2 (en) | 2010-06-14 | 2016-01-05 | Avery Dennison Corporation | Method for making short run radio frequency identification tags and labels |
| US9876265B2 (en) | 2010-06-14 | 2018-01-23 | Avery Dennison Retail Information Services, Llc | Foil laminate intermediate and method of manufacturing |
| US9887448B2 (en) | 2010-06-14 | 2018-02-06 | Avery Dennison Retail Information Services, Llc | Method of manufacturing a radio frequency identification device |
| US9941569B2 (en) | 2010-06-14 | 2018-04-10 | Avery Dennison Retail Information Services, Llc | Method of manufacturing a radio frequency identification device |
| US10158161B2 (en) | 2010-06-14 | 2018-12-18 | Avery Dennison Retail Information Services, Llc | Production line for making short run radio frequency identification tags and labels |
| US10770777B2 (en) | 2010-06-14 | 2020-09-08 | Avery Dennison Corporation | Foil laminate intermediate and method of manufacturing |
| US11710886B2 (en) | 2010-06-14 | 2023-07-25 | Avery Dennison Retail Information Services Llc | Foil laminate intermediate and method of manufacturing |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001127410A (ja) | 2001-05-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4588139B2 (ja) | Icカードの製造方法 | |
| JP2000349101A (ja) | 転写用テープおよびその使用方法 | |
| JP2003520666A (ja) | スマートラベル素材ウェブの製造方法およびスマートラベル素材ウェブ | |
| JP2001127410A (ja) | 回路基板の製造方法 | |
| JP5336050B2 (ja) | 両面粘着性シート | |
| JP7722822B2 (ja) | Rfidラベルの製造方法 | |
| CN1957052A (zh) | 层合片及其制造方法 | |
| US20060194024A1 (en) | Decorative pattern and production method therefor | |
| JP6073048B2 (ja) | Rfid用インレットアンテナ及びそれを用いたrfid | |
| CN117391120A (zh) | Rfid电子标签及其制备方法 | |
| CN117438773A (zh) | Rfid天线及其制备方法 | |
| TW201013799A (en) | Manufacturing process for semiconductor article | |
| JPS60109294A (ja) | フレキシブル回路基板の製造方法 | |
| JP2003160770A (ja) | 回路形成用金属箔付き粘着テープ及び回路基板の製造方法 | |
| JP2000268153A (ja) | 非接触データキャリアの製造方法 | |
| JP2001057472A (ja) | 多層印刷配線板の製造方法 | |
| JP4330465B2 (ja) | 薄型基板用固定治具の製造方法 | |
| JP2003099749A (ja) | 光硬化型粘接着テープ及びこれを用いた接触型icカードの製造方法 | |
| JPWO2015046069A1 (ja) | ダイシング−ダイボンディングテープ及び粘接着剤層付き半導体チップの製造方法 | |
| JP2009239307A (ja) | 多層印刷配線板の製造方法 | |
| JP2004521502A (ja) | 転写印刷 | |
| JP2002151830A (ja) | 金属箔部品の製造方法 | |
| JP2562183B2 (ja) | 離型シート仮接着フレキシブル回路の製法およびその離型シート仮接着フレキシブル回路 | |
| JP2005330407A (ja) | 再剥離性粘着シート及びそれを用いた被着体加工方法 | |
| JP2000073020A (ja) | 粘着剤層を有する微小物品の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061023 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090123 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090203 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090324 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090616 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090624 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130703 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |