JP4335796B2 - 収納ポケットの製造方法 - Google Patents
収納ポケットの製造方法 Download PDFInfo
- Publication number
- JP4335796B2 JP4335796B2 JP2004375683A JP2004375683A JP4335796B2 JP 4335796 B2 JP4335796 B2 JP 4335796B2 JP 2004375683 A JP2004375683 A JP 2004375683A JP 2004375683 A JP2004375683 A JP 2004375683A JP 4335796 B2 JP4335796 B2 JP 4335796B2
- Authority
- JP
- Japan
- Prior art keywords
- opening
- mount
- back sheets
- storage pocket
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Sheet Holders (AREA)
- Making Paper Articles (AREA)
Description
2 フィルム
3 開口部
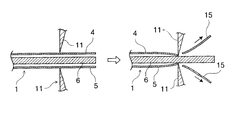
4 表側シート
5 裏側シート
6 中台紙
7 溶着部
8 穴部
10 第1の切断刃
11 第2の切断刃
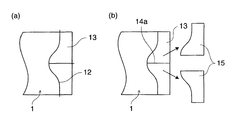
12 開口部
13 切欠部
14 捨て刃
15 切取り片
16 基台
17 規制片
18 ストッパ
Claims (6)
- 中台紙が挿入された収納ポケットの開口部に、中台紙の一部が表出するよう収納ポケットを構成する熱可塑性樹脂製の表裏のシートの開口部縁の一部を切欠いて切欠部を形成してなる収納ポケットの製造方法において、表裏シートの内側に中台紙を挿入し、中台紙が位置する部分で切断刃を押し込んで中台紙を挟む表裏のシートのみを溶融切断して開口部および切欠部を同時に形成することを特徴とする収納ポケットの製造方法。
- 表裏のシート間に中台紙を挿入し、一縁に開口部が形成された有底袋状の収納ポケットを製造する方法において、前記表裏のシートを溶着してなる溶着部を切断刃で切断して開口することにより前記開口部を形成する際に、中台紙が位置する部分で中台紙を挟む表裏のシートのみを切断して開口部を形成することを特徴とする収納ポケットの製造方法。
- 表側シートとこれに対向する裏側シートとを水平方向に搬送し、表裏のシート間に搬送方向に直交する側方から複数の中台紙を搬送方向に間隔をおいて挿入し、搬送方向で隣り合う中台紙の間および表裏シートの側方部分で表裏のシート同士を溶着すると共に、搬送方向で隣り合う中台紙の間の溶着部を切断して、表裏のシートを搬送方向の前後に切り離し、さらに切り離した表裏シートの搬送方向前側部又は後側部の中台紙が位置する部分で中台紙を挟む表裏のシートのみを切断刃により切断して開口部を形成し、有底袋状とすることを特徴とする収納ポケットの製造方法。
- 表裏のシート間に挿入する中台紙の挿入間隔を中台紙の長手方向寸法よりも大きく設定すると共に、中台紙の長手方向の端縁から離間させた状態で搬送方向で隣り合う中台紙間を溶着し、次いで、その溶着部を切断し表裏のシートを切り離して前記開口部を形成して有底袋状のポケットを形成した後、中台紙を搬送方向でポケット内に押し込むことを特徴とする請求項3に記載の収納ポケットの製造方法。
- 前記ポケットの開口部を形成すると同時に、該開口部に、中台紙の一部が表出するよう表裏のシートを切り欠いてなる切欠部を形成することを特徴とする請求項2〜4のいずれかに記載の収納ポケットの製造方法。
- 前記切断刃は、ポケットの開口部を形成する際に、表裏のシート厚分を押し込んで切断することを特徴とする請求項1〜5のいずれかに記載の収納ポケットの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004375683A JP4335796B2 (ja) | 2004-12-27 | 2004-12-27 | 収納ポケットの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004375683A JP4335796B2 (ja) | 2004-12-27 | 2004-12-27 | 収納ポケットの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006181772A JP2006181772A (ja) | 2006-07-13 |
| JP4335796B2 true JP4335796B2 (ja) | 2009-09-30 |
Family
ID=36735231
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004375683A Expired - Fee Related JP4335796B2 (ja) | 2004-12-27 | 2004-12-27 | 収納ポケットの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4335796B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8538560B2 (en) | 2004-04-29 | 2013-09-17 | Rosemount Inc. | Wireless power and communication unit for process field devices |
| US8626087B2 (en) | 2009-06-16 | 2014-01-07 | Rosemount Inc. | Wire harness for field devices used in a hazardous locations |
| US8787848B2 (en) | 2004-06-28 | 2014-07-22 | Rosemount Inc. | RF adapter for field device with low voltage intrinsic safety clamping |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6687407B2 (ja) * | 2016-02-04 | 2020-04-22 | グンゼ株式会社 | クリアファイル製造装置及び当該クリアファイル製造装置を備えるクリアファイル製造システム |
| JP6919409B2 (ja) * | 2017-08-18 | 2021-08-18 | コクヨ株式会社 | ファイル、及び、ファイルの製造方法 |
-
2004
- 2004-12-27 JP JP2004375683A patent/JP4335796B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8538560B2 (en) | 2004-04-29 | 2013-09-17 | Rosemount Inc. | Wireless power and communication unit for process field devices |
| US8787848B2 (en) | 2004-06-28 | 2014-07-22 | Rosemount Inc. | RF adapter for field device with low voltage intrinsic safety clamping |
| US8626087B2 (en) | 2009-06-16 | 2014-01-07 | Rosemount Inc. | Wire harness for field devices used in a hazardous locations |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2006181772A (ja) | 2006-07-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6145882A (en) | Album and fabrication process | |
| KR100593274B1 (ko) | 엔드리프 및 그것을 포함하는 바인딩 요소 | |
| JP2006181772A (ja) | 収納ポケットの製造方法 | |
| JP2006240739A (ja) | 傾斜開口部を有した再閉鎖可能なバッグおよびその製造方法 | |
| JPS597014A (ja) | 熱可塑性樹脂製段ボ−ルの端部シ−ル方法 | |
| US20090263211A1 (en) | Method for Binding a Bundle of Loose Leaves or the Like and Binding Element, End Leaf or Cover Applied Thereby | |
| JP5280103B2 (ja) | マチ付き袋状体及びその製造方法 | |
| JP3883664B2 (ja) | 包装袋 | |
| JP2009029100A (ja) | 書類ホルダー | |
| JP3237971U (ja) | フレークシール用ポケット付きリフィル | |
| JP6937040B2 (ja) | 包装袋の製法 | |
| JP5030597B2 (ja) | 製本方法、製本用カバー、及びこれを用いた合本 | |
| JP3315669B2 (ja) | 書類などの収納用ホルダーの製造方法 | |
| JP2011126076A (ja) | ファイルおよびその製造方法 | |
| JP4381724B2 (ja) | 袋体の製造方法 | |
| JP4662427B2 (ja) | スライド式カートン | |
| JP7162327B2 (ja) | 包装袋およびその製造方法 | |
| JP4436377B2 (ja) | 背見出し構造及びそれを備えたファイル・バインダ | |
| JP4048148B2 (ja) | 合成樹脂シートの接合方法 | |
| JPS5936471Y2 (ja) | 綴込用袋 | |
| JP2007062744A (ja) | 封筒付き冊子の作製方法および冊子綴込み用封筒 | |
| JPH0522347U (ja) | ポケツト付き袋 | |
| JP3111855U (ja) | 包装袋 | |
| JP2003094537A (ja) | 製袋方法および製袋機 | |
| JP6143720B2 (ja) | ファイル用のポケット |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060808 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090220 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090303 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090507 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090602 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090625 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4335796 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120703 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130703 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |