JP4338565B2 - 超音波探触子及び超音波探触子の製造方法 - Google Patents

超音波探触子及び超音波探触子の製造方法 Download PDF

Info

Publication number
JP4338565B2
JP4338565B2 JP2004089251A JP2004089251A JP4338565B2 JP 4338565 B2 JP4338565 B2 JP 4338565B2 JP 2004089251 A JP2004089251 A JP 2004089251A JP 2004089251 A JP2004089251 A JP 2004089251A JP 4338565 B2 JP4338565 B2 JP 4338565B2
Authority
JP
Japan
Prior art keywords
piezoelectric material
composite
wiring
ultrasonic probe
backing layer
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2004089251A
Other languages
English (en)
Other versions
JP2005277864A (ja
Inventor
康裕 尾名
英司 笠原
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Hitachi Ltd
Original Assignee
Aloka Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Aloka Co Ltd filed Critical Aloka Co Ltd
Priority to JP2004089251A priority Critical patent/JP4338565B2/ja
Publication of JP2005277864A publication Critical patent/JP2005277864A/ja
Application granted granted Critical
Publication of JP4338565B2 publication Critical patent/JP4338565B2/ja
Anticipated expiration legal-status Critical
Expired - Fee Related legal-status Critical Current

Links

Images

Landscapes

  • Transducers For Ultrasonic Waves (AREA)
  • General Electrical Machinery Utilizing Piezoelectricity, Electrostriction Or Magnetostriction (AREA)
  • Ultra Sonic Daignosis Equipment (AREA)

Description

本発明は、超音波探触子及び超音波探触子の製造方法、特に、送受波信号の減衰が少なく、被検体への押圧性、密着性が改善され、製造し易い超音波探触子及びその製造方法の改良に関する。
従来から、圧電材に所定周波数の電圧を印加することにより周期的な歪みを発生させ、その歪みに応じた周波数の超音波を得る超音波探触子が多数考案されている。一般的な超音波探触子は、現実に歪みを生じ超音波を発生する圧電材の一面側に、超音波の吸収を行い超音波の授受を行わない面を形成すると共に、探触子が短いパルス信号を送受できるように周波数帯域を広げる役目を果たすバッキング層が配置され、他面側には、超音波探触子の使用時に被検体等に対し、音響インピーダンスのギャップを埋める役割を果たす音響整合層が配置される。すなわち、全体として複数の部材が積層された状態で構成されている。
このように構成される超音波探触子は用途に応じて、様々な形状や超音波の走査方法が採用されている。各圧電材(振動子)の配列形態としては、複数の圧電材を直線的に配列したリニアアレイ型や、このリニアアレイを湾曲させたコンベックスアレイ型等がある。また、走査方法としては、圧電材面と垂直に超音波を出射するリニア走査、各圧電材から発生する超音波の合成波面を偏向させて扇形の画像を得るセクタ走査、ビームを弓状に走査するアーク走査、ビームを周囲360°に走査するラジアル走査等がある。
このような超音波探触子を用いて、例えば、心臓の超音波診断を行う場合、肋骨と肋骨の間から超音波の送受を行う必要がある。通常、このように肋間で超音波の送受を行う場合、図13に示すような、表面が平面である小型のリニアアレイ型の超音波探触子100をセクタ走査することで、心臓102の超音波画像の取得を行っている。
ところで、図13のように、超音波探触子100の表面が平面である超音波探触子100を用いて画像を得ようとする場合(実際は、音響整合層の上面に保護膜やカバーが配置されている)、良好な画像取得位置を探るために、超音波探触子100を被検体に密着させた状態で肋骨104上で左右に移動させる。その結果、直線的な超音波探触子100が肋骨104と肋骨104との間で擦れ、被験者に不快感を与えてしまうという不都合や、超音波探触子100の表面が平面であるため肋間への位置決めが安定しない等の不都合があった。
そこで、例えば、リニアアレイ型の圧電材の表面側に配置するフォーカス用の凸状音響レンズの曲面形状を用いて、被検体への接触具合を改善したり、コンベックス型の超音波探触子を用いることにより接触具合を改善することが考えられる(特許文献1、特許文献2参照)。
特開平8−289386号公報 特開平6−292665号公報
ところが、凸状の音響レンズを用いる場合、本来最も感度を高くしたい中央部分が厚くなってしまい、超音波の減衰が大きくなってしまうという問題がある。また、各圧電材(振動子)から放射される超音波は、圧電材の正面が最も強くなるが、セクタ走査を行うコンベックス型の超音波探触子の場合、各圧電材は扇形に沿って、中央から左右に広がる方向を向いて配列されている。その結果、セクタ走査を行う場合、例えばセンター位置に対して左方向を向いて配置された圧電材を用いて右方向に超音波ビームを送波しようとする場合、大きく左方向から右方向に偏向させる必要が生じる。また、センター位置に対して右方向を向いて配置された圧電材を用いて左方向に超音波を送信しようとする場合、大きく右方向から左方向に偏向させる必要が生じる。その結果、全体として超音波ビームが弱くなってしまうという問題がある。また、コンベックス型で2次元に圧電材の配列を行う場合、各圧電材の信号線やグランド線の引き出し方向は、湾曲の中心に向くため引き出しスペースの確保が困難であると共に、配線作業自体も困難になるという問題があった。
本発明は、上記課題に鑑みなされたものであり、被検体への接触性(当たり具合)を改善できると共に、超音波ビームの減衰を少なくすることのできる、また信号線やグランド線の引き出しスペースを十分に確保することのできる配線作業性、組み立て作業を改善した超音波探触子及びその製造方法を提供することを目的とする。
上記のような目的を達成するために、本発明は、超音波を発生する圧電材を複数配列してなる振動子と、当該振動子の一面側に積層される音響整合層と、振動子を挟んで音響整合層の対向側に積層されるバッキング層とからなる超音波探触子であって、前記振動子を構成する圧電材は、その超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列されていることを特徴とする。
また、上記のような目的を達成するために、本発明は、上記構成において、前記振動子を構成する各圧電材は、個々に音響整合層とバッキング層とを備えた複合体を形成し、当該複合体を配列方向に凸状に段差配列することを特徴とする。
また、上記のような目的を達成するために、本発明は、上記構成において、前記複合体は、短冊状の圧電材を含む板状複合体であり、当該板状複合体をその厚み方向に凸状に段差配列し1次元アレイを形成することを特徴とする。
また、上記のような目的を達成するために、本発明は、上記構成において、前記複合体は、短冊状の圧電材を含む板状複合体であり、当該板状複合体をその厚み方向に凸状に段差配列し、かつ前記板状複合体を厚み方向と直交する方向に複数に分離し、2次元アレイを形成することを特徴とする。
また、上記のような目的を達成するために、本発明は、上記構成において、前記振動子を構成する各圧電材は、個々に音響整合層とバッキング層とを備えた複合体を形成し、当該複合体を超音波送受波面の直交2方向にそれぞれ凸状に段差配列し、略中央部が頂部となる錐形状の2次元アレイを形成することを特徴とする。
さらに、上記のような目的を達成するために、本発明の超音波探触子の製造方法は、対向面に電極を有する圧電材を形成するステップと、圧電材を挟んで一方側に流動性の音響整合層形成材料を流し込み、他方側に流動性のバッキング層形成材料を流し込み、それぞれ硬化させて複合体を形成するステップと、前記複合体の表面及び裏面に露出した電極に対しそれぞれ引出線を接続すると共に、当該引出線の開放端側をバッキング層に沿って圧電材に対し離反方向に延出させて配線複合体を形成するステップと、前記配線複合体と所定の厚さのスペーサとを交互に複数配列するステップであって、前記配線複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列するステップと、を含むことを特徴とする。
また、上記のような目的を達成するために、本発明の超音波探触子の製造方法は、対向面に電極を有する短冊状の圧電材を形成するステップと、圧電材を挟んで一方側に流動性の音響整合層形成材料を流し込み、他方側に流動性のバッキング層形成材料を流し込み、それぞれ硬化させて板状の複合体を形成するステップと、板状の複合体の表面及び裏面に露出した電極に対し所定ピッチで複数に分離可能な引出線を接続すると共に、当該引出線の開放端側が形成されたバッキング層に沿って圧電材に対し離反方向に延出させて配線複合体を形成するステップと、前記配線複合体と所定の厚さのスペーサとを厚み方向に交互に配列するステップであって、前記複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列してブロック体を形成するステップと、前記ブロック体の音響整合層側からスペーサの上部を排除する方向と、短冊状の圧電材を複数に分離する方向にマトリックス状の溝を形成し、短冊状の圧電材を各引出線に対応した個別素子に分離するステップと、を含むことを特徴とする。
また、上記のような目的を達成するために、本発明の超音波探触子の製造方法は、対向面に電極を有する短冊状の圧電材を形成するステップと、圧電材を挟んで一方側に流動性の音響整合層形成材料を流し込み、他方側に流動性のバッキング層形成材料を流し込み、それぞれ硬化させて板状の複合体を形成するステップと、板状の複合体の表面及び裏面に露出した電極に対し所定ピッチで複数に分離可能な引出線を接続すると共に、当該引出線の開放端側が形成されたバッキング層に沿って圧電材に対し離反方向に延出させて配線複合体を形成するステップと、前記配線複合体と所定厚さのスペーサを厚み方向に積層し、前記引出線の引出方向に沿って複数に分離し、個別複合体を形成するステップと、前記個別複合体を、当該個別複合体の配線複合体部分とスペーサ部分とを交互に配列させるステップであって、前記配線複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列して板状配線複合体を形成するステップと、前記板状配線複合体と所定の厚さのスペーサとを厚み方向に交互に配列するステップであって、前記板状配線複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列してブロック体を形成するステップと、前記ブロック体の音響整合層側から前記個別複合体の周囲に存在するスペーサの上部を排除してマトリックス状の溝を形成し、短冊状の圧電材を各引出線に対応した個別素子に分離するステップと、を含むことを特徴とする。
上記構成によれば、圧電材の配列が凸状に段差配列され、超音波探触子の表面形状を他の部材の形状を用いることなく凸形状にすることができるので、被検体への接触性(当たり具合)を改善することができる。また、他部材を用いることなく圧電材の段差配列により凸形状を形成するため、送受波する超音波の減衰を抑制することができる。また、全ての圧電材の超音波送受波面が略中央の圧電材と同じ向き、すなわち正面を向いているため、セクタ走査を行う場合、各圧電材からの超音波の偏向角度を必要最小限にすることができるので、超音波ビームの減衰を最小にすることができる。また、圧電材の超音波送受波面が全て同一方向を向いているので、信号線やグランド線は真っ直ぐに圧電材の裏面方向に引き出すことが可能になり、超音波探触子の配線作業や組み立て作業が容易になる。
以下、本発明の好適な実施の形態(以下、実施形態という)を図面に基づき説明する。
図1には、本実施形態の超音波探触子10の概略外観図が示されている。本実施形態の超音波探触子10は、超音波を発生する圧電材12(振動子)と、バッキング層14と音響整合層16で構成されている。バッキング層14は、超音波の吸収を行い、超音波探触子10が短いパルス信号を送受できるようにして、周波数帯域を広げる役目を果たす。音響整合層16は、被検体等に対し音響インピーダンスのギャップを埋める役割を果たす。なお、図1は、独立制御可能な複数の圧電材12をマトリックス状に配列した、二次元タイプの超音波探触子10が構成されている例を示している。
本実施形態において、圧電材12の下面には図2に示すように、信号電極18aが形成され、その端面が圧電材12の側面に配置される信号線18と接触している。また、圧電材12の上面に形成されたグランド電極20aの端面が信号線18に対して圧電材12の対向側面に配置されるグランド線20と接触している。そして、信号線18とグランド線20との間に電圧を印加することにより音響整合層16の積層方向に超音波が放射されるようになっている。なお、この時、圧電材12の下面に形成される信号電極18aのグランド線20側の端面を圧電材12の端面より内側にオフセットさせている。つまり、音響整合層側のグランド線20に接続されたグランド電極20aと非接触になるようにして、圧電材12の両側面に信号線18及びグランド線20を固定することを可能にしている。なお、図2において、バッキング層14は図示を省略している。
前述したように、信号線18とグランド線20との間に所定の電圧が印加されると、圧電材12は、図中Z方向に振動する。図2の構成においては、このZ方向の振動、いわゆる縦効果方式により発生する超音波を使用して超音波探触子10から所望の超音波を放射している。
本実施形態の超音波探触子10の特徴的事項は、振動子を構成する圧電材12において、その超音波送受波面が、配列略中央の圧電材12の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列されているところである。
図1、図2から明らかなように、本実施形態においては、信号線18とグランド線20とは、個々の圧電材12の側面からバッキング層14を貫通し、超音波探触子10の裏面側に延出している。つまり、超音波探触子を構成する1振動子(振動素子)毎に信号線18とグランド線20を接続することが可能となり、1振動子毎の正確な制御、つまり正確な超音波の送受波制御を行うことが可能になる。また、各振動子を実質的に独立状態にすることが可能となるので、超音波の指向性の劣化を抑制することが可能となる。さらに、各振動子が実質的に独立状態になるので、相互のクロストークの抑制に寄与することができる。特に、図1、図2から容易に理解できるように、グランド線20をバッキング層14内をまっすぐに貫通させ、各信号線18間に、グランド線20を介在させているので、信号線18間でのクロストークを抑制することが可能になり、信号の劣化を低減することが可能となる。
以下、図3〜図5を用いて、本実施形態の二次元タイプの超音波探触子10、つまり全ての圧電材12の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状の段差配列が施された超音波探触子10の製造方法を説明する。
第1ステップとして、図3(a)に示すように、例えば、チタン酸バリウム、PZT、チタン酸鉛等の圧電セラミックス等からなる板状の圧電素材22の対向する表裏面に金材等電極に適した材料により信号電極18a、グランド電極20aを蒸着やスパッタリング、印刷等任意の手段により形成する。
続いて、図3(b)に示すように、片側の電極形成面(例えば、信号電極18aの形成面)に、エッチング等の手段により所定ピッチの溝24を形成する。この溝24は、前述したようにグランド線20(溝24を信号電極18aの形成面に設けた場合)を接続した場合、当該グランド線20が信号電極18aに接触しないようにするためのものである。次に、図3(c)に示すように、溝24に沿って圧電素材22を短冊状に切断し、圧電材22aを形成する。この短冊の幅が振動子の幅となる。なお、溝24は、前述のように、グランド線20を圧電材22aに接続する際に、信号電極18aが接触しないように、短冊状に切断した後の圧電材22aの端面より内側に信号電極18aをオフセットさせるためのものである。従って、図3(b)におけるエッチングの幅は、図3(c)おけるオフセット溝24aの幅に切断代を加えた幅となる。なお、エッチングの深さは、グランド線20と信号線18との間で電気的な接続及び影響が無い程度の深さに適宜選択することが望ましい(圧電材形成ステップ)。
次に、図3(d)に示すような、型枠23の所定位置にカットした圧電材22aを配置する。この場合、圧電材22aは、図3(e)に示すように、オフセット溝24aが上面にくるように型枠23に配置される。この時、型枠23には、圧電材22aを保持するための保持部26が形成されているので、圧電材22aの位置決めは容易かつ正確に行うことができる。型枠23には、圧電材22aにより領域28a,28bに分断される凹部28が形成されている。なお、圧電材22aは、領域28a側にオフセット溝24aが向くように配置される。
そして、図示しない型蓋により凹部28の領域28a,28bを完全に覆う。この時、領域28aを覆っている型蓋は、図4(a)に示すように、バッキング層形成材料30の厚みが圧電材22aの厚みより薄く(例えば、半分の厚さ)なるように型蓋を凹部28の領域28aに嵌合可能な凸形状を呈している。次に、注入ゲート28cから流動性のバッキング層形成材料30を注入し領域28aを満たす。過剰なバッキング層形成材料30は排出ゲート28dから排出される。なお、形成されるバッキング層14には、型蓋の形状に従いグランド線20が屈曲することなく固定できるように、バッキング層形成材料30は傾斜を伴って徐々に薄くなるように整形されることが好ましい。この状態でバッキング層形成材料30の硬化を行う。
バッキング層14の形成と同時に、または前後して、型蓋で覆われた領域28bに流動性の音響整合層形成材料32が注入ゲート28cから注入され、領域28b内を満たす。バッキング層形成材料30と同様に過剰な音響整合層形成材料32は、排出ゲート28dから排出される。なお、音響整合層形成材料32、バッキング層形成材料30は、硬化により電極が形成された圧電材22aと接着する特性を有するものを選択する。
図4(b)には、所定の硬化処理を施した後のバッキング層形成材料30及び音響整合層形成材料32が型枠23から圧電材22aとともに取り出され、注入ゲート及び排出ゲート部分を切り落として板状の複合体34とした状態が示されている(複合体形成ステップ)。この状態で、音響整合層16の高さh0及び厚みt0は、正確に得られている。図4(c)には、複合体34の断面図が示されている。図4(c)から明らかなように、音響整合層形成材料32(音響整合層16)、グランド電極20a、圧電材22a、信号電極18a、バッキング層形成材料30(バッキング層14)が積層された状態になっている。このとき、各電極が形成された圧電材22aに対して流動性の音響整合層形成材料32及びバッキング層形成材料30を接触させ硬化させているので、何ら接着剤等を用いることなく、音響整合層16及びバッキング層14を圧電材22aに接続(接着)することができるので、圧電材22aとの境界において、超音波の減衰や不要な反射などのノイズの発生原因を伴うことなく理想的に境界状態を実現することができる。
続いて、図4(d)に示すように、複合体34の一面側(例えば、バッキング層14を薄型化した側)に、グランド電極20aの端部に接触するグランド線20を形成する。また、図4(e)に示すように、複合体34の他方面側には、信号電極18aの端部に接触する信号線18を形成する。グランド線20及び信号線18の形成は例えば蒸着やスパッタリング等によって容易に形成することができる(配線複合体形成ステップ)。なお、グランド線20や信号線18を蒸着やスパッタリング等によって形成する場合、その形状は任意かつ容易に選択することができるので、本実施形態においては、図4(d)、図4(e)に示すように、グランド電極20a、信号電極18aの接触部分で連続し、その下の部分で櫛状に分かれた形状を採用している。この場合、後に圧電材22aを分離する時にグランド線20や信号線18を個別に分離する必要が無くなり効率的な製造を行うことができる。もちろん、面状のグランド線や信号線を形成し、別途エッチング等を施して個別分離したグランド線20や信号線18としてもよい。
複合体34にグランド線20及び信号線18を形成した配線複合体36の断面図が図4(f)に示されている。図4(f)から明らかなように、信号電極18aとグランド線20は前述したオフセット溝24aの存在により電気的に接触することはない。
このように形成された配線複合体36は、図1に示すように、配列略中央の圧電材12の超音波送受波面と、他の圧電材12の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状に段差配列できるように、バッキング層14の長さを配列方向に沿って順次変化するように調整する。つまり、図4(g)に示すように各配線複合体36のバッキング層14を適宜調整しカットして、バッキング層14の長さの異なる配線複合体36a,36b,36c・・・を形成する(配線複合体36aは基本長さ)。図4(g)は、説明のためカット部14aの長さを誇張表現しているが、実際は、各カット部14aの長さの差は、数十μm〜数百μm程度である。バッキング層14の長さは十分長く設定しておくことにより、長さ調整のために各配線複合体36でバッキング層14の長さが変化しても音響特性に影響を与えることはない。
なお、上記説明では、同じ長さのバッキング層14を有する配線複合体36を適宜カット処理して、長さの異なる配線複合体36a,36b,36c・・・を形成したが、図3(d)に示す型枠23の形状を調整したり、図4(b)におけるバリ処理工程で、バッキング層14の長さ調整を行ってもよい。
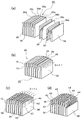
図5(a)には、長さの異なるバッキング層14を有する配線複合体36(36a〜36d)を配列方向に対して凸状に段差が形成されるように配列している状態が示されている。なお、配線複合体36を配列する場合、隣接する配線複合体36との電気的絶縁を行うために、スペーサ38を介して交互に所定数配列し、ブロック体40を形成する(ブロック体形成ステップ)。ここで用いるスペーサ38は、バッキング層14と同じ材質または同等の材質で形成したものが好ましく、例えば、型枠等を用いて予め、バッキング層14の長さ調整を行った配線複合体36と同等の長さに形成しておくことが望ましい。なお、図5(a)から明らかなように、スペーサ38の形状は、配線複合体36のバッキング層14の薄肉部分に対応した厚肉部分を有し、配線複合体36とスペーサ38とにより、方形形状を呈するようになっている。このように、バッキング層14に薄肉部分を形成し、スペーサ38に厚肉部分を形成することにより、スペーサ38を介して交互に配列される配線複合体36間の距離を拡大することが可能になり、信号線18間の電気的なクロストークを抑制することができる。もちろん、バッキング層14やスペーサ38の厚みを均一としても信号線18は分離されているので、十分な電気的クロストークの抑制は行われる。
また、配線複合体36とスペーサ38との接合は、例えばエポキシ系の接着剤により行うことができる。なお、最終的に取得したい超音波探触子10のサイズは、その縦方向が配線複合体36の幅で決めることが可能であり、横方向のサイズは、ブロック体40を形成する時の配線複合体36とスペーサ38の配列数によって任意に決めることができる。また、図5(a)等に示す段差配列は、中央2枚の配線複合体36が同じサイズであり、他が配列方向に対して段差を有するように配列されているが、全体として配列方向に段差を有して凸状に形成されればよく、例えば、同じ長さの配線複合体36が連続して隣接する数個が段差を有さない平配列部分を含んでもよい。このように平配列を適宜混在させることにより、超音波探触子10の表面の凸状態を任意に調整することができる。もちろん、全ての配線複合体36が段差を有して配列されてもよいし、所望する超音波探触子10の表面の凸状態に応じて、各段差の差分を変化させてもよい。ただし、本実施形態のように配列方向に段差を形成する場合、各振動子(圧電材12)から被検体のターゲットまでの実距離が段差に応じて変化するので、段差分を考慮して各振動子の超音波送受波制御を行う必要がある。
図4(g)に示すように、配線複合体36のバッキング層14の長さ調整を予め行っておくことにより、容易に凸状に段差配列を行うことができる。もちろん、配線複合体36のバッキング層14の長さ調整を行わず、凹状に段差を形成した配列用の型等を用いて、凸状の段差配列を行ってもよい。この場合、バッキング層14側端面を後工程でカットして平らにすれば、図5(a)と同じ形状とすることができる。また、カットを行わずにバッキング層14側の段差を残しておく場合、バッキング層14に沿って引き出されている信号線18やグランド線20は各配線複合体36毎に段違いとなるので、外部配線との結線作業が容易になる。
この状態で、全ての圧電材12の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状の段差配列が施された1次元アレイが完成することになる。なお、実際の1次元アレイの場合、配線複合体36の配線方向の厚みに対して直交する奥行き方向の長さは適宜選択される。
一方、本実施形態のように、2次元アレイを作成する場合、続いて、ブロック体40における圧電材22aを所定の振動子(振動素子)毎に分離する。まず、図5(b)に示すように、ブロック体40の音響整合層16側面を配線複合体36とスペーサ38の配列方向(カット1の方向)に所定ピッチ(所望の振動子の幅で、各振動子のほぼ中央に信号線18(グランド線20)がくる位置)でダイシングを行い、図5(c)に示すような溝42を形成し、配線複合体36を形成している圧電材22aを個別の圧電材12(振動子)に分離する。この時のダイシング深さは、最端部に配線複合体36において、音響整合層16側から圧電材22a(12)を越え、バッキング層14上に分離溝が形成される程度、つまり、少なくとも音響整合層16と圧電材12とが信号線18毎に完全に分離される深さである。
さらに、図5(c)に示すように、カット1の方向と直交するカット2の方向に所定深さのダイシングを行い、図5(d)に示すような溝44を形成し、表面的にも音響整合層16をマトリックス状に分離して、完全に圧電材12毎に分離した音響整合層16を形成する。この場合、溝44は、スペーサ38上部を排除するように形成され、その深さはバッキング層14に僅かに達する深さであり、個々の配線複合体36の上面(音響整合層16)からの深さは同じであることが望ましい(素子分離ステップ)。
最後に、音響整合層16及び圧電材12の分離のために形成した溝42,44に、音響的なクロストークを抑制するため、例えばウレタン系の硬化性樹脂や樹脂でできたバブル体を含むシリコン系の接着剤等を注入し目止めを行う。この目止めによりクロストークの低減ができる。また、音響的かつ物理的に分割された音響整合層16及び圧電材12の安定した保持を行うことができる。
なお、カット1で溝42を形成する場合、圧電材22aを切断するため、切断負荷が圧電材22aに作用する。スペーサ38はこの時に圧電材22aを支持する働きを有し、圧電材22aの破損等を防止することができる。もちろん、ダイシングの速度等を考慮することにより、圧電材22aへの切断負荷を低減可能である。この場合、図5(a)で使用するスペーサ38の高さを予め溝44の深さ分低くして、カット2のダイシングを省略することができる。
以上の手順で超音波探触子の製造を行うことにより、図1、図5(d)に示すように、実質的にマトリックス状に圧電材12が配列され、かつ各圧電材12の超音波送受波面が、配列略中央の圧電材12の超音波送受波面と同一方向、つまり正面を向き、さらに配列方向に対して凸状に段差配列された超音波探触子10を得ることができる。従って、超音波探触子10の表面が、他の凸形状形成部材等を用いることなく、凸状を形成することが可能となる。なお、実際は音響整合層16の上にさらに薄い均一な厚さの保護膜や保護カバー等が配置されるが各圧電材12間で超音波送受波面上の付加物の厚みに差は生じない。また、本実施形態の場合、各圧電材12毎に信号線18、グランド線20が一対で接続された、指向特性の良好な、音響的、電気的にクロストークを抑制した二次元タイプの超音波探触子10を容易に形成することができる。
さらに、各圧電材12毎にそれぞれ分離された信号線18とグランド線20を一対としてバッキング層14の裏面側に容易に延出することができるので、各圧電材12毎に個別の電気回路を接続し、圧電材12毎に異なる制御を行うことができるので、回路設計の自由度向上にも寄与する超音波探触子10を容易に製造することができる。
また、図4(a)等に示す型枠23において、音響整合層形成材料32用の注入ゲート28cや排出ゲート28dが接続される流路を音響整合層16の形成領域に対して斜めに設けているが、これは、保持部26を形成すると共に注入ゲート28cや排出ゲート28dの存在に伴うバリが音響整合層16の高さh0や厚みt0に影響しない部分に形成するためのものである。従って、圧電材22aの保持や音響整合層16の高さh0及び厚みt0をダイシング等の追加工を施すことなく正確に得られる形状であれば、型枠23の形状は適宜選択することができる。
上記説明において、図4(a)で示す注入ゲート28c等の存在により発生したバリを図4(b)の段階で切除してバッキング層14の厚みTを整えているが、図4(g)のバッキング層14の長さ調整の時に併せて切除するようにしてもよい。また、音響整合層用の領域28bと同様に、バッキング層用の注入ゲート28cを排出ゲート28dと同じ側面に配置し、バッキング層14の厚みTを型枠23で規定するようにしてもよい。
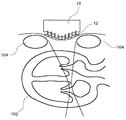
このようにして製造された超音波探触子10は、図6に示すように、圧電材12の配列自体により、凸形状を形成するので、肋骨104の間に安定して配置させることができる。また、表面が凸形状の滑らかな曲面(前述のように実際は薄い保護膜やカバーが音響整合層16の上に形成されている)を形成しているので、肋骨104上で超音波探触子10を移動させてもごつごつ感はなく、測定位置の探りを良好に行うことができる。また、表面を凸形状にするための中央が凸に膨らんだ追加部材を必要としないので、中央部での超音波の減衰を抑制することができる。また、各圧電材12の超音波送受波面は略中央の圧電材12と同じ向き、すなわち全ての圧電材12が同様に角度0°の正面を向いているので、セクタ走査を行う場合に指向特性が必要最小限(正面の位置から右のみまたは左のみ)で済む。通常のコンベックス型の場合は、ビームをスキャンする範囲以上の指向性が要求され、超音波の減衰をまねくことになる。
また、圧電材12の超音波送受波面が全て同一方向を向いているので、信号線やグランド線は真っ直ぐに圧電材12の裏面方向、つまりバッキング層14に引き出すことが可能になる。その結果、配線の引出スペースを容易に確保でき、配線作業や組み立て作業が容易になる。
図7、図8には、他の形態の超音波探触子の製造手順が示されている。上述した超音波探触子10は、圧電材12の配列方向の一方に関しては、凸状に段差配列されているが、直交する他方向に関しては、段差配列されていない。そこで、図7、図8で示す超音波探触子では、直交する2方向に関して凸状の段差配列が行われている例を示す。
まず、図3(a)〜(f)及び図4(a)〜(f)で説明した手順により作成した配線複合体36を準備し、対応する形状のスペーサ38を図7(a)に示すように貼り合わせる。この場合、貼り合わせに使用する接着剤は、例えばスペーサ38と同材質(すなわちバッキング層14と同材質)の硬化性の液体材料であることが好ましい。
続いて、図7(b)に示すように、カット3方向から所定ピッチで(所望の振動子の幅で、各振動子のほぼ中央に信号線18(グランド線20)がくる位置)でダイシングを行い、図7(c)に示すように個別にスペーサを有する振動体46を形成する。さらに、この振動体46を図7(d)に示すように積層して、配線複合体48を再構成する。この場合、略中央の振動体46を中心に凸状になるように段差配列を行う。図7(d)から明らかなように、積層された配線複合体48は、バッキング層14の部分の長さが異なっている。従って、図7(c)に至る工程のいずれかにおいて、カット3方向と直交する方向にバッキング層14の長さを調整するカット処理を行うことになる。もちろん、バッキング層14の長さ調整を行わない配線複合体48を準備し、凹状に段差を形成した配列用の型等を用いて、凸状の段差配列を行ってもよい。この場合、バッキング層14側端面を後工程でカットして平らにすれば、図7(d)と同じ形状とすることができる。なお、図7(d)に示す例では、積層する全数に対して段差を形成しているのではなく、一部平らな部分を形成している。このように平配列を適宜混在させることにより、前述したように完成した超音波探触子の表面の凸状態を任意に調整することができる。
図7(d)においては、図中左の配線複合体48が超音波探触子を組み上げた時の略中央部を形成する配線複合体48であり右に向かうに従い順に外周側を形成する配線複合体48となる。また、図7(d)の最も右の配線複合体48は、積層方向の段差を形成されていないが、この配線複合体48が超音波探触子を組み上げた時に全体的な段差の最低段部となる。また、図7(d)において、配線複合体48の全体厚みt1〜t4の関係は、t1>t2>t3>t4(後述する配線複合体48の配列方向に段差を全て付ける場合)である。
続いて、図8(a)に示すように、再構成した配線複合体48を図5(a)と同様に、配列方向に対して凸状に段差が形成されるように配列する。この時も、隣接する配線複合体48との電気的絶縁を行うために、スペーサ50を介して交互に所定数配列し、ブロック体52を形成する(ブロック体形成ステップ)。ここで用いるスペーサ50は、バッキング層14と同じ材質または同等の材質で形成したものが好ましく、例えば、型枠等を用いて予め、最も短くバッキング層14の長さ調整を行った配線複合体48(図8(a)では最も手前側)と同等またはその配線複合体48のバッキング層14と同様の長さに一律に形成しておくことが望ましい。なお、図8(a)から明らかなように、スペーサ50は、板形状を呈し、その両面が平面形状を呈している。スペーサ38,50により、配線複合体48を構成する各振動体46は、完全に相互に分離され、信号線18間の電気的なクロストークを抑制することができる。また、各振動体46の配列は、直交する2方向に凸状の段差配列が形成された、所謂ピラミット形状が形成される。
このように形成されたブロック体52に対し、図8(b)に示すように、配線複合体48とスペーサ50の配列方向(カット1の方向)で、スペーサ50の上部を排除するようにダイシング等により溝54を形成する。溝54の深さはバッキング層14に僅かに達する深さが好ましい。なお、前述のように、スペーサ50の長さをバッキング層14に僅かに達する程度に調整したものを用いる場合、このカット1方向のダイシングは省略することができる。続いて、カット1の方向と直交するカット2の方向に所定深さのダイシングを行い、図8(b)に示すような溝56をダイシング等により形成し、スペーサ38の上部を排除する。この時の溝56の深さも、バッキング層14に僅かに達する深さが好ましい。この結果、ブロック体52はマトリックス状に分離して、完全に圧電材12毎に分離した構造となる。
最後に、音響整合層16及び圧電材12の分離のために形成した溝54,56に、音響的なクロストークを抑制するため、例えばウレタン系の硬化性樹脂や樹脂でできたバブル体を含むシリコン系の接着剤等を注入し目止めを行う。この目止めによりクロストークの低減ができる。また、音響的かつ物理的に分割された音響整合層16及び圧電材12の安定した保持を行うことができる。なお、実際の超音波探触子58の場合、音響整合層16の上面にほぼ均一の厚さの保護膜やカバーが配置される。
このように形成されたピラミッド型の超音波探触子58は、錐体形状を呈し、図1等で示す1方向に段差配列したものに比べ被検体に対する密着性が向上し、さらに良好な超音波の送受信を行うことが可能になる。また、被検体に超音波探触子58を押圧した状態で移動させる場合、任意の方向に自由にスムーズに動かすことが可能で接触感の向上にも寄与することができる。また、全ての圧電材12の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状の段差配列が施されているので、信号線18やグランド線20の配線も容易に行うことができる。
図9には、図2で説明した構造とは異なる振動特性を利用する振動子の構造例が示されている。つまり、信号電極とグランド電極とが、音響整合層16の積層面と直交する圧電材12の対向する面に形成され、信号線18とグランド線20とが各信号電極、グランド電極に接続されている。この時、圧電材12は、信号線18とグランド線20との間に所定の電圧が印加されると、図9のX方向に振動するが、同時にZ方向にも振動する。このZ方向の振動は、いわゆるX方向の横効果方式により発生し、Z方向の振動により超音波を発生させ超音波探触子の放射面から所望の超音波を放射している。
図9で説明する超音波探触子においても、圧電材12の下面側に接続されるバッキング層14は省略しているが、信号線18とグランド線20とは、圧電材12の側面からバッキング層14を貫通し、超音波探触子10の裏面側に延出している。従って、信号線18とグランド線20は、音響整合層16と圧電材12の接合間、及び圧電材12とバッキング層14の接合間には介在しない。つまり、音響整合層16と圧電材12とバッキング層14とを、直接接合することができる。その結果、圧電材12に対して音響整合層16とバッキング層14を強固に接合することができる。また、超音波の放射方向に信号線18やグランド線20が存在しないため、圧電材12と音響整合層16とのカップリングを良好に行うことが可能であり、超音波の放射性能を良好に維持することができる。
さらに、図9から明らかなように、圧電材12上に積層される音響整合層16は信号線18やグランド線20の影響を受けること無く、圧電材12毎に完全分離することができるので、図1のようにマトリックス状に配列された場合でも、隣接した圧電材12から放射される超音波は、相互に干渉することなく、各圧電材12から所望の方向に超音波を放射することができる。その結果、超音波探触子10としての指向特性を向上することができる。また、圧電材12毎に分離した信号線18とグランド線20とを一対でバッキング層14の裏面側に容易に延出することができるので、圧電材12毎の加工が容易になり、また、圧電材12毎の制御も容易になるので圧電材12に接続する電気回路の回路設計の自由度が向上する。
また、図9の構成において、グランド線20はバッキング層14内をまっすぐに貫通させ、裏面側に延出させることができる。すなわち、各信号線18間に、グランド線20を容易に介在させることができるため、信号線18間でのクロストークを抑制することが可能になり、信号の劣化を低減することも可能となる。
図10には、図9に示す横効果利用タイプの超音波探触子の製造方法の概略手順が示されている。
第1ステップとして、図10(a)に示すように、例えば、チタン酸バリウム、PZT、チタン酸鉛等の圧電セラミックス等からなる板状の圧電素材22の対向する表裏面に金材等電極に適した材料により信号電極18a、グランド電極20aを蒸着やスパッタリング、印刷等任意の手段により形成する(電極形成ステップ)。
次に、図10(b)に示すように、板状の圧電素材22を所望の大きさの短冊状の圧電材22aに切断する。この短冊の幅が振動子(振動素子)の幅となる。なお、横効果を用いる場合、各電極が圧電材22aの両側面に配置されるため、信号電極とグランド線との接触は発生しない。そのため、図3(b)のように溝24を形成する必要はない。この状態で、図10(c)に示すように、対向面に信号電極18aとグランド電極20aとを有する短冊状の圧電材22aが形成される。
続いて、図3(f)、図4(a)、図4(b)で説明したものと同様な手順により、圧電材22aの一方側に音響整合層形成材料32を流し込み音響整合層16を形成し、他方側にバッキング層形成材料30を流し込みバッキング層14を形成する。この時、前述したように、バッキング層14の厚さは、圧電材22aの厚みより薄く(例えば、半分の厚さ)なるようにする。また、バッキング層14には、グランド線20が屈曲することなく固定できるように、バッキング層14に傾斜を持たせるようにすることが好ましい。図10(d)に音響整合層16及びバッキング層14を備えた圧電材22a、すなわち複合体60の側面図が示されている。続いて、図10(e)に示すように、複合体60の一面側(例えば、バッキング層14を薄型化した側)にグランド電極20aに接触するようにグランド線20を形成する。また、複合体60の他方面側に、信号電極18aに接触する信号線18を形成する。グランド線20及び信号線18の形成は例えば蒸着やスパッタリング等によって容易に形成することができる。複合体60にグランド線20及び信号線18を形成した配線複合体62の断面図が図10(e)に示されている。図10(e)から明らかなように、信号電極18aとグランド線20は全く接触することがないので、図3(c)に示すようなオフセット溝24aは必要ない。なお、横効果を利用した構造においても、バッキング層14に薄肉部分を形成し、スペーサ38に厚肉部分を形成することにより、電気的クロストークをより抑制することが可能となる。もちろん、バッキング層14やスペーサ38をそれぞれ均一な厚さにしてもよい。
このように、横効果タイプの超音波振動子の場合、信号電極やグランド電極は、音響整合層16と圧電材12の接合間、及び圧電材12とバッキング層14の接合間には介在しない。つまり、音響整合層16と圧電材12とバッキング層14とを、直接接合することが可能になり、音響整合層16やバッキング層14の硬化時に圧電材22aと強固に接合することができる。
以上のように形成された配線複合体62は、図5(a)のようにスペーサ38を介して配列され、ブロック体を形成する。続いて、図5(b)〜(d)の手順によりマトリックス状にダイシングを行い、信号線18、グランド線20とで個別に制御可能な振動子から成る全ての圧電材12の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状の段差配列が施されたマトリックス状の超音波探触子を作成する。
また、同様に形成した配線複合体62を用いて、図7(a)〜(d)、図8(a)、(b)の手順で製造を行うことにより、横振動を用いた、全ての圧電材12の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状の段差配列が施されたピラミッド型の超音波探触子58を得ることができる。
ところで、上述した超音波探触子の製造方法(縦効果を用いるもの及び横効果を用いるもの)においては、製造工程の一部を変更するのみで、様々な付加効果を得ることができる。例えば、圧電材22aの上面側に接続される音響整合層16はその積層方向の厚みにより、超音波の音響特性が変化する。従って、音響整合層16の厚みは、正確に設定される必要があると共に、製造する超音波探触子の特性に応じて任意に容易に選択調整できるようにしておくことが望ましい。そこで、図11(a)に示すように、予め厚め(例えば厚さt)に音響整合層16を形成しておき、図11(b)に示すように、必要に応じて、厚みt0に切断することにより、容易に所望の音響特性を有する複合体を形成することができる。
図12には、上述した本実施形態の横効果への応用例、つまり圧電材12の超音波放射方向と直交する方向に対面する側面に信号線18とグランド線20を形成する構造の応用例を示すものである。なお、図12において、バッキング層14は図示を省略している。また、図12は、実際の超音波探触子10において、個々に分割された後の1つの振動子(振動素子)64のみを図示している。
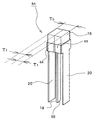
図12に示す構造は、必要とされる圧電材66の厚さT0(例えば、図9、図10等で説明した圧電材12(22a)と同じ厚さ)を得るために、1/2の厚さ(T1)の圧電材66を2枚貼り合わせている。
圧電材66は、図10で説明した手順に従って、超音波放射方向と直交する方向に対面する側面に信号線18とグランド線20を形成する。なお、図12では、個別の圧電材66に分離した後の形状を図示しているが、実際の製造過程においては、図3等に示す手順で、厚さT1の板状に形成し、最終工程でダイシングにより分離した状態が図12となる。
圧電材66に接続する信号線18とグランド線20は、例えば金材を、所望の厚さT0の1/2の厚さT1で形成した複合体にシート状の配線素材の貼り付けやパターン印刷、蒸着やスパッタリング等により形成する。続いて、信号線18とグランド線20が形成された2枚の配線複合体を図12に示すように、信号線18が互いに接触するように向き合わせ接合する。この時の接合方法は任意である。例えば、貼り合わせる2枚の配線複合体の接合面は、完全に平面が出ているわけではないので、例えばエポキシ系の導電性の接着剤等を用いて両者を接着して電気的な接触を得る。
このような構造にすることにより、信号線18とグランド線20で挟持される個々の圧電材66に関するインピーダンスは、厚さT0のものに対し、1/2になる。そして、信号線18とグランド線20で挟持される圧電材を2枚重ねてT0の厚さにした場合、トータルのインピーダンスは、厚さT0の圧電材を信号線18とグランド線20で挟持したものの1/4になる。つまり、厚さT0の圧電材を有する配線複合体を形成した場合、電気特性を向上することが可能となり、高性能の超音波探触子を形成することができる。
上述のように形成した積層タイプの配線複合体は、図3〜図5に示す手順と同様な手順に従って、ブロック体を形成した後、ダイシングを行い、全ての圧電材66の超音波送受波面が同一方向を向き、かつ配列方向に対して凸状の段差配列が施された超音波探触子10として完成させる。なお、グランド線20の引き出しは、個別にバッキング層14の裏面側に延出させてもよいし、共通のグランド線として延出してもよい。
また、図12において、音響整合層16は、圧電材66にバッキング層を形成する時に同時に形成してもよいし、圧電材66を2枚積層した後に後付けで圧電材66上に積層してもよい。後付けの場合、音響整合層16の形状精度等が出し易いので、超音波探触子10の全体精度の向上に適している。一方、先付けの場合は、製造工程がシンプルになるので、製造効率の向上に適している。従って、音響整合層16の形成順序は適宜選択することが好ましい。
なお、上述した実施形態では、音響整合層16とバッキング層14とを、型枠23を用いて圧電材22aの上下面に接着配置する例を説明したが、例えば、定盤上に配置した圧電材22aの上下面に任意に音響整合層形成材料32やバッキング層形成材料30を流し込み、硬化処理を施した後に音響整合層16とバッキング層14とをカッティング等により成形してもよい。もちろん、この構造は、横効果を用いた超音波探触子においても適用することが可能で同様な効果を得ることができる。
また、本実施形態においては、超音波の放射に関し述べているが、本実施形態の超音波探触子10は超音波の受信用として、また、送受信兼用としても使用可能であり、同様の効果を得ることができる。
また、本実施形態では、圧電材(振動子)を1次元配列した1Dアレイ、2次元配列した2Dアレイについて説明したが、1Dアレイの配列方向と直交する方向を数分割した所謂1.5Dアレイタイプの超音波振動子も同様に製造することが可能であり、同様な効果を得ることができる。
本発明の実施形態に係る超音波探触子の構造概念図である。 図1の超音波探触子において、圧電材の側面に接続される信号線とグランド線の詳細を説明する説明図である。 本発明の実施形態に係る超音波探触子の製造手順の序盤を説明する説明図である。 本発明の実施形態に係る超音波探触子の製造手順の中盤を説明する説明図である。 本発明の実施形態に係る超音波探触子の製造手順の終盤を説明する説明図である。 本発明の実施形態に係る超音波探触子を用いて肋間から心臓を診断している状態を説明する説明図である。 本発明の実施形態に係る他の形状の超音波探触子の製造手順の前半を説明する説明図である。 本発明の実施形態に係る他の形状の超音波探触子の製造手順の後半を説明する説明図である。 本発明の実施形態に係る超音波探触子において、横効果を利用する圧電材の側面に接続される信号線とグランド線の詳細を説明する説明図である。 図9に示す圧電材を用いた超音波探触子の製造手順の概略を説明する説明図である。 本発明の実施形態に係る超音波探触子の製造過程における音響整合層の厚みを調整する方法を説明する説明図である。 本発明の実施形態に係る超音波探触子の応用構造例を説明する説明図である。 従来の超音波探触子を用いて肋間から心臓を診断している状態を説明する説明図である。
符号の説明
10,58 超音波探触子、12,22a,66 圧電材、14 バッキング層、16 音響整合層、18 信号線、18a 信号電極、20 グランド線、20a グランド電極、22 圧電素材、23 型枠、24 溝、24a オフセット溝、26 保持部、28 凹部、30 バッキング層形成材料、32 音響整合層形成材料、34,60 複合体、36,48,62 配線複合体、38,50 スペーサ、40,52 ブロック体、42,44 溝、46 振動体、64 振動子、102 心臓、104 肋骨。

Claims (6)

  1. 超音波を発生する圧電材を複数配列してなる振動子と、当該振動子の一面側に積層される音響整合層と、振動子を挟んで音響整合層の対向側に積層されるバッキング層とからなる超音波探触子であって、
    前記振動子を構成する圧電材は、その超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列され、
    前記振動子を構成する各圧電材は、個々に音響整合層とバッキング層とを備えた複合体を形成し、当該複合体が配列方向に凸状に段差配列され、
    前記複合体は、短冊状の圧電材を含む板状複合体であり、当該板状複合体と所定の厚さのスペーサとが厚み方向に交互に複数配列され、当該板状複合体がその厚み方向に凸状に段差配列される、
    ことを特徴とする超音波探触子。
  2. 請求項1記載の超音波探触子において、
    前記板状複合体を厚み方向と直交する方向に複数に分離し、2次元アレイを形成することを特徴とする超音波探触子。
  3. 請求項1記載の超音波探触子において、
    前記複合体を超音波送受波面の直交2方向にそれぞれ凸状に段差配列し、略中央部が頂部となる錐形状の2次元アレイを形成することを特徴とする超音波探触子。
  4. 対向面に電極を有する圧電材を形成するステップと、
    圧電材を挟んで一方側に流動性の音響整合層形成材料を流し込み、他方側に流動性のバッキング層形成材料を流し込み、それぞれ硬化させて複合体を形成するステップと、
    前記複合体の表面及び裏面に露出した電極に対しそれぞれ引出線を接続すると共に、当該引出線の開放端側をバッキング層に沿って圧電材に対し離反方向に延出させて配線複合体を形成するステップと、
    前記配線複合体と所定の厚さのスペーサとを交互に複数配列するステップであって、前記配線複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列するステップと、
    を含むことを特徴とする超音波探触子の製造方法。
  5. 対向面に電極を有する短冊状の圧電材を形成するステップと、
    圧電材を挟んで一方側に流動性の音響整合層形成材料を流し込み、他方側に流動性のバッキング層形成材料を流し込み、それぞれ硬化させて板状の複合体を形成するステップと、
    板状の複合体の表面及び裏面に露出した電極に対し所定ピッチで複数に分離可能な引出線を接続すると共に、当該引出線の開放端側が形成されたバッキング層に沿って圧電材に対し離反方向に延出させて配線複合体を形成するステップと、
    前記配線複合体と所定の厚さのスペーサとを厚み方向に交互に配列するステップであって、前記複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列してブロック体を形成するステップと、
    前記ブロック体の音響整合層側からスペーサの上部を排除する方向と、短冊状の圧電材を複数に分離する方向にマトリックス状の溝を形成し、短冊状の圧電材を各引出線に対応した個別素子に分離するステップと、
    を含むことを特徴とする超音波探触子の製造方法。
  6. 対向面に電極を有する短冊状の圧電材を形成するステップと、
    圧電材を挟んで一方側に流動性の音響整合層形成材料を流し込み、他方側に流動性のバッキング層形成材料を流し込み、それぞれ硬化させて板状の複合体を形成するステップと、
    板状の複合体の表面及び裏面に露出した電極に対し所定ピッチで複数に分離可能な引出線を接続すると共に、当該引出線の開放端側が形成されたバッキング層に沿って圧電材に対し離反方向に延出させて配線複合体を形成するステップと、
    前記配線複合体と所定厚さのスペーサを厚み方向に積層し、前記引出線の引出方向に沿って複数に分離し、個別複合体を形成するステップと、
    前記個別複合体を、当該個別複合体の配線複合体部分とスペーサ部分とを交互に配列させるステップであって、前記配線複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列して板状配線複合体を形成するステップと、
    前記板状配線複合体と所定の厚さのスペーサとを厚み方向に交互に配列するステップであって、前記板状配線複合体を構成する圧電材の超音波送受波面が、配列略中央の圧電材の超音波送受波面と同一方向を向き、かつ配列方向に対して凸状に段差配列してブロック体を形成するステップと、
    前記ブロック体の音響整合層側から前記個別複合体の周囲に存在するスペーサの上部を排除してマトリックス状の溝を形成し、短冊状の圧電材を各引出線に対応した個別素子に分離するステップと、
    を含むことを特徴とする超音波探触子の製造方法。
JP2004089251A 2004-03-25 2004-03-25 超音波探触子及び超音波探触子の製造方法 Expired - Fee Related JP4338565B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2004089251A JP4338565B2 (ja) 2004-03-25 2004-03-25 超音波探触子及び超音波探触子の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2004089251A JP4338565B2 (ja) 2004-03-25 2004-03-25 超音波探触子及び超音波探触子の製造方法

Publications (2)

Publication Number Publication Date
JP2005277864A JP2005277864A (ja) 2005-10-06
JP4338565B2 true JP4338565B2 (ja) 2009-10-07

Family

ID=35177046

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2004089251A Expired - Fee Related JP4338565B2 (ja) 2004-03-25 2004-03-25 超音波探触子及び超音波探触子の製造方法

Country Status (1)

Country Link
JP (1) JP4338565B2 (ja)

Families Citing this family (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
DE112008001849B4 (de) * 2007-07-19 2016-07-21 Konica Minolta, Inc. Ultraschallwandler, Ultraschalldiagnosevorrichtung, die diesen verwendet, und Ultraschall-Fehlerinspektionsvorrichtung, die diesen verwendet
JP5461769B2 (ja) * 2007-09-20 2014-04-02 株式会社東芝 超音波トランスデューサ、超音波プローブおよび超音波トランスデューサの製造方法
EP2309774B1 (en) 2008-11-28 2012-08-29 Olympus Medical Systems Corp. Ultrasonic transducer, electronic device, and ultrasonic endoscope
JP5611645B2 (ja) 2010-04-13 2014-10-22 株式会社東芝 超音波トランスデューサおよび超音波プローブ
FR3057667B1 (fr) * 2016-10-13 2018-11-30 Centre National De La Recherche Scientifique Transducteur piezoelectrique, procede de fabrication s'y rapportant, et dispositif de spectroscopie par resonance ultrasonore
CN111289022B (zh) 2020-02-26 2022-08-09 京东方科技集团股份有限公司 一种传感器及其驱动方法和制备方法

Also Published As

Publication number Publication date
JP2005277864A (ja) 2005-10-06

Similar Documents

Publication Publication Date Title
EP2473111B1 (en) Ultrasound probe with large field of view and method for fabricating such ultrasound probe
US7316059B2 (en) Method of manufacturing an ultrasonic probe
US9812634B2 (en) Method of making thick film transducer arrays
US20080015443A1 (en) Two-dimensional array ultrasonic probe
US8872412B2 (en) Ultrasound transducer, ultrasound probe, and a method for manufacturing ultrasound transducers
US20150094590A1 (en) Ultrasonic device, ultrasonic probe, electronic equipment, and ultrasonic image device
US12138659B2 (en) Planar phased ultrasound transducer array
JP7376008B2 (ja) 高周波超音波トランスデューサ
CN113042347A (zh) 一种阵列超声换能器
JP2004517521A (ja) 多次元アレイとその製造
JP3288815B2 (ja) 2次元アレイ超音波プローブ
JP2009082612A (ja) 超音波探触子及び圧電振動子
CN114345673A (zh) 超声换能器及其制作方法、以及超声换能系统
JP2005277864A (ja) 超音波探触子及び超音波探触子の製造方法
JP2005210245A (ja) 超音波プローブ
JP4304112B2 (ja) 超音波探触子の製造方法
KR101491801B1 (ko) 초음파 트랜스듀서 및 그 제조방법
JP6876645B2 (ja) 超音波プローブ及びその製造方法
JP3880218B2 (ja) 超音波探触子
JP3354195B2 (ja) 超音波プローブ装置
US11938514B2 (en) Curved shape piezoelectric transducer and method for manufacturing the same
JP2025142477A (ja) 超音波探触子
JPH06254089A (ja) 超音波プローブ装置

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20061220

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20090331

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20090529

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20090623

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20090630

R150 Certificate of patent or registration of utility model

Free format text: JAPANESE INTERMEDIATE CODE: R150

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20120710

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20120710

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130710

Year of fee payment: 4

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees