JP4467355B2 - 画像記録装置、切り欠き形成装置、およびその方法 - Google Patents

画像記録装置、切り欠き形成装置、およびその方法 Download PDF

Info

Publication number
JP4467355B2
JP4467355B2 JP2004133760A JP2004133760A JP4467355B2 JP 4467355 B2 JP4467355 B2 JP 4467355B2 JP 2004133760 A JP2004133760 A JP 2004133760A JP 2004133760 A JP2004133760 A JP 2004133760A JP 4467355 B2 JP4467355 B2 JP 4467355B2
Authority
JP
Japan
Prior art keywords
positioning
notch
image recording
recording material
forming
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2004133760A
Other languages
English (en)
Other versions
JP2005316115A (ja
Inventor
史郎 北脇
宜倫 和田
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Screen Holdings Co Ltd
Dainippon Screen Manufacturing Co Ltd
Original Assignee
Screen Holdings Co Ltd
Dainippon Screen Manufacturing Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Screen Holdings Co Ltd, Dainippon Screen Manufacturing Co Ltd filed Critical Screen Holdings Co Ltd
Priority to JP2004133760A priority Critical patent/JP4467355B2/ja
Priority to US11/100,397 priority patent/US7434511B2/en
Priority to CN2005100670748A priority patent/CN1702562B/zh
Publication of JP2005316115A publication Critical patent/JP2005316115A/ja
Application granted granted Critical
Publication of JP4467355B2 publication Critical patent/JP4467355B2/ja
Anticipated expiration legal-status Critical
Expired - Fee Related legal-status Critical Current

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H5/00—Feeding articles separated from piles; Feeding articles to machines
    • B65H5/08—Feeding articles separated from piles; Feeding articles to machines by grippers, e.g. suction grippers
    • B65H5/12—Revolving grippers, e.g. mounted on arms, frames or cylinders
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
    • B65H35/0006—Article or web delivery apparatus incorporating cutting or line-perforating devices
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H9/00—Registering, e.g. orientating, articles; Devices therefor
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H2301/00—Handling processes for sheets or webs
    • B65H2301/40—Type of handling process
    • B65H2301/44—Moving, forwarding, guiding material
    • B65H2301/447—Moving, forwarding, guiding material transferring material between transport devices
    • B65H2301/4474—Pair of cooperating moving elements as rollers, belts forming nip into which material is transported
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H2301/00—Handling processes for sheets or webs
    • B65H2301/50—Auxiliary process performed during handling process
    • B65H2301/51—Modifying a characteristic of handled material
    • B65H2301/515—Cutting handled material
    • B65H2301/5152—Cutting partially, e.g. perforating
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H2701/00—Handled material; Storage means
    • B65H2701/10—Handled articles or webs
    • B65H2701/13—Parts concerned of the handled material
    • B65H2701/131—Edges
    • B65H2701/1311—Edges leading edge
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
    • B65H2701/00—Handled material; Storage means
    • B65H2701/10—Handled articles or webs
    • B65H2701/19—Specific article or web
    • B65H2701/1928—Printing plate

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Exposure And Positioning Against Photoresist Photosensitive Materials (AREA)
  • Facsimile Scanning Arrangements (AREA)
  • Punching Or Piercing (AREA)

Description

本発明は、画像記録装置、切り欠き形成装置、およびその方法に関し、より特定的には、シート状の画像記録材料を所定の装着部材に位置決めするときに、その画像記録材料に位置決め基準を形成して当該装着部材に装着する画像記録装置、その位置決め基準を形成する切り欠き形成装置、および位置決め基準を形成する方法に関する。
従来、カラー印刷物は、画像記録としての露光工程や印刷工程等いくつかの工程を経て作製される。この露光工程に先立って、カラー印刷物の原稿画像は、複数色に、典型的には、Y(黄)、M(紅)、C(藍)およびK(黒)の4色に色分解され、これによって、各色毎の画像データが生成される。このような画像データが、露光工程で用いられる画像記録装置に与えられる。画像記録装置の一例として、内部に備える記録ドラムの外面にシート状の画像記録材料を装着して走査する円筒外面走査装置がある。円筒外面走査装置が内部に備える記録ドラムの外面には、画像記録材料として、いわゆるPS版(Presensetized Plate)、サーマル版等のシート状の刷版が装着される。ここで、PS版とは、アルミニウム版、プラスチックシート、および紙等の版材表面に、感光層が予め塗布された刷版である。
この露光工程において、当該円筒外面走査装置は、与えられた画像データに基づいて、色分解された色毎の画像を刷版上に描くために、記録ドラムの外面に装着された刷版を露光する。つまり、原稿画像が上記YMCKに色分解された場合、4枚の刷版に、互いに異なる色に対応する画像が当該円筒外面走査装置によって描かれる。
また印刷工程で用いられる印刷機は、各色の露光済みの刷版に対応する色のインキを塗りつけて重ね刷りし、カラー印刷物を作製する。このとき、各色の画像がずれた状態で重ね刷りされると、粗悪なカラー印刷物が作製されてしまう。このような画像のずれを防止するために、刷版の所定位置には、印刷工程の位置決め基準となる印刷工程用位置決め孔が、予め露光工程の前に形成される。この印刷工程用位置決め孔を、印刷機の版胴に設けられたピンと嵌合することにより刷版の位置決めが行われる。なお、製版の段階でまだ使用される印刷機が決まっていない等、製版後に印刷工程用位置決め孔を開ける場合もある。
また、上述した画像ずれのもう一つの原因として、露光工程で描かれた画像が各色の刷版に対してずれることも考えられる。このような刷版に対する露光工程での画像ずれを防止するために、当該円筒外面走査装置の記録ドラムの外周面上で刷版に対する位置決めが行われる(例えば、特許文献1および特許文献2参照)。
上記特許文献1で開示された装置では、オフセットしたピンが複数立設されており、プレートの幅に応じてその傾きを変更することで、プレート端面と接触するピンを2本に限定することで、プレートの位置決めを行う。
上記特許文献2で開示された円筒外面走査装置では、記録ドラムの外周面上に刷版を位置決めするための位置決めピンが設けられており、上記印刷工程用孔と同時に刷版の一端に上記位置決めピンと嵌合する記録ドラム用位置決め切り欠きが形成される。以下、図31を参照して、上記特許文献2で開示された円筒外面走査装置における刷版位置決め方法の概略について説明する。なお、図31は、刷版P、パンチャー500のパンチ501および記録ドラム600の位置決めピン601の位置関係を簡略化して示した図である。
図31において、特許文献2で開示された円筒外面走査装置は、3つのパンチャー500a〜500cを有しており、それぞれパンチ501a〜501cが設けられている。ここで、パンチャー500aは、位置決めピン601aと嵌合する位置決め切り欠き形成用であり、パンチ501aの断面形状は半径rの全円である。また、パンチャー500bおよび500cは、それぞれ位置決めピン601bおよび601cと刷版Pとが接触しないための逃がし切り欠き形成用であり、パンチ501bおよび501cの断面形状は横長の小判型である。パンチ501a〜501cは、それぞれの中心が同一直線上に位置しており、パンチ501aと501bとの中心間がピッチQ1、パンチ501aと501cとの中心間がピッチQ2である。
横幅Lの刷版Pがパンチャー500に導かれると、刷版Pは、パンチャー500の隙間に導かれ、当該隙間の奥に配置されている位置決め部材と刷版Pの端面Peとが接する。具体的には、端面Peとパンチ501の中心が位置している直線とが一致した状態で位置決めされる(図示P1の状態)。そして、刷版Pの幅Lに応じてパンチャー500が作動し、必要な切り欠きがパンチ501により刷版Pの端面Peに形成される。例えば、図31で示したような幅Lの場合、パンチャー500aのパンチ501aおよびパンチャー500bのパンチ501bが作動し、刷版Pの端面Peに位置決め切り欠きPaeと逃がし切り欠きPbeが形成される。
一方、記録ドラム600の外面には、3本の位置決めピン601が設けられている。位置決めピン601a〜601cは、それぞれ断面形状が半径rの全円である。また、位置決めピン601aに対して、位置決めピン601bおよび601cは、記録ドラム5の円周方向に距離rずれた位置にオフセットして配置され、記録ドラム600の軸方向にそれぞれ中心間ピッチQ1およびQ2で配置されている。
このような位置決めピン601a〜601cが立設された記録ドラム600に、上記位置決め切り欠きPaeおよび逃がし切り欠きPbeが形成された刷版Pを位置決めする場合、位置決めピン601aと刷版Pの位置決め切り欠きPaeとが嵌合し、位置決めピン601cと刷版Pの端面Peとが接触して位置決めされる。そして、位置決めピン601cと刷版Pとは、逃がし切り欠きPbeが形成されているため接触しない(図示P2の状態)。
従来の円筒外面走査装置では、位置決めピンのうち2本が刷版の位置決め切り欠きおよび端面とそれぞれ接触して刷版を位置決めし、位置決めに用いられない位置決めピンと刷版とが接触しないように逃がし切り欠きが形成される。具体的には、狭幅の刷版Pに対しては、当該刷版Pに位置決め切り欠きPaeのみが形成され、位置決めピン601aおよび601bによって位置決めされる。中間幅の刷版Pに対しては、当該刷版Pに位置決め切り欠きPaeおよびパンチャー500cの作動で形成される逃がし切り欠きPceが形成され、位置決めピン601aおよび601bによって位置決めされる(位置決めピン601cは、逃がし切り欠きPceによって接触しない)。広幅の刷版Pに対しては、図31で説明したように、当該刷版Pに位置決め切り欠きPaeおよび逃がし切り欠きPbeが形成され、位置決めピン601aおよび601cによって位置決めされる(位置決めピン601bは、逃がし切り欠きPbeによって接触しない)。
このように刷版に対する露光工程での画像ずれを防止するために、当該円筒外面走査装置の記録ドラムの外周面上に、それぞれの刷版を位置決めするための位置決めピンが設けられており、上記印刷工程用孔と同時に刷版の一端に上記位置決めピンと嵌合する記録ドラム用位置決め切り欠きが形成される。つまり、各色毎の刷版は、露光工程前にそれぞれに上記記録ドラム用切り欠きおよび印刷工程用位置合わせ孔を形成することにより、露光工程で上記記録ドラム用位置決め切り欠きを基準にすることによって互いの露光画像を位置合わせし、印刷工程では、上記印刷工程用位置決め孔を基準にすることによって互いの印刷画像が位置合わせされる。
米国特許第6321651号明細書 特開2002−341561号公報
しかしながら、上記特許文献1で開示された装置では、その幅によって位置決めが不安定となる刷版が発生する。具体的には、位置決めのために2本のピンと当接するようにプレートを配置した場合、その角部などが隣接する外側のピンと微妙に接触するような幅の刷版は、位置決めが不安定となる。また、刷版の端面自体の精度が保証されていない場合、その精度ばらつきが位置決めに大きく影響することになる。
また、上記特許文献2で開示された円筒外面走査装置では、位置決めされた刷版の中心に対して、接触する2本の位置決めピン間の中心がずれるため、位置決めする刷版のバランスが悪くなって位置決めが不安定になることがある。また、パンチャー500aは、常に位置決め切り欠き形成用であり、パンチャー500bおよび500cは、常に逃がし切り欠き形成用として用いられる。つまり、パンチャー500aによる位置決め切り欠きPaeを常に位置決めに使用するので、位置決め切り欠きPae側(図31の右側)に向けて延長できる刷版Pの横幅に限界がある。また、常に使用しなければならない位置決めピンが固定されるので、記録ドラム上に刷版を固定する際の配置位置の自由度が低くなる。
それ故に、本発明の目的は、シート状の画像記録材料を装着し画像記録する画像記録装置において、画像記録材料の横幅寸法に制限されずに正確に画像記録材料を位置決めすることが可能であり、その配置位置の自由度も高い画像記録装置、切り欠き形成装置、およびその方法を提供することである。
上記目的を達成するために、本発明は、以下に述べるような特徴を有している。
第1の発明は、装着されたシート状の画像記録材料に対して画像記録を行う画像記録装置である。画像記録装置は、装着部材、第1位置決め部、第2位置決め部、第3位置決め部、第1切り欠き形成部、第2切り欠き形成部、第3切り欠き形成部、および装着機構を備える。装着部材は、所定の装着面に画像記録材料を装着する。第1位置決め部は、装着部材の装着面上に固設されている。第2位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第1ピッチ離れた位置に固設されている。第3位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第1ピッチより長い第2ピッチ離れた位置に固設されている。第1切り欠き形成部は、画像記録材料の一方端に、第1位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第1位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する。第2切り欠き形成部は、画像記録材料の一方端に、第2位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、第1切り欠き形成部から第1ピッチ離れて設けられる。第3切り欠き形成部は、画像記録材料の一方端に、第3位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第3位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、第1切り欠き形成部から第2ピッチ離れて設けられる。装着機構は、第1、第2、および第3切り欠き形成部のいずれかの切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、第1、第2、および第3位置決め部のいずれか2つを位置決め基準として装着部材の装着面に装着する。
第2の発明は、上記第1の発明において、第1、第2、および第3切り欠き形成部は、それぞれパンチ部材および当接部材を含む。パンチ部材は、上下動作することによって、画像記録材料の一方端を打ち抜いて切り欠きを形成する。当接部材は、画像記録材料と当接することによって、その画像記録材料をパンチ部材で打ち抜く際の位置を決定する。第1、第2、および第3切り欠き形成部は、それぞれ位置決め切り欠きを形成するとき、当接部材と画像記録材料の一方端とを当接させた状態で、その画像記録材料をパンチ部材で打ち抜き、逃がし切り欠きを形成するとき、当接部材と画像記録材料の一方端にパンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、その画像記録材料をそのパンチ部材で打ち抜く。
第3の発明は、上記第2の発明において、第1、第2、および第3切り欠き形成部は、それぞれ当接部材移動部を含む。当接部材移動部は、当接部材を画像記録材料と当接可能な位置とその位置から退避して画像記録材料と当接しない位置との間で移動させる。
第4の発明は、上記第2の発明において、第1、第2、および第3切り欠き形成部は、それぞれ打ち抜くために挿入される画像記録材料の挿入方向に基づいて、パンチ部材と当接部材とをその挿入方向と平行の同一直線上に列設する。
第5の発明は、上記第1の発明において、第1、第2、および第3切り欠き形成部のうち、いずれか1つの切り欠き形成部が画像記録材料の一方端に逃がし切り欠きを形成し、他の切り欠き形成部が画像記録材料の一方端に位置決め切り欠きを形成する。
第6の発明は、上記第1の発明において、第4位置決め部および第4切り欠き形成部を、さらに備える。第4位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第2ピッチより長い第3ピッチ離れた位置に固設される。第4切り欠き形成部は、画像記録材料の一方端に、第4位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第4位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、第1切り欠き形成部から第3ピッチ離れて設けられる。第1、第2、第3、および第4切り欠き形成部のうち、いずれか2つの切り欠き形成部が画像記録材料の一方端に逃がし切り欠きを形成し、他の切り欠き形成部が画像記録材料の一方端に位置決め切り欠きを形成する。 装着機構は、第1、第2、第3、および第4切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、第1、第2、第3、および第4位置決め部のいずれか2つを位置決め基準として装着部材の装着面に装着する。
第7の発明は、シート状の画像記録材料の一方端に切り欠きを形成する切り欠き形成装置である。切り欠き形成装置は、パンチ部材および当接部材を備える。パンチ部材は、上下動作することによって、画像記録材料の一方端を打ち抜いて切り欠きを形成する。当接部材は、画像記録材料と当接することによって、その画像記録材料をパンチ部材で打ち抜く際の位置を決定する。当接部材と画像記録材料の一方端とを当接させた状態でその画像記録材料をパンチ部材で打ち抜くことによって、その画像記録材料を位置決めするための位置決め部材と嵌合するための位置決め切り欠きを形成し、当接部材と画像記録材料の一方端にパンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態でその画像記録材料をそのパンチ部材で打ち抜くことによって、位置決め切り欠きより深い逃がし切り欠きを形成する。
第8の発明は、上記第7の発明において、さらに当接部材移動部を備える。当接部材移動部は、当接部材を画像記録材料と当接可能な位置とその位置から退避して画像記録材料と当接しない位置との間で移動させる。
第9の発明は、上記第7の発明において、パンチ部材および当接部材は、打ち抜くために挿入される画像記録材料の挿入方向に基づいて、その挿入方向と平行の同一直線上に列設される。
第10の発明は、第1、第2、および第3位置決め部が固設された装着面を有する装着部材にシート状の画像記録材料を装着して画像記録する方法である。この方法は、第1切り欠き形成ステップ、第2切り欠き形成ステップ、第3切り欠き形成ステップ、および装着ステップを含む。第1切り欠き形成ステップは、画像記録材料の一方端に、第1位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第1位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する。第2切り欠き形成ステップは、画像記録材料の一方端に、第2位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する。第3切り欠き形成ステップは、画像記録材料の一方端に、第3位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第3位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する。装着ステップは、第1、第2、および第3切り欠き形成ステップのいずれかの切り欠き形成ステップによって一方端に切り欠きが形成された画像記録材料を、第1、第2、および第3位置決め部のいずれか2つを位置決め基準として装着部材の装着面に装着する。
第11の発明は、上記第10の発明において、第1、第2、および第3切り欠き形成ステップは、それぞれ、位置決め切り欠きを形成するとき、所定の当接部材と画像記録材料の一方端とを当接させた状態で、その画像記録材料を所定のパンチ部材で打ち抜き、逃がし切り欠きを形成するとき、当接部材と画像記録材料の一方端にパンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、その画像記録材料をそのパンチ部材で打ち抜く。
第12の発明は、上記第10の発明において、第1、第2、および第3切り欠き形成ステップのうち、いずれか1つのステップで画像記録材料の一方端に逃がし切り欠きを形成し、他のステップで画像記録材料の一方端に位置決め切り欠きを形成する。
第13の発明は、上記第10の発明において、装着部材の装着面には第4位置決め部がさらに固設され、第4切り欠き形成ステップを、さらに含む。第4切り欠き形成ステップは、画像記録材料の一方端に、第4位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第4位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する。第1、第2、第3、および第4切り欠き形成ステップのうち、いずれか2つのステップで画像記録材料の一方端に逃がし切り欠きを形成し、他のステップで画像記録材料の一方端に位置決め切り欠きを形成する。装着ステップは、第1、第2、第3、および第4切り欠き形成ステップによって一方端に切り欠きが形成された画像記録材料を、第1、第2、第3、および第4位置決め部のいずれか2つを位置決め基準として装着部材の装着面に装着する。
第14の発明は、装着されたシート状の画像記録材料に対して画像記録を行う画像記録装置である。画像記録装置は、装着部材、第1位置決め部、第2位置決め部、第3位置決め部、第1切り欠き形成部、第2切り欠き形成部、第3切り欠き形成部、および装着機構を備える。装着部材は、所定の装着面に画像記録材料を装着する。第1位置決め部は、装着部材の装着面上に固設されている。第2位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第1ピッチ離れた位置に固設されている。第3位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第1ピッチより長い第2ピッチ離れた位置に固設されている。第1切り欠き形成部は、画像記録材料の一方端に、第1位置決め部と嵌合するための位置決め切り欠きを形成する。第2切り欠き形成部は、画像記録材料の一方端に、第2位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、第1切り欠き形成部から第1ピッチ離れて設けられる。第3切り欠き形成部は、画像記録材料の一方端に、第3位置決め部と嵌合するための位置決め切り欠きを形成し、第1切り欠き形成部から第2ピッチ離れて設けられる。装着機構は、第1、第2、および第3切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、第1および第2位置決め部の2つを位置決め基準として、または第1および第3位置決め部の2つを位置決め基準として、装着部材の装着面に装着する。
第15の発明は、上記第14の発明において、第2切り欠き形成部は、パンチ部材および当接部材を含む。パンチ部材は、上下動作することによって、画像記録材料の一方端を打ち抜いて切り欠きを形成する。当接部材は、画像記録材料と当接することによって、その画像記録材料をパンチ部材で打ち抜く際の位置を決定する。第2切り欠き形成部は、位置決め切り欠きを形成するとき、当接部材と画像記録材料の一方端とを当接させた状態で、その画像記録材料をパンチ部材で打ち抜き、逃がし切り欠きを形成するとき、当接部材と画像記録材料の一方端にパンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、その画像記録材料をそのパンチ部材で打ち抜く。
第16の発明は、装着されたシート状の画像記録材料に対して画像記録を行う画像記録装置である。画像記録装置は、装着部材、第1位置決め部、第2位置決め部、第3位置決め部、第1切り欠き形成部、第2切り欠き形成部、第3切り欠き形成部、および装着機構を備える。装着部材は、所定の装着面に画像記録材料を装着する。第1位置決め部は、装着部材の装着面上に固設されている。第2位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第1ピッチ離れた位置に固設されている。第3位置決め部は、装着部材の装着面上に、第1位置決め部から所定方向を基準に第1ピッチより長い第2ピッチ離れた位置に固設されている。第1切り欠き形成部は、画像記録材料の一方端に、第1位置決め部と嵌合するための位置決め切り欠きを形成する。第2切り欠き形成部は、画像記録材料の一方端に、第2位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、第1切り欠き形成部から第1ピッチ離れて設けられる。第3切り欠き形成部は、画像記録材料の一方端に、第3位置決め部と嵌合するための位置決め切り欠きおよびその位置決め切り欠きより深いその第3位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、第1切り欠き形成部から第2ピッチ離れて設けられる。装着機構は、第1、第2、および第3切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、第1および第2位置決め部の2つを位置決め基準として、または第1および第3位置決め部の2つを位置決め基準として装着部材の装着面に装着する。
第17の発明は、上記第16の発明において、第2および第3切り欠き形成部は、それぞれパンチ部材および当接部材を含む。パンチ部材は、上下動作することによって、画像記録材料の一方端を打ち抜いて切り欠きを形成する。当接部材は、画像記録材料と当接することによって、その画像記録材料をパンチ部材で打ち抜く際の位置を決定する。第2および第3切り欠き形成部は、それぞれ位置決め切り欠きを形成するとき、当接部材と画像記録材料の一方端とを当接させた状態で、その画像記録材料をパンチ部材で打ち抜き、逃がし切り欠きを形成するとき、当接部材と画像記録材料の一方端にパンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、その画像記録材料をそのパンチ部材で打ち抜く。
上記第1の発明によれば、画像記録装置に設けられた複数の切り欠き形成部は、全て位置決め切り欠きおよび逃がし切り欠きを選択的に画像記録材料の一方端面に形成することができる両用であるため、第1〜第3位置決め部との嵌合を用いた様々な位置決め方式に適切に対応することができる。例えば、画像記録材料の位置決めのために当該画像記録材料との嵌合が必須となる位置決め部がない。これによって、画像記録材料を装着部材に装着するレイアウトの自由度が高まる。つまり、画像記録装置に設けられた複数の切り欠き形成部は、位置決め方式に応じて、画像記録材料の一方端面に様々なバリエーションで切り欠きを形成することができ、広い範囲の横幅に対して、適切な位置決め部を用いて画像記録材料を安定して装着部材に位置決めすることができる。
上記第2の発明によれば、1つのパンチ部材を用いて2種類の深さの切り欠きを形成することができ、切り欠き形成部の構造が単純になる。
上記第3の発明によれば、当接部材が可動であるため、画像記録材料を打ち抜くときの位置基準と装着部材に装着するときに嵌合する位置基準とを一致させることができ、切り欠きの形成精度が高くなる。
上記第4の発明によれば、画像記録材料を打ち抜くときの位置基準と装着部材に装着するときの位置基準とを一致させることができ、切り欠きの形成精度が高くなる。
上記第5の発明によれば、第1〜第3位置決め部のうち、いずれか2つを位置決め基準として装着部材の装着面に画像記録材料を装着することができ、正確に画像記録材料を位置決めすることができる。
上記第6の発明によれば、第1〜第4位置決め部との嵌合を用いた様々な位置決め方式に適切に対応することができる。例えば、横幅の短い画像記録材料に対しては、必要に応じて外側に位置する2つの位置決め部に接触しないように逃がし切り欠きを形成し、中央に位置する短いピッチの2つの位置決め部と位置決め切り欠きとを嵌合させて装着部材に位置決めする。また、横幅の長い刷版に対しては、中央部に位置する2つの位置決め部に接触しないように逃がし切り欠きを形成することにより、外側の長いピッチの2本の位置決め部と位置決め切り欠きとを嵌合させて装着部材に位置決めする。このような位置決め方式を実現するためには、刷版の横幅に応じて、その一方端面に位置決め切り欠きおよび逃がし切り欠きを適時形成することが必要となる。このような位置決め方式に対しても適切に対応することができる。
上記第14の発明によれば、第2切り欠き形成部によって逃がし切り欠きを形成することによって、画像記録材料が第2位置決め部に接触しないようにしながら、第1切り欠き形成部と第3切り欠き形成部とによって形成された2箇所の位置決め切り欠きを、それぞれ第1位置決め部と第3位置決め部とに嵌合させて、画像記録材料を装着部材の装着面において位置決めすることが可能である。また、第1切り欠き形成部と第2切り欠き形成部とによって形成された2箇所の位置決め切り欠きを、それぞれ第1位置決め部と第2位置決め部とに嵌合させて、画像記録材料を装着部材の装着面において位置決めすることも可能である。このように、いずれの場合においても、位置決め切り欠きが形成された画像記録材料の一方端を位置決め部に当接させて位置決めを行うことができるので、安定した位置決めが可能である。
上記第16の発明によれば、第2切り欠き形成部によって逃がし切り欠きを形成することによって、画像記録材料が第2位置決め部に接触しないようにしながら、第1切り欠き形成部と第3切り欠き形成部とによって形成された2箇所の位置決め切り欠きを、それぞれ第1位置決め部と第3位置決め部とに嵌合させて、画像記録材料を装着部材の装着面において位置決めすることが可能である。また、第1切り欠き形成部と第2切り欠き形成部とによって形成された2箇所の位置決め切り欠きを、それぞれ第1位置決め部と第2位置決め部とに嵌合させて、画像記録材料を装着部材の装着面において位置決めすることも可能である。さらに、第3切り欠き形成部によって逃がし切り欠きを形成することによって、画像記録材料が第3位置決め部に接触しないようにしながら、第1切り欠き形成部と第2切り欠き形成部とによって形成された2箇所の位置決め切り欠きを、それぞれ第1位置決め部と第2位置決め部とに嵌合させて、画像記録材料を装着部材の装着面において位置決めすることができる。このように、いずれの場合においても、位置決め切り欠きが形成された画像記録材料の一方端を位置決め部に当接させて位置決めを行うことができるので、安定した位置決めが可能である。
また、本発明の切り欠き形成装置および画像記録する方法によれば、上述した画像記録装置と同様の効果が得られる。
図面を参照して、本発明の一実施形態に係る画像記録装置について説明する。以下、説明を具体的にするために、画像記録装置の一例として、内部に備える記録ドラムの外面にシート状の画像記録材料を装着して走査する円筒外面走査装置を用いる。なお、本発明の画像記録装置は、円筒部材の内面に画像記録材料を装着して走査する円筒内面走査装置や、平面部材の上面に画像記録材料を装着して走査する平面走査装置など、他の形態にも適用可能である。また、円筒外面走査装置の記録ドラムの外面に装着される画像記録材料の一例として、いわゆるPS版(Presensetized Plate)、サーマル版等のシート状の刷版を用いて説明する。ここで、PS版とは、アルミニウム版、プラスチックシート、および紙等の版材表面に、感光層が予め塗布された刷版である。
図1は、当該円筒外面走査装置の構成を示す分解図である。円筒外面走査装置において、略直方体形状のフレーム1の各部に、大略的に、収納/搬送機構2、駆動機構3、パンチユニット4、記録ドラム5、露光ヘッド6および電装部7が取り付けられている。なお、駆動機構3は、図1を明確にするため、同図には示されていない。
図2は、図1に示す1点鎖線A−A’に沿う断面を矢印Bの方向から見たときの収納/搬送機構2を示す図である。なお、図2に示す構成の全てが、図1に示されていないことを注釈しておく。図1および図2において、収納/搬送機構2は、2枚の側板21により挟み込まれ固定される2枚のトレイ22および23、送りローラ24、ローディング用の搬送ローラ25、およびアンローディング用の搬送ローラ26を備えている。このように、2枚のトレイ22および23は、2枚の側板21によって、上下配置されかつ一体的に構成される。なお、トレイ23はトレイ22の直上に配置されるので、以降、トレイ23を上トレイ23と称し、さらに、トレイ22を下トレイ22と称する。
送りローラ24は、下トレイ22に収納された刷版を搬送ローラ25の方向へ搬送するためのローラである。搬送ローラ25および搬送ローラ26は、それぞれ一方の側板21から他方の側板21へと架け渡されるように配置される2個1組のローラである。また、搬送ローラ25は、下トレイ22の先端に近接する位置で、2個1組のローラが上下で当接するように配置され、上側の搬送ローラ25aは、搬送ローラ上下駆動装置(図示しない)によって上下駆動可能である。さらに、搬送ローラ26は、上トレイ23の先端に近接する位置で、2個1組のローラが当接するように配置される。以上のような送りローラ24および搬送ローラ25は、一方の側板21に固定されたモータM50とベルト(図示せず)で連結されており、当該モータM50が生成する駆動力を受けて回転する。また、搬送ローラ26は、一方の側板21に固定されたモータM54とベルト(図示せず)で連結されており、当該モータM54が生成する駆動力を受けて回転する。
また、下トレイ22および上トレイ23の所定箇所には、小孔27および28が形成され、当該小孔27および28の直下にはそれぞれセンサPH50およびPH54が固定される。このセンサPH50およびPH54は、小孔27および28の直上に刷版があるか否かを検出する。
以上の構成を有する収納/搬送機構2は、図1中、1点鎖線の矢印αで示すようにフレーム1の上部に固定される。ただし、収納/搬送機構2は、2枚の側板21から外側に突出する回転軸29を回転中心として、所定範囲内で回転する(図1および図2中の矢印β参照)。駆動機構3は、かかる収納/搬送機構2の回転を実現する。図3は、図1に示す矢印Cの方向から見たときの駆動機構3を示す図である。また、図4は、図3に示す駆動機構3の分解図である。
図3および図4において、駆動機構3は、カムフォロアガイド31、モータM55、カムギア32、およびカムフォロア33を2個ずつ備え、さらに、センサ検出板34、センサPH55およびPH56を少なくとも1個備える。各カムフォロアガイド31は、直方体形状の外形を有しており、この直方体に小判型の貫通孔が形成される。各カムフォロアガイド31は、両方の貫通孔が収納/搬送機構2を介して対向するように、各側板21に1個ずつ固着される(図4参照)。各モータM55は、互いに収納/搬送機構2を介して対向するように、各側板21の近傍に配置されており、かつフレーム1に固定される。各カムギア32は、各側板21に対向するようにフレーム1に固定される。ただし、各カムギア32は、各モータM55が生成する駆動力を受け、自身の軸を中心として回転する。各カムフォロア33は、各カムギア32が有する一方面(側板21との対向面)の外縁に固定されており、当該カムギア32の軸を中心として円運動する。また、各カムフォロア33は、カムフォロアガイド31の貫通孔の上下幅と略同一径の円盤形状を有しており、図4中の1点鎖線の矢印Dで示すように、当該貫通孔に填り込む。これによって、各カムフォロアガイド31と各カムギア32とが、各カムフォロア33により連結され、その結果、収納/搬送機構2は駆動機構3により支持される。
また、円盤形状のセンサ検出板34は、一方のカムギア32と同心円をなすように配置されており、当該カムギア32と一緒に回転する。センサ検出板34の外周上には、一個のスリット35が形成されている。センサPH55およびPH56は、回転するセンサ検出板34に形成されたスリット35を検出できるようにフレーム1に固定されている。
以下、上記のような構成の駆動機構3の動作を、図5を参照して説明する。なお、モータM55は、図5を明確にするため、同図には示されていないことを注釈しておく。図5(a)において、センサPH55は、自身の直上に位置するセンサ検出板34のスリット35を検出している。かかる検出時、各カムフォロア33は、自身が円運動可能な範囲の最下端近傍に位置するため、収納/搬送機構2は、当該最下端近傍に対応する位置(以下、下位置と称す)で駆動機構3により支持される。この時、各カムギア32が、各モータM55により生成された駆動力を受けて、矢印γが示す方向に回転し始めると、各カムフォロア33は、同方向に、つまり、現在位置する最下端近傍から上方向に円運動し始める。これによって、各カムフォロア33は、各カムフォロアガイド31が固定されている収納/搬送機構2を下位置から上方向に移動させる。
そして、図5(b)において、センサ検出板34のスリット35は、上記カムギア32の回転と一緒に、センサPH55の直上の位置から矢印γの方向に円運動し、やがて、センサPH56の直上に位置する。センサPH56は、自身の直上に位置するスリット35を検出する。かかる検出時、各モータM55は駆動力の生成を停止する。これによって、各カムフォロア33は、円運動可能な範囲の最上端近傍に位置し、収納/搬送機構2は、当該最上端近傍に対応する位置(以下、上位置と称す)で駆動機構3に支持されて停止する。以上の駆動機構3の動作により、収納/搬送機構2は下位置と上位置との間を上下動する。
次に、図1に示すパンチユニット4について説明する。図6は、図1に示す1点鎖線E−E’に沿う断面を矢印Fの方向から見たときのパンチユニット4を示している。まず、図1において、パンチユニット4は、少なくとも4個のパンチャー41と、取付用部材42とを含む。各パンチャー41は、図6に示すように、大略的に、本体43、センサPH62、モータM60、パンチ44、および当たりピン47を有する。本体43には、隙間45が形成されており、当該隙間45には、第1の供給パスライン(後述)を搬送されてくる刷版が挿入される。センサPH62は、隙間45に刷版が挿入されたか否かを検出する。
モータM60は、センサPH62が刷版を検出すると、電装部7の制御に基づいて駆動力を生成する。このモータM60の駆動力は、本体内部のカム機構(図示せず)により、パンチ44を上下動させる力に変換される。また、モータM60の駆動力は、上記カム機構により、当たりピン47を上下動させる力にも変換される。上記カム機構は、単一のモータM60に連結された駆動軸を有しており、当該駆動軸に複数の異なる形状のカムが異なる位相で設けられている。そして、上記カムには、それぞれパンチ44および当たりピン47の後端付近が取り付けられており、モータM60の駆動力によって上記駆動軸が回転すると複数のカムも回転し、パンチ44および当たりピン47が異なるタイミングで上下動する。つまり、電装部7は、モータM60が回転させる駆動軸の角度位置を制御することによって、パンチ44および当たりピン47の上下位置を制御することができる。
パンチ44は、このカム機構から伝達された力を受けて上下動して、隙間45内に載置された刷版を打ち抜く。これによって、刷版の一方端には、位置決め切り欠きや逃がし切り欠きが形成される。また、当たりピン47は、隙間45に挿入される刷版の種類に応じて位置決め切り欠きや逃がし切り欠きを形成するための位置基準となる部材であり、隙間45に刷版が挿入される前に上下動する。なお、上述した説明では、単一のモータM60に連結された複数の異なる形状のカムが形成された駆動軸を用いて、パンチ44および当たりピン47を上下動させたが、それぞれ別のモータを駆動させてパンチ44および当たりピン47を上下動させてもかまわない。なお、パンチ44および当たりピン47の詳細な形状については、後述する。
また、取付用部材42は、略直方体形状の外形を有しており、その長手方向に沿って溝46が形成されている。この溝46には、各パンチャー41が取り付けられる。なお、取付用部材42に上記溝46を形成せず、ノック穴およびボルト穴等を形成することにより、パンチャー41を固定してもかまわない。以上のパンチユニット4は、図1において1点鎖線の矢印δで示すようにフレーム1上に固定される。
図7は、上述のようにフレーム1上に固定されたパンチユニット4、記録ドラム5、および露光ヘッド6を示した斜視図である。なお、収納/搬送機構2、駆動機構3および電装部7は、図7を明確にするために同図から省略している。また、パンチユニット4には、印刷機用の位置決めパンチャー等が設置されることもあるが、ここでは説明を簡単にするために、記録ドラム用の位置決めパンチャー41のみを示す。例えば、印刷機用の位置決めパンチャーは、記録ドラム用の位置決めパンチャー41の間隙などの取付用部材42上に固設される。
図7において、取付用部材42には、4つのパンチャー41a〜41dが固設されている。これらパンチャー41a〜41dは、全て位置決め切り欠き用および逃がし切り欠き用のいずれにも用いることができる両用パンチャーである。そして、取付用部材42の中央側にパンチャー41aおよび41bが固設され、取付用部材42の外側にパンチャー41cおよび41dが固設される。そして、図7に示す取付用部材42の奥側から手前にパンチャー41c、41a、41b、および41dの順に配置されている(詳細な切り欠き位置、形状は後述する)。また、取付用部材42の前面の両端には、それぞれ幅寄せモータ401が固定されている。この幅寄せモータ401は、取付用部材42の前面に沿って水平方向に延びる回転可能の1対のボールねじ403を回転駆動させる。それぞれのボールねじ403には、幅寄せベアリング402が螺合している。この幅寄せベアリング402の上面には、円柱状で回転可能な保持部404(一方は、図示せず)が設けられている。つまり、上記幅寄せモータ401が回転することにより、幅寄せベアリング402は、図示S方向に移動する。
なお、刷版がパンチユニット4に導かれた場合、上記刷版は、1対の幅寄せベアリング402の間に載置される。所定の原点位置から幅寄せモータ401を回転させることにより、1対の幅寄せベアリング402を中央部に移動させると、幅寄せベアリング402の保持部404の外周面が刷版の両側の端面に当接することにより、刷版が取付用部材42の中央部に位置決めされる(以下、センタリング機構とする)。
次に、図1、図7、および図8を用いて、記録ドラム5について説明する。図8は、図1に示す1点鎖線G−G’に沿う断面を矢印Hの方向から見たときの記録ドラム5およびその周辺を示す図である。図1、図7、および図8において、記録ドラム5は、フレーム1内であって、収納/搬送機構2およびパンチユニット4の斜め下の位置に配置される。記録ドラム5は、略円筒形状を有しており、モータM1が生成する駆動力を受け、当該円筒の軸を中心として回転する。この記録ドラム5の外面(環状面)には、第2の供給パスライン(後述)を搬送されてくる刷版P(図1中、斜線を付した部分参照)が巻き付けられ装着される。
また、円筒外面走査装置は、記録ドラム5の外面上に刷版Pを固定するための構成として、少なくとも4個の位置決めピン51と、先端クランプ52と、後端クランプ53とを備える。これらの位置決めピン51は、当該記録ドラム5の外面上に固定されており(詳細な位置については、後述する)、第2の供給パスライン(後述)を搬送されてくる刷版の一方端を、パンチャー41a〜41dのいずれかで形成された位置決め切り欠きと位置決めピン51a〜51dのいずれかとが嵌合しながらクランプ可能に構成されている。後端クランプ53は、記録ドラム5の外面に対して着脱自在に構成されており、当該記録ドラム5から離脱している時には、図示しない第1のクランプ駆動部により保持されているが、記録ドラム5に取り付けられた時には、第2の供給パスライン(後述)を搬送されてくる刷版の他方端をクランプする。
また、ロータリーエンコーダ54は、記録ドラム5の回転軸に取り付けられており、種々の角度位置を検出する。円筒外面走査装置では、先端クランプ52がクランプする第1の角度位置X、後端クランプ53の配置位置に関連する第2の角度位置Z、および先端クランプ52のクランプ解除する第3の角度位置Qが予め規定されている。各角度位置は、図8に示したように、予め定められた基準線Sを基準とする。先端クランプ52は、第1の角度位置Xに位置する時に、図示しない第1のクランプ駆動部により駆動され、刷版の一方端をクランプし、また、第3の角度位置Qに位置する時に、図示しない第2のクランプ駆動部により駆動され、クランプしていた刷版の一方端を解放する。また、後端クランプ53は、第2の角度位置Zで、図示しない第3のクランプ駆動部により記録ドラム5の外面上に取り付けられ、刷版の他方端をクランプする。かかる外面上に取り付けられた後端クランプ53は、さらに、第2の角度位置Zに位置する時に、第3のクランプ駆動部により当該外面上から取り外され、刷版の他方端を解放する。なお、第1〜第3のクランプ駆動部に関しては、これら自体が本願発明を構成するものではないため、詳細な説明を省略する。
さらに、円筒外面走査装置は、記録ドラム5の外面上に刷版を密着させるための構成として、記録ドラム5の外面上に形成される複数の刷版吸着用の小孔および溝(以下、吸着孔および吸着溝55と称す)と、吸着孔および吸着溝55と共に真空系を構成するブロア(図示せず)と、記録ドラム5の近傍に配置されるスクイズローラ(図示せず)とを備えている。これら吸着孔および吸着溝55、ブロア並びにスクイズローラとに関しては、本願発明の趣旨と関係が無いため、それらの詳細な説明を省略する。
次に、露光ヘッド6について説明する。露光ヘッド6は、図1中の1点鎖線εおよび図7で示すように、記録ドラム5に近接して配置されるテーブル61上に載置されており、送りねじ機構62が生成する駆動力により、記録ドラム5の回転軸に対して平行な方向(副走査方向)に送られつつ、後述する電装部7から与えられる画像データに基づいて変調された光ビームを、記録ドラム5と一緒に回転する刷版上で走査し、これによって露光を行うことによって、刷版Pに画像記録を行う。
電装部7は、図1中の1点鎖線の矢印ζで示すように、フレーム1の側部に取り付けられている。また、電装部7は、上述の構成各部と電気的に接続されており、当該構成各部との間で信号の送受を行いつつ、円筒外面走査装置の動作を制御する。
次に、収納/搬送機構2と刷版Pとの動作について説明する。なお、図9〜図16は、当該収納/搬送機構2と刷版Pとの動作を示す側面概略図である。以下、図9〜図16を参照して、当該収納/搬送機構2と刷版Pとの動作について説明する。
まず、パンチングされるべき刷版Pが、図9に示すように、収納/搬送機構2の下トレイ22に供給される。この刷版Pは、オペレータの手作業により下トレイ22に供給されたり、円筒外面走査装置に付加的に取り付けられる自動刷版供給機構(図示せず)により自動的に供給されたりする。収納/搬送機構2のセンサPH50は、上記刷版Pが供給されたことを検出すると、その旨を示す検出信号を電装部7に出力する。電装部7は、上記検出信号が入力すると、下トレイ22に現在収納されている刷版Pに対するパンチング処理工程を開始するため、各モータM55を駆動する。駆動機構3は、各モータM55が駆動力を受けて、収納/搬送機構2を下位置から上位置に移動させる。これによって、図10に示すように、収納/搬送機構2の搬送ローラ25および下トレイ22と、パンチユニット4の隙間45とが一直線上に配置され、それらの間に、2点鎖線の矢印ηで示すような第1の供給パスラインが形成される。なお、搬送ローラ25aは、搬送ローラ上下駆動装置(図示せず)によって、下側に配置され搬送ローラ25bと当接しない状態で配置されている。
電装部7は、第1の供給パスラインが形成された後、モータM50を駆動する。送りローラ24および搬送ローラ25bは、図11に示すように、モータM50の駆動力を受けて、収納/搬送機構2からパンチユニット4へと刷版Pを供給する方向(矢印θ参照)に回転する。以降、この送りローラ24および搬送ローラ25bの回転を正回転と称する。これによって、刷版Pは、下トレイ22の面上を送りローラ24の回転により搬送ローラ25の方向へと送られ、搬送ローラ25bにより、その一方端側から第1の供給パスライン上に送り出される。送り出された刷版Pは、第1の供給パスライン上を直線的に搬送され、さらに、この第1の供給パスラインの途中で、上述したセンタリング機構により、各パンチャー41に対する位置を調整される。位置調整された刷版Pは、やがて各パンチャー41の隙間45に導かれる。
ここで、電装部7は、刷版Pが隙間45に導かれる前に、パンチャー41のうちの少なくとも2つの当たりピン47が隙間45へ突出した位置になるように制御している。そして、各パンチャー41のセンサPH62は、自身の直下に刷版Pの一方端が到達したことを検出すると、その旨を示す検出信号を電装部7に出力する。電装部7は、この検出信号に応答して、モータM50の駆動を停止する。上述したように、刷版Pは、左右方向に関してはセンタリング機構により位置調整され、前後方向に関してはセンサPH62の検出結果に基づいて位置調整される。これによって、パンチユニット4は、刷版Pに対して、正確な位置に位置決め切り欠きや逃がし切り欠きを形成することができる(詳細な切り欠き位置および形状については、後述する)。
電装部7は、刷版Pの位置調整完了後、刷版Pの横幅サイズなどの種類に応じて、パンチユニット4のモータM60を駆動させる。電装部7によって上下動指示されたモータM60は駆動力を生成し、当該モータM60の駆動力を受けるパンチ44が当該駆動力により上下動し、自身の直下に位置する刷版Pを打ち抜いて、当該刷版Pに切り欠きが形成される。なお、これらの詳細な動作については、後述する。
電装部7は、パンチング終了後、モータM50を駆動する。その時、搬送ローラ25aは、搬送ローラ上下駆動装置によって、下側に配置され搬送ローラ25bと当接した状態で配置される。送りローラ24および搬送ローラ25は、図12に示すように、モータM50の駆動力を受けて、パンチ済みの刷版Pをパンチユニット4から収納/搬送機構2へと引き抜く方向(矢印ι参照)に、略一定速度で回転する。以降、この送りローラ24および搬送ローラ25の回転を負回転と称する。これらの負回転により、パンチ済みの刷版Pは、第1の供給パスラインを逆行して下トレイ22内に再収納される。
次に、電装部7はモータM50の駆動を停止し、搬送ローラ上下駆動装置によって、搬送ローラ25aは上側に配置され搬送ローラ25bと当接しない状態で配置される。そして、電装部7は各モータM55を駆動する。駆動機構3は、図13に示すように、各モータM55の駆動力を受けて、収納/搬送機構2を上位置から下位置に移動させ、下位置で停止させる。これによって、収納/搬送機構2と記録ドラム5とが対向するように配置される。続いて、下トレイ22に現在収納されている刷版Pのローディングが実行される。
電装部7は、モータM1を駆動させ、記録ドラム5を先端クランプ52が角度位置Xになる位置で停止させる。ここで、先端クランプ52の角度位置Xでは、下位置に位置する収納/搬送機構2と記録ドラム5とが、搬送ローラ25から伸びる直線と記録ドラム5の外面と接するような(または、交差するような)配置関係となる。このような直線と外面との接点(または交点)が、角度位置Xと規定される。さらに、搬送ローラ25と角度位置Xに位置する先端クランプ52とを結ぶ線分κが第2の供給パスラインとして規定される。
そして、電装部7は、モータM50を駆動する。これによって、送りローラ24および搬送ローラ25を、上述と同様に正回転し、図14に示すように、刷版Pを下トレイ22から第2の供給パスライン上に記録ドラム5に向けて送り出す(矢印λ参照)。送り出された刷版Pは、その一方端に形成された位置決め切り欠きが位置決めピン51に嵌合することにより記録ドラム5に対して位置決めされる。
電装部7は、刷版Pの一方端が記録ドラム5に対して位置決められた後、第1のクランプ駆動部が先端クランプ52を駆動して、刷版Pの一方端をクランプさせる。その後、電装部7は、モータM1を、図15の矢印μで示す方向に、つまり、刷版Pを自身の外面に巻き付けることが可能な方向に回転する。以下、記録ドラム5の矢印μ方向への回転を正回転と称する。
これによって、刷版Pは、図16に示すように、下トレイ22から排出されながら、記録ドラム5の外面上に巻き付けられていく。また、刷版Pは、記録ドラム5に装着される最中、スクイズローラによりその外面に押しつけられ、さらに上述した真空系による真空吸着により、記録ドラム5の外面上に密着する。やがて、刷版Pは、搬送ローラ25および記録ドラム5の回転により下トレイ22から完全に排出される。そして、図16に示すように、先端クランプ52が、第1の角度位置Xから角度Yだけ円運動すると、刷版Pの他方端(後端)は、現在第3のクランプ駆動部に保持されている後端クランプ53の直下(つまり、第2の角度位置Z)に到達する。
そして、電装部7は、角度YでモータM1の駆動を停止する。これによって、刷版Pの他方端(後端)は、保持された後端クランプ53の直下に停止する。その後、電装部7が第3のクランプ駆動部を駆動すると、図16中の矢印νで示すように、各後端クランプ53が記録ドラム5の外面上に取り付けられる。これによって、各後端クランプ53は、刷版Pの他方端をクランプし、記録ドラム5の外面上に当該他方端を固定する。このようにして、刷版Pは、収納/搬送機構2によってパンチユニット4に導かれ、正確な位置でパンチングされた後、記録ドラム5に導かれ位置決めされて装着される。
次に、パンチャー41に設けられるパンチ44および当たりピン47について説明する。パンチ44は、2種類のパンチ44aおよび44bが設けられる。本実施例では、パンチャー41aおよび41c(図7における右側の2つ)にパンチ44aを設け、パンチャー41bおよび41d(図7における左側の2つ)にパンチ44bを設ける。なお、図17(a)はパンチ44aおよび当たりピン47を有するパンチャー41aおよび41cの内部構造を簡略化して示した斜視図であり、図17(b)は図17(a)に示す1点鎖線I−I’に沿う断面を矢印Jの方向から見たときのパンチャー41aおよび41cを示している。図18(a)はパンチ44bおよび当たりピン47を有するパンチャー41bおよび41dの内部構造を簡略化して示した斜視図であり、図18(b)は図18(a)に示す1点鎖線K−K’に沿う断面を矢印Rの方向から見たときのパンチャー41bおよび41dを示している。なお、図17(b)および図18(b)で示される断面は、パンチ44および当たりピン47が共に隙間45内部まで降下した状態を示している。
図17において、パンチ44aの断面形状は、隙間45の開口部側(刷版が搬送されてくる上記第1の供給パスライン側)となる先端部が円弧形状となっている。また、当たりピン47の断面形状は、上記開口部側となる先端部がパンチ44aの円弧形状より曲率が大きい円弧形状となっている。そして、パンチ44aおよび当たりピン47は、それぞれ本体43に形成された縦穴に挿入され、当該縦穴に沿って上下動することによって、隙間45側に突出したり、隙間45から退避したりする。そして、それら先端部は上記第1の供給パスライン上に一致して配置され、パンチ44aの先端部は当たりピン47の先端部より距離n上記開口部側に配置される。そして、図17に示すように、パンチ44aは、当たりピン47のうち隙間45に露出する部位を包み込むような断面形状を有している。
隙間45の最奥部には、ストッパ部材48が固定されている。そして、ストッパ部材48の上記開口部側先端部と当たりピン47の先端部とは、上記第1の供給パスライン方向に対して距離mとなり、当たりピン47の先端部が上記開口部側になるように配置される。そして、m>nとなるように、距離mおよびnが設定される。
ここで、当たりピン47は、上述したように第1のパスラインから隙間45に挿入される刷版の位置基準となる部材である。例えば、第1のパスライン方向に刷版の端面と当たりピン47の先端部とを当接させ、その当接状態を保ったままパンチ44aを隙間45に降下させた場合、当接させた端面に深さnの切り欠きが形成される。この切り欠きの最深部は、上記パンチ44aの先端部が有する円弧形状となる。さらに、第1のパスライン方向に再度、刷版の深さnの切り欠き部と当たりピン47の先端部とを当接させ、その当接状態を保ったままパンチ44aを隙間45に降下させた場合、当接させた端面に深さ2nの切り欠きが形成される。このとき、m>nであるため、刷版の端面とストッパ部材48とは接触しない。
図18において、パンチ44bの断面形状は、隙間45の開口部側となる先端部が上記第1のパスラインに対して垂直の直線形状となっており、例えば、台形で平行となる短辺が上記先端部側に配置される。また、当たりピン47の断面形状は、上記パンチャー41aおよび41cが有する当たりピン47と同様であり、上記開口部側となる先端部がパンチ44aの円弧形状より曲率が大きい円弧形状となっている。そして、パンチ44bおよび当たりピン47は、それぞれ本体43に形成された縦穴に挿入され、当該縦穴に沿って上下動することによって、隙間45側に突出したり、隙間45から退避したりする。そして、パンチ44bの先端部中点と当たりピン47の先端部とは、上記第1の供給パスライン上に一致して配置され、パンチ44bの先端部は当たりピン47の先端部より距離n上記開口部側に配置される。そして、図18に示すように、パンチ44aは、当たりピン47のうち隙間45に露出する部位を包み込むような断面形状を有している。
隙間45の最奥部には、ストッパ部材48が固定されている。そして、ストッパ部材48の上記開口部側先端部と当たりピン47の先端部とは、上記第1の供給パスライン方向に対して距離mとなり、当たりピン47の先端部が上記開口部側になるように配置される。そして、m>nとなるように、距離mおよびnが設定される。
例えば、第1のパスライン方向に刷版の端面と当たりピン47の先端部とを当接させ、その当接状態を保ったままパンチ44bを隙間45に降下させた場合、当接させた端面に深さnの切り欠きが形成される。この切り欠きの最深部は、上記パンチ44aの先端部が有する直線形状(例えば、短辺が最深部となった台形)となる。さらに、第1のパスライン方向に再度、刷版の深さnの切り欠き部と当たりピン47の先端部とを当接させ、その当接状態を保ったままパンチ44bを隙間45に降下させた場合、当接させた端面に深さ2nの切り欠きが形成される。このとき、m>nであるため、刷版の端面とストッパ部材48とは接触しない。
このように、パンチャー41a〜41dは、第1のパスライン方向に刷版の端面と当たりピン47の先端部とを当接させ、その当接状態を保ったままパンチ44を隙間45に降下させることによって、深さnの切り欠きが形成される。この深さnの切り欠きが、刷版の位置決め切り欠きとして機能する。また、第1のパスライン方向に再度、刷版の深さnの切り欠き部と当たりピン47の先端部とを当接させ、その当接状態を保ったままパンチ44bを隙間45に降下させることによって、深さ2nの切り欠きが形成される。この深さ2nの切り欠きが、刷版の逃がし切り欠きとして機能する。このように、パンチャー41a〜41dは、刷版の端面近傍に機能の異なる2種類の切り欠きを形成することができる。
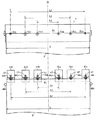
次に、上述したパンチャー41と記録ドラム5に設けられている位置決めピン51との詳細な位置について説明する。なお、図19は、刷版P、パンチャー41、および位置決めピン51の位置関係を簡略化して示した図である。なお、説明を簡単にするために、上記位置関係に関係しない部位については省略して説明する。
図19において、上述したようにパンチャー41a〜41dには、パンチ44aまたは44bと当たりピン47が設けられている。パンチャー41a〜41dは、上記第1パスラインに垂直な同一直線上にパンチ44aまたは44bの先端部が位置するように配置される。これによって、当たりピン47の先端部も上記第1パスラインに垂直な同一直線上に配置されることになる。そして、パンチャー41aのパンチ44aの先端部とパンチャー41bのパンチ44bの先端部とが距離L1で配置され、パンチャー41cのパンチ44aの先端部とパンチャー41dのパンチ44bの先端部とが距離L2(L2>L1)で配置され、後述するセンタリング基準Oに対してそれぞれ両側均等に配置される。
上述したように、収納/搬送機構2(図示せず)によって、横幅Lの刷版Pが第1のパスライン(図示X方向)に沿って搬送され、パンチャー41に導かれると、保持部404によって刷版Pの両側面がセンタリング基準Oを基準にセンタリングされる。そして、センタリングされた刷版Pは、パンチャー41の隙間45に導かれ、隙間45に突出している当たりピン47と刷版Pの端面Peとが当接する。つまり、刷版Pは、保持部404で中心線Oを基準にセンタリングされ、X方向を当たりピン47で位置決めされる。そして、刷版Pがこの当接状態に配置されたことをセンサPH62が検知した後、必要な深さnの切り欠きがパンチ44により刷版Pの端面Peに形成される。また、必要に応じて、刷版Pの端面Peに切り欠きを形成した後、さらに隙間45に突出している当たりピン47と刷版Pの端面Peの切り欠きとを当接させ、必要な深さ2nの切り欠きがパンチ44により刷版Pの端面Peに形成される。なお、パンチ44、当たりピン47、および刷版Pの詳細な動作については後述する。
一方、上述したように、記録ドラム5の外面には、4本の位置決めピン51が設けられている。位置決めピン51a〜51dは、それぞれ断面形状が例えば半径rの全円である。位置決めピン51a〜51dは、記録ドラム5の円筒軸と平行な同一直線上に固設される。また、位置決めピン51aは、パンチャー41aが形成する切り欠きに対応する位置決め部材である。位置決めピン51bは、パンチャー41bが形成する切り欠きに対応する位置決め部材である。位置決めピン51cは、パンチャー41cが形成する切り欠きに対応する位置決め部材である。位置決めピン51dは、パンチャー41dが形成する切り欠きに対応する位置決め部材である。そして、位置決めピン51aの中心と位置決めピン51bの中心とが距離L1で配置され、位置決めピン51cの中心と位置決めピン51dの中心とが距離L2で配置され、センタリング基準Oに対してそれぞれ両側均等に固設される。つまり、記録ドラム5の中央側に位置決めピン51aおよび51bが固設され、記録ドラム5の外側に位置決めピン51cおよび51dが固設される。そして、図19に示す記録ドラム5の右側から左側に位置決めピン51c、51a、51b、および51dの順に配置されている。
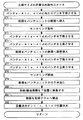
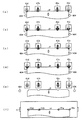
次に、図20〜図28を参照して、記録ドラム5に対して刷版Pが位置決めされる方法について説明する。本実施形態では、刷版Pの横幅寸法に対して、異なった位置決め方法が用いられる。なお、図20は、円筒外面走査装置の記録ドラム5に対して刷版Pを位置決めする手順を示すフローチャートである。図21は、図20のステップS3における狭幅サイズの位置決め動作を示すサブルーチンである。図22は、図20のステップS5における中間幅サイズの位置決め動作を示すサブルーチンである。図23は、図20のステップS7における広幅サイズの位置決め動作を示すサブルーチンである。図24は、狭幅サイズの位置決め動作の手順を概略的に示す図である。図25は、中間幅サイズの位置決め動作の手順を概略的に示す図である。図26は、広幅サイズの位置決め動作の手順を概略的に示す図である。図27は、広幅サイズの位置決め動作の際に刷版Pの一方端面に切り欠きを形成する前半部の手順を示す概略斜視図である。図28は、広幅サイズの位置決め動作の際に刷版Pの一方端面に切り欠きを形成する後半部の手順を示す概略斜視図である。
図20において、電装部7は、記録ドラム5の外面に装着する刷版Pの横幅Lを設定する(ステップS1)。例えば、横幅Lが円筒外面走査装置のユーザによる手入力で設定されてもいいし、円筒外面走査装置に刷版Pを供給する刷版供給装置からの情報によって設定されてもかまわない。あるいは、収納/搬送機構2に刷版Pの横幅を検出するセンサを設け、このセンサからの情報により横幅Lを設定するようにしてもよい。
次に、電装部7は、上記ステップS1で設定された横幅Lが(L2−α)>L≧(L1+α)であるか否かを判断する(ステップS2)。ここで、L1は、上述した位置決めピン51aの中心と位置決めピン51bの中心との距離L1であり、L2は、上述した位置決めピン51cの中心と位置決めピン51dの中心との距離L2である(図19参照)。また、αは、位置決めピン51を用いて刷版Pを位置決めするための余裕寸法であり、例えば位置決めピン51の半径rの2倍以上の値に設定される。
横幅Lが(L2−α)>L≧(L1+α)である場合、電装部7は、狭幅サイズの位置決め動作を行い(ステップS3)、当該フローチャートによる処理を終了する。なお、ステップS3における狭幅サイズの位置決め動作の詳細については、後述する。一方、横幅Lが(L2−α)>L≧(L1+α)でない場合、電装部7は、処理を次のステップS4に進める。
ステップS4において、電装部7は、上記ステップS1で設定された横幅Lが(L2+α)>L≧(L2−α)であるか否かを判断する。そして、横幅Lが(L2+α)>L≧(L2−α)である場合、電装部7は、中間幅サイズの位置決め動作を行い(ステップS5)、当該フローチャートによる処理を終了する。なお、ステップS5における中間幅サイズの位置決め動作の詳細については、後述する。一方、横幅Lが(L2+α)>L≧(L2−α)でない場合、電装部7は、処理を次のステップS6に進める。
ステップS6において、電装部7は、上記ステップS1で設定された横幅LがL≧(L2+α)であるか否かを判断する。そして、横幅LがL≧(L2+α)である場合、電装部7は、広幅サイズの位置決め動作を行い(ステップS7)、当該フローチャートによる処理を終了する。なお、ステップS7における広幅サイズの位置決め動作の詳細については、後述する。一方、横幅LがL≧(L2+α)でない場合、電装部7は、位置決め不可と判断し、所定の異常処理を行った後、当該フローチャートによる処理を終了する。
次に、図21および図24を参照して、上記ステップS3における狭幅サイズの位置決め動作について説明する。まず、電装部7は、パンチャー41aおよび41bに設けられている当たりピン47を下降させて隙間45内部に突出させる(ステップS30)。その後、電装部7は、下トレイ22の面上の刷版Pを送りローラ24の回転により搬送ローラ25の方向へと送り、第1の供給パスライン上に送り出す。そして、刷版Pの一方端面がパンチャー41aおよび41bの隙間45に挿入され、当該一方端面と当たりピン47の先端部とを当接させる(ステップS31;図11参照)。そして、電装部7は、1対の幅寄せベアリング402を中央方向に移動させることによって、幅寄せベアリング402の保持部404の外周面が刷版Pの両側の端面に当接することにより、刷版Pが取付用部材42に対してセンタリングされる(ステップS32)。このときの刷版P、パンチャー41、および保持部404の状態を図24(a)に示す。なお、図24において斜線パターンで塗りつぶしたパンチ44および当たりピン47は、下降して隙間45に突出していることを示す。後述する図25および図26においても同様である。
次に、電装部7は、パンチャー41a〜41dに設けられているパンチ44を下降させて隙間45内部に突出させ、それぞれの直下に位置する刷版Pを打ち抜いて、当該刷版Pに切り欠きが形成される(ステップS33)。パンチャー41aのパンチ44aが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が円弧形状となった深さnの位置決め切り欠きが形成される。また、パンチャー41bのパンチ44bが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が直線形状となった深さnの位置決め切り欠きが形成される。なお、刷版Pの横幅Lが(L2−α)>Lであるため、パンチャー41cおよび41dのパンチ44の直下には刷版Pが存在しない。したがって、パンチャー41cおよび41dの動作によって、刷版Pに切り欠きが形成されない。このときの刷版P、パンチャー41、および保持部404の状態を図24(b)に示す。
次に、電装部7は、パンチャー41a〜41dに設けられているパンチ44を上昇させて隙間45内部から退避させ(ステップS34)、幅寄せベアリング402を外側方向に移動させることによって、保持部404を刷版の両側の端面から離して刷版Pのセンタリングを開放する(ステップS35)。そして、電装部7は、パンチ済みの刷版Pを、パンチユニット4から収納/搬送機構2へと第1の供給パスラインを逆行させ、下トレイ22内に再収納する(ステップS36;図12参照)。このときの刷版P、パンチャー41、および保持部404の状態を図24(c)に示す。
次に、電装部7は、収納/搬送機構2を上位置から下位置に移動させ、下位置で停止させる(ステップS37;図13参照)。そして、電装部7は、刷版Pを下トレイ22から第2の供給パスライン上に記録ドラム5に向けて送り出す(ステップS38;図14参照)。送り出された刷版Pは、その一方端面に形成された2つの位置決め切り欠きがそれぞれ位置決めピン51aおよび51bに嵌合することにより、記録ドラム5に対して位置決めされる(ステップS39)。このときの刷版P、記録ドラム5、および位置決めピン51の状態を図24(d)に示す。刷版Pの一方端面が位置決めされた後、記録ドラム5に装着される手順は、図15および図16を用いて説明した手順と同様であるため、詳細な説明を省略する。そして、電装部7は、当該サブルーチンによる処理を終了する。
次に、図22および図25を参照して、上記ステップS5における中間幅サイズの位置決め動作について説明する。まず、電装部7は、パンチャー41aおよび41bに設けられている当たりピン47を下降させて隙間45内部に突出させる(ステップS50)。その後、電装部7は、下トレイ22の面上の刷版Pを送りローラ24の回転により搬送ローラ25の方向へと送り、第1の供給パスライン上に送り出す。そして、刷版Pの一方端面がパンチャー41a〜41dの隙間45に挿入され、当該一方端面と当たりピン47の先端部とを当接させる(ステップS51;図11参照)。そして、電装部7は、1対の幅寄せベアリング402を中央方向に移動させることによって、幅寄せベアリング402の保持部404の外周面が刷版Pの両側の端面に当接することにより、刷版Pが取付用部材42に対してセンタリングされる(ステップS52)。このときの刷版P、パンチャー41、および保持部404の状態を図25(a)に示す。
次に、電装部7は、パンチャー41a〜41dに設けられているパンチ44を下降させて隙間45内部に突出させ、それぞれの直下に位置する刷版Pを打ち抜いて、当該刷版Pに切り欠きが形成される(ステップS53)。パンチャー41aのパンチ44aが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が円弧形状となった深さnの位置決め切り欠きが形成される。また、パンチャー41bのパンチ44bが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が直線形状となった深さnの位置決め切り欠きが形成される。また、刷版Pの横幅Lが(L2+α)>L≧(L2−α)であるため、パンチャー41cおよび41dのパンチ44の直下にはそれぞれ刷版Pの両端付近が存在する。したがって、パンチャー41cおよび41dの動作によって、刷版Pの両端付近に切り欠きが形成される。このときの刷版P、パンチャー41、および保持部404の状態を図25(b)に示す。
次に、電装部7は、パンチャー41a〜41dに設けられているパンチ44を上昇させて隙間45内部から退避させる(ステップS54)。そして、電装部7は、下トレイ22の面上の刷版Pを搬送ローラ25や送りローラ24の回転により、刷版Pの一方端面をさらに隙間45の奥に挿入する(ステップS55)。このとき、パンチャー41aおよび41bに設けられている当たりピン47が隙間45に突出した状態であるが、パンチャー41aおよび41bのパンチ44によって形成された切り欠きの深さ寸法分だけ、さらに隙間45の奥に刷版Pを挿入することが可能である。具体的には、パンチャー41aおよび41bに設けられている当たりピン47の先端部と刷版Pに形成された位置決め切り欠きの最深部とが当接することになり、刷版Pは、位置決め切り欠きの深さnだけ隙間45の奥に挿入される。このときの刷版P、パンチャー41、および保持部404の状態を図25(c)に示す。
次に、電装部7は、パンチャー41cおよび41dに設けられているパンチ44を下降させて隙間45内部に突出させ、それぞれの直下に位置する刷版Pを打ち抜いて、当該刷版Pにさらに切り欠きが形成される(ステップS56)。刷版Pの横幅Lが(L2+α)>L≧(L2−α)であるため、パンチャー41cおよび41dのパンチ44の直下には、それぞれ上記ステップS53で刷版Pの両端付近に形成された切り欠き近傍が存在する。したがって、パンチャー41cおよび41dの動作によって、刷版Pの両端付近に形成された切り欠きがさらに深く形成される。これらの切り欠きが逃がし切り欠きとして機能する。例えば、上記ステップS53で刷版Pの両端付近に深さnの切り欠きが形成されている場合、上記ステップS56で当該切り欠きが深さ2nの逃がし切り欠きとなる。なお、パンチャー41aおよび41bは作動しないため、上記ステップS53で形成された位置決め切り欠きは変化しない。このときの刷版P、パンチャー41、および保持部404の状態を図25(d)に示す。
次に、電装部7は、パンチャー41cおよび41dに設けられているパンチ44を上昇させて隙間45内部から退避させ(ステップS57)、幅寄せベアリング402を外側方向に移動させることによって、保持部404を刷版の両側の端面から離して刷版Pのセンタリングを開放する(ステップS58)。そして、電装部7は、パンチ済みの刷版Pを、パンチユニット4から収納/搬送機構2へと第1の供給パスラインを逆行させ、下トレイ22内に再収納する(ステップS59;図12参照)。このときの刷版P、パンチャー41、および保持部404の状態を図25(e)に示す。
次に、電装部7は、収納/搬送機構2を上位置から下位置に移動させ、下位置で停止させる(ステップS60;図13参照)。そして、電装部7は、刷版Pを下トレイ22から第2の供給パスライン上に記録ドラム5に向けて送り出す(ステップS61;図14参照)。送り出された刷版Pは、その一方端面に形成された2つの位置決め切り欠きがそれぞれ位置決めピン51aおよび51bに嵌合することにより、記録ドラム5に対して位置決めされる(ステップS62)。なお、刷版Pの両端付近には位置決めピン51cおよび51dが配置されている。しかしながら、刷版Pの両端付近には、位置決めピン51aおよび51bと嵌合する位置決め切り欠きよりも深く形成された逃がし切り切り欠きが形成されているため、刷版Pと位置決めピン51cおよび51dとは接触しない。したがって、刷版Pは、位置決めピン51aおよび51bとの2点を基準にして記録ドラム5と位置決めされるため、安定した位置決めを行うことができる。このときの刷版P、記録ドラム5、および位置決めピン51の状態を図25(f)に示す。刷版Pの一方端面が位置決めされた後、記録ドラム5に装着される手順は、図15および図16を用いて説明した手順と同様であるため、詳細な説明を省略する。そして、電装部7は、当該サブルーチンによる処理を終了する。
次に、図23および図26を参照して、上記ステップS7における広幅サイズの位置決め動作について説明する。まず、電装部7は、パンチャー41cおよび41dに設けられている当たりピン47を下降させて隙間45内部に突出させる(ステップS70;図27(a)の状態)。その後、電装部7は、下トレイ22の面上の刷版Pを送りローラ24の回転により搬送ローラ25の方向へと送り、第1の供給パスライン上に送り出す。そして、刷版Pの一方端面がパンチャー41a〜41dの隙間45に挿入され、当該一方端面と当たりピン47の先端部とを当接させる(ステップS71;図11参照、図27(b)参照)。そして、電装部7は、1対の幅寄せベアリング402を中央方向に移動させることによって、幅寄せベアリング402の保持部404の外周面が刷版Pの両側の端面に当接することにより、刷版Pが取付用部材42に対してセンタリングされる(ステップS72)。このときの刷版P、パンチャー41、および保持部404の状態を図26(a)に示す。
次に、電装部7は、パンチャー41a〜41dに設けられているパンチ44を下降させて隙間45内部に突出させ、それぞれの直下に位置する刷版Pを打ち抜いて、当該刷版Pに切り欠きが形成される(ステップS73;図27(c)参照)。ここで、刷版Pの横幅LがL≧(L2+α)であるため、パンチャー41a〜41dのパンチ44の直下には全て刷版Pが存在する。したがって、パンチャー41cのパンチ44aが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が円弧形状となった深さnの位置決め切り欠きが形成される。また、パンチャー41dのパンチ44bが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が直線形状となった深さnの位置決め切り欠きが形成される。つまり、横幅LがL≧(L2+α)の場合、最外位置に配置されたパンチャー41cおよび41dによって、刷版Pに位置決め切り欠きが形成される。さらに、パンチャー41aのパンチ44aが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が円弧形状となった深さnの切り欠きが形成される。また、パンチャー41bのパンチ44bが刷版Pを打ち抜くことによって、刷版Pの一方端面に最深部が直線形状となった深さnの切り欠きが形成される。このときの刷版P、パンチャー41、および保持部404の状態を図26(b)に示す。
次に、電装部7は、パンチャー41a〜41dに設けられているパンチ44を上昇させて隙間45内部から退避させる(ステップS74;図27(d)参照)。そして、電装部7は、下トレイ22の面上の刷版Pを搬送ローラ25や送りローラ24の回転により、刷版Pの一方端面をさらに隙間45の奥に挿入する(ステップS75)。このとき、パンチャー41cおよび41dに設けられている当たりピン47が隙間45に突出した状態であるが、パンチャー41cおよび41dのパンチ44によって形成された切り欠きの深さ寸法分だけ、さらに隙間45の奥に刷版Pを挿入することが可能である。具体的には、パンチャー41cおよび41dに設けられている当たりピン47の先端部と刷版Pに形成された位置決め切り欠きの最深部とが当接することになり、刷版Pは、位置決め切り欠きの深さnだけ隙間45の奥に挿入される(図28(a)参照)。このときの刷版P、パンチャー41、および保持部404の状態を図26(c)に示す。
次に、電装部7は、パンチャー41aおよび41bに設けられているパンチ44を下降させて隙間45内部に突出させ、それぞれの直下に位置する刷版Pを打ち抜いて、当該刷版Pにさらに切り欠きが形成される(ステップS76;図28(b)参照)。このとき、パンチャー41aおよび41bのパンチ44の直下には、それぞれ上記ステップS73で刷版Pの中央側にそれぞれ形成された切り欠きが存在する。したがって、パンチャー41aおよび41bの動作によって、刷版Pの中央側に形成された切り欠きがさらに深く形成される。これらの切り欠きが逃がし切り欠きとして機能する。例えば、上記ステップS73で刷版Pの中央側に深さnの切り欠きが形成されている場合、上記ステップS76で当該切り欠きが深さ2nの逃がし切り欠きとなる。なお、パンチャー41cおよび41dは作動しないため、上記ステップS73で形成された位置決め切り欠きは変化しない。このときの刷版P、パンチャー41、および保持部404の状態を図26(d)に示す。
次に、電装部7は、パンチャー41aおよび41bに設けられているパンチ44を上昇させて隙間45内部から退避させ(ステップS77)、幅寄せベアリング402を外側方向に移動させることによって、保持部404を刷版の両側の端面から離して刷版Pのセンタリングを開放する(ステップS78)。そして、電装部7は、パンチ済みの刷版Pを、パンチユニット4から収納/搬送機構2へと第1の供給パスラインを逆行させ、下トレイ22内に再収納する(ステップS79;図12および図28(c)参照)。このときの刷版P、パンチャー41、および保持部404の状態を図26(e)に示す。
次に、電装部7は、収納/搬送機構2を上位置から下位置に移動させ、下位置で停止させる(ステップS80;図13参照)。そして、電装部7は、刷版Pを下トレイ22から第2の供給パスライン上に記録ドラム5に向けて送り出す(ステップS81;図14参照)。送り出された刷版Pは、その一方端面に形成された2つの位置決め切り欠きがそれぞれ位置決めピン51cおよび51dに嵌合することにより、記録ドラム5に対して位置決めされる(ステップS82)。なお、刷版Pの中央側には位置決めピン51aおよび51bが配置されている。しかしながら、刷版Pの中央側には、位置決めピン51cおよび51dと嵌合する位置決め切り欠きよりも深く形成された逃がし切り切り欠きが形成されているため、刷版Pと位置決めピン51aおよび51bとは接触しない。したがって、刷版Pは、位置決めピン51cおよび51dとの2点を基準にして記録ドラム5と位置決めされるため、安定した位置決めを行うことができる。このときの刷版P、記録ドラム5、および位置決めピン51の状態を図26(f)に示す。刷版Pの一方端面が位置決めされた後、記録ドラム5に装着される手順は、図15および図16を用いて説明した手順と同様であるため、詳細な説明を省略する。そして、電装部7は、当該サブルーチンによる処理を終了する。
このように、円筒外面走査装置では、横幅の短い刷版に対しては、必要に応じて外側に位置する2本の位置決めピンに接触しないように逃がし切り欠きを形成し、中央部に位置する短いピッチの2本の位置決めピンと位置決め切り欠きとを嵌合させて記録ドラムに位置決めする。また、横幅の長い刷版に対しては、中央部に位置する位置決めピンに接触しないように逃がし切り欠きを形成することにより、両側の長いピッチの2本の位置決めピンと位置決め切り欠きとを嵌合させて記録ドラムに位置決めする。このような位置決め方式を実現するためには、刷版の横幅に応じて、その一方端面に位置決め切り欠きおよび逃がし切り欠きを適時形成することが必要となる。上記円筒外面走査装置に設けられた複数のパンチャーは、全て位置決め切り欠きおよび逃がし切り欠きを刷版の一方端面に形成することができる両用パンチャーであるため、上記位置決め方式に適切に対応することができる。
また、上記円筒外面走査装置では、複数のパンチャーが全て位置決め切り欠きおよび逃がし切り欠きを刷版の一方端面に形成することができるため、刷版の位置決めのために当該刷版との当接が必須となる位置決めピンがない。これによって、刷版を記録ドラムに装着するレイアウトの自由度が高まる。例えば、1つの記録ドラムに対して2枚の刷版を並列に装着する、いわゆる2枚掛けなどにも対応することができる。つまり、円筒外面走査装置に設けられた複数のパンチャーは、位置決め方式に応じて、刷版の一方端面に様々なバリエーションで切り欠きを形成することができ、広い範囲の横幅に対して、適切なピッチの2本の位置決めピンで刷版を安定して記録ドラムに位置決めすることができる。
なお、上述した実施形態では、4つのパンチャーおよび4本の位置決めピンを組み合わせて、横幅に応じて刷版を位置決めする例を説明したが、パンチャーおよび位置決めピンの数は、これに限定されない。一例として、図29に示すように、パンチャー41cおよび41dの外側に、さらに2つのパンチャー41eおよび41fを設ける。そして、パンチャー41eおよび41fを、センタリング基準Oに対してそれぞれ両側均等に距離L3(L3>L2)で配置する。また、記録ドラム5には、位置決めピン51cおよび51dの外側に、さらに2つの位置決めピン51eおよび51fを固設する。そして、位置決めピン51eおよび51fを、センタリング基準Oに対してそれぞれ両側均等に距離L3で配置する。このように、さらにパンチャー41eおよび41fと位置決めピン51eおよび51fとの組み合わせを用いれば、さらに横幅が大きな刷版に対応することができる。
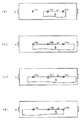
他の例として、3つのパンチャーおよび3本の位置決めピンを組み合わせて、横幅に応じて刷版を位置決めすることも可能である。図30に示すように、記録ドラム5には、3本の位置決めピン51a〜51cが右側から順に固設されている。上述と同様に、位置決めピン51a〜51cと対応して、それぞれパンチャー41a〜41cが設けられているが、ここでは図示を省略する。
図30(a)に示すように、狭幅の刷版Pを記録ドラム5に位置決めする場合、パンチャー41aおよび41bによって、刷版Pに位置決め切り欠きが形成される。そして、位置決めピン51aおよび51bと刷版Pに形成された位置決め切り欠きとを嵌合させて、刷版Pを記録ドラム5に位置決めする。
図30(b)に示すように、中間幅の刷版Pを記録ドラム5に位置決めする場合、パンチャー41aおよび41bによって、刷版Pに位置決め切り欠きが形成され、パンチャー41cによって、刷版Pに逃がし切り欠きが形成される。そして、位置決めピン51aおよび51bと刷版Pに形成された位置決め切り欠きとを嵌合させて、刷版Pを記録ドラム5に位置決めする。
図30(c)に示すように、広幅の刷版Pを記録ドラム5に位置決めする場合、パンチャー41aおよび41cによって、刷版Pに位置決め切り欠きが形成され、パンチャー41bによって、刷版Pに逃がし切り欠きが形成される。そして、位置決めピン51aおよび51cと刷版Pに形成された位置決め切り欠きとを嵌合させて、刷版Pを記録ドラム5に位置決めする。
また、中間幅の刷版Pを図30(d)のように位置決めすることもできる。図30(d)に示すように、中間幅の刷版Pを記録ドラム5に位置決めする場合、パンチャー41bおよび41cによって、刷版Pに位置決め切り欠きが形成され、パンチャー41aによって、刷版Pに逃がし切り欠きが形成される。そして、位置決めピン51bおよび51cと刷版Pに形成された位置決め切り欠きとを嵌合させて、刷版Pを記録ドラム5に位置決めする。
なお、背景技術で説明した特許文献2で開示された装置では、刷版の端面Peに接触する2本の位置決めピン51のうち、1本は切り欠きではなく端面Pe自体に接触させていたので、2箇所の切り欠きを端面Peに接触させて位置決めを行う場合よりも刷版Pの位置決め精度が低下する恐れがあった。これに対して、上記図30と関連づけて引用した3個のパンチャー41a、41b、および41cの中の、少なくとも刷版Pの横幅方向中央位置のパンチャー41bが選択的切り欠き形成が可能であれば、狭幅および広幅の刷版Pを2箇所の切り欠きによって位置決め固定することができる。さらに、パンチャー41bだけでなく、パンチャー41cも選択的切り欠き形成が可能であれば、位置決めピン51cとの接触を避ける逃がし切り欠きが形成できるので、狭幅および広幅の刷版Pに加えて中間幅の刷版Pも2箇所の位置決め切り欠きによって位置決め固定することができる。いずれの場合でも、特許文献2で開示された装置よりも位置決め精度は向上する。さらに、全てのパンチャー41a、41b、および41cが選択的切り欠き形成が可能であれば、上記図30(d)を用いて説明したように、常に使用しなければならない位置決めピンがなくなるので、記録ドラム5上に刷版Pを固定する際の配置位置の自由度が高くなる。
このように、本発明の円筒外面走査装置のパンチャーは、3箇所以上の位置決め部材を用いて刷版を位置決めするときに、大きな効果を得ることができる。
また、上述したパンチャーは、刷版を打ち抜いた後、打ち抜いた切り欠きと可動式の当たりピンとが当接するまで刷版を移動させて再度打ち抜くことによって、深さの異なる位置決め切り欠きおよび逃がし切り欠きを刷版の一方端面に形成したが、以下に述べる他の実施例でも実現することができる。
第1の例として、切り欠き深さが深い逃がし切り欠きを刷版の一方端面に形成するとき、当該一方端面を隙間45の最奥部に設けられたストッパ部材48(図17および図18参照)と当接させ、パンチ44で当該刷版を打ち抜く。この場合、深さがm+nとなった逃がし切り欠きを刷版の一方端面に形成することができる。
第2の例として、パンチャーがパンチ44で刷版を打ち抜いた後、打ち抜いた切り欠きと当たりピン47とが当接するまでパンチャー自体を移動させて、再度パンチ44で刷版を打ち抜く。この場合、上述した逃がし切り欠きと同様の切り欠きを刷版の一方端面に形成することができる。
第3の例として、パンチャーの内部に浅い切り欠き(位置決め切り欠き)と深い切り欠き(逃がし切り欠き)とがそれぞれ形成可能な複数のパンチが設けられている。あるいは、浅い切り欠き(位置決め切り欠き)と深い切り欠き(逃がし切り欠き)とがそれぞれ形成可能な複数のパンチャーが設けられる。いずれの場合でも、刷版の切り欠き形成に使用するパンチあるいはパンチャーを切替えて作動させることによって、所望の切り欠きを刷版の一方端面に形成することができる。
第4の例として、パンチャー41の内部に設けられた当たりピン47は、隙間45に突出した状態で固定されている。上述した可動式の当たりピン47を用いる場合、位置決めに用いる位置決めピン51に応じた当たりピン47を打ち抜きの基準にすることによって、より正確な切り欠きを形成することができる。このような効果を期待しない場合、例えば、パンチャー41aおよび41bに設けられた当たりピン47を、それぞれ隙間45に突出した状態で固定し、パンチャー41cおよび41dには当たりピン47を設けない。これによって、安価なパンチャーで本発明を実現することができる。
また、図18に示すように、パンチ44bの断面形状は、隙間45の開口部側となる先端部が上記第1のパスラインに対して垂直の直線形状となっており、台形で平行となる短辺が上記先端部側に配置される。つまり、先端部の両側に傾斜する辺が設けられており、パンチ44bで刷版の一方端面を打ち抜いたとき、開口側が先広がりとなった切り欠きが形成される。したがって、打ち抜く刷版を隙間45の奥に進入させる深さに応じて、切り欠き深さだけでなくその横幅も変更することができる。これによって、位置決めピンが有する多種の半径などに対応することができるパンチを実現できる。
また、記録ドラム5に固設する位置決めピン51を同一直線上に配置したが、刷版を装着する位置や方向に応じて、所定の位置決めピン51をオフセットしたり、記録ドラム5の円筒軸に対して斜めに配置したりしてもかまわない。この場合、背景技術で説明した特許文献1で開示された装置のような位置決め方法(つまり、刷版幅に応じてその傾きを変更することで、刷版の一方端面と2本の位置決めピンとを当接させる)においても、本発明を適用することができる。
なお、上記実施形態では、刷版の一方端面に少なくとも2つの位置決め切り欠きを形成し、それぞれの位置決め切り欠きを2本の位置決めピンとそれぞれ嵌合させる態様を説明したが、本発明はこれに限定されるものではない。例えば、刷版の一方端面に1つの位置決め切り欠きを形成する態様も可能である。この場合は、1本の位置決めピンに位置決め切り欠きを嵌合させ、他の位置決めピンと刷版の一方端面と当接させることで刷版の位置決めが可能となる。
本発明は、シート状の画像記録材料を円筒外面および円筒内面や平面部材などに位置決めするときに、その画像記録材料に位置決め基準を形成することが必要な画像記録装置などの用途に適用でき、その位置決め基準を形成する切り欠き形成装置やその形成方法などとして有用である。
本発明の一実施形態に係る円筒外面走査装置の構成を示す分解図 図1に示す1点鎖線A−A’に沿う断面を矢印Bの方向から見たときの収納/搬送機構2を示す図 図1に示す矢印Cの方向から見たときの駆動機構3を示す図 図3に示す駆動機構3の分解図 図3および図4に示す駆動機構3の動作を説明するための図 図1に示す1点鎖線E−E’に沿う断面を矢印Fの方向から見たときのパンチユニット4を示す図 図1に示すパンチユニット4、記録ドラム5およびその周辺を示す斜視図 図1に示す1点鎖線G−G’に沿う断面を矢印Hの方向から見たときの記録ドラム5及びその周辺を示す図 刷版Pが収納/搬送機構2の下トレイ22に供給された時の様子を示す図 第1の供給パスラインを説明するための図 送りローラ24および搬送ローラ25の正回転を示す図 送りローラ24および搬送ローラ25の負回転を示す図 先端クランプ52の第1の角度位置Xを説明するための図 刷版Pのローディング時に、送りローラ24及び搬送ローラ25が正回転する様子を示す図 記録ドラム5の正回転により、その外面に刷版Pが巻き付けられる様子を示す図 先端クランプ52が、記録ドラム5の回転により、先端クランプ52が第1の角度位置Xから角度Yだけ円運動したときの様子を示す図 パンチャー41aおよび41cの内部構造を示す図 パンチャー41bおよび41dの内部構造を示す図 刷版P、パンチャー41、および位置決めピン51の位置関係を簡略化して示した図 図1の円筒外面走査装置の記録ドラム5に対して刷版Pを位置決めする手順を示すフローチャート 図20のステップS3における狭幅サイズの位置決め動作を示すサブルーチン 図20のステップS5における中間幅サイズの位置決め動作を示すサブルーチン 図20のステップS7における広幅サイズの位置決め動作を示すサブルーチン 狭幅サイズの位置決め動作の手順を概略的に示す図 中間幅サイズの位置決め動作の手順を概略的に示す図 広幅サイズの位置決め動作の手順を概略的に示す図 広幅サイズの位置決め動作の際に刷版Pの一方端面に切り欠きを形成する前半部の手順を示す概略斜視図 広幅サイズの位置決め動作の際に刷版Pの一方端面に切り欠きを形成する後半部の手順を示す概略斜視図 パンチャー41cおよび41dの外側に、さらに2つのパンチャー41eおよび41fを設けた変形例を示す図 3本の位置決めピン51a〜51cが固設された記録ドラム5に刷版Pを位置決めする変形例を示す図 従来の円筒外面走査装置における刷版位置決め方法の概略を説明するための図
符号の説明
1…フレーム
2…収納/搬送機構
21…側板
22…下トレイ
23…上トレイ
24…送りローラ
25、26…搬送ローラ
27、28…小孔
29…回転軸
3…駆動機構
31…カムフォロアガイド
32…カムギア
33…カムフォロア
34…センサ検出板
35…スリット
4…パンチユニット
41…パンチャー
42…取付用部材
43…本体
44…パンチ
45…隙間
46…溝
47…当たりピン
48…ストッパ部材
401…幅寄せモータ
402…幅寄せベアリング
403…ボールねじ
404…保持部
5…記録ドラム
51…位置決めピン
52…先端クランプ
53…後端クランプ
54…ロータリーエンコーダ
55…吸着溝
6…露光ヘッド
61…テーブル
62…送りねじ機構
7…電装部

Claims (11)

  1. 装着されたシート状の画像記録材料に対して画像記録を行う画像記録装置であって、
    所定の装着面に前記画像記録材料を装着する装着部材と、
    前記装着部材の装着面上に固設された第1位置決め部と、
    前記装着部材の装着面上に、前記第1位置決め部から第1ピッチ離れた位置に固設された第2位置決め部と、
    前記装着部材の装着面上に、前記第1位置決め部から前記第2位置決め部が固設されている方向へ前記第1ピッチより長い第2ピッチ離れた位置に固設された第3位置決め部と、
    前記画像記録材料の一方端に、前記第1位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第1位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する第1切り欠き形成部と、
    前記画像記録材料の一方端に、前記第2位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、前記第1切り欠き形成部から前記第1ピッチ離れて設けられた第2切り欠き形成部と、
    前記画像記録材料の一方端に、前記第3位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第3位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、前記第1切り欠き形成部から前記第2ピッチ離れて設けられた第3切り欠き形成部と、
    前記第1、第2、および第3切り欠き形成部のいずれかの切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、前記第1、第2、および第3位置決め部のいずれか2つを位置決め基準として前記装着部材の装着面に装着する装着機構とを備え、
    前記第1、第2、および第3切り欠き形成部は、それぞれ
    上下動作することによって、前記画像記録材料の一方端を打ち抜いて切り欠きを形成するパンチ部材と、
    前記画像記録材料と当接することによって、当該画像記録材料を前記パンチ部材で打ち抜く際の位置を決定する当接部材とを含み、
    前記第1、第2、および第3切り欠き形成部は、それぞれ
    前記位置決め切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端とを当接させた状態で、当該画像記録材料を前記パンチ部材で打ち抜き、
    前記逃がし切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端に前記パンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、当該画像記録材料を当該パンチ部材で打ち抜き、
    前記第1、第2、および第3切り欠き形成部は、それぞれ打ち抜くために挿入される前記画像記録材料の挿入方向に基づいて、前記パンチ部材と前記当接部材とを当該挿入方向と平行の同一直線上に列設する、画像記録装置。
  2. 前記第1、第2、および第3切り欠き形成部は、前記当接部材を前記画像記録材料と当接可能な位置と当該位置から退避して前記画像記録材料と当接しない位置との間で移動させる当接部材移動部を、それぞれ含むことを特徴とする、請求項2に記載の画像記録装置。
  3. 前記第1、第2、および第3切り欠き形成部のうち、いずれか1つの切り欠き形成部が前記画像記録材料の一方端に前記逃がし切り欠きを形成し、他の切り欠き形成部が前記画像記録材料の一方端に前記位置決め切り欠きを形成することを特徴とする、請求項1に記載の画像記録装置。
  4. 前記装着部材の装着面上に、前記第1位置決め部から前記第2位置決め部が固設されている方向へ前記第2ピッチより長い第3ピッチ離れた位置に固設された第4位置決め部と、
    前記画像記録材料の一方端に、前記第4位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第4位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、前記第1切り欠き形成部から前記第3ピッチ離れて設けられた第4切り欠き形成部とを、さらに備え、
    前記第1、第2、第3、および第4切り欠き形成部のうち、いずれか2つの切り欠き形成部が前記画像記録材料の一方端に前記逃がし切り欠きを形成し、他の切り欠き形成部が前記画像記録材料の一方端に前記位置決め切り欠きを形成し、
    前記装着機構は、前記第1、第2、第3、および第4切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、前記第1、第2、第3、および第4位置決め部のいずれか2つを位置決め基準として前記装着部材の装着面に装着することを特徴とする、請求項1に記載の画像記録装置。
  5. シート状の画像記録材料の一方端に切り欠きを形成する切り欠き形成装置であって、
    上下動作することによって、前記画像記録材料の一方端を打ち抜いて切り欠きを形成するパンチ部材と、
    前記画像記録材料と当接することによって、当該画像記録材料を前記パンチ部材で打ち抜く際の位置を決定する当接部材とを備え、
    前記当接部材と前記画像記録材料の一方端とを当接させた状態で当該画像記録材料を前記パンチ部材で打ち抜くことによって、当該画像記録材料を位置決めするための位置決め部材と嵌合するための位置決め切り欠きを形成し、
    前記当接部材と前記画像記録材料の一方端に前記パンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で当該画像記録材料を当該パンチ部材で打ち抜くことによって、前記位置決め切り欠きより深い逃がし切り欠きを形成し、
    前記パンチ部材および前記当接部材は、打ち抜くために挿入される前記画像記録材料の挿入方向に基づいて、当該挿入方向と平行の同一直線上に列設されることを特徴とする、切り欠き形成装置。
  6. 前記当接部材を前記画像記録材料と当接可能な位置と当該位置から退避して前記画像記録材料と当接しない位置との間で移動させる当接部材移動部を、さらに備える、請求項5に記載の切り欠き形成装置。
  7. 第1、第2、および第3位置決め部が固設された装着面を有する装着部材にシート状の画像記録材料を装着して画像記録する方法であって、
    前記画像記録材料の一方端に、前記第1位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第1位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する第1切り欠き形成ステップと、
    前記画像記録材料の一方端に、前記第2位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する第2切り欠き形成ステップと、
    前記画像記録材料の一方端に、前記第3位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第3位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する第3切り欠き形成ステップと、
    前記第1、第2、および第3切り欠き形成ステップのいずれかの切り欠き形成ステップによって一方端に切り欠きが形成された画像記録材料を、前記第1、第2、および第3位置決め部のいずれか2つを位置決め基準として前記装着部材の装着面に装着する装着ステップとを含み、
    前記第1、第2、および第3切り欠き形成ステップは、それぞれ
    前記位置決め切り欠きを形成するとき、所定の当接部材と前記画像記録材料の一方端とを当接させた状態で、打ち抜くために挿入される前記画像記録材料の挿入方向に沿って当該当接部材と同一直線上に列設される所定のパンチ部材で当該画像記録材料を打ち抜き、
    前記逃がし切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端に前記パンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、当該画像記録材料を当該パンチ部材で打ち抜く、方法。
  8. 前記第1、第2、および第3切り欠き形成ステップのうち、いずれか1つのステップで前記画像記録材料の一方端に前記逃がし切り欠きを形成し、他のステップで前記画像記録材料の一方端に前記位置決め切り欠きを形成することを特徴とする、請求項7に記載の方法。
  9. 前記装着部材の装着面には第4位置決め部がさらに固設され、
    前記画像記録材料の一方端に、前記第4位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第4位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成する第4切り欠き形成ステップを、さらに含み、
    前記第1、第2、第3、および第4切り欠き形成ステップのうち、いずれか2つのステップで前記画像記録材料の一方端に前記逃がし切り欠きを形成し、他のステップで前記画像記録材料の一方端に前記位置決め切り欠きを形成し、
    前記装着ステップは、前記第1、第2、第3、および第4切り欠き形成ステップによって一方端に切り欠きが形成された画像記録材料を、前記第1、第2、第3、および第4位置決め部のいずれか2つを位置決め基準として前記装着部材の装着面に装着することを特徴とする、請求項7に記載の方法。
  10. 装着されたシート状の画像記録材料に対して画像記録を行う画像記録装置であって、
    所定の装着面に前記画像記録材料を装着する装着部材と、
    前記装着部材の装着面上に固設された第1位置決め部と、
    前記装着部材の装着面上に、前記第1位置決め部から第1ピッチ離れた位置に固設された第2位置決め部と、
    前記装着部材の装着面上に、前記第1位置決め部から前記第2位置決め部が固設されている方向へ前記第1ピッチより長い第2ピッチ離れた位置に固設された第3位置決め部と、
    前記画像記録材料の一方端に、前記第1位置決め部と嵌合するための位置決め切り欠きを形成する第1切り欠き形成部と、
    前記画像記録材料の一方端に、前記第2位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、前記第1切り欠き形成部から前記第1ピッチ離れて設けられた第2切り欠き形成部と、
    前記画像記録材料の一方端に、前記第3位置決め部と嵌合するための位置決め切り欠きを形成し、前記第1切り欠き形成部から前記第2ピッチ離れて設けられた第3切り欠き形成部と、
    前記第1、第2、および第3切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、前記第1および第2位置決め部の2つを位置決め基準として、または前記第1および第3位置決め部の2つを位置決め基準として、前記装着部材の装着面に装着する装着機構とを備え、
    前記第2切り欠き形成部は、
    上下動作することによって、前記画像記録材料の一方端を打ち抜いて切り欠きを形成するパンチ部材と、
    前記画像記録材料と当接することによって、当該画像記録材料を前記パンチ部材で打ち抜く際の位置を決定する当接部材とを含み、
    前記第2切り欠き形成部は、
    前記位置決め切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端とを当接させた状態で、当該画像記録材料を前記パンチ部材で打ち抜き、
    前記逃がし切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端に前記パンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、当該画像記録材料を当該パンチ部材で打ち抜き、
    前記第2切り欠き形成部は、打ち抜くために挿入される前記画像記録材料の挿入方向に基づいて、前記パンチ部材と前記当接部材とを当該挿入方向と平行の同一直線上に列設する、画像記録装置。
  11. 装着されたシート状の画像記録材料に対して画像記録を行う画像記録装置であって、
    所定の装着面に前記画像記録材料を装着する装着部材と、
    前記装着部材の装着面上に固設された第1位置決め部と、
    前記装着部材の装着面上に、前記第1位置決め部から第1ピッチ離れた位置に固設された第2位置決め部と、
    前記装着部材の装着面上に、前記第1位置決め部から前記第2位置決め部が固設されている方向へ前記第1ピッチより長い第2ピッチ離れた位置に固設された第3位置決め部と、
    前記画像記録材料の一方端に、前記第1位置決め部と嵌合するための位置決め切り欠きを形成する第1切り欠き形成部と、
    前記画像記録材料の一方端に、前記第2位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第2位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、前記第1切り欠き形成部から前記第1ピッチ離れて設けられた第2切り欠き形成部と、
    前記画像記録材料の一方端に、前記第3位置決め部と嵌合するための位置決め切り欠きおよび当該位置決め切り欠きより深い当該第3位置決め部との接触を避けるための逃がし切り欠きの一方を選択して形成し、前記第1切り欠き形成部から前記第2ピッチ離れて設けられた第3切り欠き形成部と、
    前記第1、第2、および第3切り欠き形成部によって一方端に切り欠きが形成された画像記録材料を、前記第1および第2位置決め部の2つを位置決め基準として、または前記第1および第3位置決め部の2つを位置決め基準として前記装着部材の装着面に装着する装着機構とを備え、
    前記第2および第3切り欠き形成部は、それぞれ
    上下動作することによって、前記画像記録材料の一方端を打ち抜いて切り欠きを形成するパンチ部材と、
    前記画像記録材料と当接することによって、当該画像記録材料を前記パンチ部材で打ち抜く際の位置を決定する当接部材とを含み、
    前記第2および第3切り欠き形成部は、それぞれ
    前記位置決め切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端とを当接させた状態で、当該画像記録材料を前記パンチ部材で打ち抜き、
    前記逃がし切り欠きを形成するとき、前記当接部材と前記画像記録材料の一方端に前記パンチ部材の打ち抜きによって形成された切り欠きの最深部とを当接させた状態で、当該画像記録材料を当該パンチ部材で打ち抜き、
    前記第2および第3切り欠き形成部は、それぞれ打ち抜くために挿入される前記画像記録材料の挿入方向に基づいて、前記パンチ部材と前記当接部材とを当該挿入方向と平行の同一直線上に列設する、画像記録装置。
JP2004133760A 2004-04-28 2004-04-28 画像記録装置、切り欠き形成装置、およびその方法 Expired - Fee Related JP4467355B2 (ja)

Priority Applications (3)

Application Number Priority Date Filing Date Title
JP2004133760A JP4467355B2 (ja) 2004-04-28 2004-04-28 画像記録装置、切り欠き形成装置、およびその方法
US11/100,397 US7434511B2 (en) 2004-04-28 2005-04-07 Image recording apparatus including a plurality of notch forming sections
CN2005100670748A CN1702562B (zh) 2004-04-28 2005-04-27 图像记录设备及其使用方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2004133760A JP4467355B2 (ja) 2004-04-28 2004-04-28 画像記録装置、切り欠き形成装置、およびその方法

Publications (2)

Publication Number Publication Date
JP2005316115A JP2005316115A (ja) 2005-11-10
JP4467355B2 true JP4467355B2 (ja) 2010-05-26

Family

ID=35185759

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2004133760A Expired - Fee Related JP4467355B2 (ja) 2004-04-28 2004-04-28 画像記録装置、切り欠き形成装置、およびその方法

Country Status (3)

Country Link
US (1) US7434511B2 (ja)
JP (1) JP4467355B2 (ja)
CN (1) CN1702562B (ja)

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2005316116A (ja) * 2004-04-28 2005-11-10 Dainippon Screen Mfg Co Ltd 円筒外面走査装置および方法
US8194110B2 (en) * 2006-09-13 2012-06-05 Dainippon Screen Mfg Co., Ltd. Image recording apparatus for recording an image on an image recording medium

Family Cites Families (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
IL120138A (en) * 1997-02-03 2001-07-24 Creoscitex Corp Ltd A method of recording a rectangular figure
US6321651B1 (en) * 2000-02-25 2001-11-27 Agfa Corporation Pin registration system for mounting different width printing plates
JP3647769B2 (ja) 2001-05-11 2005-05-18 大日本スクリーン製造株式会社 円筒外面走査装置
DE60237332D1 (de) * 2001-05-11 2010-09-30 Dainippon Screen Mfg Abtastgerät für eine zylindrische Aussenfläche
JP3977643B2 (ja) * 2002-01-07 2007-09-19 大日本スクリーン製造株式会社 画像記録装置
JP3714920B2 (ja) * 2002-03-26 2005-11-09 大日本スクリーン製造株式会社 画像記録装置

Also Published As

Publication number Publication date
US20050241512A1 (en) 2005-11-03
US7434511B2 (en) 2008-10-14
CN1702562B (zh) 2010-05-05
JP2005316115A (ja) 2005-11-10
CN1702562A (zh) 2005-11-30

Similar Documents

Publication Publication Date Title
JP3977643B2 (ja) 画像記録装置
JP2005316115A (ja) 画像記録装置、切り欠き形成装置、およびその方法
JP4307935B2 (ja) 画像記録装置
JP3647769B2 (ja) 円筒外面走査装置
EP1256845B1 (en) Cylindrical outer surface scanning apparatus
JP3680992B2 (ja) 円筒外面走査装置
US20060038874A1 (en) Image recorder
JP3804729B2 (ja) 円筒外面走査装置
JP4312191B2 (ja) 円筒外面走査装置
JP2005316116A (ja) 円筒外面走査装置および方法
JP3647770B2 (ja) 円筒外面走査装置
EP1257112B1 (en) Drum surface scanner and method for plate size check
JP3720022B2 (ja) 円筒外面走査装置
JP3682769B2 (ja) 円筒外面走査装置
JP3705543B2 (ja) 円筒外面走査装置
JP2002341557A (ja) 円筒外面走査装置及び刷版サイズチェック方法
CN1623782A (zh) 用于控制在图像形成装置中的喷嘴位置的方法
JP7240875B2 (ja) プリンタおよびカッティング装置
JP2002341556A (ja) 円筒外面走査装置
JP2003337429A (ja) 画像記録装置
JP2000358136A (ja) 感光材料露光装置
JP2024052030A (ja) 液体吐出装置
JP2004217339A (ja) 搬送装置
JP2007025316A (ja) 写真処理装置
JPH0760947A (ja) 版材ジャケット

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20061221

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20091022

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20091027

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20091130

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20100223

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20100223

R150 Certificate of patent or registration of utility model

Ref document number: 4467355

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

Free format text: JAPANESE INTERMEDIATE CODE: R150

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130305

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130305

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130305

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130305

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140305

Year of fee payment: 4

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S533 Written request for registration of change of name

Free format text: JAPANESE INTERMEDIATE CODE: R313533

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees