JP4657302B2 - ラフニングおよびエッチング工程を光沢度測定手段によりコントロールする、絶縁性基体をメタライゼーションするための方法 - Google Patents
ラフニングおよびエッチング工程を光沢度測定手段によりコントロールする、絶縁性基体をメタライゼーションするための方法 Download PDFInfo
- Publication number
- JP4657302B2 JP4657302B2 JP2007539488A JP2007539488A JP4657302B2 JP 4657302 B2 JP4657302 B2 JP 4657302B2 JP 2007539488 A JP2007539488 A JP 2007539488A JP 2007539488 A JP2007539488 A JP 2007539488A JP 4657302 B2 JP4657302 B2 JP 4657302B2
- Authority
- JP
- Japan
- Prior art keywords
- etching
- gloss value
- substrate
- gloss
- measured
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005530 etching Methods 0.000 title claims abstract description 67
- 239000000758 substrate Substances 0.000 title claims abstract description 52
- 238000000034 method Methods 0.000 title claims abstract description 48
- 230000008569 process Effects 0.000 title claims abstract description 21
- 238000005259 measurement Methods 0.000 title claims abstract description 7
- 238000007788 roughening Methods 0.000 title description 11
- 238000001465 metallisation Methods 0.000 claims abstract description 8
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 claims description 10
- KWYUFKZDYYNOTN-UHFFFAOYSA-M Potassium hydroxide Chemical compound [OH-].[K+] KWYUFKZDYYNOTN-UHFFFAOYSA-M 0.000 claims description 9
- HEMHJVSKTPXQMS-UHFFFAOYSA-M sodium hydroxide Inorganic materials [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 claims description 9
- 229910052708 sodium Inorganic materials 0.000 claims description 6
- 239000011734 sodium Substances 0.000 claims description 6
- 230000003287 optical effect Effects 0.000 claims description 5
- 239000012286 potassium permanganate Substances 0.000 claims description 5
- OQVYMXCRDHDTTH-UHFFFAOYSA-N 4-(diethoxyphosphorylmethyl)-2-[4-(diethoxyphosphorylmethyl)pyridin-2-yl]pyridine Chemical compound CCOP(=O)(OCC)CC1=CC=NC(C=2N=CC=C(CP(=O)(OCC)OCC)C=2)=C1 OQVYMXCRDHDTTH-UHFFFAOYSA-N 0.000 claims description 3
- 229910052751 metal Inorganic materials 0.000 abstract description 16
- 239000002184 metal Substances 0.000 abstract description 16
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 230000003746 surface roughness Effects 0.000 abstract description 3
- 150000002739 metals Chemical class 0.000 abstract 1
- 239000000243 solution Substances 0.000 description 22
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 14
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 14
- 229910052802 copper Inorganic materials 0.000 description 14
- 239000010949 copper Substances 0.000 description 14
- 238000012545 processing Methods 0.000 description 14
- 239000000203 mixture Substances 0.000 description 11
- 229920005989 resin Polymers 0.000 description 10
- 239000011347 resin Substances 0.000 description 10
- 238000000576 coating method Methods 0.000 description 8
- 239000011248 coating agent Substances 0.000 description 7
- 239000000463 material Substances 0.000 description 7
- 239000000126 substance Substances 0.000 description 7
- 230000008961 swelling Effects 0.000 description 7
- WSFSSNUMVMOOMR-UHFFFAOYSA-N Formaldehyde Chemical compound O=C WSFSSNUMVMOOMR-UHFFFAOYSA-N 0.000 description 6
- KRVSOGSZCMJSLX-UHFFFAOYSA-L chromic acid Substances O[Cr](O)(=O)=O KRVSOGSZCMJSLX-UHFFFAOYSA-L 0.000 description 6
- AWJWCTOOIBYHON-UHFFFAOYSA-N furo[3,4-b]pyrazine-5,7-dione Chemical compound C1=CN=C2C(=O)OC(=O)C2=N1 AWJWCTOOIBYHON-UHFFFAOYSA-N 0.000 description 6
- 229920000122 acrylonitrile butadiene styrene Polymers 0.000 description 5
- 239000002585 base Substances 0.000 description 5
- JYLNVJYYQQXNEK-UHFFFAOYSA-N 3-amino-2-(4-chlorophenyl)-1-propanesulfonic acid Chemical compound OS(=O)(=O)CC(CN)C1=CC=C(Cl)C=C1 JYLNVJYYQQXNEK-UHFFFAOYSA-N 0.000 description 4
- NBIIXXVUZAFLBC-UHFFFAOYSA-N Phosphoric acid Chemical compound OP(O)(O)=O NBIIXXVUZAFLBC-UHFFFAOYSA-N 0.000 description 4
- WGLPBDUCMAPZCE-UHFFFAOYSA-N Trioxochromium Chemical compound O=[Cr](=O)=O WGLPBDUCMAPZCE-UHFFFAOYSA-N 0.000 description 4
- 238000004458 analytical method Methods 0.000 description 4
- 230000007423 decrease Effects 0.000 description 4
- 239000003822 epoxy resin Substances 0.000 description 4
- 229920000647 polyepoxide Polymers 0.000 description 4
- 229920000642 polymer Polymers 0.000 description 4
- 230000009467 reduction Effects 0.000 description 4
- 239000004642 Polyimide Substances 0.000 description 3
- ZLMJMSJWJFRBEC-UHFFFAOYSA-N Potassium Chemical compound [K] ZLMJMSJWJFRBEC-UHFFFAOYSA-N 0.000 description 3
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 3
- 150000002500 ions Chemical class 0.000 description 3
- 230000003647 oxidation Effects 0.000 description 3
- 238000007254 oxidation reaction Methods 0.000 description 3
- 229920003023 plastic Polymers 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 238000007747 plating Methods 0.000 description 3
- 229920001721 polyimide Polymers 0.000 description 3
- 239000011148 porous material Substances 0.000 description 3
- 239000011591 potassium Substances 0.000 description 3
- 229910052700 potassium Inorganic materials 0.000 description 3
- 238000012360 testing method Methods 0.000 description 3
- KAKZBPTYRLMSJV-UHFFFAOYSA-N Butadiene Chemical compound C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 description 2
- 229920000106 Liquid crystal polymer Polymers 0.000 description 2
- 239000004977 Liquid-crystal polymers (LCPs) Substances 0.000 description 2
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 2
- 239000004696 Poly ether ether ketone Substances 0.000 description 2
- 239000004697 Polyetherimide Substances 0.000 description 2
- 239000004734 Polyphenylene sulfide Substances 0.000 description 2
- 229910000147 aluminium phosphate Inorganic materials 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 150000001875 compounds Chemical class 0.000 description 2
- 230000002596 correlated effect Effects 0.000 description 2
- 230000000875 corresponding effect Effects 0.000 description 2
- 238000000151 deposition Methods 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 239000003989 dielectric material Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 229920006351 engineering plastic Polymers 0.000 description 2
- 239000011521 glass Substances 0.000 description 2
- 238000010297 mechanical methods and process Methods 0.000 description 2
- 238000012544 monitoring process Methods 0.000 description 2
- 229920001778 nylon Polymers 0.000 description 2
- 239000004417 polycarbonate Substances 0.000 description 2
- 229920002530 polyetherether ketone Polymers 0.000 description 2
- 229920001601 polyetherimide Polymers 0.000 description 2
- 229920006324 polyoxymethylene Polymers 0.000 description 2
- 229920001955 polyphenylene ether Polymers 0.000 description 2
- 229920000069 polyphenylene sulfide Polymers 0.000 description 2
- BWHMMNNQKKPAPP-UHFFFAOYSA-L potassium carbonate Chemical compound [K+].[K+].[O-]C([O-])=O BWHMMNNQKKPAPP-UHFFFAOYSA-L 0.000 description 2
- 229910000029 sodium carbonate Inorganic materials 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- JPVYNHNXODAKFH-UHFFFAOYSA-N Cu2+ Chemical compound [Cu+2] JPVYNHNXODAKFH-UHFFFAOYSA-N 0.000 description 1
- 229920000271 Kevlar® Polymers 0.000 description 1
- 239000004677 Nylon Substances 0.000 description 1
- 229920012266 Poly(ether sulfone) PES Polymers 0.000 description 1
- 229930182556 Polyacetal Natural products 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 239000005062 Polybutadiene Substances 0.000 description 1
- 239000003082 abrasive agent Substances 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 238000010306 acid treatment Methods 0.000 description 1
- 238000001994 activation Methods 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000003513 alkali Substances 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 150000003863 ammonium salts Chemical class 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 125000002915 carbonyl group Chemical group [*:2]C([*:1])=O 0.000 description 1
- 239000003054 catalyst Substances 0.000 description 1
- 239000003638 chemical reducing agent Substances 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- XKYFHUXZPRFUTH-UHFFFAOYSA-N dipotassium;dioxido(dioxo)manganese Chemical class [K+].[K+].[O-][Mn]([O-])(=O)=O XKYFHUXZPRFUTH-UHFFFAOYSA-N 0.000 description 1
- 238000009713 electroplating Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 150000002118 epoxides Chemical class 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 239000002657 fibrous material Substances 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 229920002313 fluoropolymer Polymers 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 229910052736 halogen Inorganic materials 0.000 description 1
- 150000002367 halogens Chemical class 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 239000004761 kevlar Substances 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 238000000691 measurement method Methods 0.000 description 1
- 239000011259 mixed solution Substances 0.000 description 1
- 239000012811 non-conductive material Substances 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000003960 organic solvent Substances 0.000 description 1
- 238000006864 oxidative decomposition reaction Methods 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- PIBWKRNGBLPSSY-UHFFFAOYSA-L palladium(II) chloride Chemical compound Cl[Pd]Cl PIBWKRNGBLPSSY-UHFFFAOYSA-L 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920002857 polybutadiene Polymers 0.000 description 1
- -1 polybutylene Polymers 0.000 description 1
- 229920001748 polybutylene Polymers 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 229920005668 polycarbonate resin Polymers 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229910000027 potassium carbonate Inorganic materials 0.000 description 1
- 238000002203 pretreatment Methods 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 239000002002 slurry Substances 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 238000005496 tempering Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 238000005303 weighing Methods 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/18—Pretreatment of the material to be coated
- C23C18/20—Pretreatment of the material to be coated of organic surfaces, e.g. resins
- C23C18/22—Roughening, e.g. by etching
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/38—Improvement of the adhesion between the insulating substrate and the metal
- H05K3/381—Improvement of the adhesion between the insulating substrate and the metal by special treatment of the substrate
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/31—Coating with metals
- C23C18/38—Coating with copper
- C23C18/40—Coating with copper using reducing agents
- C23C18/405—Formaldehyde
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/0266—Marks, test patterns or identification means
- H05K1/0269—Marks, test patterns or identification means for visual or optical inspection
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2203/00—Indexing scheme relating to apparatus or processes for manufacturing printed circuits covered by H05K3/00
- H05K2203/07—Treatments involving liquids, e.g. plating, rinsing
- H05K2203/0779—Treatments involving liquids, e.g. plating, rinsing characterised by the specific liquids involved
- H05K2203/0786—Using an aqueous solution, e.g. for cleaning or during drilling of holes
- H05K2203/0796—Oxidant in aqueous solution, e.g. permanganate
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2203/00—Indexing scheme relating to apparatus or processes for manufacturing printed circuits covered by H05K3/00
- H05K2203/16—Inspection; Monitoring; Aligning
- H05K2203/163—Monitoring a manufacturing process
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/10—Apparatus or processes for manufacturing printed circuits in which conductive material is applied to the insulating support in such a manner as to form the desired conductive pattern
- H05K3/18—Apparatus or processes for manufacturing printed circuits in which conductive material is applied to the insulating support in such a manner as to form the desired conductive pattern using precipitation techniques to apply the conductive material
- H05K3/181—Apparatus or processes for manufacturing printed circuits in which conductive material is applied to the insulating support in such a manner as to form the desired conductive pattern using precipitation techniques to apply the conductive material by electroless plating
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- General Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Manufacturing & Machinery (AREA)
- ing And Chemical Polishing (AREA)
- Manufacturing Of Printed Wiring (AREA)
- Chemically Coating (AREA)
- Electroplating Methods And Accessories (AREA)
- Manufacturing Of Printed Circuit Boards (AREA)
Description
使用されるプラスチックの種類は特に限定されず、これまでに種々のプラスチックが知られている。その例としては、これまで化学めっきに広く使用されてきたABS樹脂の如き汎用プラスチック、ポリアミド(ナイロンPA)、ポリアセタール(POM)、ポリカーボネート(PC)、修飾されたポリフェニレンエーテル(PPE)、ポリブチレンテレフタレ−ト(PBT)などの如き150℃以下の耐熱性を有する汎用のエンジニアリングプラスチック、ポリフェニレンスルフィド(PPS)、ポリエーテルスルフォン(PES)、ポリエーテルイミド(PEI)、ポリエーテルエーテルケトン(PEEK)、ポリイミド(PI)、液晶ポリマー(LCP)などの如き200℃以上の耐熱性を有するスーパーエンジニアリングプラスチック、ポリカーボネート/ABS樹脂などの如きポリマーアロイなどである。
更に、基体は硬質のベース層と例えばエポキシ樹脂からできた非補強の層を有することができる。
第一工程において、基体は膨潤液で処理される。通常は有機膨潤剤および水酸化ナトリウムの如き塩基からなる旧来の膨潤剤を使用することができる。
前処理後、金属被膜を形成する前に、非導電性の表面への金属の堆積を促進するべく、非導電性表面を処理する−例えばBergstromらの特許US2,702,253の工程に従い、塩化第一スズ増感剤溶液に次いで二価パラジウムの塩化物の増感剤溶液からなる二段階活性化処理である。
しかる後に第一のおよび多くの場合は第二のならびに最終の金属層が堆積される。無電解の金属被膜は多くの場合は銅である。この場合、使用される溶液は第二銅イオンおよびホルムアルデヒドの如き還元剤を含有している。ホルムアルデヒドは、還元触媒として作用するパラジウムの存在下において溶液中で第二銅イオンを金属銅に還元する。無電解銅は、次いで電気的手段により金属被覆されてもよい。
基板表面のラフニングおよびスミア除去は同時に行われるので、処理の際には双方のパラメータのうちのひとつのみをコントロールすればよい。下記において「エッチング」という語は、該当する場合には表面のラフニングとスミア除去の双方を示すものとして使用される。
金属層の良好な接着は、回路基板が後のハンダ付け工程の間に曝される熱負荷のためにとりわけ重要である。かなりの処理時間を要するものの、概して酸化、有機溶媒および/または界面活性剤による膨潤工程の前にアルカリ含有の過マンガン酸カリウムもしくはナトリウム溶液による上述の予備工程を行うことが知られている。ほとんどの場合、バックエッチングの速度は小さいものであるから、例えば超音波の使用、温度の上昇、過マンガン酸ナトリウムを使用することによる過マンガン酸塩の濃度の上昇またはOHイオン濃度の上昇によりエッチング速度を上げることが既に提案されている。
孔のスミア除去には化学的方法も使用されている。一般に、付着した樹脂被膜を攻撃するには化学薬品が使用される。化学薬品としては、例えば濃硫酸(約90%の濃度に希釈されている)を挙げることができる。付着したエポキシ樹脂は、通常は厚さ0.001インチ未満であり、約1分間の濃硫酸処理により除去することができる。残念なことに、要求される高濃度の硫酸は極めて危険であり、オペレータによる尋常ならざる予防措置が必要である。また、望ましくない荒れた孔が形成される。更に、濃硫酸はすぐに水を吸収し、その有効寿命を制限し、孔のスミア除去に要する浸漬時間が変化する原因になることがある。
スミア除去に使用される他の化学薬品としてクロム酸が挙げられる。クロム酸は濃硫酸と比べて弱いエッチャントであるためエッチング速度をコントロールすることはより容易であるが、依然としてオペレータの注意を要し、特殊な装置を要する。過マンガン酸塩も、スミア除去および種々の材料のエッチングに使用される。例えば、
US3,506,397は、リン酸および過マンガン酸カリウムを含有する組成物によるABS樹脂の処理に関する。
US3,598,630およびUS3,647,699も、ABSポリマーの処理のためのリン酸/過マンガン酸カリウム溶液に関する。
多くの状況下において、エッチング組成物には、小領域樹脂のスミア除去能力のみならず樹脂の「エッチバック」能力も必要とされていることから、エッチング効率の向上も要請されている。「エッチバック」という語は、当業者間で、例えばプリント基板の孔の筒(barrel)部分から樹脂を除去することをいう。これにより当該部分において銅などの層の一部が露出する。本質的に、銅層は基板の孔の中で若干突出している。実際上の目的からエッチバックは単なるスミア除去に比べてどのような樹脂でも除去するけれども、ある場合には相当特殊なエッチバックの要件が必要とされることもある。
ラフニングおよびスミア除去のコントロール性を改善する方法は、これまではほとんどエッチング溶液の組成の最適化に集中して行われてきた。これらのすべては、工程の最中に化学組成および化合物の濃度が変化し、スミア除去およびラフニングの結果が信頼できないとの欠点を有する。
光学装置を使用した銅金属表面のエッチングのコントロールは、すでに文献により知られている。特開平01−298790では、プリント基板製造におけるエッチングの完了時間を、基板からの反射光をモニターし、その強度の変化を観察することにより決定している。銅のエッチング溶液はアンモニウム塩を含有し、好適な波長は390〜496nmであると記載されている。終点の決定に使われる反射光強度の変化は、積層体の移送速度、エッチング溶液の濃度、エッチングの温度、エッチング溶液の供給速度およびエッチャントの除去条件の如き条件をコントロールするためにも使用することができる。
(i)エッチング温度、エッチング時間およびエッチャント濃度から選択されるエッチングパラメータを変量して基体のエッチングを行い、
(ii)上記工程(i)で得られたエッチングされた基体の表面の光沢度値を光学光沢度測定装置を用いて測定し、
(iii)上記工程(i)で得られたエッチングされた基体のメタライゼーションを行い、
(iv)上記工程(iii)で得られたメタライゼーションされた基体のピール強度を測定し、
(v)上記工程(ii)および(iv)で得られたピール強度と光沢度との相関関係を調べ、
(vi)上記の相関関係を用いてピール強度の最大値に対応する光沢度値を決定し、そして
(vii)光沢度の実測値と工程(vi)で得られた光沢度値との差が最小となるようにエッチングパラメータをコントロールする。
エッチング工程のコントロールに使用される代表的なパラメータは、処理時間、温度およびエッチング溶液中に添加された化合物の濃度である。
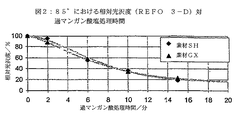
本発明においては、絶対光沢度値に加えて相対光沢度値を設定することもできる。膨潤およびスミア除去工程を行う前の対応する基板からの反射光量を100%と定義し:

光沢度とピール強度との関係に関する知見により、エッチング工程を最適の範囲に安定してコントロールすることができる。
(例えば生産浴の時間経過に伴う)エッチング攻撃強度の考えられる変化は、容易に回復でき、修正できる。
光沢度測定に適当な装置の一つとして、20°、60°および85°の測定角度を有するHach Lange社製のREFO 3−Dが挙げられる。本目的における好ましい測定角度は85°である。
−ラフニング工程につき以下を考慮した最適の範囲でコントロールしうること:
最小の可能な粗度および被覆金属層の最大の可能なピール強度
−容易、迅速および安価な分析(オンライン分析が可能)
−非破壊分析(非接触、自動測定が可能)
−めっき(無電解および電気的)、次いでテンパー処理(tempering)およびピール強度測定を含む通常必要とされる分析方法に比べてコストが削減されること
−樹脂硬化工程(積層)およびスミア除去工程の均一性について、例えば各パネル内(異なる領域)またはバスケット毎もしくはロット毎の統計的な評価が可能であること
エッチング組成物中の基体の処理パラメータの決定は、処理時間の調整について以下のように説明される。他の好適なパラメータの最適化についても同様に適用することができる。
非導電性基体のエッチングには適当なエッチング溶液のどれをも使用することができる。
過マンガン酸塩およびクロム酸系溶液は、それぞれ最も広く使用されている。「エッチャント濃度」という語は、下記においてこれら二溶液を選択して記載したが、他のエッチング溶液にも適用することができる。
過マンガン酸塩系エッチング溶液は、過マンガン酸カリウムまたはナトリウムのどちらか一方を含有しており、任意的にマンガン酸ナトリウムおよびカリウムならびにpH値を約13〜14に調整するために一種またはそれ以上の塩基を含有している。
過マンガン酸カリウムの好ましい濃度は10〜150g/Lであり、より好ましくは40〜100g/Lであり、過マンガン酸ナトリウムの好ましい濃度は20〜200g/Lであり、より好ましくは60〜100g/Lである。マンガン酸ナトリウムおよびカリウムは5〜50g/Lの好ましい濃度で使用することができる。使用できる塩基としては、濃度20〜200g/Lの水酸化ナトリウムもしくはカリウムまたは炭酸ナトリウムもしくはカリウム(20〜200g/L)などである。
この場合のエッチャント濃度は過マンガン酸ナトリウムまたはカリウム、マンガン酸ナトリウムまたはカリウムおよび塩基、例えば水酸化ナトリウムもしくはカリウムまたは炭酸ナトリウムもしくはカリウムの濃度に関する。
エッチング工程の後、上記の如く処理された基体は、好ましくは銅によりメタライゼーションされる。メタライゼーションの後、被膜のピール強度が測定される。ピール強度は金属被膜の接着性の指標となる。
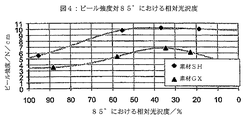
ピール強度は一般に、好ましくは2〜20N/cm、より好ましくは6〜10N/cmが要求される。
ピール強度は、Chatillon社製の自動引っ張り装置LCTM−6およびErichsen社製のStrength Measuring Instrument 708を用いて、堆積した金属層の10mm幅の試験片を40mm/分の速度で引っ張ることにより測定される。
図4は、相対光沢度値に対する金属被膜のピール強度の依存性を示している。光沢度値約55%のときに最大ピール強度に達している。
素材としては、日本国、味の素ファインテクノ(株)製のABF−SHまたはGX(ハロゲンなし)の双方を用いた。すべての試験は同一の条件下で行った。
適用した工程および条件の概要を第1表に示した。
工程1に従って通常の基体の予備処理を行った後、基体を工程2に従った組成を有するエッチング組成物に接触させた。
光沢度は、膨潤およびエッチング工程の前および後に測定した。結果の概要は第2表に示した。基体はその後、Atotech Deutschland GmbH製のNeganth標準工程を適用し、第1表の工程4〜12に記載した如くにして銅でメタライゼーションした。得られた銅被膜のピール強度を第2表に示した。
実験条件
Claims (9)
- 絶縁性基体をエッチング溶液により該絶縁性基体の表面をラフニングおよび/またはスミア除去するのに十分な濃度、温度および時間においてエッチングし、そして該基体のメタライゼーションを行う、絶縁性基体をメタライゼーションするための方法であって、下記の工程を含む前記方法。
(i)エッチング温度、エッチング時間およびエッチャント濃度から選択されるエッチングパラメータを変量して基体のエッチングを行い、
(ii)上記工程(i)で得られたエッチングされた基体の表面の光沢度値を光学光沢度測定装置を用いて測定し、
(iii)上記工程(i)で得られたエッチングされた基体のメタライゼーションを行い、
(iv)上記工程(iii)で得られたメタライゼーションされた基体のピール強度を測定し、
(v)上記工程(ii)および(iv)で得られたピール強度と光沢度値との相関関係を調べ、
(vi)上記の相関関係を用いてピール強度の最大値に対応する光沢度値を決定し、そして
(vii)光沢度の実測値と工程(vi)で得られた光沢度値との差が最小となるようにエッチングパラメータをコントロールする。 - エッチング前に上記基体の光沢度値を測定してエッチングされていない表面の光沢度値を得、工程(i)で得られたエッチングされた基体の相対光沢度値を下記数式
- 基体が、ドリル孔を有するまたは有さないプリント基板である、請求項1に記載の方法。
- 表面の光沢度値が20〜90°の間の角度において測定される、請求項1に記載の方法。
- 表面の光沢度値が40〜88°の範囲の角度において測定される、請求項4に記載の方法。
- 表面の光沢度値が約85゜の角度において測定される、請求項3に記載の方法。
- エッチング溶液が過マンガン酸ナトリウムまたはカリウム、マンガン酸ナトリウムまたはカリウムおよび水酸化ナトリウムまたはカリウムを含有する溶液である、請求項1に記載の方法。
- 均一なエッチング工程を確実にするため、光沢度値を基体の異なる領域で測定する、請求項1に記載の方法。
- 所望の光沢度値を達成するため、エッチングパラメータを独立にまたは組み合わせて変量する、請求項1に記載の方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP04026653A EP1657324B1 (en) | 2004-11-10 | 2004-11-10 | Method for metallizing insulating substrates wherein the roughening and etching processes are controlled by means of gloss measurement |
| PCT/EP2005/011231 WO2006050792A1 (en) | 2004-11-10 | 2005-10-19 | Method for metallizing insulating substrates wherein the roughening and etching processes are controlled by means of gloss measurement |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008520085A JP2008520085A (ja) | 2008-06-12 |
| JP4657302B2 true JP4657302B2 (ja) | 2011-03-23 |
Family
ID=34927313
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007539488A Expired - Fee Related JP4657302B2 (ja) | 2004-11-10 | 2005-10-19 | ラフニングおよびエッチング工程を光沢度測定手段によりコントロールする、絶縁性基体をメタライゼーションするための方法 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US8137575B2 (ja) |
| EP (1) | EP1657324B1 (ja) |
| JP (1) | JP4657302B2 (ja) |
| KR (1) | KR101211116B1 (ja) |
| CN (1) | CN100510173C (ja) |
| AT (1) | ATE377099T1 (ja) |
| DE (1) | DE602004009805T2 (ja) |
| TW (1) | TWI381066B (ja) |
| WO (1) | WO2006050792A1 (ja) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| PL2125984T3 (pl) | 2007-01-23 | 2012-09-28 | Saint Gobain Abrasives Inc | Powlekane produkty ścierne zawierające agregaty |
| JP4912985B2 (ja) * | 2007-08-27 | 2012-04-11 | 新光電気工業株式会社 | エッチング処理方法 |
| JP5425199B2 (ja) | 2008-07-22 | 2014-02-26 | サンーゴバン アブレイシブズ,インコーポレイティド | 凝集体を含有する被覆研磨製品 |
| CA2823578C (en) | 2010-12-30 | 2016-09-20 | Saint-Gobain Abrasives, Inc. | Coated abrasive aggregates and products containing same |
| DE102011111294B4 (de) | 2011-08-26 | 2018-12-20 | Atotech Deutschland Gmbh | Verfahren zur Behandlung von Kunststoffsubstraten und Vorrichtung zur Regeneration einer Behandlungslösung |
| JP5330474B2 (ja) * | 2011-09-22 | 2013-10-30 | 上村工業株式会社 | デスミア液及びデスミア処理方法 |
| KR20140075718A (ko) | 2011-09-29 | 2014-06-19 | 생-고뱅 어브레이시브즈, 인코포레이티드 | 연마 제품 및 경질 표면 마무리 방법 |
| US9321947B2 (en) | 2012-01-10 | 2016-04-26 | Saint-Gobain Abrasives, Inc. | Abrasive products and methods for finishing coated surfaces |
| WO2013138765A1 (en) | 2012-03-16 | 2013-09-19 | Saint-Gobain Abrasives, Inc. | Abrasive products and methods for finishing surfaces |
| US8968435B2 (en) | 2012-03-30 | 2015-03-03 | Saint-Gobain Abrasives, Inc. | Abrasive products and methods for fine polishing of ophthalmic lenses |
| CN104244602A (zh) * | 2014-09-26 | 2014-12-24 | 无锡长辉机电科技有限公司 | 一种印制板镀铜除去环氧钻污的方法 |
| EP3608100B1 (en) * | 2017-04-07 | 2025-04-30 | Kuraray Co., Ltd. | Metal clad laminate plate and production method thereof |
| WO2020226030A1 (ja) * | 2019-05-07 | 2020-11-12 | アルバック成膜株式会社 | 石英エッチング方法及びエッチング基板 |
| KR102647641B1 (ko) * | 2019-09-30 | 2024-03-14 | 다이요 홀딩스 가부시키가이샤 | 경화 피막 |
| WO2021134205A1 (zh) * | 2019-12-30 | 2021-07-08 | 瑞声声学科技(深圳)有限公司 | 一种lcp薄膜的表面处理方法 |
| TWI772066B (zh) * | 2021-06-16 | 2022-07-21 | 達運精密工業股份有限公司 | 金屬遮罩基材的製備方法 |
| CN113529087B (zh) * | 2021-07-13 | 2022-11-22 | 长鑫存储技术有限公司 | 金属工件表面光泽度的控制方法及金属薄膜的制备方法 |
| DE102024001171A1 (de) | 2024-04-11 | 2024-06-20 | Mercedes-Benz Group AG | Verfahren zur Herstellung eines Bauteils |
| CN119136440B (zh) * | 2024-11-12 | 2025-03-07 | 清河电子科技(山东)有限责任公司 | 一种粗化生产线的控制系统及方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2702253A (en) * | 1950-11-01 | 1955-02-15 | Gasaccumulator Svenska Ab | Surface metallizing method |
| US3598630A (en) * | 1967-12-22 | 1971-08-10 | Gen Motors Corp | Method of conditioning the surface of acrylonitrile-butadiene-styrene |
| US3506397A (en) * | 1967-12-22 | 1970-04-14 | Gen Motors Corp | Phosphoric acid recovery from spent plastic conditioner solution |
| US3647699A (en) * | 1967-12-22 | 1972-03-07 | Gen Motors Corp | Surface conditioner composition for abs resin |
| JPS6014677A (ja) | 1983-07-07 | 1985-01-25 | Matsushita Electric Ind Co Ltd | 音声認識機能付混合栓 |
| US4452664A (en) * | 1983-08-01 | 1984-06-05 | General Electric Company | Method for predetermining peel strength at copper/aluminum interface |
| JPS61131869A (ja) * | 1984-11-28 | 1986-06-19 | Hitachi Ltd | ピ−ニング加工結果判定方法 |
| JPS61173104A (ja) * | 1985-01-29 | 1986-08-04 | Toshiba Corp | プリント配線板の表面処理検査方法 |
| JPS63128389A (ja) | 1986-11-19 | 1988-05-31 | 三菱電機株式会社 | 訓練用シミュレータの時定数処理方法 |
| DE3823137C2 (de) * | 1988-07-05 | 1993-12-02 | Schering Ag | Verfahren zur Ätzung von Epoxid-Harz |
| US6139930A (en) * | 1993-06-15 | 2000-10-31 | Comer; Annette Marie | Films |
| TW488200B (en) * | 1999-01-13 | 2002-05-21 | Ngk Spark Plug Co | Method of making a multilayer circuit board |
| JP2001144432A (ja) * | 1999-11-02 | 2001-05-25 | Internatl Business Mach Corp <Ibm> | 絶縁層上の導体層の製造方法およびビルドアップ回路基板の製造方法 |
| JP2007146289A (ja) * | 2005-10-31 | 2007-06-14 | Mitsui Mining & Smelting Co Ltd | 電解銅箔の製造方法、該製造方法で得られる電解銅箔、該電解銅箔を用いて得られる表面処理銅箔及び該電解銅箔又は該表面処理銅箔を用いて得られる銅張積層板 |
-
2004
- 2004-11-10 AT AT04026653T patent/ATE377099T1/de active
- 2004-11-10 EP EP04026653A patent/EP1657324B1/en not_active Expired - Lifetime
- 2004-11-10 DE DE602004009805T patent/DE602004009805T2/de not_active Expired - Lifetime
-
2005
- 2005-10-18 TW TW094136332A patent/TWI381066B/zh not_active IP Right Cessation
- 2005-10-19 JP JP2007539488A patent/JP4657302B2/ja not_active Expired - Fee Related
- 2005-10-19 US US11/577,494 patent/US8137575B2/en not_active Expired - Fee Related
- 2005-10-19 WO PCT/EP2005/011231 patent/WO2006050792A1/en not_active Ceased
- 2005-10-19 KR KR1020077012361A patent/KR101211116B1/ko not_active Expired - Fee Related
- 2005-10-19 CN CNB2005800385501A patent/CN100510173C/zh not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| CN100510173C (zh) | 2009-07-08 |
| CN101057006A (zh) | 2007-10-17 |
| EP1657324B1 (en) | 2007-10-31 |
| EP1657324A1 (en) | 2006-05-17 |
| JP2008520085A (ja) | 2008-06-12 |
| KR20070089927A (ko) | 2007-09-04 |
| ATE377099T1 (de) | 2007-11-15 |
| WO2006050792A1 (en) | 2006-05-18 |
| WO2006050792A8 (en) | 2006-07-27 |
| TW200628634A (en) | 2006-08-16 |
| US8137575B2 (en) | 2012-03-20 |
| DE602004009805D1 (de) | 2007-12-13 |
| DE602004009805T2 (de) | 2008-08-21 |
| US20090200263A1 (en) | 2009-08-13 |
| KR101211116B1 (ko) | 2012-12-11 |
| TWI381066B (zh) | 2013-01-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2008520085A (ja) | ラフニングおよびエッチング工程を光沢度測定手段によりコントロールする、絶縁性基体をメタライゼーションするための方法 | |
| KR100418491B1 (ko) | 캐리어 박 부착 전해 동박(電解銅箔) 및 그 전해 동박을사용한 동 클래드 적층판 | |
| RU1816344C (ru) | Однослойна или многослойна печатна плата и способ ее изготовлени | |
| EP0280502A1 (en) | Metal coated laminate products from textured polyimide film | |
| US4775444A (en) | Process for fabricating multilayer circuit boards | |
| JP6985745B2 (ja) | 粗化処理銅箔、銅張積層板及びプリント配線板 | |
| US4832799A (en) | Process for coating at least one surface of a polyimide sheet with copper | |
| US20090197109A1 (en) | Electroconductive layer, laminate using the same, and producing processes thereof | |
| CA1302851C (en) | Textured polyimide film | |
| US4597828A (en) | Method of manufacturing printed circuit boards | |
| JP2019119935A5 (ja) | ||
| EP1236760B1 (en) | Solvent swell for texturing resinous material and desmearing and removing resinous material | |
| JP4738308B2 (ja) | 金属皮膜付シクロオレフィンポリマー材の製造方法及びその製造方法を用いて得られる金属皮膜付シクロオレフィンポリマー材 | |
| US5358602A (en) | Method for manufacture of printed circuit boards | |
| EP1241209A2 (en) | Solvent swell containing heterocyclic nitrogen compounds and glycols for texturing resinous material and desmearing and removing resinous material | |
| US4457951A (en) | Etch solution and method | |
| AU580433B2 (en) | Process for conditioning the surface of plastic substrates prior to metal plating | |
| JPS63168077A (ja) | プリント配線板の製造法 | |
| JPH05320928A (ja) | 成形品の無電解めっき液及びめっき法 | |
| JP2007137041A (ja) | 接着補助剤付き銅箔、プリント配線板および硬化度の評価方法 | |
| Ye et al. | Hole metallisation technology for microwave printed circuit board | |
| JP4631394B2 (ja) | 金属のエッチング液及び及びプリント配線板の製造方法 | |
| JP6361550B2 (ja) | ポリイミドフィルムの良否判定方法、並びにそのポリイミドフィルムを用いた銅張積層板及びフレキシブル配線板の製造方法 | |
| Carver | A High Reliability, Stress-free Copper Deposit for FPC, Polyimide and Rigid-Flex | |
| JPH10335815A (ja) | プリント配線板用積層板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080924 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20101208 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20101221 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140107 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4657302 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |