JP4698687B2 - 積層シートおよびその製造方法 - Google Patents

積層シートおよびその製造方法 Download PDF

Info

Publication number
JP4698687B2
JP4698687B2 JP2008005732A JP2008005732A JP4698687B2 JP 4698687 B2 JP4698687 B2 JP 4698687B2 JP 2008005732 A JP2008005732 A JP 2008005732A JP 2008005732 A JP2008005732 A JP 2008005732A JP 4698687 B2 JP4698687 B2 JP 4698687B2
Authority
JP
Japan
Prior art keywords
sheet
adhesive
protective
laminated
adhesive sheet
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Lifetime
Application number
JP2008005732A
Other languages
English (en)
Other versions
JP2008110614A (ja
Inventor
一也 加藤
淳 秋和
武人 中山
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Lintec Corp
Original Assignee
Lintec Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Lintec Corp filed Critical Lintec Corp
Priority to JP2008005732A priority Critical patent/JP4698687B2/ja
Publication of JP2008110614A publication Critical patent/JP2008110614A/ja
Application granted granted Critical
Publication of JP4698687B2 publication Critical patent/JP4698687B2/ja
Anticipated expiration legal-status Critical
Expired - Lifetime legal-status Critical Current

Links

Images

Landscapes

  • Laminated Bodies (AREA)
  • Adhesive Tapes (AREA)
  • Optical Record Carriers And Manufacture Thereof (AREA)
  • Manufacturing Optical Record Carriers (AREA)

Description

本発明は、剥離シートに所定の形状を有する接着シートが積層されてなる積層シートに関するものであり、特に、巻取体としたときに接着シートに形成され得る欠点を軽減することのできる積層シートに関するものである。
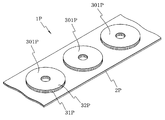
光ディスクの受光面にカバーシートを積層するために使用されている従来の積層シートを図12に示す。図12に示すように、積層シート1Pは、長尺の剥離シート2Pと、剥離シート2Pの長手方向に連続的に設けられたカバーシート部301P(粘着シート)とから構成される。カバーシート部301Pは、粘着剤層31Pと光透過性の基材32Pとからなり、光ディスクと同じ形状を有する。
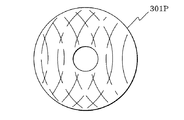
上記積層シート1Pは、ロール状に巻き取られ、巻取体の状態で運搬・保管されるとともに、巻取体から引き出されて使用される。このように積層シート1Pを巻取体とした場合、カバーシート部301Pには他のカバーシート部301Pが巻き重なるが、このとき、カバーシート部301Pには、巻圧により図13に示すような他のカバーシート部301Pの輪郭の痕(円弧状の痕)が付いてしまう。
カバーシート部301Pに上記のような円弧状の痕が付くことを防止するために、巻圧を低くして積層シート1Pを巻き取ることも考えられるが、巻圧を低くして巻き取った巻取体は、崩れ易くなってしまうという問題がある。
また、積層シート1Pを巻き取る際に、巻き重なる積層シート1Pの間に微細なゴミ等の異物(通常5〜50μmの径)を挟み込んでしまう場合がある。このように異物を挟み込んだ状態で積層シート1Pを巻き取った場合、カバーシート部301Pには異物による凹みが形成されることとなる。
カバーシート部301Pに上記のような円弧状の痕や凹みが形成された場合、従来の光ディスクでは大きな問題とならなかったが、大容量/高記録密度の次世代光ディスク(Blu−ray Disc)では、上記円弧状の痕や凹みが欠点となり、それに起因してデータの読み出しにエラーが発生するおそれがある。
本発明は、このような実状に鑑みてなされたものであり、巻取体としたときに、接着シートに欠点が形成されることを防止することのできる積層シートおよびその製造方法を提供することを目的とする。
上記目的を達成するために、第1に本発明は、長尺の剥離シートに、所定の形状を有する接着シートと、保護材とが、それぞれ異なる位置において積層されてなる積層シートであって、前記保護材は、前記接着シートよりも厚さが厚く、かつ前記積層シートを巻取体としたときに、前記接着シートと重ならないように設けられており、前記接着シートは、剥離シートと接着剤層とから構成されることを特徴とする積層シートを提供する(請求項1)。剥離シートにおいて、保護材は接着シートと同じ側に積層するのが好ましいが、保護材の全部または一部を接着シートと反対側に積層してもよい。
上記発明(請求項1)において、積層シートには接着シートよりも厚さが厚い保護材が設けられているため、積層シートを巻取体としたときに、接着シートの表面とその上に巻き重なった剥離シートの裏面との間には間隙が生じる。なおかつ、その保護材は、積層シートを巻取体としたときに、接着シートと重ならないように設けられている。そのため、積層シートを巻取体としたときに、接着シートには、他の接着シートや保護材の輪郭部分が強く押し付けられることはなく、したがって、接着シートに巻圧による痕が付くことが防止される。
また、積層シートを巻き取る際に、巻き重なる積層シートの間に微細なゴミ等の異物を挟み込んでしまった場合であっても、接着シートの表面と剥離シートの裏面との間には間隙が存在するため、接着シートに異物による凹みが形成されることが抑制される。
以上のように、上記発明(請求項1)によれば、積層シートを巻取体としたときに接着シートに形成され得る欠点を飛躍的に軽減することができる。
上記発明(請求項1)において、前記接着シートは、前記長尺の剥離シートの幅方向中央部に複数連続的に設けられており、前記保護材は、前記長尺の剥離シートの幅方向両側部に設けられているのが好ましい(請求項2)。積層シートをこのような構成にすることにより、積層シートを巻取体としたときに接着シートに形成され得る欠点を効果的に軽減することができる。
上記発明(請求項1,2)においては、平面視において前記接着シートと前記保護材との間には間隙が存在してもよい(請求項3)。
上記発明(請求項1〜3)において、前記長尺の剥離シートには、前記接着シートと異なる位置に、前記接着シートと同じ材料からなる枕部が積層されており、前記枕部の上には保護部が設けられており、前記保護材は、前記保護部と、前記保護部の下に位置する前記枕部とから構成されてもよい(請求項4)。
上記発明(請求項4)において、前記保護部は、前記枕部の外側端部に設けられており、前記保護部の平面形状は帯状であり、前記接着シートの平面形状は円盤状であり、前記枕部の平面形状は、前記接着シートの外周に沿って前記保護部側に凹むとともに、前記接着シートの相互間においては、前記接着シートの相互間に入り込むように突出して、全体として波状となっていてもよい(請求項5)。
上記発明(請求項1〜5)において、前記接着シートの接着剤層は、光ディスクの記録層と前記光ディスクの記録層を保護するカバーシート基材とを貼り合わせる接着剤層であってもよい(請求項6)。
第2に本発明は、長尺の剥離シートに、剥離シートおよび接着剤層から構成される接着シートと保護シートとを順に積層する工程と、得られた積層シートを巻取体としたときに保護シートと目的形状の接着シートとが重ならないように前記保護シートをカットして不要部を剥離除去し、残存した保護シートとその下に位置する接着シートとからなる保護材を形成する工程と、前記接着シートを目的形状にカットして不要部を剥離除去し、目的形状の接着シートを形成する工程とを備えたことを特徴とする積層シートの製造方法を提供する(請求項7)。なお、接着シートを積層するにあたっては、接着剤層と基材とを順に積層するのが好ましい。
第3に本発明は、長尺の剥離シートに、剥離シートおよび接着剤層から構成される接着シートを積層する工程と、任意の段階で保護部を前記接着シートに設け、前記保護部とその下に位置する接着シートとからなる保護材を形成する工程と、得られた積層シートを巻取体としたときに前記保護部と目的形状の接着シートとが重ならないように前記接着シートを目的形状にカットして不要部を剥離除去し、目的形状の接着シートを形成する工程とを備えたことを特徴とする積層シートの製造方法を提供する(請求項8)。保護部を接着シートに設ける方法としては、例えば、粘着剤付きのテープを接着シートに貼付する方法や、インクを印刷する方法または塗料を塗布する方法等が挙げられる。
上記発明(請求項7,8)によれば、上記積層シート(請求項1〜6)を効率的に製造することができる。
本発明の積層シートによれば、巻取体としたときに、接着シートに形成され得る欠点を軽減することができる。また、本発明の積層シートの製造方法によれば、巻取体としたときに、接着シートに形成され得る欠点を軽減することのできる積層シートが得られる。
以下、本発明の実施形態について図面を参照して説明する。以下の実施形態では、光ディスクの製造工程で記録層にカバーシートを積層するために使用される積層シートを例にとって説明するが、本発明はこれに限定されるものではなく、種々の積層シートに適用することができる。
〔第1の実施形態〕
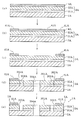
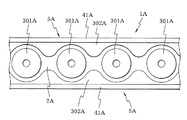
図1(a)〜(e)は本発明の第1の実施形態に係る積層シートの製造方法を示す断面図、図2は本発明の第1の実施形態に係る積層シートの斜視図、図3は同実施形態に係る積層シートの平面図、図4は同実施形態に係る積層シートの巻取体の斜視図である。
本実施形態に係る積層シート1Aを製造するには、最初に図1(a)に示すように、長尺の剥離シート2Aの剥離処理面に、接着剤層31A、基材32Aおよび保護シート4Aを順に積層する。なお、接着剤層31Aおよび基材32Aは、接着シート3Aを構成するものである。
剥離シート2Aとしては、従来公知のものを使用することができ、例えば、ポリエチレンテレフタレートフィルム、ポリプロピレンフィルム等の樹脂フィルムまたはグラシン紙、クレーコート紙、ラミネート紙(主にポリエチレンラミネート紙)等の紙をシリコーン系剥離剤等で剥離処理したものを使用することができる。剥離シート2Aの厚さは、通常10〜200μm程度であり、好ましくは20〜100μm程度である。
接着剤層31Aを構成する接着剤としては、通常感圧接着剤が用いられるが、これに限定されるものではなく、例えばエネルギー線硬化性の接着剤であってもよい。感圧接着剤の種類としては、アクリル系、ポリエステル系、ウレタン系、ゴム系、シリコーン系等のいずれであってもよく、いわゆる粘着剤であってもよいし、粘接着剤であってもよい。
接着剤層31Aを形成するには、例えば、接着剤層31Aを構成する接着剤と、所望によりさらに溶媒とを含有する塗布剤を調製し、キスロールコーター、リバースロールコーター、ナイフコーター、ロールナイフコーター、ダイコーター等の塗工機によって剥離シート2Aの剥離処理面に塗布して乾燥させればよい。そして、このようにして形成した接着剤層31Aの上に基材32Aを圧着し、接着剤層31Aと基材32Aとからなる接着シート3Aとする。接着剤層31Aの厚さは、通常5〜100μm程度であり、好ましくは10〜30μm程度である。
本実施形態における基材32Aとしては、光ディスク記録層のカバーシートとして光ディスクの受光面を構成するものを例示することができる。このような基材32Aの材料としては、情報読み取りのための光の波長域に対し十分な光透過性を有するものであればよいが、光ディスクを容易に製造するために、剛性や柔軟性が適度にあるものが好ましく、光ディスクの保管のために、温度に対して安定なものであるのが好ましい。このような材料としては、例えば、ポリカーボネート、ポリメチルメタクリレート、ポリスチレン等の樹脂を用いることができる。
基材32Aの線膨張係数は、高温で光ディスクが反りを起こさないよう、光ディスク基板の線膨張係数とほぼ同じであるのが好ましい。例えば、光ディスク基板がポリカーボネート樹脂からなる場合には、基材32Aも同じポリカーボネート樹脂からなるのが好ましい。
基材32Aの厚さは、光ディスクの種類や光ディスクのその他の構成部位の厚さに応じて決定されるが、通常は25〜300μm程度であり、好ましくは50〜200μm程度である。
また、本実施形態における基材32Aとして、前述した剥離シート2Aと同様のものを用いることができる。この場合、基材32Aの剥離処理面を、剥離シート2Aに積層された接着剤層31Aに貼り合わせる。このような積層シートによれば、接着剤層31Aから剥離シート2Aを剥離し、露出した接着剤層31Aを光ディスクの記録層に貼り付けた後、接着剤層31Aから基材32Aを剥離して、その接着剤層31Aに他の基材(光ディスクの記録層を保護するカバーシート基材)を貼り合わせることができる。
保護シート4Aを構成する材料は、特に限定されるものではないが、樹脂フィルム、紙、金属箔等からなる基材に、接着剤層を積層したものが好ましく用いられる。
保護シート4Aの基材としては、例えば、ポリエチレン、ポリプロピレン、ポリブテン、ポリブタジエン、塩化ビニル、アイオノマー、エチレン−メタクリル酸共重合体、ポリエチレンテレフタレート、ポリエチレンナフタレート、ポリブチレンテレフタレート、ポリイミド、ポリエーテルイミド、ポリアラミド、ポリエーテルケトン、ポリエーテル・エーテルケトン、ポリフェニレンサルファイド、ポリ(4−メチルペンテン−1)、ポリテトラフルオロエチレン等の樹脂またはそれら樹脂を架橋したものからなる樹脂フィルム、それら樹脂フィルムの積層体を使用するのが好ましい。
保護シート4Aの接着剤層を構成する接着剤は、感圧接着剤であるのが好ましい。この場合、保護シート4Aは、上記接着シート3Aの基材32Aの上に圧着すればよい。感圧接着剤の種類としては、アクリル系、ポリエステル系、ウレタン系、ゴム系、シリコーン系、エチレン−酢酸ビニル系等のいずれであってもよく、いわゆる粘着剤であってもよいし、粘接着剤であってもよい。
保護シート4Aの厚さは、5〜100μmであるのが好ましく、特に25〜50μmであるのが好ましい。保護シート4Aの厚さが5μm未満では、本発明の効果を十分に得ることができず、保護シート4Aの厚さが100μmを超えると、積層シート1Aを巻き取ったときに、得られる巻取体の径(容積)が大きくなり過ぎる。
図1(a)に示すように剥離シート2A、接着シート3Aおよび保護シート4Aを積層した後、図1(b)に示すように、接着シート3Aに達しないように保護シート4Aのみをカットし、保護シート4Aを幅方向両側部の保護部41Aと幅方向中央部の残部42Aとに分割する。保護シート4Aのカットは、常法によって行えばよく、例えば、打ち抜き装置等を使用して行うことができる。なお、保護部41Aの幅は、後の工程で形成する枕部302Aの最小幅よりも若干狭い幅とする。
上記カットにより形成した保護シート4Aの残部42Aは、図1(c)に示すように剥離除去し、保護部41Aを形成する。
次に、図1(d)に示すように、剥離シート2Aに達しないように接着シート3Aをカットし、接着シート3Aをカバーシート部301Aと枕部302Aと残部303Aとに分割するとともに、カバーシート部301Aの中心部を打ち抜いてセンターホール部304Aを形成する。接着シート3Aのカットおよび打ち抜きは、常法によって行えばよく、例えば、打ち抜き装置等を使用して行うことができる。
カバーシート部301Aの平面形状は、図2および図3に示すように、光ディスクの形状と同じ円盤状になっている。枕部302Aの平面形状は、図2および図3に示すように、カバーシート部301Aの外周に沿って保護部41A側に凹むとともに、カバーシート部301Aの相互間においては、カバーシート部301Aの相互間に入り込むように突出して、全体として波状となっている。
最後に、図1(e)に示すように、接着シート3Aの残部303Aを剥離除去する。このようにして製造される積層シート1Aは、図2および図3に示すように、長尺の剥離シート2Aと、剥離シート2A剥離処理面の幅方向中央部に連続的に設けられた、接着剤層31Aと基材32Aとからなる複数の円盤状のカバーシート部301Aと、剥離シート2A剥離処理面の幅方向両側部に設けられた、接着剤層31Aと基材32Aとからなる波状の枕部302Aと、枕部302Aの外側端部に設けられた帯状の保護部41Aとから構成される。
この積層シート1Aでは、保護部41Aと、保護部41Aの下に位置する接着シート3A(枕部302A)とを合わせたものが保護材5Aとなる。保護材5Aは、保護部41Aの厚さの分だけ、カバーシート部301Aの厚さよりも厚くなっている。
上記積層シート1Aを、図4に示すようにロール状に巻き取って巻取体としたとき、積層シート1Aにはカバーシート部301Aの厚さよりも厚い保護材5Aが設けられているため、カバーシート部301Aの表面とその上に巻き重なった剥離シート2Aの裏面との間にはわずかな間隙が生じる。なおかつ、保護材5A(保護部41A)は、カバーシート部301Aと重ならないように位置している。そのため、カバーシート部301Aには、他のカバーシート部301A、枕部302Aおよび保護部41Aの輪郭部分が強く押し付けられることはなく、したがって、カバーシート部301Aに巻圧による痕が付くことが防止される。
また、積層シート1Aを巻き取る際に、巻き重なる積層シート1Aの間に微細なゴミ等の異物を挟み込んでしまった場合であっても、カバーシート部301Aの表面と剥離シート2Aの裏面との間には間隙が存在するため、異物の径がその間隙の大きさよりも小さければ、カバーシート部301Aに異物による凹みが形成されることが防止される。さらに、従来の巻取体では、異物を1つ挟み込んだ場合であっても、その影響で、巻き重なっている複数のカバーシートに凹みが形成されてしまうが、本実施形態に係る積層シート1Aの巻取体においては、剥離シート2Aとカバーシート部301Aとが巻取体の半径方向に間隙の大きさだけ変位することができるため、間隙の大きさよりも大きい径の異物がカバーシート部301A上に付着しても、その影響が他のカバーシート部301Aに及ぶことが抑制され、複数のカバーシート部301Aに異物による凹みが形成されるのを防止することができる。
なお、本実施形態に係る積層シート1Aには枕部302Aが設けられているが、このようにカバーシート部301Aの厚さと同じ厚さの枕部302Aが設けられていることにより、積層シート1A全体の剛性が確保され、積層シート1Aを巻取体としたときに、巻取体の変形が抑制されるという利点がある。
以上のとおり、本実施形態に係る積層シート1Aによれば、積層シート1Aを巻取体としたときにカバーシート部301Aに形成され得る欠点を飛躍的に軽減することができる。
〔第2の実施形態〕
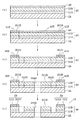
図5(a)〜(e)は本発明の第2の実施形態に係る積層シートの製造方法を示す断面図、図6は本発明の第2の実施形態に係る積層シートの斜視図、図7は同実施形態に係る積層シートの平面図、図8は同実施形態に係る積層シートの巻取体の斜視図である。
本実施形態に係る積層シート1Bを製造するには、最初に図5(a)に示すように、長尺の剥離シート2Bの剥離処理面に、接着剤層31B、基材32Bおよび保護シート4Bを順に積層する。なお、接着剤層31Bおよび基材32Bは、接着シート3Bを構成するものである。
剥離シート2B、接着剤層31B、基材32Bおよび保護シート4Bの材料としては、上記第1の実施形態に係る積層シート1Aの剥離シート2A、接着剤層31A、基材32Aおよび保護シート4Aと同様のものを使用することができる。
図5(a)に示すように剥離シート2B、接着シート3Bおよび保護シート4Bを積層したら、図5(b)に示すように、剥離シート2Bに達しないように保護シート4Bおよび接着シート3Bをカットし、保護シート4Bを幅方向両側部の保護部41Bと幅方向中央部の残部42Bとに分割するとともに、接着シート3Bを幅方向両側部の保護部302Bと幅方向中央部とに分割する。
上記カットにより形成した保護シート4Bの残部42Bは、図5(c)に示すように剥離除去し、保護部41Bを形成する。
次に、図5(d)に示すように、剥離シート2Bに達しないように接着シート3Bをカットし、接着シート3Bの幅方向中央部をカバーシート部301Bと残部303Bとに分割するとともに、カバーシート部301Bの中心部を打ち抜いてセンターホール部304Bを形成する。カバーシート部301Bの平面形状は、図6および図7に示すように、光ディスクの形状と同じ円盤状になっている。
最後に、図5(e)に示すように、接着シート3Bの残部303Bを剥離除去する。このようにして製造される積層シート1Bは、図6および図7に示すように、長尺の剥離シート2Bと、剥離シート2B剥離処理面の幅方向中央部に連続的に設けられた、接着剤層31Bと基材32Bとからなる円盤状のカバーシート部301Bと、剥離シート2B剥離処理面の幅方向両側部に設けられた、接着剤層31Bと基材32Bとからなる帯状の保護部302Bと、保護部302Bの上に設けられた帯状の保護部41Bとから構成される。
この積層シート1Bにおいて、保護部41Bと保護部302Bとを合わせたものが保護材5Bとなる。保護材5Bは、保護部41Bの厚さの分だけ、カバーシート部301Bの厚さよりも厚くなっている。
上記積層シート1Bを、図8に示すようにロール状に巻き取って巻取体としたとき、積層シート1Bにはカバーシート部301Bの厚さよりも厚い保護材5Bが設けられているため、カバーシート部301Bの表面とその上に巻き重なった剥離シート2Bの裏面との間にはわずかな間隙が生じる。なおかつ、保護材5Bは、カバーシート部301Bと重ならないように位置している。そのため、カバーシート部301Bには、他のカバーシート部301Bおよび保護材5Bの輪郭部分が強く押し付けられることはなく、したがって、カバーシート部301Bに巻圧による痕が付くことが防止される。
また、積層シート1Bを巻き取る際に、巻き重なる積層シート1Bの間に微細なゴミ等の異物を挟み込んでしまった場合であっても、カバーシート部301Bの表面と剥離シート2Bの裏面との間には間隙が存在するため、異物の径がその間隙の大きさよりも小さければ、カバーシート部301Bに異物による凹みが形成されることが防止される。さらに、従来の巻取体では、異物を1つ挟み込んだ場合であっても、その影響で、巻き重なっている複数のカバーシートに凹みが形成されてしまうが、本実施形態に係る積層シート1Bの巻取体においては、剥離シート2Bとカバーシート部301Bとが巻取体の半径方向に間隙の大きさだけ変位することができるため、間隙の大きさよりも大きい径の異物がカバーシート部301B上に付着しても、その影響が他のカバーシート部301Bに及ぶことが抑制され、複数のカバーシート301Bに異物による凹みが形成されるのを防止することができる。
以上のとおり、本実施形態に係る積層シート1Bによれば、積層シート1Bを巻取体としたときにカバーシート部301Bに形成され得る欠点を飛躍的に軽減することができる。
〔第3の実施形態〕
図9(a)〜(d)は本発明の第3の実施形態に係る積層シートの製造方法を示す断面図である。
本実施形態に係る積層シート1Cを製造するには、最初に図9(a)に示すように、長尺の剥離シート2Cの剥離処理面に、接着剤層31Cおよび基材32Cを順に積層する。なお、接着剤層31Cおよび基材32Cは、接着シート3Cを構成するものである。
剥離シート2C、接着剤層31Cおよび基材32Cの材料としては、上記第1の実施形態に係る積層シート1Aの剥離シート2A、接着剤層31Aおよび基材32Aと同様のものを使用することができる。
図9(a)に示すように剥離シート2Cおよび接着シート3Cを積層したら、図9(b)に示すように、剥離シート2Cに達しないように接着シート3Cをカットし、接着シート3Cをカバーシート部301Cと枕部302Cと残部303Cとに分割するとともに、カバーシート部301Cの中心部を打ち抜いてセンターホール部304Cを形成する。
カバーシート部301Cおよび枕部302Cの平面形状は、上記第1の実施形態に係る積層シート1Aにおけるカバーシート部301Aおよび枕部302Aの平面形状と同様である(図2,図3参照)。
上記カットにより形成した接着シート3Cの残部303Cは、図9(c)に示すように剥離除去する。そして最後に、図9(d)に示すように、枕部302Aの外側端部に帯状の保護部41Cを積層する。この保護部41Cは、上記第1の実施形態に係る積層シート1Aの保護シート4Aと同様のシートにより構成してもよいし、インクの印刷や塗料の塗布により形成してもよい。
インク・塗料の種類や、印刷・塗布方法は、特に限定されるものではなく、例えば、ウレタン樹脂やアクリル樹脂等のビヒクルを含むインク・塗料を、平版、凸版等の方法で印刷したり、スプレー、はけ塗り等の方法で塗布することができる。
上記のようなインクや塗料により保護部41Cを形成する場合であっても、その乾燥膜厚は、シートの場合と同様に、5〜100μmであるのが好ましく、特に25〜50μmであるのが好ましい。
なお、本実施形態では、上記保護部41Cの積層工程を最後に行ったが、これに限定されることなく、積層シート1Cの製造工程において任意の段階で行うことができる。
上記のようにして製造される積層シート1Cは、長尺の剥離シート2Cと、剥離シート2C剥離処理面の幅方向中央部に連続的に設けられた、接着剤層31Cと基材32Cとからなる円盤状のカバーシート部301Cと、剥離シート2C剥離処理面の幅方向両側部に設けられた、接着剤層31Cと基材32Cとからなる波状の枕部302Cと、枕部302Cの外側端部に設けられた帯状の保護部41Cとから構成される(図2,図3参照)。
この積層シート1Cでは、保護部41Cと保護部41Cの下に位置する接着シート3C(枕部302C)とを合わせたものが保護材5Cとなる。保護材5Cは、保護部41Cの厚さの分だけ、カバーシート部301Cの厚さよりも厚くなっている。
上記積層シート1Cを、ロール状に巻き取って巻取体としたとき、上記第1の実施形態に係る積層シート1Aと同様に、カバーシート部301Cに巻圧による痕が付くこと、およびカバーシート部301Cに異物による凹みが形成されることが防止される。
〔その他の実施形態〕
以上説明した実施形態は、本発明の理解を容易にするために記載されたものであって、本発明を限定するために記載されたものではない。したがって、上記実施形態に開示された各要素は、本発明の技術的範囲に属する全ての設計変更や均等物をも含む趣旨である。
例えば、積層シート1A,1Cの保護部41A,41Cは、図10に示される積層シート1Dの保護部41Dのように、カバーシート部301Dの両側だけに設けられ、カバーシート部301Dの相互間においては途切れるように、断続的に設けられてもよい。
また、積層シート1A,1Cの保護部41A,41Cは、図11に示される積層シート1Eの保護部41Eのように、剥離シート2Eの裏面幅方向両側部に設けられてもよい。このような積層シート1Eでは、保護部41Eと、保護部41Eの上に位置する接着シート3E(枕部302E)とを合わせたものが保護材5Eとなる。保護材5Eは、保護部41Eの厚さの分だけ、カバーシート部301Eの厚さよりも厚くなる。
以下、実施例等により本発明をさらに具体的に説明するが、本発明の範囲はこれらの実施例等に限定されるものではない。
〔実施例1〕
アクリル酸n−ブチル97重量部とアクリル酸2−ヒドロキシエチル3重量部とを共重合した共重合体100重量部に対して、架橋剤としてポリイソシアネート化合物(武田薬品工業株式会社製,タケネートD−140N)を1重量部添加し、さらに溶媒としてトルエン200重量部を加えたものを粘着剤の塗布剤とした。
一方、ポリエチレン基材にエチレン−酢酸ビニル系感圧接着剤層を設けた保護シート(サンエー化研株式会社製,PAC2−70,厚さ:70μm)を、基材としてのポリカーボネートフィルム(帝人株式会社製,ピュアエースC110−75,厚さ:75μm)の片面に貼付し、保護シート付基材を得た。
ポリエチレンテレフタレートフィルムの片面にシリコーン系剥離剤を塗布した剥離シート(リンテック株式会社製,SP−PET3811,厚さ:38μm)の剥離処理面に、上記粘着剤の塗布剤を乾燥後の厚さが25μmになるようにナイフコーターによって塗布し、100℃で3分間乾燥させた。このようにして形成した粘着剤層に、上記保護シート付基材のポリカーボネートフィルム側を圧着し、幅150mm、長さ100mの長尺の積層体を作製した。
次に、打ち抜き装置(マークアンディー社製,マークアンディー910)を用いて、図1(b)に示すように、保護シートを幅方向両側部の保護部(幅:10mm)と幅方向中央部の残部とに分割し、残部は図1(c)に示すように剥離除去した。
そして、上記打ち抜き装置を用いて、図1(d)に示すように、基材および粘着剤層(接着シート)を、円盤状のカバーシート部(直径:120mm,500枚)と波状の枕部と残部とに分割するとともに、カバーシート部の中心部を打ち抜いてセンターホール部を形成し、残部は図1(e)に示すように剥離除去した。
このようにして製造した積層シート(図2,図3参照)を、初期の巻取張力12N、テーパー率50%として直径3インチのABS製巻芯に巻き取り、巻取体とした(図4参照)。
〔実施例2〕
実施例1と同様にして作製した長尺の積層体について、打ち抜き装置(マークアンディー社製,マークアンディー910)を用いて、図5(b)に示すように、保護シート、基材および粘着剤層を幅方向両側部の保護部(幅:10mm)と幅方向中央部とに分割し、保護シートの幅方向中央部は図5(c)に示すように剥離除去した。
そして、上記打ち抜き装置を用いて、図5(d)に示すように、基材および粘着剤層(接着シート)の幅方向中央部を、円盤状のカバーシート部(直径:120mm,500枚)と残部とに分割するとともに、カバーシート部の中心部を打ち抜いてセンターホール部を形成し、残部は図5(e)に示すように剥離除去した。
このようにして製造した積層シート(図6,図7参照)を、実施例1と同様の巻取条件で巻芯に巻き取り、巻取体とした(図8参照)。
〔実施例3〕
基材としてのポリエチレンテレフタレートフィルム(幅:10mm,厚さ:25μm)に、アクリル系粘着剤(リンテック株式会社製,PLシン)を20μmの厚さになるよう塗布して粘着剤層を形成し、これを粘着テープとした。
ポリエチレンテレフタレートフィルムの片面にシリコーン系剥離剤を塗布した剥離シート(リンテック株式会社製,SP−PET3811,厚さ:38μm)の剥離処理面に、実施例1で調製した粘着剤の塗布剤を乾燥後の厚さが25μmになるようにナイフコーターによって塗布し、100℃で3分間乾燥させた。このようにして形成した粘着剤層の上に、ポリカーボネートフィルム(帝人株式会社製,ピュアエースC110−75,厚さ:75μm)からなる基材を圧着し、幅150mm、長さ100mの長尺の積層体を作製した。
次に、打ち抜き装置(マークアンディー社製,マークアンディー910)を用いて、図9(b)に示すように、基材および粘着剤層(接着シート)を、円盤状のカバーシート部(直径:120mm,500枚)と波状の枕部と残部とに分割するとともに、カバーシート部の中心部を打ち抜いてセンターホール部を形成し、残部は図9(c)に示すように剥離除去した。
そして、図9(d)に示すように、枕部の外側端部に保護部として上記粘着テープを貼付した。このようにして製造した積層シート(図2,図3参照)を、実施例1と同様の巻取条件で巻芯に巻き取り、巻取体とした(図4参照)。
〔比較例1〕
実施例1において、保護シートの残部を剥離除去しない以外、実施例1と同様にして積層シートを製造し、得られた積層シートを実施例1と同様の巻取条件で巻芯に巻き取り、巻取体とした。
〔比較例2〕
実施例3において、保護部としての粘着テープを貼付しない以外、実施例3と同様にして積層シートを製造し、得られた積層シートを実施例1と同様の巻取条件で巻芯に巻き取り、巻取体とした。
〔試験例〕
実施例1〜3および比較例1,2において巻取体とした積層シートを、23℃、相対湿度50%の雰囲気下に1週間放置した後、水銀灯投影法によりカバーシート部の状態を観察した。水銀灯投影法は、水銀灯(ウシオ電機株式会社製,光源:SX−01250HQ,水銀灯電源:BA−H250)と白色の投影用スクリーンとの間に、剥離シートから剥離した接着シートを配置し、投影用スクリーン上の接着シートの投影を目視にて観察することにより行った。水銀灯と接着シートとの距離は170cm、接着シートと投影用スクリーンとの距離は30cmとした。
その結果、実施例1〜3の積層シートにおけるカバーシート部には欠点は全く見られなかったが、比較例1,2の積層シートにおけるカバーシート部には、他のカバーシート部または枕部の輪郭の痕や、異物に起因する凹みが見られた。
本発明の第1の実施形態に係る積層シートの製造方法を示す断面図である。 本発明の第1の実施形態に係る積層シートの斜視図である。 同実施形態に係る積層シートの平面図である。 同実施形態に係る積層シートの巻取体の斜視図である。 本発明の第2の実施形態に係る積層シートの製造方法を示す断面図である。 本発明の第2の実施形態に係る積層シートの斜視図である。 同実施形態に係る積層シートの平面図である。 同実施形態に係る積層シートの巻取体の斜視図である。 本発明の第3の実施形態に係る積層シートの製造方法を示す断面図である。 本発明の他の実施形態に係る積層シートの平面図である。 本発明の別の実施形態に係る積層シートの断面図である。 従来の積層シートの斜視図である。 従来の積層シートにおけるカバーシート部の平面図である。
符号の説明
1A,1B,1C,1D,1E,1P…積層シート
2A,2B,2C,2D,2E,2P…剥離シート
3A,3B,3C,3E…接着シート
301A,301B,301C,301D,301E,301P
…カバーシート部(所定の形状/目的形状の接着シート)
5A,5B,5C,5D,5E…保護材

Claims (8)

  1. 長尺の剥離シートに、所定の形状を有する接着シートと、保護材とが、それぞれ異なる位置において積層されてなる積層シートであって、
    前記保護材は、前記接着シートよりも厚さが厚く、かつ前記積層シートを巻取体としたときに、前記接着シートと重ならないように設けられており、
    前記接着シートは、剥離シートと接着剤層とから構成される
    ことを特徴とする積層シート。
  2. 前記接着シートは、前記長尺の剥離シートの幅方向中央部に複数連続的に設けられており、前記保護材は、前記長尺の剥離シートの幅方向両側部に設けられていることを特徴とする請求項1に記載の積層シート。
  3. 平面視において前記接着シートと前記保護材との間には間隙が存在することを特徴とする請求項1または2に記載の積層シート。
  4. 前記長尺の剥離シートには、前記接着シートと異なる位置に、前記接着シートと同じ材料からなる枕部が積層されており、前記枕部の上には保護部が設けられており、
    前記保護材は、前記保護部と、前記保護部の下に位置する前記枕部とから構成されることを特徴とする請求項1〜3のいずれかに記載の積層シート。
  5. 前記保護部は、前記枕部の外側端部に設けられており、前記保護部の平面形状は帯状であり、
    前記接着シートの平面形状は円盤状であり、
    前記枕部の平面形状は、前記接着シートの外周に沿って前記保護部側に凹むとともに、前記接着シートの相互間においては、前記接着シートの相互間に入り込むように突出して、全体として波状となっている
    ことを特徴とする請求項4に記載の積層シート。
  6. 前記接着シートの接着剤層は、光ディスクの記録層と前記光ディスクの記録層を保護するカバーシート基材とを貼り合わせる接着剤層であることを特徴とする請求項1〜5のいずれかに記載の積層シート。
  7. 長尺の剥離シートに、剥離シートおよび接着剤層から構成される接着シートと、保護シートとを順に積層する工程と、
    得られた積層シートを巻取体としたときに保護シートと目的形状の接着シートとが重ならないように前記保護シートをカットして不要部を剥離除去し、残存した保護シートとその下に位置する接着シートとからなる保護材を形成する工程と、
    前記接着シートを目的形状にカットして不要部を剥離除去し、目的形状の接着シートを形成する工程と
    を備えたことを特徴とする積層シートの製造方法。
  8. 長尺の剥離シートに、剥離シートおよび接着剤層から構成される接着シートを積層する工程と、
    任意の段階で保護部を前記接着シートに設け、前記保護部とその下に位置する接着シートとからなる保護材を形成する工程と、
    得られた積層シートを巻取体としたときに前記保護部と目的形状の接着シートとが重ならないように前記接着シートを目的形状にカットして不要部を剥離除去し、目的形状の接着シートを形成する工程と
    を備えたことを特徴とする積層シートの製造方法。
JP2008005732A 2008-01-15 2008-01-15 積層シートおよびその製造方法 Expired - Lifetime JP4698687B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2008005732A JP4698687B2 (ja) 2008-01-15 2008-01-15 積層シートおよびその製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2008005732A JP4698687B2 (ja) 2008-01-15 2008-01-15 積層シートおよびその製造方法

Related Parent Applications (1)

Application Number Title Priority Date Filing Date
JP2002197727A Division JP4087169B2 (ja) 2002-07-05 2002-07-05 積層シートおよびその製造方法

Publications (2)

Publication Number Publication Date
JP2008110614A JP2008110614A (ja) 2008-05-15
JP4698687B2 true JP4698687B2 (ja) 2011-06-08

Family

ID=39443394

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2008005732A Expired - Lifetime JP4698687B2 (ja) 2008-01-15 2008-01-15 積層シートおよびその製造方法

Country Status (1)

Country Link
JP (1) JP4698687B2 (ja)

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2008150613A (ja) * 2008-01-15 2008-07-03 Lintec Corp 積層シートおよびその製造方法

Family Cites Families (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2580253Y2 (ja) * 1992-09-01 1998-09-03 日東電工株式会社 粘着テープ及びその巻回体
JPH06212133A (ja) * 1993-01-18 1994-08-02 Sekisui Chem Co Ltd 装飾用粘着シート及び装飾用粘着シート基材表面の曇り防止方法
JP4087169B2 (ja) * 2002-07-05 2008-05-21 リンテック株式会社 積層シートおよびその製造方法

Also Published As

Publication number Publication date
JP2008110614A (ja) 2008-05-15

Similar Documents

Publication Publication Date Title
KR20090128368A (ko) 적층시트, 적층시트의 권취체 및 그 제조방법
JP4087169B2 (ja) 積層シートおよびその製造方法
EP1854855B1 (en) Multilayer sheet, winding of multilayer sheet, and method for producing them
JP4405323B2 (ja) 積層シートおよびその製造方法
EP1384575B1 (en) Laminate sheet and producing methods therefor
JP4540299B2 (ja) 積層シートの巻取体およびその製造方法
JP2009160869A (ja) 積層シート、積層シートの巻取体およびそれらの製造方法
JP2008110614A (ja) 積層シートおよびその製造方法
US7067029B2 (en) Method for manufacturing an optical disc including a single layered disc and a four layered adhesive sheet member for use therein as well as a rolled member thereof
JP2008150613A (ja) 積層シートおよびその製造方法
JP3564664B2 (ja) ディスク単板からなる光ディスクの製造方法、それに使用される4層接着シート体、及びその巻回体
JP2008018614A (ja) 積層シート、積層シートの巻取体およびそれらの製造方法
JP4780934B2 (ja) 感圧性接着テープ
JP2004095013A (ja) 光ディスク用積層シート
JPS61188194A (ja) くじ片の製法
JP2007057623A (ja) 収納ラベル

Legal Events

Date Code Title Description
A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20101208

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20110128

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20110223

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20110301

R150 Certificate of patent or registration of utility model

Ref document number: 4698687

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

EXPY Cancellation because of completion of term