JP4777700B2 - レーザ加工方法 - Google Patents
レーザ加工方法 Download PDFInfo
- Publication number
- JP4777700B2 JP4777700B2 JP2005177228A JP2005177228A JP4777700B2 JP 4777700 B2 JP4777700 B2 JP 4777700B2 JP 2005177228 A JP2005177228 A JP 2005177228A JP 2005177228 A JP2005177228 A JP 2005177228A JP 4777700 B2 JP4777700 B2 JP 4777700B2
- Authority
- JP
- Japan
- Prior art keywords
- cutting groove
- laser
- laser processing
- bending strength
- processing method
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Landscapes
- Dicing (AREA)
- Laser Beam Processing (AREA)
Description
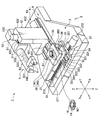
まず,図1に基づいて,本発明にかかる第1の実施形態について説明する。ここで,図1は,本実施形態にかかるレーザ加工装置1の全体構成を示す斜視図である。
次に,図4および図5に基づいて,第2の実施形態にかかるレーザ加工方法について説明する。ここで,図4は,本実施形態にかかるレーザ加工ヘッド100を示す側面図である。また,図5は,本実施形態にかかるレーザ加工方法を説明するための説明図であり,紙面手前方向をレーザ加工ヘッド100の進行方向とする。なお,本実施形態にかかるレーザ加工装置は,上記第1の実施形態にかかるレーザ加工装置1と比して,エッチング液供給手段103を有する点で相違するのみであり,その他の機能構成は,上記第1の実施形態の場合と略同一であるので,その説明は省略する。また,図5において,エッチング液供給手段103の記載は省略する。
次に,図6および図7に基づいて,第3の実施形態にかかるレーザ加工方法について説明する。ここで,図6は,本実施形態にかかるレーザ加工ヘッド100を示す側面図である。また,図7は,本実施形態にかかるレーザ加工方法を説明するための説明図であり,紙面手前方向をレーザ加工ヘッド100の進行方向とする。なお,本実施形態にかかるレーザ加工装置は,上記第1の実施形態にかかるレーザ加工装置1と比して,アシストガス供給手段を有する点で相違するのみであり,その他の機能構成は,上記第1の実施形態の場合と略同一であるので,その説明は省略する。また,図7において,アシストガス供給管105の記載は省略する。
実施例1では,第1の実施形態にかかるレーザ加工方法による効果について検証した。本実施例では,まず,レーザアブレーションにより,厚さ50μmのシリコンウェハを切削した。このとき,レーザ光の波長を355nm(三倍波),出力を3.5W,繰り返し周波数を10kHzとして,シリコンウェハの表面においてアブレーション反応を起こしながら,レーザ加工ヘッド100とシリコンウェハとの相対速度80mm/sで,幅約10μm,深さ50μmの切削溝92を形成した。
次に,実施例2では,第2の実施形態にかかるレーザ加工方法による効果について検証した。本実施例では,まず,レーザアブレーションにより,厚さ50μmのシリコンウェハを切削した。このとき,レーザ光の波長を355nm(三倍波),出力を3.5W,繰り返し周波数を10kHzとして,シリコンウェハの表面においてアブレーション反応を起こしながら,レーザ加工ヘッド100とシリコンウェハとの相対速度80mm/sで,幅約10μm,深さ50μmの切削溝92を形成した。

さらに,実施例3では,第3の実施形態にかかるレーザ加工方法による効果について検証した。本実施例では,まず,レーザアブレーションにより,厚さ50μmのシリコンウェハを切削した。このとき,レーザ光の波長を355nm(三倍波),出力を3.5W,繰り返し周波数を10kHzとして,シリコンウェハの表面においてアブレーション反応を起こしながら,レーザ加工ヘッド100とシリコンウェハとの相対速度80mm/sで,幅約10μm,深さ50μmの切削溝92を形成した。
上述した第1〜第3の実施形態にかかるレーザ加工方法において,第1の実施形態にかかるレーザ加工方法と第2の実施形態にかかるレーザ加工方法とは併用することが可能である。一方,第1の実施形態にかかるレーザ加工方法と第3の実施形態にかかるレーザ加工方法とを併用することも可能である。また,実施例1〜3の結果より,実施例2に示したレーザ加工方法が最も高い効果が得られることから,第1の実施形態にかかるレーザ加工方法と第2の実施形態にかかるレーザ加工方法とを併用した場合に最も高い効果が得られると考え,実施例4では,この方法による効果について検証した。
90 半導体ウェハ
91 デブリ
92 切削溝
93 補助溝
94 エッチング液
95 アシストガス
103 エッチング液供給手段
105 アシストガス供給管
Claims (4)
- 被加工物の加工点に向けてレーザ光を照射し,前記加工点でアブレーション反応を起こさせることによって前記被加工物を切削し,前記加工点を移動させて前記被加工物に切削溝を形成するレーザ加工方法において:
前記被加工物の表面において前記切削溝を形成した後,前記切削溝の両側に,前記切削溝の縁部から外側に5μm以上25μm以下離隔した位置に,深さが0.1μm以上20μm以下の補助溝を形成することを特徴とする,レーザ加工方法。 - 前記切削溝の内部にエッチング液を供給し,前記切削溝に滞留した前記エッチング液に対してアブレーション反応を起こさない程度の出力のレーザ光を照射して加熱して前記エッチング液の化学反応を促進させることを特徴とする,請求項1に記載のレーザ加工方法。
- 被加工物の加工点に向けてレーザ光を照射し,前記加工点でアブレーション反応を起こさせることによって前記被加工物を切削し,前記加工点を移動させて前記被加工物に切削溝を形成するレーザ加工方法において:
前記切削溝の内部にアシストガスを供給し,前記切削溝の内面に対してアブレーション反応を起こさない程度の出力のレーザ光を照射して,前記切削溝の内面を加熱させることにより前記アシストガスを加熱して前記アシストガスの化学反応を促進させることを特徴とする,レーザ加工方法。 - 前記被加工物の表面において前記切削溝を形成した後,前記切削溝の両側に,前記切削溝の縁部から外側に5μm以上25μm以下離隔した位置に,深さが0.1μm以上20μm以下の補助溝を形成することを特徴とする,請求項3に記載のレーザ加工方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005177228A JP4777700B2 (ja) | 2005-06-17 | 2005-06-17 | レーザ加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005177228A JP4777700B2 (ja) | 2005-06-17 | 2005-06-17 | レーザ加工方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006346716A JP2006346716A (ja) | 2006-12-28 |
| JP4777700B2 true JP4777700B2 (ja) | 2011-09-21 |
Family
ID=37643098
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005177228A Expired - Lifetime JP4777700B2 (ja) | 2005-06-17 | 2005-06-17 | レーザ加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4777700B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013081961A (ja) * | 2011-10-06 | 2013-05-09 | Disco Corp | パシベーション膜が積層された基板のアブレーション加工方法 |
| JP6162018B2 (ja) * | 2013-10-15 | 2017-07-12 | 株式会社ディスコ | ウエーハの加工方法 |
| US20210387907A1 (en) * | 2020-06-15 | 2021-12-16 | JPT Electronics Pte Ltd | Method and apparatus for machining glass with laser induced chemical reaction |
| JP7845963B2 (ja) * | 2022-08-26 | 2026-04-14 | 株式会社ディスコ | チップの製造方法 |
| CN118023727B (zh) * | 2024-03-23 | 2024-08-23 | 江苏晟驰微电子有限公司 | 一种释放划片应力的激光切割设备 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5221422A (en) * | 1988-06-06 | 1993-06-22 | Digital Equipment Corporation | Lithographic technique using laser scanning for fabrication of electronic components and the like |
| JPH06275713A (ja) * | 1993-03-19 | 1994-09-30 | Hitachi Ltd | 半導体ウエハおよび半導体チップならびにダイシング方法 |
| JP2001219282A (ja) * | 1999-06-30 | 2001-08-14 | Canon Inc | レーザ加工方法、該レーザ加工方法を用いたインクジェット記録ヘッドの製造方法、該製造方法で製造されたインクジェット記録ヘッド |
| JP2001053032A (ja) * | 1999-08-12 | 2001-02-23 | Nippon Sheet Glass Co Ltd | 半導体ダイシングエリアに設けられる溝の構造およびダイシング方法 |
| GB2399311B (en) * | 2003-03-04 | 2005-06-15 | Xsil Technology Ltd | Laser machining using an active assist gas |
| JP3842769B2 (ja) * | 2003-09-01 | 2006-11-08 | 株式会社東芝 | レーザ加工装置、レーザ加工方法、及び半導体装置の製造方法 |
-
2005
- 2005-06-17 JP JP2005177228A patent/JP4777700B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2006346716A (ja) | 2006-12-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4205486B2 (ja) | レーザ加工装置 | |
| JP5162163B2 (ja) | ウェーハのレーザ加工方法 | |
| US20070000875A1 (en) | Method and apparatus for assisting laser material processing | |
| JP2009200140A (ja) | 半導体チップの製造方法 | |
| JP2006150385A (ja) | レーザ割断方法 | |
| KR20090123777A (ko) | 웨이퍼 분할 방법 | |
| JP5634152B2 (ja) | レーザー加工装置 | |
| JP2015079790A (ja) | ウエーハの加工方法 | |
| JP2009290052A (ja) | ウエーハの分割方法 | |
| CN105304563A (zh) | 封装基板的加工方法 | |
| JP2006245498A (ja) | 基板の製造方法およびその装置 | |
| JP6504977B2 (ja) | ウエーハの加工方法 | |
| JP2014135348A (ja) | ウエーハの加工方法 | |
| KR101530390B1 (ko) | 레이저 가공 장치 | |
| JP4835927B2 (ja) | 硬脆材料板体の分割加工方法 | |
| JP4439990B2 (ja) | レーザー加工方法 | |
| JP5918044B2 (ja) | 加工方法および加工装置 | |
| JP6199659B2 (ja) | パッケージ基板の加工方法 | |
| JP4368312B2 (ja) | レーザ加工方法 | |
| JP2008053500A (ja) | ウエーハの分割方法 | |
| JP2006346716A (ja) | レーザ加工方法 | |
| JP2008264805A (ja) | レーザー加工装置およびウエーハの裏面に装着された接着フィルムのレーザー加工方法 | |
| JP6188586B2 (ja) | ウェーハの加工方法 | |
| JP2017228651A (ja) | ウェーハの加工方法 | |
| JP2005142303A (ja) | シリコンウエーハの分割方法および分割装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20070411 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20070413 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20070411 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080603 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100916 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100921 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20101119 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110531 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110630 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4777700 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140708 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140708 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |