JP4833376B2 - 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池 - Google Patents

固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池 Download PDF

Info

Publication number
JP4833376B2
JP4833376B2 JP2011073276A JP2011073276A JP4833376B2 JP 4833376 B2 JP4833376 B2 JP 4833376B2 JP 2011073276 A JP2011073276 A JP 2011073276A JP 2011073276 A JP2011073276 A JP 2011073276A JP 4833376 B2 JP4833376 B2 JP 4833376B2
Authority
JP
Japan
Prior art keywords
electrolyte sheet
surface roughness
electrolyte
solid oxide
oxide fuel
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2011073276A
Other languages
English (en)
Other versions
JP2011228290A (ja
Inventor
和男 秦
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nippon Shokubai Co Ltd
Original Assignee
Nippon Shokubai Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nippon Shokubai Co Ltd filed Critical Nippon Shokubai Co Ltd
Priority to JP2011073276A priority Critical patent/JP4833376B2/ja
Publication of JP2011228290A publication Critical patent/JP2011228290A/ja
Application granted granted Critical
Publication of JP4833376B2 publication Critical patent/JP4833376B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • H—ELECTRICITY
    • H01—ELECTRIC ELEMENTS
    • H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M8/00—Fuel cells; Manufacture thereof
    • H01M8/10—Fuel cells with solid electrolytes
    • H01M8/12—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte
    • H01M8/124—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte characterised by the process of manufacturing or by the material of the electrolyte
    • H01M8/1246—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte characterised by the process of manufacturing or by the material of the electrolyte the electrolyte consisting of oxides
    • H01M8/1253—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte characterised by the process of manufacturing or by the material of the electrolyte the electrolyte consisting of oxides the electrolyte containing zirconium oxide
    • H—ELECTRICITY
    • H01—ELECTRIC ELEMENTS
    • H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M8/00—Fuel cells; Manufacture thereof
    • H01M8/10—Fuel cells with solid electrolytes
    • H01M8/12—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte
    • H01M8/124—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte characterised by the process of manufacturing or by the material of the electrolyte
    • H01M8/1246—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte characterised by the process of manufacturing or by the material of the electrolyte the electrolyte consisting of oxides
    • H01M8/126—Fuel cells with solid electrolytes operating at high temperature, e.g. with stabilised ZrO2 electrolyte characterised by the process of manufacturing or by the material of the electrolyte the electrolyte consisting of oxides the electrolyte containing cerium oxide
    • H—ELECTRICITY
    • H01—ELECTRIC ELEMENTS
    • H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
    • H01M2300/00—Electrolytes
    • H01M2300/0017—Non-aqueous electrolytes
    • H01M2300/0065—Solid electrolytes
    • H01M2300/0068—Solid electrolytes inorganic
    • H01M2300/0071—Oxides
    • H01M2300/0074—Ion conductive at high temperature
    • H01M2300/0077—Ion conductive at high temperature based on zirconium oxide
    • Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
    • Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
    • Y02E60/30—Hydrogen technology
    • Y02E60/50—Fuel cells
    • Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
    • Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
    • Y02P70/50—Manufacturing or production processes characterised by the final manufactured product

Landscapes

  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Life Sciences & Earth Sciences (AREA)
  • Sustainable Development (AREA)
  • Sustainable Energy (AREA)
  • Chemical & Material Sciences (AREA)
  • Chemical Kinetics & Catalysis (AREA)
  • Electrochemistry (AREA)
  • General Chemical & Material Sciences (AREA)
  • Fuel Cell (AREA)
  • Compositions Of Oxide Ceramics (AREA)
  • Conductive Materials (AREA)

Description

本発明は、固体酸化物形燃料電池(以下、SOFCと記載する)用電解質シートおよびその製造方法、並びに、当該電解質シートを用いたSOFC用単セルおよびSOFCに関する。特に、シール性に優れる酸素イオン導電性固体電解質シートとその製造方法、並びに、当該電解質シートを用いた電解質支持型セル(以下、ESCと記載する)に関する。
セラミックスは、耐熱性および耐摩耗性などの機械的性質に加えて、電気的および磁気的特性にも優れたものであることから、多くの分野で活用されている。中でも、ジルコニアを主体とするセラミックシートは、それらの性質に加えて優れた酸素イオン伝導性と靭性とを有していることから、酸素センサーおよび湿度センサーのようなセンサー部品の固体電解質、更にはSOFC用の固体電解質として活用されている。
SOFC用の電解質シートには、薄膜高強度化の他に、電気化学反応の有効面積を増大させて発電性能を高めるために、電解質シートとその両面に形成されている燃料極および空気極との接触面積を大きくすることが求められている。また、SOFC用の電解質シートは、安定した発電性能を得るために、燃料電池稼動中または昇降温中に当該電解質シートから燃料極および空気極が剥離することを防止することが求められている。そこで、本発明者は、電解質シートの表面粗さに着目して、広範囲な表面粗さを検討した。その結果、ある特定の表面粗さを有する電解質シートを用いたSOFC用単セルがこれらの要求を満足することが、特許文献1〜3に開示されている。
SOFCは、燃料と酸化剤の2種類のガスをそれぞれ電解質シートによって隔てられた燃料極と空気極に供給して、概ね600℃〜950℃の高温下でそれぞれの電極で電気化学反応を進行させて、外部に電力を取り出す電池である。電解質シートを上記特定の表面粗さにした場合でも、その単セルの電圧は約1V程度と低い。そこで、実際の燃料電池として動作させる際には、実用上十分な発電量を得るために、単セルを積層して直列接続(スタック化)する必要がある。このとき、隣接する単セルを互いに電気的に接続すると同時に、マニホールドを介して燃料極と空気極とにそれぞれ燃料ガスと酸化剤ガスとを適正に分配する目的で、各単セル間に金属またはセラミックスからなるセパレータが配置される。セパレータは、インタコネクタとも呼ばれる。
しかしながら、上記表面粗さを有する電解質シートは、電解質シート上への電極形成、電解質シートと電極との密着性、三相界面などの電極反応面積の増加、発電性能の向上、経時的な電極剥離防止、電解質シート周縁部とセパレータ部との間の燃料ガスおよび/または酸化剤ガスのシール性、ハンドリング強度、SOFCの起動/停止に伴う常温と600℃〜950℃との間の繰り返し昇降温による熱サイクルに対する耐熱衝撃性などを全て満足するものではなく、これらのいずれかの特性は十分とは言えないものであった。
たとえば、特許文献2において特定された表面粗さを有する電解質シートでは、シート両面に形成される電極膜との密着性、電極反応面積増大、発電性能などは改良されている。しかし、前記電解質シートにスクリーン印刷などで電極を形成するとき、および、前記電解質シートとセパレータとを交互に積層してスタック化するときに、電解質シートの周縁部領域からクラックが発生することがある。そのため、慎重なハンドリングが必要になっている。
特開2000−281438号公報 国際公開第2004/034492号パンフレット 特開2007−323899号公報
本発明は、こうした事情を考慮してなされたものであり、電解質シートのハンドリング強度を高め、特に電極形成時およびスタック化時に、電解質シートの周縁部領域が損傷することを防止しつつ、耐熱衝撃性およびガスリークをも極力抑制して高い発電性能を維持できる、好適な表面状態を有するSOFC用電解質シートを提供することを目的とする。より詳しくは、本発明は、(1)SOFC用電解質シートのハンドリング強度を高めることによって、電解質シートの周縁部領域でのシート損傷を少なくし、その結果としてSOFC単セルの生産性を高めてSOFCコストの低減を図り、且つ燃料ガスおよび/または酸化剤ガスのリークを防止すること、(2)周縁部領域以外の領域では、電極などを高密着性で強力に接合することができ、電極の剥離などによる発電特性の低下を起こすことなく優れた性能を安定して発揮し得るSOFC用電解質シートを提供すること、を目的とする。
本発明は、さらに、そのような高性能の電解質シートを効率よく製造することができる製造方法を提供することも目的とする。
本発明は、さらに、そのような高性能の電解質シートを利用して、高い強度と高い発電特性とを実現できるSOFC用単セルおよびSOFCを提供することも目的とする。
本発明のSOFC用電解質シートは、少なくとも一方の面の周縁部領域と、前記周縁部領域以外の領域とで、互いに異なる表面粗さを有し、レーザー光学式非接触三次元形状測定装置で測定して得られる、前記周縁部領域における表面粗さRa(b)が0.05μm以上0.3μm未満であり、前記周縁部領域以外の領域における表面粗さRa(i)が0.2μm以上1.2μm以下であり、且つ、Ra(i)のRa(b)に対する比(Ra(i)/Ra(b))が1を超え4以下である。ここで、前記表面粗さRa(b)および表面粗さRa(i)は、算術平均粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。
本発明のSOFC用電解質シートの製造方法は、少なくとも一方の面の周縁部領域と、前記周縁部領域以外の領域とで、互いに異なる表面粗さを有するSOFC用電解質シートの製造方法である。当該製造方法は、電解質用未処理グリーンシートの少なくとも一方の面を、表面が粗化された粗化用金型により加圧処理する工程を含む。当該製造方法において、レーザー光学式非接触三次元形状測定装置で測定して得られる、前記金型の周縁部領域の表面粗さRa(b)が0.05μm以上3.0μm以下であり、前記金型の前記周縁部領域以外の領域の表面粗さRa(i)が0.2μm以上10μm以下(ただし、表面粗さRa(b)<表面粗さRa(i))である。ここで、前記金型の前記表面粗さRa(b)および表面粗さRa(i)は、算術平均粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。
本発明は、さらに、燃料極と、空気極と、前記燃料極と前記空気極との間に配置された上記本発明のSOFC用電解質シートと、を備え、前記燃料極および前記空気極が、前記電解質シートの前記周縁部領域以外の領域に配置されている、SOFC用単セルも提供する。
本発明は、さらに、上記本発明のSOFC用単セルを備えたSOFCも提供する。
本発明のSOFC用電解質シートでは、少なくとも一方の面の周縁部領域と、当該周縁部領域以外の領域における表面粗さとが異なり、周縁部領域の表面粗さRa(b)と当該周縁部領域以外の領域における表面粗さRa(i)とが、上記特定の範囲内であって、且つ、上記特定の比を満たす。この構成により、本発明の電解質シートのハンドリング強度が向上して、電極形成時やスタック化時のシート損傷を防止できる。これにより、SOFCのコストが低減できるとともに、SOFCの信頼性も向上する。加えて、本発明の電解質シートは、単セルとした時の発電特性と、電極の密着性および耐剥離性を確保しつつ、単セルをスタック化した時のガスリークも防止することができ、SOFC用電解質として好ましい特性を確保したものになる。
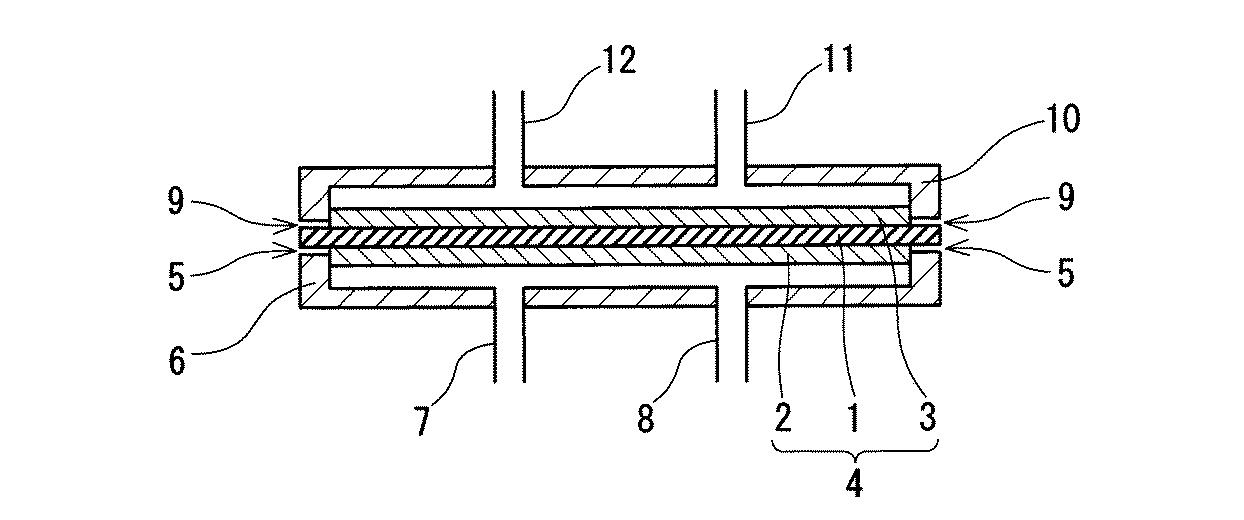
単セルスタック発電試験装置の構成を示す断面の概念図である。
本発明者らは、前述した課題を解決するために、電解質シートの製造条件と、当該製造条件のファクターにより変わってくる電解質シートの物性(特に、電解質シートの表面粗さとハンドリング強度)について、詳細に研究を重ねてきた。その結果、追って詳述する本発明の電解質シートを採用すれば、特定の表面粗さに規定することにより、ハンドリング強度を高めながら耐ガスリーク性も確保できることを突き止め、更には、当該物性を備えた目的物を安定して得ることのできる製造条件を特定し得たものである。以下に詳述するように、本発明者らは、電解質シートの表面粗さ状態について、シール材が塗布される周縁部領域での表面粗さと、電極が形成される当該周縁部領域以外の領域での表面粗さとをそれぞれの機能別に最適に設計し、且つ両者の比を適切に設定することで、ハンドリング強度の向上と耐ガスリーク性の確保とを容易とし、さらに電極との密着性と、発電特性とを損なうことがない電解質シートを実現し、さらにこの電解質シートの簡便な製造技術を確立することに成功した。
本発明の製造方法を採用すれば、目的物をより確実に得ることができる。しかし、本発明では目的物を得るための指標が明らかにされているので、本発明で定める製法以外でも、製造条件を様々に工夫すれば、本発明の目的に叶う電解質シートを得ることも勿論可能となる。以下、本発明の具体的な構成を詳細に説明する。
一般的なSOFC用電解質シート表面には、その周縁部領域に、電解質シートの周縁から1〜8mmの幅(好ましくは1.5〜6mmの幅、より好ましくは2〜5mmの幅)で当該周縁に沿って、ガスシール層が形成される。電解質シートの中央部領域(前記周縁部領域以外の領域)には、電極層が形成されている。そこで、本発明者らは、ガスシール層の形成には、電極形成に適した表面粗さとは異なる好適な表面粗さがあるとの確信の下で、電解質シートの周縁部領域の表面粗さについて研究を進めてきた。その結果、少なくとも一方の面の周縁部領域と、前記周縁部領域以外の領域とで、互いに異なる表面粗さを有し、レーザー光学式非接触三次元形状測定装置で測定して得られる、前記周縁部領域における表面粗さRa(b)が0.05μm以上0.3μm未満であり、前記周縁部領域以外の領域における表面粗さRa(i)が0.2μm以上1.2μm以下であり、且つ、Ra(i)のRa(b)に対する比(Ra(i)/Ra(b)、以下「Ra比」)が1を超え4以下である電解質シートが、優れたハンドリング強度と優れたガスシール性を示すことが確認された。ここで、前記表面粗さRa(b)および表面粗さRa(i)は、算術平均粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。
電解質シートの周縁部領域における表面粗さRa(b)は、好ましくは0.08μm以上0.25μm未満、さらに好ましくは0.1μm以上0.2μm未満である。なお、当該周縁部領域における電解質シート表面が平坦過ぎる場合、具体的には、Ra(b)で0.05μm未満である場合は、ハンドリング強度はさらに向上するが、シール材へのアンカー効果が弱いためガスシール性が不十分となる。その結果、燃料極側では燃料ガス漏れ、および、空気極側では空気漏れが起こりやすくなり、燃料利用率や空気量利用率が低下するという問題が生じる。特に、燃料極側で燃料ガスが漏れると、燃料ガスが空気と直接接触して燃焼する。そのため、ガスシールが悪い箇所では、その箇所だけ温度が上昇して局所的に熱応力がかかり、セルにクラックが発生する、燃料極の金属成分(例えば、金属ニッケル)が酸化によって体積変化して電極構造が崩れて、発電性能が低下する、などの懸念が生じる。
一方、当該周縁部領域における電解質シート表面が粗すぎる場合、具体的には、Ra(b)が0.3μmを超える場合は、ハンドリング強度が低下する。その結果、電極印刷時、焼成などのセル製造時、および、製造されたセルをスタック化する時に、周縁部領域から割れやヒビが発生しやすくなり、セルが損傷されて発電性能が低下することが問題となる。
更に、本発明の電解質シートは、シート表面の表面粗さRzおよび山谷平均間隔Smも、重要なシール性の制御因子になる場合がある。ここで、前記表面粗さRzは、最大粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。また、山谷平均間隔Smは、粗さ曲線要素の平均長さであり、ドイツ規格「DIN−4287」に準拠して求められる山谷平均間隔パラメータである。
即ち、周縁部領域において、表面粗さRzが、好ましくは0.1μm以上3.0μm以下、より好ましくは0.15μm以上2.5μm以下、特に好ましくは0.2μm以上2.0μm以下に調整された電解質シートは、特にハンドリング強度に優れる。Rzが0.1μmを下回る場合は、シール材へのアンカー効果が弱くなり、ガスシール性が不十分になる場合がある。Rzが3.0μmを超える場合は、周縁部領域から割れやヒビが発生しやすくなり、ハンドリング強度が問題となる場合がある。
本発明では、特に、電解質シートの平面方向の形状である山谷平均間隔を特定する、周縁部領域における電解質シートのSm(粗さ曲線要素の平均長さ)が、電解質シートのハンドリングにあたってシートの損傷に大きく影響する制御因子となる場合がある。電解質シートのハンドリング強度を高めるために、山谷平均間隔Smが、好ましくは0.01μm以上3.0μm以下、より好ましくは0.05μm以上2.5μm以下、特に好ましくは0.1μm以上2.0μm以下に調整された電解質シートは、谷底形状が鋭い鋭角のものが少なくなるので、鋭角先端からのクラックの発生が少なくなる。そのため、後述の打音による衝撃性試験により、耐衝撃性が向上してハンドリング強度が向上することが確認される。
従って、上記Ra、Rzは電解質シートの厚さ方向の形状を特定するものであり、これに加えて周縁部領域における電解質シートの山谷平均間隔Smを特定することによって、電解質シートの周縁部領域の立体的な粗さ形状と実際の取り扱い時におけるハンドリング強度との関連が明らかになった。
なお、当該周縁部領域における電解質シート表面の山谷間隔が狭すぎる場合、具体的には、Smが0.01μmを下回る場合は、極めてせまい間隔に山谷があることになる。その結果、谷底形状が鋭い鋭角のものが多くなり、ハンドリング強度が低下する場合がある。逆に、電解質シート表面の山谷間隔が広すぎる場合、具体的にはSmが3.0μmを超える場合は、優れたハンドリング強度を得ることができるが、繰り返し昇降温される場合のシール耐久性が乏しくなる場合がある。
上記電解質シートは、周縁部領域における表面粗さとともに、当該周縁部領域以外の領域における表面粗さも特定される。当該周縁部領域以外の領域は、電極が形成される領域と略同じ領域になる。したがって、当該周縁部領域以外の領域のシート表面粗さをRa(i)で0.2μm以上1.2μm以下に調整した電解質シートは、この範囲以外のRa(i)値を有し、且つ同じ電解質材料および同じ電極材料が使用された電解質シートと比較して、電極形成に優れ、さらに電極との電気化学反応場(三相界面)が保たれて、優れた発電特性を示す。さらに、上記のように調整された電解質シートは、電極との密着性にも優れ、安定した発電特性を示すことができる。
なお、Ra(i)が0.2μm未満である場合は、電極反応場を構成する固体電解質−電極−気孔の三相界面となる有効接触面積が少なくなる。そのため、電池としての発電性能、すなわち、電極単位面積当たりの発電量が小さくなるばかりでなく、電極形成後の焼結時あるいは使用時に高温に長時間曝されたとき、または室温と高温との間で繰り返し熱履歴を受けたときに、電解質シート表面と電極層との間で剥離を起こし易くなる。
従って、こうした問題を回避するには、電極形成に先立って、電解質シート表面を粗面化することが必要になる。但し、当該電解質シートの表面粗さが大き過ぎる場合、具体的にはRa(i)が1.2μmを超える場合は、電極形成の作業性と形成された電極層の安定性が低下して、発電性能の向上に寄与する均一厚さの電極形成が困難になる。更には、電極層の密着性も低下するばかりでなく、電解質シート自体の強度も弱くなる。
本発明において上記シート表面粗さとは、1990年5月に改正されたドイツ規格「DIN−4768」の電気接触式粗さパラメータRa、Rzの測定に準拠して測定した値を言う。Sm(粗さ曲線要素の平均長さ)は、ドイツ規格「DIN−4287」に準拠して測定した値を言う。なお、周縁部領域では任意の4箇所を測定した平均値を、周縁部領域以外の領域では任意の9箇所を測定した平均値を算出し、それぞれのRa、Rz、Smとした。測定器としては、電解質シートの表面に非接触状態で測定するレーザー光学式非接触三次元形状測定装置を使用した。この装置の主な測定原理は、次のとおりである。
780nmの半導体レーザー光源から発せたれたレーザー光は、可動対物レンズを通して、試料面(すなわち、電解質シート表面)で直径1μmのフォーカスを結ぶ。この時、正反射光は、同じ光路を戻り、ビームスリッターを介して4つのフォトダイオード上に均等に結像される。そのため、凹凸のある測定試料面では正反射光が変位して像に不均等が生じ、即座にこれを解消する信号が発せられて、対物レンズの焦点が常に測定物表面に合うようにレンズが制御される。この時のレンズの移動量をライトバリア測定機構で検出することによって、高精度な測定が行われる。その仕様は、スポット径1μm、分解能は測定レンジの0.01%(最高0.01μm)である。
ドイツ規格「DIN−4768」と「DIN−4287」では、電気接触式粗さパラメータによるRa、Rz、Smの測定を規定している。本発明で定める前記Ra、Rz、Smは、上記測定装置に付帯しているRa、Rz、Smの測定法と、Ra、Rz、Sm計解析プログラムとから、「DIN−4768」と「DIN−4287」に準拠して求めたものである。
一般に、表面粗さは、ダイヤモンドプルーブなどを被測定物の表面に接触させ、表面の位相差を電気的信号に変換して測定する接触式表面粗さ測定装置で評価されている。しかし、そのプルーブ径は最小でも2μmで、レーザー光学式のレーザー光の焦点よりも大きく、しかも凹部や凸部でプルーブが引掛りを起こす。そのため、接触式表面粗さ測定装置によって求められる表面粗さは、発電性能に大きな差となって現れ難い傾向がある。しかし、レーザー光学式非接触測定法であれば、前述の如く接触式測定装置よりも正確に表面形状や粗さを把握し得ると予想される。そこで本発明では、レーザー光学式非接触測定装置によって測定した表面粗さ測定値を電解質シートの表面粗さとした。
本発明の電解質シートでは、ジルコニア系酸化物、LaGaO3系酸化物およびセリア系酸化物よりなる群から選択される少なくとも1種以上を含有するセラミック焼結体が、好ましい材料として例示される。
好ましいジルコニア系酸化物としては、安定化剤としてMgO、CaO、SrO、BaOなどのアルカリ土類金属の酸化物、Sc2O3、Y2O3、La2O3、CeO2、Pr2O3、Nd2O3、Sm2O3、Eu2O3、Gd2O3、Tb2O3、Dy2O3、Ho2O3、Er2O3、Yb2O3などの希土類元素の酸化物、Bi2O3およびIn2O3などから選ばれる1種もしくは2種以上の酸化物を固溶させたもの、あるいは、これらに分散強化剤としてAl2O3、TiO2、Ta2O5、Nb2O5などが添加された分散強化型ジルコニアなどが例示される。特に好ましくは、スカンジウム、イットリウム、セリウムおよびイッテルビウムよりなる群から選択される少なくとも1種の元素の酸化物で安定化されたジルコニアである。
また、LaGaO3系酸化物としては、ペロブスカイト型結晶構造を有する複合酸化物で、LaやGaの一部がそれぞれの原子よりも低原子価のSr、Y、Mgなどによって置換固溶した組成物が挙げられる。例えば、La0.9Sr0.1Ga0.8Mg0.2O3のようなLa1-xSrxGa1-yMgyO3、La1-xSrxGa1-yMgyCo2O3、La1-xSrxGa1-yFeyO3、La1-xSrxGa1-yNiyO3などが例示される。
また、好ましいセリア系酸化物としては、CaO、SrO、BaO、Ti2O3、Y2O3、La2O3、Pr2O3、Nd2O3、Sm2O3、Eu2O3、Gd2O3、Tb2O3、Dy2O3、Er2O3、Tm2O3、Yb2O3、PbO、WO3、MoO3、V2O5、Ta2O5、Nb2O5の1種もしくは2種以上がドープされたセリア系酸化物が例示される。
これらの酸化物は、単独で使用し得る他、必要により2種以上を適宜組み合わせて使用しても構わない。上に例示したもの中でも、より優れた熱的特性、機械的特性、化学的特性および酸素イオン導電性特性を有する電解質シートを得るためには、3〜10モル%の酸化イットリウムで安定化された、4〜12モル%の酸化スカンジウムで安定化された、または4〜15モル%の酸化イッテルビウムで安定化された、正方晶および/または立方晶構造の酸化ジルコニウムが特に好ましい。これらの中でも、8〜10モル%の酸化イットリウムで安定化されたジルコニア(8YSZ〜10YSZ)、10モル%の酸化スカンジウムと1〜2モル%のセリアで安定化されたジルコニア(10Sc1CeSZ〜10Sc2CeSZ)、10モル%の酸化スカンジウムと1モル%のアルミナで安定化されたジルコニア(10Sc1AlSZ)が最適である。
本発明の電解質シートの形態は、特に制限されない。平板状、湾曲状、膜状、円筒状、円筒平板状およびハニカム状が例示される。SOFC用電解質シートとしては、50μm以上400μm以下、より好ましくは100μm以上300μm以下の厚さを有し、且つ、50cm2以上900cm2以下の平面面積を有する緻密質焼結体からなる電解質シートが、ESCの電解質シートとして好適である。
上記電解質シートの場合、シートの形状としては、円形、楕円形およびアールを持った角形など何れでもよい。これらのシート内に、同様の円形、楕円形、Rを持った角形などの穴を1つもしくは2つ以上有するものであってもよい。シート面積は、好ましくは80cm2以上、さらに好ましくは100cm2以上である。なお、この面積とは、シートが穴を有する場合は、当該穴の面積を含んだシート表面の面積(シート外形によって決定される面積)を意味する。なお、当然のことであるが、当該穴の周縁部も、本発明で言う電解質シートの周縁部領域に含まれる。
電解質シートの他の好ましい形態および形状は、電解質シートの一方の面が燃料極に接合されており、シートの厚さが5μm以上50μm未満、より好ましくは10μm以上30μm以下であり、表面積が20cm2以上900cm2以下、より好ましくは25cm2以上400cm2以下の膜状緻密質焼結体からなる電解質シートである。これは、燃料極支持型セル(ASC)の電解質として好適である。上記電解質シートは、燃料極としても機能する燃料極基板に接合されていてもよい。
本発明では、電解質シートのハンドリング強度の優劣を、社団法人自動車技術会発行の自動車規格JASO規格M505−87で規定されている耐熱衝撃性試験の試験方法に準拠して評価する。即ち、室温(15〜30℃)で、電解質シートを、平坦な金属メッシュ上に電解質シート周縁部から少なくとも8mm以上が保持されない状態に置き、金属棒で当該電解質シート周縁部の4箇所(4箇所の場合は90度間隔)以上を軽く叩き、その時の打音がすべて金属音で鈍い音がしなければクラックが入っていないものとして合格とする。金属音で鈍い音かどうかの判定は、周縁部にクラックのある電解質シートを同様にしてそのときの打音を参照する。合格またはクラックの有無の判定が困難な場合は、電解質シートを電気炉中で300℃1時間保持した後、電気炉から取り出し室温で速やかに同様の検査を行う。電気炉内温度を100℃ステップで順次上げていく毎に、同様の検査を繰り返す。
本発明で特定する前記表面粗さを有する電解質シートを効率良く製造するためには、電解質用未処理グリーンシートの少なくとも一方の面を、周縁部領域と当該周縁部領域以外の領域とで互いに異なる表面粗さ(Ra)を有する粗化用金型により加圧処理する工程を含むことが好ましい。この方法では、粗化用金型として、レーザー光学式非接触三次元形状測定装置で測定された周縁部領域の表面粗さRa(b)が0.05μm以上3.0μm以下であり、当該周縁部領域以外の領域の表面粗さRa(i)がRaで0.2μm以上10μm以下(ただし、表面粗さRa(b)<表面粗さRa(i))である金型を用いる。当該金型を用いることによって、電解質用未処理グリーンシート表面の、電解質シート周縁部領域相当部分と電解質シート周縁部領域以外の領域相当部分とを、同時にあるいは時間差をもって、簡便に異なる所定の粗さに粗化できる。
上記の電解質用未処理グリーンシートの製法として、一般的に採用されているのは、前述のように、電解質原料粉末、有機質バインダー、分散剤および溶剤、さらに必要により可塑剤および消泡剤などを含むスラリーを、離型処理した高分子フィルム上にドクターブレード法、カレンダー法、押出し法などによって敷き延べてテープ状に成形し、これを乾燥し溶剤を揮発させることによって長尺のグリーンテープを製造し、当該グリーンテープを所定形状に切断して電解質用未処理グリーンシートを得る方法である。
前記長尺グリーンテープの製造に使用されるバインダーの種類にも格別の制限はなく、従来から知られた有機質バインダーを適宜選択して使用できる。有機質バインダーとしては、例えばエチレン系共重合体、スチレン系共重合体、アクリレート系およびメタクリレート系共重合体、酢酸ビニル系共重合体、マレイン酸系共重合体、ビニルブチラール系樹脂、ビニルアセタール系樹脂、ビニルホルマール系樹脂、ビニルアルコール系樹脂、ワックス類、エチルセルロースなどのセルロース類などが例示される。
これらの中でも、グリーンテープの成形性や強度、焼成時の熱分解性などの点から、メチルアクリレート、エチルアクリレート、プロピルアクリレート、ブチルアクリレート、イソブチルアクリレート、シクロヘキシルアクリレート、2−エチルヘキシルアクリレートなどの炭素数10以下のアルキル基を有するアルキルアクリレート類;メチルメタクリレート、エチルメタクリレート、ブチルメタクリレート、イソブチルメタクリレート、オクチルメタクリレート、2−エチルヘキシルメタクリレート、デシルメタクリレート、ドデシルメタクリレート、ラウリルメタクリレート、シクロヘキシルメタクリレートなどの炭素数20以下のアルキル基を有するアルキルメタクリレート類;ヒドロキシエチルアクリレート、ヒドロキシプロピルアクリレート、ヒドロキシエチルメタクリレート、ヒドロキシプロピルメタクリレートなどのヒドロキシアルキル基を有するヒドロキシアルキルアクリレートまたはヒドロキシアルキルメタクリレート類;ジメチルアミノエチルアクリレート、ジメチルアミノエチルメタクリレートなどのアミノアルキルアクリレートまたはアミノアルキルメタクリレート類;アクリル酸、メタクリル酸、マレイン酸およびモノイソプロピルマレートの如きマレイン酸半エステルなどのカルボキシル基含有モノマー、から選択される少なくとも1種を重合または共重合させることによって得られる、数平均分子量が20,000〜250,000、より好ましくは50,000〜200,000の(メタ)アクリレート系共重合体が好ましいものとして推奨される。
これらの有機質バインダーは、単独で使用し得る他、必要により2種以上を適宜組み合わせて使用することができる。特に好ましいのは、イソブチルメタクリレートおよび/または2−エチルヘキシルメタクリレートを60質量%以上含むモノマーの重合体である。
原料粉末とバインダーの使用比率は、前者100質量部に対して後者5〜30質量部、より好ましくは10〜20質量部の範囲が好適である。バインダーの使用量が不足する場合は、グリーンテープの強度や柔軟性が不足気味となり、所望の表面粗さに十分に粗化することが出来なくなる。逆にバインダーが多過ぎる場合は、スラリーの粘度調節が困難になるばかりでなく、焼成時のバインダー成分の分解放出が多く且つ激しくなって、平坦な電解質シートが得られ難くなる。
またグリーンテープの製造に使用される溶剤としては、水、メタノール、エタノール、2−プロパノール、1−ブタノール、1−ヘキサノールなどのアルコール類;アセトン、2−ブタノンなどのケトン類;ペンタン、ヘキサン、ブタンなどの脂肪族炭化水素類;ベンゼン、トルエン、キシレン、エチルベンゼンなどの芳香族炭化水素類;酢酸メチル、酢酸エチル、酢酸ブチルなどの酢酸エステル類、などが適宜選択して使用される。これらの溶剤も単独で使用し得る他、2種以上を適宜混合して使用できる。これら溶剤の使用量は、グリーンシート成形時におけるスラリーの粘度を加味して適当に調節するのがよく、好ましくはスラリー粘度が1〜50Pa・s、より好ましくは2〜20Pa・sの範囲となる様に調整するのがよい。
上記スラリーの調製に当たっては、原料粉末の解膠や分散を促進するため、ポリアクリル酸、ポリアクリル酸アンモニウムなどの高分子電解質;クエン酸、酒石酸などの有機酸;イソブチレンまたはスチレンと無水マレイン酸との共重合体、そのアンモニウム塩、アミン塩;ブタジエンと無水マレイン酸との共重合体、そのアンモニウム塩、などの分散剤を必要に応じて添加することができる。更には、グリーンシートに柔軟性を付与するため、フタル酸ジブチル、フタル酸ジオクチルなどのフタル酸エステル類;プロピレングリコールなどのグリコール類やグリコールエーテル類;フタル酸系ポリエステル、アジピン酸系ポリエステル、セバチン酸系ポリエステルなどのポリエステル類、などの可塑剤を必要に応じて添加することができる。更には、界面活性剤や消泡剤などを、必要に応じて添加することができる。
上記原料配合からなるスラリーを前述の様な方法で成形し、乾燥させて長尺のグリーンテープを得た後、所定の形状・寸法に切断して電解質用未処理グリーンシートとする。乾燥条件は特に制限されず、例えば室温〜150℃の一定温度で乾燥してもよいし、50℃、80℃、120℃の様に順次連続的に昇温して加熱乾燥してもよい。
なお、未処理グリーンシートにおける「未処理」とは、その表面を粗化するための特別な処理を施していないことを意味する。
本発明のSOFC用電解質シートの別の形態は、電解質と燃料極とが接合されて一体化したASCのハーフセルにおける電解質膜がある。この電解質膜を作製するための電解質用未処理グリーンシートは、燃料極グリーンシートに上記組成からなる電解質用ペーストをスクリーン印刷法およびコーティング法などによって塗布して膜状に成形し、これを乾燥させて分散媒を揮発させる方法や、上記燃料極グリーンシートと上記電解質グリーンシートとを積層後、加圧処理して接合した電解質用未処理グリーンシートを得る方法、厚さが5〜60μmのグリーンテープを焼成することによって得られた薄膜電解質シートに、燃料極用ペーストを印刷して焼成する方法、などがある。ここでも、燃料極グリーンシートに代わって燃料極基板グリーンシートを用いることも可能である。
次いで、前記電解質用未処理グリーンシートを、前記の表面が粗化された粗化用金型により加圧処理する。この処理は上記粗化用金型をプレス機に上下に取り付け、あるいは上下の一方にのみ取り付け、その間に上記のようにして得た電解質用未処理グリーンシートを挟んで加圧処理するもので、上記金型の表面粗さがグリーンシートの表面に転写されて本発明の表面粗さ範囲に適度に粗化される。また、グリーンシートの表面粗さは、当該加圧処理において、使用する表面粗化用金型の表面粗さ、プレス圧、加圧時間などにより容易に調節できる。かかる表面粗さの調節は、原料スラリーに添加したバインダーに応じて、加圧時の温度を制御することによっても可能である。
ここで、金型の表面粗さがグリーンシートの表面に正確に転写されて本発明の表面粗さ範囲に粗化されるためには、グリーンシートの引張試験における引張破壊伸びが5%以上50%以下、且つ引張降伏強さが2.0MPa以上20MPa以下であること好ましい。さらに好ましくは、引張破壊伸びが8%以上30%以下、且つ引張降伏強さが3.0MPa以上15MPa以下である。
なお、引張破壊伸びが5%未満で引張降伏強さが20MPaを上回る場合は、金型の表面粗さが十分にグリーンシートに転写されず粗化不足になる。逆に、引張破壊伸びが50%を上回り引張降伏強さが2.0MPa未満の場合は、金型からのグリーンシート剥離が困難になるという問題が生じる。
なお、引張破壊伸びおよび引張降伏強さは、JIS K−7113のプラスチックの引張試験方法に準じて測定する。具体的には、前記グリーンテープを2号型試験片形状に切断して得た試験片を、万能材料試験機(インストロン・ジャパン(株)製、4301型)を用いて、当該試験片の両端をつかみ治具で保持しつつ、引張速度100mm/分で引張り、試験片を破断させて、引張破壊伸びおよび引張降伏強さを測定した。
本発明の加圧処理に用いる粗化用金型は、表面が適度に粗化されており、且つ加圧処理後にグリーンシートを十分に剥離できる程度の強度と柔軟性を有するものであれば特に制限されない。例えば、その材質としては超硬タングステン、ステンレス鋼、ダイス鋼、ステライト、特殊鋼、超硬合金を挙げることができ、いずれも用いることができる。但し、耐摩耗性、硬度、放電加工性などに優れていることから、超硬タングステンなどの超硬合金からなる金型が好適に用いられる。
金型の表面粗化の方法は特に制限されず、ブラスト加工、研削加工、放電加工、エッチングなどの従来公知の方法を用いればよい。但し、均一に粗化された電解質グリーンシートを製造するためには、金型を均一に粗化する必要がある。金型を均一に粗化する方法としては、放電加工処理することが好ましい。また、放電加工処理においては、粗化の程度は、電流強度や処理時間により調整することができる。
本発明における粗化用金型の表面粗さの均一性は、当該金型におけるRa(算術平均粗さ)を、金型の周縁部領域および当該周縁部領域以外の領域についてそれぞれ複数箇所で測定し、これら表面粗さのうち少なくとも1つの標準偏差として表す。より具体的には、粗化用金型において、金型の周縁部領域では4箇所、当該周縁部領域以外の領域について9箇所でレーザー光学式非接触三次元形状測定装置により表面粗さを測定し、それらの標準偏差を算出すればよい。当該均一性、即ち当該標準偏差は、0.3以下であることが好ましい。
使用する粗化用金型の表面粗さの目安として、金型の表面粗さRaについては、金型の周縁部領域の表面粗さRa(b)が0.05μm以上3.0μm以下であり、当該周縁部領域以外の領域の表面粗さRa(i)が0.2μm以上10μm以下であることがより好ましい。また、金型の表面粗さRzについては、金型の周縁部領域の表面粗さRzが0.1μm以上6.0μm以下であることが好ましく、0.15μm以上5.0μm以下がより好ましい。さらに、金型の山谷平均間隔Smについては、金型の周縁部領域の山谷平均間隔Smが0.01μm以上6.0μm以下であることが好ましく、0.05μm以上5.0μm以下がより好ましい。
加圧処理におけるプレス圧としては、例えば約1.96MPa以上58.8MPa以下、好ましくは約2.94MPa以上49.0MPa以下である。また、加圧時間は、例えば0.1秒以上600秒以下、好ましくは1秒以上300秒以下である。かかる条件によれば、上記金型の表面粗さに対応して電解質用未処理グリーンシートが適度に粗化され、本発明で特定する表面粗さの電解質が確実に製造できる。加圧処理に当たっては、電解質用未処理グリーンシートに異なる表面粗さを転写する必要があることから、上記金型と金型を取り付ける台板との間などにシム(スペーサー)や緩衝材シートを、さらには補助的に粗化用シートなどを取り付けることが好ましい。これにより、本発明で特定する表面粗さの電解質シートがより確実に製造できる。
さらに、上記加圧処理工程後、粗化された電解質グリーンシートを効率的に粗化用金型から剥離するために、当該金型に1以上の空気噴出孔を設け、加圧処理後に当該空気噴出孔から空気を送入することが好ましい。かかる態様によれば、粗化された電解質グリーンシートを損傷することなく短時間で剥離することが可能になる。
金型に設ける空気噴出孔の直径としては、0.1mm以上1mm以下程度が好適である。空気噴出孔を設けた箇所では電解質グリーン体は粗化されないため、空気噴出孔は小さい方がよい。その一方で、空気噴出孔が小さ過ぎると金型とグリーンシートとを良好に剥離できないおそれがあるため、その直径は0.1mm以上にすることが好ましい。空気噴出孔の数についても同様であり、電解質グリーンシートの粗化のためには当該数は少ない方がよいが、効率的な剥離のためには多い方がよい。よって空気噴出孔の数は、製造する電解質の面積にもよるが、2個以上、80個以下が好ましく、4個以上、60個以下がより好ましい。
上記加圧処理工程を経て表面が粗化された電解質グリーンシートは、焼成することにより本発明の電解質シートとする。具体的な焼成の条件は特に制限されず、常法によればよい。例えば、表面粗化電解質グリーンシートからバインダーや可塑剤などの有機成分を除去するために、150〜600℃、好ましくは250〜500℃で5〜80時間程度処理する。次いで、1000〜1600℃、好ましくは1200〜1500℃で2〜10時間保持焼成することによって、表面が粗化された本発明の電解質シートが得られる。
上記で得られた本発明の表面粗化電解質シートの表面粗さは、電解質グリーンシートの表面粗さに対して略70〜90%となる。よって、所望の表面粗さを有する電解質シートを得るためには、同様の表面粗化電解質グリーンシートが得られるように、上記加圧処理工程の条件を調節すればよい。
本発明のSOFC用単セルは、上記のように表面が粗化された電解質シートを用いたことを特徴とする。より詳しくは、本発明のSOFC用単セルは、燃料極と、空気極と、前記燃料極と前記空気極との間に配置された本発明の電解質シートと、を備え、前記燃料極および前記空気極が、前記電解質シートの前記周縁部領域以外の領域に配置されている。本発明の電解質シートは、少なくとも一方の面の周縁部領域と当該周縁部領域以外の領域における表面粗さ(Ra値)が異なっている。このような電解質シートは、周縁部領域と当該周縁部領域以外の領域との表面粗さが同じ電解質シートおよび表面粗化されていない電解質シートに比べて、シール材との接着性が改良されてガスシール性に優れ、さらに電極との密着性も改良されて発電効率を向上させることができる。よって、本発明のSOFC用単セルは、効率的な発電が可能になるとともに、長期にわたる安定的な発電が可能になる。
上記SOFC用単セルは、本発明電解質シートの一方の面に燃料極を、他方の面に空気極をスクリーン印刷などで形成したものである。ここで、燃料極および空気極の形成の順序は、特に制限されない。しかし、必要な焼成温度がより低い電極を先に電解質シート上に成膜して、その後焼成してもよいし、或いは、燃料極と空気極とを同時に焼成してもよい。また、電解質と空気極との固相反応による高抵抗成分が生成するのを防止するために、電解質シートと空気極層との間にバリア層としての中間層を形成してもよい。この場合は、中間層を形成した面または形成すべき面とは逆の面上に燃料極を形成し、中間層の上に空気極を形成する。ここで、中間層と燃料極の形成の順序は特に制限されず、また、電解質シートの各面にそれぞれ中間層ペーストと燃料極ペーストを塗布乾燥した後にそれぞれ焼成することによって、中間層と燃料極を同時に焼成することによって形成してもよい。
燃料極および空気極の材料、さらには中間層材料、また、これらを形成するためのペーストの塗布方法や乾燥条件、焼成条件などは、従来公知の方法に準じて実施できる。
燃料極および空気極が形成された本発明のセルに係る電解質シート、或いは燃料極および空気極と中間層が形成された本発明のセルに係る電解質シートは、その周縁部が燃料ガスや空気などのガスシールに極めて適した表面粗さになっており、また電解質と電極または中間層との接触面積が大きいことから耐久性と発電性能にも優れる。よって本発明方法は、性能に優れたSOFC用電解質として利用可能な表面粗化電解質シートおよびその前駆体である表面粗化電解質グリーンシートを製造できるものとして、燃料電池の実用化に寄与し得るものである。
以下、実施例を挙げて本発明をより具体的に説明する。本発明は、下記実施例により制限を受けるものではない。本発明は、前・後記の趣旨に適合し得る範囲で下記実施例に適当に変更を加えて実施することも可能である。それらは、いずれも、本発明の技術的範囲に含まれる。
(実施例1)
(1)固体電解質用未処理グリーンシートの製造
原料粉末として、10モル%酸化スカンジウム1モル%酸化セリウム安定化ジルコニア粉末(第一稀元素化学工業株式会社製、商品名「10Sc1CeSZ」、d50(メジアン径):0.6μm)100質量部に対し、メタクリル系共重合体からなるバインダー(数平均分子量:100,000、ガラス転移温度:−8℃)を固形分換算で16質量部、分散剤としてソルビタン酸トリオレート2質量部、可塑剤としてジブチルフタレート3質量部、溶剤としてトルエン/イソプロパノール(質量比=3/2)の混合溶剤50質量部を、ジルコニアボールが装入されたナイロンミルに入れ、40時間ミリングしてスラリーを調製した。得られたスラリーを、碇型の攪拌機を備えた内容積50Lのジャケット付丸底円筒型減圧脱泡容器へ移し、攪拌機を30rpmの速度で回転させながら、ジャケット温度:40℃で減圧下(約4〜21kPa)に濃縮脱泡し、25℃での粘度を3Pa・sに調整して塗工用スラリーとした。この塗工用スラリーをドクターブレード法によりポリエチレンテレフタレート(PET)フィルム上に連続的に塗工し、次いで、40℃、80℃、110℃で乾燥させることによって、長尺の固体電解質用未処理グリーンテープを得た。このグリーンテープを、約160mmφの円形に切断して、PETフィルムから剥離して、電解質用未処理グリーンシートを得た。
(2)表面粗化用金型
約160mmφの円形超硬タングステン金型のうち、周縁から約6.7mm幅の周縁部領域と、それ以外の領域(中央部領域)とを、互いに異なる条件で放電加工処理した。放電加工処理された金型を、レーザー光学式非接触三次元形状測定装置(UBM社製、マイクロフォーカスエキスパート、型式「UBM−14」)で測定した。周縁部領域(周縁から約5mm幅の領域)における任意の4箇所の平均では、Raが0.10μm、Rzが1.2μm、Smが0.5μmであった。中央部領域における任意の9箇所の平均ではRaが0.8μmであった。
(3)グリーンシートの粗化
圧縮成形機(神藤金属工業所製、型式「S−37.5」)に、上記(2)のグリーンシート粗化用金型を上下に取り付けた。下側金型の上に、上記(1)で作製した10Sc1CeSZ未処理グリーンシートを載置した。このグリーンシートを、上側粗化用金型を下げてゆっくりとはさみ、プレス圧力:9.8MPaで1秒間加圧した後、上側粗化用金型をゆっくり上げて、粗化されたグリーンシートを金型から剥離した。
(4)粗化グリーンシートの焼成
次いで、上記(3)で得た粗化グリーンシートの上下をウネリ最大高さが10μmの99.5%アルミナ多孔質板(気孔率:30%)で挟んで脱脂した後、1420℃で3時間加熱焼成し、約120mmφ、厚さ0.28mmの10Sc1CeSZ電解質シートを得た。この電解質シートを上記(2)と同様にして表面粗さを測定した。シート周縁部の約5mm幅の領域(本実施例の電解質シートの周縁部領域)における任意の4箇所の平均では、Ra(b)が0.14μm、Rzが1.8μm、Smが0.7μmであった。中央部領域以外の領域における任意の9箇所の平均では、Ra(i)が0.5μmであった。
(5)SOFC用単セルの作製
上記10Sc1CeSZ電解質シートの両面にそれぞれ燃料極と空気極を形成して、SOFC用単セルを作製した。詳しくは、10Sc1CeSZ電解質シート片面の周縁部5mm幅の領域(周縁部領域)を除く約110mmφの領域に、塩基性炭酸ニッケルを熱分解して得た酸化ニッケル粉末(d50(メジアン径):0.9μm)70質量部、セリア粒子(市販の20モル%ガドリニウムドープセリア粉末)15質量部およびジルコニア粒子(市販の8モル%酸化イットリウム安定化ジルコニア粉末)15質量部からなる燃料極ペーストを、スクリーン印刷により塗布した。電解質シートのその反対面も同様に、周縁部5mm幅の領域(周縁部領域)を除く約110mmφの領域に、20モル%サマリウムドープセリアからなる中間層ペーストを、スクリーン印刷により塗布した。これを1300℃で焼き付けて、電解質シートに燃料極と中間層とを形成した。
次いで、中間層の上に、市販のストロンチウムドープドランタン鉄コバルテート(La0.6Sr0.4Fe0.8Co0.2O3)粉末80質量部と、市販の20モル%ガドリニウムドープセリア粉末20質量部とからなる空気極ペーストを、スクリーン印刷によって塗布した。これを950℃で焼き付けて、4層構造のセルとした。
(実施例2)
実施例1で得られた固体電解質用未処理グリーンシートを、周縁部領域における任意の4箇所の平均で、Raが0.18μm、Rzが3.0μm、Smが3.3μmであり、周縁部領域以外の領域における任意の9箇所の平均でRaが0.6μmである粗化用金型を用いて粗化した以外は、実施例1と同様にして、粗化電解質シートと当該電解質シートを用いたセルとを作製した。結果を表1に示す。
(比較例1)
実施例1で得られた固体電解質用未処理グリーンシートを、周縁部領域における任意の4箇所の平均では、Raが0.05μm、Rzが0.13μm、Smが0.01μmであり、周縁部領域以外の領域における任意の9箇所の平均でRaが0.8μmの粗化用金型を用いて粗化した以外は、実施例1と同様にして、粗化電解質シートと当該電解質シートを用いたセルとを作製した。結果を表1に示す。
(比較例2)
実施例1で得られた固体電解質用未処理グリーンシートを、周縁部領域における任意の4箇所の平均で、Raが6.7μm、Rzが13.9μm、Smが10.1μmであり、周縁部領域以外の領域における任意の9箇所の平均でRaが0.9μmの粗化用金型を用いて粗化した以外は、実施例1と同様にして、粗化電解質シートと当該電解質シートを用いたセルとを作製した。結果を表1に示す。
次に、実施例1、実施例2、比較例1および比較例2の電解質シートおよびセルに対して行った試験について説明する。
(打音試験)
実施例1、実施例2、比較例1および比較例2で得た各120mmφの電解質シートを、80mmφおよび厚さ10mmの平坦な金属ニッケルメッシュの上に、中心が略一致するように載置した。電解質シートの周縁から略20mmまでの間の領域(周縁部領域)が、当該メッシュに保持されない(接していない)状態で、金属棒で当該電解質シートの周縁部領域を90度毎に4箇所を軽く叩いた。その時の打音がすべて金属音で鈍い音がしなければクラックが無いものとして合格とした。すなわち、4箇所とも金属音のときは「良」と評価した。また、金属音が2箇所以下のときは、クラックが確実にあると判断して、「不可」と評価した。金属音が3箇所のときは、クラックの有無を明確に判定することが困難であるため、とりあえず「可」と評価した。なお、金属音で鈍い音かどうかの判定は、周縁部領域にクラックのある電解質シートを同様の方法で叩いたときの打音を参照して行った。判定が「良」または「可」の場合は、電解質シートを電気炉中で300℃および1時間保持した後、電気炉から取り出し、室温で速やかに同様の検査を行った。判定が「良」または「可」であれば、電気炉内温度を300℃から100℃ステップで400℃、500℃と順次上げていく毎に同様の検査を繰り返した。結果を表1に示す。
本発明の電解質シートは、500℃まではいずれも金属音のままであり、打音試験では周縁部にクラックが入っていないと判定できた。
一方、比較例1の周縁部の表面粗さRa(b)が0.05μmよりも小さい電解質シートは、室温では4箇所とも金属音であったが、300℃では3箇所が金属音で、500℃では金属音が1箇所のみであった。これは、電解質シートの周縁部領域とそれ以外の領域との表面粗さの差が大きいために、すなわちRa比(Ra(i)/Ra(b))が大きいために、熱履歴によってクラックが発生したものと推察される。また、比較例2の周縁部の表面粗さが大きい電解質シートは、室温での打音試験で2箇所しか金属音がせず、周縁部にクラックが入っていたことが判る。
(ガスリーク試験)
実施例1、実施例2、比較例1および比較例2で得た各電解質シート、シール材および金属セパレータを配置して、電気炉中に入れて950℃に加熱した。これにより、図1の単セルスタック発電試験装置のように、電解質シート1の周縁部領域と、燃料極側金属セパレータ6および空気極側金属セパレータ10とを接合して、各SOFC単セルスタックを作製した。
用いたシール材は、シリカ−アルミナ−酸化カリウム系ガラスのシート成形体であった。このシート成形体は、組成SiO2(50質量%)−Al2O3(18質量%)−K2O(12質量%)−ZnO(12質量%)−Na2O(8質量%)からなる平均粒径20μmのガラス粉体をPVA水溶液に混合して得たスラリーを用い、ドクターブレード法によりシート状に成形したものである。本ガラスの熱膨張係数は10.3×10⁻⁶/K、軟化点は885℃であった。
電気炉中の上記各SOFC単セルスタックの燃料ガス導入管7と燃料ガス排出管8とを燃料ガス流通系に、空気導入管11と空気排出管12とを空気流通系に接続して、温度を200℃/hrの速度で上げた。所定の温度に達した時点から燃料ガス流通系と空気流通系の両方に空気を導入しながら1時間保持した後、200℃/hrの速度で降温し、200℃より低い温度へは12時間かけて炉冷した。この単位を1熱サイクルとし、繰返し実施した。導入空気流量はそれぞれ2NLM(Normal Liter per Minute)であり、1熱サイクル後、10熱サイクル後、30熱サイクル後の燃料極側排出空気流量と空気極側排出空気流量とを測定し、ガスリーク率を算出した。結果を表1に示す。
本発明の電解質シート(実施例1および2の電解質シート)を用いたいずれのセルも、10熱サイクル後のガスリーク率は0%であった。一方、本発明の電解質シートよりも周縁部領域の表面粗さRa(b)が小さい比較例1の電解質シートを用いたセルおよび周縁部領域の表面粗さRa(b)が大きい比較例2の電解質シートを用いたセルは、10熱サイクル後のガスリーク率は0.1〜0.7%であり、30熱サイクル後では0.9〜5.4%であり、シール性に劣ることが確認された。また、周縁部領域の表面粗さRa(b)は本発明の電解質シートとほぼ同程度であるものの、Ra(i)/Ra(b)の値が4を超える比較例3の電解質シートは、30熱サイクル後のガスリークの発生から、本発明の電解質シートよりもシール性に劣ることが確認された。
(セル発電性能試験)
実施例2と比較例2とで作製したセルをそれぞれ使用し、図1に示す単セルスタック発電試験装置を用いて750℃で連続発電試験を行い、I−Vカーブを測定した。なお、燃料ガスとしては3%加湿水素、酸化剤としては空気を使用した。また、電流測定装置には、アドバンテスト社製の商品名「R8240」を用いた。電流電圧発生装置には、同じくアドバンテスト社製の商品名「R6240」を用いた。発電試験開始時と200時間後の最大出力密度(W/cm2)とを求めた。結果を表1に示す。なお、図1において、1は電解質シート、2は燃料極、3は空気極、4は単セル、5は燃料ガスシール部、6は燃料極側金属セパレータ、7は燃料ガス導入管、8は燃料ガス排出管、9は空気シール部、10は空気極側金属セパレータ、11は空気導入管、および、12は空気排出管を、それぞれ示す。
本発明の電解質シートを用いた実施例2のセルと、本発明の電解質シートよりも周縁部領域の表面粗さRa(b)が大きい比較例2の電解質シートを用いたセルとの初期発電性能を比較すると、実施例2の方が高かった。また、200時間経過後を比較すると、実施例2のセルは、比較例2のセルよりも10%以上高く、ガスシール性も優れていた。
Figure 0004833376
(実施例3〜7および比較例3〜7)
実施例1で得られた固体電解質用未処理グリーンシートを、得られる電解質シートの周辺部領域における任意の4箇所の平均でRa(b)およびRzが表2に示す値となり、周縁部領域以外の領域における任意の9箇所の平均でRa(i)が表2に示す値となるように、実施例1と同様の方法で粗化した以外は、実施例1と同様にして、粗化電解質シートと当該電解質シートを用いたセルとを作製した。ただし、粗化用金型の材料には、厚さ2mmのステンレス板を用いた。得られた各電解質シートに対して、実施例1と同様の方法で、打音試験を行い、さらに10熱サイクル後のガスリーク率も測定した。結果を表2に示す。
Figure 0004833376
打音試験において、本発明の電解質シート(実施例3〜7の電解質シート)は、400℃まではいずれも金属音のままであり、周縁部にクラックが入っていないと判定できた。また、実施例5〜7の電解質シートは、500℃においても金属音のままであり、打音試験では周縁部にクラックが入っていないと判定できた。一方、周縁部領域の表面粗さRa(b)が大きい比較例6の電解質シートは400℃で、比較例7の電解質シートは300℃で、それぞれ室温での打音試験で2箇所しか金属音がせず、周縁部にクラックが入っていたことが判った。
ガスリーク試験において、本発明の電解質シート(実施例3〜7の電解質シート)は、全て、10熱サイクル後のガスリーク率が0%であり、シール性が優れていた。一方、Ra(b)およびRa(i)が本発明で特定している範囲よりも小さい比較例4、Ra(i)が本発明で特定している範囲よりも小さい比較例5、Ra(b)が本発明で特定している範囲内の比較的小さい値であり、且つRa比が本発明で特定している範囲を超えている比較例6の電解質シートは、10熱サイクル後にガスリークが発生し、シール性に劣っていた。
(実施例8)
原料粉末として、市販の8モル%酸化イットリウム安定化ジルコニア粉末99.5質量部と市販のアルミナ粉末0.5質量部との混合粉末を用いたこと以外は、実施例1と同様にして、厚さ55μmの長尺グリーンテープを得た。このグリーンテープを、約160mmφの円形に切断して、PETフィルムから剥離して、未処理グリーンシートを得た。
実施例1で用いた表面粗化用金型を圧縮成形機の上側に取り付け、当該圧縮成形機の下側には表面粗化されていない金型を取り付けたこと以外は、実施例1と同様にして、片面が粗化されたグリーンシートを得た。このグリーンシートを実施例1と同様の方法で焼成し、約120mmφ、厚さ42μmの8YSZ薄膜電解質シートを得た。
この薄膜電解質シートの粗化面について、実施例1と同様の方法で、表面粗さを測定した。当該シートの粗化面の周縁部領域(周縁から約5mm幅の領域)における任意の4箇所の平均表面粗さは、Ra(b)が0.14μm、Rzが1.6μm、Smが0.9μmであった。当該シートの中央部領域における任意の9箇所の平均表面粗さは、Ra(i)が0.4μmであった。粗化面と反対側の面の表面粗さRaは、0.15μmであった。
得られた薄膜電解質シートについて、実施例1と同様の方法で打音試験を行った。本実施例の薄膜電解質シートの打音試験では、400℃までは「良」、500℃で「可」であった。
また、薄膜電解質シートの粗化面と反対側の面に、実施例1で用いた酸化ニッケル粉末60質量部と、8モル%酸化イットリウム安定化ジルコニア粉末40質量部とからなる燃料極ペーストを塗布し、1300℃で焼成した。これにより、厚さ800μmの燃料極層を有する、燃料極支持型ハーフセルを得た。
上記燃料極支持型ハーフセルを用いて、実施例1と同様にガスリーク試験を行った。この試験では、燃料極層の周縁部に溶融したシール材を塗布して、燃料極層からのガスリークが起こらないようにした。10熱サイクルでは、空気極側のガスリークはゼロであった。
打音試験の結果から、本実施例の薄膜電解質シートは、400℃においても周縁部領域にクラックが無いと判定できた。さらに、ガスリーク試験の結果から、本実施例の薄膜電解質シートは耐ガスリーク性にも優れていることが確認された。したがって、本発明の電解質シートは、燃料極支持型セルにも好適に適用できるものであることが明らかとなった。
本発明は、SOFC用の電解質シートおよび当該電解質シートを用いたセルに関する技術であり、ハンドリング強度が優れ且つガスシール性に優れた電解質シートを実現できることから、SOFCの信頼性とコスト低減に寄与できるものである。
1 電解質シート
2 燃料極
3 空気極
4 単セル
5 燃料ガスシール部
6 燃料極側金属セパレータ
7 燃料ガス導入管
8 燃料ガス排出管
9 空気シール部
10 空気極側金属セパレータ
11 空気導入管
12 空気排出管

Claims (10)

  1. 固体酸化物形燃料電池用電解質シートであって、
    前記電解質シートは、少なくとも一方の面の周縁部領域と、前記周縁部領域以外の領域とで、互いに異なる表面粗さを有し、
    レーザー光学式非接触三次元形状測定装置で測定して得られる、前記周縁部領域における表面粗さRa(b)が0.05μm以上0.3μm未満であり、前記周縁部領域以外の領域における表面粗さRa(i)が0.2μm以上1.2μm以下であり、且つ、Ra(i)のRa(b)に対する比(Ra(i)/Ra(b))が1を超え4以下である、
    固体酸化物形燃料電池用電解質シート。
    ここで、前記表面粗さRa(b)および表面粗さRa(i)は、算術平均粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。
  2. 前記表面粗さRa(i)が0.3μm以上1.2μm以下である、
    請求項1に記載の固体酸化物形燃料電池用電解質シート。
  3. レーザー光学式非接触三次元形状測定装置で測定して得られる、前記周縁部領域における表面粗さRzが0.1μm以上3.0μm以下である、
    請求項1または2に記載の固体酸化物形燃料電池用電解質シート。
    ここで、前記表面粗さRzは、最大粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。
  4. レーザー光学式非接触三次元形状測定装置で測定して得られる、前記周縁部領域における山谷平均間隔Smが0.01μm以上3.0μm以下である、
    請求項1〜3の何れか1項に記載の固体酸化物形燃料電池用電解質シート。
    ここで、山谷平均間隔Smは、粗さ曲線要素の平均長さであり、ドイツ規格「DIN−4287」に準拠して求められる山谷平均間隔パラメータである。
  5. ジルコニア系酸化物、LaGaO3系酸化物およびセリア系酸化物よりなる群から選択される少なくとも何れか1種以上を含有する、
    請求項1〜4の何れか1項に記載の固体酸化物形燃料電池用電解質シート。
  6. 前記ジルコニア系酸化物が、スカンジウム、イットリウム、セリウムおよびイッテルビウムよりなる群から選択される少なくとも何れか1種の元素の酸化物で安定化されたジルコニアである、
    請求項5に記載の固体酸化物形燃料電池用電解質シート。
  7. 50μm以上400μm以下の厚さを有し、且つ、50cm2以上900cm2以下の平面面積を有する緻密質焼結体からなる、
    請求項1〜6の何れか1項に記載の固体酸化物形燃料電池用電解質シート。
  8. 少なくとも一方の面の周縁部領域と、前記周縁部領域以外の領域とで、互いに異なる表面粗さを有する固体酸化物形燃料電池用電解質シートの製造方法であって、
    電解質用未処理グリーンシートの少なくとも一方の面を、表面が粗化された粗化用金型により加圧処理する工程を含み、
    レーザー光学式非接触三次元形状測定装置で測定して得られる、前記金型の周縁部領域の表面粗さRa(b)が0.05μm以上3.0μm以下であり、前記金型の前記周縁部領域以外の領域の表面粗さRa(i)が0.2μm以上10μm以下(ただし、表面粗さRa(b)<表面粗さRa(i))である、
    固体酸化物形燃料電池用電解質シートの製造方法。
    ここで、前記金型の前記表面粗さRa(b)および表面粗さRa(i)は、算術平均粗さであり、ドイツ規格「DIN−4768」に準拠して求められる表面粗さパラメータである。
  9. 燃料極と、空気極と、前記燃料極と前記空気極との間に配置された請求項1〜7の何れか1項に記載の固体酸化物形燃料電池用電解質シートと、を備え、
    前記燃料極および前記空気極が、前記電解質シートの前記周縁部領域以外の領域に配置されている、
    固体酸化物形燃料電池用単セル。
  10. 請求項9に記載の固体酸化物形燃料電池用単セルを備えた、
    固体酸化物形燃料電池。
JP2011073276A 2010-03-30 2011-03-29 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池 Active JP4833376B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2011073276A JP4833376B2 (ja) 2010-03-30 2011-03-29 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池

Applications Claiming Priority (3)

Application Number Priority Date Filing Date Title
JP2010076530 2010-03-30
JP2011073276A JP4833376B2 (ja) 2010-03-30 2011-03-29 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池

Publications (2)

Publication Number Publication Date
JP2011228290A JP2011228290A (ja) 2011-11-10
JP4833376B2 true JP4833376B2 (ja) 2011-12-07

Family

ID=44711766

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2011073276A Active JP4833376B2 (ja) 2010-03-30 2011-03-29 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池

Country Status (5)

Country Link
US (1) US9331355B2 (ja)
EP (1) EP2555296B1 (ja)
JP (1) JP4833376B2 (ja)
CN (1) CN102823043B (ja)
WO (1) WO2011122010A1 (ja)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US12480758B2 (en) 2021-11-03 2025-11-25 Lg Energy Solution, Ltd. Method and device for measuring height of pouch cup portion accommodating electrode assembly

Families Citing this family (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP5777371B2 (ja) * 2011-03-31 2015-09-09 株式会社日本触媒 固体酸化物形燃料電池用電解質シート、並びにそれを用いた固体酸化物形燃料電池用単セル
JP6371216B2 (ja) * 2014-12-26 2018-08-08 株式会社日本触媒 固体酸化物形燃料電池用電解質シート
JP2017174516A (ja) * 2016-03-18 2017-09-28 大阪瓦斯株式会社 電気化学素子、電気化学モジュール、電気化学装置、エネルギーシステム、固体酸化物形燃料電池、および電気化学素子製造方法
JP7068309B2 (ja) 2016-12-21 2022-05-16 コーニング インコーポレイテッド 焼結システム及び焼結済み物品
JP6879759B2 (ja) * 2017-02-09 2021-06-02 株式会社日本触媒 ジルコニア電解質およびその製造方法
CN109216740A (zh) * 2017-07-07 2019-01-15 中国科学院宁波材料技术与工程研究所 一种中空对称sofc电池的阳极支撑体及其制备方法
FR3075479B1 (fr) * 2017-12-19 2021-09-03 Commissariat Energie Atomique Interconnecteur a etat de surface degrade pour la tenue des etancheites
CN108390087B (zh) * 2018-02-11 2020-11-10 珠海冠宇电池股份有限公司 一种复合固体电解质及其制备方法

Family Cites Families (10)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2000281438A (ja) 1999-03-31 2000-10-10 Nippon Shokubai Co Ltd ジルコニアシート及びその製法
US7067208B2 (en) * 2002-02-20 2006-06-27 Ion America Corporation Load matched power generation system including a solid oxide fuel cell and a heat pump and an optional turbine
JP3976181B2 (ja) * 2002-07-19 2007-09-12 東邦瓦斯株式会社 固体酸化物燃料電池単セル及びこれを用いた固体酸化物燃料電池
JP4417843B2 (ja) 2002-10-11 2010-02-17 株式会社日本触媒 固体酸化物形燃料電池用電解質シート及びその製法
JP2005149815A (ja) 2003-11-12 2005-06-09 Dainippon Printing Co Ltd 非隔膜式固体酸化物形燃料電池
US7279241B2 (en) * 2004-06-30 2007-10-09 Corning Incorporated Electrolyte sheet with a corrugation pattern
JP2007323899A (ja) 2006-05-31 2007-12-13 Nippon Shokubai Co Ltd 固体酸化物形燃料電池用電解質シート及びその製法
JP5183080B2 (ja) * 2007-02-27 2013-04-17 三洋電機株式会社 燃料電池
JP2009241593A (ja) 2008-03-10 2009-10-22 Nippon Shokubai Co Ltd 表面粗化セラミックグリーンシートの製造方法
JP4729121B2 (ja) * 2009-03-25 2011-07-20 株式会社日本触媒 固体酸化物形燃料電池用電解質シートならびに固体酸化物形燃料電池用セル

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US12480758B2 (en) 2021-11-03 2025-11-25 Lg Energy Solution, Ltd. Method and device for measuring height of pouch cup portion accommodating electrode assembly

Also Published As

Publication number Publication date
EP2555296B1 (en) 2016-11-23
US9331355B2 (en) 2016-05-03
WO2011122010A1 (ja) 2011-10-06
JP2011228290A (ja) 2011-11-10
EP2555296A4 (en) 2015-11-25
CN102823043B (zh) 2016-03-02
CN102823043A (zh) 2012-12-12
EP2555296A1 (en) 2013-02-06
US20130034796A1 (en) 2013-02-07

Similar Documents

Publication Publication Date Title
JP4417843B2 (ja) 固体酸化物形燃料電池用電解質シート及びその製法
JP2011228290A (ja) 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びに、固体酸化物形燃料電池用単セルおよび固体酸化物形燃料電池
JP4580755B2 (ja) 固体酸化物形燃料電池セル用電極支持基板およびその製法
JP5498230B2 (ja) アノード支持型ハーフセルの製造方法
JP5704990B2 (ja) 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びにそれを用いた固体酸化物形燃料電池用セル
JP5484155B2 (ja) 固体酸化物形燃料電池用電解質シートおよびその製造方法、並びにそれを用いた固体酸化物形燃料電池用セル。
JP2016181350A (ja) 燃料極支持型固体酸化物形燃料電池用単セルおよびその製造方法
JP3971056B2 (ja) セラミックシートの製法
JP6258882B2 (ja) 固体酸化物形燃料電池用グリーンシートおよびその製造方法
JP4315562B2 (ja) ジルコニア系セラミックシートの製法
JP2013069457A (ja) 固体酸化物形燃料電池用電解質シートおよびその製造方法ならびに固体酸化物形燃料電池
JP4653135B2 (ja) セラミックシート
JP3787247B2 (ja) セラミックシートの製法
JP5777371B2 (ja) 固体酸化物形燃料電池用電解質シート、並びにそれを用いた固体酸化物形燃料電池用単セル
JP2006104058A (ja) セラミックシート
JP2007323899A (ja) 固体酸化物形燃料電池用電解質シート及びその製法
JP2007001860A (ja) 多孔質セラミック薄板および該薄板を用いたセラミックシートの製法
JP5554740B2 (ja) 固体酸化物形燃料電池用電解質シート
JP2012074207A (ja) 燃料電池用電解質シートの製造方法
JP6474065B2 (ja) 固体酸化物形燃料電池用電解質シート
JP2001205607A (ja) セラミックシートおよびその製造法
JP2005327511A (ja) 固体酸化物形燃料電池用アノード支持基板およびその製法

Legal Events

Date Code Title Description
A975 Report on accelerated examination

Free format text: JAPANESE INTERMEDIATE CODE: A971005

Effective date: 20110808

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20110906

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20110921

R150 Certificate of patent or registration of utility model

Ref document number: 4833376

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

Free format text: JAPANESE INTERMEDIATE CODE: R150

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140930

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140930

Year of fee payment: 3

R154 Certificate of patent or utility model (reissue)

Free format text: JAPANESE INTERMEDIATE CODE: R154