従来のホイールブラシに関しては、例えば、上記の如くの各種の特徴を有する技術が開示されてあるが、充填剤は、ワイヤーのばらけを防止する為、個々のワイヤー間を固着している。しかし、ホイールブラシを被加工面に接触させた場合には、固着された充填剤がワイヤーから剥離して被加工面に付着することにより、付着した充填剤を別途、清掃する必要があった。また、付着した充填剤により、加工性能が劣化することがあった。また、ホイールブラシは、単線のワイヤーを使用している為、充填剤が剥離した後は、ワイヤーの毛切れ、変形が発生することにより、加工性能が急激に劣化していた。さらにまた、ブラシを形成した後、個々のワイヤー間を充填剤で固着する製造方法を採用している為、製造手順が複雑で、かつ、充填剤の材料及び製造の為の費用を要するという課題を有していた。
本発明は、上記のような課題を解決するためになされたもので、被加工面の研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする時において、劣悪な加工条件の場合においても、ブラシ片が毛切れする事が無く、ブラシ片が変形した時であっても加工性能が劣化する事が無いと共に、構造、及び製造手順が簡易なホイールブラシを提供することを目的としている。
本発明にかかるホイールブラシは、次のように構成したものである。
(1)各種加工をする為のホイールブラシにおいて、前記ホイールブラシは、少なくとも芯材と、ブラシ片とから形成されてあり、前記芯材は、複数の前記ブラシ片が挟み込まれる穴部70及び中央部に穴部60が形成されたフランジ2Bと、穴部が形成されたフランジ2Cと、該フランジ2Cの穴部に対応する位置に円筒状の端部が形成されたフランジ2Aとを有し、前記ブラシ片は、撚り線のみ、あるいは撚り線と単線から形成されてあり、複数の前記ブラシ片の概中央部を、フランジ2Bの穴部70に挟み込み、前記フランジ2Aの端部を、前記フランジ2Bの穴部60に挿入すると共に、前記フランジ2Cの穴部を、前記フランジ2Aの端部に貫通させて固定されてあることを特徴としている。
(2)上記(1)記載の構成よりなるホイールブラシにおいて、前記ホイールブラシは、複数種類のブラシ片にて構成されてあると共に、前記複数種類のブラシ片の高さが同一、あるいは異なるよう形成されてあるものである。
(3)上記(1)あるいは(2)記載の構成よりなるホイールブラシにおいて、前記撚り線の先端部の撚りがほぐれているものである。
(4)上記(1)から(3)のいずれかに記載の構成よりなるホイールブラシにおいて、前記撚り線を構成する少なくとも1本以上の単線の断面が多角形あるいは筒形状にて形成されてあるものである。
(5)上記(1)から(4)のいずれかに記載の構成よりなるホイールブラシにおいて、前記撚り線はコーティング層が形成されてあるものである。
本発明のホイールブラシは、次に示すような効果を得ることができる。なお、説明にあたっては、請求項の番号と同じ番号を付して説明する。
(1)ホイールブラシは、ブラシ片が、複数の単線を束ねた後、捩りを加えて撚り線状になるように形成されてある。その為、ホイールブラシは、被加工面からブラシ片が受ける衝撃力等の反力を、撚り線状の単線が、吸収、及び分散させる事ができる。その為、ブラシ片が、毛切れする事を防止でき、ブラシ片が変形した時であっても、加工性能が劣化する事が無い。また、毛切れ、及び劣化を防止できる為、耐久性の極めて高いホイールブラシを、製作できる。
また、ブラシ片が撚り線にて形成されてある為、ブラシ片は、複数の単線が撚りを加えたことによる毛腰を発生させる事ができる。その為、ブラシ片は、毛癖が付きにくく、毛切れを防止できる。また、毛癖が付きにくい為、長時間、ホイールブラシを使用した場合においても、使用前のブラシ片の外径を保持する事ができる。その為、ホイールブラシは、高い耐久性を有する事ができる。また、ブラシ片は、撚り線の先端部が被加工面に接触する為、接触時には、先端部の撚りが少しほぐれた状態になっている場合がある。その為、例えば、ばり取り加工においては、被加工面のいずれの箇所においても、均一にばり取りができる。
さらにまた、ホイールブラシは、ブラシ片が撚り線状にて、形成されてある為、例えば、単線として、直径0.1mm以下の極細繊維を採用して、撚り線状に形成する等、使用目的に応じて、最適になるようにブラシ片の形成状態を設定して使用する事もできる。単線に、直径0.1mm以下の極細繊維からなる撚り線を使用した場合には、極めて微細なばりが形成されてある被加工面のばり取り加工にたいして、最適に使用できる。
また、ホイールブラシは、芯材及びブラシ片にて形成されてあり、複数のブラシ片の概中央部を、フランジの穴部に挟み込んだ後、両側からフランジを挟みつけた後、加圧して、かしめて固定して形成されてある為、ブラシ片を芯材の軸の周りに放射状に密集させて形成する事ができる。その為、被加工面が、円筒内面、極小穴部、管の奥部等、平面と比べて加工が困難な場合であっても、研削、研磨、表面処理、洗浄、ばり取り等の各種加工を最適に実施できる。また、平線植毛、あるいは丸線植毛等の植毛方法に比べて、構造及び製造手順を簡易にする事ができる。また、ホイールブラシは、撚り線からなるブラシ片が、フランジの穴部に挟み込まれて、芯材の軸の周りに、放射状に形成されてある為、挟み込まれたブラシ片の概中央部の側面に形成された撚り線の表面の凹凸形状がフランジにかみ込まれる。その為、単線に比べてより毛抜けしにくいホイールブラシを製作できる。
また、ホイールブラシは、ブラシ片を被加工面に接触させた時には、被加工面へ接触するブラシ片の先端部が、所定寸法だけ撚りが緩むと共に、ブラシ片が被加工面から離れた時には、撚りが戻るように、ブラシ片を構成する単線の材質、詳細形状、ブラシ片の撚り条件等を設定する事ができる。前記の如くの設定をした場合においては、撚りが緩んだブラシ片の先端部が、複数本の単線に分割される。その為、分割された単線は、被加工面に接触する事により、被加工面の極めて微細な凹凸形状、奥部、あるいは微細な穴部等に入り込んで、例えば、ばり取り等の加工を、加工残し無く、最適に実施できる。また、ブラシ片が被加工面から離れた時には、撚りが戻る為、常時、同じ条件にて先端部を接触させる事ができる。その為、ホイールブラシは、極めて高い耐久性を有することができる。
また、ホイールブラシは、ブラシ片を被加工面に接触させた時に、被加工面へ接触する時間に伴って、ブラシ片の先端部の撚りの緩みが徐変して進行するように、ブラシ片を構成する単線の材質、詳細形状、ブラシ片の撚り条件等を設定する事ができる。前記の如くの設定をした場合においては、ブラシ片の先端部は、被加工面へ接触する時間に伴って、撚りの緩みが徐変して進行する為、加工時間が増加するのに伴って、ブラシ片の先端部が徐変して、被加工面に細かく接触する。その為、被加工面が粗い状態であっても、粗仕上げ、中仕上げ、精密仕上げ等のホイールブラシを順に使用する必要が無く、1本のホイールブラシにて、粗い状態の被加工面を精密な状態にするように、加工する事ができる。なお、前記の設定は、被加工面の研磨、表面処理、ばり取り加工にたいして好適である。
また、ホイールブラシは、ブラシ片の外側先端部を、所定寸法だけ、撚りをほぐす事により、使用する事ができる。前記の如く、撚りをほぐして使用した場合においては、ブラシ片の外側先端部には、撚り合わせにより付けられた概螺旋形状を有するブラシ部が形成される為、被加工面にたいして、極めて密集度が高く、かつ毛腰のしなやかなブラシ片を、接触させる事ができる。その為、被加工面に複雑な凹凸形状、あるいは微小な穴部が形成されてある場合においても、ブラシ片の外側先端部に形成された概螺旋形状を有するブラシ部が、複雑な凹凸形状、あるいは微小な穴部に入り込んで、迅速かつ的確に、加工をする事ができる。なお、前記の設定は、被加工面の研磨、洗浄、表面処理、ばり取り加工にたいして好適である。
また、ホイールブラシは、ブラシ片が、概円筒形状の芯材の軸の周りに放射状に形成されてある為、高速で回転させて、被加工面に接触させる事ができる。その為、被加工面の面積が極めて広大である場合においても、被加工面の研磨、洗浄、表面処理、あるいはばり取り加工を、迅速、かつ正確にできる。
また、ホイールブラシは、使用目的に応じて、所定個数、積層させて使用する事ができる。その為、被加工面の加工幅が、ホイールブラシの厚みに比べて、広い場合であっても、最適な加工ができるよう、積層させるホイールブラシの個数を適時、設定できる。その為、被加工面の幅が広い場合においても、被加工面の研磨、洗浄、表面処理、あるいはばり取り加工を、迅速、かつ正確にできる。
(1)他の実施の形態として、撚り線のブラシ片、及び単線のブラシ片が、芯材の外周部に放射状に形成されてあるホイールブラシを使用した場合には、ホイールブラシは、被加工面にたいして、撚り線のブラシ片、及び単線のブラシ片を、接触させる事ができる。その為、被加工面の研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする時において、被加工面が、さまざまな異なる加工条件を有する場合においても、異なる加工性能を有する撚り線のブラシ片、及び単線のブラシ片を、接触させる事ができる為、ホイールブラシは、使用目的に応じて、最適の研削、研磨、表面処理、洗浄、ばり取り性能を有する事ができる。前記の異なる加工性能としては、例えば、鋼線において、撚り線の外径と単線の外径が同一の場合においては、被加工面にたいする加圧力、衝撃力は、単線の方が、撚り線よりも大きく、被加工面からブラシ片が受ける衝撃力等の反力にたいする吸収力、分散力については、撚り線の方が、単線よりも大きく、破断等にたいする耐久性も、撚り線の方が、単線よりも高い耐久性を有しているという性能等があげられる。
また、複数の繊維を束ねた後、捩りを加えて形成した集束体を、複数、束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片を使用した場合には、ホイールブラシは、被加工面からブラシ片が受ける衝撃力等の反力を集束体が吸収、及び分散させる事ができると共に、破断等にたいする高い耐久性を有する事ができる。その為、ブラシ片が、毛切れする事無く、ブラシ片が変形した時であっても、加工性能が劣化する事が無いと共に、高い耐久性を有する事ができる。
また、断面が多角形にて形成されてある複数の単線を束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片を使用した場合には、ホイールブラシは、ブラシ片を構成する複数の単線に形成されてある多角形の角部が、被加工面にたいして掻き出すように接触させる事ができる為、高い研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする事ができる。
また、円錐台形状に形成されたブラシ片を有するホイールブラシを選定した場合には、ブラシ片は、外周部がテーパ状になっている為、例えば、被加工面の穴部にたいして、ホイールブラシは、ブラシ片の先端部を極めて迅速に位置合わせする事ができ、かつ簡単に挿入する事ができる。また、ブラシ片は、外周部がテーパ状になっている為、ホイールブラシは、異なる回転外径が徐変にて形成されてある。その為、被加工面の穴部にたいして、徐変させながら異なる押付け力を与える事ができる為、加工ができる。その為、粗仕上げ、中仕上げ、精密仕上げ等のホイールブラシを順に使用する必要が無く、1本のホイールブラシにて、粗い状態の被加工面を精密な状態にするように、加工する事ができる。なお、前記の設定は、被加工面の研磨、表面処理、ばり取り加工にたいして好適である。
また、概波形形状に形成されたブラシ片を有するホイールブラシを選定した場合には、例えば、被加工面が複数の溝部を有する穴部の場合においても、ブラシ片に形成された概波形形状が、溝部に入り込んで加工することができる。その為、溝部内の加工残しを発生させる事無く、的確な被加工面の研磨、表面処理、ばり取り加工をする事ができる。
また、多角柱形状に形成されたブラシ片を有するホイールブラシを選定した場合には、例えば、被加工面の角部にたいして、ブラシ片の角部を掻き出すように接触させる事ができる為、加工残りが発生する事が無い。また、ブラシ片は、多角柱形状である為、保管時等に、ホイールブラシが転がる事を防止できる。
また、概球形状に形成されたブラシ片を有するホイールブラシを選定した場合には、例えば、凹球形状の被加工面にたいして、正確に接触させる事ができる。
(1)他の実施の形態として、ブラシ片が芯材の外周部に放射状に形成されてあり、芯材にたいして、シャフトが貫通されて固着されてあるホイールブラシを使用した場合には、シャフトを、例えば、ハンドドリル等の電動工具、旋盤等の工作機械に取付ける事により、所定の回転数にて、回転させて使用できる。その為、多数の被加工面が連続して形成されてある場合においても、回転数、回転時間等の仕様を設定することにより、最適な研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする事ができる。
(2)ホイールブラシは、回転外径が異なる複数のブラシ片から形成されてある。その為、回転外径が大きく設定されたブラシ片は、回転外径がより小さく設定されたブラシ片にて、支えられているので、回転外径が大きく設定されたブラシ片は、根元部の毛腰が、先端部よりも強く設定できる為、被加工面に対して、毛腰を強く接触させることができる。又、回転外径が小さく形成されてあるブラシ片により、毛倒れを、防止、あるいは補強できる。したがって、ホイールブラシは高い耐久性を有する事ができる。
また、ホイールブラシのブラシ片の材質として、ステンレス鋼の撚り線、及びナイロンの単線を使用した場合には、ステンレス鋼の撚り線にて、ばりを被加工面から剥離させた後、ナイロンの単線にて、被加工面を拭き払うことにより、ばりを被加工面から剥離させると共に、表面処理して研磨、あるいは平滑化する事ができる。前記においては、ナイロンの単線の回転外径をステンレスの撚り線の回転外径よりも大きく設定する事により、より好適にばり取り加工ができる。また、砥粒入りナイロンの撚り線、及びナイロンの単線を使用した場合においても、前記と同様の効果を有する事ができる。また、ステンレス鋼の撚り線、及び砥粒入りナイロンの単線を使用した場合には、ステンレス鋼の撚り線にて、比較的粗いばりを被加工面から剥離させた後、砥粒入りナイロンの単線のみにて、細かいばりを被加工面から剥離させる事ができる。また、ピアノ線の撚り線、及びステンレス鋼の単線を使用した場合には、ピアノ線の撚り線が、ステンレス鋼の単線を補強する為、毛倒れ、毛折れ等を防止できる。また、ステンレス鋼の単線、ステンレス鋼の撚り線を使用した場合には、ステンレス鋼の単線にて、比較的粗いばりを被加工面から剥離させた後、ステンレス鋼の撚り線にて、細かいばりを被加工面から剥離させる事ができる。また、導電性繊維、及びステンレス鋼の撚り線を使用した場合には、ステンレス鋼の撚り線にて、ばりを被加工面から剥離させると共に、導電性繊維が、被加工面、あるいはホイールブラシに発生した静電気を除去する事ができる。また、ブラシ片の材質は、前記以外にも、使用目的に応じて、各種材質を設定できる。
(2)他の実施の形態として、角部、及び平面部を有する概三角柱形状に形成されたブラシ片、及び前記ブラシ片と異なる回転外径を有すると共に平面部を有するブラシ片からなるホイールブラシを採用した場合には、ホイールブラシは、被加工面にたいして、角部、及び平面部を接触させる事ができる。その為、例えば、被加工面のばり取り加工をする場合においては、平面部にてばり取り加工をすると共に、被加工面から剥離したばりを、角部にて掻き出す、あるいは拭き払う事により、被加工面の外部に除去する事ができる。
(3)ホイールブラシは、ブラシ片の端部が、所定の長さの範囲にて、撚りがほぐれて形成されてある。その為、ブラシ片は、所定の長さの範囲に、撚り合わせにより付けられた概螺旋形状を有する複数本の単線が形成されてある為、被加工面にたいして、極めて密集度が高く、かつ毛腰のしなやかな単線を、接触させる事ができる。その為、被加工面に複雑な凹凸形状、あるいは微小な穴部が形成されてある場合においても、ブラシ片の端部の所定の長さの範囲に形成された概螺旋形状を有する複数本の単線が、複雑な凹凸形状、あるいは微小な穴部に入り込んで、迅速かつ的確に、加工をする事ができる。
(4)ホイールブラシは、断面が筒形状からなる複数本の単線を撚り線状に形成されてある。その為、ブラシ片を軽量化できると共に、単線の撚り加工を、円柱構造の単線を捩る場合に比べて、少ない捩り力にて撚り加工できる。その為、ブラシ片の価格を低減できる。また、ブラシ片の外周部に、概凹凸形状の無数の撚り痕が形成されてある為、ブラシ片は、撚り痕を被加工面に接触させることができ、被加工面を強力に掻き出す事ができる。なお、前記のブラシ片は、被加工面の研削、洗浄、表面処理、ばり取り加工にたいして、好適に使用できる。
(5)ホイールブラシに、外周にコーティング層が形成されてある単線を、複数本束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片を使用した場合においては、コーティング層が、芯線の破断、劣化を、抑制、あるいは防止する事ができる為、被加工面にたいして、高い研削、研磨、ばり取り能力が必要な場合であっても、ブラシ片は、高い耐久性を有することができる。
また、複数の単線を束ねた後、捩りを加えて撚り線状になるように形成した後、撚り線状に形成された複数の単線の外周にたいして、コーティング層が形成されてあるブラシ片を使用した場合においては、コーティング層が、捩りを加えて撚り線状に形成されてある複数の単線の撚りの戻り、撚りのほぐれ等の形状変形あるいは劣化を、抑制あるいは防止する事ができる。その為、ブラシ片は、高い耐久性を有することができる。
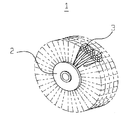
図1から図5及び図11から図13にて、実施例1を示す。図1は、ホイールブラシを前面側から見た斜視図である。図1において、1はホイールブラシ、2は芯材、3はブラシ片である。図2は、図1のブラシ片を前面側から見た拡大斜視図である。図2において、4は単線である。図3は、他の実施の形態のホイールブラシを前面側から見た斜視図である。図3において、11はホイールブラシ、13はブラシ片である。図4は、他の実施の形態として使用するブラシ片を前面側から見た拡大斜視図である。図4において、7は集束体、14は単線、23、33はブラシ片である。図5は、他の実施の形態のホイールブラシを前面側から見た斜視図である。図5において、21、31、41、51はホイールブラシ、43、53、63、73はブラシ片である。図11は、ホイールブラシの構成を前面側から見た斜視図である。図11において、2A、2B、2Cはフランジ、5は端部、50、60,70は穴部である。図12はホイールブラシの断面図である。図13は、他の実施の形態のホイールブラシを前面側から見た斜視図である。図13において、2Dはシャフトである。図13において、81はホイールブラシである。
本発明のホイールブラシ1は、図1の如く、芯材2、及びブラシ片3にて、概円筒形状にて形成されてある。ブラシ片3は、芯材2の外周部に放射状に形成されてある。また、芯材2は、図11の如く、フランジ2A、2B及び2Cより形成されてある。フランジ2Aは、端部5を有する円筒形状及び、中央部に穴部80を有する概円形の平板形状が接合されて形成されてある。フランジ2Bは、中央部に穴部60を有し、穴部60の外周部に、円周等分4箇所の穴部70有する概円形の平板形状にて形成されてある。フランジ2Cは、中央部に穴部50を有する概円形の平板形状にて形成されてある。
また、ブラシ片3は、図2の如く、複数の単線4を束ねた後、捩りを加えて撚り線状になるように形成されてある。単線4の材質には、SUS304等に代表されるステンレス鋼線が、使用されてある。ブラシ片3は、一般的には、ロープ、ケーブル、ワイヤーロープ等と呼ばれている場合もある。また、ブラシ片3の一実施例としてのワイヤーロープの形状については、操作用ワイヤーロープとして、JISG3540に記載がされてあり、前記JISG3540に記載されてある撚り方向、撚り方、試験等を使用する事もできる。また、単線4の材質は、前記以外にも、各種ピアノ線、硬鋼線等の鋼線、真鍮線、りん青銅線等の非鉄金属線、各種炭素繊維線、硫化銅複合繊維線、銀複合繊維線、アルミナ、酸化珪素等の各種砥粒入り合成繊維等、撚り線状に形成可能な材質であるならば、いずれの材質であっても使用できる。
次に、図11及び図12にて、ホイールブラシ1の製造手順を説明する。まず、図11の如く、複数のブラシ片3の概中央部を、フランジ2Bの穴部70に挟み込む。次に、フランジ2Aの端部5を、フランジ2Bの穴部60に挿入後、フランジ2Cの穴部50を、フランジ2Aの端部5に、貫通させる。次に、端部5の上部から加圧して、端部5を押し潰すことにより、かしめて固定する。以上の手順により、図12の如くの断面を有するホイールブラシ1が形成される。
また、本発明のホイールブラシ1は、主に、被加工面の研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする為に使用される。また、研削とは、被加工面の表面をブラシで削って滑らかにする加工である。また、研磨とは、被加工面の表面をブラシで砥き磨いて滑らかにする加工である。また、表面処理とは、被加工面の表面をブラシで硬化、美化、平滑化、耐食化させる等、被加工面の状態を改善させるための加工である。また、洗浄とは、被加工面の表面をブラシで洗い清める加工である。また、ばり取りとは、製品の縁等にできた余分な部分を、ブラシで削って除去する加工である。
また、ブラシ片3の材質としては、研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする為に使用可能な材質であるならば、天然繊維、あるいは化学繊維を、使用目的に応じて、適時、設定して使用する事ができる。なお、天然繊維とは、植物、動物、鉱物を原料とする繊維であり、植物繊維には、例えば、シダ、シュロ等の靭皮繊維、パッキン、サイザル等の葉脈繊維、パーム等の果実繊維、綿、麻、石綿等がある。動物繊維には、例えば、硬毛として、豚毛、馬毛、猪毛があり、軟毛として、山羊毛、人毛、狸毛があり、他にも羊毛、絹等がある。また、化学繊維とは、石油、石炭などから化学的な合成や加工により作られる繊維であり、合成繊維、研削材入り繊維、通電性複合繊維、無機繊維、再生繊維、半合成繊維がある。合成繊維とは、合成高分子化合物から紡糸した繊維であり、フッ素系、ポリアミド系、ポリ塩化ビニール系、ポリプロピレン系、ポリエチレン系、アラミド系等の各合成繊維がある。研削材入り繊維とは、例えば、炭化珪素、アルミナ、ダイヤモンド等の各種鉱物、シリカ、セラミック等の研削性能を有する材質を、ナイロン、PBT等の基材の繊維にたいして付着、練込み、あるいは混入させて形成した繊維である。通電性複合繊維とは、電流を流す事ができる性能を有する繊維であり、各種炭素繊維、硫化銅複合繊維、銀複合繊維がある。通電性複合繊維は、導電性繊維と呼ばれる事もある。無機繊維とは、無機化合物からなる繊維であり、例えば、ピアノ線、硬鋼線、ステンレス鋼線、オイルテンパー線等の各種鋼線、真鍮線、りん青銅線等の非鉄金属線等がある。再生繊維とは、天然のセルロースなどからなる木材、綿、麻などを溶かして作った繊維であり、レーヨン等がある。半合成繊維とは、合成繊維と再生繊維の中間的なものであり、セルロースなどの天然の高分子物質を化学的に処理してエステルなどの形に変え、繊維にしたものであり、アセテート繊維等がある。
次に、撚り線、及び単線を使用した比較耐久試験について説明する。まず、撚り線、及び単線は、上記の比較研削試験と同じ仕様の物を使用した。次に、上記の撚り線、及び単線にてブラシ外径100mmのホイールブラシを各3本製作後、ボール盤に設置した内径98mmの円筒形状の試験片にたいして、回転数600rpmにて、5秒毎に、試験片へのホイールブラシの挿入、取出しを繰返し、1分後、3分後、10分後、30分後、1時間後の毛抜けの有無を確認した。その結果、撚り線は、製作した3本のホイールブラシの内の、1本のみ1時間後に毛抜けが発生した。また単線は、3本のすべてが、3分後に毛抜けが発生した。以上の結果においては、撚り線は、単線よりも毛抜けが発生しにくく、かつ、単線よりも長時間にわたって、研削加工ができ、高い耐久性能を有している事が判明した。
実施例1のホイールブラシ1は上記の如くの構成となっているので、ホイールブラシブラシ1は、ブラシ片3が、複数の単線4を束ねた後、捩りを加えて撚り線状になるように形成されてある。その為、ホイールブラシ1は、被加工面からブラシ片3が受ける衝撃力等の反力を、撚り線状の単線4が、吸収、及び分散させる事ができる。その為、ブラシ片3が、毛切れする事を防止でき、ブラシ片3が変形した時であっても、加工性能が劣化する事が無い。また、毛切れ、及び劣化を防止できる為、耐久性の極めて高いホイールブラシ1を、製作できる。
また、ブラシ片3が撚り線にて形成されてある為、ブラシ片3は、複数の単線4が撚りを加えたことによる毛腰を発生させる事ができる。その為、ブラシ片3は、毛癖が付きにくく、毛切れを防止できる。また、毛癖が付きにくい為、長時間、ホイールブラシ1を使用した場合においても、使用前のブラシ片3の外径を保持する事ができる。その為、ホイールブラシ1は、高い耐久性を有する事ができる。また、ブラシ片3は、撚り線の先端部が被加工面に接触する為、接触時には、先端部の撚りが少しほぐれた状態になっている場合がある。その為、例えば、ばり取り加工においては、被加工面のいずれの箇所においても、均一にばり取りができる。
さらにまた、ホイールブラシ1は、ブラシ片3が撚り線状にて、形成されてある為、例えば、単線4として、直径0.1mm以下の極細繊維を採用して、撚り線状に形成する等、使用目的に応じて、最適になるようにブラシ片3の形成状態を設定して使用する事もできる。単線4に、直径0.1mm以下の極細繊維からなる撚り線を使用した場合には、極めて微細なばりが形成されてある被加工面のばり取り加工にたいして、最適に使用できる。
また、ホイールブラシ1は、芯材2及びブラシ片3にて形成されてあり、複数のブラシ片3の概中央部を、フランジ2Bの穴部70に挟み込んだ後、フランジ2Aの端部5を、フランジ2Bの穴部60に挿入し、フランジ2Cの穴部50を、フランジ2Aの端部5に、貫通させて、端部5の上部から加圧して、端部5を押し潰すことにより、かしめて固定して形成されてある為、ブラシ片3を芯材2の軸の周りに放射状に密集させて形成する事ができる。その為、被加工面が、円筒内面、極小穴部、管の奥部等、平面と比べて加工が困難な場合であっても、研削、研磨、表面処理、洗浄、ばり取り等の各種加工を最適に実施できる。また、平線植毛、あるいは丸線植毛等の植毛方法に比べて、構造及び製造手順を簡易にする事ができる。また、ホイールブラシ1は、撚り線からなるブラシ片3が、フランジ2Bの穴部70に挟み込まれて、芯材2の軸の周りに、放射状に形成されてある為、挟み込まれたブラシ片3の概中央部の側面に形成された撚り線の表面の凹凸形状がフランジ2A、及び2Cにかみ込まれる。その為、単線に比べてより毛抜けしにくいホイールブラシ1を製作できる。
また、ホイールブラシ1は、ブラシ片3を被加工面に接触させた時には、被加工面へ接触するブラシ片3の先端部が、所定寸法だけ撚りが緩むと共に、ブラシ片3が被加工面から離れた時には、撚りが戻るように、ブラシ片3を構成する単線4の材質、詳細形状、ブラシ片3の撚り条件等を設定する事ができる。前記の如くの設定をした場合においては、撚りが緩んだブラシ片3の先端部が、複数本の単線4に分割される。その為、分割された単線4は、被加工面に接触する事により、被加工面の極めて微細な凹凸形状、奥部、あるいは微細な穴部等に入り込んで、例えば、ばり取り等の加工を、加工残し無く、最適に実施できる。また、ブラシ片3が被加工面から離れた時には、撚りが戻る為、常時、同じ条件にて先端部を接触させる事ができる。その為、ホイールブラシ1は、極めて高い耐久性を有することができる。
また、ホイールブラシ1は、ブラシ片3を被加工面に接触させた時に、被加工面へ接触する時間に伴って、ブラシ片3の先端部の撚りの緩みが徐変して進行するように、ブラシ片3を構成する単線4の材質、詳細形状、ブラシ片3の撚り条件等を設定する事ができる。前記の如くの設定をした場合においては、ブラシ片3の先端部は、被加工面へ接触する時間に伴って、撚りの緩みが徐変して進行する為、加工時間が増加するのに伴って、ブラシ片3の先端部が徐変して、被加工面に細かく接触する。その為、被加工面が粗い状態であっても、粗仕上げ、中仕上げ、精密仕上げ等のホイールブラシを順に使用する必要が無く、1本のホイールブラシ1にて、粗い状態の被加工面を精密な状態にするように、加工する事ができる。なお、前記の設定は、被加工面の研磨、表面処理、ばり取り加工にたいして好適である。
また、ホイールブラシ1は、ブラシ片3の外側先端部を、所定寸法だけ、撚りをほぐす事により、使用する事ができる。前記の如く、撚りをほぐして使用した場合においては、ブラシ片3の外側先端部には、撚り合わせにより付けられた概螺旋形状を有するブラシ部が形成される為、被加工面にたいして、極めて密集度が高く、かつ毛腰のしなやかなブラシ片3を、接触させる事ができる。その為、被加工面に複雑な凹凸形状、あるいは微小な穴部が形成されてある場合においても、ブラシ片3の外側先端部に形成された概螺旋形状を有するブラシ部が、複雑な凹凸形状、あるいは微小な穴部に入り込んで、迅速かつ的確に、加工をする事ができる。なお、前記の設定は、被加工面の研磨、洗浄、表面処理、ばり取り加工にたいして好適である。
また、ホイールブラシ1は、ブラシ片3が、概円筒形状の芯材2の軸の周りに放射状に形成されてある為、高速で回転させて、被加工面に接触させる事ができる。その為、被加工面の面積が極めて広大である場合においても、被加工面の研磨、洗浄、表面処理、あるいはばり取り加工を、迅速、かつ正確にできる。
また、ホイールブラシ1は、使用目的に応じて、所定個数、積層させて使用する事ができる。その為、被加工面の加工幅が、ホイールブラシ1の厚みに比べて、広い場合であっても、最適な加工ができるよう、積層させるホイールブラシ1の個数を適時、設定できる。その為、被加工面の幅が広い場合においても、被加工面の研磨、洗浄、表面処理、あるいはばり取り加工を、迅速、かつ正確にできる。
実施例1のホイールブラシ1は、上記の如くの構成となっているが、ブラシ片3を構成する複数の単線4に形成されてある断面形状については、上記の丸形形状以外にも、三角形、四角形、五角形、六角形等の多角形、あるいは概波形、楕円形、概V字形、概X字形、概Y字形等、各種異形断面の形状を採用できる。上記を採用した場合においては、被加工面にたいして、単線4に形成されてある各種異形断面の角部を、掻き出すように、接触させる事ができる為、加工残りが発生する事が無く、高い研削力を有すると共に、ばり取り加工を、迅速、かつ正確にできる。
また、ブラシ片3を構成する複数の単線4の構造については、円柱構造以外にも、概円筒形状、各種角筒形状を採用できる。概円筒形状、各種角筒形状を採用した場合には、ブラシ片3を軽量化できると共に、単線4の撚り加工を、円柱構造に比べて、少ない捩り力にて簡易に加工できる為、ブラシ片3の価格を低減できる。また、概円筒形状、各種角筒形状の単線4は、中空の為、撚り加工時に発生する側面方向からの応力が加わり、つぶれる。その為、表面部に微細な凹凸形状の撚り痕が形成される。その為、ブラシ片3は、微細な凹凸形状の撚り痕を被加工面に接触させることができ、被加工面を強力に掻き出す事ができる。なお、前記の設定は、被加工面の研削、洗浄、表面処理、ばり取り加工にたいして好適である。
また、ブラシ片3は、複数種類の材質の単線を、混ぜ合わせた後、撚り線に形成して使用する事もできる。また、ブラシ片3は、同一種類の単線にて形成した撚り線を、複数種類製作した後、複数種類の材質の撚り線を、混ぜ合わせて使用する事もできる。
また、芯材2の構成についても、上記の如くの構成以外にも、例えば、フランジ2Bの替わりに芯線を使用する等、ブラシ片3が芯材2の軸の周りに放射状に形成できる構成であるならば、いかなる構成も採用できる。前記の芯線を使用した場合においては、ホイールブラシ1は、複数のブラシ片3の概中央部を、芯線に挟み込んだ後、フランジ2Aの概円筒形状の外周面に巻き付けた後、フランジ2Cに挟み付け、フランジ2Aの端部5の上部から加圧して、端部5を押し潰すことにより、かしめて固定する事により製作できる。
また、芯材2の材質についても、使用目的に応じて、最適になるように、例えば、各種鋼材、非鉄金属材、合成樹脂材、竹、木材、紙等の天然繊維材、各種ゴム材等、適時、設定する事ができる。
また、ブラシ片3に接触するフランジ2A、2B、2Cの上面に凹凸形状を形成する事もできる。前記の方法を採用した場合においては、芯材2を構成するフランジ2A、2B、2Cの上面が、ブラシ片3に、噛み込むように接触する事ができる為、芯材2にたいするブラシ片3の保持力を強固にする事ができ、ブラシ片3の脱落を防止できる。
さらにまた、ホイールブラシ1は、ブラシ片3を挟み付けたフランジ2Bを、所定枚数、積層させた後、フランジ2A、2Cを挟み付ける事ができる。前記の方法を採用した場合においては、ホイールブラシ1の側面に形成されたブラシ片3の厚みを、使用目的に応じて、より厚く設定できる。その為、被加工面の幅が広い場合においても、被加工面の研磨、洗浄、表面処理、あるいはばり取り加工を、迅速、かつ正確にできる。
次に、実施例1の他の実施の形態のホイールブラシを説明する。他の実施の形態のホイールブラシ11は、図3の如く、芯材2、ブラシ片3、及びブラシ片13にて、概円筒形状にて形成されてある。ブラシ片3、及びブラシ片13は、芯材2の外周部に放射状に形成されてある。また、ブラシ片3は、撚り線であり、ブラシ片13は、図4の(A)の如く、単線である。ブラシ片3、及びブラシ片13の材質は、使用目的に応じて、適時、設定できる。例えば、ばり取り加工に使用する目的にたいしては、ステンレス鋼の撚り線、及びナイロンの単線が好適である。ステンレス鋼の撚り線、及びナイロンの単線を使用した場合には、ステンレス鋼の撚り線にて、ばりを被加工面から剥離させた後、ナイロンの単線にて、被加工面を拭き払う事により表面処理して平滑化する事ができる。また、ステンレス鋼の撚り線、及び砥粒入りナイロンの単線等も好適である。ステンレス鋼の撚り線、及び砥粒入りナイロンの単線を使用した場合には、ステンレス鋼の撚り線にて、比較的粗いばりを被加工面から剥離させた後、砥粒入りナイロンの単線にて、細かいばりを被加工面から剥離させる事ができる。
また、図4の(B)の如く、複数の繊維を束ねた後、捩りを加えて形成した集束体7を、複数、束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片23を使用する事もできる。また、図4の(C)の如く、断面が四角形からなる多角形にて形成されてある複数の単線14を束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片33を使用する事もできる。
また、図5の(A)から(D)の如く、例えば、ブラシ片の形成状態を、円錐台形状、概波形形状、多角柱形状、概球形状に設定した場合においては、被加工面の形状に応じて、最適な前記形状を選定の上、加工する事ができる為、迅速、かつ的確な各種加工をする事ができる。(A)の如く、円錐台形状に形成されたブラシ片43を有するホイールブラシ21を選定した場合には、ブラシ片43は、外周部がテーパ状になっている為、例えば、被加工面の穴部にたいして、ホイールブラシ21は、ブラシ片43の先端部を極めて迅速に位置合わせする事ができ、かつ簡単に挿入する事ができる。また、ブラシ片43は、外周部がテーパ状になっている為、ホイールブラシ21は、異なる回転外径が徐変にて形成されてある。その為、被加工面の穴部にたいして、徐変させながら異なる押付け力を与える事ができる為、加工ができる。その為、粗仕上げ、中仕上げ、精密仕上げ等のホイールブラシを順に使用する必要が無く、1本のホイールブラシ21にて、粗い状態の被加工面を精密な状態にするように、加工する事ができる。なお、前記の設定は、被加工面の研磨、表面処理、ばり取り加工にたいして好適である。また、(B)の如く、概波形形状に形成されたブラシ片53を有するホイールブラシ31を選定した場合には、例えば、被加工面が複数の溝部を有する穴部の場合においても、ブラシ片53に形成された概波形形状が、溝部に入り込んで加工することができる。その為、溝部内の加工残しを発生させる事無く、的確な被加工面の研磨、表面処理、ばり取り加工をする事ができる。また、(C)の如く、多角柱形状に形成されたブラシ片63を有するホイールブラシ41を選定した場合には、例えば、被加工面の角部にたいして、ブラシ片63の角部を掻き出すように接触させる事ができる為、加工残りが発生する事が無い。また、ブラシ片63は、多角柱形状である為、保管時等に、ホイールブラシ41が転がる事を防止できる。また、(D)の如く、概球形状に形成されたブラシ片73を有するホイールブラシ51を選定した場合には、例えば、凹球形状の被加工面にたいして、正確に接触させる事ができる。
実施例1の他の実施の形態のホイールブラシは、上記の如くの構成となっているので、ホイールブラシ11は、撚り線のブラシ片3、及び単線のブラシ片13が、芯材2の外周部に放射状に形成されてある。その為、ホイールブラシ11は、被加工面にたいして、撚り線のブラシ片3、及び単線のブラシ片13を、接触させる事ができる。その為、被加工面の研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする時において、被加工面が、さまざまな異なる加工条件を有する場合においても、異なる加工性能を有する撚り線のブラシ片3、及び単線のブラシ片13を、接触させる事ができる為、ホイールブラシ11は、使用目的に応じて、最適の研削、研磨、表面処理、洗浄、ばり取り性能を有する事ができる。前記の異なる加工性能としては、例えば、鋼線において、撚り線の外径と単線の外径が同一の場合においては、被加工面にたいする加圧力、衝撃力は、単線の方が、撚り線よりも大きく、被加工面からブラシ片が受ける衝撃力等の反力にたいする吸収力、分散力については、撚り線の方が、単線よりも大きく、破断等にたいする耐久性も、撚り線の方が、単線よりも高い耐久性を有しているという性能等があげられる。
また、複数の繊維を束ねた後、捩りを加えて形成した集束体7を、複数、束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片23を使用した場合には、ホイールブラシ11は、被加工面からブラシ片23が受ける衝撃力等の反力を集束体7が吸収、及び分散させる事ができると共に、破断等にたいする高い耐久性を有する事ができる。その為、ブラシ片23が、毛切れする事無く、ブラシ片23が変形した時であっても、加工性能が劣化する事が無いと共に、高い耐久性を有する事ができる。
また、断面が多角形にて形成されてある複数の単線14を束ねた後、捩りを加えて撚り線状になるように形成されてあるブラシ片33を、使用した場合には、ホイールブラシ11は、ブラシ片33を構成する複数の単線14に形成されてある多角形の角部が、被加工面にたいして掻き出すように接触させる事ができる為、高い研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする事ができる。
実施例1の他の実施の形態のホイールブラシは、上記の如くの構成となっているが、ブラシ片33を構成する複数の単線14に形成されてある断面形状については、上記の四角形以外にも、三角形、五角形、六角形等の多角形、各種異形断面等の形状を採用できる。
次に、実施例1の他の実施の形態のホイールブラシを説明する。他の実施の形態のホイールブラシ81は、図13の如く、芯材2、ブラシ片3、及びシャフト2Dにて形成されてある。ブラシ片3は、芯材2の外周部に放射状に形成されてあり、芯材2にたいして、シャフト2Dが貫通されて固着されてある。また、ブラシ片3は、撚り線である。
実施例1の他の実施の形態のホイールブラシは、上記の如くの構成となっているので、ホイールブラシ81は、芯材2にたいして、シャフト2Dが貫通されて固着されてある。その為、シャフト2Dを、例えば、ハンドドリル等の電動工具、旋盤等の工作機械に取付ける事により、所定の回転数にて、回転させて使用できる。その為、多数の被加工面が連続して形成されてある場合においても、回転数、回転時間等の仕様を設定することにより、最適な研削、研磨、表面処理、洗浄、ばり取り等の各種加工をする事ができる。
図6、及び図7にて実施例2を示す。図6は、本発明のホイールブラシを前面側から見た斜視図である。図6において、2は芯材、6、16は回転外径、61はホイールブラシ、83、93はブラシ片である。図7は、他の実施の形態のホイールブラシの側面図である。図7において、8は角部、9、19はブラシ片、18は平面部、26、36は回転外径、71はホイールブラシである。
本発明のホイールブラシ61は、図6の如く、芯材2、及びブラシ片83、93にて形成されてある。ブラシ片83、93は、使用目的に応じて、それぞれ所定本数、芯材2に挟み付けられてあると共に、芯材2の周りに放射状に形成されてある。また、ブラシ片83及び93は、同材質、あるいは異なる材質にて形成されてある。また、ブラシ片83の回転外径16は、ブラシ片93の回転外径6にたいして、大きくなるよう形成されてある。また、ブラシ片83、93の形成状態については、撚り線のみ、あるいは撚り線と単線を、選択して使用できる。なお、回転外径6、16は、ホイールブラシ61を回転させた時のそれぞれのブラシ片93、83の高さを示す。また、前記の如く、ブラシ片83及び93は回転外径が異なる為、ブラシ片83、及び93の先端部間には、段差が形成されてある。
また、ブラシ片83、及びブラシ片93の材質は、使用目的に応じて、適時、設定できる。例えば、ばり取り加工に使用する目的にたいしては、ステンレス鋼の撚り線、及びナイロンの単線の組合せ、砥粒入りナイロンの撚り線、及びナイロンの単線の組合せ、ステンレス鋼の撚り線、及び砥粒入りナイロンの単線の組合せ、ピアノ線の撚り線、及びステンレス鋼の単線の組合せ、ステンレス鋼の撚り線、及びステンレス鋼の単線の組合せ、導電性繊維、及びステンレス鋼の撚り線の組合せ等が好適である。
ステンレス鋼の撚り線、及びナイロンの単線を使用した場合には、ステンレス鋼の撚り線にて、ばりを被加工面から剥離させた後、ナイロンの単線にて、被加工面を拭き払うことにより、ばりを被加工面から剥離させると共に、表面処理して研磨、あるいは平滑化する事ができる。前記においては、ナイロンの単線の回転外径をステンレスの撚り線の回転外径よりも大きく設定する事により、より好適にばり取り加工ができる。また、砥粒入りナイロンの撚り線、及びナイロンの単線を使用した場合においても、前記と同様の効果を有する事ができる。また、ステンレス鋼の撚り線、及び砥粒入りナイロンの単線を使用した場合には、ステンレス鋼の撚り線にて、比較的粗いばりを被加工面から剥離させた後、砥粒入りナイロンの単線のみにて、細かいばりを被加工面から剥離させる事ができる。また、ピアノ線の撚り線、及びステンレス鋼の単線を使用した場合には、ピアノ線の撚り線が、ステンレス鋼の単線を補強する為、毛倒れ、毛折れ等を防止できる。また、ステンレス鋼の単線、ステンレス鋼の撚り線を使用した場合には、ステンレス鋼の単線にて、比較的粗いばりを被加工面から剥離させた後、ステンレス鋼の撚り線にて、細かいばりを被加工面から剥離させる事ができる。また、導電性繊維、及びステンレス鋼の撚り線を使用した場合には、ステンレス鋼の撚り線にて、ばりを被加工面から剥離させると共に、導電性繊維が、被加工面、あるいはホイールブラシに発生した静電気を除去する事ができる。また、ブラシ片83、93の材質は、前記以外にも、使用目的に応じて、各種材質を設定できる。
実施例2のホイールブラシ61は、上記の如くの構成となっているので、ブラシ片93は、ブラシ片83にたいして回転外径が小さく形成されてある。その為、ブラシ片83は、根元部をブラシ片93にて支えられてあるので、ブラシ片83は、根元部の毛腰が、先端部よりも強く設定される。その為、ブラシ片83は、被加工面に対して、毛腰を強く接触させることができる。又、ブラシ片83は、ブラシ片93により毛倒れを防止あるいは、補強できる。したがって、ホイールブラシ61は高い耐久性を有する事ができる。
実施例2のホイールブラシ61は、上記の如くの構成となっているが、ホイールブラシ61を構成するブラシ片は、上記の2種類以外にも、複数種類を、適時、選択して使用できる。
次に、実施例2の他の実施の形態のホイールブラシを説明する。他の実施の形態のホイールブラシ71は、図7の如く、回転外径26を有して、角部8、及び平面部18からなる概三角柱形状に形成されたブラシ片9、及び平面部18を有すると共に、回転外径36を有するブラシ片19が形成されてある。
実施例2の他の実施の形態のホイールブラシ71は、上記の如くの構成となっているので、ホイールブラシ71は、被加工面にたいして、角部8、及び平面部18を接触させる事ができる。その為、例えば、被加工面のばり取り加工をする場合においては、平面部18にてばり取り加工をすると共に、被加工面から剥離したばりを、角部8にて掻き出す、あるいは拭き払う事により、被加工面の外部に除去する事ができる。