JP4868210B2 - 異種材料の接合方法 - Google Patents
異種材料の接合方法 Download PDFInfo
- Publication number
- JP4868210B2 JP4868210B2 JP2005351851A JP2005351851A JP4868210B2 JP 4868210 B2 JP4868210 B2 JP 4868210B2 JP 2005351851 A JP2005351851 A JP 2005351851A JP 2005351851 A JP2005351851 A JP 2005351851A JP 4868210 B2 JP4868210 B2 JP 4868210B2
- Authority
- JP
- Japan
- Prior art keywords
- materials
- joining
- melting point
- joined
- eutectic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K15/00—Electron-beam welding or cutting
- B23K15/0046—Welding
- B23K15/0093—Welding characterised by the properties of the materials to be welded
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/0093—Working by laser beam, e.g. welding, cutting or boring combined with mechanical machining or metal-working covered by other subclasses than B23K
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/035—Aligning the laser beam
- B23K26/037—Aligning the laser beam by pressing on the workpiece, e.g. using a pressing roller foot
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
- B23K26/211—Bonding by welding with interposition of special material to facilitate connection of the parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
- B23K26/24—Seam welding
- B23K26/244—Overlap seam welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K33/00—Specially-profiled edge portions of workpieces for making soldering or welding connections; Filling the seams formed thereby
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/006—Vehicles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/34—Coated articles ; Surface treated articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/08—Non-ferrous metals or alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/18—Dissimilar materials
- B23K2103/20—Ferrous alloys and aluminium or alloys thereof
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B5/00—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them
- F16B5/04—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them by means of riveting
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12771—Transition metal-base component
- Y10T428/12785—Group IIB metal-base component
- Y10T428/12792—Zn-base component
- Y10T428/12799—Next to Fe-base component [e.g., galvanized]
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Mechanical Engineering (AREA)
- Plasma & Fusion (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
- Laser Beam Processing (AREA)
Description
例えば、異種金属であるアルミニウム合金と鋼を接合する場合には、硬度が高くて脆弱なFe2Al5、FeAl3などの金属間化合物が生成することから、継手強度を確保するためには、これら金属間化合物の制御が必要となる。
高エネルギービームを用いた異種材料の重ね接合においては、脆い金属間化合物の生成を抑制するために、高融点材料の側にデフォーカスさせた高エネルギービームを照射し、高融点材料側からの伝熱により低融点材料を溶融させて接合する方法がとられていた(例えば、非特許文献1参照。)。
「溶接学会全国大会講演概要」、社団法人日本溶接学会、2003年4月、第72集、p.152
したがって、図に示した共晶点を利用してAlとZnの共晶溶融を作り出し、アルミニウム材の接合時における酸化皮膜除去や相互拡散などの接合作用に利用することによって、低温接合が実施できるため、接合界面における金属間化合物の成長を極めて有効に抑制することができる。
したがって、両金属の清浄面を接触させ、655K以上に加熱保持すると反応が生じる。これを共晶溶融といい、Al−95%Znが共晶組成となるが、共晶反応自体は合金成分に無関係な一定の変化であり、合金組成は共晶反応の量を増減するに過ぎない。
すなわち、加圧によって材料表面の微視的な凸部同士が擦れ合うことから、一部の酸化皮膜の局所的な破壊によってアルミニウムと亜鉛が接触した部分から共晶溶融が生じ、この液相の生成によって近傍の酸化皮膜が破砕、分解されてさらに共晶溶融が全面に拡がる反応の拡大によって、酸化皮膜破壊の促進と液相を介した接合が達成される。
まず、図2(a)に示すように、少なくとも接合界面側の表面に、Alと共晶を形成する第3の金属材料として機能する亜鉛めっき層1pが施された亜鉛めっき鋼板1と、アルミニウム合金材2を用意し、図2(b)に示すように、これら亜鉛めっき鋼板1とアルミニウム合金材2を亜鉛めっき層1pが内側になるように重ねる。なお、アルミニウム合金材2の表面には酸化皮膜2cが生成している。
すなわち、これら金属とAlとの共晶金属は、母材であるアルミニウム合金材の融点以下で溶融するため、脆弱な金属間化合物が生成し易い鋼材とアルミニウム合金材の接合においても、低温で酸化皮膜の除去ができ、接合過程での接合界面における金属間化合物の生成が抑制でき、強固な接合が可能になる。
鋼材とマグネシウムとの接合に際しては、後述する実施例と同様に鋼材側にめっきした亜鉛とマグネシウムの間に共晶反応を生じさせて接合することが可能である。さらに、アルミニウムとマグネシウムを接合する場合においても、亜鉛や銀を第3の材料として利用することが可能である。
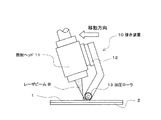
図において、アルミニウム合金材2に亜鉛めっき鋼板1が、通常発生し得るわずかな隙間をもって重ねられており、高融点材料である亜鉛めっき鋼板1の側に、焦点を材料表面の手前で結んだ、つまりデフォーカスさせたレーザビームBを照射する。
このとき、高温の亜鉛めっき鋼板1からの伝熱でアルミニウム合金材2の接合界面温度が上昇し、アルミニウムと亜鉛の共晶温度T1以上の温度となるように、レーザビームBと加圧ローラ13の移動速度を制御して溶接を行う。
アルミニウム合金材2と亜鉛めっき鋼板1は、同様に通常発生し得るわずかな隙間をもって重ねられており、高融点材料である亜鉛めっき鋼板1にレーザビームBをデフォーカスさせて照射し、同様に、鋼板1が溶融することもめっき層の亜鉛が蒸発することもない範囲である亜鉛の沸点T2以下の温度となるような条件で照射する。
すなわち、この実施形態においては、主に共晶反応と排出に際して機能する第1加圧ローラ13aと、主に排出と圧接に際して機能する第2加圧ローラ13bを併設して、役割を分担させることによって、より高速での溶接が可能になるため、作業能率が向上することになる。
したがって、接合過程において接合界面から如何に短時間で確実にこれらを排出するかが重要である。
なお、外周部にこのような凸状曲面Pを有する加圧ローラは、レーザビームの照射位置の少なくとも直後、つまり共晶反応および排出用のローラとして設ければよく、図5に示した第1加圧ローラ13aとして利用することが好ましい。
図7は、このような排出促進手段の一例として、亜鉛めっき鋼板1の接合部に、あらかじめ接合界面側に膨らんだ形状の膨出部Eを形成した例を示すものであって、当該膨出部Eは、溶接線に沿って連続的又は断続的に設けることができる。
なお、この場合のローラ形状は、通常の円筒形状であっても良好な排出性を得ることができる。また、図示した例では、膨出部Eを亜鉛めっき鋼板1の側に設けたが、アルミニウム合金材2の側、あるいは両方に形成してもよい。
これによって、同様に排出物6が接合界面から接合端側に容易に排出されるようになり、強固な金属接合を得ることができる。
すなわち、図9は、鋼製の車体部材と軽合金製のルールパネルの本発明方法による接合の実施形態例を示すものであって、鋼製のレールインナ21と鋼製のレールアウタ22及び鋼製のサイドアウタ23が溶接によって組み立てられた車体部材20の上方から、アルミニウム合金製のルーフパネル25が重ねられ、車体部材20には接合用の傾斜面23aが設けてあり、傾斜面23aを備えたサイドアウタ23については、表面に亜鉛がめっきされた亜鉛めっき鋼板が使用されている。当然ながら、他の鋼材についても亜鉛めっき鋼板を使用するようにしても差し支えない。
加圧ローラ13は、ルーフパネル25の湾曲部25aをレーザビームBによって加熱された傾斜面23aに押し付ける方向に加圧することができるように配設されている。
そのすぐ後方では、図11(b)に示すように、加圧ローラ13による加圧によってルーフパネル25の湾曲部25aがレーザ加熱された傾斜面23aに押し付けられ、これによってルーフパネル25の湾曲部25aがサイドアウタ23の傾斜面23aに密着し、サイドアウタ23からの伝熱によって接合界面が共晶反応の発現する温度に保持され、加圧ローラ13による加圧により、ルーフパネル25が車体部材20のサイドアウタ23に接合される。
図3に示すように、板厚1.0mmの6000系アルミニウム合金材2(低融点材料)の上に、板厚0.55mmの亜鉛めっき鋼板1(高融点材料、亜鉛めっき厚さ:約5μm)を重ね、高融点材料側である鋼板側から照射ヘッド11によりYAGレーザビームBを照射しながら、その直後を加圧ローラ13によって加圧し、照射ヘッド11と加圧ローラ13を被溶接材料1,2に対して、図中の矢印方向に移動させることにより連続的に線状接合した。
なお、接合条件としては、最大出力3kWのYAGレーザ発振器と焦点距離150mmのレンズを用い、亜鉛めっき鋼板1表面上においてスポット径が3.5mmとなるようビームをデフォーカスし、YAGレーザ出力1.0kW、移動速度1.0m/min、加圧ローラ13による加圧力100MPaで溶接を行った。また、レーザ照射中はレーザと同軸のノズルからアルゴンガスを25L/minの流量で流すことによって、接合部位をシールドした。
図9に示したような鋼製の車体部材20(高融点材料)とアルミニウム合金製のルールパネル25(低融点材料)との接合を実施した。
車体部材20を構成するレールインナ21、レールアウタ22及びサイドアウタ23は、何れも亜鉛めっき鋼板から成るものであって、それぞれ1.2mm、1.4mm及び0.55mmの厚さを有しており、亜鉛めっき厚さは、何れも約5μmのものを用いた。
1p 亜鉛めっき層(第3の材料)
2、25 アルミニウム合金材(低融点材料)
3 共晶溶融金属
4 反応層
6 排出物
10 異種材料の接合装置
11 照射ヘッド
13、13a、13b 加圧ローラ
B レーザビーム
P 凸状曲面
E 膨出部(排出促進手段)
C 湾曲部(排出促進手段)
25a、25b 湾曲部
Claims (7)
- 互いに融点の異なる高融点材料と低融点材料を重ね合わせて接合するに際し、上記両材料の間にこれら材料とは異なる第3の材料を介在させた状態で、高エネルギービームを両材料に対して相対移動させながら高融点材料の表面に照射すると共に、上記高エネルギービームの照射点の進行方向後方に配設した加圧ローラによって両材料を相対加圧し、上記両材料の少なくとも一方と第3の材料との間で共晶溶融を生じさせて両材料を線状に接合することを特徴とする異種材料の接合方法。
- 両材料の少なくとも一方に、第3の材料によるめっきが施してあることを特徴とする請求項1に記載の異種材料の接合方法。
- 両材料の一方が亜鉛めっき鋼板であって、該亜鉛めっき鋼板にめっきされている亜鉛を第3の材料として利用することを特徴とする請求項2に記載の異種材料の接合方法。
- 複数個の加圧ローラを用いることを特徴とする請求項1〜3のいずれか1つの項に記載の異種材料の接合方法。
- 加圧ローラの被接合材料との接触面が凸状曲面をなしていることを特徴とする請求項1〜4のいずれか1つの項に記載の異種材料の接合方法。
- 両材料の少なくとも一方の接合部に、第3の材料、被接合材料由来成分、酸化皮膜及び接合過程で生じる反応物の群から選ばれる少なくとも1種から成る排出物の排出を容易ならしめる排出促進手段を設けることを特徴とする請求項1〜5のいずれか1つの項に記載の異種材料の接合方法。
- 低融点材料の接合部に湾曲部を形成し、該湾曲部によって形成される間隙を介して高エネルギービームを高融点材料に照射することを特徴とする請求項1〜6のいずれか1つの項に記載の異種材料の接合方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005351851A JP4868210B2 (ja) | 2005-12-06 | 2005-12-06 | 異種材料の接合方法 |
| US11/633,629 US7935908B2 (en) | 2005-12-06 | 2006-12-05 | Joining method, joining machine, and joint structure of dissimilar material |
| CNB2006101609741A CN100522452C (zh) | 2005-12-06 | 2006-12-06 | 异种材料的连接方法、连接装置及连接结构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005351851A JP4868210B2 (ja) | 2005-12-06 | 2005-12-06 | 異種材料の接合方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011157683A Division JP5207156B2 (ja) | 2011-07-19 | 2011-07-19 | 異種材料の接合装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007152401A JP2007152401A (ja) | 2007-06-21 |
| JP4868210B2 true JP4868210B2 (ja) | 2012-02-01 |
Family
ID=38129514
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005351851A Expired - Fee Related JP4868210B2 (ja) | 2005-12-06 | 2005-12-06 | 異種材料の接合方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7935908B2 (ja) |
| JP (1) | JP4868210B2 (ja) |
| CN (1) | CN100522452C (ja) |
Families Citing this family (50)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5165339B2 (ja) * | 2007-10-27 | 2013-03-21 | 独立行政法人国立高等専門学校機構 | 異種金属接合体及びその製造方法 |
| JP5495093B2 (ja) * | 2008-01-17 | 2014-05-21 | 日産自動車株式会社 | 異種金属の接合方法及び接合構造 |
| JP5098792B2 (ja) * | 2008-05-09 | 2012-12-12 | 日産自動車株式会社 | マグネシウム合金と鋼の異種金属接合方法 |
| JP5098804B2 (ja) * | 2008-05-21 | 2012-12-12 | 日産自動車株式会社 | マグネシウム合金と鋼との異種金属接合方法及び接合構造 |
| JP5326862B2 (ja) * | 2008-09-08 | 2013-10-30 | 日産自動車株式会社 | マグネシウム合金と鋼との異種金属接合方法 |
| WO2010110476A1 (ja) * | 2009-03-27 | 2010-09-30 | 国立大学法人東京大学 | 接合部材及び接合方法 |
| US8963042B2 (en) | 2009-04-09 | 2015-02-24 | GM Global Technology Operations LLC | Welding light metal workpieces by reaction metallurgy |
| US8506872B2 (en) * | 2009-05-29 | 2013-08-13 | Stanley Electric Co., Ltd. | Method for manufacturing resin mold assembly |
| CN102211253A (zh) * | 2010-04-09 | 2011-10-12 | 深圳市大族激光科技股份有限公司 | 异种金属激光焊接方法 |
| JP5207156B2 (ja) * | 2011-07-19 | 2013-06-12 | 日産自動車株式会社 | 異種材料の接合装置 |
| GB2493744B (en) * | 2011-08-17 | 2014-08-27 | Messier Dowty Ltd | Improved aircraft landing gear assembly and method of manufacture |
| JP6003108B2 (ja) * | 2011-09-22 | 2016-10-05 | 日産自動車株式会社 | 接合方法及び接合部品の製造方法 |
| BR112015019101B1 (pt) * | 2013-02-15 | 2020-04-22 | Nissan Motor | método de soldagem a laser e dispositivo de soldagem a laser |
| US9987705B2 (en) | 2013-06-07 | 2018-06-05 | GM Global Technology Operations LLC | Resistance spot welding of steel to pre-coated aluminum |
| US10052710B2 (en) | 2013-08-23 | 2018-08-21 | GM Global Technology Operations LLC | Resistance spot welding steel and aluminum workpieces using electrode weld face cover |
| US9999938B2 (en) | 2013-08-23 | 2018-06-19 | GM Global Technology Operations LLC | Multi-step direct welding of an aluminum-based workpiece to a steel workpiece |
| US9839971B2 (en) | 2013-09-20 | 2017-12-12 | GM Global Technology Operations LLC | Resistance spot welding steel and aluminum workpieces with hot welding electrode at aluminum workpiece |
| US10166627B2 (en) | 2013-10-04 | 2019-01-01 | GM Global Technology Operations LLC | Aluminum alloy to steel welding process |
| US10058949B2 (en) | 2013-10-04 | 2018-08-28 | GM Global Technology Operations LLC | Resistance spot welding steel and aluminum workpieces using insertable cover |
| CN103737188B (zh) * | 2013-12-17 | 2016-03-02 | 佛山晓世科技服务有限公司 | 异种金属的焊接方法 |
| US10010966B2 (en) | 2014-02-14 | 2018-07-03 | GM Global Technology Operations LLC | Electrode for resistance spot welding of dissimilar metals |
| CN103978305B (zh) * | 2014-06-09 | 2016-04-27 | 哈尔滨工业大学 | 一种金属表面冷金属过渡毛化后与异种金属连接的方法 |
| US9999939B2 (en) | 2014-12-05 | 2018-06-19 | GM Global Technology Operations LLC | Resistance spot welding steel and aluminum workpieces with electrode insert |
| US10376984B2 (en) | 2015-03-30 | 2019-08-13 | GM Global Technology Operations LLC | Conical shaped current flow to facilitate dissimilar metal spot welding |
| US9889526B2 (en) * | 2015-07-03 | 2018-02-13 | Sungwoo Hitech Co., Ltd. | Laser welding method for welding dissimilar metal plates |
| US10252369B2 (en) | 2015-07-07 | 2019-04-09 | GM Global Technology Operations LLC | Cooling to control thermal stress and solidification for welding of dissimilar materials |
| US10245675B2 (en) | 2015-10-14 | 2019-04-02 | GM Global Technology Operations LLC | Multi-stage resistance spot welding method for workpiece stack-up having adjacent steel and aluminum workpieces |
| US10675702B2 (en) | 2016-02-16 | 2020-06-09 | GM Global Technology Operations LLC | Joining of light metal alloy workpieces to steel workpieces using resistance spot welding and adhesive |
| US10766095B2 (en) | 2016-03-01 | 2020-09-08 | GM Global Technology Operations LLC | Mating electrodes for resistance spot welding of aluminum workpieces to steel workpieces |
| US10981244B2 (en) | 2016-03-30 | 2021-04-20 | GM Global Technology Operations LLC | Resistance welding electrode |
| US10500679B2 (en) | 2016-03-30 | 2019-12-10 | GM Global Technology Operations LLC | Resistance welding electrode and method of resistance welding |
| US10675703B2 (en) | 2016-04-08 | 2020-06-09 | GM Global Technology Operations LLC | Al-steel weld joint |
| US10751830B2 (en) | 2016-04-08 | 2020-08-25 | GM Global Technology Operations LLC | Welding electrode for use in a resistance spot welding workpiece stack-ups that include an aluminum workpiece and a steel workpiece |
| US10625367B2 (en) | 2016-04-08 | 2020-04-21 | GM Global Technology Operations LLC | Method of resistance spot welding aluminum to steel |
| US10857619B2 (en) | 2016-04-14 | 2020-12-08 | GM Global Technology Operations LLC | Control of intermetallic compound growth in aluminum to steel resistance welding |
| US10682724B2 (en) | 2016-04-19 | 2020-06-16 | GM Global Technology Operations LLC | Resistance spot welding of aluminum-to-aluminum, aluminum-to-steel, and steel-to-steel in a specified sequence and using a cover |
| US10675704B2 (en) | 2016-04-22 | 2020-06-09 | GM Global Technology Operations LLC | Alternately direct resistance spot welding of Al-to-Al, al-to-steel, and steel-to-steel with welding electrode having oxide-disrupting structural features |
| US10421148B2 (en) | 2016-04-25 | 2019-09-24 | GM Global Technology Operations LLC | External heat assisted welding of dissimilar metal workpieces |
| JP6994324B2 (ja) * | 2017-08-31 | 2022-01-14 | 株式会社神戸製鋼所 | 接合体の製造方法および製造装置 |
| FR3073324B1 (fr) * | 2017-11-08 | 2019-10-25 | Commissariat A L'energie Atomique Et Aux Energies Alternatives | Procede utilisant un laser pour le soudage entre deux materiaux metalliques ou pour le frittage de poudre(s), application a la realisation de plaques bipolaires pour piles pemfc |
| US10857618B2 (en) | 2018-02-28 | 2020-12-08 | GM Global Technology Operations LLC | Improving mechanical performance of Al-steel weld joints by limiting steel sheet deformation |
| US11065710B2 (en) | 2018-03-14 | 2021-07-20 | GM Global Technology Operations LLC | Resistance spot welding workpiece stack-ups having a steel workpiece and an aluminum workpiece with a steel plate |
| CN108381039B (zh) * | 2018-03-30 | 2020-02-07 | 长春理工大学 | 超声辅助激光点焊装置及方法 |
| CN108526692B (zh) * | 2018-04-10 | 2020-04-14 | 上海工程技术大学 | 一种镁/铝异种金属的激光填料焊工艺 |
| US20220250189A1 (en) * | 2019-07-12 | 2022-08-11 | Honda Motor Co., Ltd. | Joining component manufacturing apparatus |
| JP7335610B2 (ja) * | 2020-01-29 | 2023-08-30 | 株式会社アルテクス | めっき金属接合方法 |
| KR102935399B1 (ko) * | 2021-07-16 | 2026-03-09 | 현대자동차주식회사 | 하이브리드 부품의 제조 방법 및 제조 시스템 |
| JP7538166B2 (ja) * | 2022-03-16 | 2024-08-21 | トヨタ自動車株式会社 | 接合体の製造方法、および、電池モジュール |
| US12551970B2 (en) * | 2022-05-31 | 2026-02-17 | University Of Tennessee Research Foundation | Systems and methods for ultrasonic additive manufacturing of metals |
| CN116551180A (zh) * | 2023-05-19 | 2023-08-08 | 武汉钢铁有限公司 | 一种镀层钢板搭接焊接装备及方法 |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2066647A (en) * | 1935-03-02 | 1937-01-05 | Steel Sanitary Company | Enameled joint and method of manufacture |
| US2531910A (en) * | 1945-11-23 | 1950-11-28 | Mallory & Co Inc P R | Aluminum thallium bearing |
| US4056657A (en) * | 1975-07-16 | 1977-11-01 | Inland Steel Company | Zinc-aluminum eutectic alloy coated ferrous strip |
| US4069081A (en) * | 1976-08-04 | 1978-01-17 | Sealtran Corporation | Method for protective film lamination with curl control |
| JPS58125383A (ja) * | 1982-01-20 | 1983-07-26 | Hitachi Ltd | 共晶圧接法 |
| US4649254A (en) * | 1985-05-16 | 1987-03-10 | Electric Power Research Institute | Amorphous metal ribbon fabrication |
| JPS6289586A (ja) * | 1985-10-16 | 1987-04-24 | Sumitomo Special Metals Co Ltd | 電子部品用クラッド板の製造方法 |
| US5316863A (en) * | 1992-05-18 | 1994-05-31 | Alcan International Limited | Self-brazing aluminum laminated structure |
| US5941110A (en) * | 1997-05-12 | 1999-08-24 | Northern University | Adaptive method and apparatus for forming tailor welded blanks |
| JP3740858B2 (ja) * | 1997-09-16 | 2006-02-01 | マツダ株式会社 | 接合金属部材及び該部材の接合方法 |
| US6109506A (en) * | 1998-12-23 | 2000-08-29 | Ford Global Technologies, Inc. | Method of enhancing a joined metal assembly |
| US6608278B1 (en) * | 1999-04-30 | 2003-08-19 | Edison Welding Institute, Inc. | Coated material welding with multiple energy beams |
| ES2228816T3 (es) * | 2000-01-28 | 2005-04-16 | Gea Energietechnik Gmbh | Procedimiento para la union de tubos de acero con nervios de aluminio. |
| NO315791B1 (no) * | 2001-11-21 | 2003-10-27 | Sintef Materialteknologi | Fremgangsmåte og anordning for sammenföyning av bearbeidede metaller og legeringer |
| DE10393368T5 (de) * | 2002-09-26 | 2005-08-25 | Fine Process Company Ltd., Nagoya | Laser-Rollfügeverfahren für ungleiche Metalle und Laser-Rollfüge-Vorrichtung |
| JP3692135B2 (ja) * | 2002-09-26 | 2005-09-07 | 株式会社ファインプロセス | 異種金属のレーザロール接合方法およびレーザロール接合装置 |
| JP4253488B2 (ja) * | 2002-10-01 | 2009-04-15 | 高周波熱錬株式会社 | 異種金属薄板の固相接合装置および固相接合方法 |
| JP4374526B2 (ja) * | 2003-12-09 | 2009-12-02 | 日産自動車株式会社 | 異種材料の接合方法及び接合装置 |
| JP2005231410A (ja) * | 2004-02-17 | 2005-09-02 | Kobe Steel Ltd | 自動車上部車体構造 |
| JP4181063B2 (ja) | 2004-02-17 | 2008-11-12 | 日産自動車株式会社 | 異種金属薄板の液相拡散接合方法 |
| US6844522B1 (en) * | 2004-05-04 | 2005-01-18 | General Motors Corporation | Method of metallurgically bonding articles and article therefor |
| JP4601052B2 (ja) * | 2004-12-24 | 2010-12-22 | 日産自動車株式会社 | 異種金属の接合方法 |
-
2005
- 2005-12-06 JP JP2005351851A patent/JP4868210B2/ja not_active Expired - Fee Related
-
2006
- 2006-12-05 US US11/633,629 patent/US7935908B2/en active Active
- 2006-12-06 CN CNB2006101609741A patent/CN100522452C/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN100522452C (zh) | 2009-08-05 |
| US20100129684A1 (en) | 2010-05-27 |
| JP2007152401A (ja) | 2007-06-21 |
| CN1978119A (zh) | 2007-06-13 |
| US7935908B2 (en) | 2011-05-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2007152401A (ja) | 異種材料の接合方法、接合装置及び接合構造 | |
| JP4961532B2 (ja) | 異種金属の接合方法及び装置 | |
| US8020749B2 (en) | Dissimilar metal joining method | |
| JP5326862B2 (ja) | マグネシウム合金と鋼との異種金属接合方法 | |
| JP4957093B2 (ja) | 異種金属の接合方法 | |
| JP4601052B2 (ja) | 異種金属の接合方法 | |
| WO2020175494A1 (ja) | 異種金属接合体の製造方法及び異種金属接合体 | |
| JP5098792B2 (ja) | マグネシウム合金と鋼の異種金属接合方法 | |
| JP5207156B2 (ja) | 異種材料の接合装置 | |
| JP4780526B2 (ja) | 異種材料の接合方法、接合装置及び接合構造 | |
| JP5424005B2 (ja) | 異種金属の接合方法 | |
| JP4326492B2 (ja) | レーザ溶接を用いた異材の接合方法 | |
| JP4919006B2 (ja) | 異種金属パネルの接合方法 | |
| JP6376221B2 (ja) | レーザ溶接継手及びその製造方法 | |
| JP4961530B2 (ja) | 抵抗スポット溶接による異種金属の接合方法 | |
| JP2008264820A (ja) | 異種金属の接合構造及び接合方法 | |
| JP4868226B2 (ja) | 異種金属の接合方法 | |
| JP5051608B2 (ja) | 抵抗スポット溶接による異種金属の接合方法 | |
| JP4868222B2 (ja) | 異種金属パネルの接合方法及び接合装置 | |
| JP2006088175A (ja) | 異材接合方法 | |
| JP4337721B2 (ja) | 高エネルギ密度ビーム溶接品、高エネルギ密度ビーム溶接方法、それに用いられる溶接補助装置 | |
| JP4868223B2 (ja) | 異種金属パネルの接合方法及び接合装置 | |
| Vaamonde Couso et al. | Laser beam welding and automotive engineering | |
| JP2010099672A (ja) | 鋳物と板材の異種金属接合方法及びこれによる異種金属接合構造 | |
| JP4931506B2 (ja) | 異材接合方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20081028 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110125 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110204 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110325 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110517 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110719 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20111020 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20111102 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4868210 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141125 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |