JP4876008B2 - ポリエステル樹脂フィルムの製造方法 - Google Patents
ポリエステル樹脂フィルムの製造方法 Download PDFInfo
- Publication number
- JP4876008B2 JP4876008B2 JP2007082008A JP2007082008A JP4876008B2 JP 4876008 B2 JP4876008 B2 JP 4876008B2 JP 2007082008 A JP2007082008 A JP 2007082008A JP 2007082008 A JP2007082008 A JP 2007082008A JP 4876008 B2 JP4876008 B2 JP 4876008B2
- Authority
- JP
- Japan
- Prior art keywords
- film
- polyester resin
- stretching
- resin film
- transverse stretching
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B5/00—Optical elements other than lenses
- G02B5/02—Diffusing elements; Afocal elements
- G02B5/0273—Diffusing elements; Afocal elements characterized by the use
- G02B5/0278—Diffusing elements; Afocal elements characterized by the use used in transmission
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C55/00—Shaping by stretching, e.g. drawing through a die; Apparatus therefor
- B29C55/02—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets
- B29C55/10—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial
- B29C55/12—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial biaxial
- B29C55/14—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial biaxial successively
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/03—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
- B29C48/07—Flat, e.g. panels
- B29C48/08—Flat, e.g. panels flexible, e.g. films
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C55/00—Shaping by stretching, e.g. drawing through a die; Apparatus therefor
- B29C55/02—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets
- B29C55/10—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial
- B29C55/12—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial biaxial
- B29C55/14—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial biaxial successively
- B29C55/143—Shaping by stretching, e.g. drawing through a die; Apparatus therefor of plates or sheets multiaxial biaxial successively firstly parallel to the direction of feed and then transversely thereto
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B1/00—Optical elements characterised by the material of which they are made; Optical coatings for optical elements
- G02B1/10—Optical coatings produced by application to, or surface treatment of, optical elements
- G02B1/11—Anti-reflection coatings
- G02B1/111—Anti-reflection coatings using layers comprising organic materials
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B5/00—Optical elements other than lenses
- G02B5/02—Diffusing elements; Afocal elements
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B5/00—Optical elements other than lenses
- G02B5/02—Diffusing elements; Afocal elements
- G02B5/0205—Diffusing elements; Afocal elements characterised by the diffusing properties
- G02B5/0236—Diffusing elements; Afocal elements characterised by the diffusing properties the diffusion taking place within the volume of the element
- G02B5/0242—Diffusing elements; Afocal elements characterised by the diffusing properties the diffusion taking place within the volume of the element by means of dispersed particles
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B5/00—Optical elements other than lenses
- G02B5/02—Diffusing elements; Afocal elements
- G02B5/0268—Diffusing elements; Afocal elements characterized by the fabrication or manufacturing method
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B5/00—Optical elements other than lenses
- G02B5/02—Diffusing elements; Afocal elements
- G02B5/0273—Diffusing elements; Afocal elements characterized by the use
- G02B5/0294—Diffusing elements; Afocal elements characterized by the use adapted to provide an additional optical effect, e.g. anti-reflection or filter
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/88—Thermal treatment of the stream of extruded material, e.g. cooling
- B29C48/911—Cooling
- B29C48/9135—Cooling of flat articles, e.g. using specially adapted supporting means
- B29C48/914—Cooling drums
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2067/00—Use of polyesters or derivatives thereof, as moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2995/00—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds
- B29K2995/0018—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds having particular optical properties, e.g. fluorescent or phosphorescent
- B29K2995/0024—Matt surface
-
- G—PHYSICS
- G02—OPTICS
- G02F—OPTICAL DEVICES OR ARRANGEMENTS FOR THE CONTROL OF LIGHT BY MODIFICATION OF THE OPTICAL PROPERTIES OF THE MEDIA OF THE ELEMENTS INVOLVED THEREIN; NON-LINEAR OPTICS; FREQUENCY-CHANGING OF LIGHT; OPTICAL LOGIC ELEMENTS; OPTICAL ANALOGUE/DIGITAL CONVERTERS
- G02F1/00—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics
- G02F1/01—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour
- G02F1/13—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour based on liquid crystals, e.g. single liquid crystal display cells
- G02F1/133—Constructional arrangements; Operation of liquid crystal cells; Circuit arrangements
- G02F1/1333—Constructional arrangements; Manufacturing methods
- G02F1/1335—Structural association of cells with optical devices, e.g. polarisers or reflectors
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24479—Structurally defined web or sheet [e.g., overall dimension, etc.] including variation in thickness
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Dispersion Chemistry (AREA)
- Shaping By String And By Release Of Stress In Plastics And The Like (AREA)
- Manufacture Of Macromolecular Shaped Articles (AREA)
- Surface Treatment Of Optical Elements (AREA)
Description
Tg−10≦Ts≦Tc+20 ・・・(2)
Tc−10≦Te≦Tc+80 ・・・(3)
Z−2≦Y≦Z−0.1 ・・・(4)
請求項1によれば、横延伸を行う延伸ゾーンの温度条件、および縦延伸後のフィルムの結晶化度を所定の範囲内とすることにより、横延伸初期で起こるネッキング延伸をできる限り抑えながら、幅方向の厚みムラ(以下、「TD厚みムラ」ともいう。)が矯正されるフィルムの硬化を延伸中に効率よく行うことができる。なお、ネッキング延伸とは、ある一点にくびれが生じ、そのくびれが伝搬しながら延伸されていく延伸形態のことである。
まず、製膜工程について説明する。ポリエステル樹脂を十分乾燥後、例えば、融点+10〜50℃の温度範囲に制御された押出機(図示せず)、フィルター(図示せず)及びダイ11を通じてシート状に溶融押し出しし、回転するキャスティングドラム12上にキャストして急冷固化することによりポリエステル樹脂シートを得る。
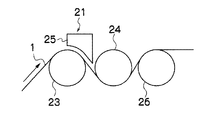
次に縦延伸工程について説明する。縦延伸工程を実施する縦延伸機について図2を参照して説明する。図2は縦延機の概略図である。なお、縦延伸機は図2に記載されている装置に限定されず、通常フィルムの縦延伸に用いられている装置を使用することもできる。図4において、縦延伸機20は、周速が異なる加熱延伸ロール23と冷却延伸ロール24とが設けられるとともに、加熱延伸ロール23の上方に遠赤外線ヒータ25が設けられている。縦延伸工程で未延伸のポリエステル樹脂シートを縦延伸した後、ガラス転移点以下に冷却する。
なお、密度の測定は、JIS K7112に準じて測定を行うことができる。
次に横延伸工程について説明する。横延伸工程を実施する横延伸機について図3を参照して説明する。図3は横延伸機の概略図である。図3において、31はテンターで、このテンター31は、熱風などにより個々に温調可能で遮風カーテン32で区分された多数のゾーンからなり、入口より、予熱ゾーンT1、横延伸ゾーンT2、T3、T4、T5、熱固定ゾーンT6、T7、T8、熱緩和ゾーンT9〜Tn−3及び冷却ゾーンTn−2〜Tnが配置されている。
Tc−10≦Te≦Tc+80 ・・・(3)
横延伸ゾーン入口でのフィルム温度表面Tsを式(2)の範囲内とすることにより、延伸初期のネッキング延伸を抑え、フィルムに適度な硬さを持たせつつ横延伸を行うことができる。好ましくはTg−5℃以上Tc+15℃以下、より好ましくはTg℃以上Tc+10℃以下、さらに好ましくはTg+5℃以上Tc+5℃以下である。入口でのフィルム温度がTg−10℃より低いと、フィルムが十分加熱されていないため、フィルムが硬く延伸初期にネッキング延伸が起こり、厚みムラが悪化する。また、Tc+20℃を超えると、延伸前にフィルムが結晶化して硬くなるため、延伸初期にネッキング延伸が起こり、厚みムラが悪化する。
横延伸時に破断限界付近まで延伸を行うことにより、厚みムラ矯正効果を最大限引き出すことができる。横延伸倍率Yは、(Z−1.7)以上(Z−0.3)以下であることが好ましく、より好ましくは(Z−1.5)以上(Z−0.4)以下、さらに好ましくは(Z-1.3)以上(Z−0.5)以下である。横延伸倍率Yが(Z−2)倍より小さいと、厚みムラが十分に矯正されない。また、(Z−0.1)倍より大きいと製膜時の外乱によりフィルムが破れやすくなるため、製造が困難であり、好ましくない。
以上のようにして、形成したポリエステル樹脂フィルムは、巻取機40で巻き取られ、図4に示すように、巻き芯41に巻き取られた巻き取りロール(フィルム)42の状態で保管される。本発明の製造方法により製造されたポリエステル樹脂フィルムは、幅方向の厚みムラが小さく、巻き姿にした際、外観故障とならない。また、幅方向に厚みムラがあった場合に生ずる段差が形成されないため、フィルムにムラ、傷などが発生せず、透明性の良好なフィルムを製造することができる。
次に、本発明のポリエステル樹脂フィルムの製造方法に用いられる材料について説明する。本発明において使用されるポリエステル樹脂は、ジオールとジカルボン酸とから重縮合により得られるものである。ジカルボン酸としては、テレフタル酸、イソフタル酸、フタル酸、ナフタレンジカルボン酸、アジピン酸、セバシン酸などで代表されるものである。また、ジオールとしてはエチレングリコール、トリエチレングリコール、テトラメチレングリコール、シクロヘキサンジメタノールなどで代表されるものである。具体的には、例えば、ポリエチレンテレフタレート、ポリテトラメチレンテレフタレート、ポリエチレン−P−オキシベンゾエート、ポリ−1,4−シクロヘキシレンジメチレンテレフタレート、ポリエチレン−2,6−ナフタレンジカルボキシレートなどを挙げることができ、ポリエチレンテレフタレートが好ましく用いられる。これらのポリエステルは、ホモポリマーであっても、成分が異なるモノマーとの共重合体あるいはブレンド物であっても良い。共重合成分としては、例えば、ジエチレングリコール、ネオペンチルグリコール、ポリアルキレングリコールなどのジオール成分、アジピン酸、セバチン酸、フタル酸、イソフタル酸、2,6−ナフタレンジカルボン酸などのカルボン酸成分などが挙げられる。
上記の製造方法により製造されたポリエステル樹脂フィルムは、横延伸後のフィルムの幅方向30cm間の微小間隔での厚みムラが、フィルム厚みに対して3%以下であることが好ましい。好ましくは2.0%以下、より好ましくは1.5%以下、更に好ましくは1.0%以下である。本発明の製造方法により製造されたポリエステル樹脂フィルムは、横延伸時に幅方向の厚みムラ矯正現象が起こるため、上記範囲内の厚みムラのフィルムを製造することができる。
本発明の製造方法により製造されたポリエステル樹脂フィルムは、幅方向の厚みムラが小さいため、巻き取り姿にした際、外観故障がなく、また、段差も生じないため、フィルムにムラ、傷の発生がない透明性の良好なフィルムを形成することができる。したがって、光学フィルム、特に、反射防止フィルム、拡散フィルムとして好適に用いることができる。反射防止フィルムは、ブラウン管表示装置(CRT)、LCD、PDPなどのディスプレイの前面板(光学フィルタ)に貼って、反射防止層により光干渉を利用し、画面の表面反射・映り込みを抑え、反射光を低減する効果を持つものである。また、拡散フィルムとは、液晶用バックライトを構成する材料の一つであり、光を散乱・拡散させる半透明なフィルム(シート又は板)である。蛍光管からの光をLCD前面に均一に伝えるために使用されている。
○・・・良好
△・・・やや悪いが実害はなく許容範囲内
×・・・実害あり
<フィルム破れに対する工程安定性>
○・・・良好
△・・・やや悪いが実害はなく許容範囲内
×・・・実害あり
実施例1〜10のフィルムは実用上問題ないレベルのシートを製造することができた。しかし、横延伸倍率が低い実施例7は、フィルムの傷などの故障、帯状の外観故障が確認され、横延伸倍率の高い実施例8は、製造時のフィルム破れに対する安定性がやや悪かったが、許容範囲内であった。また、巻き取り時のロール厚さの厚い実施例9および巻き取りテンションの高い実施例10は少しであるが、帯状の外観故障が確認された。
Claims (4)
- ポリエステル樹脂をシート状に溶融押出しし、キャスティングドラム上で冷却固化した後、縦方向に縦延伸を、続いて横延伸装置を通過させることにより横方向に横延伸を、行うポリエステル樹脂フィルムの製造方法において、
前記ポリエステル樹脂のガラス転移温度をTg(℃)、前記縦延伸後のフィルムの結晶化度をXc(%)、前記縦延伸後のフィルムの結晶化温度をTc(℃)、前記横延伸装置の延伸ゾーン入口でのフィルム表面温度をTs(℃)、前記横延伸装置の延伸ゾーン出口でのフィルム表面温度Te(℃)が以下の式を満たし、
前記横延伸装置の横延伸倍率Y倍と、横延伸時のフィルム破断限界Z倍が以下の式を満たすことを特徴とするポリエステル樹脂フィルムの製造方法。
6≦Xc≦14 ・・・(1)
Tg−10≦Ts≦Tc+20 ・・・(2)
Tc−10≦Te≦Tc+80 ・・・(3)
Z−2≦Y≦Z−0.1 ・・・(4) - 前記横延伸後のフィルムの幅方向30cm間の微小間隔での厚みムラがフィルム厚みに対し3%以下であることを特徴とする請求項1に記載のポリエステル樹脂フィルムの製造方法。
- 前記横延伸後のポリエステル樹脂フィルムを巻き取る際の、巻き取りロールの厚さが100mm以上500mm以下、巻き取りテンションが0.1N/mm2以上5N/mm2以下の範囲内であることを特徴とする請求項1または2に記載のポリエステル樹脂フィルムの製造方法。
- 前記ポリエステル樹脂は、ポリエチレンテレフタレート樹脂であることを特徴とする請求項1〜3の何れか1に記載のポリエステル樹脂フィルムの製造方法。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007082008A JP4876008B2 (ja) | 2007-03-27 | 2007-03-27 | ポリエステル樹脂フィルムの製造方法 |
| KR1020097019773A KR101416734B1 (ko) | 2007-03-27 | 2008-03-25 | 폴리에스테르 수지 필름의 제조 방법, 이 제조 방법에 의해 제조된 폴리에스테르 수지 필름, 반사 방지 필름, 및 확산 필름 |
| US12/593,118 US20100112291A1 (en) | 2007-03-27 | 2008-03-25 | Method for production of polyester resin film, and polyester resin film, antireflective film and diffusion film produced by the method |
| PCT/JP2008/055559 WO2008123241A1 (ja) | 2007-03-27 | 2008-03-25 | ポリエステル樹脂フィルムの製造方法、およびこの製造方法により製造されたポリエステル樹脂フィルム、反射防止フィルム、拡散フィルム |
| CN200880009576.7A CN101663153B (zh) | 2007-03-27 | 2008-03-25 | 制备聚酯树脂膜的方法及由该方法制备的聚酯树脂膜、抗反射膜和扩散膜 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007082008A JP4876008B2 (ja) | 2007-03-27 | 2007-03-27 | ポリエステル樹脂フィルムの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008238565A JP2008238565A (ja) | 2008-10-09 |
| JP4876008B2 true JP4876008B2 (ja) | 2012-02-15 |
Family
ID=39830734
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007082008A Active JP4876008B2 (ja) | 2007-03-27 | 2007-03-27 | ポリエステル樹脂フィルムの製造方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20100112291A1 (ja) |
| JP (1) | JP4876008B2 (ja) |
| KR (1) | KR101416734B1 (ja) |
| CN (1) | CN101663153B (ja) |
| WO (1) | WO2008123241A1 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101073020B1 (ko) | 2009-04-27 | 2011-10-12 | 황천남 | 광확산판의 제조방법 |
| WO2012077559A1 (ja) * | 2010-12-08 | 2012-06-14 | 富士フイルム株式会社 | ポリエステルフィルム及びその製造方法、太陽電池用バックシート、及び太陽電池モジュール |
| DE102010063130A1 (de) * | 2010-12-15 | 2012-06-21 | Abb Technology Ag | Schaltschrank zum Betreiben einer Mittel- oder Hochspannungsschaltanlage |
| KR101154922B1 (ko) * | 2011-12-20 | 2012-06-13 | 엘아이지넥스원 주식회사 | Ofdma 기반 메쉬 네트워크를 위한 자가 구성 채널 할당 방법 |
| CN103969718A (zh) * | 2014-05-10 | 2014-08-06 | 宁波东旭成新材料科技有限公司 | 一种扩散膜的制备方法 |
| MY201353A (en) | 2017-03-28 | 2024-02-19 | Toray Industries | Air flow controller and manufacturing method of stretched film |
| DE102018124521A1 (de) * | 2018-10-04 | 2020-04-09 | Brückner Maschinenbau GmbH & Co. KG | Behandlungsanlage für eine durch einen Behandlungsofen hindurchführbare flexible Materialbahn, insbesondere Kunststofffolie |
| CN114325904A (zh) * | 2021-12-15 | 2022-04-12 | 合肥乐凯科技产业有限公司 | 一种用于大尺寸薄型显示器的聚酯反射膜 |
Family Cites Families (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1171686A (en) * | 1967-04-20 | 1969-11-26 | Ici Ltd | Biaxially Oriented Polymeric Sheets |
| US4436894A (en) * | 1980-07-31 | 1984-03-13 | Teijin Limited | Novel wholly aromatic copolyester, process for production thereof, and film melt-shaped therefrom |
| FR2682915B1 (fr) * | 1991-10-24 | 1997-09-19 | Rhone Poulenc Films | Films en polyester semi-cristallins orientes, leur procede d'obtention et leur emploi comme support de revetement magnetique |
| JP3316900B2 (ja) * | 1993-01-14 | 2002-08-19 | 東レ株式会社 | ポリエステルフィルムの成形方法 |
| JPH0780928A (ja) * | 1993-09-14 | 1995-03-28 | Toray Ind Inc | プラスチックフィルムの製造方法 |
| US5654394A (en) * | 1994-04-08 | 1997-08-05 | Toray Industries, Inc. | Thermoplastic resin film |
| JP2825457B2 (ja) * | 1995-07-25 | 1998-11-18 | 富士機械工業株式会社 | シート材の巻取装置 |
| JP3736695B2 (ja) * | 1996-05-20 | 2006-01-18 | 富士写真フイルム株式会社 | ポリエステル支持体の製造方法およびポリエステル支持体、それを用いた写真感光フイルム |
| JP3536956B2 (ja) * | 1996-06-19 | 2004-06-14 | 富士写真フイルム株式会社 | 写真感光材料及び画像形成方法 |
| TW457183B (en) * | 1997-07-09 | 2001-10-01 | Toray Ind Co Ltd | Method of producing thermoplastic resin films and apparatus for producing the same |
| JP3311699B2 (ja) * | 1998-09-30 | 2002-08-05 | 富士写真フイルム株式会社 | 熱現像画像記録材料およびその現像処理方法 |
| JP3765681B2 (ja) * | 1998-12-18 | 2006-04-12 | 富士写真フイルム株式会社 | ポリエステルフィルムの製造方法 |
| JP4020283B2 (ja) * | 1999-03-19 | 2007-12-12 | 富士フイルム株式会社 | 二軸延伸ポリエステルフィルムの製造方法 |
| US7037461B1 (en) * | 1999-12-21 | 2006-05-02 | 3M Innovative Properties Company | Method of stretching film |
| US20020127410A1 (en) * | 2000-12-29 | 2002-09-12 | Eichorst Dennis J. | Annealable imaging support |
| JP2004058371A (ja) * | 2002-07-26 | 2004-02-26 | Toray Ind Inc | 離型用二軸延伸ポリエステルフィルム |
| JP2004160774A (ja) * | 2002-11-12 | 2004-06-10 | Toray Ind Inc | ハードコートフィルム用ポリエステルフィルム |
| DE10354732A1 (de) * | 2003-11-21 | 2005-06-16 | Zimmer Ag | Verfahren zur Herstellung von PET-Folien |
| JP2006003687A (ja) * | 2004-06-18 | 2006-01-05 | Toray Ind Inc | 偏光板離型用二軸延伸ポリエステルフィルム |
| DE102004032595A1 (de) * | 2004-07-06 | 2006-02-16 | Mitsubishi Polyester Film Gmbh | Matte, thermoformbare, IR-reflektierende Polyesterfolie |
| US20070134470A1 (en) * | 2005-12-09 | 2007-06-14 | Martin Jesberger | Multilayer, white, biaxially oriented polyester film |
-
2007
- 2007-03-27 JP JP2007082008A patent/JP4876008B2/ja active Active
-
2008
- 2008-03-25 WO PCT/JP2008/055559 patent/WO2008123241A1/ja not_active Ceased
- 2008-03-25 US US12/593,118 patent/US20100112291A1/en not_active Abandoned
- 2008-03-25 KR KR1020097019773A patent/KR101416734B1/ko active Active
- 2008-03-25 CN CN200880009576.7A patent/CN101663153B/zh not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| WO2008123241A1 (ja) | 2008-10-16 |
| KR20090128422A (ko) | 2009-12-15 |
| CN101663153B (zh) | 2014-04-09 |
| KR101416734B1 (ko) | 2014-07-08 |
| CN101663153A (zh) | 2010-03-03 |
| US20100112291A1 (en) | 2010-05-06 |
| JP2008238565A (ja) | 2008-10-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101663153B (zh) | 制备聚酯树脂膜的方法及由该方法制备的聚酯树脂膜、抗反射膜和扩散膜 | |
| TWI782952B (zh) | 折疊型顯示器之表面保護膜用聚酯薄膜及其用途 | |
| JP4020283B2 (ja) | 二軸延伸ポリエステルフィルムの製造方法 | |
| US20090068401A1 (en) | Optical Biaxially Oriented Polyester Film | |
| JP7172045B2 (ja) | 転写材用二軸配向ポリエステルフィルムロール | |
| WO2015182494A1 (ja) | ポリエステルフィルム、ポリエステルフィルムの製造方法、偏光板、画像表示装置、ハードコートフィルムおよびタッチパネル | |
| JP5221888B2 (ja) | ポリエステル樹脂フィルムの製造方法 | |
| JP2010214826A (ja) | ポリエステル離型フィルム | |
| JP2008290388A (ja) | 二軸延伸熱可塑性樹脂フィルムの製造方法及び光学フィルム用ベースフィルム | |
| JP4876007B2 (ja) | ポリエステル樹脂フィルムの製造方法、およびこの製造方法により製造されたポリエステル樹脂フィルム、反射防止フィルム、拡散フィルム | |
| WO2015046122A1 (ja) | ポリエステルフィルムおよびポリエステルフィルムの製造方法、偏光板ならびに画像表示装置 | |
| JP2008260179A (ja) | 離型フィルム | |
| JP2005181648A (ja) | プリズムシート用光散乱性ポリエテルフィルム | |
| JP4752084B2 (ja) | 二軸配向ポリエステルフィルム及びロール | |
| JP4782617B2 (ja) | ポリエステル積層フィルムのロール | |
| JP2007320239A (ja) | 二軸延伸フィルム | |
| JP5876750B2 (ja) | ガラス貼り合わせ用半透明二軸延伸ポリエステルフィルム | |
| JP2004058371A (ja) | 離型用二軸延伸ポリエステルフィルム | |
| JP2016212182A (ja) | 偏光板離型用ポリエステルフィルム | |
| JP2008302626A (ja) | 二軸延伸熱可塑性樹脂フィルムの製造方法及び光学フィルム用ベースフィルム | |
| JP2005290332A (ja) | フィルムロール | |
| JP2013189300A (ja) | プラスチックフィルムロール | |
| JP2012250446A (ja) | 光学用二軸延伸ポリエステルフィルムロール | |
| JP5787736B2 (ja) | ガラス貼り合わせ用半透明二軸延伸ポリエステルフィルム | |
| JP2012218153A (ja) | 光学用ポリエステルフィルム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090901 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110815 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20111013 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20111104 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20111128 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141202 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4876008 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |