JP4900672B2 - 微細凹部加工装置 - Google Patents

微細凹部加工装置 Download PDF

Info

Publication number
JP4900672B2
JP4900672B2 JP2006139889A JP2006139889A JP4900672B2 JP 4900672 B2 JP4900672 B2 JP 4900672B2 JP 2006139889 A JP2006139889 A JP 2006139889A JP 2006139889 A JP2006139889 A JP 2006139889A JP 4900672 B2 JP4900672 B2 JP 4900672B2
Authority
JP
Japan
Prior art keywords
roller
processing
fine
circular hole
peripheral surface
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2006139889A
Other languages
English (en)
Other versions
JP2007007725A (ja
Inventor
和彦 ▲高▼嶋
稔 太田
義貴 上原
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nissan Motor Co Ltd
Original Assignee
Nissan Motor Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nissan Motor Co Ltd filed Critical Nissan Motor Co Ltd
Priority to JP2006139889A priority Critical patent/JP4900672B2/ja
Publication of JP2007007725A publication Critical patent/JP2007007725A/ja
Application granted granted Critical
Publication of JP4900672B2 publication Critical patent/JP4900672B2/ja
Anticipated expiration legal-status Critical
Expired - Fee Related legal-status Critical Current

Links

Images

Landscapes

  • Braking Arrangements (AREA)

Description

本発明は、例えば、自動車用エンジンのシリンダブロックにおけるシリンダボア( 円形孔) の内周面に、低フリクション化を実現するための微細な凹部( 油だまり) を形成するのに用いられる微細凹部加工装置に関するものである。
従来、上記したようなシリンダブロックのシリンダボアの内周面に微細凹部を形成する場合には、ショットブラストが多く採用されている。このショットブラストでは、シリンダボアの内周面に所定形状の透孔を有するマスキングシートを貼り付けた後、セラミックス等の小径粒子をシリンダボアの内周面に向けて圧縮空気とともに投射することで、内周面の透孔を通して露出している部分に凹部を形成するようにしている。
そして、凹部を形成した後は、マスキングシートを取り外して洗浄するのに続いて、再びホーニングを行うことにより、上記ショットブラスト加工で凹部の周囲に生じた盛上り部分を除去するようにしている。
特開2002−307310
しかしながら、上記したようなショットブラストを用いた微細凹部の形成にあっては、微細な凹部を規則的に配置することが困難であり、加えて、円形孔の内周面に対するマスキングシートの貼り付け工程及び取り外し工程、並びに、洗浄工程が不可欠であって、このような作業が多い分だけ、加工コストが高くついてしまうという問題があり、これらの問題を解決することが従来の課題となっていた。
本発明は、上記した従来の課題に着目してなされたもので、加工コストの低減を実現したうえで、円形孔の内周面に対して精度良好に微細凹部を形成することができるのに加えて、円形孔の材質や硬度や内径が変化した場合であったとしても、微細凹部を同じ配列パターンで形成することが可能である微細凹部加工装置を提供することを目的としている。
本発明に係る微細凹部加工装置は、円形孔の内周面に微細凹部を形成するものであり、外周部に微細な凹凸を具備した加工ローラと、円形孔の中心軸と平行を成すローラ軸回りに加工ローラを回転可能に支持するローラ支持部と、ローラ支持部に対して加工ローラの径方向の荷重を付与して円形孔の内周面に加工ローラの微細な凹凸を押し付ける荷重発生手段と、円形孔の内周面とローラ支持部に支持される加工ローラとを相対的に移動させる移動手段と、上記加工ローラの回転抵抗を変える回転抵抗可変手段とを有し、円形孔の中心軸回りに回転する主軸を移動手段とし、円形孔の中心軸と平行を成すローラ軸回りに加工ローラを回転可能に支持するローラ支持部を上記主軸に同軸装着されて一体で回転するホルダに設けたことを特徴としている。
そして、上記した微細凹部加工装置において、回転抵抗可変手段で加工ローラの回転抵抗を変えるようになせば、加工ローラのすべり率が変化することとなり、図5に示すように、円形孔の内周面Baにおいて、微細な凹部Tが矢印方向に位置がずれて形成されることとなる。
本発明によれば、微細凹部を加工する前の加工面仕上げ工程を省略することができるので、加工コストの低減を実現可能であり、加えて、円形孔の内周面に対して精度良好に微細凹部を形成することができると共に、円形孔の材質や硬度や内径が変化した場合であったとしても、微細凹部を同じ配列パターンで形成することが可能であるという非常に優れた効果がもたらされる。
本発明の微細凹部加工装置において、ローラ支持部は加工ローラを回転可能に支持する軸受を具備し、この軸受に対する与圧量を制御する軸受止めねじを回転抵抗可変手段とした構成とすることが可能であり、この場合には、軸受止めねじを締めて軸受に対する与圧量を大きくすると、ローラ軸の回転抵抗が大きくなり、すべり率を上昇させ得ることとなる。
また、本発明の微細凹部加工装置において、ローラ軸に接触して制動をかける摩擦部材を回転抵抗可変手段とした構成とすることが可能であり、この場合も、摩擦部材をローラ軸に接触させると、ローラ軸の回転抵抗が大きくなり、すべり率を上昇させ得ることとなる。
上記したように、軸受止めねじを回転抵抗可変手段とする場合及び摩擦部材を回転抵抗可変手段とする場合のいずれの場合も、回転抵抗可変手段の駆動源としてモータ又はアクチュエータを用いることができる。
さらに、本発明の微細凹部加工装置において、加工ローラの回転抵抗を変える回転抵抗可変手段として電磁ブレーキを用いることができる。
さらにまた、本発明の微細凹部加工装置において、円形孔と加工ローラとを軸方向に相対的に移動させる軸方向移動手段を備えている構成を採用することができ、この構成を採用すると、円形孔の内周面に広範囲わたって微細凹部を形成し得ることとなる。
さらにまた、本発明の微細凹部加工装置において、ローラ支持部と、このローラ支持部に支持される加工ローラと、上記ローラ支持部に対して加工ローラの径方向の荷重を付与する荷重発生手段とを主軸と直交する方向に一体的に移動させる径方向移動手段を設けることができ、この場合には、加工する円形孔の内径の変化に対応し得ることとなるのに加えて、荷重発生手段の荷重付与量を調整し得ることとなる。
この際、構造の簡略化を図るうえで、荷重発生手段として圧縮コイルばねを用いることが望ましいが、荷重付与量を簡単且つ自在にコントロールすることができるようにするためには、荷重発生手段として空圧又は油圧のアクチュエータを用いることが望ましい。
さらにまた、本発明の微細凹部加工装置において、ローラ支持部に付与した加工ローラの径方向の荷重を検出するロードセル等の荷重検出手段を備えた構成とすることが望ましく、この場合には、円形孔の内周面に対する加工ローラの押し付け荷重を常時モニタリングすることができるので、より精度の高い微細凹部の加工がなされることとなる。
さらにまた、本発明の微細凹部加工装置において、円形孔の内周面に形成された微細凹部の配列を観察する観察手段を備えている構成とすることができ、この場合には、内周面に形成された微細凹部の配列をリアルタイムに観察することで、より精度の高い微細凹部の加工がなされることとなる。
さらにまた、本発明の微細凹部加工装置において、観察手段をCCDカメラとした構成を採用することができ、この場合には、装置の小型化及び低コスト化を実現したうえで、微細凹部の配列をリアルタイムに観察し得ることとなる。
さらにまた、本発明の微細凹部加工装置において、観察手段で観察した微細凹部の配列状況に基づいて、円形孔の内周面に形成する微細凹部の配列パターンを調整すべく、回転抵抗可変手段により加工ローラの回転抵抗を変化させる制御部を備えている構成とすることができ、この構成を採用すると、微細凹部の配列パターンを自動的にコントロールし得ることとなる。
一方、本発明の微細凹部加工方法において、上記微細凹部加工装置を用いて円形孔の内周面に微細凹部を形成するに際して、主軸に同軸装着したホルダの回転軸を円形孔の中心軸に合致させた後、荷重発生手段により円形孔の内周面に加工ローラの微細な凹凸を押し付けると共にホルダを回転させ、これにより内周面に形成される微細凹部の配列状況に基づいて、円形孔の内周面に形成する微細凹部の配列パターンを調整すべく、回転抵抗可変手段により加工ローラの回転抵抗を変化させたり、荷重発生手段により円形孔の内周面に加工ローラの微細な凹凸を押し付けると共に円形孔を保持した主軸を円形孔の中心軸回りに回転させ、これにより内周面に形成される微細凹部の配列状況に基づいて、円形孔の内周面に形成する微細凹部の配列パターンを調整すべく、回転抵抗可変手段により加工ローラの回転抵抗を変化させたりする構成とすることができる。
この場合には、円形孔の材質や硬度や内径の違いで変化する微細凹部の配列パターンをコントロールし得ることとなる。
また、本発明の微細凹部加工方法において、上記微細凹部加工装置を用いて円形孔の内周面に微細凹部を形成するに際して、主軸に同軸装着したホルダの回転軸を円形孔の中心軸に合致させた後、荷重発生手段により円形孔の内周面に加工ローラの微細な凹凸を押し付けると共にホルダを回転させて観察手段で観察しつつ円形孔の内周面に微細凹部を形成し、上記観察手段で観察した微細凹部の配列状況に基づいて、円形孔の内周面に形成する微細凹部の配列パターンを調整すべく、回転抵抗可変手段により加工ローラの回転抵抗を変化させたり、荷重発生手段により円形孔の内周面に加工ローラの微細な凹凸を押し付けると共に円形孔を保持した主軸を円形孔の中心軸回りに回転させて観察手段で観察しつつ円形孔の内周面に微細凹部を形成し、上記観察手段で観察した微細凹部の配列状況に基づいて、円形孔の内周面に形成する微細凹部の配列パターンを調整すべく、回転抵抗可変手段により加工ローラの回転抵抗を変化させたりする構成とすることができる。
この場合には、内周面に形成された微細凹部の配列をリアルタイムに観察することで、より精度の高い微細凹部の加工がなされることとなる。
さらに、本発明の微細凹部加工方法において、加工中に円形孔と加工ローラとを軸方向に相対的に移動させることが望ましく、この場合には、円形孔の内周面に広範囲わたって微細凹部を形成し得ることとなり、加えて、加工ローラの微細な凹凸の形状や、主軸の回転数や円形孔に対する加工ローラの送り量を制御すれば、円形孔の内周面に自由なパターンの微細凹部を形成し得ることとなる。
以下、本発明を実施例により更に詳細に説明するが、本発明は以下の実施例に限定されるものではない。
図2に示すように、この微細凹部加工装置1は、自動車用エンジンのシリンダブロックの円形孔であるシリンダボアの内周面に微細凹部を形成するNC工作機械であって、鉛直方向に移動可能な軸方向移動手段としての主軸ヘッド2に下向きに突出した状態で支持される主軸3と、主軸ヘッド2の下方において水平面内で互いに直交する二軸方向に移動可能としたワーク載置用のテーブル4と、主軸3に同軸に装着されて一体で回転するホルダ10を備えており、ホルダ10の主軸3に対する着脱は、図示しない自動工具交換装置によりなされるようになっている。
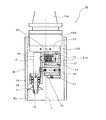
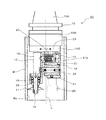
上記ホルダ10は、図1に示すように、主軸3に装着する部位であるシャンク部10A及びその下側に連続するボディ部10Bを有しており、このボディ部10Bの下側には、外周部に微細な凹凸を具備した加工ローラ11と、この加工ローラ11を回転可能に支持するローラ支持部としてのアーム12と、このアーム12を保持するハウジング13が設けてある。
上記加工ローラ11は、材料がとくに限定されるものではないが、例えば、超硬、超硬以外の硬質金属やアルミナ、窒化珪素等のセラミックスなどから成るものであって、シリンダボアBの直径よりも小さい直径を有している。
上記加工ローラ11を支持するアーム12は、図3にも示すように、主軸3とオフセットした位置に平行に設けられて加工ローラ11を固定した支持軸14と、組合わせアンギュラ玉軸受15を介して支持軸14を回転可能に支持する支持部材16を備えている。
この場合、組合わせアンギュラ玉軸受15の下側に位置する回転抵抗可変手段としての軸受止めねじ25の締め付け量を変えることで、組合わせアンギュラ玉軸受15に対する与圧量を制御して支持軸14の回転抵抗を変えることができるようにしている。
一方、ハウジング13は、ボディ部10Bにアダプタ10Cを介して連結した中空ブロック状を成すものであって、下端側中空部分にはスプラインナット17が嵌合固定してあり、このスプラインナット17と、上記支持部材16に連結させたスプラインシャフト18とを互いにスプライン結合することで、アーム12を主軸3と直交する方向に移動させることができるようにしている。
上記アーム12の支持部材16と、ハウジング13の上端側中空部分に嵌めこんだキャップ19との間には、荷重発生手段としての圧縮コイルばね20が介装してあり、アーム12の支持部材16に対して主軸3と直交する方向(加工ローラ11の径方向)の荷重を付与することで、中心軸を上記ホルダ10の回転軸Lに合致させたシリンダボアBの内周面Baに加工ローラ11の微細な凹凸を押し付けるようにしている。
この場合、キャップ19と圧縮コイルばね20との間には、荷重検出手段としての圧電型のロードセル21が設けてあり、加工ローラ11,アーム12,ハウジング13及び圧縮コイルばね20を含む機能部分の重心は、ホルダ10の回転軸Lに対して加工ローラ11側に設定してある。
また、ハウジング13内のスプラインナット17とスプライン結合するスプラインシャフト18の支持部材16とは反対側には、スプラインシャフト18の直径よりも大径で且つウレタン樹脂などの軟質材料から成る止め具22が固定してあり、この止め具22は、圧縮コイルばね20の伸びを抑えると共に、この圧縮コイルばね20が伸びきった際の衝撃を緩和し、そして、ハウジング13からアーム12が脱落するのを阻止するものとなっている。
さらに、圧縮コイルばね20とロードセル21の間には、圧縮コイルばね20に予圧を与える調整駒23が設けてあり、この調整駒23の長さ(圧縮コイルばね20の伸縮方向の長さ)を選択することで、予圧力を調整することができるようにしてある。なお、ロードセル21は、調整駒23との接触部21aを球状の突部としており、これにより、圧縮コイルばね20の伸縮方向に対する倒れを吸収することができるようにしてある。
上記ハウジング13と連結したアダプタ10Cは、図示しないステッピングモータを具備した径方向移動手段を内蔵しており、この径方向移動手段の作動により、ハウジング13に保持した加工ローラ11をシリンダボアBの内周面Baに対して近接離間させることができるようになっている。
上記した微細凹部加工装置1において、シリンダボアBの内周面Baに微細凹部を形成するに際しては、まず、主軸1とシリンダボアBの中心軸とをほぼ一致させるように位置決めをして、主軸1とともにホルダ10を下降させ、シリンダボアBの内周面Baに対して加工ローラ11を挿入する。
次に、アダプタ10C内の径方向移動手段を作動させて、シリンダボアBの内周面Baに対して加工ローラ11を接触させ、ロードセル21により検出した荷重が予め設定した値になるまでアダプタ10C内の径方向移動手段の作動を継続させる。
つまり、シリンダボアBの内周面Baに加工ローラ11が接触した後、アダプタ10C内の径方向移動手段の作動を継続させると、アーム12とハウジング13との間で圧縮コイルばね20が圧縮され、その反発力が荷重として加工ローラ11に付与されると共に、ロードセル21によりこの荷重が検出されることから、このロードセル21の検出荷重が設定値になるまでアダプタ10C内の径方向移動手段の作動を継続させれば、シリンダボアBの内周面Baを所定の荷重で加圧し得ることとなる。
そして、上記のように、荷重の設定値を検出した段階において、アダプタ10C内の径方向移動手段の作動を停止し、主軸1とともにホルダ10を回転させると、シリンダボアBの内周面Baに押し付けられている加工ローラ11が連れ回りすることとなり、主軸1の回転と下降速度とを同期させると、図4に示すように、シリンダボアBの内周面Baの広い領域に微細な凹部Tを形成することができる。なお、主軸1を回転させるのと同時に、シリンダボアBの中心軸回りにシリンダブロックを回転させるようにしてもよい。
この際、シリンダボアBの材質及び内径に応じて、回転抵抗可変手段としての軸受止めねじ25の締め付け量を変えて組合わせアンギュラ玉軸受15に対する与圧量を調整することで加工ローラ11の回転抵抗を変えるようになせば、自由駆動転造加工のすべり率が変化することとなり、図5に示すように、円形孔の内周面Baにおいて、微細な凹部Tが矢印方向に位置ずれして形成されることとなる、すなわち、微細な凹部Tの配列パターンを正確に制御し得ることとなる。
上記した加工ローラ11の転動によって、シリンダボアBの内周面Baに微細な凹部が形成されることと成り、微細凹部加工が終了すると、アダプタ10C内の径方向移動手段を作動させて、シリンダボアBの内周面Baから加工ローラ11を離間させるのに続いて、主軸1とともにホルダ10を上昇させて、シリンダボアBから加工ローラ11を離脱させる。
上記したように、この実施例による微細凹部加工装置1では、深さがほぼ均一な微細な凹部を高精度で形成し得るので、シリンダボアBの内周面Baに施す前加工を省略することが可能となり、工程数の削減及び低コスト化を実現し得ることとなる。
また、加工ローラ11の外周部の先端形状を選択することで、様々な形状の凹部を形成することができるほか、溝状に連続する凹部や点線状の不連続の凹部を形成することができ、この際、加工ローラ11の転動で連続的に凹部を形成することから、加工効率も良好である。
さらに、この実施例による微細凹部加工装置1では、組合わせアンギュラ玉軸受15の下側に位置する軸受止めねじ25を回転抵抗可変手段とし、この軸受止めねじ25の締め付け量を変えることで、組合わせアンギュラ玉軸受15に対する与圧量を制御して支持軸14の回転抵抗を変えることができるようにしているので、シリンダボアBの材質及び内径に応じて、微細な凹部Tの配列パターンを正確に制御し得ることとなる。
さらにまた、加工ローラ11の転動にともなって微細な凹部を形成するので、工具磨耗も非常に少ないものとなり、その結果、工具寿命を長く持たせることができる。
図6は、本発明の微細凹部加工装置の他の実施例を示しており、図6に示すように、この実施例における微細凹部加工装置31が、先の実施例における微細凹部加工装置1と相違するところは、シリンダボアBの内周面Baに形成された微細凹部の配列を観察する観察手段としてのCCDカメラ26をハウジング13に設けた点にあり、他の構成は先の実施例における微細凹部加工装置1と同じである。
この実施例における微細凹部加工装置31では、シリンダボアBの内周面Baに形成された微細凹部の配列をリアルタイムに観察し得るので、より精度の高い微細凹部の加工がなされることとなり、加えて、装置の小型化及び低コスト化が図られることとなる。
図7は、本発明の微細凹部加工装置のさらに他の実施例を示しており、図7に示すように、この実施例における微細凹部加工装置41が、先の実施例における微細凹部加工装置31と相違するところは、組合わせアンギュラ玉軸受15の上側に位置する軸受止めねじ45と、この軸受止めねじ45を回動させるモータ46(ロータリアクチュエータでも可)と、CCDカメラ26で観察した微細凹部の配列状況に基づいてモータ46を作動させる制御部47を設けた点にあり、他の構成は先の実施例における微細凹部加工装置31と同じである。
この実施例における微細凹部加工装置41では、シリンダボアBの内周面Baに微細凹部を形成している間において、CCDカメラ26で観察した微細凹部の配列状況に基づいて、内周面Baに形成する微細凹部の配列パターンを調整すべく、制御部47からの指令によりモータ46を作動させて軸受止めねじ45を回動させることで、加工ローラ11の回転抵抗を変化させるようにしており、これにより、微細凹部の配列パターンを自動的にコントロールし得ることとなる。
本発明は、上記の実施例に限定されるものではなく、その他の様々な実施態様にも適用されるものである。例えば、加工ローラ11に微細な凹凸を複数列設けるような構成としたり、あるいは、荷重発生手段の荷重を変えるために、圧縮コイルばね20を交換可能にしたりしてもよい。
また、荷重発生手段として圧縮コイルばね20を例に挙げたが、一定の荷重を付与するような弾性体であればその他のものも適用可能であり、荷重発生手段として空圧又は油圧のアクチュエータを用いることも可能である。
さらに、上記した実施例では、加工ローラ11を固定した支持軸14を回転可能に支持するのに、組合わせアンギュラ玉軸受15を用いているが、図8に示すように、組合わせアンギュラ玉軸受15に替えて円錐ころ軸受15Aを用いても差し支えない。
さらにまた、上記した実施例では、回転抵抗可変手段が軸受止めねじ25,45である場合を示したが、これに限定されるものではなく、他の構成として、例えば、図9に示すように、ローラ支持軸14に接触して制動をかける摩擦部材55を回転抵抗可変手段としてもよく、この場合、摩擦部材55の駆動源としてモータ56(又はアクチュエータ)を用いることができる。
さらにまた、加工ローラの回転抵抗を変える回転抵抗可変手段として電磁ブレーキを用いることができる。
図10は、本発明の微細凹部加工装置のさらに他の実施例を示しており、図10に示すように、この微細凹部加工装置61は、ライナー(円形孔)Wでの内周面Waに微細凹部を形成するNC工作機械であって、水平状態で支持され且つチャック62を介して保持したライナーWの中心軸回りに回転する主軸63と、この主軸63に沿う方向及びこれと直交する方向の二軸方向に移動可能とした軸方向移動手段としてのテーブル64と、このテーブル64上に配置したフォーミング用ユニットを備えている。
上記フォーミング用ユニットは、外周部に微細な凹凸を具備した加工ローラ71と、この加工ローラ71を回転可能に支持するローラ支持部としてのアーム72と、このアーム72を保持するハウジング73が設けてある。
上記加工ローラ71を支持するアーム72は、主軸63と平行に設けられて加工ローラ71を固定した支持軸74と、この支持軸74を回転可能に支持する図示しない組合わせアンギュラ玉軸受を備えている。
この場合、組合わせアンギュラ玉軸受に隣接する回転抵抗可変手段としての軸受止めねじ75の締め付け量を変えることで、組合わせアンギュラ玉軸受に対する与圧量を制御して支持軸74の回転抵抗を変えることができるようにしている。
一方、上記アーム72を保持するハウジング73は、テーブル64上に主軸63と直交する方向に設置したレール77上を移動可能としてあり、ハウジング73をレール77に沿ってスライドさせることで、アーム72を主軸63と直交する方向に移動させることができるようにしている。
上記アーム72を保持するハウジング73とテーブル64上に固定したストッパ79との間には、荷重発生手段としての圧縮コイルばね80が介装してあり、アーム72に対して主軸63と直交する方向(加工ローラ71の径方向)の荷重を付与することで、ライナーWの内周面Waに加工ローラ71の微細な凹凸を押し付けるようにしている。
この場合、ストッパ79と圧縮コイルばね80との間には、荷重検出手段としての圧電型のロードセル81が設けてあり、このように、フォーミング用ユニットに、荷重発生手段としての圧縮コイルばね80と荷重検出手段としての圧電型のロードセル81とを配置することで、装置の構造の簡素化に貢献し得るようにしている。なお、荷重発生手段としては、圧縮コイルばね80のほか、例えば空圧や油圧を用いたシリンダ類を用いることも可能である。
ここで、上記微細凹部加工装置61として、例えば数値制御される工作機械を用いることができる。すなわち、チャック62やテーブル64を備えた工作機械を用いることが可能であり、ロードセル81の信号を図示しない配線によって工作機械の制御部に入力するようにして、その信号を微細凹部を形成する際の動作制御に利用することも可能である。
上記構成を有する微細凹部加工装置61では、主軸63に対してチャック62を介してライナーWを装着した後、テーブル64を作動させて加工ローラ71をライナーW内に挿入するのに続いてライナーWの内周面Waに向けて前進させる。
そして、加工ローラ71がライナーWの内周面Waに当接した段階において、圧縮コイルばね80を圧縮して加工ローラ71を内周面Waに押し付けると共に、この圧縮コイルばね80の圧縮に伴って発生した荷重をロードセル81で検出する。
次に、ロードセル81で検出した荷重が所定値になった時点で、テーブル64による加工ローラ71の前進を停止するのと同時に微細凹部の形成を開始する。すなわち、主軸63によりライナーWをその中心軸回りに回転させることによって、ライナーWの内周面Waと加工ローラ71とを円周方向に相対的に移動させ、これと同時に、テーブル64で加工ローラ71をライナーWの中心軸方向に移動させるように成せば、ライナーWの内周面Waに微細な凹部が形成されることとなる。
この場合も、ライナーWの材質及び内径に応じて、回転抵抗可変手段としての軸受止めねじ75の締め付け量を変えて組合わせアンギュラ玉軸受に対する与圧量を調整することで加工ローラ71の回転抵抗を変えるようになせば、自由駆動転造加工のすべり率が変化することとなり、ライナーWの内周面Waにおいて、微細な凹部が位置ずれして形成されることとなる、すなわち、微細な凹部の配列パターンを正確に制御し得ることとなる。
上記した微細凹部加工装置1,31,41,61を用いて円形孔の内周面に微細凹部を形成すると、この円形孔を有する被加工部材の低コスト化が図られ、また、上記したように、微細凹部加工装置1,31,41,61を用いて自動車用部品、例えば、シリンダブロックのシリンダボアBの内周面Baに微細凹部を形成すると、部品の低コスト化が図られるのに加えて、フリクションの低減及びエンジン性能の向上を実現し得る。
本発明の微細凹部加工装置の一実施例を示す工具ホルダの断面説明図である。(実施例1) 図1に示した微細凹部加工装置の全体斜視説明図である。 図1に示した微細凹部加工装置の組合わせアンギュラ玉軸受の部分拡大断面説明図である。 シリンダボアの内周面における微細凹部の配列パターンを示す内周面の展開図である。 回転抵抗可変手段で加工ローラの回転抵抗を変えた場合の微細凹部の配列パターンを示す内周面の展開図である。 本発明の微細凹部加工装置の他の実施例を示す工具ホルダの断面説明図である。(実施例2) 本発明の微細凹部加工装置のさらに他の実施例を示す部分拡大断面説明図である。(実施例3) 本発明の微細凹部加工装置の組合わせアンギュラ玉軸受に替えて採用される円錐ころ軸受の部分拡大断面説明図である。 回転抵抗可変手段としての摩擦部材とこれを駆動するモータとの配置状況を示す部分拡大断面説明図である。 本発明の微細凹部加工装置のさらに他の実施例を示す部分拡大断面説明図である。(実施例4)
符号の説明
1,31,41,61 微細凹部加工装置
2 主軸ヘッド(軸方向移動手段)
3,63 主軸
10 ホルダ
11,71 加工ローラ
12,72 アーム(ローラ支持部)
14,74 ローラ支持軸(ローラ軸)
15 組合わせアンギュラ玉軸受(軸受)
15A 円錐ころ軸受(軸受)
20,80 圧縮コイルばね(荷重発生手段)
21,81 ロードセル(荷重検出手段)
25,45,75 軸受止めねじ(回転抵抗可変手段)
26 CCDカメラ(観察手段)
46,56 モータ(回転抵抗可変手段の駆動源)
47 制御部
55 摩擦部材(回転抵抗可変手段)
B シリンダボア(円形孔)
Ba シリンダボアの内周面
L ホルダの回転軸
W ライナー(円形孔)
Wa ライナーの内周面

Claims (9)

  1. 円形孔の内周面に微細凹部を形成する微細凹部加工装置であって、
    外周部に微細な凹凸を具備した加工ローラと、
    円形孔の中心軸と平行を成すローラ軸回りに加工ローラを回転可能に支持するローラ支持部と、
    ローラ支持部に対して加工ローラの径方向の荷重を付与して円形孔の内周面に加工ローラの微細な凹凸を押し付ける荷重発生手段と、
    円形孔の内周面とローラ支持部に支持される加工ローラとを相対的に移動させる移動手段と、
    上記加工ローラの回転抵抗を変える回転抵抗可変手段とを有し、
    円形孔の中心軸回りに回転する主軸を移動手段とし、円形孔の中心軸と平行を成すローラ軸回りに加工ローラを回転可能に支持するローラ支持部を上記主軸に同軸装着されて一体で回転するホルダに設けたことを特徴とする微細凹部加工装置。
  2. 円形孔の内周面に微細凹部を形成する微細凹部加工装置であって、
    外周部に微細な凹凸を具備した加工ローラと、
    円形孔の中心軸と平行を成すローラ軸回りに加工ローラを回転可能に支持するローラ支持部と、
    ローラ支持部に対して加工ローラの径方向の荷重を付与して円形孔の内周面に加工ローラの微細な凹凸を押し付ける荷重発生手段と、
    円形孔の内周面とローラ支持部に支持される加工ローラとを相対的に移動させる移動手段と、
    上記加工ローラの回転抵抗を変える回転抵抗可変手段とを有し、
    円形孔を保持して円形孔の中心軸回りに回転する主軸を移動手段としたことを特徴とする微細凹部加工装置。
  3. ローラ支持部は加工ローラを回転可能に支持する軸受を具備し、この軸受に対する与圧量を制御する軸受止めねじを回転抵抗可変手段とした請求項1又は2に記載の微細凹部加工装置。
  4. ローラ軸に接触して制動をかける摩擦部材を回転抵抗可変手段とした請求項1又は2に記載の微細凹部加工装置。
  5. 円形孔と加工ローラとを軸方向に相対的に移動させる軸方向移動手段を備えている請求項1〜のいずれか一つの項に記載の微細凹部加工装置。
  6. ローラ支持部と、このローラ支持部に支持される加工ローラと、上記ローラ支持部に対して加工ローラの径方向の荷重を付与する荷重発生手段とを主軸と直交する方向に一体的に移動させる径方向移動手段を設けた請求項1〜5のいずれか一つの項に記載の微細凹部加工装置。
  7. ローラ支持部に付与した径方向の荷重を検出する荷重検出手段を備えている請求項1〜のいずれか一つの項に記載の微細凹部加工装置。
  8. 円形孔の内周面に形成された微細凹部の配列を観察する観察手段を備えている請求項1〜7のいずれか一つの項に記載の微細凹部加工装置。
  9. 観察手段で観察した微細凹部の配列状況に基づいて、円形孔の内周面に形成する微細凹部の配列パターンを調整すべく、回転抵抗可変手段により加工ローラの回転抵抗を変化させる制御部を備えている請求項に記載の微細凹部加工装置。
JP2006139889A 2005-05-30 2006-05-19 微細凹部加工装置 Expired - Fee Related JP4900672B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2006139889A JP4900672B2 (ja) 2005-05-30 2006-05-19 微細凹部加工装置

Applications Claiming Priority (3)

Application Number Priority Date Filing Date Title
JP2005157035 2005-05-30
JP2006139889A JP4900672B2 (ja) 2005-05-30 2006-05-19 微細凹部加工装置

Publications (2)

Publication Number Publication Date
JP2007007725A JP2007007725A (ja) 2007-01-18
JP4900672B2 true JP4900672B2 (ja) 2012-03-21

Family

ID=37746861

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2006139889A Expired - Fee Related JP4900672B2 (ja) 2005-05-30 2006-05-19 微細凹部加工装置

Country Status (1)

Country Link
JP (1) JP4900672B2 (ja)

Family Cites Families (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS60250606A (ja) * 1984-05-25 1985-12-11 Inari Sangyo Kk クラツチ付き回転負荷可変ソレノイド
JPH06313451A (ja) * 1993-03-01 1994-11-08 Fuji Electric Co Ltd 電磁ブレーキの手動開放装置
JPH1193954A (ja) * 1997-09-26 1999-04-06 Nippon Seiko Kk 動圧発生用溝の加工装置
JP3765176B2 (ja) * 1998-01-26 2006-04-12 いすゞ自動車株式会社 シリンダボアの内面微細溝加工方法
JP4019533B2 (ja) * 1998-12-11 2007-12-12 日産自動車株式会社 シリンダボア加工装置およびこれを用いた加工方法
JP4285008B2 (ja) * 2003-01-23 2009-06-24 日産自動車株式会社 表面加工装置
JP2004340805A (ja) * 2003-05-16 2004-12-02 Toyota Motor Corp 表面解析装置

Also Published As

Publication number Publication date
JP2007007725A (ja) 2007-01-18

Similar Documents

Publication Publication Date Title
JP4918960B2 (ja) 略円柱状部材のマイクロロールフォーミング装置
US7328637B2 (en) Apparatus for machining a cylinder bore surface and method of machining the cylinder bore surface using the apparatus
JP4587026B2 (ja) 微細凹部加工装置及び微細凹部加工方法
US7610786B2 (en) Apparatus for forming microscopic recesses on a cylindrical bore surface and method of forming the microscopic recesses on the cylindrical bore surface by using the apparatus
JP4285008B2 (ja) 表面加工装置
JP4973904B2 (ja) 微細凹部加工装置及び微細凹部加工方法
JP2007007725A (ja) 微細凹部加工装置及び微細凹部加工方法
JP4513438B2 (ja) 微細凹部加工装置及び微細凹部加工方法
JP2005169530A (ja) 研削盤及び研削方法
JP5051499B2 (ja) 微細凹部加工装置
JP2006247694A (ja) 微細凹部加工装置及び微細凹部加工方法
JP4883348B2 (ja) 微細凹部加工装置及び微細凹部加工方法
JP4678219B2 (ja) 微細凹部加工装置
JP2006289564A (ja) 微細凹部加工装置及び微細凹部加工方法
JP5051503B2 (ja) 微細凹部加工装置及び微細凹部加工方法
JP4427750B2 (ja) 微細凹部加工装置及び微細凹部加工方法
JP4737710B2 (ja) 微細凹部加工装置及び微細凹部加工方法
JP2006075925A (ja) 円形穴の内周面加工方法
JP2006289475A (ja) 微細凹部の加工装置及び加工方法
JP2006334613A (ja) 微細凹部加工装置
JP3969292B2 (ja) 砥石保持機構
JP2006341257A (ja) 微細凹部加工装置及び微細凹部加工方法
JP2006263762A (ja) 微細凹部加工装置
JP2006334618A (ja) 微細凹部加工装置
JP2006326669A (ja) 微細凹部加工装置

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20090324

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20110609

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20110614

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20110725

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20111208

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20111221

R150 Certificate of patent or registration of utility model

Free format text: JAPANESE INTERMEDIATE CODE: R150

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20150113

Year of fee payment: 3

LAPS Cancellation because of no payment of annual fees