JP4982226B2 - 包装体の製造方法 - Google Patents
包装体の製造方法 Download PDFInfo
- Publication number
- JP4982226B2 JP4982226B2 JP2007088008A JP2007088008A JP4982226B2 JP 4982226 B2 JP4982226 B2 JP 4982226B2 JP 2007088008 A JP2007088008 A JP 2007088008A JP 2007088008 A JP2007088008 A JP 2007088008A JP 4982226 B2 JP4982226 B2 JP 4982226B2
- Authority
- JP
- Japan
- Prior art keywords
- heat
- resin film
- package
- heating
- end surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Auxiliary Devices For And Details Of Packaging Control (AREA)
Description
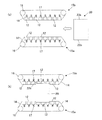
まず、熱収縮性樹脂フィルム26により複数の被包装物25をキャラメル包装により包み込んで未封着包装体20を得る。未封着包装体20には、熱収縮性樹脂フィルム26の折り重ね端面部22a,22bが形成され、この折り重ね端面部22a,22bは完全には封着されていない。この未封着包装体20を、折り重ね端面部22a,22bが、図1に示す加熱装置10の一対の伝熱機構15a,15bに向けられた状態で、その間に挿入する。
12:加熱部材、
12a:加熱部材の一表面、
14:ベルト、
15a,15b:一対の伝熱機構、
16:ローラ、
17:スプリング、
18:突起、
20:未封着包装体、
22a,22b:未封着包装体の折り重ね端面部、
25:被包装物、
26:熱収縮性樹脂フィルム。
Claims (5)
- 熱収縮性樹脂フィルムにより、複数の被包装物を一体的に包装する包装体の製造方法であって、
前記熱収縮性樹脂フィルムにより、前記複数の被包装物を包み込んで未封着包装体を得た後、この未封着包装体における前記熱収縮性樹脂フィルムの折り重ね端面部を、所定ピッチで複数の突起を備えた加熱手段に当接させて点状に加熱することにより、一体的に包装する工程を含み、
前記加熱手段が、前記熱収縮性樹脂フィルムの折り重ね端面部に対向するように配置された複数個のブロック状の加熱部材を備え、前記加熱部材のそれぞれには、前記折り重ね端面部に対向する表面に所定ピッチで複数の突起が設けられ、
前記加熱手段における複数の前記加熱部材が、前記熱収縮性樹脂フィルムの一の前記折り重ね端面部に対して同時に対向するように配置され、
複数の前記加熱部材を個々に独立して前記熱収縮性樹脂フィルムの前記折り重ね端面部に近接する方向へ移動させ、移動させた複数の前記加熱部材を、前記熱収縮性樹脂フィルムの前記折り重ね端面部にそれぞれ当接させることにより、当該折り重ね端面部を封着する包装体の製造方法。 - 表面に所定ピッチで複数の突起を備えたブロック状の前記加熱部材を、熱伝導性のベルトの内側に複数個収容してなる一対の伝熱機構を有する加熱装置を用い、前記未封着包装体を前記一対の伝熱機構の間に挿入し、前記複数の突起と当接させて点状に加熱する請求項1記載の包装体の製造方法。
- 前記ベルトの外周面が、良剥離性材料にて形成されている請求項2記載の包装体の製造方法。
- 前記良剥離性材料がポリテトラフルオロエチレンである請求項3記載の包装体の製造方法。
- 複数の被包装物の一体的包装が、キャラメル包装である請求項1〜4のいずれか1項に記載の包装体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007088008A JP4982226B2 (ja) | 2007-03-29 | 2007-03-29 | 包装体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007088008A JP4982226B2 (ja) | 2007-03-29 | 2007-03-29 | 包装体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008247401A JP2008247401A (ja) | 2008-10-16 |
| JP4982226B2 true JP4982226B2 (ja) | 2012-07-25 |
Family
ID=39972828
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007088008A Active JP4982226B2 (ja) | 2007-03-29 | 2007-03-29 | 包装体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4982226B2 (ja) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS52135376A (en) * | 1976-05-10 | 1977-11-12 | Asahi Dow Ltd | Method of sealing of two overlapping packing films |
| JPS5882830A (ja) * | 1981-11-06 | 1983-05-18 | 旭フアイバ−グラス株式会社 | 内装材の梱包方法 |
| JPH03162229A (ja) * | 1989-11-22 | 1991-07-12 | Asahi Chem Ind Co Ltd | 樹脂フィルムのシール方法 |
| JPH11268712A (ja) * | 1998-03-19 | 1999-10-05 | Mitsui Chem Inc | ヒートシール装置 |
-
2007
- 2007-03-29 JP JP2007088008A patent/JP4982226B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2008247401A (ja) | 2008-10-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103415445B (zh) | 可重复密封的开口装置以及包括该开口装置的包装袋 | |
| CN104822598B (zh) | 易打开袋 | |
| JP3439677B2 (ja) | 包装袋体及び包装装置 | |
| US3070225A (en) | Package and method of making same | |
| JPH09512217A (ja) | 窓付包装体及びその製造方法 | |
| EP3154493B1 (en) | A packaging unit having improved sealing, and a method for forming such a packaging unit | |
| CN103118961A (zh) | 吸收性物品的连续包装产品、外部片材以及制造吸收性物品的连续包装产品的方法 | |
| US3234705A (en) | Method of making a package | |
| CN108698357B (zh) | 用于制作袋或容器的系统和方法 | |
| JP6454967B2 (ja) | ヒートシール装置および被シール体の製造方法 | |
| JP2008247401A (ja) | 包装体の製造方法 | |
| JPH0434827Y2 (ja) | ||
| AU2008200114B2 (en) | A laminated packaging material and a method and apparatus for production | |
| JP2003093437A (ja) | 個装吸収性物品およびその個装方法 | |
| JP2011057259A (ja) | 包装食品、及びその包装食品の製造方法 | |
| JP2004182309A (ja) | 小袋包装装置に対して供給される包装材料の繋ぎ方法 | |
| JPH07315425A (ja) | 包装製品および包装方法 | |
| CN101175669B (zh) | 商用片状食品的包装方法 | |
| JP5595205B2 (ja) | シュリンク包装品の製造方法 | |
| JP4866284B2 (ja) | 包装体の製造方法 | |
| JP2010111415A (ja) | シュリンク包装体及び包装方法 | |
| CN118373034A (zh) | 形成一次性卫生用品包装体的方法及包装体 | |
| JP2012240712A (ja) | 易開封ピロー包装体及びその製造方法 | |
| JP7165498B2 (ja) | 熱収縮包装体の製造方法、及び熱収縮包装用袋体 | |
| JPH01167085A (ja) | 濡れナプキンとティッシュペーパーの携帯用パック |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090703 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20111031 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20111129 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120123 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120417 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120423 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150427 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4982226 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150427 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313115 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150427 Year of fee payment: 3 |
|
| R360 | Written notification for declining of transfer of rights |
Free format text: JAPANESE INTERMEDIATE CODE: R360 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150427 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |