JP4985573B2 - ポリカーボネート樹脂/セルロース繊維積層体及びその製造方法 - Google Patents
ポリカーボネート樹脂/セルロース繊維積層体及びその製造方法 Download PDFInfo
- Publication number
- JP4985573B2 JP4985573B2 JP2008185010A JP2008185010A JP4985573B2 JP 4985573 B2 JP4985573 B2 JP 4985573B2 JP 2008185010 A JP2008185010 A JP 2008185010A JP 2008185010 A JP2008185010 A JP 2008185010A JP 4985573 B2 JP4985573 B2 JP 4985573B2
- Authority
- JP
- Japan
- Prior art keywords
- cellulose
- polycarbonate resin
- cellulose fiber
- nonwoven fabric
- laminate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Landscapes
- Laminated Bodies (AREA)
- Nonwoven Fabrics (AREA)
Description
本発明のポリカーボネート樹脂/セルロース繊維積層体は、ポリカーボネート樹脂層とセルロース繊維層とを含み、セルロース繊維層の厚みに対して、ポリカーボネート樹脂層の厚みが1.4倍以上であることを特徴とする。
ポリカーボネート樹脂層には、ポリカーボネート樹脂をフイルム状にしたものを用いることができ、ポリカーボネート樹脂としては、芳香族ポリカーボネート系樹脂及び脂肪族(脂環族を含む)ポリカーボネート系樹脂が挙げられる。
セルロース繊維層とは、主としてセルロース繊維からなる不織布(以下「セルロース不織布」と称す。)から形成される層であり、セルロース繊維の集合体である。セルロース不織布はセルロース分散液を抄紙又は塗布によって製膜する方法、あるいはゲル状膜を乾燥する方法などによって得られる。
セルロース繊維層を形成するセルロース不織布の厚みは特に制限されるものではないが、好ましくは10μm以上1mm以下、さらに好ましくは20μm以上500μm以下、特に好ましくは30μm以上300μm以下である。製造の安定性、強度の点からセルロース不織布の厚みは50μm以上であることが好ましく、生産性、均一性の点から250μm以下であることが好ましい。
なお、このセルロース不織布の厚みは、セルロース不織布の空隙率の説明の項における、セルロース不織布の厚みの測定方法に従って求められる。
セルロース繊維層を形成するセルロース繊維の繊維径は細いことが好ましい。具体的には直径が1500nm以上のものを含んでいないことが好ましく、さらに好ましくは1000nm以上の繊維径のものを含んでいないことが好ましく、特に好ましくは500nm以上の繊維径のものを含んでいないことが好ましい。1500nm以上の繊維径のものを含んでいない不織布であれば、樹脂と複合化した場合、透明性が高く、線膨張係数が低いものが得られる。
なお、セルロース繊維の繊維径はSEM観察により確認することができる。
セルロース繊維の繊維長さについては特に限定されないが、平均で100nm以上が好ましい。セルロース繊維の平均長さが100nmより短いと、強度が不十分となる恐れがある。
セルロース不織布の原料としては、針葉樹や広葉樹等の木質、バクテリアの産生するバクテリアセルロース、コットンリンターやコットンリント等のコットン、バロニアやシオグサ等の海草やホヤの被嚢等があげられる。これらの天然セルロースは、結晶性が高いので低線膨張性を示し、好ましい。バクテリアセルロースは微細な繊維径のものが得やすいが、横方向に扁平な結晶構造であることと、分岐した繊維形態を形成するため、光の散乱を生じやすいので好ましくない。また、コットンも微細な繊維径なものが得やすい点で好ましいが、木質と比較して生産量が乏しいため経済的に好ましくない。一方、針葉樹や広葉樹等の木質はミクロフィブリルの径が約4nmと非常に微細であり、分岐のない線状の繊維形態を有する。さらに、地球上で最大量の生物資源であり、年間約700億トン以上ともいわれる量が生産されている持続型資源あることから、地球温暖化に影響する二酸化炭素削減への寄与も大きく、性能的にも経済的にも非常に好ましい。
セルロース不織布は空隙率が、20vol%以下であることがより好ましく、15vol%以下であることが更に好ましく、13vol%以下であることが特に好ましい。
空隙率(vol%)={1−B/(1.5×A×t)}×100
ここで、Aは不織布の面積(cm2)、tは不織布の厚み(cm)、Bは不織布の重量(g)である。
また、複合体中のセルロース不織布、即ちセルロース繊維層の空隙率を求める場合は、分光分析や、複合体の断面のSEM観察を画像解析することにより空隙率を求めることもできる。
セルロース繊維層を形成するセルロース繊維は、化学修飾されたものであってもよい。化学修飾とは、セルロース中の水酸基を化学修飾剤と反応させて官能基を導入したものである。
化学修飾によってセルロースに導入させる官能基としては、アセチル基、アクリロイル基、メタクリロイル基、プロピオニル基、プロピオロイル基、ブチリル基、2−ブチリル基、ペンタノイル基、ヘキサノイル基、ヘプタノイル基、オクタノイル基、ノナノイル基、デカノイル基、ウンデカノイル基、ドデカノイル基、ミリストイル基、パルミトイル基、ステアロイル基、ピバロイル基、ベンゾイル基、ナフトイル基、ニコチノイル基、イソニコチノイル基、フロイル基、シンナモイル基等のアシル基、2−メタクリロイルオキシエチルイソシアノイル基等のイソシアネート基、メチル基、エチル基、プロピル基、2−プロピル基、ブチル基、2−ブチル基、tert−ブチル基、ペンチル基、ヘキシル基、ヘプチル基、オクチル基、ノニル基、デシル基、ウンデシル基、ドデシル基、ミリスチル基、パルミチル基、ステアリル基等のアルキル基、オキシラン基、オキセタン基、チイラン基、チエタン基等が挙げられる。これらの中では特にアセチル基、アクリロイル基、メタクリロイル基、ベンゾイル基、ナフトイル基等の炭素数2〜12のアシル基、メチル基、エチル基、プロピル基等の炭素数1〜12のアルキル基が好ましい。
修飾方法としては、特に限定されるものではないが、セルロースと次に挙げるような化学修飾剤とを反応させる方法がある。この反応条件についても特に限定されるものではないが、必要に応じて溶媒、触媒等を用いたり、加熱、減圧等を行うこともできる。
これらの化学修飾剤は1種を単独で用いても良く、2種以上を併用してもよい。
以下に定義されるセルロース繊維の化学修飾率はセルロース繊維の全水酸基に対して、8mol%以上であることが好ましく、15mol%以上であることがさらに好ましい。また、化学修飾率はセルロース繊維の全水酸基に対して65mol%以下であることが好ましく、50mol%以下であることがさらに好ましい。
化学修飾率とは、セルロース中の全水酸基のうちの化学修飾されたものの割合をさし、以下の方法で測定される。
化学修飾率は下記の滴定法によって求めることができる。
セルロース不織布0.05gを精秤しこれにメタノール6mL、蒸留水2mLを添加する。これを60〜70℃で30分攪拌した後、0.05N水酸化ナトリウム水溶液10mLを添加する。これを60〜70℃で15分攪拌しさらに室温で一日攪拌する。ここにフェノールフタレインを用いて0.02N塩酸水溶液で滴定する。
ここで、滴定に要した0.02N塩酸水溶液の量Z(mL)から、化学修飾により導入された置換基のモル数Qは、下記式で求められる。
Q(mol)=0.05(N)×10(mL)/1000
−0.02(N)×Z(mL)/1000
この置換基のモル数Qと、化学修飾率X(mol%)との関係は、以下の式で算出される(セルロース=(C6O5H10)n=(162.14)n,繰り返し単位1個当たりの水酸基数=3,OHの分子量=17)。なお、以下において、Tは置換基の分子量である。
セルロース不織布の製造方法は特に限定されるものではないが、例えば次のようにして製造することができる。
不織布の製造には微細化したセルロース繊維を用いる。
バクテリアセルロースをセルロース原料とする場合、セルロースを産生するバクテリアを培養することによりセルロース繊維を得ることができる。この産生物を培地から取り出し、それを水洗、又はアルカリ処理などしてバクテリアを除去することにより、バクテリアを含まない含水バクテリアセルロースを得ることができる。バクテリアは微細なセルロースを産生するので微細化処理を行うことなく、そのまま用いることができる。
具体的には孔径0.1〜5μm、例えば1μmのポリテトラフルオロエチレンの多孔膜、孔径0.1〜5μm、例えば1μmのポリエチレンテレフタレートやポリエチレンの織物等が挙げられる。
不織布の化学修飾は、上述のように、不織布を製造後、不織布を乾燥した後に行っても、乾燥せずに行っても構わないが、乾燥した後に行った方が化学修飾の反応速度が速くなるため好ましい。乾燥する場合は送風乾燥、減圧乾燥してもよいし、加圧乾燥してもよい。また、加熱しても構わない。この場合の乾燥条件は、後述の乾燥条件と同様の条件を採用することができる。
セルロース不織布の製造においては、最後に不織布を乾燥するが、乾燥は、送風乾燥、減圧乾燥してもよいし、加圧乾燥してもよい。また、加熱しても構わない。加熱する場合、加熱温度は50℃から250℃が好ましい。加熱温度が低すぎると乾燥が不十分になる可能性があり、加熱温度が高すぎるとセルロースが着色したり、分解したりする可能性がある。加圧する場合は0.01〜5MPaが好ましい。加圧力が低すぎるとセルロース不織布がしわになる可能性があり、加圧力が高すぎるとセルロース不織布が均一に乾燥できず、つぶれたり分解する可能性がある。
次に、本発明のポリカーボネート樹脂層とセルロース繊維層とを積層一体化してなる本発明の積層体の物性について説明する。
セルロース繊維層の厚みに対してポリカーボネート樹脂層の厚みが薄いと、積層体の耐衝撃性が不足する。このため、本発明のポリカーボネート樹脂/セルロース繊維積層体では、ポリカーボネート樹脂層の厚みは、セルロース繊維層の厚みに対して1.4倍以上、好ましくは1.5倍以上、さらに好ましくは1.7倍以上とする。この厚み比の上限は特に限定はないが、ポリカーボネート樹脂層が厚すぎると線膨張係数が大きくなるといった問題点がある。このため、ポリカーボネート樹脂層の厚みは、セルロース繊維層の厚みに対して30倍以下、特に20倍以下とすることが好ましい。
本発明の積層体の層構成は、ポリカーボネート樹脂層とセルロース繊維層とを有するものであれば良く、特に制限はないが、好ましくはポリカーボネート樹脂層でセルロース繊維層を挟んでいる構造である。即ち、ポリカーボネート樹脂層がセルロース繊維層を介して積層されたサンドイッチ構造であることが、耐水性の向上、透明性の向上、機械的特性の向上の点で好ましい。
本発明の積層体に占めるセルロース繊維層の含有割合(セルロース繊維の含有割合)は、10重量%以上80重量%以下であり、セルロース繊維層以外の樹脂、即ちポリカーボネート樹脂の含有割合が20重量%以上90重量%以下であることが好ましい。より好ましい範囲はセルロース繊維層の含有割合が15重量%以上70重量%以下であり、セルロース以外の樹脂の含有割合が30重量%以上85重量%以下であり、さらに好ましい範囲はセルロース繊維層の含有割合が20重量%以上60重量%以下であり、セルロース以外の樹脂の含有割合が40重量%以上80重量%以下である。ここで樹脂又はセルロース繊維の含有割合は、積層化前のセルロース繊維層の重量と積層化後の積層体の重量より求めることができる。また、積層体を樹脂が可溶な溶媒に浸漬し樹脂のみを取り除き残ったセルロース繊維の重量から求めることもできる。その他、樹脂の比重から求める方法や、NMR、IRを用いて樹脂やセルロースの官能基を定量して求める方法がある。
本発明の積層体の厚み(総厚み)は、好ましくは20μm以上10cm以下である。このような厚みの積層体にすることで、強度を保つことができる。積層体の厚みはより好ましくは50μm以上6cm以下であり、さらに好ましくは80μm以上、5cm以下である。
本発明の積層体は、セルロース繊維層に、可視光の波長よりも細い繊維径のセルロース繊維を用いることにより、透明性の高い、すなわちヘーズの低い積層体とすることができる。
この場合、積層体の厚み50μmでのヘーズ値(50μm厚ヘーズ)としては20以下であることが好ましく、10以下であることがさらに好ましく、1以下であることが各種透明材料として用いる場合に好ましい。
本発明の積層体の厚み50μmでの全光線透過率(50μm厚全光線透過率)は60%以上、特に70%以上、とりわけ80%以上、なかでも90%以上であることが好ましい。50μm厚全光線透過率が60%未満であると積層体が半透明又は不透明となり、透明性が要求される用途への使用が困難となる場合がある。
本発明の積層体は、線膨張係数の低い積層体である。本発明の積層体の線膨張係数は1〜50ppm/Kであることが好ましく、40ppm/K以下であることがさらに好ましく、35ppm/K以下であることが特に好ましい。積層体の線膨張係数が50ppm/Kを超えると、低線膨張係数のコンポジットを提供するという本発明の目的を達成し得ない。
なお、積層体の線膨張係数は、後述の実施例の項に記載される方法により測定される。
本発明の積層体のセルロース繊維層部分の空隙は、積層体にしても、基本的にはセルロース繊維層の形成に用いたセルロース不織布の空隙が保たれている。よって、本発明の積層体のセルロース繊維層の空隙率は20vol%以下であることがより好ましく、15vol%以下であることが更に好ましい。13vol%以下であることが特に好ましい。
積層体中のセルロース繊維層の空隙率は、前述の如く、例えば分光分析や、積層体の断面のSEM観察やTEM観察の画像解析によって測定することができるが、用いた積層体の製造に用いたセルロース不織布の空隙率と同等である。
本発明の積層体の曲げ強度は、好ましくは40MPa以上であり、より好ましくは100MPa以上である。曲げ強度が40MPaより低いと、十分な強度が得られず、構造材料等、力の加わる用途への使用に影響を与えることがある。
なお、積層体の曲げ強度は、JIS規格K7171に準拠して、後述の実施例の項に記載される方法に従って測定される。
本発明の積層体の曲げ弾性率は、好ましくは0.2〜100GPaであり、より好ましくは、1〜50GPaである。曲げ弾性率が0.2GPaより低いと、十分な強度が得られず、構造材料等、力の加わる用途への使用に影響を与えることがある。
なお、積層体の曲げ弾性率は、JIS規格K7171に準拠して、後述の実施例の項に記載される方法に従って測定される。
本発明の積層体の曲げ破壊ひずみは、好ましくは0.5%以上であり、より好ましくは、1%以上である。曲げ破壊ひずみは高ければ高い程良いが通常は20%以下である。
なお、積層体の曲げ破壊ひずみは、JIS規格K7171に準拠して、後述の実施例の項に記載される方法に従って測定される。
本発明の積層体の貯蔵弾性率E’は、好ましくは2.6〜20GPa、特に3.0〜15GPaである。貯蔵弾性率E’が2.6GPaより低いとポリカーボネート樹脂層単体と同等の貯蔵弾性率E’となり、機械的特性として十分な効果が得られない。この貯蔵弾性率E’は高ければ高い程良いが、通常、その上限は、セルロース不織布の貯蔵弾性率E’である20GPa以下である。
なお、積層体の貯蔵弾性率E’は、JIS K7198に準拠して、後述の実施例の項に記載される方法に従って測定される。
本発明の積層体の製造方法には特に制限はないが、好ましくは、本発明の製造方法に従って、前述のポリカーボネート樹脂フィルムとセルロース不織布を用い、これを所定の積層構造に積層して加熱融着することにより製造される。
加熱融着時の加熱温度としては、低過ぎるとポリカーボネート樹脂層とセルロース繊維層との密着性が不足し、高過ぎるとポリカーボネート樹脂層やセルロース繊維層が熱劣化する恐れがあるため、180〜300℃、特に200〜250℃とすることが好ましい。
ポリカーボネート樹脂層とセルロース繊維層とを含む本発明の積層体は、その透明性が、強度、低吸水性、低着色性、低線膨張性、高弾性、高強度等の特性を生かして、後述する各種の用途に適用可能であるが、その用途によっては、更に他の部材を積層したり、他の層を積層したり、各種の処理を施しても良く、例えば窓材としての用途において、必要に応じてフッ素皮膜、ハードコート膜等の膜や耐衝撃性、耐光性の素材を積層してもよい。
以下の実施例及び比較例で作製した試料の物性等は、下記の評価方法及び測定方法により行った。
化学修飾率は下記の方法により求めた。
セルロース不織布0.05gを精秤し、これにメタノール6mL、蒸留水2mLを添加した。これを60〜70℃で30分攪拌した後、0.05N水酸化ナトリウム水溶液10mLを添加した。これを60〜70℃で15分攪拌し、さらに室温で一日攪拌した。ここにフェノールフタレインを用いて0.02N塩酸水溶液で滴定した。
ここで、滴定に要した0.02N塩酸水溶液の量Z(ml)から、化学修飾により導入された置換基のモル数Qは、下記式で求められる。
Q(mol)=0.05(N)×10(ml)/1000
−0.02(N)×Z(ml)/1000
この置換基のモル数Qと、化学修飾率X(mol%)との関係は、以下の式で算出される(セルロース=(C6O5H10)n=(162.14)n,繰り返し単位1個当たりの水酸基数=3,OHの分子量=17)。なお、以下において、Tは置換基の分子量である。
セルロース不織布の厚みは膜厚計(Mitutoyo(株)製 IP65)を用いて、不織布の種々な位置について10点の測定を行い、その平均値で求めた。
セルロース不織布の空隙率は、不織布の面積、厚み、重量から下記式により算出した。なお、以下において、空隙率はセルロースの密度を1.5g/cm3と仮定して求めている。
空隙率(vol%)={1−B/(1.5×A×t)}×100
ここで、Aは不織布の面積(cm2)、tは不織布の厚み(cm)、Bは不織布の重量(g)である。
JIS規格K7136に準拠し、スガ試験機製ヘーズメータを用いてC光によるヘーズ値を測定した。
JIS規格K7105に準拠し、スガ試験機製ヘーズメータを用いてC光による全光線透過率を測定した。
積層体をレーザーカッターにより、3mm幅×30mm長に切断した。これを、SII製TMA120を用いて引っ張りモードでチャック間20mm、荷重10g、窒素雰囲気下、室温から120℃まで5℃/分で昇温、120℃から25℃まで5℃/分で降温、25℃から120℃まで5℃/分で昇温した際の2度目の昇温時の60℃から100℃の測定値から線膨張係数を求めた。
積層体をレーザーカッターにより、25mm幅×40mm長に切断した。これを、JIS規格K7171に準拠し、支点間距離20mm、試験速度1mm/分で試験を行い、測定値より曲げ弾性率、曲げ強度、破壊ひずみを求めた。
積層体をレーザーカッターにより、5mm幅×40mm長に切断した。これをSII製DMS6100を用いて引張モードでチャック間20mm、周波数1Hz、10Hz、張力条件の歪振幅10、窒素雰囲気下、−10℃から50℃まで昇温した際の23℃付近の測定値から貯蔵弾性率E’を求めた。
積層体の総厚は、膜厚計(Mitutoyo(株)製IP165)を用いて積層体の種々な位置について10点の測定を行い、その平均値で求めた。また、積層体を構成する各層の厚み比は、積層化する前に各々の厚みを総厚測定と同様の方法で求め、それから厚み比を算出した。
米松木粉((株)宮下木材)を炭酸ナトリウム2重量%水溶液で80℃にて6時間脱脂した。脱塩水で洗浄した後、0.66重量%の亜塩素酸ナトリウム及び0.14重量%の酢酸水溶液に80℃にて5時間浸漬してリグニン除去を行った。脱塩水洗浄した後濾過し、回収した精製セルロースを脱塩水で洗浄後、5重量%の水酸化カリウム水溶液に16時間浸漬してヘミセルロース除去を行った。脱塩水洗浄した後に、0.5重量%の水懸濁液とし、超高圧ホモジナイザー(アルティマイザー;スギノマシーン社製)で微細化処理を行ってセルロース分散液を得た。処理条件は圧力245MPaで、10回行った。
製造例1で得られたセルロース分散液を0.14重量%の濃度に水で希釈し、孔径1μmのPTFEを用いた120mm径の濾過器に800g投入した。120℃、1MPaで5分間プレス乾燥してセルロース不織布を得た。このセルロース不織布を構成するセルロース繊維の平均繊維径は10nmであった。
このセルロース不織布を200mLの無水酢酸に含浸して60℃にて7時間加熱した。その後、蒸留水でよく洗浄し、120℃、1MPaで5分間プレス乾燥して厚み83μmのアセチル化セルロース不織布を得た。この不織布の化学修飾率は17mol%であった。また空隙率は13vol%であった。
得られた積層体の評価結果を表1に示す。なお、この積層体のセルロース繊維含有割合は31重量%であった。
実施例1と同様の方法で作製したアセチル化セルロース不織布に、アクリルプライマー液を含浸させ、一晩風乾させた後、実施例1と同様に2枚のポリカーボネート樹脂フイルム(ユーピロン:三菱エンジニアリングプラスチックス株式会社製、厚み100μm)の間に挟み、同様の条件で加熱融着して積層体を作製した。
得られた積層体の評価結果を表1に示す。
製造例1で得られたセルロース分散液を0.14重量%の濃度に水で希釈し、孔径1μmのPTFEを用いた120mm径の濾過器に800g投入し、固形分が約5重量%になったところで2−プロパノールを投入して水と置換した。その後、120℃、2MPaで5分間プレス乾燥してセルロース不織布を得た。
このセルロース不織布を200mLの無水酢酸に含浸して60℃にて7時間加熱した。その後、蒸留水でよく洗浄し、120℃、1MPaで5分間プレス乾燥して厚み54μmのアセチル化セルロース不織布を得た。この不織布の化学修飾率は17mol%であった。また空隙率は39vol%であった。
得られたポリカーボネート樹脂含浸セルロース不織布の評価結果を表1に示す。
製造例1で得られたセルロース分散液を0.13重量%濃度に水で希釈し、孔径1μmのPTFEを用いた300mm径の濾過器に4043g投入し、120℃、1MPaで5分間プレス乾燥してセルロース不織布を得た。
このセルロース不織布を3000mLの無水酢酸に含浸して60℃にて7時間加熱した。その後、蒸留水でよく洗浄し、120℃、1MPaで5分間プレス乾燥して厚み65μmのアセチル化セルロース不織布を得た。この不織布の化学修飾率は17mol%であった。また空隙率は13vol%であった。
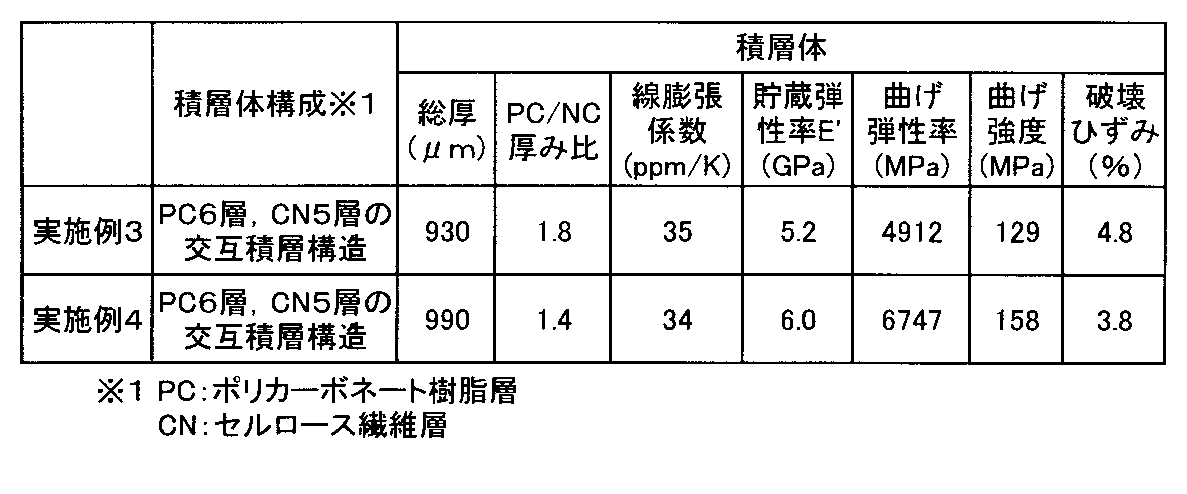
得られた積層体の評価結果を表2に示す。
実施例3において300mm径の濾過器にセルロース分散液を4959g投入したこと以外は同様にしてセルロース不織布を得、同様にアセチル化、ポリカーボネート樹脂フィルムとの加熱融着を行って積層体を作製した。なお、得られたアセチル化セルロース不織布の厚みは82μmであり化学修飾率は17mol%、空隙率は13vol%であった。
得られた積層体の評価結果を表2に示す。
Claims (9)
- ポリカーボネート樹脂層とセルロース繊維層とを備える積層体において、セルロース繊維層の厚みに対して、ポリカーボネート樹脂層の厚みが1.4倍以上であるポリカーボネート樹脂/セルロース繊維積層体。
- セルロース繊維層がポリカーボネート樹脂層で挟まれている請求項1に記載のポリカーボネート樹脂/セルロース繊維積層体。
- セルロース繊維層を構成するセルロース繊維の平均繊維径が200nm以下である請求項1又は2に記載のポリカーボネート樹脂/セルロース繊維積層体。
- セルロース繊維層の空隙率が35vol%以下である請求項1ないし3のいずれかに記載のポリカーボネート樹脂/セルロース繊維積層体。
- セルロース繊維層を構成するセルロース繊維が化学修飾されている請求項1ないし4のいずれかに記載のポリカーボネート樹脂/セルロース繊維積層体。
- セルロース繊維層とポリカーボネート樹脂層とを積層して加熱融着する工程を有する請求項1ないし5のいずれかに記載のポリカーボネート樹脂/セルロース繊維積層体の製造方法。
- セルロース繊維層の積層面にプライマー処理を施した後、セルロース繊維層とポリカーボネート樹脂層とを積層して加熱融着する請求項6に記載のポリカーボネート樹脂/セルロース繊維積層体の製造方法。
- セルロース繊維の化学修飾を行った後、セルロース繊維層とポリカーボネート樹脂層とを積層して加熱融着する請求項6又は7に記載のポリカーボネート樹脂/セルロース繊維積層体の製造方法。
- 加熱融着を減圧条件下に行う請求項6ないし8のいずれかに記載のポリカーボネート樹脂/セルロース繊維積層体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008185010A JP4985573B2 (ja) | 2008-07-16 | 2008-07-16 | ポリカーボネート樹脂/セルロース繊維積層体及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008185010A JP4985573B2 (ja) | 2008-07-16 | 2008-07-16 | ポリカーボネート樹脂/セルロース繊維積層体及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010023275A JP2010023275A (ja) | 2010-02-04 |
| JP4985573B2 true JP4985573B2 (ja) | 2012-07-25 |
Family
ID=41729577
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008185010A Active JP4985573B2 (ja) | 2008-07-16 | 2008-07-16 | ポリカーボネート樹脂/セルロース繊維積層体及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4985573B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025164693A1 (ja) | 2024-01-31 | 2025-08-07 | 王子ホールディングス株式会社 | 積層シート、積層体、熱加工品、透明部材、並びに積層シートおよび熱加工品の製造方法 |
| WO2025164694A1 (ja) | 2024-01-31 | 2025-08-07 | 王子ホールディングス株式会社 | 微細繊維状セルロース含有シート、積層シートおよび積層体 |
Families Citing this family (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011236398A (ja) * | 2010-04-14 | 2011-11-24 | Oji Paper Co Ltd | 微細繊維状セルロースの製造方法 |
| JP5688183B2 (ja) * | 2011-03-30 | 2015-03-25 | ▲海▼洋王照明科技股▲ふん▼有限公司 | 基板及びその製造方法、ならびに当該基板を使用する有機電界発光デバイス |
| KR102196197B1 (ko) | 2015-09-18 | 2020-12-29 | 오지 홀딩스 가부시키가이샤 | 적층체 |
| JP6701807B2 (ja) * | 2015-09-18 | 2020-05-27 | 王子ホールディングス株式会社 | 積層体 |
| JP6531615B2 (ja) * | 2015-10-27 | 2019-06-19 | 王子ホールディングス株式会社 | シート及び成形体 |
| JP6947033B2 (ja) * | 2015-10-27 | 2021-10-13 | 王子ホールディングス株式会社 | 積層シート及び積層体 |
| US10808361B2 (en) | 2015-11-30 | 2020-10-20 | Oji Holdings Corporation | Sheets and method for producing sheets |
| JP7052356B2 (ja) * | 2016-01-20 | 2022-04-12 | 王子ホールディングス株式会社 | 積層体及び積層体の製造方法 |
| JP6954419B2 (ja) * | 2016-02-29 | 2021-10-27 | 王子ホールディングス株式会社 | 積層体 |
| JP6805731B2 (ja) * | 2016-10-31 | 2020-12-23 | 王子ホールディングス株式会社 | 積層体 |
| JP2018171730A (ja) * | 2017-03-31 | 2018-11-08 | 王子ホールディングス株式会社 | 積層シート |
| JP6694856B2 (ja) | 2017-07-25 | 2020-05-20 | 王子ホールディングス株式会社 | 繊維状セルロース含有組成物、その製造方法、及び膜 |
| JP6911926B2 (ja) | 2017-08-29 | 2021-07-28 | 王子ホールディングス株式会社 | 繊維状セルロース含有組成物及び塗料 |
| JP7230327B2 (ja) | 2017-12-19 | 2023-03-01 | 王子ホールディングス株式会社 | シート |
| WO2020255738A1 (ja) * | 2019-06-17 | 2020-12-24 | 東洋紡株式会社 | 成型用シート、及び成型体 |
| JP7377644B2 (ja) * | 2019-08-08 | 2023-11-10 | 日本バイリーン株式会社 | 積層体 |
| JP7676830B2 (ja) * | 2020-03-11 | 2025-05-15 | 王子ホールディングス株式会社 | レンズ、光学部材及び光学部材用積層体 |
| KR102973294B1 (ko) | 2020-05-19 | 2026-06-04 | 오지 홀딩스 가부시키가이샤 | 미세 섬유상 셀룰로오스, 분산액, 시트, 적층 시트, 적층체, 및 미세 섬유상 셀룰로오스의 제조 방법 |
| EP4269100A4 (en) * | 2020-12-28 | 2024-12-11 | Oji Holdings Corporation | LAMINATE AND METHOD FOR PRODUCING THE LAMINATE |
| JP7794135B2 (ja) | 2021-02-12 | 2026-01-06 | 王子ホールディングス株式会社 | シートおよび積層体 |
| WO2023013632A1 (ja) * | 2021-08-02 | 2023-02-09 | 王子ホールディングス株式会社 | 積層体、表面保護層用アンカー剤、アンカーシート、積層シート及びその応用 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11348191A (ja) * | 1998-06-05 | 1999-12-21 | Toho Rayon Co Ltd | 繊維織物強化熱可塑性樹脂積層シート |
| JP4979117B2 (ja) * | 2005-03-31 | 2012-07-18 | 旭化成ケミカルズ株式会社 | セルロース含有樹脂複合体 |
-
2008
- 2008-07-16 JP JP2008185010A patent/JP4985573B2/ja active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025164693A1 (ja) | 2024-01-31 | 2025-08-07 | 王子ホールディングス株式会社 | 積層シート、積層体、熱加工品、透明部材、並びに積層シートおよび熱加工品の製造方法 |
| WO2025164694A1 (ja) | 2024-01-31 | 2025-08-07 | 王子ホールディングス株式会社 | 微細繊維状セルロース含有シート、積層シートおよび積層体 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2010023275A (ja) | 2010-02-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2010023275A (ja) | ポリカーボネート樹脂/セルロース繊維積層体及びその製造方法 | |
| US8992731B2 (en) | Modified cellulose fibers and cellulose composite thereof | |
| US8771463B2 (en) | Cellulose fiber assembly and method for preparing the same, fibrillated cellulose fibers and method for preparing the same, and cellulose fiber composite | |
| EP2679604B1 (en) | Cellulose fibers and process for producing the same, cellulose fiber assembly, and cellulose-fiber composite material | |
| Yang et al. | High-density molded cellulose fibers and transparent biocomposites based on oriented holocellulose | |
| Saw et al. | Fabrication, characterization, and evaluation of luffa cylindrica fiber reinforced epoxy composites. | |
| JP5798504B2 (ja) | 微細繊維状セルロースの製造方法、不織布の製造方法、微細繊維状セルロース、微細繊維状セルロース含有スラリー、不織布、および複合体 | |
| Ashori et al. | Bacterial cellulose/silica nanocomposites: Preparation and characterization | |
| Song et al. | Sustainable and superhydrophobic lignocellulose-based transparent films with efficient light management and self-cleaning | |
| Juntaro et al. | Bacterial cellulose reinforced polyurethane-based resin nanocomposite: a study of how ethanol and processing pressure affect physical, mechanical and dielectric properties | |
| JP5708835B2 (ja) | 繊維複合体 | |
| US20180127515A1 (en) | Molar mass controlled cellulose | |
| JP6107297B2 (ja) | 繊維樹脂複合材料 | |
| Dixit et al. | Optimization of novel bio-composite packaging film based on alkali-treated Hemp fiber/polyethylene/polypropylene using response surface methodology approach | |
| JP2013136859A (ja) | 微細繊維状セルロースの製造方法、不織布の製造方法、微細繊維状セルロース、微細繊維状セルロース含有スラリー、不織布、および複合体 | |
| Lee et al. | Toward millimeter thick cellulose nanofiber/epoxy laminates with good transparency and high flexural strength | |
| JP2015089914A (ja) | 繊維樹脂複合材料及び繊維樹脂複合材料の製造方法 | |
| JP2016160406A (ja) | ガスバリア膜、セルロース系材料の分散液およびガスバリア膜の製造方法 | |
| Li et al. | Robust all-cellulose nanofiber composite from stack-up bacterial cellulose hydrogels via self-aggregation forces | |
| Zhou et al. | All-cellulose bioplastics from waste wood particles | |
| Zha et al. | Tailoring the holocellulose fiber/acrylic resin composite interface with hydrophobic carboxymethyl cellulose to enhance optical and mechanical properties | |
| Stepan | Bioplastics from biomass-acetylation of xylans with green chemistry | |
| CN116082677B (zh) | 一种纤维素/木质素基高强度抗紫外线复合膜及其制备方法 | |
| JP2013181084A (ja) | 複合体組成物 | |
| JP2015086266A (ja) | 繊維樹脂複合体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110118 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120326 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120403 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120416 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4985573 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150511 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |