JP5018593B2 - 発泡プラスチック容器 - Google Patents
発泡プラスチック容器 Download PDFInfo
- Publication number
- JP5018593B2 JP5018593B2 JP2008083608A JP2008083608A JP5018593B2 JP 5018593 B2 JP5018593 B2 JP 5018593B2 JP 2008083608 A JP2008083608 A JP 2008083608A JP 2008083608 A JP2008083608 A JP 2008083608A JP 5018593 B2 JP5018593 B2 JP 5018593B2
- Authority
- JP
- Japan
- Prior art keywords
- container
- cell
- foamed
- foam
- surface side
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2949/00—Indexing scheme relating to blow-moulding
- B29C2949/20—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer
- B29C2949/22—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer at neck portion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2949/00—Indexing scheme relating to blow-moulding
- B29C2949/20—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer
- B29C2949/24—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer at flange portion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2949/00—Indexing scheme relating to blow-moulding
- B29C2949/20—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer
- B29C2949/26—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer at body portion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2949/00—Indexing scheme relating to blow-moulding
- B29C2949/20—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer
- B29C2949/28—Preforms or parisons whereby a specific part is made of only one component, e.g. only one layer at bottom portion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2949/00—Indexing scheme relating to blow-moulding
- B29C2949/30—Preforms or parisons made of several components
- B29C2949/3024—Preforms or parisons made of several components characterised by the number of components or by the manufacturing technique
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2949/00—Indexing scheme relating to blow-moulding
- B29C2949/30—Preforms or parisons made of several components
- B29C2949/3032—Preforms or parisons made of several components having components being injected
Landscapes
- Containers Having Bodies Formed In One Piece (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
Description
(1)容器の最内面側に位置する発泡セルの面方向長さが、容器の最外面側に位置する発泡セルの面方向長さの0.5倍以下であること、
(2)容器の最外面側に位置する発泡セルの面方向長さが250μm以下であること、
(3)ブロー成形容器であること、
が好適である。
このような厚み方向についての傾斜勾配から理解されるように、本発明では、容器内容物に近い側に分布している発泡セルのセル径が最小となっているため、セル中に存在する酸素等のガスの内容物への移行が効果的に抑制されることが予想され、発泡セルの存在による内容物保護機能の低下を有効に回避することができる。
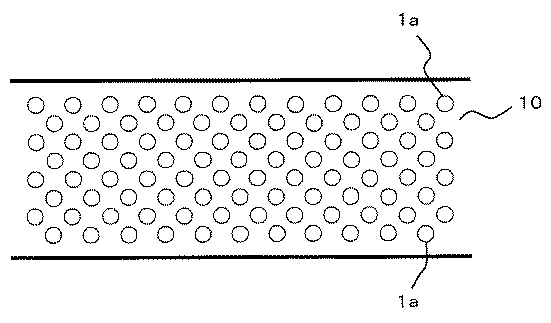
本発明の発泡プラスチック容器の最大延伸方向に沿った断面での容器壁構造を概略して示す図1を参照して、全体として10で示されている容器壁には、発泡セル1が分布しており、この図から理解されるように、発泡セル1は、最大延伸方向を指向した偏平形状を有しており、厚み方向に多重に重なりあって分布している。
また、上述した本発明の遮光性プラスチック容器は、不活性ガスが含浸されている樹脂溶融物を調製し(ガス含浸工程)、ガスが含浸した樹脂溶融物を実質上発泡が生じないように成形金型内に射出して容器用プリフォームを成形し(射出成形工程)、このプリフォームを加熱して発泡を行なって容器成形用発泡プリフォームを得(発泡工程)、かかるプリフォームをブロー成形すること(ブロー成形工程)によって製造される。
軽量化率=[(M0−M1)/M0]×100
式中、M0は、不活性ガスを含浸させずにそり、ひけ、ひずみ等の成形不良がないよう
射出することにより得られたプリフォームの重量を示し、
M1は、不活性ガスを含浸させて得られたガス含浸プリフォームの重量を示す、
で表される。即ち、保圧圧力を大きくするほど軽量化率は低下し、また、保圧時間を長くするほど、軽量化率は低くなる。本発明において、最も好適には軽量化率が0%となるように、保圧条件を設定するのがよい。
さらに、厚み方向に一定の個数の発泡セルがオーバーラップするようにすることにより、優れた遮光性を確保することができ、光による変質を生じるような製品の容器として極めて有用であり、また着色剤を用いることなく、遮光性を発現させているため、リサイクル特性の点でも優れている。さらには、容器内面側に位置する発泡セルが微細なものとなるため、発泡による軽量化を有効に抑制することもでき、特に比重差による分別などの点からも有利である。
(実施例1)
ボトル用PET樹脂(固有粘度:0.84dl/g)を射出成形機に供給し、さらに射出成形機の加熱筒の途中から窒素ガスを0.15重量%供給しPET樹脂と混練して溶解させ、発泡しないよう保圧の程度を調整(保圧力60MPa、射出保圧時間22秒)して射出成形して冷却固化し、ガスは含浸しているが実質非発泡状態の試験管形状の容器用プリフォームを得た。得られたプリフォームにはまったく発泡セルは見られず、また発泡ガスを添加しない場合と比べると軽量化率は0%であった。
次いで、口部を除くプリフォーム胴部を赤外線ヒータにより加熱し発泡させた後、ただちにブロー成形し、内容量が約500mlの発泡ボトルを得た。ボトル胴部において容器上下方向に対して垂直方向断面を操作型電子顕微鏡(SEM)で観察したところ微細な扁平形状セルが多数形成されていた。
また、発泡層の厚みに対して内面側、外面側それぞれ20%に相当する部分をそれぞれ外面層領域(領域1、領域2に相当)、内面層領域(領域9、領域10に相当)として区分し、その領域での平均セル長さの比を評価したところ、容器の内面側に位置する発泡セルの面方向長さは外面側に位置する発泡セルの面方向長さの0.07倍(=8.3÷118)となっており、明らかにセル長さに傾斜があることが示された。
窒素ガス添加量を0.10重量%とした以外は、実施例1と同様に発泡ボトルを成形し、セル長さについて評価を行った。結果、表2のとおり実施例1同様に面方向の発泡セルの長さが、容器外面から内面に向かって小さくなっていた。また、容器の内面側に位置する発泡セルの面方向長さは外面側に位置する発泡セルの面方向長さの0.35倍(=30.5÷88.0)であった。
射出成形工程において、金型内をあらかじめ高圧ガスで充満しておき発泡特有のスワールマーク不良を抑制する手段(いわゆるカウンタープレッシャー法)を併用した以外は、実施例2とほぼ同様にして発泡ボトルを成形し、セル長さについて評価を行った。結果、表3のとおり実施例1、2同様に面方向の発泡セルの長さが、容器外面から内面に向かって小さくなっていた。また、容器の内面側に位置する発泡セルの面方向長さは外面側に位置する発泡セルの面方向長さの0.46倍(=46.0÷99.4)であった。
射出成形工程において、プリフォームが発泡するよう充填量と保圧の程度を調整して(保圧力0.5MPa、射出保圧時間2秒、保圧をかけない状態で冷却時間20秒)射出した以外は実施例2と同様にプリフォームを成形した。得られたプリフォーム断面には発泡セルが見られ、またプリフォームの軽量化率は10.5%だった。次いで、実施例1と同様に発泡ボトルを成形し、セル長さについて評価を行った。結果、表4のとおり実施例1〜3のようにセル長さが外面から内面に向かって小さくなる顕著な傾向はみられず、また内面側のセルは実施例1〜3に比べて極めて大きなものであった。
ボトル成形後の発泡セルを小さくすることを狙いとして、ブロー工程前の加熱温度を約10℃低く設定した以外は比較例1と同様に発泡ボトルを成形し、セル長さについて評価を行った。結果、表5のとおり実施例1〜3のようにセル長さが外面から内面に向かって小さくなる顕著な傾向はみられず、また内面側のセルは実施例に比べて大きなものであった。
実施例、比較例とは別に発泡ガスを添加しないで射出成形したプリフォームをブローして得られた非発泡ボトルと実施例2および比較例2のボトルについて酸素バリア性能の評価を行った。結果、実施例2のボトルは非発泡ボトルと比べて酸素バリア性能が5%低下であるのに対して、比較例2のボトルは非発泡ボトルに比べて70%の大幅低下であった。
10容器壁
Claims (4)
- 発泡セルが分布したプラスチックにより形成された容器壁を有しており、該容器壁の面方向の発泡セルの長さが、容器外面から内面に向かって小さくなっていることを特徴とする発泡プラスチック容器。
- 容器の最内面側に位置する発泡セルの面方向長さが、容器の最外面側に位置する発泡セルの面方向長さの0.5倍以下である請求項1に記載の発泡プラスチック容器。
- 容器の最外面側に位置する発泡セルの面方向長さが250μm以下である請求項1または2に記載の発泡プラスチック容器。
- ブロー成形容器である請求項1乃至3の何れかに記載の発泡プラスチック容器。
Priority Applications (8)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008083608A JP5018593B2 (ja) | 2008-03-27 | 2008-03-27 | 発泡プラスチック容器 |
| CN2009801110491A CN101980921B (zh) | 2008-03-27 | 2009-03-24 | 拉伸发泡塑料容器及其制造方法 |
| CN201210175107.0A CN102700111B (zh) | 2008-03-27 | 2009-03-24 | 拉伸发泡塑料容器及其制造方法 |
| US12/919,560 US8714401B2 (en) | 2008-03-27 | 2009-03-24 | Stretched and foamed plastic container and method of producing the same |
| PCT/JP2009/055759 WO2009119549A1 (ja) | 2008-03-27 | 2009-03-24 | 延伸発泡プラスチック容器及びその製造方法 |
| EP09724417.2A EP2258624B1 (en) | 2008-03-27 | 2009-03-24 | Stretched foam plastic container and process for producing the stretched foam plastic container |
| US14/142,270 US9283697B2 (en) | 2008-03-27 | 2013-12-27 | Stretched and foamed plastic container and method of producing the same |
| US14/142,174 US9321198B2 (en) | 2008-03-27 | 2013-12-27 | Stretched and foamed plastic container and method of producing the same |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008083608A JP5018593B2 (ja) | 2008-03-27 | 2008-03-27 | 発泡プラスチック容器 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009234627A JP2009234627A (ja) | 2009-10-15 |
| JP5018593B2 true JP5018593B2 (ja) | 2012-09-05 |
Family
ID=41249098
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008083608A Active JP5018593B2 (ja) | 2008-03-27 | 2008-03-27 | 発泡プラスチック容器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5018593B2 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5584987B2 (ja) * | 2008-03-31 | 2014-09-10 | 東洋製罐株式会社 | 非発泡ガス含浸成形体及び発泡プラスチック容器 |
| CN103958159B (zh) | 2011-09-30 | 2016-04-20 | 东洋制罐集团控股株式会社 | 发泡拉伸塑料容器及其制造方法 |
| JP5929082B2 (ja) * | 2011-09-30 | 2016-06-01 | 東洋製罐株式会社 | 発泡延伸プラスチック容器及びその製造方法 |
| JP5929085B2 (ja) * | 2011-10-07 | 2016-06-01 | 東洋製罐株式会社 | 発泡延伸容器及びその製造方法 |
| JP6167638B2 (ja) * | 2012-04-23 | 2017-07-26 | 東洋製罐株式会社 | 遮光性と鏡面光沢性とに優れた発泡延伸プラスチックボトル |
| JP6163850B2 (ja) * | 2012-04-23 | 2017-07-19 | 東洋製罐株式会社 | 発泡延伸プラスチックボトル |
| MX364888B (es) | 2012-04-23 | 2019-05-10 | Toyo Seikan Group Holdings Ltd | Botella de plástico estirado espumado. |
| CA2887993C (en) | 2012-10-22 | 2017-01-03 | Toyo Seikan Group Holdings, Ltd. | Foamed stretch-formed polyolefin resin body |
| JP6212932B2 (ja) | 2013-05-02 | 2017-10-18 | 東洋製罐グループホールディングス株式会社 | 複合発泡容器 |
| KR102005292B1 (ko) * | 2017-07-27 | 2019-07-31 | 주식회사 휴비스 | 스킨층을 포함하는 발포시트, 이의 제조방법 및 이를 포함하는 식품 용기 |
| JP7014788B2 (ja) * | 2018-12-28 | 2022-02-01 | ヒューヴィス コーポレーション | スキン層を含む発泡シート、その製造方法およびこれを含む食品容器 |
| JP7748529B1 (ja) * | 2024-11-21 | 2025-10-02 | キリンホールディングス株式会社 | 容器及びその製造方法、並びに発泡プリフォーム |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4839708B2 (ja) * | 2005-07-13 | 2011-12-21 | 東洋製罐株式会社 | パール調外観を有するプラスチック容器 |
| JP2007154172A (ja) * | 2005-11-10 | 2007-06-21 | Kaneka Corp | ポリプロピレン系樹脂発泡シート、積層発泡シートおよびポリプロピレン系樹脂発泡シートの製造方法ならびにそれらの成形体 |
-
2008
- 2008-03-27 JP JP2008083608A patent/JP5018593B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2009234627A (ja) | 2009-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2009234627A (ja) | 発泡プラスチック容器 | |
| JP5584987B2 (ja) | 非発泡ガス含浸成形体及び発泡プラスチック容器 | |
| JP5414162B2 (ja) | 遮光性プラスチック容器 | |
| WO2009119549A1 (ja) | 延伸発泡プラスチック容器及びその製造方法 | |
| CN103958159B (zh) | 发泡拉伸塑料容器及其制造方法 | |
| JP5533515B2 (ja) | ポリエステル製延伸発泡容器 | |
| JP5929082B2 (ja) | 発泡延伸プラスチック容器及びその製造方法 | |
| WO2013161813A1 (ja) | 発泡延伸プラスチックボトル | |
| JP5024166B2 (ja) | 発泡プラスチック成形体及びその製造方法 | |
| JP5292593B2 (ja) | 延伸発泡成形容器の製造方法及び該方法により製造される延伸発泡容器 | |
| JP5239479B2 (ja) | 部分発泡共射出成形体の製造方法及び部分発泡共射出成形体 | |
| JP5929101B2 (ja) | 発泡樹脂成形品 | |
| CN105164024B (zh) | 复合发泡容器 | |
| JP5954105B2 (ja) | プロピレン系樹脂製発泡延伸成形体及びその製造方法 | |
| JP5929085B2 (ja) | 発泡延伸容器及びその製造方法 | |
| JP4853110B2 (ja) | 樹脂一体成形体の製造方法 | |
| JP6167638B2 (ja) | 遮光性と鏡面光沢性とに優れた発泡延伸プラスチックボトル | |
| JP6163850B2 (ja) | 発泡延伸プラスチックボトル | |
| JP2006321887A (ja) | 樹脂発泡体及びその製造方法 | |
| JP5725124B2 (ja) | 遮光性プラスチック容器の製造方法 | |
| JP5392425B2 (ja) | 容器用プリフォーム及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110204 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120515 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120528 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5018593 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150622 Year of fee payment: 3 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150622 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |