JP5070833B2 - 円筒形電池の製造方法およびその製造装置 - Google Patents
円筒形電池の製造方法およびその製造装置 Download PDFInfo
- Publication number
- JP5070833B2 JP5070833B2 JP2006345498A JP2006345498A JP5070833B2 JP 5070833 B2 JP5070833 B2 JP 5070833B2 JP 2006345498 A JP2006345498 A JP 2006345498A JP 2006345498 A JP2006345498 A JP 2006345498A JP 5070833 B2 JP5070833 B2 JP 5070833B2
- Authority
- JP
- Japan
- Prior art keywords
- separator
- cylindrical
- bottom separator
- winding
- electrode material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- Y02E60/12—
Landscapes
- Cell Separators (AREA)
- Primary Cells (AREA)
Description
り合い、負極材106と正極材104との極間距離が増大し両極の反応不足を引き起こしたり、負極材106の収容量が減少したりすることで所要の放電性能が得られないなどの課題があった。
タの周縁の立上り部で外側より包むように装着することにより、衝撃や振動等による底部セパレータの位置がズレて負極材と電池ケースとの接触による内部短絡を抑え、負極材の底面側は底部セパレータのみで電池ケースとの間を絶縁されるので負極材の収容量の減少を抑制し、効率よい放電が可能となる。
いる円筒形状に成形された正極材2が収容され、この正極材2の内径方向に底部セパレータ5と筒状セパレータ3で隔てられた電解液(図示せず)とゲル状の負極材4が収容されている。電池ケース1の開口端は絶縁ガスケット7を介して、封口板8によって封口されると共にゲル状の負極材4に挿入した負極集電棒9を接続し負極端子である封口板8が取り付けられて円筒形のアルカリマンガン乾電池10を構成している。
5bとが重なって負極材4の容量の減少する現象を抑制することができ、両セパレータを介しての正極材2と負極材4との極間距離が近くなり電池の内部抵抗のバラツキを抑えられる。
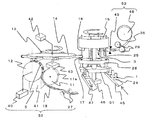
述べるが図6に示すように挿入穴23と保持部22とガイド穴37と突起ガイド21とから構成した。
次に、本発明の実施の形態1に係る製造装置についてさらに詳しく説明する。底部セパレータ5を供給し保持する工程では、まず図2に示す厚みが0.2mm、幅が15mmの不織布を極薄の厚みに加工した帯状セパレータ18を送りローラ27を回転させ、切断刃ローラ11と真空吸着ローラ12との間に搬送した。
じ長さ寸法に切り出すことにより正方形となり、材料ロスがなく、切り屑が発生しないので屑処理の作業工程も省略することができる。
している。
2 正極材
3 筒状セパレータ
3a 重なり部
4 負極材
5 底部セパレータ
5a 角部
5b 重なり部
5d 立上り部
6 正極凸部
7 絶縁ガスケット
8 封口板
9 負極集電棒
10 アルカリマンガン乾電池
11 切断刃ローラ
11a 切断刃
12 真空吸着ローラ
13 真空吸着レバ
14 送転盤
15 挿入ヘッド回転盤
16 巻芯
17 位置決め部
18 帯状セパレータ
19 巻付けガイド
20 巻付けローラ
21 突起ガイド
22 保持部
23 挿入穴
24 電池搬送治具
25 位置決め部
26 段部
27 送りローラ
28 底部セパレータ保持回転盤
29 送りローラ
36 帯状セパレータ
40 真空部
41 駆動部
42 真空部
43 駆動部
45 搬入コンベア
46 駆動部
47 搬出コンベア
48 巻出し部
49 切断部
51 送転盤
52 供給部
53 供給部
Claims (8)
- 有底円筒状の電池ケース内に円筒状に成形した正極材を収納し、方形状の底部セパレータと円筒状の筒状セパレータを挿入後に電解液とゲル状の負極材を挿入したのち、前記電池ケースの開口部を負極集電棒を具備した封口板で封口する円筒形電池の製造方法において、前記底部セパレータと筒状セパレータを同時に挿入する際に、前記底部セパレータの角部を位置決めし円筒状に成形した筒状セパレータの巻始めと巻終わりからなる重なり部が前記底部セパレータの角部と重ならない位置となるように位置決めた後に挿入することを特徴とする円筒形電池の製造方法。
- 底部セパレータの周縁の立上り部が円筒状に成形した正極材の内周面に接するように挿入すると同時に筒状セパレータの先端部を前記底部セパレータの周縁の立上り部で外側より包むように装着することを特徴とする請求項1に記載の円筒形電池の製造方法。
- 底部セパレータとして、帯状のセパレータを4辺の長さが同一寸法になるように切断して成形することを特徴とする請求項1に記載の円筒形電池の製造方法。
- 有底円筒状の電池ケース内に円筒状に成形した正極材を収納し、方形状の底部セパレータと円筒状の筒状セパレータを挿入後に電解液とゲル状の負極材を挿入し、前記電池ケースの開口部を負極集電棒が具備された封口板で封口する円筒形電池の製造装置において、前記底部セパレータの供給部と、前記底部セパレータの角部を位置決めする位置決め部を有し、前記筒状セパレータの供給部と、前記筒状セパレータの巻始めと巻終わりからなる重なり部を底部セパレータの角部と重ならないように位置決めする位置決め部と、位置決めされた前記筒状セパレータと底部セパレータとを正極材を収納した電池ケース内に同時に挿入する挿入部と、前記正極材を収納した電池ケースを搬入する搬送部と搬出する搬出部から構成したことを特徴とする円筒形電池の製造装置。
- 底部セパレータの供給部として、帯状セパレータを送り出す送りローラと帯状セパレータを正方形に切断する切断刃ローラと、切断した前記底部セパレータを真空吸着して搬送する真空吸着ローラと真空吸着レバーを有する送転盤と、真空を発生する真空部と駆動源である駆動部から構成したことを特徴とする請求項4に記載の円筒形電池の製造装置。
- 底部セパレータの位置決め部として、底部セパレータ保持回転盤内に設けられた前記底部セパレータの保持部と電池ケースを位置決めするガイドから構成にしたことを特徴とする請求項4に記載の円筒形電池の製造装置。
- 筒状セパレータの供給部として、帯状セパレータを供給する巻出し部と帯状セパレータを所定の寸法に切断する切断部からなる構成にしたことを特徴とする請求項4に記載の円筒形電池の製造装置。
- 筒状セパレータの位置決め部として、切断した帯状セパレータを巻初め位置に導く巻付けガイドと巻芯と巻芯に巻き付ける巻付けローラと挿入ヘッド回転盤と駆動部からなる構成にしたことを特徴とする請求項4に記載の円筒形電池の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006345498A JP5070833B2 (ja) | 2006-12-22 | 2006-12-22 | 円筒形電池の製造方法およびその製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006345498A JP5070833B2 (ja) | 2006-12-22 | 2006-12-22 | 円筒形電池の製造方法およびその製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008159352A JP2008159352A (ja) | 2008-07-10 |
| JP5070833B2 true JP5070833B2 (ja) | 2012-11-14 |
Family
ID=39660035
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006345498A Active JP5070833B2 (ja) | 2006-12-22 | 2006-12-22 | 円筒形電池の製造方法およびその製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5070833B2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5125177B2 (ja) * | 2007-03-29 | 2013-01-23 | パナソニック株式会社 | 円筒形電池 |
| TWI472086B (zh) * | 2011-04-07 | 2015-02-01 | Nissan Motor | Separating plate handling device and partitioning board handling method |
| JP2012221707A (ja) * | 2011-04-07 | 2012-11-12 | Kyoto Seisakusho Co Ltd | セパレータ搬送装置およびセパレータ搬送方法 |
| JP5827027B2 (ja) * | 2011-04-07 | 2015-12-02 | 株式会社京都製作所 | セパレータ搬送装置およびセパレータ搬送方法 |
| CN110190318A (zh) * | 2019-05-24 | 2019-08-30 | 苏州安靠电源有限公司 | 一种电池卷芯揉平方法和装置 |
| CN114054552B (zh) * | 2021-09-26 | 2025-04-11 | 云南昆船设计研究院有限公司 | 一种电池外壳高效卷片装置及方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5264632A (en) * | 1975-11-20 | 1977-05-28 | Toshiba Ray O Vac | Device for producing dry element battery |
| JPS59230256A (ja) * | 1983-06-14 | 1984-12-24 | Fuji Elelctrochem Co Ltd | 筒形電池 |
| JP3655469B2 (ja) * | 1998-05-21 | 2005-06-02 | 松下電器産業株式会社 | 円筒形電池の製造方法及びその装置 |
-
2006
- 2006-12-22 JP JP2006345498A patent/JP5070833B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2008159352A (ja) | 2008-07-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN1137524C (zh) | 非液态电解质电池及其制造方法 | |
| KR101578179B1 (ko) | 2차전지 권취시스템에서 전지롤 권취 과정에서의 발생되는 이물질 제거장치 | |
| JP2006278142A (ja) | 渦巻式電極の角型電池 | |
| CN102810689A (zh) | 二次电池及其制造方法 | |
| CN1147013C (zh) | 固体电解质电池 | |
| EP1116285B1 (en) | Cylindrical battery and method and device for manufacturing thereof | |
| JP2004349141A (ja) | 扁平巻回電極体を備えた電池及びその製造方法 | |
| CN102047468A (zh) | 圆筒形电池 | |
| JP2008159352A (ja) | 円筒形電池の製造方法およびその製造装置 | |
| KR101403384B1 (ko) | 신규한 구조의 전지팩 | |
| JP2010244865A (ja) | ラミネート形電池 | |
| JPH10125335A (ja) | 渦巻状電極を備えた電池およびその製造方法 | |
| JP4204243B2 (ja) | 電池の製造方法 | |
| JP2010080140A (ja) | 密閉型電池及びその製造方法 | |
| KR102448324B1 (ko) | 전지셀 테이핑 장치 | |
| KR101600536B1 (ko) | 2차전지 권취시스템의 분리막 커터 브러싱 장치 | |
| CN101420046A (zh) | 一种卷绕式电池极芯及其制备方法以及包括该极芯的电池 | |
| JP5125177B2 (ja) | 円筒形電池 | |
| JP4380304B2 (ja) | 電池および組電池 | |
| EP0847096B1 (en) | Method of Producing a Cylindrical Battery | |
| JP3655469B2 (ja) | 円筒形電池の製造方法及びその装置 | |
| KR102965020B1 (ko) | 이차 전지의 제조 방법 | |
| JP5092786B2 (ja) | 円筒形電池 | |
| JP4873862B2 (ja) | 非水電解液二次電池およびその製造方法 | |
| US20260106228A1 (en) | Secondary battery, battery pack and electronic device |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20091127 |
|
| RD01 | Notification of change of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7421 Effective date: 20091214 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120724 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120806 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5070833 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150831 Year of fee payment: 3 |