JP5116281B2 - 電池用極板の分離整列装置および分離整列方法 - Google Patents
電池用極板の分離整列装置および分離整列方法 Download PDFInfo
- Publication number
- JP5116281B2 JP5116281B2 JP2006292732A JP2006292732A JP5116281B2 JP 5116281 B2 JP5116281 B2 JP 5116281B2 JP 2006292732 A JP2006292732 A JP 2006292732A JP 2006292732 A JP2006292732 A JP 2006292732A JP 5116281 B2 JP5116281 B2 JP 5116281B2
- Authority
- JP
- Japan
- Prior art keywords
- electrode plate
- electrode
- holder
- pressure
- block
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000926 separation method Methods 0.000 title claims description 24
- 238000000034 method Methods 0.000 title claims description 23
- 238000003825 pressing Methods 0.000 claims description 9
- 239000000463 material Substances 0.000 claims description 5
- 239000000853 adhesive Substances 0.000 claims description 2
- 230000001070 adhesive effect Effects 0.000 claims description 2
- 230000032683 aging Effects 0.000 description 8
- 239000011149 active material Substances 0.000 description 5
- 238000010586 diagram Methods 0.000 description 3
- 239000000758 substrate Substances 0.000 description 3
- 238000010030 laminating Methods 0.000 description 2
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 229920001875 Ebonite Polymers 0.000 description 1
- 229910000978 Pb alloy Inorganic materials 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000002431 foraging effect Effects 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Secondary Cells (AREA)
Description
極板の製造工程は、格子基板に活物質ペーストを塗布した複数枚の極板を積み重ね、積み重ねた極板を熟成炉に搬入して熟成する。この熟成後、熟成炉から取り出された極板は積層された相互が接着された状態で搬出されるため、搬出後に接着している極板相互を分離し、次工程のスタッキング工程へ送り出している。
本発明は前記極板ブロックを極板1枚1枚に分離し整列する装置とその方法に関するもので、以下、本発明の一実施形態について図面を参照して詳細に説明する。
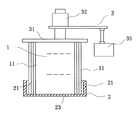
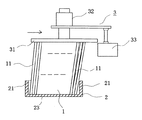
図1ないし図5は本発明の第一実施形態を示すもので、図1は整列具を除いた状態の分離整列装置100の正面図、図2は図1のA−A線断面図、図3、図4は分離整列装置100の動作を説明するための説明図、図5は整列具とその動作を説明するための説明図である。
保持具2に保持される極板ブロック1は、前述したように極板11が複数枚積層され、相互の極板11、11は前工程の熟成炉で熟成中に相互が接着した状態となっている。
極板11が接着状態になっている極板ブロック1は、図2に示すように、極板11の耳12が例えば左側に位置し、足13が例えば右側に位置するように保持具2に保持される。即ち、極板11の側面が上下に位置して保持具2に保持される。
加圧板31は例えば硬質ゴム製で、極板11に接し、圧力を作用させたときに極板11に傷を付けないような材質で構成されている。
シリンダー32は加圧板31を上下に移動して極板ブロック1を保持した保持具2の出し入れ作業をスムーズに行えるようにするとともに、加圧板31を極板ブロック1に接触させるとともに、極板ブロック1を所定の圧力で加圧する構成となっている。
揺動装置33は、例えば偏芯モータを使用し、加圧板31を揺動(例えば極板ブロック1の積層方向に往復移動)するように構成されている。
熟成炉から取り出された極板ブロック1を保持具2に保持させる。このとき、図2に示すように極板11の耳12が例えば左側に位置し、足13が例えば右側に位置するように、即ち、極板11の側面が上下に位置するように保持具2に保持する。また、極板ブロック1の積層方向の厚さは保持具2の底面23の幅より若干薄くなるように極板11の枚数を選択する。
保持具2がセットされたならば加圧具3のシリンダー32を操作して加圧板31を下降させ、図3に示すように、加圧板31を極板ブロック1に接触させるとともに更に下降して所定の圧力を極板ブロック1に加える。ここで所定の圧力とは、極板11を変形させることがなく、後述する極板ブロック1の接着を剥がすための加圧板31の動きに対し、加圧板31と極板ブロック1との間でスリップが生じない程度の圧力である。
加圧板31で極板ブロック1に所定の圧力を加えている状態で揺動(往復移動)装置33を作動させて前記加圧板31を揺動(往復移動)させる。往復移動は極板11が積層されている方向(図4の矢印方向)およびこれとは逆方向に移動させる。
上記の通り、極板ブロック1を各極板11に分離され、保持具2内で極板ブロック1を各極板11に分離すると左右の方向に不揃いが生じることがある。これは、前工程での積層工程や搬送工程で極板11が整列されていないため、あるいは分離工程での遥動で極板相互がずれることがあるためで、次工程への搬送前に整列させるもので、極板ブロック1を分離する保持具2の左右に整列具5を設けている。
なお、上記実施形態ではシリンダーを4基配置したが、極板の大きさによっては左右に1基ずつ配置するようにしてもよい。
1:極板ブロック
11:極板
12:耳
13:足
2:保持具
21:側壁
23:保持面(底面)
3:加圧具
31:加圧板
32:シリンダー
33:揺動装置
5:整列具
51:シリンダー
52:シリンダー
53:シリンダー
54:シリンダー
Claims (2)
- 積層され互いに接着する極板ブロックを保持する保持具と、前記保持具に保持される極板ブロックに圧力をかける加圧具と、前記保持具の開放された左右に配置され、該保持具に保持される極板に左右から押圧力をかける整列具と、からなる電池用極板の分離整列装置であって、前記保持具は、左右側壁と保持面とからなる樋状に構成され、極板ブロックを保持するときに、極板ブロックの厚さよりもやや大きい幅の保持面を有し、前記加圧具は保持具の上方に配置され、その加圧具は、極板ブロックに接し、圧力を作用させたときに極板ブロックに傷を付けないような材質で構成されている、加圧板をそなえ、前記保持具に保持された極板ブロックに該極板ブロックの上から前記加圧具で極板ブロックに圧力をかけながら該加圧具を揺動し、極板間の接着を剥がし、保持具内で1枚毎に分離された複数枚の極板に前記整列具で左右から押圧力を施すことで左右の方向に不揃いが生じている複数枚の極板を整列させる電池用極板の分離整列装置。
- 複数枚の極板が積層され互いに接着する極板ブロックから極板を一枚ずつに剥がし、整列する電池用極板の分離整列方法であって、左右側壁と保持面とからなる樋状に構成された保持具に、前記極板ブロックを、その極板ブロックの積層方向の厚さが保持具の底面の幅より若干薄くなるように極板の枚数を選択して保持し、該保持具に保持される極板ブロックの上から、前記極板ブロックに接し圧力を作用させたときに極板ブロックに傷を付けないような材質で構成されている加圧板を備えている加圧具で圧力をかけるとともに加圧具を遥動させ、極板間の接着を剥がし、保持具内で1枚毎に分離された複数枚の極板であって、左右の方向に不揃いが生じている複数枚の極板に対し、前記保持具の左右に設けた整列具で左右から押圧力を施すことで極板の整列操作を行う電池用極板の分離整列方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006292732A JP5116281B2 (ja) | 2006-10-27 | 2006-10-27 | 電池用極板の分離整列装置および分離整列方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006292732A JP5116281B2 (ja) | 2006-10-27 | 2006-10-27 | 電池用極板の分離整列装置および分離整列方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008108676A JP2008108676A (ja) | 2008-05-08 |
| JP5116281B2 true JP5116281B2 (ja) | 2013-01-09 |
Family
ID=39441834
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006292732A Expired - Fee Related JP5116281B2 (ja) | 2006-10-27 | 2006-10-27 | 電池用極板の分離整列装置および分離整列方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5116281B2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE112009000608B4 (de) | 2008-04-18 | 2017-12-28 | Denso Corporation | Kälteerzeugungszyklusvorrichtung eines Ejektor-Typs |
| GB2545180B (en) * | 2015-12-07 | 2018-08-29 | Tbs Eng Ltd | Apparatus for the manufacture of battery components |
| KR101836779B1 (ko) * | 2017-10-20 | 2018-03-08 | 주식회사 신한정공 | 극판 이송 및 점착방지 장치 |
| CN112045266A (zh) * | 2020-09-16 | 2020-12-08 | 宁波市鄞州承润科技有限公司 | 一种锂电池组的点焊辅助装置 |
| CN112045272A (zh) * | 2020-09-16 | 2020-12-08 | 宁波市鄞州承润科技有限公司 | 一种用于锂电池组点焊的排布夹紧装置 |
| KR102852633B1 (ko) * | 2023-02-06 | 2025-09-02 | (주)홍익 하이엠 | 극판 분리 장치 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS493821Y1 (ja) * | 1970-05-04 | 1974-01-30 | ||
| JPS5528804A (en) * | 1978-08-19 | 1980-02-29 | Tanto Kk | Exfoliating method of accumulated tile |
| JP2684719B2 (ja) * | 1988-10-28 | 1997-12-03 | 松下電器産業株式会社 | 連続分離搬送装置 |
| JP2811843B2 (ja) * | 1989-12-13 | 1998-10-15 | 松下電器産業株式会社 | 鉛蓄電池の製造方法 |
| US5669754A (en) * | 1996-04-22 | 1997-09-23 | Advanced Dynamics Corporation Ltd. | Method and apparatus for collecting plates |
-
2006
- 2006-10-27 JP JP2006292732A patent/JP5116281B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2008108676A (ja) | 2008-05-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN113169370B (zh) | 用于制造电极堆叠体的方法和设备 | |
| KR101319004B1 (ko) | 전극조립체 제조장치 | |
| RU2499087C1 (ru) | Устройство для отделения пластов металла от катодной пластины | |
| JP5708892B2 (ja) | シート材の接着剤塗布方法 | |
| KR101848542B1 (ko) | 전극 조립체 제조 장치 | |
| CN207608066U (zh) | 一种带强制分离的料盘输送装置 | |
| CN118675985B (zh) | 一种电池片裂断装置以及电池片裂断方法 | |
| CN106654141B (zh) | 电解液润湿增强设备及使用其的电解液润湿增强方法 | |
| CN110808382B (zh) | 叠片装置和叠片方法 | |
| KR20100110274A (ko) | 박형 다이 분리 및 픽업 장치 | |
| CN102362011A (zh) | 用于从阴极板剥离金属的设备 | |
| CN110890582A (zh) | 叠片装置和叠片方法 | |
| JP2008108676A (ja) | 電池用極板の分離装置、分離整列装置、およびその方法 | |
| CN104904035A (zh) | 阶梯式电池及其制造方法以及其装置 | |
| WO2025118441A1 (zh) | 一种叠片装置及方法 | |
| CN217280727U (zh) | 陶贴产品阵列式键合夹持装置 | |
| CN118197811B (zh) | 一种自动堆叠压合机 | |
| CN204566794U (zh) | 包装盒面顶贴装机 | |
| CN219575710U (zh) | 一种全自动储能电池模组堆叠设备 | |
| CN219924340U (zh) | 一种管料工件的自动生产线 | |
| CN218434167U (zh) | 一种多曲面电池支架胶带粘接设备 | |
| CN114802864B (zh) | 一种新能源汽车动力电池电池极板包片机 | |
| CN210956876U (zh) | 叠片装置 | |
| JP4267014B2 (ja) | 電着金属の剥取装置 | |
| JP2014210945A (ja) | 電着金属の剥離装置及び電着金属の剥離方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090901 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20111220 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120207 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120406 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120724 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120920 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20121016 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20121016 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20151026 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |