JP5155461B2 - プロセスチーズ類製造装置 - Google Patents
プロセスチーズ類製造装置 Download PDFInfo
- Publication number
- JP5155461B2 JP5155461B2 JP2011550359A JP2011550359A JP5155461B2 JP 5155461 B2 JP5155461 B2 JP 5155461B2 JP 2011550359 A JP2011550359 A JP 2011550359A JP 2011550359 A JP2011550359 A JP 2011550359A JP 5155461 B2 JP5155461 B2 JP 5155461B2
- Authority
- JP
- Japan
- Prior art keywords
- cheese
- sheet
- cooling belt
- cooling
- slip layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- A—HUMAN NECESSITIES
- A01—AGRICULTURE; FORESTRY; ANIMAL HUSBANDRY; HUNTING; TRAPPING; FISHING
- A01J—MANUFACTURE OF DAIRY PRODUCTS
- A01J25/00—Cheese-making
- A01J25/12—Forming the cheese
-
- A—HUMAN NECESSITIES
- A23—FOODS OR FOODSTUFFS; TREATMENT THEREOF, NOT COVERED BY OTHER CLASSES
- A23C—DAIRY PRODUCTS, e.g. MILK, BUTTER OR CHEESE; MILK OR CHEESE SUBSTITUTES; PREPARATION THEREOF
- A23C19/00—Cheese; Cheese preparations; Making thereof
- A23C19/06—Treating cheese curd after whey separation; Products obtained thereby
- A23C19/068—Particular types of cheese
- A23C19/08—Process cheese preparations; Making thereof, e.g. melting, emulsifying, sterilizing
- A23C19/082—Adding substances to the curd before or during melting; Melting salts
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Polymers & Plastics (AREA)
- Animal Husbandry (AREA)
- Environmental Sciences (AREA)
- Dairy Products (AREA)
Description
以下、図面を参照しつつ、本発明の実施の形態について説明する。図1は、本実施の形態に係るプロセスチーズ類製造装置1の概略を示す側面図である。プロセスチーズ類製造装置1は、シート状のプロセスチーズ類(以下、「シートチーズ」と呼ぶ。)を製造する装置である。シートチーズをカットすることにより、スライス型、シュレッド型、スティック型、ポーション型あるいはダイス型などの様々な形状のプロセスチーズを製造することができる。プロセスチーズ類製造装置1は、溶融チーズ供給装置2と、チーズ成形装置3とを備える。
次に、プロセスチーズ類製造装置1の動作について詳しく説明する。シートチーズの製造にあたり、プロセスチーズ類製造装置1のオペレータが、製造するシートチーズの厚さを設定する。具体的には、冷却ベルト11と冷却ベルト12との間隔d1、冷却ベルト12と冷却ベルト13との間隔d2を設定することにより、シートチーズの厚さを調整することができる。
図1に示すように、溶融チーズ供給装置2は、冷却ベルト11の上側の曲面と、冷却ベルト12の上側の曲面との間の空間に溶融チーズ51を供給する。溶融チーズ51は、チェダーチーズあるいはゴーダチーズなどの1種類以上のナチュラルチーズに溶融塩等の添加物を添加して混ぜ合わせ、加熱溶融したチーズである。
チーズ成形装置3に供給された溶融チーズ51は、空間S1に流入する。上部ローラ21が左方向に回転し、上部ローラ22が右方向に回転しているため、対向面11A,12Aは下方向に移動する。このため、空間S1に流入した溶融チーズ51は、対向面11A,12Aとともに下へ移動する。
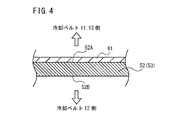
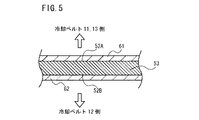
シートチーズ52は、冷却ベルト12,13によりさらに冷却される。具体的には、シートチーズ52は、冷却ベルト12により搬送され、空間S2の中へ移動する。冷却ベルト12,13の内周面に沿って冷却水が流れている。このため、空間S2の中へ移動したシートチーズ52は、冷却ベルト12,13に挟まれた状態で、さらに冷却される。具体的には、シートチーズの表面52Bは、冷却ベルト12の搬送面12Bに接触しているため、冷却ベルト12により冷却される。スリップ層61が転写されている表面52Aは、冷却ベルト13により冷却される。
まず、プロセスチーズの原料となる原料チーズ(チェダーチーズ及びゴーダチーズ)を予め粉砕しておく。粉砕された原料チーズに乳化剤を加え、原料チーズを混練機を用いて20分間で混練した。混練された原料チーズの重量を100%とした場合、原料の組成比は、高熟度のチェダーチーズ(熟成期間12月)が50.0%、ゴーダチーズ(熟成期間5カ月)が40.0%、クエン酸3ナトリウムが1.2%、リン酸水素2ナトリウムが0.3%、及び水が8.5%である。水の組成比には、原料チーズを溶融するときに、溶融用の容器に封入される蒸気に由来する水が含まれる。
実施例1と同様の手順で、溶融チーズ51を調製した。プロセスチーズ類製造装置1を用いて、シートチーズを製造した。ただし、離型剤噴霧装置41を用いて、冷却ベルト11に離型剤を噴霧しなかった。離型剤噴霧装置41を用いない点を除いて、プロセスチーズ類製造装置1の動作条件は、実施例1と同様である。
Claims (3)
- プロセスチーズ類製造装置であって、
溶融チーズを供給する供給部と、
前記溶融チーズからシート状のシートチーズを成形する成形部と、
を備え、
前記成形部は、
互いに平行に配置されることにより前記溶融チーズが流入する空間を形成し、前記空間に流入した溶融チーズを前記シートチーズに成形する無端状の第1冷却ベルト及び第2冷却ベルトと、
スリップ層を前記第1冷却ベルト上に形成する第1スリップ層形成部と、
を含み、
前記第1冷却ベルトの外周面は、
前記第2冷却ベルトに対向し、前記空間に流入した溶融チーズを冷却する第1対向面と、
前記第2冷却ベルトに対向しない非接触面と、
を含み、
前記第2冷却ベルトの外周面は、
前記第1対向面に対向し、前記空間に流入した溶融チーズを冷却する第2対向面と、
前記第2対向面の下流側の端から連続し、前記空間の外へ移動したシートチーズを下流へ搬送する搬送面と、
を含み、
前記第1スリップ層形成部は、スリップ層を前記非接触面の上に形成するプロセスチーズ類製造装置。 - 請求項1に記載のプロセスチーズ類製造装置において、
前記第1スリップ層形成部は、離型剤を前記非接触面に噴霧する装置であるプロセスチーズ類製造装置。 - 請求項1または請求項2に記載のプロセスチーズ類製造装置において、
前記シートチーズにおいて、前記第2冷却ベルトに接触する面を第1の面とし、
前記成形部は、
前記搬送面により搬送された前記シートチーズを、前記第1の面を露出させながら、さらに下流側へ搬送する搬送ベルトと、
スリップ層を前記第1の面の上に形成する第2スリップ層形成部と、
を含み、
前記成形部は、
前記シートチーズを前記第2冷却ベルトから剥離するチーズ剥離部、
を含むプロセスチーズ類製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011550359A JP5155461B2 (ja) | 2010-08-26 | 2011-08-12 | プロセスチーズ類製造装置 |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010189745 | 2010-08-26 | ||
| JP2010189745 | 2010-08-26 | ||
| JP2011550359A JP5155461B2 (ja) | 2010-08-26 | 2011-08-12 | プロセスチーズ類製造装置 |
| PCT/JP2011/068455 WO2012026351A1 (ja) | 2010-08-26 | 2011-08-12 | プロセスチーズ類製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP5155461B2 true JP5155461B2 (ja) | 2013-03-06 |
| JPWO2012026351A1 JPWO2012026351A1 (ja) | 2013-10-28 |
Family
ID=45723354
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011550359A Active JP5155461B2 (ja) | 2010-08-26 | 2011-08-12 | プロセスチーズ類製造装置 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP5155461B2 (ja) |
| CN (1) | CN103079400B (ja) |
| WO (1) | WO2012026351A1 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105076427A (zh) * | 2014-04-16 | 2015-11-25 | 内蒙古蒙牛乳业(集团)股份有限公司 | 一种含奶酪粒的乳饮料及其制备方法 |
| CN109122886B (zh) * | 2018-10-30 | 2024-02-27 | 妙可蓝多(天津)食品科技有限公司 | 一种再制奶酪乳化成型一体机 |
| CN112438326A (zh) * | 2019-08-28 | 2021-03-05 | 内蒙古蒙牛乳业(集团)股份有限公司 | 棒状再制干酪及其制备方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0286507A (ja) * | 1988-09-21 | 1990-03-27 | Kibun Kk | 半固形状材料を間隔をあけて搬送する装置 |
| JPH04299939A (ja) * | 1991-03-27 | 1992-10-23 | Snow Brand Milk Prod Co Ltd | 積層チーズ及びその製造方法 |
| JPH04304843A (ja) * | 1991-03-29 | 1992-10-28 | Snow Brand Milk Prod Co Ltd | スライスチーズ、その製造方法及びそれに用いる成形ノズル |
| JP2000083583A (ja) * | 1998-09-17 | 2000-03-28 | Meiji Milk Prod Co Ltd | チーズ包装体及びその製造法 |
| JP2002525088A (ja) * | 1998-09-30 | 2002-08-13 | ナテック ライヒ、 ズマー ゲゼルシャフト ミット ベシュレンクテル ハフツング ウント コンパニー コマンディートゲゼルシャフト | 食品の塊からスライスを製造するための方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3900574A (en) * | 1971-04-29 | 1975-08-19 | Kraftco Corp | Treatment of cheese slices to prevent sticking together |
| DE4202727A1 (de) * | 1992-01-31 | 1993-08-05 | Hoechst Ag | Folie fuer die verpackung von scheibenfoermigen lebensmitteln |
| US5723158A (en) * | 1993-08-12 | 1998-03-03 | Schreiber Foods, Inc. | Apparatus for producing shredded cheese |
| CN1074906C (zh) * | 1996-06-14 | 2001-11-21 | 施赖伯食品有限公司 | 生产切碎乳酪的方法和设备 |
| DE10328905B4 (de) * | 2003-06-26 | 2015-07-09 | Hochland Natec Gmbh | Form- und Kühlvorrichtung |
-
2011
- 2011-08-12 WO PCT/JP2011/068455 patent/WO2012026351A1/ja not_active Ceased
- 2011-08-12 JP JP2011550359A patent/JP5155461B2/ja active Active
- 2011-08-12 CN CN201180041366.8A patent/CN103079400B/zh active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0286507A (ja) * | 1988-09-21 | 1990-03-27 | Kibun Kk | 半固形状材料を間隔をあけて搬送する装置 |
| JPH04299939A (ja) * | 1991-03-27 | 1992-10-23 | Snow Brand Milk Prod Co Ltd | 積層チーズ及びその製造方法 |
| JPH04304843A (ja) * | 1991-03-29 | 1992-10-28 | Snow Brand Milk Prod Co Ltd | スライスチーズ、その製造方法及びそれに用いる成形ノズル |
| JP2000083583A (ja) * | 1998-09-17 | 2000-03-28 | Meiji Milk Prod Co Ltd | チーズ包装体及びその製造法 |
| JP2002525088A (ja) * | 1998-09-30 | 2002-08-13 | ナテック ライヒ、 ズマー ゲゼルシャフト ミット ベシュレンクテル ハフツング ウント コンパニー コマンディートゲゼルシャフト | 食品の塊からスライスを製造するための方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| HK1179112A1 (en) | 2013-09-27 |
| WO2012026351A1 (ja) | 2012-03-01 |
| CN103079400A (zh) | 2013-05-01 |
| CN103079400B (zh) | 2014-09-10 |
| JPWO2012026351A1 (ja) | 2013-10-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3076798B1 (en) | System and method for scoring and/or cutting chewing gum | |
| JP6091563B2 (ja) | 具入りプロセスチーズのシートを製造するための方法および機器、ならびに具入りプロセスチーズのシート | |
| JPWO2012026351A1 (ja) | プロセスチーズ類製造装置 | |
| CA2944668A1 (en) | Slicing device comprising rapid-manufacturing components | |
| US20260068899A1 (en) | Methods and systems of making cheese forms | |
| US20120207900A1 (en) | Method of making pasta filata cheese without cooling in brine or other liquid | |
| US20140295033A1 (en) | Food based on popcorn and cheese, and respective production method | |
| CA2907226C (en) | Low density chewing gum and systems and processes for making such | |
| US20170202172A1 (en) | Method for Forming and Cooling an Initially Hot and Therefore Flowable Melted Cheese | |
| HK1179112B (en) | Device for producing processed cheese | |
| US10349621B2 (en) | Method and device for applying ingredients in food production | |
| US9993012B2 (en) | System for producing chocolate-based articles | |
| JP5180681B2 (ja) | 短冊状またはダイス状食品の連続製造方法及び装置 | |
| JP3103661B2 (ja) | 食品分割装置及びそれを用いて食品を連続的に分割する方法 | |
| EP2938203B1 (en) | Systems and methods for making and applying strips of edible material | |
| JP3004073B2 (ja) | 積層チーズ及びその製造方法 | |
| JP6150384B2 (ja) | 易分割性油中水型乳化油脂食品 | |
| EP4162793A1 (en) | A method and an apparatus for thermally treating and forming a food product into a sheet | |
| JP7152840B2 (ja) | チーズ類の製造方法、チーズ類の製造装置、およびチーズ類 | |
| JPH04304843A (ja) | スライスチーズ、その製造方法及びそれに用いる成形ノズル | |
| TWI300700B (en) | Treated surfaces for high speed dough processing | |
| JP2007282534A (ja) | シート生地の型抜き装置及びシート生地の型抜き方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20121204 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20121206 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20151214 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5155461 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |