JP5240909B2 - 基板への異方性導電膜の貼り付け装置及び貼り付け方法 - Google Patents

基板への異方性導電膜の貼り付け装置及び貼り付け方法 Download PDF

Info

Publication number
JP5240909B2
JP5240909B2 JP2008206146A JP2008206146A JP5240909B2 JP 5240909 B2 JP5240909 B2 JP 5240909B2 JP 2008206146 A JP2008206146 A JP 2008206146A JP 2008206146 A JP2008206146 A JP 2008206146A JP 5240909 B2 JP5240909 B2 JP 5240909B2
Authority
JP
Japan
Prior art keywords
anisotropic conductive
unit
conductive film
cartridge
tape
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2008206146A
Other languages
English (en)
Other versions
JP2010045070A5 (ja
JP2010045070A (ja
Inventor
恵 森川
和高 辻
剛己 山本
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Takatori Corp
Original Assignee
Takatori Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Takatori Corp filed Critical Takatori Corp
Priority to JP2008206146A priority Critical patent/JP5240909B2/ja
Publication of JP2010045070A publication Critical patent/JP2010045070A/ja
Publication of JP2010045070A5 publication Critical patent/JP2010045070A5/ja
Application granted granted Critical
Publication of JP5240909B2 publication Critical patent/JP5240909B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Wire Bonding (AREA)

Description

本発明は、基板に異方性導電膜(ACF)を貼り付ける異方性導電膜の貼り付け装置及び貼り付け方法に関する。さらに詳しくは、液晶基板や制御基板等の基板に異方性導電膜を個片状に貼り付けるとともに異方性導電膜の自動交換が可能な異方性導電膜の貼り付け装置及び貼り付け方法に関する。
従来から、セパレータ上に異方性導電膜(以後、単にACFと呼ぶ)が設けられたロール状の異方性導電テープ(以後、単にACFテープと呼ぶ)のセパレータを残してACFのみを所定長さに切断しておき、個片状になったACFを液晶ガラス基板や制御基板等の電極部に貼り付けることが行なわれている。
前記ACFは導電粒子が混合された粘着性のある樹脂層からなり、このACFがセパレータ上に形成されてACFテープが構成されており、前記ACFを液晶ガラス基板等の電極端子に加熱しながら貼り付けた後、前記ACFを介して電極端子にTAB(テープオートメーテッドボンディング)部品等が仮圧着され、その後、200℃前後で本圧着される。
前記ACFの貼り付けは、ACFテープのセパレータを残して所定長さに切断されたACFを加熱された貼り付けローラで前記セパレータを介して液晶ガラス基板上に押圧して行なわれ、前記貼り付けローラを液晶基板に対して移動させることにより貼り付けられたACFからセパレータが剥離されるようになっている(例えば特許文献1)。
また、所定長さに切断されたACFテープを加熱されたガラス基板上に引き出しておき、該ACFテープを貼り付けローラでセパレータを介して押圧しながら、該貼り付けローラを貼り付け方向に水平移動させて、ACFをガラス基板に貼り付けした後、セパレータを剥離機構で剥離させることが行なわれている(例えば特許文献2)。
また、貼り付け作業が終了し、使い切った後のACFテープの供給リールを交換作業するにあたり、この供給リールを自動交換することが行なわれている(例えば特許文献3)。
上記ACFテープの供給リールの自動交換は、供給リールが少なくとも2個装着できるリール装着部材が反転可能に設けられており、ACFの貼り付け作業が終了すると、ACFテープの空リールを手作業で取り外し、反対側のリール装着部に新しい供給リールを装着してリール装着部材を反転させ、続いてテープチャック機構が貼り付け経路上を移動しながらACFテープを貼り付け経路に掛け渡していくようになっている。
特許第3045427号 図1、図3 特開2007−324471 特許第3852378号
ところで、特許文献1のACF貼り付け装置は、貼り付けローラを加熱しながら貼り付けるようになっているため、個片状のACFを1枚貼り付ける毎に貼り付けローラをACFテープのセパレータから離間するように上昇させなければならず、特に幅方向に細いACF(2mm程度)の貼り付けにおいては、貼り付けローラから離間したACFテープが再度貼り付けローラと接する際にACFテープの走行経路にずれが発生し、貼り付け精度が悪くなる問題がある。
また、上記のようにACFの貼り付け毎に貼り付けローラがACFテープのセパレータから離間するため、ACFテープの貼り付けテンションが変動したり、貼り付けローラのセパレータからの離間時に弛んだセパレータを巻き取り制御したりしなければならず、ACFテープの貼り付け張力や貼り付け長さ方向のACFテープの供給制御が複雑になる問題がある。さらに張力変動や貼り付け位置のばらつきにより貼り付け精度が悪くなる問題がある。
また、特許文献2のACF貼り付け装置は、所定長さの圧着ツールで押圧する代わりに貼り付けローラを水平移動させてACFをガラス基板に貼り付けするもので、ACFの貼り付け後、貼り付けローラが退去し、その後、剥しローラが作用してセパレータを剥離するようになっており、セパレータを剥離する時間を要する問題やセパレータの剥離機構を搭載する必要性から装置が大型化する問題がある。
また、個片状のACFを1枚貼り付ける毎に貼り付けローラがセパレータから離間するため、上記特許文献1と同様にACFテープの走行経路が安定せず、貼り付け精度が悪くなる問題や、セパレータに張力をかけながら貼り付け後のACFからセパレータを剥しローラで剥離させるため、貼り付け後のACFがセパレータに引っ張られて剥がれてしまう問題がある。
また、特許文献3のACF貼り付け装置における供給リールの交換は、ACFテープの貼り付け経路を旋回させて反転させるようになっており、ACF貼り付け装置の貼り付け経路を回転させるため貼り付け位置が安定せず、回転精度を高めなければ貼り付け精度が悪くなる問題がある。
さらに、使用済みの空リールの取り外し及び新リールの装着は自動化されておらず、交換作業に時間を要す問題がある。また、新リールを装着後、テープチャックが貼り付け経路上を走行しながらACFテープを通紙するためテープチャックの移動ルートが複雑になり装置が複雑化するとともに、貼り付け経路上で交換作業が行なわれるため交換作業中は絶えず装置を停止させなければならず、装置の可動停止時間が長くなる問題がある。
そこで、本発明の目的はACFの貼り付け精度を向上するとともに装置を小型化し、貼り付け時間を短縮するとともに、使用済みの供給リールを新リールと自動的に交換し、作業時間を短縮できる装置を提供することにある。
そこで、請求項1の発明は、少なくともセパレータと異方性導電膜の2層からなる異方性導電テープを貼り付けローラで押圧しながら前記異方性導電膜を基板上に貼り付ける異方性導電膜の貼り付け装置において、
供給リールに巻かれた前記異方性導電テープを一方向に繰り出して基板上に供給する異方性導電テープ供給手段と、前記異方性導電テープの供給途上で該異方性導電テープのセパレータ部分を残して異方性導電膜のみを所定長さに切除する切除手段と、前記基板上に異方性導電膜を押圧して貼り付けるとともにその後端側で前記セパレータを前記異方性導電膜から連続的に剥離させる異方性導電膜の貼り付けローラと、前記剥離されたセパレータを回収するセパレータ回収ユニットとを具備し、前記異方性導電テープ供給手段からセパレータ回収ユニットの間に形成された前記異方性導電テープの供給経路全体を一体に支持する貼り付けユニットと、
その上面に載置された基板を所定の温度に加熱する加熱テーブルとを備え、
前記貼り付けユニット及び前記加熱テーブルを互いに上下動可能に構成し、
前記貼り付けユニット及び加熱テーブルを相対的に上下動させることにより、該貼り付けユニットを前記加熱テーブルに接近させて、前記貼り付けローラで異方性導電膜を基板上に貼り付けた後、該貼り付けローラと前記セパレータとを密着させた状態で前記貼り付けユニットを前記供給経路と一体に前記加熱テーブルから離間させるようにした構成を採用した異方性導電膜の貼り付け装置である。
また、請求項2の発明は、請求項1の発明において、前記異方性導電テープ供給手段は、
異方性導電テープが巻かれた供給リールと、
前記供給リールをその一側に保持する支持板と、
前記支持板に貫通して軸支されたリール軸と、
前記異方性導電テープを前記供給リールから供給経路の終端部分まで案内する複数個のガイドローラと、
前記供給経路の終端部分で前記異方性導電テープの先端部分を固定するテープチャックから構成されたカートリッジであって、
前記リール軸は、
その一端に前記供給リールを保持するリール装着部と、
前記支持板を介した他端に前記リール軸とともに回転する回転枠とを備え、
前記貼り付けユニットは、その先端で前記回転枠を着脱可能に保持するとともに前記回転枠を回転可能に保持するチャックを備え、
前記チャックを介して前記カートリッジを前記貼り付けユニットに着脱可能に保持するように構成した異方性導電膜の貼り付け装置である。
上記のように異方性導電膜(ACF)の供給手段をカートリッジ化し、交換可能に設けておけば、カートリッジを入れ替えるだけで容易に異方性導電テープを交換できる。
請求項3の発明は、請求項2の発明において、前記貼り付けユニットに対向するように異方性導電テープ交換装置を設け、
前記異方性導電テープ交換装置は、
少なくとも2個のカートリッジを着脱可能に保持するカートリッジ保持部と、
前記カートリッジ保持部の一方を前記貼り付けユニットと対向するように回動させる回動機構と、
前記カートリッジ保持部を貼り付けユニットに対して進退動させる進退機構とから構成される異方性導電膜の貼り付け装置である。
上記のように、少なくとも2個のカートリッジを着脱可能に保持するカートリッジ保持部の設けられた異方性導電テープ交換装置を設けておけば、異方性導電膜の貼り付け作業中に新しいカートリッジを一方のカートリッジ保持部に装着しておくことができ、異方性導電テープの使用が終了した際に他方のカートリッジ保持部に使用済みのカートリッジを受け取り、反転させて新しいカートリッジを貼り付けユニットに装着できるので、貼り付け作業と並行して貼り付け経路に異方性導電膜を掛け渡しておくことができ、効率良く供給リールの交換が行なえる。
請求項4の発明は、少なくともセパレータと異方性導電膜の2層からなる異方性導電テープを貼り付けローラで押圧しながら前記異方性導電膜を基板上に貼り付ける異方性導電膜の貼り付け方法において、
前記異方性導電テープの供給経路が形成され、その供給径路上に該異方性導電テープのセパレータ部分を残して異方性導電膜のみを所定長さに切除する切除手段と、前記基板上に異方性導電膜を押圧して貼り付けるとともにその後端側で前記セパレータを前記異方性導電膜から連続的に剥離させる異方性導電膜の貼り付けローラと、前記剥離されたセパレータを回収するセパレータ回収ユニットとが設けられた異方性導電膜の貼り付けユニットを前記供給経路を一体に支持するように配置するとともに、前記基板をその上面に載置して加熱する加熱テーブルを前記貼り付けユニットと互いに上下動可能に設けておき、
前記異方性導電テープの供給途上で前記切除手段により異方性導電テープのセパレータを残して異方性導電膜のみを所定長さ切除し、
前記異方性導電テープを一方向に繰り出して基板上に供給し、
前記テーブルで加熱された基板上に前記異方性導電膜を貼り付けローラで押圧するとともに前記基板と貼り付けユニットとを相対的に移動させて異方性導電膜を基板に貼り付けしながら、前記異方性導電膜からセパレータを剥離して回収し、
前記貼り付けユニットと加熱テーブルを相対的に上下動させることで、該貼り付けユニットを前記加熱テーブルに接近させて、前記貼り付けローラで異方性導電膜を基板上に貼り付けた後、該貼り付けローラと前記セパレータとを密着させた状態で前記貼り付けユニットを前記供給経路と一体に前記加熱テーブルから離間させるようにした構成を採用した異方性導電膜の貼り付け方法である。
請求項5の発明は、請求項4に記載の発明において、前記異方性導電膜の基板への貼り付け作業中に、異方性導電テープ交換ユニットの貼り付けユニットと非対向面側のカートリッジ保持部に新しい供給リールを搭載した新カートリッジを保持させておき、
前記貼り付け作業で貼り付けユニットの供給リールが空になった際に、前記貼り付けユニットの貼り付けローラをテープ走行ラインから退去させるとともに使用済みカートリッジの前記貼り付けユニットへの固定を解除し、
続いてカートリッジが未装着の側のカートリッジ保持部を貼り付けユニット側の使用済みカートリッジに当接させて使用済みカートリッジを異方性導電テープ交換ユニット側に移し替え、
その後、前記異方性導電テープ交換ユニットを回動させて、一方のカートリッジ保持部と他方のカートリッジ保持部を反転させることにより前記貼り付けユニットと新カートリッジを対向させ、
前記異方性導電テープ交換ユニットを前記貼り付けユニットに接近動させて、前記カートリッジ保持部に保持された新カートリッジを貼り付けユニットに当接させ、該貼り付けユニットに新カートリッジを固定し、
続いて、前記異方性導電テープ交換ユニットが後退することにより、カートリッジを交換するようにした構成を採用した異方性導電膜の貼り付け方法である。
基板側を加熱することにより、貼り付けローラを加熱せずにACFを基板に押圧して貼り付けるようにしたので、貼り付けローラからACFテープが絶えず離間せずに密着した状態を保つことができ、ACFテープの走行経路が安定するとともに、精度の良い貼り付けが行える。
また、基板へのACFの貼り付け作業時に貼り付けローラとACFテープを密着させた状態でACFテープの走行経路全体を上下動させて、基板から貼り付けローラを離間させるようにしたので、ACFテープの貼り付け張力を変動させることが無く、ACFの貼り付け位置のぶれやばらつきを無くすことができ、ACFテープの巻き取り制御を簡略化できる。
さらに、ACFを貼り付けながら、貼り付けローラの貼り付け後端側で連続的に余剰なセパレータを剥離させるようにしているので、貼り付け後に剥しローラ等の剥離ユニットを作用させる必要が無く、貼り付け時間を短縮することができる。
また、ACFテープ供給手段に供給リールを回動及び着脱可能に装着するリール装着部と、前記リール装着部から延設された回転軸の一端に設けられた回転枠と、ACFテープを掛け渡すことによりACFテープの供給経路を形成するように配置された複数のガイドローラと、前記供給経路の終端部分で前記ACFテープの先端部分を固定するテープチャックとからなるカートリッジで構成するとともに、貼り付けユニットに前記カートリッジの回転枠と着脱可能なチャックを設けてカートリッジを交換可能にしたので、ACFテープ部分の交換がカートリッジの交換だけで行なえ、さらに走行経路に沿ってACFテープが掛け渡されたカートリッジを貼り付けユニットに装着するだけでACFテープの走行経路への掛け渡しが行なえるので交換作業時間を短縮できる。
さらに、少なくとも2個のカートリッジを着脱可能なカートリッジ保持部と、前記カートリッジ保持部を前記貼り付けユニットと対向させるように回動させる回動機構と、前記カートリッジ保持部を貼り付けユニットに対して進退動させる進退機構とから構成されるACFテープ交換装置を設けることにより、ACF貼り付け作業中に交換装置のカートリッジ保持部の一方に新しいACFテープの供給リールを装着し、貼り付け側のACFテープの供給リールが空となった際に、他方のカートリッジ保持部で空の供給リールを取り外して、カートリッジ保持部を反転させて自動的にACFテープの供給リールを交換できるようにしたので、ACFテープを貼り付け経路に通す作業を貼り付け作業と並行して行え、また、自動交換も人手によらずに行なえるので交換作業時間を大幅に短縮できる。
また、ACFテープの交換時に、精度を必要とする貼り付け経路を回転させる必要がないので、装置の調整が容易で、貼り付け精度も安定化でき、さらに、貼り付け経路上をテープチャックが移動することによってACFテープを掛け渡すことがなく、制御が複雑化することもない。
以下に本発明の一実施形態について図1乃至図14に基づいて説明する。
図1は本発明のACF貼り付け装置の平面図であり、図2は図1のA−A方向から見た正面図である。
図1のように機台2上には、左中央に基板10を載置加熱する加熱テーブル42と、中央後方にはACFテープ9を基板10に押圧して貼り付ける貼り付けユニット4と前記貼り付けユニット4と対向してACFテープ交換装置49が設けられている。
図1及び図2のように加熱テーブル42の下方には、レール44が敷設され、レール44と摺動可能に嵌合してスライダ45が設けられ、このスライダ45上に支持枠を介して加熱テーブル42が設けられることにより、図示しない適宜な駆動源により、加熱テーブル42が機台左端から貼り付けユニット4に対向する位置まで水平動自在になっている。
また、加熱テーブル42には、その上面に載置された基板10を吸着固定する図示しない適宜な固定機構と、載置された基板10を加熱するヒータ43が設けられている。
なお、上記基板10は例えば図14に示すような液晶ガラス基板に搭載される制御基板であり、片側には液晶ガラス基板にTAB部品等を介して接続される電極部82が設けられており、この電極部82に接続用のACF74が貼り付けられるようになっている。
また、基板10には、電極部82とTAB部品を接続する際やACF74を貼り付ける際に位置決めを行なうアライメントマーク83及び液晶パネルを組込む際に固定を行なう固定穴84が設けられている。
前記貼り付けユニット4は、機台2上に垂直に立設された支持板71上に形成されている。前記支持板71の後方には、2本の支柱3、3が立設され、これらの前面に設けられたレール6、6と、前記支持板71の背面に固定された2個のスライダ7、7とが摺動可能に嵌合することにより、前記支持板71は、前記レール6、6に沿った上下動が可能になっている。また、前記支柱3の一方上端には昇降シリンダ5が設けられ、このシリンダ軸の先端に固定された支持板8が前記支持板71の背面に固定されている。従って、前記貼り付けユニット4は、昇降シリンダ5を駆動させることで上下動自在になっている。
前記貼り付けユニット4の支持板71の前面には、ACFテープ9の供給リール39と、ガイドローラ20、ガイドローラ群38、テープチャック21が設けられたACFテープ供給手段としてのカートリッジ11が装着されている(カートリッジ11の詳細については後述する。)。
また、貼り付けユニット4の上方には、ACFテープ9の供給リール39から引き出されたACFテープ9に適正な張力を付与するテンションアーム40が、支持板71に固体された軸を中心に回動可能に設けられ、その先端にはダンサローラ25が設けられている。
また、貼り付けユニット4の左中段には、前記支持板71と平行に切除ユニット27が設けられている。前記支持板71の前面には、上下方向に沿って2本のレール28、28が設けられており、これらのレール28、28と切除ユニット27の後方に設けられたスライダ31とが摺動可能に嵌合することで、この切除ユニット27は、レール28、28に沿っての上下動が可能になっている。また、前記切除ユニット27の背面には、支持板30が後方に向けて延設され、この支持板30は、前記支持板71の開口部を貫通し、その先端にシリンダ29が接続されている。従って、このシリンダ29の作用で前記切除ユニット27は、上下動するようになっており、この切除ユニット27の上下動により基板10に貼り付けるACF74の長さを調節可能にしている。
前記切除ユニット27には、粘着テープ35の供給リール36と所定の間隔を開けた2枚のカッタ刃33、33と、両カッタ刃33、33の間で粘着テープ35をその背面側からACFテープ9のACF74に向けて押圧する押圧部材34が設けられており、両カッタ刃33、33と押圧部材34は、図示しない適宜な駆動手段によりACFテープ9のACF74に向けて水平動するようになっている。
また、前記押圧部材34とACFテープ9を挟んで対向するようにカッタ台32が設けられ、該カッタ台32は切除ユニット27の上下動により、切除ユニット27と一体に上下動するようになっており、前記カッタ刃33、33がカッタ台32に向け所定量水平動することでACFテープ9のセパレータ75を残してACF74のみを所定間隔をおいて切断するようになっている。
前記両カッタ刃33、33間で所定長さに切断されたACF74は、上記押圧部材34で粘着テープ35が押圧されて、粘着テープ35にACF74が接着される。前記粘着テープ35に接着されたACF74は、粘着テープ35とともに回収リール37に巻き取られ、前記ACFテープ9のACF74に中抜き部分が形成される。
また、貼り付けユニット4の中央下方には、前記カートリッジ11に設けられたガイドローラ20及びガイドローラ群38に掛け渡されて走行経路が形成されたACFテープ9を基板10に押圧して貼り付ける貼り付けローラ23が設けられ、該貼り付けローラ23はシリンダ24の作用で、貼り付けローラ23の両側に設けられたガイドローラ41、41とともに上下動自在になっている。
また、貼り付けユニット4の中央部付近には装着されるカートリッジ11に設けられた切欠き穴18内に進入する固定ピン26が設けられており、シリンダ68により該固定ピン26は旋回しながら支持板71に向かって下降してカートリッジ11を支持板71に固定するようになっている。
また、支持板71には、図3のようにカートリッジ11の固定穴76、77に対応する位置に支持ピン14、15が突出するように設けられ、カートリッジ11が装着された際に支持ピン14、15が固定穴76、77に位置決め固定されるようになっている。
また、支持板71のカートリッジ11の下方には図示しない適宜の機構で駆動されるピンチローラ73が設けられ、不要となったセパレータ75を巻き取るようになっており、さらに該ピンチローラ73は図示しない適宜な機構で開放可能になっている。
また、支持板71の右下方にはセパレータ75を吸い取って廃棄するセパレータ回収ユニット78が設けられている。
以上が貼り付けユニット4の構成であり、次に貼り付けユニット4のACFテープ供給手段であるカートリッジ11について以下に図3、図4、図7に基づいて説明する。
図3及び図4のようにカートリッジ11は、切欠き穴18の設けられた支持板79に後述するACFテープ交換装置49と受け渡しを行なうための支持穴16、17が設けられ、両支持穴16、17の上部には、貼り付けユニット4の支持板71に設けられた支持ピン14、15と対応する位置に固定穴76、77が設けられ、カートリッジ11を貼り付けユニット4に装着した際に支持ピン14、15と固定穴76、77が嵌合して位置決めされるようになっている。
また、カートリッジ11の支持穴16、17にはボールプランジャ等適宜な保持手段で一定の保持力を持って、ACFテープ交換装置49側の支持ピン50、51及び支持ピン56、57と嵌合するようになっており、カートリッジ保持部58、59とカートリッジ11を着脱可能にしている。
なお、本実施形態においてはACFテープ交換装置49の支持ピン50、51及び支持ピン56、57がカートリッジ11の支持穴16、17に嵌合することでカートリッジ11をカートリッジ保持部58、59に保持するようにしたが、適宜な保持力でカートリッジ11を保持し、着脱可能にする手段であれば適宜変更できる。
また、支持板79の右上方の表面側にはACFテープ9の供給リール39を装着するリール装着部80が設けられ、該リール装着部80は図4のように支持板79に対して回動可能な軸81とその一端に設けられた固定ナット22により構成され、前記供給リール39を固定ナット22で固定するようになっており、軸81の他端側は支持板79を介して円筒状の回転枠62が取り付けられている。
また、図3のように支持板79の左上方は斜め上方に向かってアームが延設されており、先端部にガイドローラ20が設けられている。
また、支持板79の下方にはガイドローラ38が複数設けられ、供給リール39から引き出されたACFテープ9をガイドローラ20、複数のガイドローラ38に掛け渡すことでACFテープ9の供給経路を形成するようになっている。
上記掛け渡されたACFテープ9は、支持板79の右下方に設けられたテープチャック21に保持され固定されるようになっている。なお、このテープチャック21は図示しない適宜な機構により、貼り付けユニット4に装着された際に自動的に開放するようにしておけば良い。
以上が、ACF貼り付け装置1におけるACFテープ供給手段に相当するカートリッジ11の構成であり、次にACFテープ交換装置49について以下に図1及び図5乃至図7に基づいて説明する。
図1のように機台2の右端には貼り付けユニット4の垂直前方に向かってボールネジ47が機台2上に立設された支持枠72上に延設され、前記ボールネジ47にはモータ46が接続されている。
前記ボールネジ47には、ナット部材48が設けられ、該ナット部材48にはACFテープ交換装置49が取り付けられており、該ACFテープ交換装置49は、モータ46の駆動により貼り付けユニット4の前面に向かって進退動自在となっている。
前記ナット部材48には、機台2の内側に向けて支持板12が延設され、この支持板12上に立設した支持枠上に該支持板12と平行に支持板13が設けられている。前記支持板13の下面には、モータ60が設けられ、該モータ60の軸の上端に支持板72を介して前記ACFテープ交換装置49が設けられている。このACFテープ交換装置49は、前記モータ60を駆動することで回動可能になっている。
また、前記支持板72上にはカートリッジ保持部58、59が間隔を開けて立設され、両カートリッジ保持部58、59の垂直方向外側に向けて支持ピン56、57及び支持ピン50、51が設けられている。
前記カートリッジ保持部58側には新しいカートリッジ11が装着されるようになっており、カートリッジ11の装着時に図7のようにカートリッジ11側に設けられた支持穴16、17と前記支持ピン56、57がそれぞれ嵌合してカートリッジ保持部58にカートリッジ11が一定の保持力で保持されるようになっている。なお、一定の保持力とは、カートリッジ11を装着した際に脱落しない程度で且つカートリッジ11を受け渡しする際に着脱可能な程度の力をいう。
また、前記カートリッジ保持部59は使用済みとなったカートリッジ11を貼り付けユニット4から取り外して受け取るようになっており、この時、図7の二点鎖線のように支持ピン50、51がカートリッジ11の支持穴16、17に挿入されカートリッジ保持部59にカートリッジ11が一定の保持力で保持されるようになっている。
また、前記支持板72の下方のモータ60を駆動させることにより、支持板72が回転し、カートリッジ保持部58、59が反転して、相互に位置を入替することができるようになっており、貼り付けユニット4と対向するカートリッジ保持部59の下方には、使用済みとなったカートリッジ11のセパレータ75を切断するカッタ刃61が設けられている。
前記カッタ刃61は、支持板59の斜め下方に向けて延設したブラケット69に設けられており、前記ブラケット69上に固定されたシリンダ70の先端に取り付けられている。前記カッタ刃61は、前記シリンダ70を駆動することで、上下動し、カッタ刃61と対向して設けられたカッタ台でセパレータ75を挟み込むことによりセパレータ75を切断するようになっている。従って、貼り付けユニット4に保持された前記使用済みとなったカートリッジ11を前記カートリッジ保持部59に受け取る際にカッタ刃61が作用してカートリッジ11のセパレータ75を切断する。
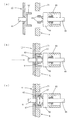
次にカートリッジ11側の回転枠62と貼り付けユニット4側のモータ64の回転軸65との締結について、図8(a)乃至(c)に基づいて説明する。
図8(a)のように貼り付けユニット4側のモータ64の回転軸65の先端には、シリンダ63が接続されており、該シリンダ63はその先端に突出して設けられた回転可能な回転部材66と該回転部材66の先端に設けられたチャック67とからなり、シリンダ63の作用でチャック67は回転部材66の直径方向に開閉が可能になっている。
また、カートリッジ11側の回転枠62は支持板79に回動可能に軸支されており、該回転枠62は円筒状に形成されることによって、図8(b)及び図8(c)のように貼り付けユニット4側のチャック67が内包されてチャック67の開閉により回転枠62と回転軸65の締結が自在となっている。
上記のように回転枠62と回転軸65が締結されることにより、供給リール39は貼り付けユニット4のモータ64によって駆動回転が与えられるようになっている。
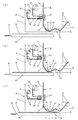
以上が、本発明の実施形態の構成であり、続いて以下にACFの貼り付け動作を図9(a)乃至図10(e)に基づいて説明する。なお、理解が容易なようにACF74、セパレータ75、粘着テープ35の厚みは実際よりも誇張して描いてある。
図9(a)のように基板10が加熱テーブル42上に載置され、図示しない吸着機構で吸着保持されて貼り付けユニット4の下方のヒータ43で加熱されながら貼り付けユニット4の下方まで搬送される。貼り付けユニット4においては供給リール39からACFテープ9がACF74を外側にして供給され、カッタ刃33、33及び押圧部材34が図示しない適宜な駆動源で矢印の方向に所定量水平動し、セパレータ75を残してACF74のみを所定の間隔で切断するとともに、前記切断された間の所定長さのACF74に押圧部材34で粘着テープ35を押圧する。
なお、このACFテープ9の供給は、ACF74の先端が貼り付けローラ23の下方に達した際に、図示しない適宜の光学センサ等で検出するようになっており、ACF74の先端が貼り付けローラ23の下方に達した際にACFテープ9の供給が停止される。
図9(b)のようにまず、カッタ刃33、33及び押圧部材34を後退させながら、粘着テープ35を巻き取ることでカッタ刃33、33間の所定長さに切断されたACF74を粘着テープ35に巻き取って除去し、ACFテープ9に中抜き部分を形成する。続いて、貼り付けユニット4を昇降シリンダ5を作用させて下降させ、貼り付けローラ23で基板10上にACF74を貼り付ける。
図9(c)のように供給リール39からACFテープ9をモータ64を駆動して供給するとともに、貼り付けローラ23でACFテープ9を基板10に貼り付けながら、加熱テーブル42を矢印方向に水平動させることで、ACF74を基板10に貼り付けていく。
この時、ACF74の貼り付けとともに貼り付けローラ23の後端側で前記セパレータ75を該ACF74から連続的に剥離させ、不要部分のセパレータ75をピンチローラ73を駆動させて巻き取り、該セパレータ75が、セパレータ回収ユニット78に吸い込まれて廃棄される。
続いて図10(d)のように、貼り付けユニット4が昇降シリンダ5の作用で上昇することで貼り付けローラ23がACFテープ供給手段であるカートリッジ11とともに上昇し、貼り付けローラ23にACFテープ9が密着した状態で基板10から貼り付けローラ23が離間する。このように、貼り付けローラ23と密着した状態で基板10から貼り付けローラ23が離間するのでACFテープ9の走行経路が横ブレすることが無く、安定に精度良くACFテープ9を供給することができ、また、張力の変動も少なく、長さ方向のACFテープ9の供給制御も簡素に行なうことができる。
図10(e)のように加熱テーブル42が基板10をヒータ43で加熱しながら次の貼り付け位置まで移動し、ACFテープ9の次に貼り付けるACF74が貼り付けローラ23の下方に位置するまで図示しないセンサで検出しながら供給される。以上の動作を繰り返すことで図14のようにACF74を基板10の端子上に個片状に連続的に貼り付けることができる。
なお、切除ユニット27を作用させる位置を調節すれば従来のように長尺状にACF74を基板10に貼り付けることも可能である。
次に、使用済みとなったカートリッジ11を自動的に着脱する方法について図11乃至図13に基づいて説明する。
図11(a)のようにカートリッジ11が使用済みとなると図示しない適宜なセンサで使用済みであることを検出してACF貼り付け装置1を停止させ、まず、後述するACFテープ交換装置49を貼り付けユニット4に向けて前進させ、ピンチローラ73左側の一点鎖線位置にカッタ刃61を作用させてセパレータ75を切断する。続いて、テンションアーム40を図中二点鎖線位置から実線位置へ下降させるとともに、貼り付けローラ23及びガイドローラ41を一体にシリンダ24で上昇させて退避させる。
図11(b)のようにまず、テープチャック21及びピンチローラ73を開放することで不用部分のセパレータ75はセパレータ回収ユニット78に吸い込まれて廃棄され、カートリッジ11側のセパレータ75の後端は垂れ下がった状態となり、続いて、カートリッジ11を固定している固定ピン26がシリンダ68の作用でカートリッジ11の支持板79から離間しながら旋回して固定を解除する。
次に、図12(a)のように空のカートリッジ保持部59が貼り付けユニット4に対向するようにしておき、モータ46を駆動させてACFテープ交換装置49を貼り付けユニット4に向けて前進させることで、カートリッジ保持部59の支持ピン50、51がカートリッジ11の支持穴16、17に貫入し、支持ピン50、51にカートリッジ11が保持される。
この時、図8(a)のようにチャック67がシリンダ63の作用で回転部材66に対して内側に移動し、カートリッジ11の回転枠62との締結が開放され、このことにより、カートリッジ保持部59にカートリッジ11が受け渡される。
図12(b)のようにACFテープ交換装置49が後退することでカートリッジ保持部59に空となったカートリッジ11が移し取られる。
続いて、図13(c)のようにモータ60が作用してカートリッジ保持部59と新しいカートリッジ11が保持されたカートリッジ保持部58を180°回転させ、カートリッジ保持部59とカートリッジ保持部58の位置を入れ替えてカートリッジ保持部58を貼り付けユニット4に対向させる。
続いて図13(d)のようにACFテープ交換装置49を貼り付けユニット4に向けて前進させることで、新しいカートリッジ11の固定穴76、77と貼り付けユニット4の支持板71に設けられた支持ピン14、15とが貫入するとともにシリンダ68の作用で固定ピン26が回転しながら貼り付けユニット4に対して下降することによりカートリッジ11が貼り付けユニット4に固定される。
この時、シリンダ63を作用させて、チャック67を外側に開放し、回転枠62をチャックして固定することで、供給リール39とモータ64を締結し、モータ64で供給リール39の駆動を行なえるようにする。
また、セパレータ回収ユニット78の吸引を作用させることでカートリッジ11のACFテープ9の先端部分がセパレータ回収ユニット78内に吸い込まれ、テープチャック21を開放することで自動的にACFテープ9の走行経路を形成するようになっており、この後、ACFテープ交換装置49が後退し、シリンダ24を作用させることで、貼り付けローラ23及びガイドローラ41を下降させて、ACFテープ9の貼り付け経路が形成される。
以上が、本発明の実施形態であるが、本発明の範囲内で適宜な変更を行なうことができる。
本発明のACF貼り付け装置の平面図である。 図1のA−A方向の矢視正面図である。 本発明のACF貼り付け装置のテープ供給手段であるカートリッジの正面図である。 本発明のACF貼り付け装置のテープ供給手段であるカートリッジの一部切欠いた平面図である。 ACF交換装置部分の正面図である。 ACF交換装置部分の背面図である。 ACF交換装置のカートリッジ交換動作を表す右側側面方向から見た説明図である。 (a)乃至(c)はACF交換装置での供給リールの着脱動作を表す説明図である。 (a)乃至(c)はACF貼り付け装置でのACF貼り付け動作を表す説明図である。 (d)乃至(e)はACF貼り付け装置でのACF貼り付け動作を表す説明図である。 (a)乃至(b)は本発明のACF貼り付け装置でのカートリッジ着脱動作を表す説明図である。 (a)乃至(b)はACF貼り付け装置でのカートリッジ交換動作を表す説明図である。 (c)乃至(d)はACF貼り付け装置でのカートリッジ交換動作を表す説明図である。 ACFが貼り付けられた基板の平面図である。
1 ACF(異方性導電膜)貼り付け装置
2 機台
3 支柱
4 貼り付けユニット
5 昇降シリンダ
6 レール
7 スライダ
8 支持板
9 ACFテープ(異方性導電テープ)
10 基板
11 カートリッジ(ACFテープ供給手段)
12 支持板
13 支持板
14 支持ピン
15 支持ピン
16 支持穴
17 支持穴
18 切欠き穴
20 ガイドローラ
21 テープチャック
22 固定ナット
23 貼り付けローラ
24 シリンダ
25 ダンサローラ
26 固定ピン
27 切除ユニット
28 レール
29 昇降シリンダ
30 支持板
31 スライダ
32 カッタ台
33 カッタ刃
34 押圧部材
35 粘着テープ
36 供給リール
37 回収リール
38 ガイドローラ
39 供給リール
40 テンションアーム
41 ガイドローラ
42 加熱テーブル
43 ヒータ
44 レール
45 スライダ
46 モータ
47 ボールネジ
48 ナット部材
49 ACFテープ交換装置
50 支持ピン
51 支持ピン
56 支持ピン
57 支持ピン
58 カートリッジ保持部
59 カートリッジ保持部
60 モータ
61 カッタ刃
62 回転枠
63 シリンダ
64 モータ
65 回転軸
66 回転部材
67 チャック
68 シリンダ
69 ブラケット
70 シリンダ
71 支持板
72 支持板
73 ピンチローラ
74 異方性導電膜(ACF)
75 セパレータ
76 固定穴
77 固定穴
78 セパレータ回収ユニット
79 支持板
80 リール装着部
81 軸
82 電極部
83 アライメントマーク
84 固定穴

Claims (5)

  1. 少なくともセパレータと異方性導電膜の2層からなる異方性導電テープを貼り付けローラで押圧しながら前記異方性導電膜を基板上に貼り付ける異方性導電膜の貼り付け装置において、
    供給リールに巻かれた前記異方性導電テープを一方向に繰り出して基板上に供給する異方性導電テープ供給手段と、前記異方性導電テープの供給途上で該異方性導電テープのセパレータ部分を残して異方性導電膜のみを所定長さに切除する切除手段と、前記基板上に異方性導電膜を押圧して貼り付けるとともにその後端側で前記セパレータを前記異方性導電膜から連続的に剥離させる異方性導電膜の貼り付けローラと、前記剥離されたセパレータを回収するセパレータ回収ユニットとを具備し、前記異方性導電テープ供給手段からセパレータ回収ユニットの間に形成された前記異方性導電テープの供給経路全体を一体に支持する貼り付けユニットと、
    その上面に載置された基板を所定の温度に加熱する加熱テーブルとを備え、
    前記貼り付けユニット及び前記加熱テーブルを互いに上下動可能に構成し、
    前記貼り付けユニット及び加熱テーブルを相対的に上下動させることにより、該貼り付けユニットを前記加熱テーブルに接近させて、前記貼り付けローラで異方性導電膜を基板上に貼り付けた後、該貼り付けローラと前記セパレータとを密着させた状態で前記貼り付けユニットを前記供給経路と一体に前記加熱テーブルから離間させるようにしたことを特徴とする異方性導電膜の貼り付け装置。
  2. 前記異方性導電テープ供給手段は、
    異方性導電テープが巻かれた供給リールと、
    前記供給リールをその一側に保持する支持板と、
    前記支持板に貫通して軸支されたリール軸と、
    前記異方性導電テープを前記供給リールから供給経路の終端部分まで案内する複数個のガイドローラと、
    前記供給経路の終端部分で前記異方性導電テープの先端部分を固定するテープチャックから構成されたカートリッジであって、
    前記リール軸は、
    その一端に前記供給リールを保持するリール装着部と、
    前記支持板を介した他端に前記リール軸とともに回転する回転枠とを備え、
    前記貼り付けユニットは、その先端で前記回転枠を着脱可能に保持するとともに前記回転枠を回転可能に保持するチャックを備え、
    前記チャックを介して前記カートリッジを前記貼り付けユニットに着脱可能に保持するように構成したことを特徴とする請求項1に記載の異方性導電膜の貼り付け装置。
  3. 前記貼り付けユニットに対向するように異方性導電テープ交換装置を設け、
    前記異方性導電テープ交換装置は、
    少なくとも2個のカートリッジを着脱可能に保持するカートリッジ保持部と、
    前記カートリッジ保持部の一方を前記貼り付けユニットと対向するように回動させる回動機構と、
    前記カートリッジ保持部を貼り付けユニットに対して進退動させる進退機構とから構成されることを特徴とする請求項2に記載の異方性導電膜の貼り付け装置。
  4. 少なくともセパレータと異方性導電膜の2層からなる異方性導電テープを貼り付けローラで押圧しながら前記異方性導電膜を基板上に貼り付ける異方性導電膜の貼り付け方法において、
    前記異方性導電テープの供給経路が形成され、その供給径路上に該異方性導電テープのセパレータ部分を残して異方性導電膜のみを所定長さに切除する切除手段と、前記基板上に異方性導電膜を押圧して貼り付けるとともにその後端側で前記セパレータを前記異方性導電膜から連続的に剥離させる異方性導電膜の貼り付けローラと、前記剥離されたセパレータを回収するセパレータ回収ユニットとが設けられた異方性導電膜の貼り付けユニットを前記供給経路を一体に支持するように配置するとともに、前記基板をその上面に載置して加熱する加熱テーブルを前記貼り付けユニットと互いに上下動可能に設けておき、
    前記異方性導電テープの供給途上で前記切除手段により異方性導電テープのセパレータを残して異方性導電膜のみを所定長さ切除し、
    前記異方性導電テープを一方向に繰り出して基板上に供給し、
    前記テーブルで加熱された基板上に前記異方性導電膜を貼り付けローラで押圧するとともに前記基板と貼り付けユニットとを相対的に移動させて異方性導電膜を基板に貼り付けしながら、前記異方性導電膜からセパレータを剥離して回収し、
    前記貼り付けユニットと加熱テーブルを相対的に上下動させることで、該貼り付けユニットを前記加熱テーブルに接近させて、前記貼り付けローラで異方性導電膜を基板上に貼り付けた後、該貼り付けローラと前記セパレータとを密着させた状態で前記貼り付けユニットを前記供給経路と一体に前記加熱テーブルから離間させるようにしたことを特徴とする異方性導電膜の貼り付け方法。
  5. 前記異方性導電膜の基板への貼り付け作業中に、異方性導電テープ交換ユニットの貼り付けユニットと非対向面側のカートリッジ保持部に新しい供給リールを搭載した新カートリッジを保持させておき、
    前記貼り付け作業で貼り付けユニットの供給リールが空になった際に、前記貼り付けユニットの貼り付けローラをテープ走行ラインから退去させるとともに使用済みカートリッジの前記貼り付けユニットへの固定を解除し、
    続いてカートリッジが未装着の側のカートリッジ保持部を貼り付けユニット側の使用済みカートリッジに当接させて使用済みカートリッジを異方性導電テープ交換ユニット側に移し替え、
    その後、前記異方性導電テープ交換ユニットを回動させて、一方のカートリッジ保持部と他方のカートリッジ保持部を反転させることにより前記貼り付けユニットと新カートリッジを対向させ、
    前記異方性導電テープ交換ユニットを前記貼り付けユニットに接近動させて、前記カートリッジ保持部に保持された新カートリッジを貼り付けユニットに当接させ、該貼り付けユニットに新カートリッジを固定し、
    続いて、前記異方性導電テープ交換ユニットが後退することにより、カートリッジを交換するようにしたことを特徴とする請求項4記載の異方性導電膜の貼り付け方法。
JP2008206146A 2008-08-08 2008-08-08 基板への異方性導電膜の貼り付け装置及び貼り付け方法 Expired - Fee Related JP5240909B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2008206146A JP5240909B2 (ja) 2008-08-08 2008-08-08 基板への異方性導電膜の貼り付け装置及び貼り付け方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2008206146A JP5240909B2 (ja) 2008-08-08 2008-08-08 基板への異方性導電膜の貼り付け装置及び貼り付け方法

Publications (3)

Publication Number Publication Date
JP2010045070A JP2010045070A (ja) 2010-02-25
JP2010045070A5 JP2010045070A5 (ja) 2011-09-29
JP5240909B2 true JP5240909B2 (ja) 2013-07-17

Family

ID=42016256

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2008206146A Expired - Fee Related JP5240909B2 (ja) 2008-08-08 2008-08-08 基板への異方性導電膜の貼り付け装置及び貼り付け方法

Country Status (1)

Country Link
JP (1) JP5240909B2 (ja)

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN114148812A (zh) * 2022-02-09 2022-03-08 深圳安博智控科技有限公司 一种新能源电池侧板贴膜装置
CN117995727B (zh) * 2024-03-07 2025-10-28 广东思沃先进装备有限公司 贴膜装置

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2955398B2 (ja) * 1991-06-25 1999-10-04 株式会社東芝 離型紙剥離装置及び離型紙剥離方法
JP2001326450A (ja) * 2000-05-17 2001-11-22 Matsushita Electric Ind Co Ltd 電子部品接着用の両面テープの貼付け装置および貼付け方法
JP4599324B2 (ja) * 2006-05-11 2010-12-15 芝浦メカトロニクス株式会社 粘着性テープの貼着装置
JP2008159617A (ja) * 2006-12-20 2008-07-10 Takatori Corp テープの交換方法及び装置

Also Published As

Publication number Publication date
JP2010045070A (ja) 2010-02-25

Similar Documents

Publication Publication Date Title
JP4769341B2 (ja) テープ貼り付け装置およびテープ貼り付け方法
JP4801016B2 (ja) シート貼付装置及び貼付方法
CN101252080B (zh) 粘合带粘贴装置
JP2009049238A (ja) Acf貼付け装置、フラットパネルディスプレイの製造装置及びフラットパネルディスプレイ
KR101236613B1 (ko) 부착 테이프의 접속 장치, 부착 장치
JP2010023131A (ja) フィルムの貼り付け装置及び貼り付け方法
KR101466343B1 (ko) 자동 밴딩 유닛 및 그것을 갖는 배터리 셀 사이드 테이프 자동 부착 설비
KR20170072154A (ko) 접착 시트 첩부 장치 및 첩부 방법
CN101443896A (zh) 粘着性带的粘贴装置
JP5125536B2 (ja) 粘着テープ供給ユニット
CN100550337C (zh) 薄片粘贴装置
JP2010045070A5 (ja)
JP5558840B2 (ja) シート剥離装置及び剥離方法
JP2010045070A (ja) 基板への異方性導電膜の貼付装置及び貼付方法
CN207497783U (zh) 一种长胶条贴合机
JP4974094B1 (ja) マスキングテープ貼付方法および貼付装置
CN109257869B (zh) 一种用于贴片机的剥料机构
JP3852378B2 (ja) Acf供給装置及びacf供給方法
JP4958817B2 (ja) 電子部品の実装装置
JP2008135751A (ja) 異方性導電フィルムカット装置
JP2008159617A (ja) テープの交換方法及び装置
CN110187528A (zh) 邦定设备及其贴付装置
JP2024117992A (ja) テープ貼着装置
JP4882977B2 (ja) テープ終端検知方法及びテープ供給装置
CN223495815U (zh) 一种双面胶贴胶机

Legal Events

Date Code Title Description
A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20110801

A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20110801

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20120703

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20120705

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20120803

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20130107

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20130116

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20130314

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20130329

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20160412

Year of fee payment: 3

R150 Certificate of patent or registration of utility model

Ref document number: 5240909

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees