JP5272143B2 - 亜鉛−ニッケル合金のめっき層により被覆された鋼製部材および鋼製部材の処理方法 - Google Patents
亜鉛−ニッケル合金のめっき層により被覆された鋼製部材および鋼製部材の処理方法 Download PDFInfo
- Publication number
- JP5272143B2 JP5272143B2 JP2009082486A JP2009082486A JP5272143B2 JP 5272143 B2 JP5272143 B2 JP 5272143B2 JP 2009082486 A JP2009082486 A JP 2009082486A JP 2009082486 A JP2009082486 A JP 2009082486A JP 5272143 B2 JP5272143 B2 JP 5272143B2
- Authority
- JP
- Japan
- Prior art keywords
- plating layer
- steel member
- titanium
- plating
- metal titanium
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Landscapes
- Electroplating Methods And Accessories (AREA)
- Coating By Spraying Or Casting (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Description
亜鉛−ニッケル合金のめっき層においては、もしもその周辺に電解質を含む水溶液が存在すると、ニッケル含有率の分布の不均一に起因して電位差を生じて電流が流れ、そのため、めっき後にベーキング処理された鋼製部材であっても、めっき層の表面で水素が電解チャージすることにより鋼製部材に侵入し、これにより再水素脆化を生じる場合があることを本件発明者らは究明した。
そこで本件発明者らは、金属チタンは常温域で水素吸収機能を有し、鋼や亜鉛−ニッケル合金よりも水素を吸収し易いことに着目し、亜鉛−ニッケル合金のめっき層を介して鋼製部材に侵入しようとする水素を金属チタンにより吸収することで、鋼製部材への水素の侵入防止を図る本発明をなすに至った。
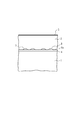
本発明によれば、亜鉛−ニッケル合金のめっき層の内部、または、鋼製部材とめっき層との間に配置される金属チタンにより、めっき層を介して鋼製部材に侵入しようとする水素を吸収することで、鋼製部材の再水素脆化を防止できる。
なお、めっき層の内部、または、鋼製部材とめっき層との間における金属チタンの配置態様は特に限定されないが、一様な層として配置するよりも粒子や薄い鱗片のような状態で分散して配置するのが、めっき層の耐剥離強度を確保する上で好ましい。
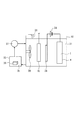
これに対し、亜鉛−ニッケル合金のめっき層を電気めっきにより形成する際に、めっき液に予めチタニルイオン(TiO2+)を溶解させておくことで、亜鉛−ニッケル合金のめっき層の内部に水素吸収機能を有する金属チタンを析出できることを本件発明者らは見出した。そこで、チタニルイオンをめっき液に溶解させ、しかる後に、前記めっき液内で前記めっき層を電気めっきにより形成することで、前記めっき層を形成しつつ前記めっき層の内部に前記金属チタンを配置するのが好ましい。これにより、めっき層の内部に金属チタンを配置でき、また、めっき液の溶媒として水を用いることができ、工業的な実用化が容易になる。この場合、めっき層における金属チタンの含有率を1%未満にするのがよい。
Claims (8)
- 鋼製部材を被覆する亜鉛−ニッケル合金のめっき層を形成する工程を含む鋼製部材の処理方法において、
前記鋼製部材と前記めっき層との間、または、前記めっき層の内部に、水素吸収機能を有する金属チタンを配置する工程と、
前記金属チタンの配置後に前記鋼製部材から水素を除去する脱水素処理工程とを備えることを特徴とする鋼製部材の処理方法。 - 前記金属チタンを前記めっき層の下地面に付着させ、しかる後に、前記めっき層を形成することで前記鋼製部材と前記めっき層との間に前記金属チタンを配置する請求項1に記載の鋼製部材の処理方法。
- 前記金属チタンをプラズマ中で溶融させ、そのプラズマを前記下地面に吹きつける溶射により、前記金属チタンを前記下地面に付着させる請求項2に記載の鋼製部材の処理方法。
- 表面に前記金属チタンが付着した多数の粒子、または、多数の微粒子状の前記金属チタンを、前記下地面に衝突させるブラスト処理により、前記金属チタンを前記下地面に付着させる請求項2に記載の鋼製部材の処理方法。
- 多数の微粒子状の前記金属チタンをめっき液内に分散させ、しかる後に、微粒子状の前記金属チタンが分散する状態の前記めっき液内で、前記めっき層を電気めっきにより形成することで、前記めっき層を形成しつつ前記めっき層の内部に前記金属チタンを配置する請求項1に記載の鋼製部材の処理方法。
- チタニルイオンをめっき液に溶解させ、しかる後に、前記めっき液内で前記めっき層を電気めっきにより形成することで、前記めっき層を形成しつつ前記めっき層の内部に前記金属チタンを配置する請求項1に記載の鋼製部材の処理方法。
- 前記金属チタンの配置前に前記鋼製部材を被覆するニッケル下地層を形成し、前記下地層の表面を前記めっき層の下地面とする請求項1〜6の中の何れかに記載の鋼製部材の処理方法。
- 請求項1〜7の中の何れかの方法により処理されている鋼製部材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009082486A JP5272143B2 (ja) | 2009-03-30 | 2009-03-30 | 亜鉛−ニッケル合金のめっき層により被覆された鋼製部材および鋼製部材の処理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009082486A JP5272143B2 (ja) | 2009-03-30 | 2009-03-30 | 亜鉛−ニッケル合金のめっき層により被覆された鋼製部材および鋼製部材の処理方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010235973A JP2010235973A (ja) | 2010-10-21 |
| JP5272143B2 true JP5272143B2 (ja) | 2013-08-28 |
Family
ID=43090579
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009082486A Expired - Fee Related JP5272143B2 (ja) | 2009-03-30 | 2009-03-30 | 亜鉛−ニッケル合金のめっき層により被覆された鋼製部材および鋼製部材の処理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5272143B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104005063A (zh) * | 2014-06-11 | 2014-08-27 | 沈阳飞机工业(集团)有限公司 | 一种钢制件电镀锌镍合金的方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0097643B1 (en) * | 1981-12-28 | 1988-10-12 | The Boeing Company | Zinc-nickel electroplated article and method for producing the same |
| JPS5985889A (ja) * | 1982-11-10 | 1984-05-17 | Nisshin Steel Co Ltd | めつき層の密着性に優れたZn−Ni−Ti合金めつき鋼板の製造法 |
| US4612236A (en) * | 1983-09-29 | 1986-09-16 | The Boeing Company | Coating for increasing corrosion resistance and reducing hydrogen reembrittlement of metal articles |
| JPS61110791A (ja) * | 1984-11-06 | 1986-05-29 | Nisshin Steel Co Ltd | 化成処理性に優れたZn−Ni−Ti合金めつき方法 |
| JPH0715154B2 (ja) * | 1989-01-27 | 1995-02-22 | 新日本製鐵株式会社 | 塗装後性能に優れたZn―Ni系合金電気めっき鋼板 |
-
2009
- 2009-03-30 JP JP2009082486A patent/JP5272143B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2010235973A (ja) | 2010-10-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Xie et al. | Corrosion behavior of cold sprayed pure zinc coating on magnesium | |
| US20120189868A1 (en) | Process for the preparation of a coated substrate, coated substrate, and use thereof | |
| EP3126540B1 (en) | Multi-layer substrate and fabrication method | |
| JP2009512781A (ja) | 電極に電極触媒面を形成する方法およびその電極 | |
| CN101580941B (zh) | 一种WC-Co硬质涂层制备方法 | |
| Fattah‐alhosseini et al. | Enhancing plasma electrolytic oxidation (peo) coatings on magnesium alloys: the critical role of surface pretreatments | |
| JP2010235973A (ja) | 亜鉛−ニッケル合金のめっき層により被覆された鋼製部材および鋼製部材の処理方法 | |
| JPS6117912B2 (ja) | ||
| US10358710B2 (en) | Wear resistant coating | |
| US20050170201A1 (en) | Cobalt-phosphorous-boron coating and process for plating | |
| CN114318215A (zh) | 一种斜拉索螺纹式锚具粉末渗锌-铝多元合金防腐涂层的制作方法 | |
| US20100126878A1 (en) | Method for Electrolytic Stripping of Spray Metal Coated Substrate | |
| JPH05171483A (ja) | 酸素発生用陽極の製法 | |
| JP5647608B2 (ja) | 耐溶融金属部材および耐溶融金属部材の製造方法 | |
| JP2005260046A (ja) | プラズマ処理装置用部材 | |
| JP2014237864A (ja) | 被覆部材の製造方法及び被覆部材 | |
| JP3314017B2 (ja) | 窒化処理における窒化防止方法 | |
| JP2005537393A (ja) | 耐腐食性の構成部品、該構成部品の製造のための方法及び、該方法の実施のための装置 | |
| JP5651848B2 (ja) | フッ化物サーメット複合皮膜被覆部材およびその製造方法 | |
| JP2001158974A (ja) | 防食方法 | |
| DK3222757T3 (en) | METHOD AND DEVICE FOR SOLUTION OF ZINC | |
| JP2010156009A (ja) | プラズマエッチング装置における溶射膜の形成方法 | |
| RU2853579C1 (ru) | Способ обработки поверхности металлопроката | |
| JP2013010986A (ja) | 耐食性や耐プラズマエロージョン性に優れるサーメット溶射用粉末材料およびその製造方法 | |
| CN111910236A (zh) | 铝合金表面液固两相流强化与微弧氧化的复合加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110805 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130403 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130410 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130411 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5272143 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |