JP5417366B2 - 曲げ加工性に優れたCu−Ni−Si系合金 - Google Patents
曲げ加工性に優れたCu−Ni−Si系合金 Download PDFInfo
- Publication number
- JP5417366B2 JP5417366B2 JP2011058054A JP2011058054A JP5417366B2 JP 5417366 B2 JP5417366 B2 JP 5417366B2 JP 2011058054 A JP2011058054 A JP 2011058054A JP 2011058054 A JP2011058054 A JP 2011058054A JP 5417366 B2 JP5417366 B2 JP 5417366B2
- Authority
- JP
- Japan
- Prior art keywords
- bending workability
- maximum value
- surface layer
- inclusions
- rolling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C9/00—Alloys based on copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C9/00—Alloys based on copper
- C22C9/06—Alloys based on copper with nickel or cobalt as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/02—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working in inert or controlled atmosphere or vacuum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/08—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of copper or alloys based thereon
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B1/00—Conductors or conductive bodies characterised by the conductive materials; Selection of materials as conductors
- H01B1/02—Conductors or conductive bodies characterised by the conductive materials; Selection of materials as conductors mainly consisting of metals or alloys
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B5/00—Non-insulated conductors or conductive bodies characterised by their form
- H01B5/02—Single bars, rods, wires, or strips
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Conductive Materials (AREA)
- Non-Insulated Conductors (AREA)
Description
車載用端子においても小型化に伴い、使用される銅合金には良好な強度、導電率が要求される。さらに、車載用メス端子はプレス曲げ加工前に曲げ内面にノッチング加工と呼ばれる切り込み加工が施されることが多い。これはプレス曲げ加工後の形状精度を向上させるために行われる加工である。製品小型化に伴い、端子の形状精度をより向上させるためにノッチング加工は深くなる傾向にある。したがって、車載用メス端子に使用される銅合金には良好な強度、導電率に加えて良好な曲げ加工性が要求される。
この要求に応じ、従来のりん青銅や黄銅といった固溶強化型銅合金に替わり、高い強度及び導電率を有するコルソン合金等の析出強化型銅合金が使用され、その需要は増加しつつある。コルソン合金の中でもCu−Ni−Si系合金は高強度と比較的高い導電率を兼ね備えている合金系であり、その強化機構は、Cuマトリックス中にNi−Si系の金属間化合物粒子が析出することにより強度及び導電率を向上させたものである。
Cu−Ni−Si系合金の曲げ加工性の改善方法として、特許文献1〜3に記載されているように結晶方位を制御する方法がある。特許文献1ではEBSP分析の測定結果の{001}<100>の面積割合を50%以上とすることで、特許文献2ではEBSP分析の測定結果の{001}<100>の面積割合を50%以上とし、且つ層状境界を有さないことで、特許文献3ではEBSP分析の測定結果の{110}<112>の面積割合を20%以下、{121}<111>の面積割合を20%以下、{001}<100>の面積割合を5〜60%とすることで曲げ加工性を改善している。
そこで、本発明はCu−Ni−Si系合金の曲げ加工性を改善すること、特にノッチング加工を施した場合の曲げ加工性を改善することを目的とした。
さらに、表層及び中央部両方のX線ランダム強度比を制御するためには熱間圧延後に特定速度で冷却して粒径1〜2μmの介在物を特定量存在させること、熱間圧延後の冷間圧延の歪速度を調整することが効果的であることを見出した。
(1) 1.0〜4.5質量%のNiと0.2〜1.0質量%のSiを含有し、残部が銅及び不可避的不純物からなり、表層及び中央部のいずれにおいても、{200}正極点図上で、シュルツ法に規定する回折用ゴニオメータの回転軸に垂直な軸回りの角度αが0〜10°の範囲のX線ランダム強度比の極大値が3.0〜15.0である曲げ加工性に優れたCu−Ni−Si系合金条。
(2) 圧延方向に平行で板厚方向に平行な断面の、粒径1〜2μmの介在物の個数が50〜200個/mm2である(1)に記載されたCu−Ni−Si系合金条。
(3) Sn、Zn、Mg、Fe、Ti、Zr、Cr、Al、P、Mn、Co、Cr及びAgのうち1種以上を総量で0.005〜2.5質量%含有する(1)又は(2)に記載されたCu−Ni−Si系合金条。
Ni及びSiは、時効処理を行うことにより、Ni2Si等の金属間化合物として析出する。この化合物は強度を向上させ、析出することによりCuマトリックス中に固溶したNi及びSiが減少するため導電率が向上する。しかし、Ni濃度が1.0質量%(以下%と表記する)未満又はSi濃度が0.2%未満になると所望の強度が得られず、反対にNi濃度が4.5%を超えると又はSi濃度が1.0%を超えると熱間加工性が劣化する。
Sn、Zn、Mg、Fe、Ti、Zr、Cr、Al、P、Mn、Co、Cr及びAgの添加は強度上昇に寄与する。さらにZnはSnめっきの耐熱剥離性の向上に、Mgは応力緩和特性の向上に、Zr、Cr、Mnは熱間加工性の向上に効果がある。Sn、Zn、Mg、Fe、Ti、Zr、Cr、Al、P、Mn、Co、Cr及びAgの濃度が総量で0.005%未満であると上記の効果は得られず、反対に2.5%を超えると導電率が著しく低下して電気・電子部品材料として使用できない。
曲げ加工性、特にノッチング加工後の曲げ加工性を改善するために、{200}正極点図上において{001}<100>方位を含む領域のX線ランダム強度比の極大値を高くすることが有効である。さらに、表層及び中央部のいずれにおいても上記X線ランダム強度比を共に高くすることがノッチング加工後の曲げ加工性の改善に有効である。本明細書で「表層」とは条の表裏表面から板厚中心方向に1/6深さまでの部分を表し、「中央部」とは表層以外の部分を表す。なお、{200}正極点図上で{001}<100>方位は、シュルツ法で規定される回折用ゴニオメータの回転軸に垂直な軸回りの角度α、及び同回転軸に平行な軸回りの角度βで表すと、α=0〜10°、β=0〜360°に対応する。
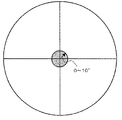
本発明では、表層及び中央部において、X線ディフラクトメーター(リガク社製RINT2500)で測定し、{200}正極点図上で、αが0〜10°の範囲(図1参照)のX線ランダム強度比の極大値が3.0以上であると曲げ加工性が良好であることを見いだした。極大値が3.0未満であると曲げ加工性は劣化する。一方、極大値は現実的に15.0を超えることは困難である。したがって極大値の上限は15.0とする。好ましくは表層及び中央部でいずれも極大値が5.0以上である。
{001}<100>方位のX線ランダム強度を調整することで、優れた耐曲げ割れ性を達成する理由は明確でないが、{001}<100>方位は塑性変形時のせん断帯の導入が他の方位より抑制される方位であるため、曲げ加工時に割れが発生しにくいと考えられる。ただし、上記理論により本発明を制限するものではない。上記α及びβの範囲は、加工、熱処理条件および測定誤差等からX線強度比のピーク位置が変動することを考慮して決定された。
一方、特許文献1〜3はいずれも表面の結晶方位を測定して制御したものであり中央部の結晶方位は制御されていない(特許文献1〜3の各請求項1)。そのため、ノッチング加工後の曲げ加工では板厚中央部にマイクロクラックが発生し、曲げ加工性に劣るものであった。
本発明において、「介在物」とは、鋳造時の凝固過程に生じる一般に粗大である晶出物並びに溶解時の溶湯内での反応により生じる酸化物、硫化物等、更には、鋳造時の凝固過程以降、すなわち凝固後の冷却過程、熱間圧延後、溶体化処理後の冷却過程及び時効処理時に固相のマトリックス中に析出反応で生じる析出物を含む概念であり、本銅合金のSEM観察によりマトリックス中に観察される粒子(いわゆる第二相粒子)を包括するものである。「介在物の粒径」は、SEM観察下で測定される、その介在物を含む最小円の直径をいう。「介在物の個数」とは、材料の圧延方向に平行で板厚方向に平行な断面においてエッチング後SEM観察により複数箇所で、母相とは異なる成分の粒子を実際に数えた単位平方mm当たりの平均個数である。
具体的には、熱間圧延後の圧延平行断面において粒径1〜2μmの介在物が50〜200個/mm2存在していると、表層及び中央部両方の上記X線ランダム強度比の極大値が3.0以上になる。50〜200個/mm2の範囲外であると上記X線強度比の極大値が3.0未満となり曲げ加工性が劣化する。
なお、熱間圧延後の粒径1μmを超える介在物の個数は、冷間圧延、溶体化処理、時効処理を含むCu−Ni−Si系合金の製造工程を経て得られる最終製品中の個数とほとんど同一である。
詳細には、熱間圧延後、粒径1〜2μmの介在物が板厚方向に対して均一に分布する材料に冷間圧延を行うと、加工歪が介在物の周辺に集積するため、板厚方向に対して均一に歪が分布する。その材料に溶体化処理を行うと、板厚方向に対して均一に{001}<100>方位の結晶粒が再結晶するため、上記範囲内のX線強度比を得ることができる。
上記特許文献1〜3はいずれも熱間圧延工程の条件には着目しておらず、圧延の加工度又は溶体化処理条件のみの制御で圧延表面の結晶方位を調節している。しかし、熱間圧延後の冷間圧延では、歪速度を制御しないと表層と中央部で発生する加工歪が異なるため、表層と中央部の結晶方位が異なってしまう。また、溶体化処理では、表層と中央部の受けた熱量が異なり、熱量の影響の少ない中央部では目的の結晶方位は達成できないのが通常である。従って、これら特許文献の製造方法では中央部の結晶方位は制御できず、{001}<100>方位を含む領域のX線ランダム強度比の極大値は中央部で増加していなかった。
本発明の製造工程は、まずは大気溶解炉を用い、木炭被覆下で、電気銅、Ni、Si等の原料を溶解し、所望の組成の溶湯を得る。そしてこの溶湯をインゴットに鋳造する。その後、熱間圧延を行い、冷間圧延、溶体化処理(700〜1,000℃で10〜300秒)、時効処理(350〜550℃で2〜20時間)、最終冷間圧延(加工度5〜40%)を行う。最終冷間圧延後に歪取り焼鈍を行っても良い。歪取り焼鈍は、通常Ar等の不活性雰囲気中で250〜600℃で5〜300秒間行われる。さらに高強度化のために溶体化処理と時効処理との間に冷間圧延を行っても良い。また、溶体化処理後に最終冷間圧延、時効処理の順に行い、これら工程の順序を入れ替えても良い。Cu−Ni−Si系合金の製造工程において採用され、上記で例示されている通常の溶体化処理、時効処理及び最終冷間圧延の条件範囲内であれば、下記条件の熱間圧延及びその後の冷間圧延を経た材料は溶体化処理で表層及び中央部共に目的方位の結晶粒が再結晶し、時効処理及び最終冷間圧延後も結晶方位の構造は本質的には変化しない。
以下に本発明の合金条の製造方法中、肝要となる工程の製造条件について詳述する。
インゴットを800〜1,000℃で1〜20時間加熱し均質化焼鈍後、圧延を行う。圧延後、材料温度を600から300℃まで低下させる間の冷却速度は、好ましくは10〜100℃/分、更に好ましくは20〜80℃/分である。冷却速度が上記範囲外になると粒径1〜2μmの介在物が50〜200個/mm2の範囲外になりやすい。即ち、冷却速度が速いと粒径1〜2μmの介在物が50個/mm2未満となり、次の冷間圧延工程で板厚方向に均一な歪を発生できず、遅いと粒径1〜2μmの介在物が200個/mm2を超え、同様に次の冷間圧延工程で板厚方向に均一な歪を発生できず、曲げ性が低下する。
熱間圧延後の冷間圧延の歪速度は、好ましくは1×10⁻⁶〜1×10⁻⁴/s、更に好ましくは5×10-5〜8.0×10-5/sである。本発明では、「歪速度」は、圧延速度/ロール接触弧長として特定される。歪速度が1×10-6/s未満であると、得られる材料のX線強度比の極大値が表層では3.0以上であるが、中央部で3.0未満になる。反対に、1×10-4/sを超えると得られる材料のX線強度比の極大値が中央部では3.0以上であるが、表層で3.0未満になるため好ましくない。
高周波溶解炉にてアルゴン雰囲気下、内径110mm、深さ230mmのアルミナ又はマグネシア製るつぼ中で電気銅2.50Kgを溶解した。表1の組成に従い銅以外の元素を添加し、溶湯温度を1,300℃に調整した後、溶湯を鋳型(材質:鋳鉄)を使用して30×60×120mmのインゴットに鋳造し、以下の工程で、銅合金条を作製した。
(工程1)950℃で3時間加熱した後、厚さ10mmまで熱間圧延し、材料温度が600℃から300℃へ低下するまでの冷却速度を表1記載のとおり変化させた。
(工程2)熱間圧延後の板表面の酸化スケールをグラインダーで研削、除去した。
(工程3)表1記載の歪速度で、板厚0.180mmまで冷間圧延した。歪速度は、圧延速度/ロール接触弧長より決定した。
(工程4)溶体化処理として、800℃で10秒間、大気中で加熱し、水中で急冷した。
(工程5)時効処理として電気炉を用い450℃で5時間、Ar雰囲気中で加熱した。
(工程6)板厚0.15mmまで最終冷間圧延を行った。
(工程7)歪取り焼鈍として、400℃で10秒間、Ar雰囲気中で加熱した。
このようにして作製した試料について、以下の諸特性の評価を行った。
熱間圧延後の試料において、圧延方向に平行で板厚方向に平行な断面の組織をエッチング(水−塩化第二鉄)により現出させ、FE−SEM(日本FEI社製、XL30SFEG)を使用して750倍の倍率で1mm2の視野の2次電子像を観察した。その後、画像解析装置を使用して観察視野における介在物の粒径及び個数をそれぞれ求めた。更に、最終工程後の製品の介在物も測定したが、熱間圧延後の粒径1〜2μmの介在物個数は最終工程後も大きく変化しなかったことが確認された。
X線ディフラクトメーター(株式会社リガク製、RINT2500)により、Co管球を使用し、管電圧は30kV、管電流は100mAで各試料の{200}正極点測定を行い、{200}正極点図を作成した。前述した範囲内のX線強度を測定し、標準試料として同様に測定した銅粉末(関東化学株式会社製、商品名銅(粉末)2N5)のX線強度との比を算出し、その極大値を求めた。表層のX線ランダム強度比の極大値は圧延面を、中央部のX線ランダム強度比の極大値は塩化第二鉄溶液のスプレーエッチングで板厚中央部(板厚深さの1/2)を露出させた面をそれぞれ測定した。なお、圧延面の測定は、圧延面表面をリン酸67%+硫酸10%+水の溶液に15V60秒の条件で電解研磨により組織を現出させ,水洗乾燥させた後に行った。
0.2%耐力は引張試験機を用いてJIS Z 2241に準拠して測定した。本発明で良好な強度とは、0.2%耐力が600〜950MPa、好ましくは700〜950MPaの範囲内であることをいう。
導電率はJIS H 0505に準拠して測定した。本発明で良好な導電率とは30%IACS以上、好ましくは35%IACS以上をいう。
(4)曲げ性
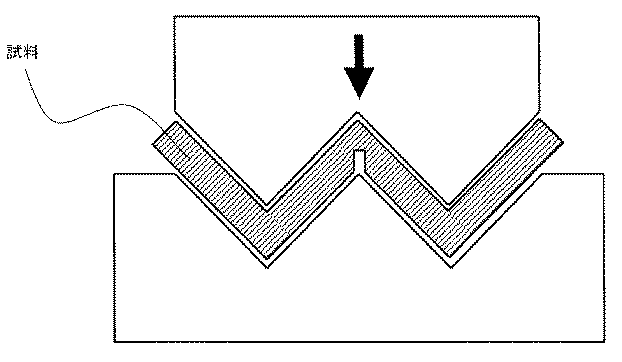
曲げ性の評価として、深さ25、50、75μmのノッチング加工を実施した(図2A参照)。その後、JIS H 3130に準拠して、曲げ半径0mm、GoodWay方向に90°W曲げ加工を行った(図2B参照)。なお、図2Aでノッチを付けられた試料は、図2Bでは上下裏返して用いられている。曲げ加工された部分の圧延方向に平行で板厚方向に平行方向の断面を機械研磨及びバフ研磨で鏡面に仕上げ、光学顕微鏡(倍率50倍)で割れの有無を観察した。光学顕微鏡観察で割れが認められない場合を○、割れが認められた場合を×と評価した。
本発明で「曲げ加工性に優れた」とは、板厚0.15mmの試料に上記評価を行った場合、深さ50μmのノッチング加工でも割れが認められないことをいう。
比較例1は、Ni及びSi濃度がいずれも低かったため0.2%耐力が低かった。比較例2は、Ni及びSi濃度がいずれも高かったため熱間圧延時に割れが発生した。比較例3はNi、Si以外の添加元素濃度が高かったため導電率が低く、電気・電子部品材料として不適当であった。
比較例4は、熱間圧延の冷却速度が遅かったため介在物の個数が多かった例である。X線ランダム強度比の極大値が表層でも中央部でも3.0未満となり曲げ加工性が悪かった。反対に、比較例5及び6は、熱間圧延後に水冷した従来技術例である。冷却速度が速かったため介在物の個数が少なく、冷間圧延の歪速度が適切な範囲内であってもX線ランダム強度比の極大値が表層でも中央部でも3.0未満となり曲げ加工性は悪かった。
比較例7及び8は、熱間圧延後の冷間圧延の歪速度が速かった例である。中央部のX線ランダム強度比の極大値は3.0以上であるが、表層部は3.0未満となりノッチング加工深さ25μm(板厚の1/6)であっても曲げ加工性は悪かった。反対に、比較例9及び10は、熱間圧延後の冷間圧延の歪速度が遅かった例である。表層部のX線ランダム強度比の極大値は3.0以上であるが、中央部は3.0未満となり、ノッチング加工深さ25μmでは割れは発生しなかったが、50μm(板厚の1/3)以上で割れが発生し、その曲げ加工性は悪かった。
比較例11は、特許文献1〜3と同様に熱間圧延後に水冷し、その後の冷間圧延の歪速度を制御することにより、表層のX線ランダム強度比の極大値を3.0以上に調整した例である。中央部のX線ランダム強度比の極大値が3.0未満であるため、ノッチング加工深さ50μm以上で割れが発生し、ノッチング加工後の曲げ加工性は悪かった。
Claims (3)
- 1.0〜4.5質量%のNiと0.2〜1.0質量%のSiを含有し、残部が銅及び不可避的不純物からなり、表層及び中央部のいずれにおいても、{200}正極点図上で、シュルツ法に規定する回折用ゴニオメータの回転軸に垂直な軸回りの角度αが0〜10°の範囲のX線ランダム強度比の極大値が3.0〜15.0である曲げ加工性に優れたCu−Ni−Si系合金条。
- 圧延方向に平行で板厚方向に平行な断面の、粒径1〜2μmの介在物の個数が50〜200個/mm2である請求項1に記載されたCu−Ni−Si系合金条。
- Sn、Zn、Mg、Fe、Ti、Zr、Cr、Al、P、Mn、Co、Cr及びAgのうち1種以上を総量で0.005〜2.5質量%含有する請求項1又は2に記載されたCu−Ni−Si系合金条。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011058054A JP5417366B2 (ja) | 2011-03-16 | 2011-03-16 | 曲げ加工性に優れたCu−Ni−Si系合金 |
| TW101108436A TWI453288B (zh) | 2011-03-16 | 2012-03-13 | Cu-Ni-Si alloy excellent in bending workability |
| PCT/JP2012/056568 WO2012124732A1 (ja) | 2011-03-16 | 2012-03-14 | 曲げ加工性に優れたCu-Ni-Si系合金条 |
| CN201280013438.2A CN103429771B (zh) | 2011-03-16 | 2012-03-14 | 弯曲加工性优异的Cu-Ni-Si系合金条 |
| KR1020137026858A KR101590242B1 (ko) | 2011-03-16 | 2012-03-14 | 굽힘 가공성이 우수한 Cu-Ni-Si 계 합금조 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011058054A JP5417366B2 (ja) | 2011-03-16 | 2011-03-16 | 曲げ加工性に優れたCu−Ni−Si系合金 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012193408A JP2012193408A (ja) | 2012-10-11 |
| JP5417366B2 true JP5417366B2 (ja) | 2014-02-12 |
Family
ID=46830797
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011058054A Active JP5417366B2 (ja) | 2011-03-16 | 2011-03-16 | 曲げ加工性に優れたCu−Ni−Si系合金 |
Country Status (5)
| Country | Link |
|---|---|
| JP (1) | JP5417366B2 (ja) |
| KR (1) | KR101590242B1 (ja) |
| CN (1) | CN103429771B (ja) |
| TW (1) | TWI453288B (ja) |
| WO (1) | WO2012124732A1 (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103205600A (zh) * | 2013-04-18 | 2013-07-17 | 大连理工大学 | 一种高强导电Cu-Ni-Si-M合金 |
| JP5916964B2 (ja) * | 2014-03-25 | 2016-05-11 | 古河電気工業株式会社 | 銅合金板材、コネクタ、および銅合金板材の製造方法 |
| CN104561649B (zh) * | 2015-02-08 | 2016-08-31 | 江西省首诺铜业有限公司 | 一种高强度铜镍硅合金的生产工艺 |
| JP6385383B2 (ja) * | 2016-03-31 | 2018-09-05 | Jx金属株式会社 | 銅合金板材および銅合金板材の製造方法 |
| JP6762333B2 (ja) * | 2018-03-26 | 2020-09-30 | Jx金属株式会社 | Cu−Ni−Si系銅合金条 |
| KR102052502B1 (ko) | 2019-02-22 | 2019-12-05 | 김기찬 | 디스크 교체가 용이한 그라인더 |
| JP2020158817A (ja) | 2019-03-26 | 2020-10-01 | Jx金属株式会社 | 強度と圧延平行方向および圧延直角方向の曲げ加工性に優れたCu−Ni−Si系合金条 |
| CN111500893A (zh) * | 2020-06-10 | 2020-08-07 | 铜陵高铜科技有限公司 | 超高强度铜合金板带材及其制造方法 |
| CN118103534A (zh) * | 2022-01-20 | 2024-05-28 | 古河电气工业株式会社 | 铜合金板材及其制造方法 |
| CN114934204B (zh) * | 2022-05-07 | 2022-12-20 | 陕西斯瑞新材料股份有限公司 | 一种电气化铁路接触网零部件用Cu-Ni-Si线材制备方法及其应用 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4166196B2 (ja) * | 2004-06-28 | 2008-10-15 | 日鉱金属株式会社 | 曲げ加工性が優れたCu−Ni−Si系銅合金条 |
| JP4584692B2 (ja) | 2004-11-30 | 2010-11-24 | 株式会社神戸製鋼所 | 曲げ加工性に優れた高強度銅合金板およびその製造方法 |
| JP4686658B2 (ja) * | 2005-03-30 | 2011-05-25 | Jx日鉱日石金属株式会社 | プレス打抜き性に優れた電子部品用素材 |
| JP4566048B2 (ja) | 2005-03-31 | 2010-10-20 | 株式会社神戸製鋼所 | 曲げ加工性に優れた高強度銅合金板及びその製造方法 |
| JP4813814B2 (ja) * | 2005-03-31 | 2011-11-09 | Jx日鉱日石金属株式会社 | Cu−Ni−Si系銅合金及びその製造方法 |
| JP4408275B2 (ja) * | 2005-09-29 | 2010-02-03 | 日鉱金属株式会社 | 強度と曲げ加工性に優れたCu−Ni−Si系合金 |
| CN101821416A (zh) * | 2007-07-27 | 2010-09-01 | Msi株式会社 | Cu合金材料 |
| JP2010222618A (ja) * | 2009-03-23 | 2010-10-07 | Nippon Mining & Metals Co Ltd | Cu−Ni−Si系銅合金圧延板及びそれを用いた電気部品 |
| JP2011017072A (ja) | 2009-07-10 | 2011-01-27 | Furukawa Electric Co Ltd:The | 銅合金材料 |
-
2011
- 2011-03-16 JP JP2011058054A patent/JP5417366B2/ja active Active
-
2012
- 2012-03-13 TW TW101108436A patent/TWI453288B/zh active
- 2012-03-14 WO PCT/JP2012/056568 patent/WO2012124732A1/ja not_active Ceased
- 2012-03-14 CN CN201280013438.2A patent/CN103429771B/zh active Active
- 2012-03-14 KR KR1020137026858A patent/KR101590242B1/ko active Active
Also Published As
| Publication number | Publication date |
|---|---|
| TW201247909A (en) | 2012-12-01 |
| CN103429771A (zh) | 2013-12-04 |
| KR20140002001A (ko) | 2014-01-07 |
| KR101590242B1 (ko) | 2016-01-29 |
| TWI453288B (zh) | 2014-09-21 |
| CN103429771B (zh) | 2015-08-26 |
| WO2012124732A1 (ja) | 2012-09-20 |
| JP2012193408A (ja) | 2012-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5117604B1 (ja) | Cu−Ni−Si系合金及びその製造方法 | |
| KR101615830B1 (ko) | 전자 기기용 구리 합금, 전자 기기용 구리 합금의 제조 방법, 전자 기기용 구리 합금 소성 가공재 및 전자 기기용 부품 | |
| JP5261500B2 (ja) | 導電性と曲げ性を改善したCu−Ni−Si−Mg系合金 | |
| CN103429771B (zh) | 弯曲加工性优异的Cu-Ni-Si系合金条 | |
| CN103502487B (zh) | 电子设备用铜合金、电子设备用铜合金的制造方法、电子设备用铜合金塑性加工材料、及电子设备用组件 | |
| JP6226098B2 (ja) | 電子・電気機器用銅合金、電子・電気機器用銅合金板条材、電子・電気機器用部品、端子、バスバー、及び、リレー用可動片 | |
| KR101917416B1 (ko) | 전자 재료용 Cu-Co-Si 계 합금 | |
| WO2012121109A1 (ja) | Cu-Ni-Si系合金及びその製造方法 | |
| JP5539932B2 (ja) | 曲げ加工性に優れたCu−Co−Si系合金 | |
| JP5461467B2 (ja) | 強度、導電率及び曲げ加工性に優れたチタン銅及びその製造方法 | |
| WO2017043556A1 (ja) | 電子・電気機器用銅合金、電子・電気機器用銅合金塑性加工材、電子・電気機器用部品、端子、及び、バスバー | |
| JP6228725B2 (ja) | Cu−Co−Si系合金及びその製造方法 | |
| CN102453810A (zh) | 强度、导电率及弯曲加工性优异的钛铜及其制造方法 | |
| JP4408275B2 (ja) | 強度と曲げ加工性に優れたCu−Ni−Si系合金 | |
| JP2016199808A (ja) | Cu−Co−Si系合金及びその製造方法 | |
| JP6246454B2 (ja) | Cu−Ni−Si系合金及びその製造方法 | |
| JP6246173B2 (ja) | 電子部品用Cu−Co−Ni−Si合金 | |
| JP6246174B2 (ja) | 電子部品用Cu−Co−Ni−Si合金 | |
| JP2013147687A (ja) | 曲げ加工性に優れたチタン銅 | |
| KR102345805B1 (ko) | 강도와 압연 평행 방향 및 압연 직각 방향의 굽힘 가공성이 우수한 Cu-Ni-Si계 합금 스트립 | |
| JP7355569B2 (ja) | 銅合金、伸銅品及び電子機器部品 | |
| JP6830135B2 (ja) | 電子部品用Cu−Ni−Co−Si合金 | |
| JP5595961B2 (ja) | 電子材料用Cu−Ni−Si系銅合金及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120928 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131029 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131118 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5417366 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |