JP5428302B2 - 樹脂構造体の製造方法および樹脂構造体製造装置 - Google Patents
樹脂構造体の製造方法および樹脂構造体製造装置 Download PDFInfo
- Publication number
- JP5428302B2 JP5428302B2 JP2008298406A JP2008298406A JP5428302B2 JP 5428302 B2 JP5428302 B2 JP 5428302B2 JP 2008298406 A JP2008298406 A JP 2008298406A JP 2008298406 A JP2008298406 A JP 2008298406A JP 5428302 B2 JP5428302 B2 JP 5428302B2
- Authority
- JP
- Japan
- Prior art keywords
- protective layer
- base material
- resin structure
- working gas
- resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000011347 resin Substances 0.000 title claims description 43
- 229920005989 resin Polymers 0.000 title claims description 43
- 238000004519 manufacturing process Methods 0.000 title claims description 15
- 239000000463 material Substances 0.000 claims description 84
- 239000011241 protective layer Substances 0.000 claims description 48
- 239000007921 spray Substances 0.000 claims description 41
- 239000000843 powder Substances 0.000 claims description 29
- 239000007769 metal material Substances 0.000 claims description 22
- 238000000034 method Methods 0.000 claims description 19
- 229920002430 Fibre-reinforced plastic Polymers 0.000 claims description 9
- 239000011151 fibre-reinforced plastic Substances 0.000 claims description 9
- 238000005507 spraying Methods 0.000 claims description 3
- 238000001816 cooling Methods 0.000 claims 1
- 239000007789 gas Substances 0.000 description 25
- 238000010438 heat treatment Methods 0.000 description 14
- 229910052751 metal Inorganic materials 0.000 description 10
- 239000002184 metal Substances 0.000 description 10
- 239000000853 adhesive Substances 0.000 description 5
- 230000001070 adhesive effect Effects 0.000 description 5
- 238000010586 diagram Methods 0.000 description 4
- 238000005452 bending Methods 0.000 description 3
- 238000002844 melting Methods 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- 239000007787 solid Substances 0.000 description 3
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000012159 carrier gas Substances 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000002657 fibrous material Substances 0.000 description 2
- 229910052734 helium Inorganic materials 0.000 description 2
- 239000001307 helium Substances 0.000 description 2
- SWQJXJOGLNCZEY-UHFFFAOYSA-N helium atom Chemical compound [He] SWQJXJOGLNCZEY-UHFFFAOYSA-N 0.000 description 2
- 239000007790 solid phase Substances 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 229920000049 Carbon (fiber) Polymers 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 229910009043 WC-Co Inorganic materials 0.000 description 1
- 239000003570 air Substances 0.000 description 1
- 230000004075 alteration Effects 0.000 description 1
- 239000004917 carbon fiber Substances 0.000 description 1
- 239000004918 carbon fiber reinforced polymer Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 229910052757 nitrogen Inorganic materials 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- UONOETXJSWQNOL-UHFFFAOYSA-N tungsten carbide Chemical compound [W+]#[C-] UONOETXJSWQNOL-UHFFFAOYSA-N 0.000 description 1
Images


Landscapes
- Other Surface Treatments For Metallic Materials (AREA)
Description
なお、特許文献1に記載のように、保護部材を複数用いる構成であれば、保護部材を形成する金属板一つあたりの変形量が少なくなり翼形状に応じた変形が容易となるが、金属板に曲げ加工を施すという工程は従来と同様に必要であり、従来の問題点と同様に施工性の問題がある。
このような構成を採用することによって、本発明では、コールドスプレー法により、金属材の粉末を作動ガスと共にノズルから高速で噴射し、固相状態のまま樹脂材の基材に衝突させることで、金属材の保護層を形成することが可能となる。
このような構成を採用することによって、本発明では、繊維強化プラスチックからなる基材の表面上に金属材の保護層が形成される樹脂構造体が得られる。
このような構成を採用することによって、本発明では、翼形状において特に摩耗が懸念される前縁湾曲部に金属材の保護層が形成される樹脂構造体が得られる。
したがって、本発明は、施工性及び作業効率の向上を図ることが可能な、金属材の保護層を備える樹脂構造体の製造方法を提供することができる効果がある。
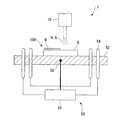
図1は、本実施形態に係るコールドスプレー装置1の概略構成を示す模式図である。
図2は、本実施形態に係るコールドスプレー部10の概略構成を示す模式図である。
コールドスプレー装置1は、コールドスプレー法を用いて基材Bの表面上に保護層Rを形成するものであり、材料粉末Aをスプレーするコールドスプレー部10と、基材Bを載置すると共に基材Bを一定温度に温度制御する基材温度調整部50等から構成される。
基材Bは、例えば、樹脂材と繊維材との複合材である繊維強化プラスチック(FRP)を対象とし、本実施形態では、繊維材として炭素繊維を用いたCFRPを選択している。
材料粉末Aは、例えば、アルミニウム(Al)、Al合金、ステンレス、タングステン・カーバイドコバルト(WC−Co)等の硬質の金属粉末が用いられ、本実施形態では、ステンレスを選択している。
なお、材料粉末Aの吹き付け速度(噴射速度)は、300〜800m/s程度に設定されている。
また、作動ガスGとしては、空気、窒素、ヘリウムなどが用いられる。特に、不活性ガス(ヘリウム)が好適である。ガス圧力は、0.27〜0.69MPa程度に設定されている。
加熱ヒータ54としては、高周波コイル(高周波誘導加熱装置)が好適に用いられる。
交流電源に接続された加熱ヒータ54(高周波コイル)を作動させると、加熱プレート52の表面付近に高密度のうず電流が発生し、そのジュール熱で加熱プレート52が誘導加熱するようになっている。
したがって、温度制御部58は、温度センサ56の検出結果に基づいて加熱ヒータ54を制御することで、基材Bを所望の温度に加熱・維持することが可能となっている。
そして、スプレーガン11に供給された作動ガスG(G1,G2)と材料粉末Aは、スプレーガン11の先端のノズル11Nを経て音速〜超音速流となり、ノズル11Nの出口から噴出される。
ノズル11Nの出口から噴出した材料粉末Aは、固体のまま基材Bに衝突する。そして、高速で基材Bに衝突した材料粉末Aは、塑性変形して基材Bに付着(保護層Rを形成)する。また、材料粉末Aが基材Bに衝突した際に運動エネルギーが熱エネルギーに変わり、材料によっては材料表面が融点を超え結合し強固な密着力を得ることができる。
これによって得た保護層Rは、緻密で密度が高く、且つ、硬質の耐摩耗性を有する層を形成する。特に、材料粉末Aを加熱して溶融させないので、酸化や熱変質が殆どないという優れた性質を有する。また、材料粉末Aは、融点以下の低温度で噴射されるため、樹脂材から形成される基材Bに熱変形を与えることなく、保護層Rを形成することができる。
このようにして、基板Bの表面上に保護層Rが形成された樹脂構造体100が得られる。
この樹脂構造体100は、翼形状を有する基材Bと、翼形状の前縁湾曲部101に位置する表面上に保護層Rが形成されている。このような樹脂構造体100を形成する場合は、例えば、固定具を用いて基材Bを加熱プレート上に固定し、前縁湾曲部101に沿ってスプレーガン11を走査させる。あるいは、スプレーガン11が固定ならば、基材Bをスプレーガン11に対して相対的に移動させ、前縁湾曲部101に沿って保護層Rを形成する方法が採られることとなる。
上記コールドスプレー法を用いることで、図3に示す如く、基材Bが複雑な3次元形状を有していても、その形状に沿って材料粉末Aが衝突して、その形状に応じた一定の厚さの耐摩耗性を有する保護層Rを形成することが可能となり、また、保護層Rと基材Bとを接着剤を必要とせずに併合させることが可能となる。
したがって、本発明は、施工性及び作業効率の向上を図ることが可能な、金属材の保護層Rを備える樹脂構造体100の製造方法を提供することができる効果がある。
Claims (2)
- 繊維強化プラスチックからなる樹脂材から形成される翼形状の基材の前縁湾曲部に位置する表面上に、コールドスプレー法により、金属材の粉末を、加熱した作動ガスと共にノズルから噴射し、前記金属材から形成される保護層を形成した後、前記作動ガスのみを前記ノズルから噴射しながら前記保護層を徐々に冷却する保護層形成工程を有することを特徴とする樹脂構造体の製造方法。
- 繊維強化プラスチックからなる樹脂材から形成される翼形状の基材の前縁湾曲部に位置する表面上に、コールドスプレー法により、金属材の粉末を、加熱した作動ガスと共にノズルから噴射し、前記金属材から形成される保護層を形成した後、前記作動ガスのみを前記ノズルから噴射しながら前記保護層を徐々に冷却するスプレーガンを備える保護層形成装置を有することを特徴とする樹脂構造体製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008298406A JP5428302B2 (ja) | 2008-11-21 | 2008-11-21 | 樹脂構造体の製造方法および樹脂構造体製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008298406A JP5428302B2 (ja) | 2008-11-21 | 2008-11-21 | 樹脂構造体の製造方法および樹脂構造体製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010121197A JP2010121197A (ja) | 2010-06-03 |
| JP5428302B2 true JP5428302B2 (ja) | 2014-02-26 |
Family
ID=42322780
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008298406A Expired - Fee Related JP5428302B2 (ja) | 2008-11-21 | 2008-11-21 | 樹脂構造体の製造方法および樹脂構造体製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5428302B2 (ja) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56133461A (en) * | 1980-03-25 | 1981-10-19 | Toyota Motor Corp | Production of parts made of composite material |
| JP4118589B2 (ja) * | 2001-04-12 | 2008-07-16 | 独立行政法人産業技術総合研究所 | 樹脂と脆性材料との複合構造物及びその作製方法 |
| JP2004084524A (ja) * | 2002-08-26 | 2004-03-18 | Mitsubishi Heavy Ind Ltd | ファンのブレード、ファン及びファンのブレードの補強方法 |
| US8349396B2 (en) * | 2005-04-14 | 2013-01-08 | United Technologies Corporation | Method and system for creating functionally graded materials using cold spray |
| JP2007063582A (ja) * | 2005-08-29 | 2007-03-15 | Fujifilm Corp | 成膜方法及び成膜装置 |
| JP4908884B2 (ja) * | 2006-03-15 | 2012-04-04 | 三菱重工業株式会社 | 成形体表面の導電化方法及び表面導電性成形体 |
-
2008
- 2008-11-21 JP JP2008298406A patent/JP5428302B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2010121197A (ja) | 2010-06-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4973324B2 (ja) | コールドスプレー方法、コールドスプレー装置 | |
| Kromer et al. | Laser surface texturing to enhance adhesion bond strength of spray coatings–Cold spraying, wire-arc spraying, and atmospheric plasma spraying | |
| Devaraj et al. | Thermal spray deposition of aluminum and zinc coatings on thermoplastics | |
| Grigoriev et al. | Cold spraying: From process fundamentals towards advanced applications | |
| EP2506981B1 (en) | Coaxial laser assisted cold spray nozzle | |
| Amin et al. | A review on thermal spray coating processes | |
| US8783584B2 (en) | Nozzle for cold spray system and cold spray device using the nozzle for cold spray system | |
| AU2015336950B2 (en) | Method and apparatus for cladding a surface of an article | |
| JP2019527346A (ja) | 原子燃料棒に耐腐食性障壁被膜を施すためのスプレー法 | |
| US20170252896A1 (en) | Method for treating a composite part | |
| CA3054112A1 (en) | An improved gas dynamic cold spray device and method of coating a substrate | |
| US20100119707A1 (en) | Protective coatings and coating methods for polymeric materials and composites | |
| JP2007516827A (ja) | 粉末予熱装置が具備された低温スプレー装置 | |
| CN101668876A (zh) | 热表面处理工艺中低温冷却的设备及方法 | |
| CN105500823A (zh) | 金属与树脂的复合体的制备方法 | |
| US11268183B2 (en) | Method of forming an abrasive coating on a fan blade tip | |
| CN103108725A (zh) | 通过固态co2喷射移除陶瓷涂层的方法和装置 | |
| TW201521916A (zh) | 金屬粉末之製造方法及裝置 | |
| JP2009179831A (ja) | コールドスプレー用ノズル及びコールドスプレー装置 | |
| US20120171374A1 (en) | Nozzle for use with a spray coating gun | |
| US20160369399A1 (en) | Directed energy deposition with cooling mechanism | |
| US20050025896A1 (en) | Thermal spray metal on low heat resistant substrates | |
| Kim et al. | Surface hardness as a function of laser metal deposition parameters | |
| JP5130991B2 (ja) | コールドスプレー方法、コールドスプレー装置 | |
| CN110423972B (zh) | 一种高密度贯穿型垂直裂纹热障涂层及其快速制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110927 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130613 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130618 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130813 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131105 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131118 |
|
| LAPS | Cancellation because of no payment of annual fees |