JP5438302B2 - 加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板とその製造方法 - Google Patents
加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板とその製造方法 Download PDFInfo
- Publication number
- JP5438302B2 JP5438302B2 JP2008280028A JP2008280028A JP5438302B2 JP 5438302 B2 JP5438302 B2 JP 5438302B2 JP 2008280028 A JP2008280028 A JP 2008280028A JP 2008280028 A JP2008280028 A JP 2008280028A JP 5438302 B2 JP5438302 B2 JP 5438302B2
- Authority
- JP
- Japan
- Prior art keywords
- less
- steel sheet
- galvanized steel
- dip galvanized
- strength
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/26—Methods of annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/001—Heat treatment of ferrous alloys containing Ni
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/005—Heat treatment of ferrous alloys containing Mn
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/008—Heat treatment of ferrous alloys containing Si
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/04—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing
- C21D8/0447—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing characterised by the heat treatment
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/005—Ferrous alloys, e.g. steel alloys containing rare earths, i.e. Sc, Y, Lanthanides
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/08—Ferrous alloys, e.g. steel alloys containing nickel
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/16—Ferrous alloys, e.g. steel alloys containing copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/22—Ferrous alloys, e.g. steel alloys containing chromium with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/022—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by heating
- C23C2/0224—Two or more thermal pretreatments
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/024—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by cleaning or etching
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
- C23C2/29—Cooling or quenching
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/005—Ferrite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Thermal Sciences (AREA)
- Physics & Mathematics (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Crystallography & Structural Chemistry (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Coating With Molten Metal (AREA)
Description
350℃から700℃までの昇温速度:HR2≧60℃/分 ・・・(2)
700℃から最高到達温度までの昇温速度:5℃/分≦HR3≦420℃/分 ・・・(3)
Ac1点≦(最高到達温度)≦(TrecまたはAc3点のいずれか低い方の温度) ・・・(4)
但し、Trecは、
Ti、Nb、およびVのいずれも含有していない場合は、
Trec=−4×(冷延率)+1000+3×(Si%)+14×(Mn%)
+2×(Cr%)+19×(Mo%)+38×(Cu%)+2×(Ni%)
とし、
Ti、Nb、およびVのうち少なくとも一種を含有する場合は、
Trec=−10×(冷延率)+1100+3×(Si%)+14×(Mn%)
+2×(Cr%)+19×(Mo%)+38×(Cu%)+2×(Ni%)
+5000×(Ti%)+6200×(Nb%)+4350×(V%)
とする。((元素名%)は、各元素の含有量(質量%)を表す。)
Cは鋼板の強度を確保するために重要な元素である。また、マルテンサイト組織の生成量や形態に影響を与え、伸びを向上させる作用を有する。そこでC量を0.05%以上と定めた。C量は好ましくは0.06%以上であり、より好ましくは0.07%以上である。一方、C量が過剰になると溶接性が低下する。そこでC量を0.3%以下と定めた。C量は好ましくは0.25%以下であり、より好ましくは0.2%以下である。
Siは伸びを低下させることなく固溶強化により鋼板の強度向上に寄与する元素である。このような効果を発揮させるために、好ましいSi量は0.005%以上、より好ましくは0.01%以上である。一方、Si量が過剰になると強度が高くなりすぎて圧延負荷が増大し、また熱間圧延時にスケールが発生して鋼板の表面性状を悪化させる。そこでSi量を3.0%以下と定めた。Si量は好ましくは2.5%以下、より好ましくは2.0%以下である。
Mnは鋼板の強度を確保するために重要な元素である。そこでMn量を1.5%以上と定めた。Mn量は、好ましくは1.7%以上であり、より好ましくは2.0%以上である。一方、Mn量が過剰になると伸びが劣化するため、Mn量を3.5%以下と定めた。Mn量は、好ましくは3.2%以下であり、より好ましくは3.0%以下である。
Alは脱酸作用を有する元素である。そこでAl量を0.005%以上と定めた。Al量は、好ましくは0.01%以上、より好ましくは0.03%以上である。一方、Al量が過剰になるとコストアップを招くため、0.15%以下と定めた。Al量は、好ましくは0.1%以下、より好ましくは0.07%以下である。
Pは過剰になると溶接性が劣化する。そこでP量を0.1%以下と定めた。P量は好ましくは0.08%以下、より好ましくは0.05%以下である。
Sは過剰になると硫化物系介在物が増大して鋼板の強度が劣化する。そこでS量を0.05%以下と定めた。S量は、好ましくは0.01%以下であり、より好ましくは0.007%以下である。
Crは鋼の焼入性を高め、高強度化に有効な元素である。特に後述するMoと比較して中間段階変態組織であるベイナイト組織の形成を抑制する効果が顕著であり、フェライトとマルテンサイトを主体とする複合組織鋼板を得るのに有効な元素である。このような効果を発揮させるためCr量は0.04%以上とすることが好ましく、より好ましくは0.07%以上である。一方、Cr量が過剰になると延性が低下する。そこでCr量を1.0%以下とすることが好ましい。Cr量はより好ましくは0.8%以下であり、さらに好ましくは0.6%以下である。
Moは鋼の焼入性を高め、高強度化に有効な元素である。このような効果を発揮させるためにMo量は0.04%以上とすることが好ましく、より好ましくは0.07%以上である。一方、Mo量が過剰になると延性が低下し、またコストも高くなる。そこでMo量を1.0%以下とすることが好ましい。Mo量は、より好ましくは0.8%以下であり、さらに好ましくは0.6%以下である。
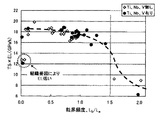
Ti、Nb、Vはいずれも炭化物や窒化物等の析出物を形成して鋼の強度を向上させるとともに、再結晶を抑制する作用を有する。つまり加工組織を残存させることができ、粒界頻度(Lb/La)を高めて高降伏強度を達成することができる。Ti量は好ましくは0.01%以上、より好ましくは0.02%以上である。Nb量は好ましくは0.01%以上であり、より好ましくは0.03%以上である。またV量は好ましくは0.01%以上であり、より好ましくは0.03%以上である。一方、これらの元素が過剰になり、粒界頻度(Lb/La)が高くなりすぎると伸びの低下を招く。そこで、Ti量を0.2%以下、Nb量を0.3%以下、V量を0.2%以下とすることが好ましい。Ti量はより好ましくは0.15%以下、さらに好ましくは0.1%以下である。Nb量はより好ましくは0.2%以下、さらに好ましくは0.15%以下である。V量はより好ましくは0.15%以下、さらに好ましくは0.13%以下である。
Cu、Niは鋼板の高強度化に有効な元素である。このような効果を発揮させるため、Cu量は好ましくは0.05%以上、より好ましくは0.1%以上である。またNi量は好ましくは0.05%以上、より好ましくは0.1%以上である。一方、CuやNiが過剰となると熱間加工性が低下してしまう。そこでCu量を3%以下、Ni量を3%以下とすることが好ましい。Cu量はより好ましくは2%以下、さらに好ましくは1%以下である。Ni量はより好ましくは2%以下、さらに好ましくは1%以下である。
BはCr、Moと同様に、鋼の焼入性を高め、高強度化に有効な元素である。このような効果を発揮させるため、B量は好ましくは0.001%以上、より好ましくは0.0015%以上である。一方、B量が過剰になるとホウ化物の生成が顕著となり、延性が低下する。そこでB量を0.01%以下とすることが好ましい。B量はより好ましくは0.008%以下、さらに好ましくは0.005%以下である。
Ca、Mg、REMは介在物の形態制御、特に微細分散化に寄与する元素である。このような効果を発揮するため、Ca量は好ましくは0.0005%以上、より好ましくは0.001%以上である。またMg量は好ましくは0.0005%以上、より好ましくは0.001%以上であり、REM量は好ましくは0.0005%以上、より好ましくは0.001%以上である。一方、これらの元素が過剰になると鋳造性や熱間加工性を低下させたり、延性を低下させる。そこでCa量を0.01%以下、Mg量を0.01%以下、REM量を0.005%以下とすることが好ましい。Ca量はより好ましくは0.007%以下、さらに好ましくは0.005%以下である。またMg量はより好ましくは0.007%以下、さらに好ましくは0.005%以下である。REM量はより好ましくは0.007%以下、さらに好ましくは0.005%以下である。
室温から350℃までの昇温では加工されたフェライト組織中の残留歪みを開放し、後述の組織の回復挙動を通じて良好な伸び(EL)を確保することができる。つまりHR1が900℃/分を超えると、後述する350℃から700℃までの昇温時に加工組織の回復が顕著となり、結晶方位差が10°未満の粒界の割合が小さくなって降伏強度が低下する。従ってHR1の上限を900℃/分と定めた。HR1は好ましくは750℃/分以下であり、より好ましくは600℃/分以下である。HR1の下限は特に限定されないが、例えば1℃/分程度であってもよい。
350℃から700℃までの昇温速度は加工組織の回復挙動に大きな影響を与える。HR2が60℃/分未満となると、加工組織の回復が顕著となり結晶方位差が10°未満の粒界の割合が小さくなって降伏強度が低下する。そこでHR2を60℃/分以上と定めた。HR2は好ましくは90℃/分以上、より好ましくは120℃/分以上である。一方、HR2が速くなりすぎて加工組織の回復が起こり難いと、700℃から最高到達温度での再結晶が促進されるため、結果的に焼鈍後の組織として結晶方位差が10°未満の粒界を含まないこともありその場合、降伏強度が低下してしまう。従ってHR2は1500℃/分以下とすることが好ましい。
700℃から最高到達温度までの温度域は、加工組織からオーステナイトが逆変態する温度域であり、該温度域での昇温速度は組織分率を確保して良好な伸び(EL)を実現する上で重要である。HR3が5℃/分を下回ると、逆変態の進行より組織の回復が顕著となるか、もしくは再結晶が生じて結晶方位差が10°より小さい境界の割合が小さくなる。そこでHR3を5℃/分以上と定めた。HR3は好ましくは7℃/分以上であり、より好ましくは10℃/分以上である。一方、HR3が420℃/分を超えると回復があまり起こらず、結晶方位差が10°より小さい境界が多く残ってしまい、伸びが劣化する。そこでHR3を420℃/分以下と定めた。HR3は好ましくは400℃/分以下であり、より好ましくは350℃/分以下である。
Ac1点はオーステナイトへの逆変態が起こる下限の温度であり、最高到達温度がAc1点を下回るとオーステナイトへの逆変態が起こらないため、DP組織を得ることができず、優れた伸びを確保することができない。最高到達温度の下限は、好ましくはAc1点+20℃、より好ましくはAc1点+50℃である。なお、Ac1点は下記式により算出される。下記式中、(元素名%)は各元素の含有量(質量%)を表すものとする(以下、同じ。)。
Ac1=723+29.1×(Si%)−10.7×(Mn%)+16.9×(Cr%)−16.9×(Ni%)
Trec=−4×(冷延率)+1000+3×(Si%)+14×(Mn%)
+2×(Cr%)+19×(Mo%)+38×(Cu%)+2×(Ni%)
また、Ti、Nb、およびVのうち少なくとも一種を含有する場合は、
Trec=−10×(冷延率)+1100+3×(Si%)+14×(Mn%)
+2×(Cr%)+19×(Mo%)+38×(Cu%)+2×(Ni%)
+5000×(Ti%)+6200×(Nb%)+4350×(V%)
により算出される。
Ac3=910−203×(C%)1/2+44.7×(Si%)−30×(Mn%)
−11×(Cr%)+31.5×(Mo%)−20×(Cu%)−15.2×(Ni%)
+400×(Ti%)+104×(V%)+700×(P%)+400×(Al%)
そこで最高到達温度はTrecまたはAc3点のいずれか低い方の温度とした。好ましい上限温度は(Trec−5℃)または(Ac3点−5℃)のいずれか低い方の温度であり、より好ましくは(Trec−10℃)または(Ac3点−10℃)のいずれか低い方の温度である。
600℃から最高到達温度までの温度域での滞在時間とは、600℃から最高到達温度への昇温に要する時間と、最高到達温度で保持する時間を合わせた時間を意味する。前記滞在時間は、加工組織の回復、再結晶挙動と相変態挙動を適切に制御する上で重要である。該温度域での時間が400秒を超えると、フェライトからオーステナイトへの逆変態の進行に対して、加工組織の回復が顕著となるか、もしくは再結晶が生じて結晶方位差が10°未満の粒界の割合が少なくなる。従って600℃から最高到達温度までの温度域での滞在時間を400秒以下と定めた。前記滞在時間は好ましくは350秒以下であり、より好ましくは300秒以下である。該温度域での時間の下限は特に限定されないが例えば30秒程度であってもよい。

フェライトおよびマルテンサイト組織については、上記で得られた鋼板の圧延方向に垂直な断面のt/4位置(t:板厚)において、任意の測定領域(約50μm×50μm)を走査型電子顕微鏡(SEM)により倍率3000倍で観察した。観察は5視野について行い、点算法によって測定した面積率の算術平均を求めた。また残留オーステナイトについては、飽和磁化法により体積率を測定し、面積率に換算した(R&D 神戸製鋼技報 Vol.52 No.3)。
鋼板のt/4位置(t:板厚)から、JIS Z2201の5号試験片を採取し、JIS Z2241に従って引張強度(TS)、降伏強度(YP)、全伸び(EL)を測定した。これらの値から、降伏比(YR)およびTS×ELを算出した。TSは980MPa以上を合格とし、YRは60%以上を合格とした。またELについては、強度レベルに応じて、980MPa≦TS<1180MPaの時はEL≧14%、1180MPa≦TS<1270MPaの時はEL≧12%、1270MPa≦TS<1370MPaの時はEL≧11%を合格とした。
結晶方位差が10°以上の粒界の単位面積あたりの長さと、結晶方位差が10°未満の粒界の単位面積あたりの長さは、鋼板の幅方向に垂直な断面のt/4位置付近(t:板厚)を、前述のようにSEM−EBSP(走査型電子顕微鏡電子後方散乱)法によって結晶方位解析を行い算出した。EBSP法では、0.1μmステップで50μm×50μmの範囲を3視野測定し、CI値≧0.1以上で結晶方位解析を実施した。
結晶方位差が10°以上の粒界で囲まれたフェライト粒の平均粒径は、鋼板の幅方向に垂直な断面のt/4位置付近(t:板厚)を求積法によって求めた(測定領域:200μm×200μm)。さらに粒度分布についても同じ視野において、結晶方位差が10°以上の粒界で囲まれたフェライト粒のうち粒径が30μm以下のものの面積割合を求めた。測定は5視野について行い、前記粒径および粒度頻度のそれぞれについて算術平均を求めた。
Claims (8)
- C :0.05〜0.3%(質量%の意味。化学成分組成について、以下同じ。)、
Si:3.0%以下(0%を含まない)、
Mn:1.5〜3.5%、
Al:0.005〜0.15%、
P :0.1%以下(0%を含まない)、
S :0.05%以下(0%を含まない)
を含有し、残部は鉄および不可避不純物であって、
金属組織がフェライトとマルテンサイトを含有する複合組織であるとともに、
全組織に対する割合で、
フェライトの面積率:5〜85%、
マルテンサイトの面積率:15〜90%、
残留オーステナイトの面積率:20%以下であり、
フェライトとマルテンサイトと残留オーステナイトの面積率の合計:70%以上であり、
フェライト組織において、結晶方位差が10°以上の粒界の単位面積あたりの長さをLa、結晶方位差が10°未満の粒界の単位面積あたりの長さをLbとしたとき、
0.2≦(Lb/La)≦1.5を満たし、
結晶方位差が10°以上の粒界で囲まれたフェライト粒の円相当径をDとしたとき、Dの平均値が25μm以下であるとともに、
結晶方位差が10°以上の粒界で囲まれたフェライト粒のうちD≦30μmを満たす結晶粒が面積率で50%以上であることを特徴とする、引張強度が980MPa以上の加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。 - さらに、Cr:1.0%以下(0%を含まない)を含有する請求項1に記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。
- さらに、Mo:1.0%以下(0%を含まない)を含有する請求項1または2に記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。
- さらに、Ti:0.2%以下(0%を含まない)、およびV:0.2%以下(0%を含まない)よりなる群から選ばれた少なくとも1種を含有する請求項1〜3のいずれかに記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。
- さらに、Cu:3%以下(0%を含まない)および/またはNi:3%以下(0%を含まない)を含有する請求項1〜4のいずれかに記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。
- さらに、B:0.01%以下(0%を含まない)を含有する請求項1〜5のいずれかに記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。
- さらに、Ca:0.01%以下(0%を含まない)、Mg:0.01%以下(0%を含まない)およびREM:0.005%以下(0%を含まない)よりなる群から選ばれる少なくとも1種を含有する請求項1〜6のいずれかに記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板。
- 請求項1〜7のいずれかに記載の高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板を製造する方法であって、
冷延鋼板を、昇温速度が下記(1)〜(3)式を満たし、昇温時の最高到達温度が下記(4)式を満たすように昇温し、
600℃から最高到達温度までの温度域での滞在時間が400秒以下となるように焼鈍することを特徴とする高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板の製造方法。
室温から350℃までの昇温速度:HR1≦900℃/分 ・・・(1)
350℃から700℃までの昇温速度:HR2≧60℃/分 ・・・(2)
700℃から最高到達温度までの昇温速度:5℃/分≦HR3≦420℃/分 ・・・(3)
Ac1点≦(最高到達温度)≦(TrecまたはAc3点のいずれか低い方の温度) ・・・(4)
但し、Trecは、
TiおよびVのいずれも含有していない場合は、
Trec=−4×(冷延率)+1000+3×(Si%)+14×(Mn%)+2×(Cr%)+19×(Mo%)+38×(Cu%)+2×(Ni%)
とし、
TiおよびVのうち少なくとも一種を含有する場合は、
Trec=−10×(冷延率)+1100+3×(Si%)+14×(Mn%)+2×(Cr%)+19×(Mo%)+38×(Cu%)+2×(Ni%)+5000×(Ti%)+4350×(V%)
とする。
((元素名%)は、各元素の含有量(質量%)を表す。)
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008280028A JP5438302B2 (ja) | 2008-10-30 | 2008-10-30 | 加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板とその製造方法 |
| US12/571,753 US8133330B2 (en) | 2008-10-30 | 2009-10-01 | High yield ratio and high-strength hot-dip galvanized steel sheet excellent in workability and production method thereof |
| CN2009102053036A CN101724776B (zh) | 2008-10-30 | 2009-10-19 | 加工性优异的高屈强比高强度熔融镀锌钢板及其制造方法 |
| EP09013313.3A EP2182080B1 (en) | 2008-10-30 | 2009-10-21 | High yield ratio and high-strength hot-dip galvanized steel sheet excellent in workability and production method thereof |
| KR1020090103541A KR101198470B1 (ko) | 2008-10-30 | 2009-10-29 | 가공성이 우수한 고항복비 고강도 용융 아연도금 강판과 그 제조 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008280028A JP5438302B2 (ja) | 2008-10-30 | 2008-10-30 | 加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板とその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010106323A JP2010106323A (ja) | 2010-05-13 |
| JP5438302B2 true JP5438302B2 (ja) | 2014-03-12 |
Family
ID=41351852
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008280028A Expired - Fee Related JP5438302B2 (ja) | 2008-10-30 | 2008-10-30 | 加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板または合金化溶融亜鉛めっき鋼板とその製造方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US8133330B2 (ja) |
| EP (1) | EP2182080B1 (ja) |
| JP (1) | JP5438302B2 (ja) |
| KR (1) | KR101198470B1 (ja) |
| CN (1) | CN101724776B (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11408059B2 (en) | 2017-11-29 | 2022-08-09 | Jfe Steel Corporation | High-strength galvanized steel sheet and method for manufacturing same |
| US11427880B2 (en) | 2017-11-29 | 2022-08-30 | Jfe Steel Corporation | High-strength galvanized steel sheet and method for manufacturing same |
| US11473180B2 (en) | 2016-01-27 | 2022-10-18 | Jfe Steel Corporation | High-yield-ratio high-strength galvanized steel sheet and method for manufacturing the same |
Families Citing this family (67)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100963423B1 (ko) * | 2009-11-12 | 2010-06-15 | 현대하이스코 주식회사 | 하이드로 포밍을 이용한 워터 파이프 제조 방법 |
| CA2782777C (en) * | 2010-01-13 | 2014-11-18 | Nippon Steel Corporation | High tensile steel sheet superior in formability and method of manufacturing the same |
| JP5883211B2 (ja) * | 2010-01-29 | 2016-03-09 | 株式会社神戸製鋼所 | 加工性に優れた高強度冷延鋼板およびその製造方法 |
| JP5466576B2 (ja) * | 2010-05-24 | 2014-04-09 | 株式会社神戸製鋼所 | 曲げ加工性に優れた高強度冷延鋼板 |
| KR101225387B1 (ko) * | 2010-06-29 | 2013-01-22 | 현대제철 주식회사 | 용접성이 우수한 고강도 열연강판 제조방법 |
| JP5462742B2 (ja) * | 2010-08-20 | 2014-04-02 | 株式会社神戸製鋼所 | 機械的特性の安定性に優れた高強度鋼板の製造方法 |
| EP2439291B1 (de) * | 2010-10-05 | 2013-11-27 | ThyssenKrupp Steel Europe AG | Mehrphasenstahl, aus einem solchen Mehrphasenstahl hergestelltes kaltgewalztes Flachprodukt und Verfahren zu dessen Herstellung |
| JP5895437B2 (ja) * | 2010-10-22 | 2016-03-30 | Jfeスチール株式会社 | 成形性および強度上昇能に優れた温間成形用薄鋼板およびそれを用いた温間成形方法 |
| KR101253885B1 (ko) * | 2010-12-27 | 2013-04-16 | 주식회사 포스코 | 연성이 우수한 성형 부재용 강판, 성형 부재 및 그 제조방법 |
| US10087510B2 (en) * | 2011-05-19 | 2018-10-02 | Nippon Steel & Sumitomo Metal Corporation | Non-post-heat treated steel and non-post-heat treated steel member |
| JP5953695B2 (ja) * | 2011-09-30 | 2016-07-20 | 新日鐵住金株式会社 | めっき密着性と成形性に優れた高強度溶融亜鉛めっき鋼板とその製造方法 |
| BR112014007500A2 (pt) * | 2011-09-30 | 2017-04-04 | Nippon Steel & Sumitomo Metal Corp | folha de aço galvanizada por imersão a quente e método de fabricação da mesma |
| KR20200106559A (ko) | 2011-11-28 | 2020-09-14 | 아르셀러미탈 인베스티가시온 와이 데살롤로 에스엘 | 연성이 향상된 높은 규소 베어링 이중상 강들 |
| US9115416B2 (en) | 2011-12-19 | 2015-08-25 | Kobe Steel, Ltd. | High-yield-ratio and high-strength steel sheet excellent in workability |
| JP6071608B2 (ja) | 2012-03-09 | 2017-02-01 | 新日鐵住金ステンレス株式会社 | 耐酸化性に優れたフェライト系ステンレス鋼板 |
| KR101412326B1 (ko) * | 2012-03-29 | 2014-06-25 | 현대제철 주식회사 | 고강도 냉연강판 제조 방법 |
| EP2834384A1 (en) * | 2012-04-05 | 2015-02-11 | Tata Steel IJmuiden BV | Steel strip having a low si content |
| ES2614465T3 (es) * | 2012-07-10 | 2017-05-31 | Thyssenkrupp Steel Europe Ag | Producto plano de acero laminado en frío y procedimiento para su fabricación |
| CN104471094B (zh) * | 2012-07-20 | 2019-02-26 | 新日铁住金株式会社 | 钢材 |
| JP5870874B2 (ja) * | 2012-08-14 | 2016-03-01 | Jfeスチール株式会社 | 引張強度が980MPa以上である合金化溶融亜鉛めっき鋼板の製造方法 |
| JP2014037574A (ja) * | 2012-08-15 | 2014-02-27 | Nippon Steel & Sumitomo Metal | 合金化溶融亜鉛めっき鋼板およびその製造方法 |
| CN104781438A (zh) * | 2012-11-14 | 2015-07-15 | 杰富意钢铁株式会社 | 汽车用碰撞能量吸收构件及其制造方法 |
| CN103805840B (zh) * | 2012-11-15 | 2016-12-21 | 宝山钢铁股份有限公司 | 一种高成形性热镀锌超高强度钢板及其制造方法 |
| CN103805838B (zh) * | 2012-11-15 | 2017-02-08 | 宝山钢铁股份有限公司 | 一种高成形性超高强度冷轧钢板及其制造方法 |
| KR101461740B1 (ko) * | 2012-12-21 | 2014-11-14 | 주식회사 포스코 | 재질 및 두께 편차가 작고 내도금박리성이 우수한 열연강판 및 그 제조방법 |
| KR101489243B1 (ko) * | 2012-12-28 | 2015-02-11 | 주식회사 포스코 | 가공성 및 도금밀착성이 우수한 고강도 합금화 용융 아연도금강판 및 그 제조방법 |
| EP2980251B1 (en) | 2013-03-27 | 2017-12-13 | Nippon Steel & Sumikin Stainless Steel Corporation | Hot-rolled ferritic stainless-steel plate, process for producing same, and steel strip |
| MX380449B (es) * | 2013-12-18 | 2025-03-12 | Jfe Steel Corp | Lámina de acero galvanizada de alta resistencia y método para la fabricación de la misma. |
| KR101849031B1 (ko) * | 2014-01-06 | 2018-04-13 | 신닛테츠스미킨 카부시키카이샤 | 열간 성형 부재 및 그 제조 방법 |
| JP2015193907A (ja) * | 2014-03-28 | 2015-11-05 | 株式会社神戸製鋼所 | 加工性、および耐遅れ破壊特性に優れた高強度合金化溶融亜鉛めっき鋼板、並びにその製造方法 |
| JP5888471B1 (ja) | 2014-03-31 | 2016-03-22 | Jfeスチール株式会社 | 高降伏比高強度冷延鋼板及びその製造方法 |
| MX2017001526A (es) * | 2014-08-07 | 2017-05-11 | Jfe Steel Corp | Lamina de acero de alta resistencia y metodo para fabricar la misma. |
| US20170275724A1 (en) * | 2014-08-25 | 2017-09-28 | Tata Steel Ijmuiden B.V. | Cold rolled high strength low alloy steel |
| US10392677B2 (en) * | 2014-10-24 | 2019-08-27 | Jfe Steel Corporation | High-strength hot-pressed part and method for manufacturing the same |
| DE102014017274A1 (de) * | 2014-11-18 | 2016-05-19 | Salzgitter Flachstahl Gmbh | Höchstfester lufthärtender Mehrphasenstahl mit hervorragenden Verarbeitungseigenschaften und Verfahren zur Herstellung eines Bandes aus diesem Stahl |
| DE102014017275A1 (de) * | 2014-11-18 | 2016-05-19 | Salzgitter Flachstahl Gmbh | Hochfester lufthärtender Mehrphasenstahl mit hervorragenden Verarbeitungseigenschaften und Verfahren zur Herstellung eines Bandes aus diesem Stahl |
| MX2017008295A (es) * | 2014-12-22 | 2017-10-02 | Jfe Steel Corp | Laminas de acero galvanizado de alta resistencia y metodos para fabricar las mismas. |
| WO2016132549A1 (ja) * | 2015-02-20 | 2016-08-25 | 新日鐵住金株式会社 | 熱延鋼板 |
| BR112017013229A2 (ja) | 2015-02-20 | 2018-01-09 | Nippon Steel & Sumitomo Metal Corporation | Hot-rolled steel product |
| BR112017016799A2 (ja) * | 2015-02-20 | 2018-04-03 | Nippon Steel & Sumitomo Metal Corporation | Hot-rolled steel product |
| WO2016135898A1 (ja) | 2015-02-25 | 2016-09-01 | 新日鐵住金株式会社 | 熱延鋼板 |
| KR101980471B1 (ko) | 2015-02-25 | 2019-05-21 | 닛폰세이테츠 가부시키가이샤 | 열연 강판 |
| US20180044751A1 (en) * | 2015-02-27 | 2018-02-15 | Jfe Steel Corporation | High-strength cold-rolled steel sheet and method for manufacturing the same (as amended) |
| CN104711478A (zh) * | 2015-03-20 | 2015-06-17 | 苏州科胜仓储物流设备有限公司 | 一种高强度高韧性货架立柱用钢及其生产工艺 |
| KR102004077B1 (ko) * | 2015-05-29 | 2019-07-25 | 제이에프이 스틸 가부시키가이샤 | 고강도 냉연 강판, 고강도 도금 강판 및 이것들의 제조 방법 |
| MX2018001080A (es) * | 2015-07-29 | 2018-05-07 | Jfe Steel Corp | Lamina de acero laminada en frio, lamina de acero recubierta, metodo para la fabricacion de lamina de acero laminada en frio, y metodo para la fabricacion de lamina de acero recubierta. |
| WO2017038070A1 (ja) * | 2015-09-04 | 2017-03-09 | Jfeスチール株式会社 | 高強度薄鋼板およびその製造方法 |
| CN106222550A (zh) * | 2016-08-03 | 2016-12-14 | 宁波宏协承汽车部件有限公司 | 一种高强度汽车防撞梁及其制备方法 |
| BR112019000766B8 (pt) | 2016-08-05 | 2023-03-14 | Nippon Steel & Sumitomo Metal Corp | Chapa de aço |
| TWI629368B (zh) * | 2016-08-05 | 2018-07-11 | 日商新日鐵住金股份有限公司 | Steel plate and plated steel |
| BR112019000422B1 (pt) | 2016-08-05 | 2023-03-28 | Nippon Steel Corporation | Chapa de aço e chapa de aço galvanizada |
| CN108396220A (zh) * | 2017-02-05 | 2018-08-14 | 鞍钢股份有限公司 | 一种高强高韧性镀锌钢板及其制造方法 |
| KR102312464B1 (ko) | 2017-02-10 | 2021-10-13 | 제이에프이 스틸 가부시키가이샤 | 고강도 아연 도금 강판 및 그 제조 방법 |
| CN107130174A (zh) * | 2017-06-07 | 2017-09-05 | 武汉钢铁有限公司 | 一种抗拉强度≥780MPa的合金化热镀锌钢及生产方法 |
| DE102017123236A1 (de) * | 2017-10-06 | 2019-04-11 | Salzgitter Flachstahl Gmbh | Höchstfester Mehrphasenstahl und Verfahren zur Herstellung eines Stahlbandes aus diesem Mehrphasenstahl |
| KR102020407B1 (ko) * | 2017-12-21 | 2019-09-10 | 주식회사 포스코 | 고항복비형 고강도 강판 및 이의 제조방법 |
| CN109576579A (zh) * | 2018-11-29 | 2019-04-05 | 宝山钢铁股份有限公司 | 一种具有高扩孔率和较高延伸率的980MPa级冷轧钢板及其制造方法 |
| US12286682B2 (en) | 2019-04-30 | 2025-04-29 | Tata Steel Nederland Technology B.V. | High strength steel product and a process to produce a high strength steel product |
| EP3754036B1 (en) * | 2019-06-17 | 2022-03-02 | Tata Steel IJmuiden B.V. | Heat treatment of high strength cold rolled steel strip |
| ES2911662T5 (en) * | 2019-06-17 | 2025-06-05 | Tata Steel Ijmuiden Bv | Method of heat treating a high strength cold rolled steel strip |
| EP3754034B1 (en) * | 2019-06-17 | 2022-03-02 | Tata Steel IJmuiden B.V. | Heat treatment of cold rolled steel strip |
| EP3754035B2 (en) | 2019-06-17 | 2025-04-30 | Tata Steel IJmuiden B.V. | Method of heat treating a cold rolled steel strip |
| CN112760554A (zh) * | 2019-10-21 | 2021-05-07 | 宝山钢铁股份有限公司 | 一种延展性优异的高强度钢及其制造方法 |
| KR102776903B1 (ko) * | 2020-01-27 | 2025-03-10 | 닛폰세이테츠 가부시키가이샤 | 열연 강판 |
| CN113802051A (zh) * | 2020-06-11 | 2021-12-17 | 宝山钢铁股份有限公司 | 一种塑性优异的超高强度钢及其制造方法 |
| CN112281062A (zh) * | 2020-10-22 | 2021-01-29 | 本钢板材股份有限公司 | 1000MPa级低成本热镀锌双相钢及其制备方法 |
| KR20240148911A (ko) | 2022-03-31 | 2024-10-11 | 제이에프이 스틸 가부시키가이샤 | 아연 도금 강판, 부재 및 그들의 제조 방법 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS55122820A (en) | 1979-03-13 | 1980-09-20 | Kawasaki Steel Corp | Manufacture of alloyed zinc-plated high tensile steel sheet with superior workability |
| JP3257009B2 (ja) | 1991-12-27 | 2002-02-18 | 日本鋼管株式会社 | 高加工性高強度複合組織鋼板の製造方法 |
| JP4193315B2 (ja) | 2000-02-02 | 2008-12-10 | Jfeスチール株式会社 | 延性に優れ降伏比の低い高強度薄鋼板および高強度亜鉛めっき薄鋼板ならびにそれらの製造方法 |
| BR0107389B1 (pt) | 2000-10-31 | 2011-02-22 | folha de aço laminada a quente de alta resistência, método de fabricação da mesma e folha de aço galvanizado. | |
| JP2002322539A (ja) | 2001-01-31 | 2002-11-08 | Nkk Corp | プレス成形性に優れた薄鋼板およびその加工方法 |
| CA2540762C (en) * | 2003-09-30 | 2012-09-18 | Nippon Steel Corporation | High yield ratio and high-strength thin steel sheet superior in weldability and ductility, high-yield ratio high-strength hot-dip galvanized thin steel sheet, high-yield ratio high-strength hot-dip galvannealed thin steel sheet, and methods of production of same |
| JP4843982B2 (ja) * | 2004-03-31 | 2011-12-21 | Jfeスチール株式会社 | 高剛性高強度薄鋼板およびその製造方法 |
| JP4506438B2 (ja) * | 2004-03-31 | 2010-07-21 | Jfeスチール株式会社 | 高剛性高強度薄鋼板およびその製造方法 |
| JP4848651B2 (ja) * | 2005-03-17 | 2011-12-28 | Jfeスチール株式会社 | 捻り剛性に優れた高強度薄鋼板およびその製造方法 |
| JP4436275B2 (ja) | 2005-03-30 | 2010-03-24 | 新日本製鐵株式会社 | 高降伏比高強度冷延鋼板と高降伏比高強度溶融亜鉛めっき鋼板及び高降伏比高強度合金化溶融亜鉛めっき鋼板並びにそれらの製造方法 |
| JP4815974B2 (ja) | 2005-09-29 | 2011-11-16 | Jfeスチール株式会社 | 剛性に優れた高強度冷延鋼板の製造方法 |
| JP4622783B2 (ja) * | 2005-09-29 | 2011-02-02 | Jfeスチール株式会社 | 剛性に優れた高強度薄鋼板およびその製造方法 |
| KR20090004840A (ko) | 2005-10-24 | 2009-01-12 | 엑손모빌 업스트림 리서치 캄파니 | 낮은 항복 비, 높은 인성 및 탁월한 용접성을 갖는 고강도복합조직 강 |
| KR100992225B1 (ko) * | 2005-12-06 | 2010-11-05 | 가부시키가이샤 고베 세이코쇼 | 내파우더링성이 우수한 고강도 합금화 용융 아연 도금 강판및 그 제조 방법 |
| JP4461112B2 (ja) * | 2006-03-28 | 2010-05-12 | 株式会社神戸製鋼所 | 加工性に優れた高強度鋼板 |
| JP5233142B2 (ja) * | 2007-03-28 | 2013-07-10 | Jfeスチール株式会社 | 穴拡げ性に優れた高剛性高強度鋼板およびその製造方法 |
| JP5194878B2 (ja) | 2007-04-13 | 2013-05-08 | Jfeスチール株式会社 | 加工性および溶接性に優れる高強度溶融亜鉛めっき鋼板およびその製造方法 |
-
2008
- 2008-10-30 JP JP2008280028A patent/JP5438302B2/ja not_active Expired - Fee Related
-
2009
- 2009-10-01 US US12/571,753 patent/US8133330B2/en not_active Expired - Fee Related
- 2009-10-19 CN CN2009102053036A patent/CN101724776B/zh not_active Expired - Fee Related
- 2009-10-21 EP EP09013313.3A patent/EP2182080B1/en not_active Not-in-force
- 2009-10-29 KR KR1020090103541A patent/KR101198470B1/ko not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11473180B2 (en) | 2016-01-27 | 2022-10-18 | Jfe Steel Corporation | High-yield-ratio high-strength galvanized steel sheet and method for manufacturing the same |
| US11408059B2 (en) | 2017-11-29 | 2022-08-09 | Jfe Steel Corporation | High-strength galvanized steel sheet and method for manufacturing same |
| US11427880B2 (en) | 2017-11-29 | 2022-08-30 | Jfe Steel Corporation | High-strength galvanized steel sheet and method for manufacturing same |
Also Published As
| Publication number | Publication date |
|---|---|
| CN101724776A (zh) | 2010-06-09 |
| JP2010106323A (ja) | 2010-05-13 |
| CN101724776B (zh) | 2013-04-24 |
| US20100108200A1 (en) | 2010-05-06 |
| US8133330B2 (en) | 2012-03-13 |
| KR20100048916A (ko) | 2010-05-11 |
| KR101198470B1 (ko) | 2012-11-06 |
| EP2182080A1 (en) | 2010-05-05 |
| EP2182080B1 (en) | 2017-11-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101198470B1 (ko) | 가공성이 우수한 고항복비 고강도 용융 아연도금 강판과 그 제조 방법 | |
| JP5493986B2 (ja) | 加工性に優れた高強度鋼板および高強度溶融亜鉛めっき鋼板並びにそれらの製造方法 | |
| JP5418047B2 (ja) | 高強度鋼板およびその製造方法 | |
| KR102119332B1 (ko) | 고강도 강판 및 그 제조 방법 | |
| JP6043801B2 (ja) | 温間プレス成形用鋼板、温間プレス成形部材、及びこれらの製造方法 | |
| JP5786316B2 (ja) | 加工性および耐衝撃特性に優れた高強度溶融亜鉛めっき鋼板およびその製造方法 | |
| JP5423191B2 (ja) | 高強度鋼板およびその製造方法 | |
| JP4640130B2 (ja) | 機械特性ばらつきの小さい高強度冷延鋼板およびその製造方法 | |
| JP5488129B2 (ja) | 冷延鋼板およびその製造方法 | |
| JP5860333B2 (ja) | 加工性に優れた高降伏比高強度冷延鋼板 | |
| KR20120113806A (ko) | 고강도 강판 및 그 제조 방법 | |
| JP5305149B2 (ja) | 成形性に優れた溶融亜鉛めっき高強度鋼板およびその製造方法 | |
| JP2009191360A (ja) | 高強度鋼板およびその製造方法 | |
| JP2014019928A (ja) | 高強度冷延鋼板および高強度冷延鋼板の製造方法 | |
| CN112867807A (zh) | 高延展性高强度电镀锌系钢板及其制造方法 | |
| JP6965956B2 (ja) | 高強度鋼板およびその製造方法 | |
| WO2011125738A1 (ja) | 加工性に優れた高降伏比高強度の溶融亜鉛めっき鋼板および合金化溶融亜鉛めっき鋼板 | |
| KR20220066365A (ko) | 고강도 강판 및 그의 제조 방법 | |
| JP4924052B2 (ja) | 高降伏比高張力冷延鋼板ならびにその製造方法 | |
| JP5272412B2 (ja) | 高強度鋼板およびその製造方法 | |
| KR20140030333A (ko) | 용융 아연 도금 강판 및 그 제조 방법 | |
| JP4710558B2 (ja) | 加工性に優れた高張力鋼板およびその製造方法 | |
| JP4436275B2 (ja) | 高降伏比高強度冷延鋼板と高降伏比高強度溶融亜鉛めっき鋼板及び高降伏比高強度合金化溶融亜鉛めっき鋼板並びにそれらの製造方法 | |
| JP7151737B2 (ja) | 高強度鋼板およびその製造方法ならびに部材およびその製造方法 | |
| JP4644028B2 (ja) | 成形性に優れた高強度溶融亜鉛めっき鋼板及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110204 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20121120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20121127 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130125 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20130903 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131115 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20131120 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131210 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131213 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5438302 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |