JP5457151B2 - 溶接用部材の製造方法 - Google Patents
溶接用部材の製造方法 Download PDFInfo
- Publication number
- JP5457151B2 JP5457151B2 JP2009274916A JP2009274916A JP5457151B2 JP 5457151 B2 JP5457151 B2 JP 5457151B2 JP 2009274916 A JP2009274916 A JP 2009274916A JP 2009274916 A JP2009274916 A JP 2009274916A JP 5457151 B2 JP5457151 B2 JP 5457151B2
- Authority
- JP
- Japan
- Prior art keywords
- welding
- diameter
- mold
- press
- steel pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Non-Disconnectible Joints And Screw-Threaded Joints (AREA)
Description
1.上下の鋼管杭を互いに突き合わせて溶接するときに裏当てとして用いられる溶接用部材の製造方法であって、
前記溶接用部材は、前記上下の鋼管杭の内周面に外周面が当接される円筒状の本体を備え、前記本体の軸方向の両端側には、先端側に向かって縮径する絞り部が設けられており、前記本体の外周側には、遠心方向に突出する環状の突起が設けられており、
第1プレス加工により円筒状の素材を拡径して軸方向の一端側がテーパ状に形成された拡径体を得る第1工程と、
第2プレス加工により前記拡径体の軸方向の両端側を絞ることで、前記絞り部及び前記突起を形成する第2工程と、を備えることを特徴とする溶接用部材の製造方法。
2.前記第1工程では、第1プレス装置を用いて前記第1プレス加工が行われ、該第1プレス装置は、前記拡径体の軸方向の一端側をテーパ状に形成するためのテーパ部が上端側に形成された上パンチを備え、
前記第2工程では、第2プレス装置を用いて前記第2プレス加工が行われ、該第2プレス装置は、前記突起を形成するための切欠部が型面の当接部位に形成された一対の型を備える上記1.記載の溶接用部材の製造方法。
3.前記第1プレス装置は、固定側の前記下パンチと、該下パンチの上側で昇降可能に設けられる可動上型と、を備え、該可動上型は、前記素材を位置決め状態で載置する環状の載置部を有しており、
前記第1プレス装置の型開き状態で、前記素材が位置決め状態で前記載置部上に載置され、前記可動上型の下降により前記第1プレス装置が型開き状態から型締め状態に向かう途中で、前記素材が前記載置部から離間し、前記第1プレス装置の型締め状態で、前記載置部から離間した前記素材が前記下パンチにより拡径されて前記拡径体として該下パンチに取り付けられ、前記可動上型の上昇により前記第1プレス装置が型締め状態から型開き状態に向かう途中で、前記下パンチに取り付けられた前記拡径体が前記載置部に係合されて該下パンチから取り外される上記2.記載の溶接用部材の製造方法。
さらに、前記本体の外周側に、遠心方向に突出する環状の突起が設けられている場合は、地盤に杭打された下の鋼管杭に対して溶接用部材の軸方向の一端側の絞り部を挿入する際に、突起が下の鋼管杭の先端に当接することによって、鋼管杭に対する溶接用部材の芯出しが行われる。そのため、鋼管杭に対する溶接用部材の挿入性を更に高めることができる。
さらに、前記拡径体を得る工程において、特定構成のプレス装置を用いて前記第1プレス加工が行われる場合は、可動上型の下降によって、載置部に位置決め状態で載置される素材が下パンチにより拡径されて拡径体として下パンチに取り付けられ、可動上型の上昇によって、下パンチに取り付けられた拡径体が載置部に係合されて下パンチから取り外される。このように、素材を位置決め状態で載置部に載置するようにしたので、下パンチに対する素材の芯出しをより確実に行うことができる。また、素材を位置決め載置する載置部を利用して下パンチから拡径体を取り外すことができる。そのため、製造コストを更に低減することができる。
本実施形態1.に係る溶接用部材は、上下の鋼管杭を互いに突き合わせて溶接するときに裏当てとして用いられる溶接用部材であって、上下の鋼管杭の内周面に外周面が当接される円筒状の本体を備え、この本体の軸方向の両端側には、先端側に向かって縮径する絞り部が設けられていることを特徴とする。なお、上記「先端側」とは、本体の軸方向の自由端側を意図する。
本実施形態2.に係る溶接用部材の製造方法は、上記実施形態1.の溶接用部材の製造方法であって、第1プレス加工により円筒状の素材を拡径して拡径体を得る工程と、第2プレス加工により拡径体の軸方向の両端側を絞って上述の絞り部を形成する工程と、を備えることを特徴とする。
(1)溶接用部材の構成
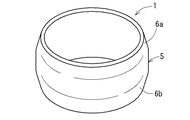
本参考例に係る溶接用部材1は、図1及び図2に示すように、上下の鋼管杭2,3を互いに突き合わせて溶接するときに裏当てとして用いられる。この溶接用部材1は、上下の鋼管杭2,3の内周面に外周面が当接される円筒状の本体5を備えている。この本体5の軸方向の両端側には、先端側に向かって縮径するテーパ状の絞り部6a,6bが設けられている。これら絞り部6a,6bの本体5の軸心に対する傾斜角θは、約15度とされている。
次に、上記構成の溶接用部材1の製造方法について説明する。先ず、第1プレス加工により円筒状の素材7を拡径して拡径体8を得る。この第1プレス加工で用いられる第1プレス装置11は、図3〜図5に示すように、固定側の下パンチ12と、この下パンチ12の上側で昇降可能に設けられる可動上型13と、を備えている。この可動上型13は、環状の載置部14を有しており、この載置部14の上面内周側には、第1プレス装置11の型開き状態で素材7を位置決め状態で載置する段差部14aが形成されている(図3参照)。そして、可動上型13の下降によって第1プレス装置11を型締め状態とすると、載置部14に載置される素材7が下パンチ12により拡径されて拡径体8が得られ、この拡径体8が下パンチ12に取り付けられる(図4参照)。次に、可動上型13の上昇によって第1プレス装置11を型締め状態から型開き状態に向かって進めると、下パンチ12に取り付けられた拡径体8が載置部14の段差部14aに係合されて下パンチ12から取り外される(図5参照)。なお、上記下パンチ12の上端側にはテーパ部12aが形成されている。そのため、上記拡径体8は、軸方向の一端側及び中央側が所定の直径に拡径され且つ軸方向の他端側は殆ど拡径されていない。
次に、上記構成の溶接用部材1の使用方法について説明する。上下の鋼管杭2,3を溶接するときには、地盤に杭打された下の鋼管杭3に対して溶接用部材1の軸方向の一端側の絞り部6bを挿入して仮溶接しておく。その状態より、上下の鋼管杭2,3を突き合わせて溶接用部材1の軸方向の他端側の絞り部6aに対して上の鋼管杭2を挿入して両者の本溶接Wが行われる。
以上より、本参考例の溶接用部材1では、本体5の軸方向の両端側に絞り部6a,6bが形成されているので、上下の鋼管杭2,3を溶接するときには、地盤に杭打された下の鋼管杭3に対して溶接用部材1の軸方向の一端側の絞り部6bを挿入し、上下の鋼管杭2,3を突き合わせて溶接用部材1の軸方向の他端側の絞り部6aに対して上の鋼管杭2を挿入して両者の溶接Wが行われる。そのため、上下の鋼管杭2,3に対する溶接用部材1の挿入性に優れる。
本実施例では、上記参考例の溶接用部材1において、図8に示すように、本体5の軸方向の中央部の外周側に、遠心方向に突出する環状の突起20を設ける。この突起20を設ける場合は、地盤に杭打された下の鋼管杭3に対して溶接用部材1の軸方向の一端側の絞り部6bを挿入する際に、突起20が下の鋼管杭3の先端に当接することによって、鋼管杭3に対する溶接用部材1の芯出しが行われる。そのため、鋼管杭2,3に対する溶接用部材1の挿入性を更に高めることができる。なお、この突起20を設ける場合は、第2プレス装置16として、図9に示すように、一対の型17,18の型面17a,18bの当接部位に切欠部21が形成されたものを用いる。
Claims (3)
- 上下の鋼管杭を互いに突き合わせて溶接するときに裏当てとして用いられる溶接用部材の製造方法であって、
前記溶接用部材は、前記上下の鋼管杭の内周面に外周面が当接される円筒状の本体を備え、前記本体の軸方向の両端側には、先端側に向かって縮径する絞り部が設けられており、前記本体の外周側には、遠心方向に突出する環状の突起が設けられており、
第1プレス加工により円筒状の素材を拡径して軸方向の一端側がテーパ状に形成された拡径体を得る第1工程と、
第2プレス加工により前記拡径体の軸方向の両端側を絞ることで、前記絞り部及び前記突起を形成する第2工程と、を備えることを特徴とする溶接用部材の製造方法。 - 前記第1工程では、第1プレス装置を用いて前記第1プレス加工が行われ、該第1プレス装置は、前記拡径体の軸方向の一端側をテーパ状に形成するためのテーパ部が上端側に形成された上パンチを備え、
前記第2工程では、第2プレス装置を用いて前記第2プレス加工が行われ、該第2プレス装置は、前記突起を形成するための切欠部が型面の当接部位に形成された一対の型を備える請求項1記載の溶接用部材の製造方法。 - 前記第1プレス装置は、固定側の前記下パンチと、該下パンチの上側で昇降可能に設けられる可動上型と、を備え、該可動上型は、前記素材を位置決め状態で載置する環状の載置部を有しており、
前記第1プレス装置の型開き状態で、前記素材が位置決め状態で前記載置部上に載置され、前記可動上型の下降により前記第1プレス装置が型開き状態から型締め状態に向かう途中で、前記素材が前記載置部から離間し、前記第1プレス装置の型締め状態で、前記載置部から離間した前記素材が前記下パンチにより拡径されて前記拡径体として該下パンチに取り付けられ、前記可動上型の上昇により前記第1プレス装置が型締め状態から型開き状態に向かう途中で、前記下パンチに取り付けられた前記拡径体が前記載置部に係合されて該下パンチから取り外される請求項2記載の溶接用部材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009274916A JP5457151B2 (ja) | 2009-12-02 | 2009-12-02 | 溶接用部材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009274916A JP5457151B2 (ja) | 2009-12-02 | 2009-12-02 | 溶接用部材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011115817A JP2011115817A (ja) | 2011-06-16 |
| JP5457151B2 true JP5457151B2 (ja) | 2014-04-02 |
Family
ID=44281781
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009274916A Expired - Fee Related JP5457151B2 (ja) | 2009-12-02 | 2009-12-02 | 溶接用部材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5457151B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6774210B2 (ja) * | 2016-04-18 | 2020-10-21 | Kyb株式会社 | 耐圧機器及び流体圧シリンダ |
| JP7398123B2 (ja) * | 2021-06-04 | 2023-12-14 | 株式会社東部 | 鋼管杭の杭頭構造 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5144769Y2 (ja) * | 1973-11-15 | 1976-10-29 | ||
| JPS56148489A (en) * | 1980-04-18 | 1981-11-17 | Nisshin Steel Co Ltd | Root spacing maintaining fitting for welding |
| JPS6127196A (ja) * | 1984-07-14 | 1986-02-06 | Okayama Gas Kk | 内管と外管との組合せによる配管溶接作業法 |
| JP3440620B2 (ja) * | 1995-04-10 | 2003-08-25 | 三菱電機株式会社 | 通風器の製造方法 |
| JPH11158866A (ja) * | 1997-12-01 | 1999-06-15 | Okamoto Kensetsu Yohin Seisakusho:Kk | 鋼管溶接用裏当て金 |
| JP2003136286A (ja) * | 2001-11-02 | 2003-05-14 | Setsumen:Kk | 配管用炭素鋼鋼管溶融亜鉛メッキ材の、電気溶接接続における配管芯、間隙合わせ機能付き内面腐食防止被覆短管。 |
| JP2008073739A (ja) * | 2006-09-22 | 2008-04-03 | Inoue Shoji Kk | 金属管の成形方法、管材に管継手を取り付ける方法、及び管継手を用いた継手方法 |
-
2009
- 2009-12-02 JP JP2009274916A patent/JP5457151B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2011115817A (ja) | 2011-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106715000A (zh) | 成形品的制造方法、金属模及管状成形品 | |
| JP6517485B2 (ja) | パイプの製造方法 | |
| JP2013049061A (ja) | 溶接鋼管の製造方法及び溶接鋼管 | |
| JP2010051977A (ja) | 中空管体の製造方法 | |
| US7237423B1 (en) | Apparatus for stretch forming blanks | |
| US20040250404A1 (en) | Process for press forming metal tubes | |
| JP2011115817A (ja) | 溶接用部材及びその製造方法 | |
| JP2010046709A (ja) | 接合構造体の製造方法及び接合構造体 | |
| JP4906849B2 (ja) | 鋼管の拡管成形方法および鋼管の拡管成形装置 | |
| JP5745785B2 (ja) | 筒型成形品の成形方法および装置 | |
| JP4270921B2 (ja) | 有底管およびその成形方法 | |
| JP4746655B2 (ja) | パイプ曲げ加工装置及びパイプ曲げ加工方法 | |
| WO2014188599A1 (ja) | 鋼管の製造方法 | |
| JP5874907B2 (ja) | 管状部材の製造方法 | |
| JP5649226B2 (ja) | 異径管の製造方法並びに異径管の製造装置 | |
| JP2006272350A (ja) | 偏心拡径加工用ポンチ及び偏心拡径パイプの製造方法 | |
| US20160339501A1 (en) | Burring method and burring apparatus | |
| JP6327319B2 (ja) | 金属管の製造方法及びその装置 | |
| JP2001300652A (ja) | 金属管の液圧バルジ加工におけるピアシング方法および金型 | |
| KR20060034639A (ko) | 금속 튜브 프레스 성형 방법 | |
| JP2010110811A (ja) | 端管の潰し加工方法及び端管略いちょう型断面潰し加工治具 | |
| KR100352788B1 (ko) | 판재를 사용하여 플랜지를 갖는 부재의 하이드로포밍방법 | |
| JP4512144B2 (ja) | 溶接用ジョイント部材の製造方法 | |
| JP2009090367A (ja) | アルミ合金等のポートホール押出材 | |
| JP2008173650A (ja) | ネック付きエルボ製品およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20121003 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20121023 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20131008 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131015 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131202 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131224 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140109 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5457151 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |