A.第1実施形態:
A1.スパークプラグの構成:
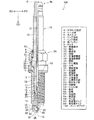
図1は、図1は、スパークプラグの部分断面図である。図2は、図1に示す中心電極の先端部付近の拡大図である。図1,2において軸線Oは、スパークプラグ100の軸線を示している。
図1に示すように、スパークプラグ100は、絶縁碍子10と、中心電極20と、端子金具40と、主体金具50と、接地電極30とを備えている。絶縁碍子10は、軸線方向ODに沿って延びる筒状形状を有し、軸中心には軸線方向ODへ延びる軸孔12が形成されている。絶縁碍子10は、軸線方向ODに沿って延びる軸孔12を有する筒形状を有する。主体金具50は、軸線方向ODに沿って延びる筒形状を有する。スパークプラグ100は、先端側の軸孔12内に中心電極20を保持し、後端側の軸孔12内に端子金具40を保持した絶縁碍子10を、その絶縁碍子10の径方向周囲(軸線方向ODと垂直な方向の側面)を主体金具50で取り囲んで保持した構造を有する。主体金具50の先端面57には接地電極30の一端が接合されている。接地電極30は、この一端から軸線方向ODに沿って延び、その後、軸線Oに向かって屈曲し、その他端部(先端部31)へ至る。
以下、スパークプラグ100の各構成要素を詳細に説明する。絶縁碍子10は、アルミナ等を焼成して形成され、軸中心に軸線方向ODへ延びる軸孔12が形成された筒形状を有する。軸線方向ODの略中央には外径が最も大きな鍔部19が形成されている。鍔部19より後端側(図1の上側)には後端側胴部18が形成されている。鍔部19より先端側(図1の下側)には後端側胴部18よりも外径の小さな先端側胴部17が形成されている。先端側胴部17よりも先端側には、先端側胴部17よりも外径の小さな脚長部13が形成されている。脚長部13は先端側ほど縮径され、スパークプラグ100が内燃機関のエンジンヘッド(図示外)に取り付けられた際にはその燃焼室内に曝される。脚長部13と先端側胴部17との間には段部15が形成されている。
中心電極20は、インコネル(商標名)等のニッケル、又はニッケルを主成分とする合金から形成された母材21の内部に、母材21よりも熱伝導性に優れる銅又は銅を主成分とする合金からなる芯材25を埋設した構造を有する棒状の電極である。中心電極20は、絶縁碍子10の軸孔12内の先端側に保持され、中心電極20の先端部22は、絶縁碍子10の先端よりも先端側に突出されている。中心電極20の先端部22は、先端側に向かって径小となるように形成され、その先端面には耐火花消耗性を向上するための貴金属からなる貴金属チップ90が接合されている。
貴金属チップ90は、軸線方向ODに沿って延びている。また、貴金属チップ90は、接地電極30の端面31eと対向する位置まで延びている。ただし、先端部31と貴金属チップ90との間には、隙間が空いている。なお、貴金属チップ90と中心電極20との全体は、請求項における「中心電極」に相当する。
また、絶縁碍子10の先端付近の軸孔12の内周面と、その内周面に対向する中心電極20の外周面との間には若干の間隙が設けられている(図2参照)。燻り時に、この間隙にてコロナ放電を発生させることによって、絶縁碍子10の先端付近に付着したカーボンが焼き切られ、絶縁抵抗が回復するようになっている。さらに、中心電極20は、絶縁碍子10の軸孔12内を後端側に向けて延設され、シール体4及びセラミック製の抵抗体3を経由して、後方(図1の上方)の端子金具40に電気的に接続されている。端子金具40には、高圧ケーブル(図示外)がプラグキャップ(図示外)を介して接続され、高電圧が印加されるようになっている。
主体金具50は、内燃機関のエンジンヘッド(図示外)にスパークプラグ100を固定するための円筒状の金具であり、低炭素鋼材によって形成されている。この主体金具50は、絶縁碍子10を、その後端側胴部18の一部から脚長部13にかけての部位を取り囲むようにして内挿保持している。さらに主体金具50は、スパークプラグレンチ(図示外)が嵌合する工具係合部51と、エンジンヘッドの取付孔(図示外)に螺合するねじ山が形成された取付ねじ部52とを備えている。
工具係合部51と取付ねじ部52との間には、鍔状のシール部54が形成されている。さらに、取付ねじ部52とシール部54との間のねじ首59には、板体を折り曲げて形成した環状のガスケット5が嵌挿されている。ガスケット5は、スパークプラグ100をエンジンヘッドの取付孔(図示外)に取り付けた際に、シール部54の座面55と取付孔の開口周縁との間で押し潰されて変形する。これにより、座面55と取付孔の開口周縁との間が封止されるので、取付孔を介したエンジン内の気密漏れが防止される。
主体金具50の工具係合部51よりも後端側には、薄肉の加締部53が設けられている。シール部54と工具係合部51との間には、加締部53と同様に薄肉の座屈部58が設けられている。さらに、工具係合部51から加締部53にかけての内周面と、絶縁碍子10の後端側胴部18の外周面との間には、円環状のリング部材6,7が介在されている。両リング部材6,7間にはタルク(滑石)9の粉末が充填されている。
このような主体金具50において、加締部53を内側に折り曲げるようにして加締めることにより、リング部材6,7及びタルク9を介し、絶縁碍子10が主体金具50内で先端側に向けて押圧される。これにより、主体金具50の内周で取付ねじ部52の位置に形成された段部56に、環状の板パッキン8を介して、絶縁碍子10の段部15が支持されて、主体金具50と絶縁碍子10とが一体となる。また、主体金具50と絶縁碍子10との間の気密性は板パッキン8によって保持されるので、燃焼ガスの流出が防止される。さらに、座屈部58は、加締めの際に、圧縮力の付加に伴って外向きに撓み変形するように構成されている。また、タルク9の軸線方向ODの圧縮長を長くして主体金具50内の気密性を高めている。
接地電極30は、耐腐食性の高い金属で形成されている。一例として、インコネル(商標名)などのニッケル系合金が用いられている。接地電極30は、自身の長手方向と直交する横断面が略長方形である角棒を用いて形成されている。また、接地電極30は、屈曲しており、略L字に形成されている。接地電極30は、後述する貴金属チップ95が接合される先端部31と、主体金具50の先端面57に抵抗溶接される基端部32と、先端部31と基端部32との間で略L字に屈曲する屈曲部35とを備えている。
基端部32は、先端面57から軸線方向ODに沿って延びている。屈曲部35は、基端部32から貴金属チップ90に向かうように屈曲している。先端部31は、屈曲部35から貴金属チップ90に向かって、延びている。ただし、図1,2に示すように、先端部31は、貴金属チップ90には到達していない。すなわち、先端部31と貴金属チップ90との間には、隙間が空いている。なお、図1,2に示す第1方向FDは、先端部31の長手方向に沿った方向であって、先端部31から貴金属チップ90に向かう方向を意味する。また、第2方向BDは、先端部31の長手方向に沿った方向であって、貴金属チップ90から先端部31に向かう方向を意味する。本実施例では、第1方向FD及び第2方向BDは、いずれも軸線方向ODと垂直な方向である。
先端部31の内周面33には、貴金属チップ90の側面に向かって先端部31から突出する貴金属チップ95が抵抗溶接されている。貴金属チップ95は、貴金属チップ90の側面に対向して、2つの貴金属チップ90、95の間の火花放電間隙G(火花ギャップ)を形成する。貴金属チップ95は、例えばPt、Ir、Rh等の耐火花消耗性の高い貴金属によって形成されている。その形状は、軸線方向ODとは垂直な方向(第1方向FD)に沿って延びる四角棒形状である。そして、貴金属チップ95の一部は、先端部31の端面31eよりも貴金属チップ90側に突出している。このように、中心電極20から軸線方向ODに向かって貴金属チップ90を突出させ、さらに、接地電極30から貴金属チップ90の側面に向かって貴金属チップ95を突出させたことにより、火花放電間隙Gで火花放電が積極的に行われる。そして、火花放電間隙Gで火炎核が形成されるので、その火炎核の成長過程の初期段階で、火炎核が接地電極30に接触して熱が奪われることが抑制される。なお、貴金属チップ95の形状としては、四角棒形状に限らず、種々の形状(例えば、丸棒形状や三角棒形状)を採用可能である。また、貴金属チップ95の断面形状(貴金属チップ95の延びる方向と垂直な断面の形状)が、その延びる方向の位置に応じて変化してもよい。
なお、接地電極30の内周面33は、屈曲の内周側の側面である。また、接地電極30の外周面34は、屈曲の外周側の側面である。本実施形態では、接地電極30の断面が矩形であり、その矩形の一辺(一面)が内周面33及び外周面34に相当する。そして、先端部31において、内周面33及び外周面34は、いずれも軸線方向ODとほぼ垂直である(すなわち、第1方向FD及び第2方向BDとほぼ平行である)。
A2.スパークプラグの製造方法:
スパークプラグ100の製造手順は、スパークプラグ100の構成部品をそれぞれ作製して準備する「準備工程」と、その準備工程で作製された各構成部品を互いに組み付ける「組み付け工程」とに分けられる。
準備工程は従来の方法と同じであるので概略的に説明する。準備工程では、絶縁碍子10、中心電極20及び接地電極30をそれぞれ作製する。絶縁碍子10の主原料にはアルミナを使用する。そして、所定の形状になるように切削等を行い、高温で焼成することによって絶縁碍子10を作製する。中心電極20及び接地電極30は、上述したニッケル系合金によって棒状に作製する。なお、中心電極20の母材の内部には、その母材よりも熱伝導性に優れる銅又は銅を主成分とする合金からなる芯材25が挿入される。次いで、作製された絶縁碍子10の内部に、中心電極20、シール体4、抵抗体3、予め塑性加工等によって作製された端子金具40等を順に挿入し、そして、ガラスシールと呼ばれる加熱圧縮工程によってこれらが一体的に形成される。一方、主体金具50には鋼鉄材料を使用する。そして、所定の形状になるように塑性加工、切削及びネジ山形成工程等を行うことによって主体金具50を作製する。この主体金具50には、上述の工具係合部51、シール部54等が各々形成される。
組み付け工程は、主体金具50の先端面57への接地電極30の接合工程と、主体金具50のめっき工程と、絶縁碍子10の保持工程と、接地電極30の曲げ工程と、先端部31への貴金属チップ95の接合工程と、を有する。
接地電極30の接合工程では、絶縁碍子10を組み付ける前の主体金具50の先端面57に、接地電極30の基端部32を抵抗溶接により接合する。なお、接地電極30は曲げ加工が施される前の棒状の状態である。即ち、接地電極30は、主体金具50の軸線方向(すなわち、軸線方向OD)に対して平行に延設された状態となる。
主体金具50のめっき工程では、接地電極30をマスキング等するか、マスキングなしで主体金具50をめっきした後に接地電極30に付着しためっきを剥離する。これにより、接地電極30の貴金属チップ95が溶接される位置にめっきが付着して、貴金属チップ95の溶接強度が低下するのを防止できる。以下では、接地電極30が主体金具50に溶接され、かつ、めっき処理後の接地電極30及び主体金具50からなる部材を「金具組立体」と呼ぶ。
絶縁碍子10の保持工程では、まず、金具組立体の内側に、ガラスシールによって中心電極20が一体となった絶縁碍子10を差し込む。次いで、加締部53(図1参照)を内側に折り曲げるようにして加締める。すると、リング部材6,7及びタルク9(図1参照)を介し、絶縁碍子10が主体金具50内で先端側に向けて押圧される。これにより、主体金具50の内周で取付ねじ部52(図1参照)の位置に形成された段部56(図1参照)に、環状の板パッキン8(図1参照)を介して、絶縁碍子10の段部15が支持される。そして、中心電極20の先端が主体金具50の先端側から突出した状態で、絶縁碍子10が主体金具50に一体的に保持される。
接地電極30の曲げ工程では、棒状の接地電極30が、所定の曲げられた形状に加工される。接地電極30を曲げる方法としては、周知の種々の方法を採用可能である。例えば、図示しない複数種類の成型用の型を用いて、接地電極30を複数の段階に分けて変形させてもよい。また、1回で接地電極30を変形させてもよい。いずれの場合も、この曲げ工程によって、接地電極30の形状は、所定の最終形状に変形する。
図3は、第1実施形態における先端部への貴金属チップの接合手順を示す説明図である。本実施形態における先端部31への貴金属チップ95の接合工程は、貴金属チップ95の配置工程F1と、溶接電極配置工程F2と、抵抗溶接工程F3と、の3つの工程F1〜F3からなる。図3では、工程F1,F2については、これら2つの工程におけるスパークプラグ100の先端部分の斜視図及び側面図を、工程F3については、スパークプラグ100の側面図を、それぞれ示している。なお、工程F3における側面図は、第2方向BDに沿って見た側面図である。
貴金属チップ95の配置工程F1では、先ず、軸線方向ODが鉛直下向きとなるように、接地電極30の向き(すなわち、主体金具50の向き)が設定される。そして、図示しない保持部材によって主体金具50が固定される。これにより、接地電極30が固定される。なお、この固定は、貴金属チップ95の溶接が完了するまで維持される。
次に、貴金属チップ95が先端部31の上(内周面33上)に配置される。このとき、本実施形態では、治具J1が貴金属チップ95と貴金属チップ90との間に配置される。治具J1は、平板状の絶縁体(例えば、セラミック)であり、治具J1の第1方向FDの大きさ(厚さ)は、予め、火花放電間隙Gの所定の望ましい距離と同じに設定されている。このような治具J1は、貴金属チップ90と貴金属チップ95との間の距離、すなわち、火花放電間隙Gが所定の距離となるように、貴金属チップ95の配置位置を固定するために用いられる。なお、治具J1を省略し、例えば、作業者が好ましい位置を測定により決定して、その位置に貴金属チップ95を配置する方法を採用することもできる。
溶接電極配置工程F2では、第1溶接電極E1と第2溶接電極E2とが、先端部31を挟むように配置される。本実施例では、第1溶接電極E1は、先端部31の上側(後端側)に配置される。すなわち、第1溶接電極E1は、主体金具50(取付ねじ部52)と接地電極30(先端部31)との間の、貴金属チップ95を挟んで接地電極30(先端部31)と向かい合う位置に配置される。第2溶接電極E2は、先端部31の下側(先端側)に配置される。
第1溶接電極E1は、角棒形状の電極であり、長手方向が第3方向PDに沿うようにして先端部31の上方に配置される。このとき、第1溶接電極E1の一端部e11は、取付ねじ部52の第3方向PD側に突出し、他端部e12は、第3方向PDとは逆方向側に突出する。なお、第3方向PDとは、図3に示すように、軸線方向OD,第1方向FD,第2方向BDのいずれに対しても垂直な方向である。第2溶接電極E2は、平板形状の電極であり、長手方向が、第1溶接電極E1の長手方向と一致するように(すなわち、第3方向PDと平行となるように)配置されている。本実施形態では、この第2溶接電極E2が、グランド電極として利用される。
抵抗溶接工程F3では、抵抗溶接によって、貴金属チップ95が先端部31に接合される。この工程では、第1溶接電極E1の一端部e11は、保持部材H1、H2によって保持され、第1溶接電極E1の他端部e12は、保持部材H3、H4によって保持される。そして、これらの保持部材H1〜H4によって、第1溶接電極E1に、第2溶接電極E2に向かう方向(本実施例では、軸線方向OD)の所定荷重がかけられる。一方、第2溶接電極E2には、第1溶接電極E1に向かう方向(本実施例では、軸線方向ODとは逆方向)の所定荷重がかけられる。これらの結果、第1溶接電極E1は貴金属チップ95に接触し、第2溶接電極E2は先端部31に接触し、そして、貴金属チップ95と先端部31とが溶接電極E1、E2によって挟まれる。また、貴金属チップ95は、所定の力で、先端部31に向かって押しつけられる。逆に、先端部31は、所定の力で、貴金属チップ95に向かって押しつけられる。
荷重がかけられた状態で、2つの溶接電極E1、E2の間に、抵抗溶接のための電圧が印加される。この電圧印加によって、貴金属チップ95及び先端部31を電流が流れる。この電流によって、貴金属チップ95と先端部31とが溶融して貴金属チップ95と先端部31とが接合される。具体的には、貴金属チップ95において先端部31(内周面33)と接触する部分と、先端部31において貴金属チップ95と接触する部分とが接合される。
本実施形態のスパークプラグ100の製造方法では、後述するように、2つの溶接電極E1,E2の間の通電領域を狭める、すなわち、通電経路を一定化することで、通電のバラツキを抑制し、貴金属チップ95の接合強度のバラツキを抑制するようにしている。なお、貴金属チップ95は、請求項における貴金属チップに相当する。また、第2溶接電極E2は請求項における溶接電極に、第1溶接電極E1は請求項における他の溶接電極に、それぞれ相当する。
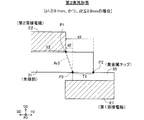
図4は、第1実施形態のスパークプラグ製造方法における2つの溶接電極の詳細な配置位置を示す説明図である。図4では、説明の便宜上、図1〜3と上下逆に表わしている。
第1実施形態では、第2溶接電極E2と先端部31との接触部T2の第1方向FDの最先端部P1は、貴金属チップ95と先端部31との接触部T1の第1方向FDの最先端部P2よりも、長手方向後端側(すなわち、第2方向BD側)に位置している。また、最先端部P1は、接触部T1の第2方向BDの最後端部P3よりも長手方向先端側(すなわち、第1方向FD)に位置している。
接触部T1は、請求項における「貴金属チップにおける内周面との接触部」に相当する。また、接触部T2は、請求項における「溶接電極における外周面との接触部」に相当する。また、最先端部P1は請求項における電極側先端接触部に、最先端部P2は請求項におけるチップ側先端接触部に、最後端部P3は請求項におけるチップ側後端接触部に、それぞれ相当する。
本実施形態では、最先端部P1は、最先端部P2よりも0.1mm以上長手方向後端側に位置するように設定されている。換言すると、最先端部P2の位置を基準として、最先端部P1までの第2方向BDに沿った距離d1が0.1mm以上となるように設定されている。このような構成により、第2溶接電極E2と第1溶接電極E1との間の通電領域Ar1は、図4に示すように、最先端部P1と最後端部P3とを、それぞれ端として含む領域Ar1となる。したがって、先端部31において、最先端部P1と最先端部P2とを、それぞれ端として含む領域Ar2は通電領域には該当しない。そして、接触部T1のうち、一部の領域は、通電領域(領域Ar1)に含まれていない。したがって、接触部T1のすべてが通電領域に含まれる構成に比べて、通電領域は狭い。
なお、最先端部P1は、最後端部P3よりも第1方向FD側に位置していたが、これに代えて、最後端部P3よりも第2方向BD側に位置する構成も採用できる。距離d1は、例えば、マイクロメータ等を用いて測定して得られることができる、したがって、溶接電極配置工程F2において、距離d1が0.1mm以上となるような位置に第2溶接電極E2を配置することにより、距離d1を0.1mm以上とすることができる。この距離d1は、製造されたスパークプラグ100においても特定することができる。具体的には、例えば、製造後のスパークプラグ100の外周面34に、第2溶接電極E2を配置した跡が残っている場合には、この跡の形状に基づき、最先端部P1の位置を特定することにより、距離d1を特定することができる。上述したように、抵抗溶接工程F3において第2溶接電極E2に荷重が加えられるので、外周面34に第2溶接電極E2の配置跡が残る可能性がある。
図5は、第1実施形態の比較例における2つの溶接電極の詳細な配置位置を示す説明図である。
図5に示す比較例では、第2溶接電極E2は、第1実施形態に比べて第1方向FD方向にずれて配置されている。そして、この比較例における最先端部P1は、第1実施形態の最先端部P1(第2溶接電極E2の端面)とは異なり、先端部31の端面31eに対応する部分となっている。
このような比較例では、最先端部P1は、最先端部P2に対して第1方向FD(及び第2方向BD)に沿った位置が同じであり、したがって、前述の距離d1は0mmとなっている。このような構成においては、第2溶接電極E2と第1溶接電極E1との間の通電領域は、図5に示すように、最先端部P2(最先端部P1)と最後端部P3とを、それぞれ端として含む領域Ar30となる。この領域Ar30は、第1実施形態では通電領域とならない領域Ar2を含む領域となっている。すなわち、比較例の領域Ar30は、第1実施形態の領域Ar1に比べて、領域Ar2の分だけ広い。それゆえ、比較例では、通電領域が広いために通電経路にバラツキが生じ易くなる。
これに対し、第1実施形態のスパークプラグ製造方法では、通電領域を狭めることができるので、通電経路が一定化できる。したがって、貴金属チップ95の溶接強度のバラツキの発生を抑制することができる。
B.第2実施形態:
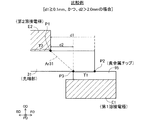
図6は、第2実施形態において、第2溶接電極の好ましい配置位置を示す説明図である。第2実施形態のスパークプラグの製造方法は、第2溶接電極E2の配置に関して、距離d1についての条件(d1≧0.1mm)に加えて、さらに条件を課す点において、第1実施形態のスパークプラグの製造方法と異なり、他の構成(スパークプラグ100の構成及び各製造工程)は、第1実施例と同じである。
第2実施形態では、第2溶接電極E2における接触部T2の最先端部P1が、貴金属チップ95における接触部T2の最後端部P3から第2方向BDに沿って2.0mm以内に位置するように設定されている。換言すると、最後端部P3の位置を基準として、最先端部P1までの第2方向BDに沿った距離d2が2.0mm以下となるように設定されている。
図6に示すように、第2実施形態では、最先端部P1は、最後端部P3に比べて第2方向BD側に位置している。したがって、通電領域は、最先端部P1と最後端部P3とを結ぶ領域(面)となっており、図4に示す第1実施形態における通電領域(体積)に比べて、非常に狭い。それゆえ、第2実施形態では、貴金属チップ95の接合強度のバラツキをより抑制することができる。加えて、第1実施形態では、最先端部P1が、貴金属チップ95における接触部T2の最後端部P3から第2方向BDに沿って2.0mm以内に位置するように設定されているので、最先端部P1と最後端部P3との間の距離(通電距離)が非常に長くなることを抑制できる。
図7は、第2実施形態の比較例における2つの溶接電極の詳細な配置位置を示す説明図である。
図7に示す比較例では、最先端部P1が、貴金属チップ95における接触部T1の最後端部P3から第2方向BDに沿って2.0mmよりも離れて配置されている。換言すると、距離d2が2.0mmよりも長い設定となっている。この比較例における通電領域は、第2実施形態と同様に、最先端部P1と最後端部P3とを結ぶ領域Ar31である。しかしながら、この比較例における最先端部P1と最後端部P3との間の距離は、第2実施形態に比べて非常に長い。それゆえ、最先端部P1と最後端部P3との間の距離が非常に長いことに起因して通電電流の減少が発生し、溶接強度が低くなる、または、抵抗溶接工程に長期間を要することとなる。
これに対し、上述した第2実施形態のスパークプラグ製造方法では、通電領域を狭めることができると共に、最先端部P1と最後端部P3との間の距離を短くすることができる。したがって、通電電流の減少を抑制できるので、溶接強度の低下を抑制でき、また、抵抗溶接工程に要する期間を短くすることができる。
C.第3実施形態:
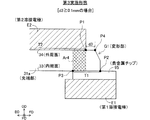
図8は、第3実施形態において、第2溶接電極の好ましい配置位置を示す第1の説明図である。第3実施形態のスパークプラグの製造方法は、第2溶接電極E2の配置に関して、距離d1の条件(d1≧0.1mm)に代えて他の条件を課す点と、先端部31の形状と、
において、第1実施形態のスパークプラグの製造方法と異なり、他の構成(スパークプラグ100の構成及び製造方法の各工程)は、第1実施例と同じである。
第3実施形態の先端部31aは、先端部分に変形部G1を有している。この変形部G1は、先端部31aの他の部分に比べて厚み(軸線方向ODの長さ)が小さい。換言すると、変形部G1は、外周面34から内周面33に向かう方向に(軸線方向ODと逆方向に)窪んだ構成を有している。このような先端部31aの変形部G1は、接地電極30の部材(角棒)の製造工程において、角棒の切断時の加工誤差等に起因して発生し得る。そして、第3実施形態のスパークプラグの製造方法では、第2溶接電極E2は、第2溶接電極E2の最先端部P1が、変形部G1のうち最も第2方向BDに位置する部分(最後端部)P4から、0.1mm以上、長手方向後端側(すなわち、第2方向BD側)に位置するように配置される。換言すると、最後端部P4の位置を基準として、最先端部P1までの第2方向BDに沿った距離d3が0.1mm以上となるように設定されている。
このような構成により、第1実施形態と同様に、貴金属チップ95における接触部T1の一部は通電領域とならないので、通電領域を狭めることができる。加えて、変形部G1を避けて第2溶接電極E2を配置することができるので、第2溶接電極E2と先端部31a(接地電極30)との接触状態が、変形部G1を有していないスパークプラグや、変形部G1とは異なる形状の変形部を有するスパークプラグと異なることを抑制することができる。したがって、通電状態のバラツキを抑制でき、貴金属チップ95の接合強度のバラツキを抑制することができる。
図9は、第3実施形態において、第2溶接電極の好ましい配置位置を示す第2の説明図である。図9の例は、変形部の形状において図8の例と異なり、他の構成は、図9の例と同じである。図9の変形部G2は、先端部31bの他の部分に比べて厚み(軸線方向ODの長さ)が大きい。換言すると、変形部G2は、内周面33から外周面34に向かう方向に(軸線方向ODと逆方向に)突出した構成を有している。この例においても、第2溶接電極E2は、第2溶接電極E2の最先端部P1が、変形部G2の最後端部P5から0.1mm以上、第2方向BD側に位置するように配置される(すなわち、d3≦0.1mmを満たすように配置される)。
図10は、第3実施形態における変形部のバリエーションを示す説明図である。図10では、先端部における変形部の3つのバリエーションを示している。最上段のケース1の変形部は、図8における変形部G1と同様である。すなわち、ケース1の変形部の厚みは、他の部分の厚みFに比べて小さい。そして、このケース1では、先端部における他の部分の厚みFに比べて、0.5%だけ厚みが小さい部分(厚みGの部分)よりも先端側は、変形部としてみなされる。
中段のケース2の変形部は、図9における変形部G2と同様である。すなわち、ケース2の変形部の厚みは、他の部分の厚みFに比べて大きい。そして、このケース2では、先端部における他の部分の厚みFに比べて、0.5%だけ厚みが小さい部分(厚みHの部分)よりも先端側は、変形部としてみなされる。
最下段のケース3の変形部は、ケース1の変形部とケース2の変形部とが組み合わされて形成されている。具体的には、ケース3の先端部は、他の部分に比べて厚みが大きい変形部と、かかる変形部よりも先端側に位置し、他の部分に比べて厚みが小さい変形部とから成る。そして、この2つの変形部の間には、他の部分の厚みFと同じ厚みの部分が存在するが、ケース3では、最も後端側の変形部(他の部分に比べて厚みが大きい変形部)よりも先端側は、すべて変形部としてみなされる。
このような構成により、先端部が複数の変形部を有する場合であっても、いずれの変形部も避けて第2溶接電極E2を先端部31(接地電極30)に接触させることができるので、第2溶接電極E2と接地電極30との接触部分の形状や広さを一定化することができ、接地電極30における通電状態のバラツキを抑制できる。
なお、変形部の形状の特定(軸線方向ODの厚みの測定)は、例えば、マイクロメータで測定したり、投影機により得られた投影画像を解析したり、レーザ等を用いる形状測定器で測定することにより実現できる。
D.実施例:
D1.第1実施例:
第1実施例では、貴金属チップ接合処理における第2溶接電極E2の配置状況が異なる8種のスパークプラグ(サンプル)を製作し、これら8種のサンプルを用いて貴金属チップ95と先端部31(接地電極30)との接合強度を評価する試験を行った。
図11は、第1実施例において8種のサンプルを作成する際の貴金属チップ接合処理における先端部付近を模式的に示す第1の説明図である。図12は、第1実施例において8種のサンプルを作成する際の貴金属チップ接合処理における先端部付近を模式的に示す第2の説明図である。
図11,12では、先端部31の端面31eを基準として、第2溶接電極E2の長手方向先端側端面の第2方向BDに沿った位置を位置Lと表わしている。また、先端部31の端面31eを基準として、変形部の長手方向後端の第2方向BDに沿った位置を位置Kとして表わしている。また、先端部31の端面31eを基準として、貴金属チップ95の長手方向後端の第2方向BDに沿った位置を位置Jとして表わしている。なお、端面31eを基準として、第2方向BDの位置をプラスに、第1方向FDの位置をマイナスに、それぞれ表わしている。
図11,12に示すように、第1サンプルS1,第2サンプルS2,第3サンプルS3,第4サンプルS4,第5サンプルS5,第6サンプルS6における位置Kは、+0.5mmであった。また、図12に示すように、第7サンプルS7及び第8サンプルS8における位置Kは、+1.0mmであった。また、図11,12に示すように、いずれのサンプルS1〜S8における位置Jは、+0.8mmであった。
第1サンプルS1の作製時において、第2溶接電極E2は、先端部31全体を覆うように配置され、位置Lは、−0.3mmであった。このとき、接触部T2(第2溶接電極E2と先端部31との接触部)の最先端部は、変形部の最後端と一致する。また、接触部T1(貴金属チップ95と先端部31との接触部)の最先端部は、先端部31における端面31eに対応する部分である。したがって、前述の距離d1は、+0.5mmであり、第1実施形態の条件(距離d1≧0.1mm)を満たしている。加えて、接触部T2の最先端部は、接触部T1の最後端よりも長手方向先端側(第1方向FD)に位置しており、第2実施形態の条件(距離d2≦2.0mm)を満たしている。しかしながら、接触部T2の最先端部は変形部の最後端と一致しているため、第3実施形態の条件(距離d3≧0.1mm)を満たしていない。
第2サンプルS2の製作時において、第2溶接電極E2は、第1方向FDの端面が、先端部31の端面31eと一致するように配置され、位置Lは、0mmであった。また、第3サンプルS3の作成時において、位置Lは+0.1mmであった。第4サンプルS4の作製時において、位置Lは+0.3mmであった。これら3つのサンプルS2,S3,S4の作製時において、いずれも、距離d1は第1実施形態の条件(距離d1≧0.1mm)を、距離d2は第2実施形態の条件(距離d2≦2.0mm)を、それぞれ満たしていた。しかしながら、これら3つのサンプルS2,S3,S4の作製時において、距離d3は、第3実施形態の条件(距離d3≧0.1mm)を満たしていなかった。
図12に示すように、第5サンプルS5の作製時において、第2溶接電極E2は、外周面34のうち長手方向先端側の一部を覆わないように配置されていた。このとき位置Lは、+0.6mmであった。この第5サンプルS5の作製時において、距離d1は、第1実施形態の条件(距離d1≧0.1mm)を、距離d2は第2実施形態の条件(距離d2≦2.0mm)を、それぞれ満たしていた。加えて、第5サンプルS5の作製時において、接触部T2の最先端部は、変形部の最後端から長手方向後端側に0.1mmだけ離れていたので、第3実施形態の条件(距離d3≧0.1mm)を満たしていた。
第6サンプルS6の作製時において、第2溶接電極E2は、第1方向FDの端面が、貴金属チップ95の最後端よりも、第2方向BDに沿って長手方向後端側に位置するように配置された。この場合においても、第5サンプルS5の作製時と同様に、第1〜第3実施態様の全ての条件は満たしていた。
第7サンプルS7の作製時において、第2溶接電極E2は、先端部31に対して、図11に示す第3サンプルS3や第4サンプルS4と同様な位置に配置されており、位置Lは、+0.6mmであった。このとき、第3実施形態の条件(距離d3≧0.1mm)を満たしていなかった。ここで、第7サンプルS7の作製時には、変形部が比較的大きいため、接触部T2の最先端部が、接触部T1の最後端部よりも第2方向BDに沿って長手方向後端に位置していた。このとき、距離d2は、+0.2mmであり、第2実施形態の条件(距離d2≦2.0mm)を満たしていた。なお、距離d1は、第1実施形態の条件(距離d1≧0.1mm)を満たしていた。
第8サンプルS8の作製時において、第2溶接電極E2は、先端部31に対して、第5サンプルS5と同様な位置に配置されており、位置Lは+1.1mmであった。第8サンプルS8の作製時において、距離d1は、第1実施形態の条件(距離d1≧0.1mm)を満たしていた。また、第8サンプルS8の製作時において、距離d2は+0.3mmであったので、第2実施形態の条件(距離d2≦2.0mm)を満たしていた。また、第8サンプルS8の作製時において、距離d3は+0.1mmであったので、第3実施形態の条件(距離d3≧0.1mm)を満たしていた。
以上の8種のサンプルS1〜S8を、それぞれ5本ずつ作製した後、接地電極30と貴金属チップ95との接合箇所に対して加熱及び冷却を繰り返し行う試験を実行した。そして、この加熱及び冷却を繰り返し行う試験の前後における接合箇所の寸法変化を測定し、得られた寸法変化に基づき、接地電極30(先端部31)と貴金属チップ95との接合強度を評価した。加熱及び冷却を繰り返すことにより、接地電極30及び貴金属チップ95は、それぞれ膨張と収縮を繰り返すため、接合部分の劣化が発生し得る。ここで、接合部分の寸法とは、先端部31における第1方向FD及び第2方向BDに沿った、貴金属チップ95との接合部分の長さを意味する。前述のような加熱と冷却とを繰り返し実行した場合、溶接強度が低いと、接合部分の剥離が起こって接合寸法が小さくなるために、寸法変化が大きくなる。これに対し、接合強度が高いと、接合部分の剥離が抑制され、接合寸法の変化が小さくなる。
なお、加熱及び冷却を繰り返す試験は、加熱温度が1100℃,1回当たりの加熱期間が2分間,1回当たりの冷却期間が1分間,繰り返し回数が1000回の条件下で実行した。
図13は、第1実施例における接合強度評価試験により得られた結果を示す第1の説明図である。図14は、第1実施例における接合強度評価試験により得られた結果を示す第2の説明図である。図13において、横軸は、各サンプル番号を示し、縦軸は、接合部の寸法不変化割合(%)を示している。各サンプルS1〜S8について、それぞれ5本ずつ上述した接合強度試験を行ったため、図13では、各サンプルS1〜S8について得られた5つの寸法変化に基づき、最大値,最小値,平均値を示している。ここで、最大値とは、最も変化しなかったケースの寸法変化率を意味し、最小値とは、最も変化したケースの寸法変化率を意味する。図14では、各サンプルごとに、位置J,位置K,位置L,接合部寸法不変化割合の最大値及び最小値,接合部寸法不変化割合差(寸法不変化率の最大値と最小値との差)を示している。
図13に示すように、各サンプルS1〜S8において、最大値は、いずれもほぼ同じであった。これは、どのような環境であっても、通電経路によっては、溶接が好ましい状態に行われ得るからであると推測される。しかしながら、最大値と最小値との差(バラツキ)は、図13,14に示すようにサンプルによって大きく異なっていた。具体的には、図14に示すように、第1サンプルS1では、接合部寸法不変化割合の最大値が76.00であり、最小値が59.30であったので、接合部寸法変化割合差(最大値と最小値との差)は、16.69%であった。また、第6サンプルS6では、接合部寸法不変化割合の最大値が76.54であり、最小値が69.04であったので、接合部寸法変化割合差は、7.498%であった。
ここで、位置Kが+0.5mmの6つのサンプルS1〜S6のうち、第3実施形態の条件(距離d3≧0.1mm)を満たす第5サンプルS5及び第6サンプルS6では、接合部寸法変化割合差が10%未満となっており、製品ごとの接合強度のバラツキが、他の4つのサンプルS1〜S4に比べて抑制されていることが分かる。なお、2つのサンプルS5,S6では、他の4つのサンプルS1〜S4に比べて、最小値が高くなることにより、変化割合差が小さくなっていた。そして、各サンプルS1〜S8における最大値はほぼ同じであるので、図13に示すように、2つのサンプルS5,S6の平均値は、他の4つのサンプルS1〜S4の平均値に比べて高くなっていた。これは、これら2つのサンプルS5,S6では、他の4つのサンプルS1〜S4に比べて、接合強度が平均的に高いことを意味している。
また、位置Kが+1.0mmの2つのサンプルS7,S8についても、サンプルS1〜S6と同様な傾向が確認された。すなわち、第3実施形態の条件(距離d3≧0.1mm)を満たす第8サンプルS8では、第3実施形態の条件を満たさない第7サンプルS7に比べて2%以上接合部寸法変化割合差が低くなっていた。したがって、第3実施形態の条件(距離d3≧0.1mm)を満たすことにより、接合強度のバラツキが抑制されていたことが分かる。
図15は、第1実施例における距離d2の好ましい大きさを特定するためのシミュレーション結果を示す説明図である。図15において、上段はシミュレーション結果を示し、下段はシミュレーションの基礎としたデータを示す。図15上段において、横軸は位置L(mm)を示し、縦軸は接合寸法不変化割合(%)を示す。図15下段に示す各項目は、図14に示す各項目と同じである。第1実施例では、3種のサンプルS11〜S13について、上述したサンプルS1〜S8と同様に接合強度評価試験を行って、図15下段に示す試験結果を得た。サンプルS11〜S13は、いずれも位置Jは+0.8mm,位置Kは+0.5mmであった。また、サンプルS11の位置Lは+0.7mm,サンプルS12の位置Lは+1.2mm,サンプルS13の位置Lは+1.6mmであった。なお、各サンプルS11〜S13の製造方法はサンプルS1〜S8と同じであった。
図15下段に示す試験結果(位置L(mm),接合部寸法不変化割合(%))に基づき、位置Lと接合部寸法不変化割合との関係を2次曲線で近似した。図15上段に示すように、得られた2次曲線において、接合部不変化割合が60%である場合の位置Lは、+2.8mmであった。すなわち、位置Lが+2.8mm以下であれば、接合部不変化割合は60%以上となる。ここで、位置Jが+0.8mmであるので、位置Lが+2.8mm以下を満たす場合の距離d2は、+2.0mm以下となる。すなわち、上述した第2実施形態の条件(d2≦+2.0mm)を満たすことにより、接合部不変化割合を60%以下に抑制することができることが分かる。
D2.第2実施例:
第2実施例では、各サンプルにおける溶接だれの状態を評価した。この第2実施例では、第1実施例の5種のサンプルS1〜S5に加えて、位置Lが+0.8mmの第9サンプルS9を、それぞれ10個ずつ作成し、各サンプルの溶接だれの状態を評価した。
図16は、第2実施例における評価試験の方法を示す説明図である。図16では、内周面33側から軸線方向ODとは逆方向に見た、貴金属チップ95及び先端部31を表わしている。図16に示すように、内周面33において貴金属チップ95の周囲には、溶接だれが生じている。一般に、溶接だれの形状は通電経路等により異なり、溶接だれが大きいほど接合強度は強い。また、貴金属チップ95の周囲において、均等に溶接だれが形成された場合には、不均等に溶接だれが形成された場合に比べて接合強度が高い。図16の例では、貴金属チップ95を挟んで右側の溶接だれが大きく、左側の溶接だれが小さい。
第2実施例では、貴金属チップ95を挟んで右側(第3方向PDとは逆方向側)の溶接だれの第1方向FDに沿った長さAと、貴金属チップ95を挟んで左側(第3方向PD側)の溶接だれの第1方向FDに沿った長さBとのうち、少なくとも一方が接触部T1の第1方向FDの長さM(すなわち、第1実施例における位置Jの大きさ)の1/2以下である場合に、いわゆる片だれが発生して接合強度が低い状態であると評価した。また、これとは逆に、長さAと長さBとのいずれもが長さMの1/2よりも大きい場合に、いわゆる片だれが発生せず接合強度が高い状態であると評価した。なお、長さA,Bは、各サンプルごとに、例えば、マイクロメータを用いて測定することができる。
図17は、第2実施例における接合強度評価試験により得られた結果を示す説明図である。図17では、各サンプルS1〜S5,S9ごとに確認結果と評価結果とを表わしている。また、図17では、便宜上、各サンプルS1〜S5,S9ごとの位置L,K,Jも表している。図17における「確認結果」とは、各サンプルS1〜S5,S9の10本のうち、片だれが発生した本数を意味する。また、「評価」は、片だれが発生した割合が0%であるケースを星型とし、片だれが発生した割合が0%よりも高く25%以下であるケースを二重丸とし、片だれが発生した割合が25%よりも高く50%以下であるケースを一重丸とし、片だれが発生した割合が50%よりも高いケースをクロス(ばつ)として表わしている。
この第2実施例の接合強度評価試験においても、位置Lが大きいほど接合強度が高いことが分かった。特に、第5サンプルS5及び第9サンプルS9では、片だれの発生率は25%未満であり、他のサンプルに比べて接合強度が高いことが分かる。この第5サンプルS5及び第9サンプルS9では、位置Lが+0.6mm以上であり、いずれも第3実施形態の条件(d3≧0.1mm)を満たしている。したがって、第3実施形態の条件を満たすことにより、接合強度を向上させることが分かる。
E.変形例:
なお、上記各実施例における構成要素の中の、独立クレームでクレームされた要素以外の要素は、付加的な要素であり、適宜省略可能である。また、この発明は上記の実施例や実施形態に限られるものではなく、その要旨を逸脱しない範囲において種々の態様において実施することが可能であり、例えば次のような変形も可能である。
E1.変形例1:
各実施形態及び実施例では、第2溶接電極E2は、平板形状の電極であり、接触部T2(先端部31との接触部分)における最先端部は、第2溶接電極E2の端面に相当する部分であったが、本発明は、これに限定されるものではない。
図18は、変形例のスパークプラグ製造方法における第2溶接電極の詳細な配置位置を示す説明図である。図18では、2つの変形例を上段及び下段に記載している。図18においては、第2溶接電極の形状が異なる点において、各実施形態及び実施例と異なり、他の構成は、各実施形態及び実施例と同じである。
図18上段の例では、第2溶接電極E2aは、軸線方向ODの厚みの大きい部分D1と、軸線方向ODの厚みの小さい部分D2とからなる。なお、図18上段の例では、部分D1及び部分D2は、いずれもそれぞれにおける軸線方向ODの厚みは一定である。このような図18上段の例では、接触部T2の最先端部P1は、部分D1と部分D2との境界部分となり、第2溶接電極E2a全体の最先端部P8(すなわち、端面に相当する部分)とは異なる。
図18下段の例では、第2溶接電極E2bは、図18上段と同様に、軸線方向ODの厚みの大きい部分D1と、軸線方向ODの厚みの小さい部分D3とからなる。図18下段の部分D1は、図18上段の部分D1と同じである。部分D3は、第1方向FDに向かうにしたがって軸線方向ODの厚みが徐々に小さくなっている。このような図18下段の例では、接触部T2の最先端部P1は、部分D1と部分D2との境界部分となり、第2溶接電極E2b全体の最先端部P9(すなわち、端面に相当する部分)とは異なる。
このような変形例の構成においても、上述した方法により特定される接触部T2の最先端部P1に基づき、各実施形態の条件を満たすことで、貴金属チップ95の接合強度のバラツキを抑制できる。
E2.変形例2:
スパークプラグ100の製造手順としては、上述した各実施形態の手順に限らず、貴金属チップ接合工程を含む任意の手順を採用することができる。例えば、接地電極30の屈曲を、主体金具50への接合の前に行ってもよい。また、例えば、接地電極30に対する貴金属チップ95の接合が、中心電極20の組み付け前であってもよい。
E3.変形例3:
スパークプラグ100の構成としては、図1に示す構成に限らず、接地電極30に貴金属チップ95が接合された任意の構成を採用することができる。例えば、中心電極20の先端に貴金属チップ90が配置されていない構成を採用することもできる。また、例えば、各実施形態において、貴金属チップ95は、第1方向FDの端面が先端部31の端面31eよりも第1方向FDに突出するように配置されていたが、これに代えて、第1方向FDの端面の第1方向FDに沿った位置が、端面31eの第1方向FDに沿った位置と一致するように配置することもできる。