JP5517852B2 - 片口金蛍光ランプ用口金及び蛍光ランプ及び照明装置 - Google Patents
片口金蛍光ランプ用口金及び蛍光ランプ及び照明装置 Download PDFInfo
- Publication number
- JP5517852B2 JP5517852B2 JP2010206842A JP2010206842A JP5517852B2 JP 5517852 B2 JP5517852 B2 JP 5517852B2 JP 2010206842 A JP2010206842 A JP 2010206842A JP 2010206842 A JP2010206842 A JP 2010206842A JP 5517852 B2 JP5517852 B2 JP 5517852B2
- Authority
- JP
- Japan
- Prior art keywords
- base
- tube
- arc tube
- fluorescent lamp
- arc
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Landscapes
- Non-Portable Lighting Devices Or Systems Thereof (AREA)
- Vessels And Coating Films For Discharge Lamps (AREA)
- Common Detailed Techniques For Electron Tubes Or Discharge Tubes (AREA)
Description
複数の管径の異なる発光管のうち、管径の細い発光管に対しては、発光管嵌合部と発光管との間に生じる隙間を埋める発光管支持部材が、発光管嵌合部の所定の箇所の発光管管軸方向に形成されることを特徴とする片口金蛍光ランプ用口金。
(概要)
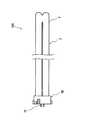
片口金蛍光ランプにおいて、発光管管径が異なる発光管に同一外観の口金を流用するためには、一般的に二種類の方法が考えられる。
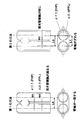
(1)第1の方法として、二つの口金穴の中心間の距離は変えないで、口金穴の中心を発光管管軸に合わせる方法がある。これによると、常に口金穴の中心が発光管管軸に合致しているため、デザイン的に良好なランプとなる。しかし、発光管の管径を細くすると、発光管の間隔が開いていまい、ランプ製造設備の大きな変更が必要となる。例えば、二本の直管(ガラス)を接合してU管もしくはH管を製作する際、接合する直管の端部付近を溶融し、接合部に小さな孔をあけて二本の直管を接触させた後、所定の距離引き離すことで接合部を形成する。この引き離す距離(二本の直管の間隔)が変わると、ランプ製造設備の大きな変更が必要となるからである。
(2)一方、発光管の管径が変わっても発光管の間隔を一定にする第2の方法がある。この場合、管径の細い発光管は、発光管管軸間の距離が短くなる。二つの口金穴の中心間の距離をそれに合わせると、二つの口金穴の間の仕切り壁が無くなる場合がある。従って、二つの口金穴の中心間の距離は、管径の細い発光管の管軸間の距離よりも所定の寸法だけ大きくなり、発光管の中心軸が口金穴の中心からずれることになる。これによれば、発光管管径が細くなると、二つの発光管の中心軸間が狭くなり、口金外観は変化しないのに対して、発光管が細く且つ寄った印象を受け、デザイン性はやや落ちるものの、発光管間隔が同一で、U字型(もしくはH字型)発光管をコンベアー上で把持するクランプ部も動作が自然で、不良率が上昇せず、また発光管間隔が変化しないため接合時の間隔も同じで、ライン調整が容易となる。発明者らは、第2の方法を選択した。
(1)口金10を形成するための樹脂材料の所要量を低減できる。
(2)リブ12により口金穴10aの内周の表面積が増加するためセメントの剥離を抑制できる。
Claims (5)
- 発光管間隔が同一であり、発光管管軸が同じ距離にない少なくとも二種類の管径の異なる発光管に用いられる、同一外観で樹脂製の片口金蛍光ランプ用口金であって、
前記複数の管径の異なる発光管のうち、管径の細い発光管に対しては、発光管嵌合部と該発光管との間に生じる隙間を埋める発光管支持部材が、前記発光管嵌合部の所定の箇所の発光管管軸方向に形成されることを特徴とする片口金蛍光ランプ用口金。 - 前記発光管支持部材を、前記発光管嵌合部の内周面から内側に突出するリブで構成したことを特徴とする請求項1記載の片口金蛍光ランプ用口金。
- 前記複数の管径の異なる発光管に対して、前記発光管嵌合部の内径を同一とすることを特徴とする請求項1又は請求項2記載の片口金蛍光ランプ用口金。
- 請求項1乃至3のいずれかに記載の片口金蛍光ランプ用口金を用いることを特徴とする蛍光ランプ。
- 請求項4記載の蛍光ランプを用いることを特徴とする照明装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010206842A JP5517852B2 (ja) | 2010-09-15 | 2010-09-15 | 片口金蛍光ランプ用口金及び蛍光ランプ及び照明装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010206842A JP5517852B2 (ja) | 2010-09-15 | 2010-09-15 | 片口金蛍光ランプ用口金及び蛍光ランプ及び照明装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012064400A JP2012064400A (ja) | 2012-03-29 |
| JP5517852B2 true JP5517852B2 (ja) | 2014-06-11 |
Family
ID=46059919
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010206842A Active JP5517852B2 (ja) | 2010-09-15 | 2010-09-15 | 片口金蛍光ランプ用口金及び蛍光ランプ及び照明装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5517852B2 (ja) |
-
2010
- 2010-09-15 JP JP2010206842A patent/JP5517852B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2012064400A (ja) | 2012-03-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2003043055A3 (en) | Compact self-ballasted fluorescent lamp and manufacturing method for arc tube | |
| US7586250B2 (en) | Lamp having an arc tube protected from breakage | |
| JP2012064400A (ja) | 片口金蛍光ランプ用口金及び蛍光ランプ及び照明装置 | |
| US20100008091A1 (en) | Fluorescent lamp having bulb whose end portion to which stem mount is welded, and a lighting apparatus having the fluorescent lamp | |
| US20110115372A1 (en) | Electric lamp with pin connectors and method of manufacture | |
| JP4542568B2 (ja) | 接続部材 | |
| EP1635377A3 (en) | Multi-ringed fluorescent lamps and lighting apparatuses utilizing same | |
| JP2009009930A (ja) | 電球形蛍光ランプおよび照明器具 | |
| EP1580796A4 (en) | FLUORESCENT LAMP AND LIGHTING DEVICE | |
| JP2004288406A (ja) | 管球、口金、照明器具およびランプソケット | |
| WO2005099360A2 (en) | An electric light | |
| CN101656190A (zh) | 荧光灯 | |
| JP2010225465A (ja) | 電球形蛍光ランプおよび照明器具 | |
| JP2004063405A (ja) | 蛍光ランプおよび照明器具 | |
| US20070103919A1 (en) | Lamp holder for high intensity discharge lamp | |
| JP4861856B2 (ja) | 電球形蛍光ランプ | |
| EP1562223A3 (en) | Lamp with inner lamp-stem assembly and method for manufacture | |
| JP2010272335A (ja) | 蛍光ランプ | |
| JPH10269987A (ja) | 環形蛍光ランプ | |
| JP4569928B2 (ja) | 金属蒸気放電ランプおよび照明装置 | |
| CN101040359B (zh) | 环形灯用灯头、环形荧光灯以及照明器具 | |
| JPH07192692A (ja) | コンパクト形けい光ランプとその製造方法および照明装置ならびにけい光ランプ装置 | |
| JP3124181U (ja) | 高圧放電ランプ | |
| JPH11283570A (ja) | ブラックライト蛍光ランプ | |
| JP2003317657A (ja) | 蛍光ランプおよび電球形蛍光ランプおよび照明器具ならびに蛍光ランプの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20121105 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130509 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140221 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140304 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140401 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5517852 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |