本発明は、このような従来の実情に鑑みてなされたもので、本発明が解決しようとする課題は、三角形状の天面フラップを有する箱の天面フラップの接着を自動的にかつ確実に行えるようにすることにある。また、本発明は、このような箱に収容される商品が柔軟性材料、流動性固体、可塑性材料、液体材料または圧力により壊れやすい材料から構成されている場合に好適の接着方法および接着装置を提供しようとしている。
請求項1の発明は、箱の天面フラップを接着するための天面フラップ接着方法である。この箱は、四角形状の底面と、底面の相対する各辺に連設された三角形状部をそれぞれ有する第1、第2の天面フラップ対とから構成されている。当該天面フラップ接着方法は、以下の工程を備えている。すなわち
i)第1の天面フラップ対の三角形状部を展開状態にしかつ第2の天面フラップ対の三角形状部の各頂点を搬送方向に整列させた状態で、箱シート材を搬送する。
ii)箱シート材の搬送中に、接着剤噴付け用の噴射ノズルを移動させることにより、第1の天面フラップ対の三角形状部の外周縁部に沿って接着剤を噴き付ける。
iii)接着剤の噴付け後、第1の天面フラップ対を折り曲げて、予め折り曲げられていた第2の天面フラップ対の上に接着する。
iv)接着後、第2の天面フラップ対を上方に引き上げることにより、第1、第2の天面フラップ対の接着面を圧接させる。
請求項1の発明によれば、第1の天面フラップ対の三角形状部を展開状態にしたまま、噴射ノズルを移動させることで接着剤を噴き付けるようにしたので、第1の天面フラップ対の三角形状部に対する接着剤の噴付けを自動的に行えるようになる。
しかも、この場合には、接着後に第2の天面フラップ対を上方に引き上げることで、第1、第2の天面フラップ対の接着面を圧接させるようにしたので、第1、第2の天面フラップ対の接着を自動的にかつ確実に行えるようになる。
なお、箱に商品を充填する前の空き箱の状態で第1、第2の天面フラップ対を接着する場合や、箱に収容された商品の厚みが薄くかつ商品と箱の天面フラップとの間に比較的大きな隙間が形成されるような場合には、第1、第2の天面フラップ対を接着する際に、第1の天面フラップを第2の天面フラップに対して上から押圧すると、箱の中が空のためにまたは第2の天面フラップ対の下方に大きな隙間が形成されていることにより、第2の天面フラップ対が商品によって下方から支持されず、上から圧力をかけた際に第2の天面フラップ対が下方に逃げ、その結果、第1、第2の天面フラップ対の接着面に十分な圧力を作用させることができず、接着面同士を確実に圧着させることが困難になる。
これに対して、請求項1の発明による接着方法によれば、第2の天面フラップ対を上方に引き上げることで、第1、第2の天面フラップ対の接着面を圧接させるようにしたので、箱に商品を充填する前の空き箱の状態で第1、第2の天面フラップ対を接着する場合であっても、また箱に収容された商品の厚みが薄くかつ商品と箱の天面フラップとの間に比較的大きな隙間が形成されるような場合であっても、第1、第2の天面フラップ対の接着面を確実に圧接させることができ、接着面同士を確実に圧着させることが可能である。
請求項2の発明では、請求項1において、噴射ノズルが、搬送方向と直交する方向に往復動している。
この場合には、噴射ノズルの移動機構のレイアウトが容易になる。また、噴射ノズルの移動速度を調整することで、第1の天面フラップ対の三角形状部の傾斜角度に関して種々の角度に対応できる。例えば、第1の天面フラップ対の三角形状部の外周縁部の傾斜角度が搬送方向に対して45度をなしている場合には、噴射ノズルの移動速度を搬送速度と同じにすればよい。
請求項3の発明では、請求項2において、噴射ノズルが、第1の天面フラップ対を構成する各天面フラップに対応してそれぞれ設けられており、これらの噴射ノズルの往復動時には、各噴射ノズルが互いに逆方向に移動している。
請求項3の発明によれば、第1の天面フラップ対を構成する各天面フラップが異なる形状を有しているような場合に、それぞれの噴射ノズルの移動速度を調整することで、各天面フラップに対する接着剤の噴付けを自動的にかつ確実に行えるようになる。
請求項4の発明では、請求項1において、第1の天面フラップ対の折曲げが、実質的に箱シート材の搬送方向に延びる一対の固定ガイドレールに第1の天面フラップ対がそれぞれ当接することによって行われている。
この場合には、単なる固定ガイドレールにより第1の天面フラップ対が折り曲げられるので、駆動機構が不要となり、構造を簡略化できる。
請求項5の発明では、請求項1において、第2の天面フラップ対の折曲げの際には、搬送方向前側の天面フラップが固定部材に当接することにより折り曲げられるとともに、搬送方向後側の天面フラップは、搬送速度を上回る搬送方向速度成分を有する可動部材が該天面フラップに後側から当接することにより折り曲げられている。
この場合には、第2の天面フラップ対を構成する各天面フラップのうち、搬送方向前側の天面フラップの折曲げが固定部材により行われるので、搬送方向前側の天面フラップの折曲げに関しては、駆動機構が不要となり、構造を簡略化できる。
請求項6の発明では、請求項1において、第2の天面フラップ対の上方への引上げが、昇降可能な吸着パッドにより行われている。
この場合には、吸着パッドにより第2の天面フラップ対を吸着保持させることで、第2の天面フラップ対の上方への引上げを簡単かつ確実に行えるようになる。
請求項7の発明では、請求項1において、当該箱に収容される商品が、柔軟性材料、流動性固体、可塑性材料、液体材料または圧力により壊れやすい材料から構成されている。
箱に収容される商品が、柔軟性材料、流動性固体、可塑性材料または液体材料から構成されている場合には、第1、第2の天面フラップ対を接着する際に、第1の天面フラップ対を第2の天面フラップ対に対して上から押圧すると、箱の中の商品がその柔軟性、流動性または可塑性のために、圧力をかけた方向に逃げ、その結果、第1、第2の天面フラップ対の接着面に十分な圧力をかけることができず、接着面同士を十分に圧着させることが困難になる。また、当該箱に収容される商品が、圧力により壊れやすい商品である場合には、第1の天面フラップ対を第2の天面フラップ対に対して上から押圧すると、箱の中の商品が圧力によって壊れる恐れがあるため、同様に、第1、第2の天面フラップ対の接着面に十分な圧力を作用させることができず、接着面同士を十分に圧着させることが困難になる。
これに対して、本願発明によれば、第1、第2の天面フラップ対を接着する際には、予め折り曲げられていた第2の天面フラップ対を上方に引き上げることで、第2の天面フラップ対の上に重ねられていた第1の天面フラップ対に対して第2の天面フラップ対を下から圧着させるようにしたので、箱の中の商品に対して圧力が作用することはなく、これにより、商品が柔軟性材料、流動性固体、可塑性材料、液体材料または圧力により壊れやすい商品から構成されている場合でも、第1、第2の接着面に十分な圧力を作用させることができ、接着面同士を十分に圧着させて、確実な接着状態を得ることができる。
請求項8の発明は、箱の天面フラップを接着するための天面フラップ接着装置である。この箱は、四角形状の底面と、底面の相対する各辺に連設された三角形状部をそれぞれ有する第1、第2の天面フラップ対とから構成されている。当該天面フラップ接着装置は、第1の天面フラップ対の三角形状部を展開状態にしかつ第2の天面フラップ対の三角形状部の各頂点を搬送方向に整列させた状態で箱シート材を搬送する搬送コンベアの上方に設けられ、箱シート材の搬送中に第1の天面フラップ対の三角形状部の外周縁部に沿って接着剤を噴き付ける噴射ノズルと、噴射ノズルを移動させる移動機構と、噴射ノズルによる接着剤の噴付け後、第1の天面フラップ対を折り曲げることにより、予め折り曲げられていた第2の天面フラップ対の上に当接させて接着する折曲げ機構と、接着後、第2の天面フラップ対を上方に引き上げる引上げ機構とを備えている。
請求項8の発明によれば、第1の天面フラップ対の三角形状部を展開状態にしたまま、移動機構により噴射ノズルを移動させることで接着剤を噴き付けるようにしたので、第1の天面フラップ対の三角形状部に対する接着剤の噴付けを自動的に行えるようになる。
しかも、この場合には、折曲げ機構により第1の天面フラップ対を折り曲げて第2の天面フラップ対に当接させて接着した後に、引上げ機構により第2の天面フラップ対を上方に引き上げることで、第1、第2の天面フラップ対の接着面を圧接させるようにしたので、第1、第2の天面フラップ対の接着を自動的にかつ確実に行えるようになる。
請求項9の発明では、請求項8において、移動機構が、噴射ノズルを搬送コンベアの搬送方向と直交する方向に往復動させている。
この場合には、噴射ノズルの移動機構のレイアウトが容易になる。また、移動機構による噴射ノズルの移動速度を調整することで、第1の天面フラップ対の三角形状部の傾斜角度に関して種々の角度に対応できる。例えば、第1の天面フラップ対の三角形状部の外周縁部の傾斜角度が搬送方向に対して45度をなしている場合には、噴射ノズルの移動速度を搬送速度と同じにすればよい。
請求項10の発明では、請求項9において、移動機構が、搬送コンベアの搬送方向と直交する方向に配設された回転可能なボールネジを有しており、噴射ノズルが、ボールネジに螺合するネジ部を有する移動ブロックに取り付けられている。
この場合には、ボールネジの正逆転により、移動ブロックを介して噴射ノズルの往復動を正確に行える。
請求項11の発明では、請求項10において、ボールネジが、一直線状に配置された第1、第2のボールネジから構成されており、これら第1、第2のボールネジに対応して移動ブロックがそれぞれ設けられている。
請求項11の発明においては、第1のボールネジを回転させることで、第1の移動ブロックを介して一方の噴射ノズルが移動し、第2のボールネジを回転させることで、第2の移動ブロックを介して他方の噴射ノズルが移動する。この場合には、第1、第2のボールネジの回転数を変えて各噴射ノズルの移動速度を異ならせることにより、第1の天面フラップ対を構成する各天面フラップが異なる形状を有しているような場合に容易に対処できるようになる。
請求項12の発明では、請求項8において、噴射ノズルが、第1の天面フラップ対を構成する各天面フラップに対応してそれぞれ設けられており、これらの噴射ノズルの往復動時には、各噴射ノズルが互いに逆方向に移動している。
請求項12の発明によれば、第1の天面フラップ対を構成する各天面フラップが異なる形状を有しているような場合に、それぞれの噴射ノズルの移動速度を調整することで、各天面フラップに対する接着剤の噴付けを自動的にかつ確実に行えるようになる。
請求項13の発明では、請求項8において、実質的に箱シート材の搬送方向に延びる一対の固定ガイドレールをさらに備え、第1の天面フラップ対を構成する各天面フラップが対応する固定ガイドレールにそれぞれ当接することにより、第1の天面フラップ対の折曲げが行われている。
この場合には、第1の天面フラップ対の折曲げが単なる固定ガイドレールにより行われるので、駆動機構が不要となり、構造を簡略化できる。
請求項14の発明では、請求項8において、第2の天面フラップ対の折曲げの際に搬送方向前側の天面フラップに当接してこれを折り曲げる固定部材と、搬送速度を上回る搬送方向速度成分を有しかつ搬送方向後側の天面フラップに後側から当接してこれを折り曲げる可動部材とをさらに備えている。
この場合には、第2の天面フラップ対を構成する各天面フラップのうち、搬送方向前側の天面フラップの折曲げが固定部材により行われるので、搬送方向前側の天面フラップの折曲げに関しては、駆動機構が不要となり、構造を簡略化できる。
請求項15の発明では、請求項8において、引上げ機構が、第2の天面フラップ対を構成する各天面フラップに対応して設けられた昇降可能な一対の吸着パッドから構成されている。
この場合には、各吸着パッドにより第2の天面フラップ対の各天面フラップを吸着保持させることで、各天面フラップの上方への引上げを簡単かつ確実に行えるようになる。
請求項16の発明では、請求項15において、一対の吸着パッドが、鉛直面内を循環可能なコンベアチェーンに複数対設けられている。
この場合には、複数対の吸着パッドを循環させることにより、複数の箱シート材が連続して搬送される場合に、各箱シート材に対して天面フラップの接着を効率よく行える。
請求項17の発明では、請求項8において、当該箱に収容される商品が、柔軟性材料、流動性固体、可塑性材料、液体材料または圧力により壊れやすい材料から構成されている。
箱に収容される商品が、柔軟性材料、流動性固体、可塑性材料または液体材料から構成されている場合には、第1、第2の天面フラップ対を接着する際に、第1の天面フラップ対を第2の天面フラップ対に対して上から押圧すると、箱の中の商品がその柔軟性、流動性または可塑性のために、圧力をかけた方向に逃げ、その結果、第1、第2の天面フラップ対の接着面に十分な圧力をかけることができず、接着面同士を十分に圧着させることが困難になる。また、当該箱に収容される商品が、圧力により壊れやすい商品である場合には、第1の天面フラップ対を第2の天面フラップ対に対して上から押圧すると、箱の中の商品が圧力によって壊れる恐れがあるため、同様に、第1、第2の天面フラップ対の接着面に十分な圧力を作用させることができず、接着面同士を十分に圧着させることが困難になる。
これに対して、本願発明によれば、第1、第2の天面フラップ対を接着する際には、予め折り曲げられていた第2の天面フラップ対を上方に引き上げることで、第2の天面フラップ対の上に重ねられた第1の天面フラップ対に対して第2の天面フラップ対を下から圧着させるようにしたので、箱の中の商品に対して圧力が作用することはなく、これにより、商品が柔軟性材料、流動性固体、可塑性材料、液体材料または圧力により壊れやすい商品から構成されている場合でも、第1、第2の接着面に十分な圧力を作用させることができ、接着面同士を十分に圧着させて、確実な接着状態を得ることができる。
以上のように、本願発明によれば、第1の天面フラップ対の三角形状部を展開状態にしかつ第2の天面フラップ対の三角形状部の各頂点を搬送方向に整列させた状態で箱シート材を搬送しつつ、噴射ノズルを移動させることで接着剤を噴き付けるようにしたので、第1の天面フラップ対の三角形状部に対する接着剤の噴付けを自動的に行えるようになる。
しかも、この場合には、接着後に第2の天面フラップ対を上方に引き上げることで、第1、第2の天面フラップ対の接着面を圧接させるようにしたので、第1、第2の天面フラップ対の接着を自動的にかつ確実に行えるようになる。
以下、本発明の実施例を添付図面に基づいて説明する。
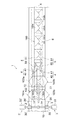
図1および図2は、本発明の一実施例による天面フラップ接着装置を示している。
図1および図2に示すように、天面フラップ接着装置1は、箱の天面フラップを接着するための装置であって、バケットコンベア(搬送コンベア)10により矢印X方向に搬送される箱シート材100の第1の天面フラップ対103a、103bの三角形状部の外周縁部に対してそれぞれ接着剤を噴き付ける噴射ノズル2、2’と、噴射ノズル2、2’をそれぞれ移動させるための移動機構3、3’と、第1の天面フラップ対103a、103bを内側に折り曲げる(第1の)折曲げ機構としての固定ガイドレール4、5と、第1、第2の天面フラップ対103a、103b;102a、102bの接着後、第2の天面フラップ対102a、102bを上方に引き上げる引上げ機構としての昇降可能な吸着パッド60とから主として構成されている。
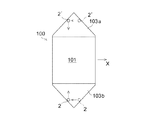
箱シート材100は、図13に示すように、四角形状の外周形状を有しており、四角形状の底面101と、底面101の相対する各辺に連設された三角形状の第1の天面フラップ対103a、103bおよび第2の天面フラップ対102a、102bとから構成されている(箱の立体形状は図12参照)。図13中、一点鎖線は箱シート材100の折り目を示しており、参照符号104は箱シート材100の内側フラップである。また、点A、B、C、Dは、三角形状の天面フラップ102a、102b、103a、103bのそれぞれの頂点を示している。なお、本実施例中では、説明の便宜上、天面フラップ103a、103bを第1の天面フラップ対と呼称し、天面フラップ102a、102bを第2の天面フラップ対と呼称することにする。
噴射ノズル2は、箱シート材100の第1の天面フラップ対103a、103bのうちの天面フラップ103bに対応して設けられており、噴射ノズル2’は天面フラップ103aに対応して設けられている。噴射ノズル2は、図3に示すように、ガンユニット20を有している。ガンユニット20には、噴射ノズル2に導入される接着剤を貯留するタンク21が接続されている。ガンユニット20は、上方に延びるステー22および水平方向に延びるステー23を介して、移動ブロック30に連結されている。噴射ノズル2’も同様のガンユニット20’を有しており、ガンユニット20’は移動ブロック30’に連結されている(図2参照)。
一方、噴射ノズル2の上方には、図2、図4および図5に示すように、バケットコンベア10の搬送方向Xと直交する方向において水平方向に延びる第1、第2のボールネジ31、31’が一直線状に配設されている。移動ブロック30、30’は第1、第2のボールネジ31、31’に螺合するネジ孔をそれぞれ有しており、移動ブロック30、30’は、第1、第2のボールネジ31、31’にそれぞれ螺合している。第1、第2のボールネジ31、31’の一端はそれぞれ軸受32、32’により回転自在に支持されており、他端はそれぞれサーボモータ33、33’に駆動連結されている。
この構成により、各サーボモータ33、33’を駆動して、第1、第2のボールネジ31、31’を例えば矢印a方向(図4参照)に回転させると、各移動ブロック30、30’およびこれらに連結された噴射ノズル2、2’が第1、第2のボールネジ31、31’に沿って互いに離れる側に移動し、また、各サーボモータ33、33’を駆動して、第1、第2のボールネジ31、31’を例えば矢印b方向(図4参照)に回転させると、各移動ブロック30、30’およびこれらに連結された噴射ノズル2、2’が、第1、第2のボールネジ31、31’に沿って互いに接近する側に移動するようになっている。すなわち、各移動ブロック30、30’は、バケットコンベア10の搬送方向Xと直交する方向において互いに往復動可能に設けられており、それぞれの移動時には互いに逆方向に移動するようになっている。
また、各移動ブロック30、30’の移動とともに、これらに連結された各噴射ノズル2、2’も移動するが、このとき、バケットコンベア10により箱シート材100が移動しており、このため、各噴射ノズル2、2’は、箱シート材100に対する各噴射ノズル2、2’の相対速度ベクトルと、各移動ブロック30、30’の速度ベクトルとの合成速度ベクトルの方向に移動する。これにより、各噴射ノズル2、2’は、箱シート材100の第1の天面フラップ対103a、103bの各三角形状部の外周縁部に沿ってそれぞれ接着剤を噴き付けることができる。
なお、第1、第2のボールネジ31、31’の下方には、各ボールネジ31、31’の配設方向に沿ってガイドレール34が配設されている(図3参照)。移動ブロック30は、ガイドレール34にスライド自在に係合する係合部35を有しており(移動ブロック30’についても同様)、これにより、ボールネジ31に沿った移動がガイドされるようになっている。
固定ガイドレール4、5は、図1、図2に示すように、バケットコンベア10の搬送方向Xと直交する方向に間隔を隔てて配置された一対のレール部材からそれぞれ構成されており、実質的に搬送方向Xに沿って延びている。固定ガイドレール4は、固定ガイドレール5の搬送方向上流側に配置されており、その後端が固定ガイドレール5の前端に対して上下方向にオーバラップしている。
固定ガイドレール4は、その前端側に設けられかつ搬送方向上流側から下流側に向かうにしたがい徐々に高さが高くなる傾斜部40と、これに連続して延びるとともに、一定の高さを有する平坦部41とから構成されている。固定ガイドレール5は、その前端側に設けられ、搬送方向上流側から下流側に向かうにしたがい徐々に高さが低くなるとともにバケットコンベア10の幅方向中央部に向かって傾斜する傾斜部50と、これに連続して延びるととともに、バケットコンベア10の搬送面との間に所定の間隙を形成するように一定の高さを有しかつ搬送方向Xに沿って配設された平坦部51とから構成されている。固定ガイドレール5の傾斜部51の前端が固定ガイドレール4の平坦部41の上に配置されている。
この構成により、箱シート材100の第1の天面フラップ対103a、103bは、バケットコンベア10による搬送中に、固定ガイドレール4の傾斜部40の上に乗り上げることで展開状態から徐々に起立状態に移行しつつ(図1、図2参照)、固定ガイドレール4の平坦部41に乗り上げ、その後、平坦部41の上方に配置された固定ガイドレール5の傾斜部50の下面に当接する。傾斜部50が徐々に下方に傾斜していることにより、第1の天面フラップ対103a、103bは、徐々に内側に折り曲げられるとともに(図1、図2参照)、固定ガイドレール5の平坦部51とバケットコンベア10の搬送面との間で挟持されることで、完全に折り曲げられる。このようにして、第1の天面フラップ対の103a、103bの折曲げ処理が完了する。
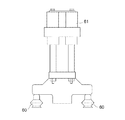
吸着パッド60は、図1、図9に示すように、搬送方向Xに沿って所定間隔を隔てて配置された一対の吸着パッドから構成されている。各吸着パッド60は、保持部61の下端に設けられており、保持部61は、鉛直面内を循環可能なコンベアチェーン6に均等間隔で複数個配置されている。コンベアチェーン6は、駆動スプロケット62および従動スプロケット63に巻き掛けられている。
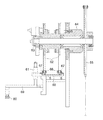
駆動スプロケット62は、図10に示すように、軸方向に所定間隔を隔てて配置された一対のスプロケット部材から構成されている(従動スプロケット63についても同様)。このため、コンベアチェーン6は、駆動スプロケット62および従動スプロケット63の各スプロケット部材に対応して2列配設されている。駆動スプロケット62は、水平方向に延びる軸63の一端側に取り付けられており、軸63はブラケット64に回転自在に支持されている。軸63の他端には、図示しない駆動モータによりチェーン駆動されるスプロケット65が取り付けられている。
コンベアチェーン6を構成するリンク66の長手方向のリンク列には、一定のスパン毎に取付金具67を介してステー68が取り付けられており、各コンベアチェーン6はステー68を介して互いに連結されている。ステー68の端部は、吸着パッド60の保持部61に連結されている。なお、吸着パッド60は、ステー69を介して保持部61に取り付けられている。
図11は、箱シート材100から成形された箱に対する各吸着パッド60の吸着保持位置を示している。同図に示すように、各吸着パッド60は、第2の天面フラップ対102a、102bを構成する各天面フラップに対応して設けられており、各天面フラップ上において、第1の天面フラップ対103a、103bの三角形状部分の斜辺の直近近傍位置に配置されている。なお、同図中、二点鎖線で示す部材60Aは、各吸着パッド60による第2の天面フラップ対102a、102bの引上げ時に、第1の天面フラップ対103a、103bを上から押さえることにより、第1、第2の天面フラップ対103a、103b;102a、102b間の接着面を圧接しやすくするための押え板であるが、これは必須の部材ではない。また、図中、点線で示す細長い帯状の領域110は、上述した各噴出ノズル2、2’により噴き付けられた接着剤による接着領域を示している。
また、天面フラップ接着装置1には、図1、図2に示すように、箱シート材100の第2の天面フラップ対102a、102bを内側に折り曲げるための第2の折曲げ機構7が設けられている。この第2の折曲げ機構7は、噴射ノズル2、2’の搬送方向下流側に配置されており、箱シート材100の第2の天面フラップ対102a、102bのうち搬送方向前側の天面フラップ102bに当接してこれを折り曲げる固定部材72と、搬送方向後側の天面フラップ102aに後側から当接してこれを折り曲げる可動部材70とから構成されている。
固定部材72は、図7に示すように、バケットコンベア10の搬送方向(矢印X方向)に進むにしたがい徐々に高さが低くなるとともに、箱シート材100の天面フラップ102bが当接する傾斜面72aと、傾斜面72aに連続して形成され、バケットコンベア10の搬送面との間で上下方向に所定の間隙を隔てて搬送面に平行に延びる平坦面72bとを有している。
可動部材70は、図7に示すように、水平方向に延びる軸71の中心回りを矢印方向に回転する円盤状の回転部材から構成されている。軸71は、図示しない駆動モータに駆動連結されている。回転部材70の一部には、切欠き70aが形成されており、この切欠き70aにより、回転部材70は突起部70Aを有している。突起部70Aは、箱シート材100の天面フラップ102aに後側から当接するように設けられている。また、突起部70Aの周速は、バケットコンベア10の搬送速度を上回る速度に設定されている。
次に、上述のように構成される天面フラップ接着装置1による接着方法について説明する。
箱シート材100は、第1の天面フラップ対103a、103bを展開状態(つまり拡開状態)にしかつ第2の天面フラップ対102a、102bの各頂点A、Bをバケットコンベア10の搬送方向である矢印X方向に整列させた状態で、バケットコンベア10により矢印X方向に搬送されてくる(図1、図2参照)。なお、このとき、箱シート材100の第2の天面フラップ対102a、102bは、ある程度内側に折り曲げられた状態(好ましくは起立状態)にされている。また、図示していないが、このとき、箱シート材100の底面101の上には、当該箱に包装されるべき商品が前工程で導入されている。
箱シート材100が各噴射ノズル2、2’の下方位置まで移動すると、各噴射ノズル2、2’による接着剤の噴付け処理が行われる。この噴付け処理について、図6A〜図6Dを用いて説明する。
図6Aに示すように、各噴射ノズル2、2’が、箱シート材100の第1の天面フラップ対103a、103bの三角形状部における搬送方向前側の斜辺の内側縁部に位置したとき(図3参照)、移動機構3、3’の各サーボモータ33、33’が駆動されて第1、第2のボールネジ31、31’が回転し、移動ブロック30、30’が互いに離反する側に向かって移動を開始することにより、各噴射ノズル2、2’が図6A中の矢印方向に向かって移動を開始する。
この移動中においても、箱シート材100は矢印X方向に移動しており、このため、各噴射ノズル2、2’は、箱シート材100に対する各噴射ノズル2、2’の相対速度ベクトルと、移動ブロック30、30’の速度ベクトルとの合成速度ベクトルの方向に移動する。これにより、各噴射ノズル2、2’は、図6Bに示すように、箱シート材100の第1の天面フラップ対103a、103bの三角形状部における搬送方向前側の斜辺の内側縁部に沿って移動して、同図中の実線位置まで移動する(図4参照)。また、この移動中に、各噴射ノズル2、2’から各天面フラップ103a、103bに対して接着剤が噴き付けられる。その結果、図6B中のj、j’で示す区間が接着剤の塗布領域となる。
各噴射ノズル2、2’が図6B中の実線位置まで移動したとき、各サーボモータ33、33’を停止させて、各移動ブロック30、30’の移動を停止させることにより、各噴射ノズル2、2’を停止させる。それと同時に、各噴射ノズル2、2’からの接着剤の噴出も停止させる。
その後、箱シート材100が矢印X方向に移動することで、図6Cに示すように、各噴射ノズル2、2’が、箱シート材100の第1の天面フラップ対103a、103bの三角形状部における搬送方向後側の斜辺の内側縁部に位置したとき、移動機構3、3’の各サーボモータ33、33’が前記駆動方向とは逆方向に駆動されて第1、第2のボールネジ31、31’が前記回転方向とは逆方向に回転し、移動ブロック30、30’が互いに接近する側に向かって移動を開始することにより、各噴射ノズル2、2’が図6C中の矢印方向に向かって移動を開始する。
この移動中においても、箱シート材100は矢印X方向に移動しており、このため、各噴射ノズル2、2’は、箱シート材100に対する各噴射ノズル2、2’の相対速度ベクトルと、移動ブロック30、30’の速度ベクトルとの合成速度ベクトルの方向に移動する。これにより、各噴射ノズル2、2’は、図6Dに示すように、箱シート材100の第1の天面フラップ対103a、103bの三角形状部における搬送方向後側の斜辺の内側縁部に沿って移動して、同図中の実線位置まで移動する。また、この移動中に、各噴射ノズル2、2’から各天面フラップ103a、103bに対して接着剤が噴き付けられる。その結果、図6D中のk、k’で示す区間が接着剤の塗布領域となる。
各噴射ノズル2、2’が図6D中の実線位置まで移動したとき、各サーボモータ33、33’を停止させて、移動ブロック30、30’の移動を停止させることにより、各噴射ノズル2、2’を停止させる。それと同時に、各噴射ノズル2、2’からの接着剤の噴出も停止させる。
このように、箱シート材100の第1の天面フラップ対103a、103bを展開状態にしたまま、移動機構3、3’により噴射ノズル2、2’を移動させることで接着剤を噴き付けるようにしたので、第1の天面フラップ対103a、103bに対する接着剤の噴付けを自動的に行えるようになる。
接着剤の噴付け処理が完了した箱シート材100は、バケットコンベア10により搬送方向下流側に搬送されて、第2の天面フラップ対102a、102bの第2の折曲げ処理を受ける。この折曲げ処理について、図7および図8を用いて説明する。
図7に示すように、箱シート材100の第2の天面フラップ対102a、102bのうち、まず、搬送方向前側の天面フラップ102bが、固定部材72の傾斜面72aに当接しつつ矢印X方向(搬送方向)に移動することで、天面フラップ102bが徐々に内側に折り曲げられる。この状態からさらに矢印X方向に移動すると、天面フラップ102bは、固定部材72の平坦面72bとバケットコンベア10の搬送面との間の間隙に入り込み(図8参照)、これにより、完全な折曲げ状態に移行する。
その一方、箱シート材100の第2の天面フラップ対102a、102bのうちの搬送方向後側の天面フラップ102aについては、図8に示すように、軸71の中心回りを矢印方向に回転する回転部材70の突起部70Aがその後側から当接する。このとき、突起部70Aの周速がバケットコンベア10の搬送速度を上回っているので、天面フラップ102aが突起部70Aにより内側に折り曲げられる。回転部材70により折り曲げられた天面フラップ102aは、バケットコンベア10による搬送中に固定具材72の傾斜面72aに当接して、以下、天面フラップ102bと同様の折曲げ処理を受ける。このようにして、第2の天面フラップ対102a、102bの折曲げ処理が完了する。
次に、箱シート材100は、第1の天面フラップ対103a、103bの(第1の)折曲げ処理を受ける。この場合には、箱シート材100の第1の天面フラップ対103a、103bは、バケットコンベア10による搬送中に、固定ガイドレール4の傾斜部40に乗り上げることで展開状態から徐々に起立状態に移行する(図1、図2参照)。そして、第1の天面フラップ対103a、103bは、固定ガイドレール4の平坦部41に乗り上げ、その後、平坦部41の上方に配置された固定ガイドレール5の傾斜部50の下面に当接する。傾斜部50が徐々に下方に傾斜していることで、第1の天面フラップ対103a、103bは、徐々に内側に折り曲げられるとともに(図1、図2参照)、固定ガイドレール5の平坦部51とバケットコンベア10の搬送面との間で挟持されることで、完全に折り曲げられる。このようにして、第1の天面フラップ対103a、103bの折曲げ処理が行われる。
第1の天面フラップ対103a、103bの折曲げ処理時には、第2の天面フラップ対102a、102bの折曲げ処理が完了しており、第1の天面フラップ対103a、103bは、予め折り曲げられていた第2の天面フラップ対102a、102bの上に被せられて接着されることになる(図1、図2参照)。このとき、第1の天面フラップ対103a、103bの三角形状の外周縁部の斜辺の部分が、第2の天面フラップ対102a、102bの三角形状の外周縁部の斜辺の部分に上からオーバラップしている。
その一方、吸着パッド60を保持する保持部61がコンベアチェーン6により鉛直面内で循環しており、第1、第2の天面フラップ対103a、103b;102a、102bが接着されて箱状に成形された箱シート材100は、吸着パッド60による処理を受ける。
すなわち、箱状に成形された箱シート材100が吸着パッド60と最接近する位置まで移動すると、一対の吸着パッド60が箱シート材100の第2の天面フラップ対102a、102bをその吸引力により吸着保持する。このとき、各吸着パッド60は、天面フラップ102a、102bにそれぞれ対応しており(図1、図2参照)、各吸着パッド60の位置は、図11に示すように、好ましくは、第1の天面フラップ対103a、103bの三角形状の外周縁部(したがって接着領域110)の直近近傍位置である。
各吸着パッド60により第2の天面フラップ対102a、102bが吸着保持されると、第2の天面フラップ対102a、102bが上方に引き上げられる。このとき、第2の天面フラップ対102a、102bの三角形状部の斜辺部分の上には、第1の天面フラップ対103a、103bの三角形状部の斜辺部分がオーバラップして配置されて接着されているので、第2の天面フラップ対102a、102bが上方に引き上げられたとき、第2の天面フラップ対102a、102bの各斜辺部分は、第1の天面フラップ対103a、103bの対応する各斜辺部分に圧接する。これにより、互いの接着面が圧接して強固な接着状態を得ることができる。各吸着パッド60による第2の天面フラップ対102a、102bの吸着保持動作は、バケットコンベア10の搬送方向Xに沿って一定のスパンの間行われる(図1、図2参照)。これは、第1、第2の天面フラップ対103a、103b;102a、102bの互いの接着面の圧接状態を一定時間維持するためである。
その後、各吸着パッド60による吸着状態が解除され、箱シート材100から成形された箱が、搬出コンベア15により装置外部に搬出される(図1参照)。
このように本実施例によれば、第1の天面フラップ対103a、103bを展開状態にしたまま、移動機構3、3’により噴射ノズル2、2’を移動させることで第1の天面フラップ対103a、103bに接着剤を噴き付けるようにしたので、第1の天面フラップ対103a、103bの三角形状部に対する接着剤の噴付けを自動的に行えるようになる。
しかも、この場合には、第1、第2の天面フラップ対103a、103b;102a、102bを接着した後に、吸着パッド60により第2の天面フラップ対102a、102bを上方に引き上げることで、第1、第2の天面フラップ対103a、103b;102a、102bの接着面を圧接させるようにしたので、第1、第2の天面フラップ対103a、103b;102a、102bの接着を自動的にかつ確実に行えるようになる。
また、この場合、第1、第2の天面フラップ対103a、103b;102a、102bの接着面の圧接時には、第1の天面フラップ対103a、103bを第2の天面フラップ対102a、102bに対して上から押圧するのではなく、第2の天面フラップ対102a、102bを上方に引き上げることで、第2の天面フラップ対102a、102bを第1の天面フラップ対103a、103bに対して下から押圧するようにしたので、各接着面の圧接時には箱の中の商品に対して圧力が作用することはない。
このため、本実施例による天面フラップの接着方法および接着装置は、当該箱に収容される商品が、たとえばレトルト食品等の柔軟性材料、流動性固体、可塑性材料、液体材料、または圧力により壊れやすい材料(たとえばビスケットような菓子類等)から構成されている場合に好適である。
というのは、当該箱に収容される商品が、柔軟性材料、流動性固体、可塑性材料または液体材料から構成されている場合には、第1、第2の天面フラップ対103a、103b;102a、102bを接着する際に、第1の天面フラップ対103a、103bを第2の天面フラップ対102a、102bに対して上から押圧すると、箱の中の商品がその柔軟性、流動性または可塑性のために圧力をかけた方向に逃げ、その結果、第1、第2の天面フラップ対103a、103b;102a、102bの接着面に十分な圧力をかけることができず、接着面同士を十分に圧着させることが困難になるからであり、また、当該箱に収容される商品が、圧力により壊れやすい商品である場合には、第1の天面フラップ対103a、103bを第2の天面フラップ対102a、102bに対して上から押圧すると、箱の中の商品が圧力によって壊れる恐れがあるため、同様に、第1、第2の天面フラップ対103a、103b;102a、102bの接着面に十分な圧力を作用させることができず、接着面同士を十分に圧着させることが困難になるからである。
これに対して、本実施例によれば、第1、第2の天面フラップ対103a、103b;102a、102bを接着する際には、予め折り曲げられていた第2の天面フラップ対102a、102bを上方に引き上げることで、第2の天面フラップ対102a、102bの上に重ねられていた第1の天面フラップ対103a、103bに対して第2の天面フラップ対102a、102bを下から圧着させるようにしたので、箱の中の商品に対して圧力が作用することはなく、これにより、商品が柔軟性材料、流動性固体、可塑性材料、液体材料または圧力により壊れやすい商品から構成されている場合でも、第1、第2の接着面に十分な圧力を作用させることができ、接着面同士を十分に圧着させて、確実な接着状態を得ることができる。
また、本実施例による天面フラップの接着方法および接着装置は、箱に商品を充填する前の空き箱の状態で第1、第2の天面フラップ対103a、103b;102a、102bを接着する場合や、箱に収容された商品の厚みが薄くかつ商品と箱の天面フラップとの間に比較的大きな隙間が形成されるような場合にも好適である。
というのは、これらの場合、第1、第2の天面フラップ対103a、103b;102a、102bを接着する際に、第1の天面フラップ103a、103bを第2の天面フラップ102a、102bに対して上から押圧すると、箱の中が空のためにまたは第2の天面フラップ対102a、102bの下方に大きな隙間が形成されていることにより、第2の天面フラップ対102a、102bが商品によって下方から支持されず、上から圧力をかけた際に第2の天面フラップ対102a、102bが下方に逃げ、その結果、第1、第2の天面フラップ対103a、103b;102a、102bの接着面に十分な圧力を作用させることができず、接着面同士を確実に圧着させることが困難になる。
これに対して、本実施例によれば、第2の天面フラップ対102a、102bを上方に引き上げることで、第1、第2の天面フラップ対103a、103b;102a、102bの接着面を圧接させるようにしたので、箱に商品を充填する前の空き箱の状態で第1、第2の天面フラップ対103a、103b;102a、102bを接着する場合でも、また箱に収容された商品の厚みが薄くかつ商品と箱の天面フラップとの間に比較的大きな隙間が形成されるような場合でも、第1、第2の天面フラップ対103a、103b;102a、102bの接着面を確実に圧接させることができ、接着面を確実に接着させることが可能である。
なお、前記実施例では、各噴射ノズル2、2’をバケットコンベア10の搬送速度と同じ速度で移動させることにより、各噴射ノズル2、2’を搬送方向に対して45度をなす方向に移動させるようにした例を示したが、これは、前記実施例に用いられる箱シート材100の第1の天面フラップ対103a、103bの各三角形状部の斜辺が底面101の辺に対して45度をなしているためである。箱シート材の天面フラップの三角形状部の斜辺の傾斜角に応じて、各噴射ノズル2、2’の移動速度は適宜設定される。
また、前記実施例では、図6Bおよび図6Dに示すように、区間j、j’およびk、k’で示す領域に接着剤を塗布したことにより、接着領域がハの字状および逆ハの字状である場合を例にとって説明したが、本発明の適用はこれに限定されない。
例えば、各噴射ノズル2、2’が図6B中の実線位置から図6C中の実線位置に移動する間においても、各噴射ノズル2、2’から各天面フラップ103a、103bに対して接着剤を噴き付けるようにしてもよい。この場合には、接着領域が台形状(ただし下底部分を除く)になる。
あるいは、各噴射ノズル2、2’を図6B中の実線位置で停止させることなく、第1の天面フラップ対103a、103bの三角形状部の頂点まで移動させるとともに、頂点から図6C中の実線位置を通って図6D中の実線位置まで移動させるようにしてもよい。この場合には、接着領域が三角形状(ただし底辺部分を除く)になる。
前記実施例では、各噴射ノズル2、2’の移動機構3、3’を構成するボールネジとして、各移動機構3、3’に対応する第1、第2のボールネジ31、31’をそれぞれ別個に設けた例を示したが、本発明の適用はこれに限定されない。
長手方向中央部を境にして両側に互いに逆向きの捩じれ方向のネジ部を有する一本のボールネジを用意し、各ネジ部にそれぞれ移動ブロックを螺合させるようにしてもよい。このとき、各移動ブロックに形成されるネジ孔は互いに逆向きの捩じれ方向を有している。
ボールネジを回転させると、各ネジ部に螺合する各移動ブロックが、互いに接近する方向または離反する方向に向かって移動する。この場合には、ボールネジを駆動するサーボモータが一つで足りるので、構造を簡略化でき、コストを低減できる。
前記実施例では、第2の折曲げ機構を構成する可動部材が円盤状の回転部材70により構成された例を示したが、本発明の適用はこれに限定されない。可動部材としては、振り子のような揺動部材の他、直線状に往復運動する部材を用いるようにしてもよい。これらいずれの場合であっても、可動部材がバケットコンベア10の搬送速度を上回る搬送方向速度成分を有していればよい。