JP5555817B2 - 光学素子、それを備えた撮像装置及び光学素子の製造方法 - Google Patents
光学素子、それを備えた撮像装置及び光学素子の製造方法 Download PDFInfo
- Publication number
- JP5555817B2 JP5555817B2 JP2013548656A JP2013548656A JP5555817B2 JP 5555817 B2 JP5555817 B2 JP 5555817B2 JP 2013548656 A JP2013548656 A JP 2013548656A JP 2013548656 A JP2013548656 A JP 2013548656A JP 5555817 B2 JP5555817 B2 JP 5555817B2
- Authority
- JP
- Japan
- Prior art keywords
- region
- optical
- gate
- pitch
- lens
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Classifications
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B1/00—Optical elements characterised by the material of which they are made; Optical coatings for optical elements
- G02B1/10—Optical coatings produced by application to, or surface treatment of, optical elements
- G02B1/11—Anti-reflection coatings
- G02B1/118—Anti-reflection coatings having sub-optical wavelength surface structures designed to provide an enhanced transmittance, e.g. moth-eye structures
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D11/00—Producing optical elements, e.g. lenses or prisms
- B29D11/00009—Production of simple or compound lenses
- B29D11/00317—Production of lenses with markings or patterns
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B3/00—Simple or compound lenses
- G02B3/10—Bifocal lenses; Multifocal lenses
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Health & Medical Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Ophthalmology & Optometry (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Surface Treatment Of Optical Elements (AREA)
Description
ここに開示された技術は、入射光の反射を低減する反射防止構造が表面に形成された光学素子に関する。
近年、光の反射を低減する反射防止構造が表面に設けられた種々の光学素子が提案されている。
反射防止構造の1つとして、微細な単位構造(例えば、線条凹部又は線条凸部からなる微細構造や、錐体状又は柱状の凹部又は凸部からなる微細構造等)を光学部材の表面に入射光の波長以下のピッチで形成する技術が提案されている。
例えば、特許文献1に開示された光学素子は、現実又は仮想の曲面上に設けられた反射防止構造を有している。反射防止構造は、反射防止対象となる光の波長以下のピッチで配列された微細な単位構造で構成されている。
ところで、光学素子は、射出成形により製造される場合がある。射出成形においては、溶融した成形材料をゲートを介して成形型のキャビティ内に流し込み、該成形材料を固化させて光学素子を製造する。
しかしながら、このような方法で製造された光学素子は、ゲート部付近の形状精度が悪い場合があり、そのような場合にはゲート近傍領域の反射防止性能が悪化してしまう。
ここに開示された技術は、かかる点に鑑みてなされたものであり、その目的とするところは、光学素子のゲート近傍領域の反射防止性能を改善することにある。
ここに開示された技術は、表面に所定のピッチ以下の複数の凸部を配列することにより前記ピッチ以上の波長を有する光の反射を低減する光学面を有する光学部と、前記光学部の外周に形成され、射出成形時のゲートの位置を示す痕跡であるゲート跡部とを備え、射出成形により得られた光学素子であって、前記光学面は、光軸を含む中央部と、前記中央部の外側の周縁部とを有し、かつ前記周縁部は、前記ゲート跡部と一致する第1領域と、前記第1領域に隣接する第2領域とを含み、前記光学面の凸部は、前記第1領域に形成される凸部のピッチが、前記第2領域に形成される凸部のピッチより大きくなるように構成されていることを特徴とする。
ここに開示された技術は、撮像装置を対象としている。この撮像装置は、前記光学素子を備えている。
ここに開示された技術は、表面に所定のピッチ以下の複数の凸部を配列することにより前記ピッチ以上の波長を有する光の反射を低減する光学面を有する光学部と、前記光学部の外周に形成され、射出成形時のゲートの位置を示す痕跡であるゲート跡部とを備え、射出成形により得られた光学素子の製造方法であって、前記凸部に対応する凹部が形成された成形型を用い、溶融した成形材料を前記成形型のキャビティ内にゲートを介して充填し、前記成形型内の成形材料を固化させることにより製造することを特徴とする。
前記光学素子によれば、ゲート近傍領域の反射防止性能を改善することができる。
前記撮像装置によれば、光学素子のゲート近傍領域の反射防止性能を改善することができる。
前記光学素子の製造方法によれば、ゲート近傍領域の反射防止性能が改善された光学素子を得ることができる。
以下、例示的な実施形態を図面に基づいて詳細に説明する。
[1.光学素子]
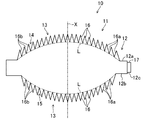
図1は、レンズ10の断面図である。レンズ10は、光軸Xを含む光学部11と、光学部11の外周に設けられたコバ部12とを備える。光学部11とコバ部12とで素子本体部を構成する。レンズ10は、両凸形状のレンズである。レンズ10は、射出成形により製造された樹脂成形品である。レンズ10は、光学素子の一例である。
図1は、レンズ10の断面図である。レンズ10は、光軸Xを含む光学部11と、光学部11の外周に設けられたコバ部12とを備える。光学部11とコバ部12とで素子本体部を構成する。レンズ10は、両凸形状のレンズである。レンズ10は、射出成形により製造された樹脂成形品である。レンズ10は、光学素子の一例である。
光学部11は、第1光学面14と第2光学面15とを有している。第1及び第2光学面14,15は、光学機能面(光学有効面ともいう)である。
コバ部12は、第1光学面14側の第1コバ面12aと、第2光学面15側の第2コバ面12bと、外周面12cとを有している。第1及び第2コバ面12a,12bは、光軸Xと直交している。
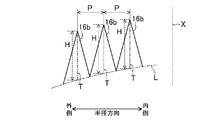
第1及び第2光学面14,15は、SWS(Sub-Wavelength-Structure)13を有している。SWS13は、反射防止構造の一例である。SWS13は、所定のピッチ(周期)以下で配列された複数の微細な構造単位を有し、該ピッチ以上の波長を有する光の反射を低減することができる。本実施形態のSWS13の単位構造は、凸部16である。凸部16は、円錐形状をしている。ここで、凸部16のピッチは、光軸Xと直交する面に平行な方向における、隣り合う2つの凸部16の頂部間の距離である。
SWS13においては、複数の凸部16が配列されることによって、複数の凸部16の間には凸部16で囲まれた凹部が複数形成されている。複数の凹部の底部(最も低い部分)を連結して形成される仮想的な面をベース面Lとする。ベース面Lは、レンズ10に求められる光学特性を実現するために必要な形状に形成されている。ベース面Lは、曲面形状に形成されている。例えば、ベース面Lは、球面形状、非球面形状又は自由曲面に形成されている。尚、ベース面Lは、平面であってもよい。
ここで、凸部16の光軸方向の高さは、凸部16の頂点からベース面Lまでの光軸方向への距離である。図2に、凸部16の拡大断面図を示す。図2に示すように、凸部16の頂点をAとし、頂点Aから光軸方向に延びる線分をMとし、線分Mとベース面Lとの交点を交点Bとする。凸部16の光軸方向の高さHは、頂点Aから交点Bまでの距離で定義される。尚、実際に成形した凸部16の先端は、微小な曲率を有する場合がある。そのような場合には、最も先端の部分を頂点Aとする。以下、「凸部の高さ」は、特段の断りがない限り、光軸方向の高さを意味する。
SWS13は、少なくとも凸部16のピッチ以上の波長を有する光の反射を低減することができる。レンズ10を撮像光学系で使用する場合、反射を低減する対象となる光は可視光である。その場合、対象波長は400nm〜700nmとなるので、凸部16のピッチは、400nm以下であることが好ましい。
また、高い反射防止効果を実現する観点からは、凸部16の高さは、対象波長の0.4倍以上であることが好ましい。対象波長が可視光の場合には、凸部16の高さは、280nm以上であることが好ましい。
さらに、SWS13において回折光を発生させないためには、凸部16のピッチを、対象波長をレンズ10の屈折率で除した解以下とすることが好ましい。対象波長が可視光であって且つレンズ10の屈折率が1.5の場合、凸部16のピッチは266nm以下であることが好ましい。
尚、レンズ10の光学機能面においては、反射率をより低く抑え、透過率をより高くすることが好ましい。例えば、凸部16のピッチを230nm、凸部16の高さを350nmとすることによって、可視光全域における反射率を0.1〜0.2%以下とすることができ、良好な反射抑制効果を得ることができる。
コバ部12の外周面12cには、ゲート跡部17が形成されている。レンズ10を射出成形で製造する場合、ゲートの樹脂もレンズ10と共に固化し、離型する際にはゲートの樹脂がレンズ10に繋がった状態となっている。ゲートの樹脂は、離型後に、レンズ10から刃物等で切断されるが、その一部が残ってしまう。この残った部分がゲート跡部17である。尚、ゲート跡部17は、コバ部12の外周面12cから外側に突出する形状に限られるものではない。例えば、レンズ10に繋がったゲートの樹脂を、コバ部12ごと切断する場合がある。つまり、コバ部12が部分的に平面で切断される。この場合には、コバ部12のうち平面的に切断された部分がゲート跡部17となる。すなわち、ゲート跡部17は、射出成形により成形されたレンズ10においてゲートの位置を示す痕跡であればよく、任意の形状であり得る。
[2.製造方法]
以下、レンズ10の製造方法について説明する。図3は、レンズ10を成形するための射出成形装置20を示す概略構成図である。射出成形装置20は、主として、ホッパ22、スクリュ23、スプル24、ランナ25、ゲート26、成形型30、温度調整部29とを有している。
以下、レンズ10の製造方法について説明する。図3は、レンズ10を成形するための射出成形装置20を示す概略構成図である。射出成形装置20は、主として、ホッパ22、スクリュ23、スプル24、ランナ25、ゲート26、成形型30、温度調整部29とを有している。
まず、成形型30を準備し、射出成形装置20にセットする。成形型30の詳細な構成については後述する。
続いて、ホッパ22に樹脂材料(ペレット材)21を投入する。投入された樹脂材料21は、スクリュ23で計量されながら加熱される。加熱された樹脂材料21は、可塑化する。溶融した樹脂材料21は、スプル24、ランナ25、ゲート26を通って、成形型30に射出される。溶融した樹脂材料21は、成形型30のキャビティに射出され、充填される。樹脂材料21は、成形材料の一例である。
その後、キャビティ内の樹脂材料21を、温度調整部29により冷却し、固化させる。このとき、ゲート26、ランナ25、スプル24内の樹脂も固化する。続いて、第1成形型31及び第2成形型32を開き、レンズ10を離型する。レンズ10を離型する際、レンズ10には、ゲート26、ランナ25、スプル24内の樹脂が一体的に固まった状態となっている。ゲート26、ランナ25、スプル24内の樹脂を、ゲート26の位置で刃物等により切断する。これにより、レンズ10にゲート跡部17が形成される。
尚、樹脂材料21は、レンズ10に要求される屈折率と分散値を満足するものであれば、任意の材料を採用することができる。
[3.ひずみ]
射出成形により得たレンズ10は、冷却固化する過程で収縮する。光学素子用樹脂材料の成形収縮率は、通常、0.1〜1.0%である。成形収縮率とは、成形型の寸法に対する成形後のレンズの寸法の比である。成形収縮率は、樹脂の種類、成形条件、成形品の形状によって異なる。ところが、1つのレンズ10の中でも場所によって成形収縮率が異なる。詳しくは、レンズ10のうちゲート跡部17の近傍とそれ以外の部分では、成形収縮率が異なる。そのため、レンズ10のゲート跡部17の近傍には、それ以外の部分と異なるひずみが生じる。
射出成形により得たレンズ10は、冷却固化する過程で収縮する。光学素子用樹脂材料の成形収縮率は、通常、0.1〜1.0%である。成形収縮率とは、成形型の寸法に対する成形後のレンズの寸法の比である。成形収縮率は、樹脂の種類、成形条件、成形品の形状によって異なる。ところが、1つのレンズ10の中でも場所によって成形収縮率が異なる。詳しくは、レンズ10のうちゲート跡部17の近傍とそれ以外の部分では、成形収縮率が異なる。そのため、レンズ10のゲート跡部17の近傍には、それ以外の部分と異なるひずみが生じる。
詳しくは、射出成形では、樹脂の充填率がキャビティ内の場所に応じて異なる場合がある。例えば、キャビティのうちゲート26から離れた部分は、樹脂の充填率が高い。一方、ゲート26近傍に充填された樹脂の密度は、その他の部分の樹脂の密度に比べて小さくなっている。樹脂の密度が低い部分の収縮量は、樹脂の密度が高い部分の収縮量よりも大きい。そのため、ゲート26近傍に充填された樹脂の冷却時の収縮量は、それ以外の部分に比べて大きくなる。その結果、レンズ10のうちゲート跡部17の近傍のひずみは、それ以外の部分よりも大きくなる。
また、収縮量は、樹脂の密度だけでなく、内部応力の差によっても異なる。溶融樹脂がキャビティ内を流動する際に、溶融樹脂にはせん断力が生じ、このせん断力が溶融樹脂内に内部応力として残留する。溶融樹脂が冷却固化する過程で内部応力によりひずみが生じる。内部応力がキャビティ内で不均一である場合には、ひずみが不均一となり、その結果、収縮量が不均一となる。
以下、溶融樹脂に発生するせん断力について説明する。溶融樹脂がキャビティ内に充填されるときの溶融樹脂の流れ方には以下の2つのパターンがある。
第1のパターンは、キャビティ内に入った溶融樹脂が、キャビティ内のゲート26の反対側の部分に到達し、そこから折り返して、第1成形型31の成形面および第2成形型32の成形面へ流れ込む場合である。第1成形型31及び第2成形型32の温度は、通常、溶融樹脂よりも低いので、第1成形型31及び第2成形型32の成形面に接触した溶融樹脂は、それぞれの成形型により冷却される。このとき、溶融樹脂の表面にスキン層と呼ばれる、固化した薄い層が形成される。しかし、スキン層よりも内側の部分では溶融樹脂が流動しているので、溶融樹脂とスキン層との間でせん断力が発生する。
第2のパターンは、溶融樹脂がゲート26からゲート26の反対側まで徐々に充填される場合である。溶融樹脂は、ゲート26側から順に第1成形型31の成形面および第2成形型32の成形面へ流れ込む。このときも、成形面に接触した溶融樹脂は、スキン層となる。ゲート26近傍にスキン層が形成された後も、溶融樹脂はゲート26を介して流れ込み続けるので、ゲート26の近傍においてはスキン層と溶融樹脂との間に大きなせん断力が発生する。
何れのパターンにおいても、ゲート26近傍においては、溶融樹脂が大きく流動しているため、それ以外の部分に比べて大きなせん断力が発生する。また、図3に示すように、通常、ランナ25の径は、ゲート26の径よりも大きい。そのため、溶融樹脂は、ランナ25からゲート26へ流入する際に流速が速くなる。そのため、キャビティ内のゲート26における溶融樹脂の流速は速い。つまり、ゲート26の近傍においてはせん断力がさらに発生しやすい。この点からも、ゲート26近傍の溶融樹脂に、それ以外の部分よりも大きなせん断力が発生する。
このように、レンズ10のうちゲート跡部17の近傍のひずみが大きいことに鑑みて、成形型30のうち、ゲート跡部17の近傍に対応する部分の形状をそれ以外の部分と異ならせている。
[4.成形型]
以下に、成形型30の詳細な形状について説明する。図4に、成形型30の拡大断面図を、図5に、第1成形型31の成形面33を示す。成形型30は、第1成形型31と第2成形型32とを有している。第1成形型31と第2成形型32との間には、キャビティCが形成されている。第1成形型31及び第2成形型32の成形面には、SWS13を成形するための微細構造が形成されている。第1成形型31の成形面33のうちレンズ10の第1光学面14に対応する部分には、凸部16に対応する凹部35が形成されている。同様に、第2成形型32の成形面34のうちレンズ10の第2光学面15に対応する部分には、凸部16に対応する凹部35が形成されている。凹部35は、実質的に凸部16の反転形状となっている。
以下に、成形型30の詳細な形状について説明する。図4に、成形型30の拡大断面図を、図5に、第1成形型31の成形面33を示す。成形型30は、第1成形型31と第2成形型32とを有している。第1成形型31と第2成形型32との間には、キャビティCが形成されている。第1成形型31及び第2成形型32の成形面には、SWS13を成形するための微細構造が形成されている。第1成形型31の成形面33のうちレンズ10の第1光学面14に対応する部分には、凸部16に対応する凹部35が形成されている。同様に、第2成形型32の成形面34のうちレンズ10の第2光学面15に対応する部分には、凸部16に対応する凹部35が形成されている。凹部35は、実質的に凸部16の反転形状となっている。
詳しくは、成形面33は、コバ部12を成形するコバ領域38aと、第1光学面14を成形する光学領域38bを有する。光学領域38bに凹部35が形成されている。光学領域38bは、中央領域38cと、中央領域38cの外側に位置する環状の周縁領域38dとを有する。周縁領域38dは、光軸X周りの周方向位置がゲート26と一致する近傍領域38eと、近傍領域38eに隣接する隣接領域38fとを含んでいる。以下、近傍領域38eの凹部35を第1凹部35aと称し、隣接領域38fの凹部35を第2凹部35bと称する。尚、第1凹部35aと第2凹部35bとを区別しないときには、単に凹部35と称する。
尚、ゲート26は、レンズ10のコバ部12の外周面12cに対応する部分であって、第1成形型31と第2成形型32との接合面に形成されている。
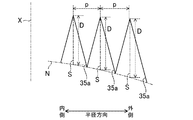
図6に、第1凹部35aの拡大断面図を示す。図7に、第2凹部35bの拡大断面図を示す。凹部35は、円錐状の穴である。凹部35の軸Sは、光軸Xと平行に延びている。ここで、凹部35の軸Sとは、円錐の軸であり、換言すると、凹部35の断面において円錐の頂角の二等分線となる直線である。
成形面33及び成形面34のうちゲート26の近傍の凹部35は、それ以外の部分の凹部35に比べてピッチが大きくなっている。詳しくは、第1凹部35aのピッチpは、第2凹部35bのピッチpよりも大きくなっている。ここで、凹部35のピッチpは、光軸Xと直交する面に平行な方向における、隣り合う2つの凹部35の底部(円錐の頂部)間の距離である。
さらに詳しくは、近傍領域38eにおいて、第1凹部35aのピッチpは、光軸Xを中心とする半径方向外側ほど大きくなっている。以下、「半径方向」とは、特段の断りがない限り、光軸Xを中心とする半径方向を意味する。また、ピッチpをゲート26に近づくほど大きくしてもよい。つまり、同じ半径方向位置であっても周方向位置が異なれば、凹部35のピッチpが異なる。具体的には、周方向位置がゲート26に近いほど、ピッチpが大きくなっている。
それに加えて、成形面33及び成形面34のうちゲート26の近傍の凹部35は、それ以外の部分の凹部35に比べて深く形成されている。詳しくは、第1凹部35aの光軸方向の深さDは、第2凹部35bの光軸方向の深さDよりも深くなっている。ここで、凹部35の光軸方向の深さDは、凹部35の底部(円錐の頂部)から光軸方向に延ばした直線が成形面33のベース面Nと交わる点と、凹部35の底部との距離である。成形面33のベース面Nとは、複数の凹部35で囲まれて形成される凸部の頂部を結んで形成される仮想的な面であり、レンズ10のベース面Lに相当する面である。以下、特段の断りがない限り、「凹部の深さ」は、凹部35の光軸方向の深さを意味する。尚、凹部35の軸Sは光軸と平行であるので、凹部35の深さDは、凹部35の軸方向の深さと一致する。つまり、第1凹部35aの軸方向の深さは、第2凹部35bの軸方向の深さよりも深くなっている。
さらに、近傍領域38eにおいて、第1凹部35aの深さDは、半径方向外側ほど深くなっている。また、深さDをゲート26に近づくほど深くしてもよい。例えば、第1凹部35aの深さDを、ピッチpが大きくなるほど深くしてもよい。
成形面33のうち中央領域38cの凹部35の構成は、隣接領域38fの第2凹部35bの構成と同じである。ただし、中央領域38cの凹部35の構成を隣接領域38fの第2凹部35bの構成と異ならせてもよい。
第2成形型32の成形面34も同様に構成されている。つまり、成形面34のうち第2光学面15の周縁部に対応する環状の周縁領域は、周方向位置がゲート26と一致する近傍領域と、近傍領域に隣接する隣接領域とを含んでいる。近傍領域の凹部35のピッチは、隣接領域の凹部35のピッチよりも大きくなっている。
続いて、このように構成された第1成形型31及び第2成形型32の作成方法について説明する。
図8は、レンズ10を成形するための第1成形型31を作成するための工程を示す図である。尚、ここでは第1成形型31を例に挙げて説明するが、第2成形型32も同様の工程で得ることができる。
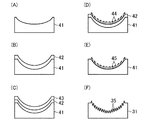
まず、成形型母材41を用意する。そして、図8(A)に示すように、成形型母材41に、機械加工によってレンズ10の反転形状を形成する。この段階におけるレンズ10の反転形状とは、凸部16を省略したレンズ10の反転形状であり、レンズ10のベース面Lに相当する。成形型母材41は、高強度で且つエッチングにより微細加工し易い材料であればよい。例えば、成形型母材41として、SiO2(石英)、Si(シリコン)、GC(グラッシーカーボン)、SiC(シリコンカーバイド)、WC(超硬)等を用いることができる。
次に、図8(B)に示すように、成形型母材41の表面に金属マスク42を形成する。金属マスク42は、スパッタリング法又は蒸着法等によって形成することができる。金属マスク42の材料としては、Cr、Ta、WSi、Ni、W等を用いることができる。
続いて、図8(C)に示すように、金属マスク42の上にレジストマスク43を形成する。レジストマスク43は、スピンコート法又はスプレーコート法等によって形成することができる。
その後、図8(D)に示すように、SWS13に対応したレジストドットパターン44をレジストマスク43から形成する。レジストドットパターン44は、電子ビーム描画法又は干渉露光(ホログラム露光)法等によって形成することができる。
次に、図8(E)に示すように、レジストドットパターン44をドライエッチングによって金属マスク42に転写する。これにより、金属マスクドットパターン45が形成される。なお、金属マスクドットパターン45は、ウェットエッチングによって形成してもよい。
続いて、図8(F)に示すように、金属マスクドットパターン45をドライエッチングによって成形型母材41に転写する。こうして、成形型母材41の表面に凸部16の反転形状である凹部35が形成される。
ここで、レジストドットパターン44の穴のピッチによって凹部35のピッチを調節することができる。例えば、レジストドットパターン44の穴のピッチを大きくすることによって凹部35のピッチを大きくすることができる。レジストドットパターン44において、近傍領域38eに対応する部分の穴のピッチを隣接領域38fに対応する部分の穴のピッチよりも大きくする。
尚、穴のピッチが異なるレジストドットパターン44を用いてエッチングを行うと、ピッチが大きい部分の凹部35は、ピッチが小さい部分の凹部35よりも深く形成される。ただし、穴のピッチが異なる部分を、エッチング条件を変えて、別々にエッチングすることによって凹部35の深さを同じにすることもできる。
こうして、第1成形型31が作成される。
[5.レンズの詳細構造]
続いて、成形型30を用いて製造されるレンズ10の詳細構造について説明する。図9に、レンズ10の平面図を示す。
続いて、成形型30を用いて製造されるレンズ10の詳細構造について説明する。図9に、レンズ10の平面図を示す。
第1光学面14は、光軸Xを含む中央部14aと、中央部14aの外側に位置する周縁部14bとを有する。周縁部14bは、周方向位置がゲート跡部17と一致する第1領域14cと、該第1領域14cに隣接する第2領域14dとを有している。中央部14aは、第1成形型31の中央領域38cにより成形され、周縁部14bは、第1成形型31の周縁領域38dにより成形される。第1領域14cは、第1成形型31の近傍領域38eにより成形され、第2領域14dは、第1成形型31の隣接領域38fにより成形される。例えば、第1領域14cは、平面視において、ゲート跡部17の中央を中心とし、半径がレンズ10の直径の1/4の円と第1光学面14とが重なる領域である。尚、第1領域14cは、これに限られるものではなく、ゲート跡部17の中央を中心とし、半径がレンズ10の直径の1/5の円と第1光学面14とが重なる領域であってもよい。また、第1領域14cは、2つの円弧で規定される形状に限られず、任意の形状とすることができる。例えば、第1領域14cは、周縁部14bを所定の角度幅を有する2本の半径で切断した領域であってもよい。
第1領域14cの凸部16の形状と、第2領域14dの凸部16の形状とは互いに異なる。以下、第1領域14cの凸部16を第1凸部16aと称し、第2領域14dの凸部16を第2凸部16bと称する。尚、第1凸部16aと第2凸部16bとを区別しないときには、単に凸部16と称する。図10に、第1凸部16aの拡大断面図を、図11に、第2凸部16bの拡大断面図を示す。
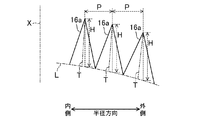
第1光学面14のうちゲート跡部17の近傍の凸部16は、それ以外の部分の凸部16に比べてピッチが大きくなっている。詳しくは、第1領域14cの第1凸部16aのピッチPは、第2領域14dの第2凸部16bのピッチPよりも大きくなっている。
さらに詳しくは、第1領域14cにおいて、第1凸部16aのピッチPは、半径方向外側ほど大きくなっている。また、ピッチPをゲート跡部17に近づくほど大きくしてもよい。つまり、同じ半径方向位置であっても周方向位置が異なれば、凸部16のピッチPが異なる。具体的には、周方向位置がゲート跡部17に近いほど、ピッチPが大きくなっている。
ただし、第1凸部16aのピッチPは、反射を低減する対象となる光の波長よりも小さいことが好ましい。尚、第1領域14cは第1光学面14の周縁に位置し、第1光学面14全体の反射防止性能に与える影響は小さいので、第1凸部16aのピッチPが反射を低減する対象となる光の波長より大きくてもよい。
ここで、第1凸部16aの軸Tは、図11に示すように、光軸Xに対して傾斜している。ここで、軸Tとは、円錐の軸であり、換言すると、凸部16の断面において円錐の頂角の二等分線となる直線である。第1凸部16aの軸Tは、先端側の部分ほど光軸Xを中心とする半径方向外側に位置するように傾斜している。
このように、第1凸部16aが傾斜しているのは、前述の如く、レンズ10のうちゲート跡部17の近傍の部分は、射出成形における固化時にその他の部分に比べて収縮量が大きいためである。つまり、第1凸部16aにおいても、半径方向内側の部分と半径方向外側の部分とでは、半径方向外側の部分の方が収縮量が大きくなる。結果として、第1凸部16aは、軸Tが半径方向外側へ倒れた形状となる。
一方、第2凸部16bの軸Tは、図10に示すように、光軸Xと平行に延びている。
また、ゲート跡部17の近傍の部分の収縮量がその他の部分に比べて大きいことにより、第1凸部16aは固化時に第2凸部16bに比べて大きな力で凹部35の内壁のうち半径方向内側の部分に押しつけられる。レンズ10が凹部35に大きな圧力で密着すると、レンズ10が成形型30から離型し難くなる。さらに、第1凸部16aが凹部35に大きな押付力で密着した状態で離型すると、摩擦力により、第1凸部16aが変形する虞がある。それに加えて、第1凸部16aが凹部35の半径方向内側の内面に大きな押付力で密着する一方で、第1凸部16aと凹部35の半径方向外側の内面との間に隙間が生じたり、該半径方向外側の内面への第1凸部16aの押付力が小さくなったりする。つまり、第1凸部16aが凹部35の内面から受ける力が不均一になる。その結果、第1凸部16aは、離型時にさらに変形しやすくなる。
そのため、第1凸部16aのピッチPは、第2凸部16bのピッチPよりも大きくなっている。つまり、第1凸部16aのピッチPを大きくすることによって、単位面積あたりの第1凸部16aの個数が低減する。それにより、第1領域14cにおいては、レンズ10と成形型30との接触面積が低減し、第1領域14c全体としての第1凸部16aと凹部35との密着力が低減する。その結果、レンズ10と成形型30との離型を容易にすることができる。それに加えて、第1凸部16aの変形も抑制される。
尚、第1領域14cは、第2領域14dに比べて収縮量が大きいにもかかわらず、第1凸部16aの高さHは、第2凸部16bの光軸方向の高さHと略同じである。これは、前述の如く、第1凸部16aを成形する第1凹部35aの深さDを、第2凸部16bを成形する第2凹部35bよりも深くしているためである。
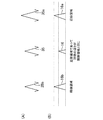
図12(A)に、各種の凹部35の拡大断面図を示し、図12(B)に、(A)の凹部35に対応する凸部16の拡大断面図を示す。図12(A),(B)において左側の図は、隣接領域38fの第2凹部35b及び第2領域14dの第2凸部16bであり、右側の図は、近傍領域38eの第1凹部35a及び第1領域14cの第1凸部16aであり、中央の図は、近傍領域38eの凹部35の深さを第2凹部35bと同じにした場合の凹部35及び凸部16である。尚、図12(A),(B)では、ベース面N,Lが光軸Xに直交する平面(即ち、水平面)であるものとして、凹部35及び凸部16を図示している。また、図12(A),(B)では、図の右側を半径方向外側とし、図の左側を半径方向内側とする。
図12(A)に示すように、第2領域14d(隣接領域38f)では、第2凸部16bは、固化時に収縮して、第2凹部35bよりも小さくなるものの、第2凹部35bの形状が精度よく転写されている。しかし、図12(B),(C)に示すように、第1領域14c(近傍領域38e)では、前述の収縮量の差により、凹部35から凸部16への形状の転写精度が良くない。具体的には、第1領域14cの凸部16は、ゲート26に近い側(即ち、半径方向外側)の部分の方が光軸Xの半径方向内側へ大きく収縮し、結果として、光軸Xの半径方向外側へ倒れ込んだ形状となる。それに加えて、近傍領域38eは隣接領域38fよりも樹脂の密度が低く、収縮率が大きい。そのため、凸部16が、隣接領域38fに比べてより大きく収縮し、凸部16の軸方向の高さが低くなる。その結果、凸部16の高さも低くなる。
それに対し、図12(C)に示すように、本実施形態では、近傍領域38eの第1凹部35aは、隣接領域38fの第2凹部35bよりも深くなっている。そのため、第1領域14cの第1凸部16aが第2領域14dの第2凸部16bに比べて半径方向外側に倒れ込んだり、軸方向の高さが低くなったりした場合であっても、第1凸部16aの高さは、第2凸部16bの高さと略同じになる。ただし、第1凹部35aを第2凹部35bよりも深くしなくてもよい。その場合には、第1凸部16aの高さHは、第2凸部16bの高さHと異なる。
第2光学面15も同様に構成されている。つまり、第2光学面15の周縁領域は、周方向位置がゲート跡部17と一致する第1領域と、第1領域に隣接する第2領域とを含んでいる。第2領域の凸部のピッチは、第2領域の凸部のピッチよりも大きくなっている。
[6.カメラ]
次に、レンズ10を備えるカメラ100について説明する。図13に、カメラ100の概略図を示す。
次に、レンズ10を備えるカメラ100について説明する。図13に、カメラ100の概略図を示す。
カメラ100は、カメラ本体110と、該カメラ本体110に取り付けられた交換レンズ120とを備えている。カメラ100は、撮像装置の一例である。
カメラ本体110は、撮像素子130を有している。
交換レンズ120は、カメラ本体110に着脱可能に構成されている。交換レンズ120は、例えば、望遠ズームレンズである。交換レンズ120は、光束をカメラ本体110の撮像素子130上に合焦させるための結像光学系140を有している。結像光学系140は、上記レンズ10と、屈折型レンズ150,160とを有している。レンズ10はレンズ素子として機能する。
[7.効果]
したがって、前記レンズ10の製造方法は、前記凸部16に対応する凹部35が形成された成形型30を準備する工程と、溶融した樹脂材料21を前記成形型30のキャビティC内にゲート26を介して充填する工程と、前記成形型30内の樹脂材料21を固化させる工程とを含み、前記成形型30は、前記ゲート26に近接する近傍領域38eと、該近傍領域38eに隣接する隣接領域38fとを有し、前記近傍領域38eの前記第1凹部35aのピッチpは、前記隣接領域38fの前記第2凹部35bのピッチpよりも大きくなっている。
したがって、前記レンズ10の製造方法は、前記凸部16に対応する凹部35が形成された成形型30を準備する工程と、溶融した樹脂材料21を前記成形型30のキャビティC内にゲート26を介して充填する工程と、前記成形型30内の樹脂材料21を固化させる工程とを含み、前記成形型30は、前記ゲート26に近接する近傍領域38eと、該近傍領域38eに隣接する隣接領域38fとを有し、前記近傍領域38eの前記第1凹部35aのピッチpは、前記隣接領域38fの前記第2凹部35bのピッチpよりも大きくなっている。
この構成によれば、ゲート26の近傍の近傍領域38eの樹脂材料21の収縮量は、隣接領域38fに比べて大きい。そのため、近傍領域38eにおいてはレンズ10と成形型30との密着力が大きく、離型し難くなる傾向にある。それに対し、第1凹部35aのピッチpを第2凹部35bのピッチpよりも大きくすることによって、近傍領域38eにおける凸部16の個数を減らし、凸部16を含むレンズ10の表面積を低減することができる。その結果、近傍領域38eにおける、レンズ10と成形型30との密着力を低減することができ、レンズ10と成形型30との離型を容易にすることができる。それに加えて、近傍領域38eの凸部16が離型時に変形することを抑制することができるため、反射防止性能を改善することができる。
また、前記凹部35は、前記成形型30のうち、前記レンズ10の表面に対応する部分に形成され、前記ゲート26は、前記成形型30のうち、前記レンズ10の外周に対応する部分に形成され、前記近傍領域38e及び隣接領域38fは、前記成形型30のうち、前記レンズ10の表面の周縁部14bに対応する部分に形成され、前記近傍領域38eは、周方向位置が前記ゲート26と一致する部分に設けられている。
前記の構成によれば、成形型30のうち、レンズ10の表面の周縁部14bに対応する部分には、凹部35のピッチpが異なる領域が設けられている。具体的には、凹部35のピッチpが相対的に大きい近傍領域38eと、凹部35のピッチpが相対的に小さい隣接領域38fとが設けられている。そして、近傍領域38eの周方向位置は、ゲート26と一致している。
また、前記レンズ10は、第1光学面14に所定のピッチ以下で配列され、該ピッチ以上の波長を有する光の反射を低減する複数の凸部16と、射出成形時に外周に形成されたゲート跡部17とを備え、前記第1光学面14の周縁部14bは、周方向位置が前記ゲート跡部17と一致する第1領域14cと、該第1領域14cに隣接する第2領域14dとを含み、前記第1領域14cの前記第1凸部16aのピッチPは、前記第2領域14dの前記第2凸部16bのピッチPよりも大きい。
前記の構成によれば、第1領域14cにおける第1凸部16aの個数が、第2領域14dにおける第2凸部16bの個数よりも少ない。すなわち、第1領域14cにおける、第1凸部16aを含むレンズ10の表面積は、第2領域14dにおける、第2凸部16bを含むレンズ10の表面積よりも小さい。そのため、第1領域14cにおける、レンズ10と成形型30との密着力を低減することができ、レンズ10と成形型30との離型を容易にすることができる。それに加えて、第1領域14cの第1凸部16aが離型時に変形することを抑制することができるため、反射防止性能を改善することができる。
また、前記第1領域14cの前記第1凸部16aの光軸方向の高さHは、前記第2領域14dの前記第2凸部16bの光軸方向の高さHと略同じである。
前記の構成によれば、ゲート跡部17に近い部分の凸部16(第1凸部16a)の高さHがゲート跡部17から離れた部分の凸部16の高さHと略同じになる。その結果、レンズ10のゲート跡部17の近傍領域の反射防止性能をそれ以外の部分の反射防止性能と同程度にすることができる。
また、前記第1領域14cの前記第1凸部16aの軸Tは、前記第2領域14dの前記第2凸部16bの軸Tよりも外側に倒れている。
第1凸部16aの軸Tと第2凸部16bの軸Tとを平行にする場合には、成形後に、第1凸部16aが半径方向外側に傾くことを見越して、成形型30において第1凹部35aの軸Sを第2凹部35bの軸Sに対して傾けておく必要がある。しかしながら、第1凹部35aの軸Sの向きと第2凹部35bの軸Sの向きとが異なる成形型を作成するには手間がかかる。それに対し、第1凸部16aが第2凸部16bよりも外側に倒れている構成の場合は、成形型30において第1凹部35aの軸Sを第2凹部35bの軸Sに対して傾けておく必要がない。つまり、成形型30を容易に作成することができる。
また、前記カメラ100は、前記レンズ10を備えている。
前記の構成によれば、カメラ100内における反射防止性能を改善することができる。
以下、実施例について説明する。
[1.実施例]
実施例1のレンズ10は、図1に示すような両凸形状のレンズである。レンズ10の外径は10mmであり、厚さは中心厚3mmであった。コバ部12の厚さは1mmであった。また、光学有効径を6mmとした。樹脂材料として、三井化学株式会社製のポリオレフィン系の樹脂APL5014を使用した。
実施例1のレンズ10は、図1に示すような両凸形状のレンズである。レンズ10の外径は10mmであり、厚さは中心厚3mmであった。コバ部12の厚さは1mmであった。また、光学有効径を6mmとした。樹脂材料として、三井化学株式会社製のポリオレフィン系の樹脂APL5014を使用した。
成形型母材41としてシリコンカーバイド(SiC)を用意した。成形型母材41に機械加工によってレンズ10のベース面Lの反転形状を形成し、反転形状の上にタングステンシリサイド(WSi)をスパッタリング法によって形成した。続いて、タングステンシリサイド上に電子ビーム用レジスト(ポジ型)をスピンコート法によって塗布した。その後、電子ビーム用レジストに電子ビーム描画によってドット形状を描画した。
続いて、レジストドットパターンをマスクとして、アルゴンガスを用いたドライエッチングによってWSiマスクにドットパターンを形成した。次に、フルオロカーボン系ガスを用いたドライエッチングによって、成形型母材41の表面にSWS13の反転形状を形成した。
成形面33のうち、中央領域38c及び隣接領域38fの凹部35のピッチを230nmとし、近傍領域38eの凹部35のピッチを300nmとした。成形面34のうち、中央領域及び隣接領域の凹部35のピッチを200nmとし、近傍領域の凹部35のピッチを230nmとした。
こうして作成した成形型30を、フッ素系離型剤に浸漬して離型処理した。離型処理した成形型30を用いて、ポリオレフィン系の樹脂を射出成形してレンズ10を製造した。
成形条件としては、樹脂温度を260℃、成形型温度を135℃とし、タクトを90秒とした。また、射出成形機には、8個取りの成形型を設置して射出成形した。成形型30の保圧力は100MPaとした。
成形後、レンズ10の表面のSWS13の形状を計測した。第1光学面14の第1領域14c及び第2光学面15の第1領域の凸部16aのピッチは、第1光学面14の中央部14a及び第2領域14d並びに中央部及び第2光学面15の第2領域の凸部16bのピッチよりも大きくなっていた。凸部16の高さHは、光学有効面全域で280nm以上となっており、所望の形状となっていることが確認できた。
得られたレンズ10の可視光に対する反射率を測定した結果、光学有効面内の全域において反射率は0.3%以下であり、良好な反射率特性が得られた。
[2.比較例]
次に、凹部35のピッチが近傍領域38eと隣接領域38fで略均一な成形型を前述の方法と同じ方法で作成した。この成形型を用いて、前述の射出成形装置と同じ射出成形装置を使用して、レンズを成形した。
次に、凹部35のピッチが近傍領域38eと隣接領域38fで略均一な成形型を前述の方法と同じ方法で作成した。この成形型を用いて、前述の射出成形装置と同じ射出成形装置を使用して、レンズを成形した。
得られたレンズの反射率特性を測定した結果、ゲート跡部から離れた部分の反射率は0.3%で良好であった。しかし、ゲート跡部の近傍部分の反射率は1.2%であり、反射特性が悪化していた。
《その他の実施形態》
以上のように、本出願において開示する技術の例示として、前記実施形態を説明した。しかしながら、本開示における技術は、これに限定されず、適宜、変更、置き換え、付加、省略などを行った実施の形態にも適用可能である。また、前記実施形態で説明した各構成要素を組み合わせて、新たな実施の形態とすることも可能である。また、添付図面及び詳細な説明に記載された構成要素の中には、課題解決のために必須な構成要素だけでなく、前記技術を例示するために、課題解決のためには必須でない構成要素も含まれ得る。そのため、それらの必須ではない構成要素が添付図面や詳細な説明に記載されていることをもって、直ちに、それらの必須ではない構成要素が必須であるとの認定をするべきではない。
以上のように、本出願において開示する技術の例示として、前記実施形態を説明した。しかしながら、本開示における技術は、これに限定されず、適宜、変更、置き換え、付加、省略などを行った実施の形態にも適用可能である。また、前記実施形態で説明した各構成要素を組み合わせて、新たな実施の形態とすることも可能である。また、添付図面及び詳細な説明に記載された構成要素の中には、課題解決のために必須な構成要素だけでなく、前記技術を例示するために、課題解決のためには必須でない構成要素も含まれ得る。そのため、それらの必須ではない構成要素が添付図面や詳細な説明に記載されていることをもって、直ちに、それらの必須ではない構成要素が必須であるとの認定をするべきではない。
前記実施形態について、以下のような構成としてもよい。
前記SWS13は、第1光学面14及び第2光学面15上にのみ設けられているが、SWS13が形成される面はこれに限らない。SWS13は、コバ部12に形成されていてもよい。また、SWS13は、第1光学面14及び第2光学面15の両方に設けられている必要はなく、何れか一方の面だけに設けられていてもよい。
また、前記レンズ10は、両凸形状であったが、これには限らない。例えば、レンズ10は、両凹形状でもよく、凸メニスカス形状でもよく、凹メニスカス形状でもよい。また、レンズ10は、レンズ素子として機能するものでなくてもよい。
前記SWS13の構造単位は、円錐形状(図14(A)参照)であるが、単位構造の形状は、これに限られるものではない。例えば、構造単位は、図14(B)に示すように、六角錐形状や、四角錐形状などの角錐形状であってもよい。構造単位は、図14(C)に示す円柱形状や、図14(D)に示す角柱形状であってもよい。さらには、構造単位は、図14(E),(F)に示すように、円柱又は角柱の先端が丸くなった形状であってもよい。構造単位は、図14(G),(H)に示すように、円錐台形状又は角錐台形状であってもよい。
また、単位構造は、複数の凹部が形成されることによって、複数の凹部の間に該凹部によって囲まれて形成される凸部であってもよい。つまり、凸部と凹部とは相対的な関係である。SWSにおいては、複数の凸部の間には凹部が形成されている一方、複数の凹部の間には凸部が形成されている。つまり、SWSは、複数の凸部が配列されているとみなすこともできるし、複数の凹部が配列されているとみなすこともできる。ここに開示された技術は、SWSを複数の凸部が配列されているとみなし、その凸部の構成を特定する、又は、その凸部に対応する成形型の凹部の構成を特定するものである。
このように、構造単位は、厳密な幾何学的な形状である必要はない。単位構造は、凸形状であって、反射を低減すべき対象光の波長よりも小さいピッチでの配列が可能な形状であればよい。
尚、第1凸部16aの軸Tは、光軸Xと平行であってもよい。成形後に第1凸部16aが半径方向外側に倒れることを見越して、成形型30の第1凹部35aを予め軸Sが半径方向内側に倒れた形状に形成しておいてもよい。また、第1凸部16aの軸Tが倒れる方向は、厳密に半径方向外側でなくてもよい。軸Tは、第1光学面14の外側に向かって倒れていればよい。すなわち、軸Tの先端が、光軸Xを中心として第1凸部16aを通る円よりも外側に位置するように傾斜していればよい。
また、第1凸部16aの高さHは、第2凸部16bの高さHと異なっていてもよい。
以上説明したように、ここに開示された技術は、入射光の反射を低減する反射防止構造が形成された光学素子について有用である。例えば、ここに開示された光学素子を用いることによって、高品位な結像光学系、対物光学系、走査光学系、ピックアップ光学系等の各種光学系、鏡筒ユニット、光ピックアップユニット、撮像ユニット等の各種光学ユニット、及び撮像装置、光ピックアップ装置、光走査装置等を実現することができる。
10 レンズ(光学素子)
11 光学部
12 コバ部
13 SWS
14 第1光学面
14b 周縁部
14c 第1領域
14d 第2領域
15 第2光学面
16 凸部
16a 第1凸部
16b 第2凸部
17 ゲート跡部
20 射出成形装置
21 樹脂材料(成形材料)
22 ホッパ
23 スクリュ
24 スプル
25 ランナ
26 ゲート
29 温度調整部
30 成形型
31 第1成形型
32 第2成形型
33 成形面
34 成形面
35 凹部
35a 第1凹部
35b 第2凹部
38e 近傍領域
38f 隣接領域
41 成形型母材
42 金属マスク
43 レジストマスク
44 レジストドットパターン
45 金属マスクドットパターン
100 カメラ(撮像装置)
110 カメラ本体
120 交換レンズ
130 撮像素子
140 結像光学系
150 屈折型レンズ
160 屈折型レンズ
C キャビティ
X 光軸
Claims (4)
- 表面に所定のピッチ以下の複数の凸部を配列することにより前記ピッチ以上の波長を有する光の反射を低減する光学面を有する光学部と、前記光学部の外周に形成され、射出成形時のゲートの位置を示す痕跡であるゲート跡部とを備え、射出成形により得られた光学素子であって、
前記光学面は、光軸を含む中央部と、前記中央部の外側の周縁部とを有し、かつ前記周縁部は、前記ゲート跡部と一致する第1領域と、前記第1領域に隣接する第2領域とを含み、
前記光学面の凸部は、前記第1領域に形成される凸部のピッチが、前記第2領域に形成される凸部のピッチより大きくなるように構成されている
ことを特徴とする光学素子。 - 前記第1領域の凸部の光軸方向の高さは、前記第2領域の凸部の光軸方向の高さと略同じである請求項1に記載の光学素子。
- 請求項1に記載の光学素子を備える撮像装置。
- 表面に所定のピッチ以下の複数の凸部を配列することにより前記ピッチ以上の波長を有する光の反射を低減する光学面を有する光学部と、前記光学部の外周に形成され、射出成形時のゲートの位置を示す痕跡であるゲート跡部とを備え、射出成形により得られた請求項1に記載の光学素子の製造方法であって、
前記凸部に対応する凹部が形成された成形型を用い、溶融した成形材料を前記成形型のキャビティ内にゲートを介して充填し、前記成形型内の成形材料を固化させることにより製造することを特徴とする光学素子の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013548656A JP5555817B2 (ja) | 2012-04-04 | 2013-03-27 | 光学素子、それを備えた撮像装置及び光学素子の製造方法 |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012085405 | 2012-04-04 | ||
| JP2012085405 | 2012-04-04 | ||
| JP2013548656A JP5555817B2 (ja) | 2012-04-04 | 2013-03-27 | 光学素子、それを備えた撮像装置及び光学素子の製造方法 |
| PCT/JP2013/002071 WO2013150742A1 (ja) | 2012-04-04 | 2013-03-27 | 光学素子、それを備えた撮像装置及び光学素子の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP5555817B2 true JP5555817B2 (ja) | 2014-07-23 |
| JPWO2013150742A1 JPWO2013150742A1 (ja) | 2015-12-17 |
Family
ID=49300248
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013548656A Expired - Fee Related JP5555817B2 (ja) | 2012-04-04 | 2013-03-27 | 光学素子、それを備えた撮像装置及び光学素子の製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US9285509B2 (ja) |
| JP (1) | JP5555817B2 (ja) |
| WO (1) | WO2013150742A1 (ja) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107113369B (zh) * | 2014-12-25 | 2020-08-11 | 佳能株式会社 | 圆顶形罩、制造圆顶形罩的方法、形成圆顶形罩的模具以及相机 |
| WO2016121369A1 (ja) * | 2015-01-26 | 2016-08-04 | 株式会社クラレ | 光学素子及び集光型太陽光発電装置 |
| JP2020024243A (ja) * | 2018-08-06 | 2020-02-13 | 株式会社タムロン | 反射防止構造体付き光学素子、その製造方法、製造用金型の製造方法及び撮像装置 |
| JP2020115515A (ja) * | 2019-01-17 | 2020-07-30 | ソニーセミコンダクタソリューションズ株式会社 | 撮像装置及び電子機器 |
| TWI777542B (zh) | 2020-12-23 | 2022-09-11 | 大立光電股份有限公司 | 成像鏡頭與電子裝置 |
| US12411307B2 (en) | 2020-12-23 | 2025-09-09 | Largan Precision Co., Ltd. | Optical lens assembly, imaging apparatus and electronic device |
| US12235409B2 (en) | 2020-12-23 | 2025-02-25 | Largan Precision Co., Ltd. | Optical lens assembly, imaging apparatus and electronic device |
| US12379524B2 (en) | 2021-09-01 | 2025-08-05 | Largan Precision Co., Ltd. | Optical imaging lens assembly comprising a gradient refractive coating having a plurality of holes, imaging apparatus and electronic device |
| TWI831649B (zh) | 2023-03-03 | 2024-02-01 | 大立光電股份有限公司 | 成像鏡頭、相機模組與電子裝置 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004318055A (ja) * | 2003-03-28 | 2004-11-11 | Matsushita Electric Ind Co Ltd | 光学素子及び光学素子成形型及び光学素子成形方法 |
| JP2006251543A (ja) * | 2005-03-11 | 2006-09-21 | Olympus Corp | フレーム一体型光学部品、及びフレーム一体型光学部品の製造方法 |
| JP2006251318A (ja) * | 2005-03-10 | 2006-09-21 | Matsushita Electric Ind Co Ltd | 反射防止構造体を有する部材の製造方法 |
| JP2006267624A (ja) * | 2005-03-24 | 2006-10-05 | Matsushita Electric Ind Co Ltd | 反射防止構造を有する光学レンズ |
| JP2007127855A (ja) * | 2005-11-04 | 2007-05-24 | Konica Minolta Holdings Inc | 光学素子 |
| JP2009128540A (ja) * | 2007-11-21 | 2009-06-11 | Panasonic Corp | 反射防止構造体の製造方法 |
| WO2012114714A1 (ja) * | 2011-02-22 | 2012-08-30 | パナソニック株式会社 | 光学部材 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006053220A (ja) | 2004-08-10 | 2006-02-23 | Olympus Corp | 反射防止部を有する部材、その成形型及び該成形型の製造方法 |
| TWI259132B (en) * | 2005-04-01 | 2006-08-01 | Asia Optical Co Inc | Method and device for optical article with increased surface accuracy |
| US7794643B2 (en) * | 2006-03-24 | 2010-09-14 | Ricoh Company, Ltd. | Apparatus and method for molding object with enhanced transferability of transfer face and object made by the same |
| JP2008003234A (ja) * | 2006-06-21 | 2008-01-10 | Fujifilm Corp | 光学シート及びその製造方法 |
| JP5383188B2 (ja) * | 2006-06-21 | 2014-01-08 | パナソニック株式会社 | レンズ鏡筒 |
| JP2009202549A (ja) | 2008-02-29 | 2009-09-10 | Konica Minolta Opto Inc | 樹脂成形品の製造方法 |
| JP2011017781A (ja) | 2009-07-07 | 2011-01-27 | Olympus Corp | 光学素子及び光学系 |
-
2013
- 2013-03-27 WO PCT/JP2013/002071 patent/WO2013150742A1/ja not_active Ceased
- 2013-03-27 JP JP2013548656A patent/JP5555817B2/ja not_active Expired - Fee Related
-
2014
- 2014-04-23 US US14/259,951 patent/US9285509B2/en not_active Expired - Fee Related
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004318055A (ja) * | 2003-03-28 | 2004-11-11 | Matsushita Electric Ind Co Ltd | 光学素子及び光学素子成形型及び光学素子成形方法 |
| JP2006251318A (ja) * | 2005-03-10 | 2006-09-21 | Matsushita Electric Ind Co Ltd | 反射防止構造体を有する部材の製造方法 |
| JP2006251543A (ja) * | 2005-03-11 | 2006-09-21 | Olympus Corp | フレーム一体型光学部品、及びフレーム一体型光学部品の製造方法 |
| JP2006267624A (ja) * | 2005-03-24 | 2006-10-05 | Matsushita Electric Ind Co Ltd | 反射防止構造を有する光学レンズ |
| JP2007127855A (ja) * | 2005-11-04 | 2007-05-24 | Konica Minolta Holdings Inc | 光学素子 |
| JP2009128540A (ja) * | 2007-11-21 | 2009-06-11 | Panasonic Corp | 反射防止構造体の製造方法 |
| WO2012114714A1 (ja) * | 2011-02-22 | 2012-08-30 | パナソニック株式会社 | 光学部材 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20140320968A1 (en) | 2014-10-30 |
| WO2013150742A1 (ja) | 2013-10-10 |
| JPWO2013150742A1 (ja) | 2015-12-17 |
| US9285509B2 (en) | 2016-03-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5315484B1 (ja) | 光学素子、それを備えた撮像装置及び光学素子の製造方法 | |
| JP5555816B2 (ja) | 光学素子、それを備えた撮像装置及び光学素子の製造方法 | |
| JPWO2013150742A1 (ja) | 光学素子、それを備えた撮像装置及び光学素子の製造方法 | |
| JP7216667B2 (ja) | 眼鏡レンズ成形型の製造方法及び眼鏡レンズの製造方法 | |
| JP7216666B2 (ja) | 眼鏡レンズ成形型の製造方法及び眼鏡レンズの製造方法 | |
| JP3714360B1 (ja) | 光学ガラス素子およびその製造方法 | |
| JP2006053220A (ja) | 反射防止部を有する部材、その成形型及び該成形型の製造方法 | |
| JP2016004096A (ja) | 光学素子及びそれを備えた撮像装置 | |
| JP2016004098A (ja) | 光学素子及びそれを備えた撮像装置 | |
| JP4797989B2 (ja) | 光学部品の製造装置 | |
| JP2016004097A (ja) | 光学素子及びそれを備えた撮像装置 | |
| JP2010072350A (ja) | 光学面に微細パターンを有するプラスチック光学素子 | |
| US20140240840A1 (en) | Optical member | |
| JP5414945B1 (ja) | 光学素子及びそれを備えた撮像装置 | |
| JP5473794B2 (ja) | 光学素子 | |
| JP2007245685A (ja) | 光学素子成形金型および光学素子 | |
| JP2018040859A (ja) | ホルダー付きレンズ、およびホルダー付きレンズの製造方法 | |
| JP2020064157A (ja) | トーリックレンズ、光学素子、電子写真装置及びトーリックレンズの製造方法 | |
| JP5086852B2 (ja) | 回折光学素子および方法 | |
| JP4108722B2 (ja) | 光学素子および光学素子製造方法 | |
| JP4814938B2 (ja) | 反射防止構造体及びその製造方法 | |
| JP2022026394A (ja) | 射出成形用金型、樹脂成形体の製造方法、および、樹脂成形体 | |
| JP2018128639A (ja) | 鏡筒付きレンズ | |
| JP2020100082A (ja) | トーリックレンズの製造方法、トーリックレンズ及び電子写真装置 | |
| JP2003117959A (ja) | 光学素子成形用の金型装置及び光学素子 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140520 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140602 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5555817 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| LAPS | Cancellation because of no payment of annual fees |