JP5584036B2 - 劣化診断装置 - Google Patents

劣化診断装置 Download PDF

Info

Publication number
JP5584036B2
JP5584036B2 JP2010166862A JP2010166862A JP5584036B2 JP 5584036 B2 JP5584036 B2 JP 5584036B2 JP 2010166862 A JP2010166862 A JP 2010166862A JP 2010166862 A JP2010166862 A JP 2010166862A JP 5584036 B2 JP5584036 B2 JP 5584036B2
Authority
JP
Japan
Prior art keywords
vibration
shaft
motor
fixing jig
rotor
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2010166862A
Other languages
English (en)
Other versions
JP2011107123A (ja
Inventor
彰 小椋
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nikkiso Co Ltd
Original Assignee
Nikkiso Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nikkiso Co Ltd filed Critical Nikkiso Co Ltd
Priority to JP2010166862A priority Critical patent/JP5584036B2/ja
Publication of JP2011107123A publication Critical patent/JP2011107123A/ja
Application granted granted Critical
Publication of JP5584036B2 publication Critical patent/JP5584036B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Testing Of Devices, Machine Parts, Or Other Structures Thereof (AREA)
  • Tests Of Circuit Breakers, Generators, And Electric Motors (AREA)

Description

ロータとステータとを有する電動機を試験治具に取り付け、取り付けられた電動機の巻線絶縁状態を診断する劣化診断装置に関する。
従来から、化学プラント工場の産業機械に用いられている電動機では、一旦絶縁劣化等による事故が発生すると、当該機器の復旧にかかる時間と費用以外にプラント停止などの社会的に莫大な損失が発生することがある。このため、大容量のターボポンプを駆動する高電圧電動機では、ステータの巻線に対するさまざまな絶縁診断技術が開発された。
特許文献1には、ハンマリングにより絶縁コイルを加振して固有振動数を測定し、経時変化と共に変化する振動波形に基づいて絶縁劣化に伴う巻線の緩みを判定する診断方法が開示されている。また、特許文献2には、大電流サージにより直接的もしくは間接的に巻線を加振し、その振動ピーク値、周波数、波形減衰率などから巻線の緩みを検出する方法が開示されている。さらに、特許文献3には、ガス絶縁開閉装置、ガス遮断器、キュービクル等の電力用電気機器の絶縁診断装置に関し、電気機器の絶縁劣化の前兆現象として発生する部分放電を電気機器内部又は外部に設けたアンテナにより検出する技術が開示されている。
このように高電圧電動機では、目視点検方法としての汚損、緩み、変色等の点検、電気的診断方法としての絶縁抵抗、PI値、tanδ、交流電圧・電流特性、部分放電試験、衝撃波比較試験などの点検、及び機械的診断方法としての打音診断等を組み合わせて総合的に判断する方法が確立され、一応の成果が得られている。
一方、低電圧電動機の絶縁診断技術は次に示す理由により進んでいないのが現状である。その第1の理由としては、高電圧電動機で有効とされる放電現象による診断は、コロナ放電の始まる電圧は3000Vといわれ、低電圧電動機の耐電圧を超えることになり、低電圧電動機において不向きである。第2の理由としては、低電圧電動機より軸受部が先に故障し易く、低電圧電動機は更新コストが安いことから低電圧電動機そのものを交換する場合が多く、絶縁診断データが蓄積しにくいためであった。
特公平01−26500号公報 特開平11−086689号公報 特開平09−229992号公報
ここで、低電圧電動機を用いたキャンドモータポンプは、遠心ポンプを駆動する電動機のステータの内部をキャンで覆い、キャン内部にロータを支持すると共に、取扱い液を満たすことでキャンドモータポンプの回転部分は取扱い液中となる。キャンドモータポンプでは、ロータと遠心ポンプのインペラとシャフトは取扱い液中となるため回転部分のシールが不要であり、軸受けは滑り軸受けのような簡単な構造となる。
キャンドモータポンプのステータは、キャン、電動機外筒、エンドプレートにより密封されていることから、ステータの巻線の点検及び交換は、取扱い液の抜き取りと密閉されたステータの分解等を伴う。これらの作業は、単なる低電圧電動機の交換に留まらずプラントに関連する作業となるため、適切な絶縁診断を行い巻線の寿命を判断し、プラントの点検時にタイミングを合わせて行う必要がある。
そこで、本発明は、巻線絶縁の劣化診断装置に関し、特にキャンドモータポンプ等のような低電圧電動機の劣化状態を把握することのできる劣化診断装置を提供することを目的とする。
以上のような目的を達成するために、本発明に係る劣化診断装置は、ロータとステータとを有する電動機を試験治具に取り付け、取り付けられた電動機の巻線絶縁状態を診断する劣化診断装置において、試験治具は、電動機を固定する電動機固定治具と、電動機のシャフトに嵌り込むスリーブにアームが設けられたアーム付きスリーブを固定するシャフト固定治具と、電動機固定治具とシャフト固定治具とを別々に支持し、互いの振動を絶縁する振動絶縁台と、交流電圧を電動機に供給することで電動機を励振する電力供給手段と、を有し、劣化診断装置は、ステータに巻き付けられた巻線の振動値を含む電動機固定治具の振動値を測定する第1の振動測定手段と、シャフトに接続されたシャフト固定治具の振動値を測定する第2の振動測定手段と、電動機固定治具の振動値とシャフト固定治具の振動値との差分を算出する差分算出手段と、を有し差分算出手段から算出された振動値に基づいて電動機の巻線絶縁状態を診断することを特徴とする。
言い換えると、第1の振動測定手段で測定された振動成分はロータの振動成分とステータ(巻線)の振動成分とを含み、第2の振動測定手段で測定された振動成分は主にロータの振動成分を含む。ロータ自身とステータ自身の振動成分が変化しないと仮定すると、差分算出手段により、巻線の振動成分が算出することができる。
その他の好適な発明である劣化診断装置において、シャフト固定治具は、予め測定された電動機固定治具の質量とシャフト固定治具の質量とシャフトを有するロータの質量とに基づき、シャフト固定治具の質量がシャフトを有するロータの質量と等しくなるようにシャフト固定治具の質量を調整する調整手段を有することを特徴とする。
一般的に、固有振動数f0(Hz)は、バネ定数k(N/m),質量M(kg)f0=1/2π・√(k/M)で求められることから、巻線の振動周波数に重ならないように各構成物の振動数を予め設定することが重要となる。
また、その他の好適な発明である劣化診断装置において、電力供給手段は、予め設定された交流電圧を電動機の巻線に供給し、巻線に印加された交流電圧のn次周波数(nは自然数)で励振される振動値に基づいて電動機の劣化状態を診断することを特徴とする。ワニスの固着力低下に伴う巻線の振動数は経験的に分かっていることから、その周波数に近い交流電圧のn次周波数による励振が重要となることはいうまでもない。
本発明に係る劣化診断装置を用いることにより、電動機を分解することなく、例えば、納入初期時の振動を測定しておき、また、定期点検時にそのデータを取得することで、経時変化を読み取ることができる。そのデータが徐々に増加傾向にあるならば、コイルを固定しているワニスの固着力が低下していると考えられ、電動機の絶縁状態が劣化していると判断できる。このことから、定期的にデータを収集することにより、電動機の健全性を把握し、予防保全に役立たせるだけでなく、計画的な保全が可能となり、プラントへの影響も小さく済ませることができるという効果がある。
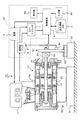
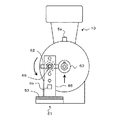
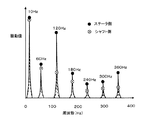
本発明の実施形態に係る劣化診断装置であって、ロータとステータとを有する電動機を試験治具に取り付け、取り付けられた電動機の巻線絶縁状態を診断する劣化診断装置の構成を示す構成図である。 図1の電動機に取り付けられたシャフト固定具の側面図である。 本発明を理解する上で参考となるキャンドモータポンプの構造を示す構造図である。 図1の試験治具に取り付けられた電動機の振動モデルを示す振動モデル図である。 図1の劣化診断装置で測定した特性図である。 図1の劣化診断装置で測定した振動値と定格電流の倍率との関係を示す特性図である。 本実施形態における劣化診断装置の処理の流れを示すフローチャート図である。
以下、本発明を実施するための最良の形態(以下実施形態という)を、図面に従って説明する。
図1に電動機14を固定するための試験治具及び電動機14の巻線絶縁状態を診断する劣化診断装置30の構成を示す。試験治具60は、ロータ22とステータ15を有する電動機14を固定する振動伝達防止台51と、シャフト24に接続されたシャフト固定具61を固定する振動伝達防止台52と、を有している。また、シャフト固定具61は、トルク計内蔵アーム62を有し、電動機の回転トルク力を測定することができる。劣化診断装置30は、制御を司る制御装置2と、制御装置2の出力命令により電動機14へ電力を供給する電源4と、電動機14の振動を測定するセンサ5aとシャフト固定具61の振動を測定するセンサ5bとが接続された振動計アンプ6と、振動計アンプ6からの信号を分析するFFTアナライザ7と、制御装置2はFFTアナライザ7からの分析結果及びトルク計内蔵アーム62からの回転トルク力を取得して劣化状況を診断し、制御装置2からの情報を表示する表示器8aと、さまざまな情報を入力可能な入力器8bと、を有している。
ここで、本発明を理解する上で参考となるキャンドモータポンプ10の構造について図3を用いて説明する。キャンドモータポンプ10は、ポンプ部12と電動機14とが一体として形成され、電動機14はスタンド42と三相交流を入力する端子部11とを有している。ポンプ部12は、取扱い流体に速度を与えるインペラ16と、これを納めるケーシング18と、を含む。電動機14は、円筒形状のステータ15と、このステータ15の内側に配置されているロータ22を有している。ロータ22は、シャフト24に固定され、このシャフト24はポンプ部12まで延び、そこにインペラ16が固定されている。キャン26は、ステータ15とロータ22の間を仕切るように配置されており、ステータ15の外側は電動機外筒28で覆われており、キャン26と電動機外筒28の両端は、円環条のエンドプレート31,32にて密封されている。
ポンプ側のエンドプレート31は、ケーシング18に固定された接続プレート34に固定されている。反対側のエンドプレート32には、軸受けホルダ36が固定され、キャン26と、2つのエンドプレート31,32と、軸受けホルダ36にて、ロータ22が配置されたキャン26の内側の空間が密閉されると共に、ポンプ部12と連通されている。シャフト24は、接続プレート34及び軸受けホルダ36にそれぞれ固定された滑り軸受けである軸受け38,40にて支持され、取扱い流体が潤滑効果を発揮することになる。言い換えると、取扱い流体が無い状態で試験治具に取り付けて振動測定をする場合は、シャフト24と軸受け38,40との隙間によるがたつきに対処する必要がある。
そこで、本実施形態に係る試験治具では、図2に示すようなシャフト固定具61を用いてシャフトと軸受けとの隙間によるがたつきを低減させることにした。キャンドモータポンプ10は、図3のポンプ部12を取り外し、インペラ16の代わりにトルク計内蔵アーム62を有するスリーブ63をシャフト24にはめ込んでいる。シャフトにはめ込まれたトルク計内蔵アーム62はアーム固定ボルトでスタンド66に固定されている。トルク計内蔵アーム62が固定されたスタンド66は、アーム固定ボルトを固定するための穴と、振動を測定するためのセンサ5bと、シャフト固定具の質量を調整する複数枚の重りと、を有している。
本実施形態では、振動方向を垂直方向に集中させるため、トルク計内蔵アームを水平に配置すべく、スタンド66のアーム固定ボルト65の穴を設けた。電動機に交流電力を供給すると、トルク計内蔵アームが回転トルクによって重力方向にスタンド66を押しつけ、シャフトは、スタンド66から受ける垂直方向の反力により、軸受けに押し上げられてシャフトと軸受けの隙間によるがたつきが低減されることになる。また、シャフト固定具の質量をロータ等の質量と等しくなるように調整することにより、押し上げられた部分を支点としてロータとシャフト固定具が釣り合い、ロータによって発生する振動をシャフト固定部のセンサ5bで効率よく測定することが可能となる。
次に、試験治具に取り付けられた電動機の振動モデルについて概説する。本発明で特徴的な事項は測定作業を簡略化するため、ロータを取り外すことなく、ワニス固着力低下による巻線の振動を検出するものである。一般的には、ロータを挿入した状態でステータ一次巻線に定格電流を超える大電流を通電するためには、負荷率を強制的に上昇させることが必要であり、負荷率を増減することのできる専用装置が必要となる。そこで、本実施形態では、シャフト固定治具によりロータの回転を止め、ロータが回転することで発生する振動、及び、ロータとステータの相互間に働く電磁力により発生する振動を低減させると共に、ロータが発生する加振力を後述する振動伝達防止台で分離しつつ、コイル自身の緩みによる振動を強調させる試験治具となるように質量、バネ定数及び減衰係数を設定した。
図4の振動モデルの概要を説明する。振動モデルは、(A)ステータモデル72と、(B)ロータモデル73と、(C)シャフト固定モデル74と、ロータモデル73とシャフト固定モデル74を機械的に接続するシーソモデル71と、を有する並進多自由度系の振動モデルである。このモデルは、電動機外筒の振動を測定するセンサ5aと、シャフト固定具の振動を測定するセンサ5bにより、ステータとロータの振動を分けて測定するための構成を示している。また、巻線の振動を含むステータの振動を効率よく取り出す振動モデルとするため、振動方向を垂直方向に集中させることで振動モデルを簡略化した。
ステータモデル72は、巻線を有するステータを質量m1(kg),バネ定数k1(N/m),速度に比例する減衰係数c1(N・s/m),グランドの変位をx0,質量m1の変位をx1として表現している。ロータモデル73は、ステータモデル72に接続されており、シャフトを有するロータを質量m2,バネ定数k2,減衰係数c2,質量m2の変位をx2として表現している。
シャフト固定モデル74は、質量m3,バネ定数k3,減衰係数c3、グランドの変位をx0,質量m3の変位をx3として表現している。また、シャフト固定モデル74は、軸受けとシャフト及びトルク計内蔵アームをモデル化したシーソモデル71を介してロータモデル73に接続されており、シャフト固定モデル74は、ロータモデル73とほぼ同じ質量m3を有することにより、ロータモデル73と釣り合うように構成されている。
最初にステータモデル72の運動方程式について述べる。ステータモデル72は、図4の符号Aで示した範囲のように、質量m1を挟んでグランド側のバネ定数k1,減衰係数c1と、質量m2側のバネ定数k2,減衰係数c2と、によって式1として表現することができる。ここで、バネ定数は変位に応じた特性を示し、減衰係数は速度に応じた特性示すことになり、式1に示すように左辺がグランド側の項で、右辺が質量m2側の項を有する式となる。
Figure 0005584036
次に、質量m1がグランドであると仮定すると、符号Bで示した範囲のようなロータモデル73と、符号Cで示した範囲のようなシャフト固定モデル74とは、質量m2と質量m3とによって同様に表現することができる。また、ロータモデル73には、交流電力を供給することにより発生する励振力の振幅P(N),角振動数(円振動数:rad/s)としてPcosωtが加わると仮定すると、式2に示すような左辺がロータ側の項、右辺がシャフト固定側の項となり、それぞれPcosωtと等しい式となる。
Figure 0005584036
ここで、励振力を発生するロータモデル73に着目して式2を変形すると式3が求まり、式1の右辺と同じ項になる。
Figure 0005584036
得られた式3を式1へ代入すると式4のようなステータモデルとロータモデルに関係する式となる。
Figure 0005584036
ここで、ロータモデル73とシャフト固定モデル74とに加わる励振力がシーソ接続されていることから、式5のように逆位相の値となると仮定する。
Figure 0005584036
式5を式4に代入して左辺にステータモデル72の項とロータモデル73の項とを移動させると、ロータモデル73の励振力とステータモデルとシャフト固定モデル74とが関連する式6となる。
Figure 0005584036
式6を変形して左辺にステータモデルとシャフト固定モデル74の項をまとめると式7に示すように、ステータの加速度からシャフト固定具の加速度を差し引いた値が励振力Pcosωtに関係する所定の値を持つことが分かる。
Figure 0005584036
次に、本実施形態における劣化診断装置の試験の流れを図7のフローチャートと図1を用いて説明する。試験方法は、図1のロータ22がステータ15に組み付けられた状態で定格電流のn倍の電流が流れるように交流電圧を印加し、その時の振動を測定して診断する。
最初に、ステップS10において、電動機14のシリアルナンバーに基づいて製造時のステータ質量及びロータ質量、振動特性、使用時間、メンテナンス記録等の経時情報を劣化情報データベース3(以下、DBと略す。)から情報を取得してステップS12へ移る。
次に、ステップS12において、電動機を試験治具60に取り付け、ロータ22が回転しないようにシャフト固定具61をシャフトに取り付ける。ここで、電動機(ステータ側)を固定する振動伝達防止台51と、シャフト固定具61を支持する振動伝達防止台52は振動が伝達しないように分離されている。また、振動を検出するセンサ5a,5b(加速度計)を電動機14とシャフト固定具61に取り付け、シャフト固定具からのトルク計出力を劣化診断装置2に接続すると共に、劣化診断装置2によって制御される電源4を電動機14に接続する。
次に、ステップS14において、劣化診断装置に印加する電流の設定を行う。定格電流の設定は、例えば、定格電流の0.5倍(50%)/1.0倍(100%)/1.25倍(125%)/1.5倍(150%)/1.75倍(175%)/2.0倍(200%)/3.0倍(300%)の電流が流れるようにする。電流が電動機14に印加されると、ステップS16において、測定信号の測定を行うため、振動計アンプ6で増幅された信号をFFTアナライザ7にて周波数分析すると共にトルク計の出力を取得する。分析結果には、振動伝達防止台の共振周波数(例えば、10Hzに設定)と、交流電圧の周波数fHzのn次数にピークが現れる。電動機14に取り付けたセンサ5aの振動成分は、ロータの振動成分とステータ(巻線)の振動成分を含み、シャフト固定具61に取り付けたセンサ5bの振動成分は、ロータの振動成分が主な成分となる。
次に、ステップS18において、センサ5aとセンサ5bとの差分値を演算して、「ワニス固着力低下による振動成分」を検出することが可能となる。ステップS20において特徴的な2f成分をはじめとするn倍周波数の成分を取り出し、ステップS22に移る。ステップS22において、劣化情報DBに取り出した結果を定格電流値及びトルク値と共に格納する。ステップS24において、上記処理を定格の300%まで繰り返して試験を行う。
一連の試験が終了した後に、ステップS26において、劣化情報DBから格納したデータを読み出す。ステップS28において、過去に測定した結果と比較する傾向管理を行うことにより、データ値が上昇傾向にあれば、ワニスの固着力の低下によりコイル振動が大きくなることが考えられ、絶縁状態が悪くなる傾向にあることが判断でき、電動機絶縁状態の良否判定が可能となる。
図5は劣化診断装置30で測定した特性図の一例であり、横軸には周波数、縦軸には振動値を示している。図中、交流電圧の周波数60Hzのn倍にピークが見られる一方、振動伝達防止台の共振周波数である10Hzにもピークが見られる。このように、2つの振動伝達防止台は電動機の回転を止めるだけでなく、2fに現れる巻線の振動数への影響を最小に抑えることにより巻線の振動値を効率的に検出することが可能となる。
さらに、ステータ側とシャフト側とで測定した振動値の差分によると、2f以外にも差分が現れることから、2fだけで判定せず、例えば、2f〜6fまでの差分に基づいてワニスの固着力の低下を判定することも好適である。
図6は劣化診断装置で測定した振動値と定格電流の倍率を50%〜300%まで測定した特性図である。図中、横軸に定格電流の倍率、縦軸に振動値及び電動機の使用年数による特性を示している。
特性図より、使用年数15年以下のものは定格電流の倍率を変化させても振動値に変化はなく、ワニスの固着力が低下していないことを示している。使用年数20年、30年と使用年数が増えるに従い、振動値の変化は大きくなることから、一応の規則性を見いだすことができた。
これに対して、使用年数が20年程度のものでも、ワニスの固着力が低下している劣化品では、通常の使用年数品と比べて振動値が大きく、定格電流の倍率にも比例して振動値が大きくなることから、劣化品の判定は可能であることが分かる。
以上、上述したように、本実施形態に係る劣化診断装置を用いて、納入初期時の電磁振動を計測しておき、また、定期点検時にそのデータを取得することで、経時変化を読み取ることが可能である。また、そのデータが徐々に増加傾向にあるならば、コイルを固定しているワニスの固着力が低下していると考えられ電動機の絶縁状態が悪化していると判断できるという利点がある。
従って、定期的にデータを収集することにより、電動機の健全性を把握し、予防保全に役立たせる。さらに、計画的な保全が可能となり、プラントへの影響も小さく済ませることができる。また、本実施形態に係る劣化診断装置を用いることにより、電動機を分解することなく、ロータを挿入したまま、試験を実施できるので、試験工数も少なくできるという利点がある。
なお、本実施形態では、2つの振動伝達防止台を用いて電動機とシャフト固定治具を支持したが、振動伝達防止台は単なる振動の伝達を防止するという機能の他に、振動方向を垂直方向に集中させるため、支持する構造物の重心を考慮してコイルスプリングやゴム等の弾性体及び、減衰材料としてのダンパーや制振樹脂等を配置することが必要であることはいうまでもない。
2 制御装置、3 劣化情報データベース、4 電源、5 センサ、6 振動計アンプ、7 FFTアナライザ、8a 表示器、8b 入力器、10 キャンドモータポンプ、11 端子部、12 ポンプ部、14 電動機、15 ステータ、16 インペラ、18 ケーシング、22 ロータ、24 シャフト、26 キャン、28 電動機外筒、30 劣化診断装置、31,32 エンドプレート、34 接続プレート、36 軸受けホルダ、38,40 軸受け、42 スタンド、51,52 振動伝達防止台、60 試験治具、61 シャフト固定具、62 トルク計内蔵アーム、63 スリーブ、65 アーム固定ボルト、66 スタンド、71 シーソモデル、72 ステータモデル、73 ロータモデル、74 シャフト固定モデル。

Claims (3)

  1. ロータとステータとを有する電動機を試験治具に取り付け、取り付けられた電動機の巻線絶縁状態を診断する劣化診断装置において、
    試験治具は、
    電動機を固定する電動機固定治具と、
    電動機のシャフトに嵌り込むスリーブにアームが設けられたアーム付きスリーブを固定するシャフト固定治具と、
    電動機固定治具とシャフト固定治具とを別々に支持し、互いの振動を絶縁する振動絶縁台と、
    交流電圧を電動機に供給することで電動機を励振する電力供給手段と、を有し、
    劣化診断装置は、
    ステータに巻き付けられた巻線の振動値を含む電動機固定治具の振動値を測定する第1の振動測定手段と、
    シャフトに接続されたシャフト固定治具の振動値を測定する第2の振動測定手段と、
    電動機固定治具の振動値とシャフト固定治具の振動値との差分を算出する差分算出手段と、を有し
    差分算出手段から算出された振動値に基づいて電動機の巻線絶縁状態を診断することを特徴とする劣化診断装置。
  2. 請求項1に記載の劣化診断装置において、
    シャフト固定治具は、予め測定された電動機固定治具の質量とシャフト固定治具の質量とシャフトを有するロータの質量とに基づき、シャフト固定治具の質量がシャフトを有するロータの質量と等しくなるようにシャフト固定治具の質量を調整する調整手段を有することを特徴とする劣化診断装置。
  3. 請求項1又は2に記載の劣化診断装置において、
    電力供給手段は、予め設定された交流電圧を電動機の巻線に供給し、
    巻線に印加された交流電圧のn次周波数(nは自然数)で励振される振動値に基づいて電動機の劣化状態を診断することを特徴とする劣化診断装置。
JP2010166862A 2009-10-22 2010-07-26 劣化診断装置 Active JP5584036B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2010166862A JP5584036B2 (ja) 2009-10-22 2010-07-26 劣化診断装置

Applications Claiming Priority (3)

Application Number Priority Date Filing Date Title
JP2009243288 2009-10-22
JP2010166862A JP5584036B2 (ja) 2009-10-22 2010-07-26 劣化診断装置

Publications (2)

Publication Number Publication Date
JP2011107123A JP2011107123A (ja) 2011-06-02
JP5584036B2 true JP5584036B2 (ja) 2014-09-03

Family

ID=44230749

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010166862A Active JP5584036B2 (ja) 2009-10-22 2010-07-26 劣化診断装置

Country Status (1)

Country Link
JP (1) JP5584036B2 (ja)

Families Citing this family (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP5331236B1 (ja) * 2012-09-14 2013-10-30 義信 森 放電探査装置及び方法
JP6994350B2 (ja) * 2017-10-26 2022-01-14 三菱パワー株式会社 回転電機及びその診断方法
US20220407393A1 (en) * 2019-12-13 2022-12-22 Mitsubishi Electric Corporation Inspection device for rotating electric machine, rotating electric machine, and method of inspecting rotating electric machine
US20250091444A1 (en) * 2022-04-01 2025-03-20 Mitsubishi Electric Corporation Drive device and deterioration discrimination method
JP7370490B1 (ja) 2023-08-02 2023-10-27 日機装株式会社 機械学習装置、絶縁状態診断装置、機械学習方法、機械学習プログラム、絶縁状態診断方法、絶縁状態診断プログラム
KR102914048B1 (ko) * 2023-11-28 2026-01-16 효성중공업 주식회사 전동기 고정자 권선 열화 진단장치

Family Cites Families (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS62163980A (ja) * 1986-01-14 1987-07-20 Yaskawa Electric Mfg Co Ltd コイルの絶縁劣化及び温度を検出する方法及び装置
JPH02311144A (ja) * 1989-05-26 1990-12-26 Toshiba Corp 巻線の絶縁劣化診断方法及び回転電機
JP2518405B2 (ja) * 1989-06-21 1996-07-24 三菱電機株式会社 回転子巻線のゆるみ診断方法

Also Published As

Publication number Publication date
JP2011107123A (ja) 2011-06-02

Similar Documents

Publication Publication Date Title
DK2702374T3 (en) Method for monitoring degaussing
Bellini et al. Diagnosis of bearing faults of induction machines by vibration or current signals: A critical comparison
JP2011107123A (ja) 劣化診断装置
Finley et al. Motor vibration problems: How to diagnose and correct vibration errors
EP4120044B1 (en) A method and an arrangement for controlling vibration of a variable frequency drive controlled electric machine
JP5584002B2 (ja) 巻線絶縁の劣化診断方法及び巻線絶縁の劣化診断装置
Barański New vibration diagnostic method of PM generators and traction motors-detecting of vibrations caused by unbalance
Bissonnette End-winding vibration monitoring and interpretation
Iorgulescu et al. Noise and vibration monitoring for diagnosis of DC motor's faults
Kumar et al. Sensitivity of rotor slot harmonics due to inter-turn fault in induction motors through vibration analysis
RU2730109C1 (ru) Способ мониторинга вибрации щеточно-коллекторных узлов электродвигателей постоянного тока
Kreitzer et al. The effects of structural and localized resonances on induction motor performance
US20240192048A1 (en) Method and An Arrangement for Identification of Lateral Vibration Characteristics of An Electric Machine
US11456647B2 (en) Rotating electrical machine and diagnostic method for the same
Sadda et al. Vibration data and analysis of a large rating induction motor with bent shaft: Some aspects
Belmans et al. Different approaches to the preventive maintenance of induction motors
RU90199U1 (ru) Устройство диагностики электродвигателей переменного тока и связанного с ними механического оборудования
Marcin Vibration diagnostic method of permanent magnets generators-detecting of vibrations caused by unbalance
Salah et al. Load torque effect on diagnosis techniques consistency for detection of mechanical unbalance
Będkowski et al. Electrical machine with permanent magnets as a vibration sensor—A test stand model
Laterra Noise and Vibration Sources in Electric Motor Industrial Applications
Verma et al. Medium Voltage Motor Vibration-Where do I Start? A Primer for Early Career Professionals
Narayanasamy et al. Condition monitoring of 3-phase induction motor
Verma et al. Medium-Voltage Motor Vibration: Where Do I Start?: A Primer for Early Career Professionals
Chomphan EXPERIMENTAL STUDY ON VIBRATION CHARACTERISTICS OF AN AC SYNCHRONOUS MOTOR AND THEIR ENVIRONMENTAL IMPACT

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20130326

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20140401

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20140514

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20140708

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20140717

R150 Certificate of patent or registration of utility model

Ref document number: 5584036

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250