JP5598099B2 - 椅子のクッション体製造方法及びクッション体を備えた椅子 - Google Patents
椅子のクッション体製造方法及びクッション体を備えた椅子 Download PDFInfo
- Publication number
- JP5598099B2 JP5598099B2 JP2010129838A JP2010129838A JP5598099B2 JP 5598099 B2 JP5598099 B2 JP 5598099B2 JP 2010129838 A JP2010129838 A JP 2010129838A JP 2010129838 A JP2010129838 A JP 2010129838A JP 5598099 B2 JP5598099 B2 JP 5598099B2
- Authority
- JP
- Japan
- Prior art keywords
- chair
- cushion body
- support frame
- sheet member
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47C—CHAIRS; SOFAS; BEDS
- A47C31/00—Details or accessories for chairs, beds, or the like, not provided for in other groups of this subclass, e.g. upholstery fasteners, mattress protectors, stretching devices for mattress nets
- A47C31/02—Upholstery attaching means
Landscapes
- Chair Legs, Seat Parts, And Backrests (AREA)
Description
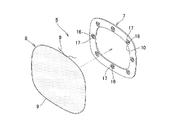
前記シート部材(メッシュシート)8を所定形状に裁断するとともに、該シート部材8の周縁部に緊迫紐9を添設する(図3参照)。メッシュシート8の裁断縁をロックミシンで縁かがり縫いしてほつれを防止すると同時に、メッシュシート8の裁断縁に沿って緊迫紐9を周設し、前記メッシュシート8と緊迫紐9とで巾着構造とする。ここで、前記緊迫紐9は、ロックミシンの縁かがり縫いするための縫製糸のループ内に長手方向に移動可能、つまり緊迫可能に位置している。縁かがり縫いするための縫製糸は、耐熱性の高い素材、例えばポリアミド等とする。
図3及び図4に示すように、合板を立体形状に成形した環状の支持枠7の表面側に、前記シート部材8を沿わせ且つ該シート部材8の周縁部を支持枠7の外周部を包み込むように該支持枠7の裏面側に巻回するとともに、前記緊迫紐9を縛ってシート部材8の周縁部を絞る。この作業は、半自動布張り機(C−GEX)で行う。ここで、前記緊迫紐9を縛る強さを一定とすれば、前記シート部材8は均一に予備テンションを付与することができる。前記緊迫紐9の結び目はしっかり結び、全周の長さを拘束することにより、後の加熱処理によって付与するテンションの大きさが、略一定となり、製品毎のばらつきが小さくなる。
前記支持枠7にシート部材8を装着した状態で、図5に示すように、熱風炉11に入れて、190℃、30秒間加熱処理してシート部材8を熱収縮させてテンションを付与する。本実施形態で使用したメッシュシート8の収縮率は、周囲を固定して熱収縮させる場合と固定なしで収縮させる場合では異なるが、メッシュシート8の縁部をポリエステルの緊迫紐9で縛った場合には、収縮率は縦方向が約2%、横方向が約3%となっている。
前記熱風炉11からクッション体5を取り出し、冷却後に、前記シート部材8の周縁部を前記支持枠7の裏面側にタッカー止めにて固定する。図中符号12は、タッカー針を示している。この状態で、所定のテンションを付与されたシート部材8は、周縁部が前記支持枠7に確実に固定され、テンションを安定に維持するのである。
2 座部、
3 背凭れ部、
4 脚部、
5 クッション体、
6 開口部、
7 支持枠、
8 シート部材(メッシュシート)、
9 緊迫紐、
10 開口、
11 熱風炉、
12 タッカー針、
13 係合孔、
14 穴、
15 受具、
16 通孔、
17 座グリ部、
18 係着具、
19 頭部、
20 係合軸部。
Claims (6)
- 椅子の背凭れ部又は座部に用いるクッション体製造方法であって、
加熱処理により収縮する素材からなるシート部材を所定形状に裁断するとともに、該シート部材の周縁部に緊迫紐を添設するシート部材準備工程と、
環状の支持枠の表面側にシート部材を沿わせ且つ該シート部材の周縁部を支持枠の外周部を包み込むように該支持枠の裏面側に巻回するとともに、前記緊迫紐を縛ってシート部材の周縁部を絞るシート部材張り工程と、
前記支持枠にシート部材を装着した状態で加熱処理してシート部材を熱収縮させてテンションを付与する熱処理工程と、
前記シート部材の周縁部を前記支持枠の外周部に固定手段にて固定する固定工程と、
からなることを特徴とする椅子のクッション体製造方法。 - 前記支持枠が、合板の中央部に開口を設け、立体形状に成形したものであり、前記固定手段が合板に対するタッカー止めである請求項1記載の椅子のクッション体製造方法。
- 前記シート部材が熱収縮性のメッシュシートであり、該メッシュシートの裁断した周縁部に沿って長手方向へ移動可能に前記緊迫紐を周設し、前記メッシュシートと緊迫紐とで巾着構造としてなる請求項1又は2記載の椅子のクッション体製造方法。
- 前記メッシュシートの裁断した周縁部をロックミシンによって縫製糸で縁かがり縫いすると同時に、該メッシュシートの裁断縁に沿って縫製糸のループ内に長手方向へ移動可能に前記緊迫紐を周設してなる請求項3記載の椅子のクッション体製造方法。
- 前記請求項1〜4何れか1項に記載の椅子のクッション体製造方法で製造したクッション体を、椅子の背凭れ部又は座部に取付けたことを特徴とするクッション体を備えた椅子。
- 合板を立体形状に成形した座部と背凭れ部を有する椅子本体と、椅子本体の座部の下面又は座部の下面と背凭れ部に固定した脚部とからなり、前記背凭れ部を構成する合板の中央部に開口部を設けるとともに、前面側で該開口部の周囲に複数の係合孔を設ける一方、前記クッション体の合板からなる支持枠で前記係合孔に対応する位置に通孔を形成するとともに、前面側で前記通孔の周囲に座グリ部を設け、ピン状の係着具の頭部を前記座グリ部に収容した状態で係合軸部を前記通孔から後方へ突出させ、該係着具の係合軸部を前記係合孔に嵌着して、前記椅子本体の背凭れ部の前面側にクッション体を取付けてなる請求項5記載のクッション体を備えた椅子。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010129838A JP5598099B2 (ja) | 2010-06-07 | 2010-06-07 | 椅子のクッション体製造方法及びクッション体を備えた椅子 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010129838A JP5598099B2 (ja) | 2010-06-07 | 2010-06-07 | 椅子のクッション体製造方法及びクッション体を備えた椅子 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011254881A JP2011254881A (ja) | 2011-12-22 |
| JP5598099B2 true JP5598099B2 (ja) | 2014-10-01 |
Family
ID=45471770
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010129838A Expired - Fee Related JP5598099B2 (ja) | 2010-06-07 | 2010-06-07 | 椅子のクッション体製造方法及びクッション体を備えた椅子 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5598099B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT528077A1 (de) * | 2024-02-16 | 2025-09-15 | BENE GmbH | Element für ein sitzmöbel |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102049450B1 (ko) * | 2018-10-30 | 2019-11-28 | 한국철도기술연구원 | 철도 차량용 의자에 결합되는 실리콘 패드 및 이를 포함하는 철도 차량용 의자 |
| KR102210588B1 (ko) * | 2019-05-28 | 2021-02-02 | 대원강업주식회사 | 전동차 플라스틱 시트 |
| JP2021065620A (ja) * | 2019-10-28 | 2021-04-30 | 株式会社イトーキ | 椅子 |
| JP2024050316A (ja) * | 2022-09-29 | 2024-04-10 | タカノ株式会社 | 開口部の形成方法、及び、椅子 |
| CN119238678A (zh) * | 2024-08-22 | 2025-01-03 | 永艺家具股份有限公司 | 一种椅座成型设备及应用 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS484964Y1 (ja) * | 1970-03-04 | 1973-02-08 | ||
| JPS5861056U (ja) * | 1981-10-20 | 1983-04-25 | 日立化成工業株式会社 | クツシヨン付き椅子 |
| JPH0910450A (ja) * | 1995-06-26 | 1997-01-14 | Kokuyo Co Ltd | 表被覆材 |
| JP3283830B2 (ja) * | 1998-08-20 | 2002-05-20 | タカノ株式会社 | 椅子の上張地の端末処理方法及び上張地 |
| JP4932983B2 (ja) * | 1999-07-15 | 2012-05-16 | タカノ株式会社 | 椅子の座あるいは背凭れ等として機能する構造物の製造方法及びこれを利用する構造物 |
| JP3666564B2 (ja) * | 1999-09-30 | 2005-06-29 | 株式会社イトーキクレビオ | 椅子用座体等の身体支持体の製造方法及び身体支持体 |
| JP3077615U (ja) * | 2000-11-09 | 2001-05-29 | キム テホン | バイオセラミックのコーティングを施した椅子 |
-
2010
- 2010-06-07 JP JP2010129838A patent/JP5598099B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT528077A1 (de) * | 2024-02-16 | 2025-09-15 | BENE GmbH | Element für ein sitzmöbel |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2011254881A (ja) | 2011-12-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2011254881A (ja) | 椅子のクッション体製造方法及びクッション体を備えた椅子 | |
| JP2021511109A (ja) | 携帯型チェア | |
| US7780232B2 (en) | Three-piece knit form-fit slipcover | |
| CN108289550B (zh) | 具有集成靠背部肋板支撑件的座套家具 | |
| US6116685A (en) | Unitary slipcover with straight front skirt | |
| US20090289490A1 (en) | Structure of a mesh supporting frame of a mesh chair and assembly of the mesh chair | |
| US10477972B2 (en) | Assembling structure of support device of a chair | |
| US3230011A (en) | Seating | |
| JP2002253391A (ja) | 膜状部材取付構造 | |
| JP3135705U (ja) | 椅子用カバーの止着方法および縫製構造 | |
| CN102711558B (zh) | 承载支撑表面 | |
| US7438361B1 (en) | Seat back construction for chairs | |
| JP5671333B2 (ja) | 椅子 | |
| US5510167A (en) | Universal cover for armchairs, sofas, and the like | |
| US7669936B2 (en) | Padded covering for a chair | |
| TWM347881U (en) | Structure of elastic cloth cushion body | |
| JP6181526B2 (ja) | 張地の係止構造 | |
| JP5763444B2 (ja) | 椅子用カバー | |
| US6039404A (en) | Structure for suspension in articles of furniture or the like and method for the assembly of said structure | |
| US20250072617A1 (en) | Sling Chair with Pillow or Cushions | |
| JP2000061179A (ja) | 椅子の上張地の端末処理方法及び上張地 | |
| JP7785115B2 (ja) | 椅子 | |
| JP2025034936A (ja) | 椅子用身体支持ユニット及びその製造方法 | |
| EP0874574B1 (en) | Structure for suspension in articles of furniture or the like and method for the assembly of said structure | |
| TWM587948U (zh) | 具可調式之鋼性張力組件的坐臥具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130607 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140424 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140430 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140625 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140715 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140728 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5598099 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |