JP5723043B1 - プラスチックシートの熱成型時用固定カセットを利用した熱成型装置 - Google Patents
プラスチックシートの熱成型時用固定カセットを利用した熱成型装置 Download PDFInfo
- Publication number
- JP5723043B1 JP5723043B1 JP2014111115A JP2014111115A JP5723043B1 JP 5723043 B1 JP5723043 B1 JP 5723043B1 JP 2014111115 A JP2014111115 A JP 2014111115A JP 2014111115 A JP2014111115 A JP 2014111115A JP 5723043 B1 JP5723043 B1 JP 5723043B1
- Authority
- JP
- Japan
- Prior art keywords
- frame
- plastic sheet
- sheet material
- cassette
- fixed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/26—Component parts, details or accessories; Auxiliary operations
- B29C51/261—Handling means, e.g. transfer means, feeding means
- B29C51/262—Clamping means for the sheets, e.g. clamping frames
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2791/00—Shaping characteristics in general
- B29C2791/004—Shaping under special conditions
- B29C2791/006—Using vacuum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/08—Deep drawing or matched-mould forming, i.e. using mechanical means only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/10—Forming by pressure difference, e.g. vacuum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C51/00—Shaping by thermoforming, i.e. shaping sheets or sheet like preforms after heating, e.g. shaping sheets in matched moulds or by deep-drawing; Apparatus therefor
- B29C51/18—Thermoforming apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/25—Solid
- B29K2105/253—Preform
- B29K2105/256—Sheets, plates, blanks or films
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
Description
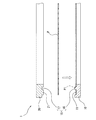
この固定カセット1の具体的一例は、被試作物Bをかたどるべく、この被試作物Bに密着されるプラスチックシート材Pの周縁を挟み込む第1挟持面(11)が周縁に形成された第1枠体10と、第1挟持面(11)と対向状で、この第1挟持面(11)と共にプラスチックシート材Pを挟み込む第2挟持面(21)が周縁に形成された第2枠体20とから成り、第1挟持面(11)、第2挟持面(21)それぞれが当接する対向面に、相互に嵌め合わされることで挟み込んだプラスチックシート材Pに固定取付孔P1を穿孔させると共に、プラスチックシート材Pの位置決め、挟み込みを維持する穿孔手段15を設けて成ることを特徴とする。
また、第1挟持面は、プラスチックシート材Pの周縁を挟み込む凹状の挟持段差凹部11として第1枠体10に構成でき、第2挟持面は、この挟持段差凹部11内に嵌め込まれる凸状の挟持段差凸部21として第2枠体20に構成することができ、第1枠体10の挟持段差凹部11の外側縁、第2枠体20の挟持段差凸部21の外側縁それぞれは、前記したプラスチックシート材Pの周囲縁にほぼ対応した大きさとなすことで構成することができる。
穿孔手段15は、第1挟持面(11)、第2挟持面(21)相互の対向面のいずれか一方に形成したピン状の雄刃16と、この雄刃16が嵌め入れられるものとしていずれか他方に形成した凹状の雌刃17とから成るものとして構成することができる。
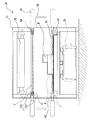
一方、この固定カセット1を利用した熱成型装置30は、器枠体31と、この器枠体31内の上部に配装された加熱源32と、器枠体31内の下部に配装された真空吸引源35と、空気抜き孔38が開穿されて真空吸引源35上に設けられていて、被試作物Bが載置される台盤37と、プラスチックシート材Pが着脱自在に固定支持される前記固定カセット1を着脱自在に支持すると共に器枠体31内で加熱源32と真空吸引源35との間で上下動されるカセット固定枠41とを備えて成ることを特徴とする。
器枠体31には、カセット固定枠41を上下に案内して移動させる案内手段40が設けられることで構成することができる。
カセット固定枠41は、固定カセット1の左右枠部分がスライド装入される左右のスライド支持部42と、このスライド支持部42の前後でスライド支持部42相互間に連結した前後支持部43とから平面で四角枠状を呈すると共に、案内手段40に対応する案内部と、器枠体31の外側に配置した上下動操作用の作業ハンドル45を、例えばネジ止めで連結させる取付固定部44とを設けて構成することができる。
カセット固定枠41におけるスライド支持部42は、固定カセット1の左右枠部分がカセット固定枠41の前方からスライド自在に嵌め入れられるようにした断面溝形状に形成することができる。
また、穿孔手段15によって、プラスチックシート材Pに固定取付孔P1を穿孔することで、挟み込み位置を確実に、固定的に維持し、固定カセット1内でのプラスチックシート材Pの位置ずれを防止させる。
第1枠体10、第2枠体20による挟み込み時では、第1挟持面(11)、第2挟持面(21)における雄刃16、雌刃17から成る穿孔手段15がプラスチックシート材Pの周縁に固定取付孔P1を開穿し、そのまま挟み込み状態を維持し、被試作物Bに対する熱成型時でもプラスチックシート材Pをずらすことなく、被試作物Bにしっくりと密着させる。
熱成型装置30内でのカセット固定枠41の上下動で、上部の加熱源32に対する近接によるプラスチックシート材Pを加熱およびこれによる軟性化、その後の下部の台盤37上に載置してある被試作物Bへのあてがいおよび真空吸引源35の吸引作動によって被試作物Bにプラスチックシート材Pを密着させ、それをかたどらせる。
固定カセット1における第1枠体10、第2枠体20相互間で挟み込んだプラスチックシート材Pに対する開穿形成した固定取付孔P1による固定位置決めで、プラスチックシート材Pは固定カセット1内でがたつかずに確実に固定支持され、台盤37上の被試作物Bにあてがった後の吸引作用時ではプラスチックシート材Pを被試作物Bの外形にしっくりと確実に密着させる。
熱成型装置30のカセット固定枠41のスライド支持部42は、プラスチックシート材Pを挟み込んだ固定カセット1をスライドさせることで装入支持させ、熱成型装置30における器枠体31の案内手段40によって円滑に上下動させる。また、器枠体31の外側に配置した上下動操作用の作業ハンドル45の取付固定部44に対する連結で、この作業ハンドル45によって、カセット固定枠41ひいては固定カセット1を円滑に上下動させ、加熱源32への近接、台盤37上での被試作物Bに対するあてがいセットを容易に行わせる。
P1…固定取付孔
1…固定カセット
10…第1枠体 11…挟持段差凹部(第1挟持部)
15…穿孔手段 16…雄刃
17…雌刃
20…第2枠体 21…挟持段差凸部(第2挟持部)
30…熱成型装置 31…器枠体
32…加熱源 33…温度計
34…ヒータースイッチ 35…真空吸引源
36…排気スイッチ 37…台盤
38…空気抜き孔 39…ガイドスリット
40…案内手段
41…カセット固定枠 42…スライド支持部
43…前後支持枠 44…取付固定部
45…作業ハンドル 46…位置決め片
Claims (8)
- 器枠体と、この器枠体内の上部に配装された加熱源と、器枠体内の下部に配装された真空吸引源と、空気抜き孔が開穿されて真空吸引源上に設けられていて、被試作物が載置される台盤と、プラスチックシート材が着脱自在に固定支持される固定カセットを着脱自在に支持すると共に器枠体内で加熱源と真空吸引源との間で上下動されるカセット固定枠とを備えて成り、カセット固定枠は、固定カセットの左右枠部分がスライド装入される左右のスライド支持部と、このスライド支持部の前後でスライド支持部相互間に連結した前後支持部とから平面で四角枠状を呈すると共に、案内手段に対応する案内部と、器枠体の外側に配置した上下動操作用の作業ハンドルを連結させる取付固定部とを設けてあることを特徴とする熱成型装置。
- カセット固定枠におけるスライド支持部は、固定カセットの左右枠部分がカセット固定枠の前方からスライド自在に嵌め入れられるようにした断面溝形状に形成してある請求項1に記載の熱成型装置。
- 器枠体には、カセット固定枠を上下に案内して移動させる案内手段が設けられている請求項1または2に記載の熱成型装置。
- 前記固定カセットは、被試作物をかたどるべく、この被試作物に密着されるプラスチックシート材の周縁を挟み込み、この挟み込みを維持するようにしてある枠体を備えて成る請求項1乃至3のいずれかに記載の熱成型装置。
- 前記固定カセットは、被試作物をかたどるべく、この被試作物に密着されるプラスチックシート材の周縁を挟み込む第1挟持面が周縁に形成された第1枠体と、第1挟持面と対向状で、この第1挟持面と共にプラスチックシート材を挟み込む第2挟持面が周縁に形成された第2枠体とから成り、第1挟持面、第2挟持面それぞれが当接する対向面に、相互に嵌め合わされることで挟み込んだプラスチックシート材に固定取付孔を穿孔させると共に、プラスチックシート材の位置決め、挟み込みを維持する穿孔手段を設けて成る請求項1乃至3のいずれかに記載の熱成型装置。
- 第1挟持面は、プラスチックシート材の周縁を挟み込む凹状の挟持段差凹部として第1枠体に構成でき、第2挟持面は、この挟持段差凹部内に嵌め込まれる凸状の挟持段差凸部として第2枠体に構成してある請求項5に記載の熱成型装置。
- 第1枠体の挟持段差凹部の外側縁、第2枠体の挟持段差凸部の外側縁それぞれは、前記したプラスチックシート材の周囲縁にほぼ対応した大きさとなしてある請求項6に記載の熱成型装置。
- 穿孔手段は、第1挟持面、第2挟持面相互の対向面のいずれか一方に形成したピン状の雄刃と、この雄刃が嵌め入れられるものとしていずれか他方に形成した凹状の雌刃とから成る請求項5乃至7のいずれかに記載の熱成型装置。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014111115A JP5723043B1 (ja) | 2014-05-29 | 2014-05-29 | プラスチックシートの熱成型時用固定カセットを利用した熱成型装置 |
| US14/725,671 US9738028B2 (en) | 2014-05-29 | 2015-05-29 | Thermoforming apparatus with the use of a plastic sheet cassette |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014111115A JP5723043B1 (ja) | 2014-05-29 | 2014-05-29 | プラスチックシートの熱成型時用固定カセットを利用した熱成型装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP5723043B1 true JP5723043B1 (ja) | 2015-05-27 |
| JP2015223791A JP2015223791A (ja) | 2015-12-14 |
Family
ID=53277923
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014111115A Active JP5723043B1 (ja) | 2014-05-29 | 2014-05-29 | プラスチックシートの熱成型時用固定カセットを利用した熱成型装置 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US9738028B2 (ja) |
| JP (1) | JP5723043B1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6050868B1 (ja) * | 2015-08-11 | 2016-12-21 | 株式会社ラヤマパック | 熱成型装置 |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10239251B2 (en) * | 2016-01-22 | 2019-03-26 | The Boeing Company | Apparatus and method of forming a composite structure |
| KR20180046553A (ko) * | 2016-10-28 | 2018-05-09 | 주식회사 스카이블루텍 | 포밍장치 |
| WO2018105705A1 (ja) * | 2016-12-08 | 2018-06-14 | 株式会社ラヤマパック | 包装体及び包装体の製造方法 |
| CN108312481B (zh) * | 2018-04-16 | 2023-09-22 | 洛阳红奇机械科技有限公司 | 一种三工位连续循环式大板负压机的使用方法 |
| TWI673158B (zh) * | 2018-08-28 | 2019-10-01 | 邁雅設計有限公司 | 真空吸塑之塑板設備 |
| IT201900003271A1 (it) * | 2019-03-06 | 2020-09-06 | Cannon Ergos S P A | Dispositivo a cornice e metodo per la termoformatura di oggetti |
| US20200290262A1 (en) * | 2019-03-15 | 2020-09-17 | Align Technology, Inc. | Thermoforming multiple aligners in parallel |
| CN110935843A (zh) * | 2019-11-15 | 2020-03-31 | 北京机科国创轻量化科学研究院有限公司 | 一种具有先进排砂装置的铸造砂型分区铺砂柔性打印成形装置 |
| US20220297389A1 (en) * | 2021-03-16 | 2022-09-22 | Jack Reinke | Combined thermoforming and additive manufacturing device |
| FR3125736B1 (fr) * | 2021-07-30 | 2023-06-16 | Safran Seats | Procédé de fabrication d'une pièce de siège d'avion |
| TW202319212A (zh) * | 2021-11-11 | 2023-05-16 | 國立陽明交通大學 | 氣囊熱壓製程輔助治具 |
| JP7652467B1 (ja) | 2024-03-12 | 2025-03-27 | 株式会社浅野研究所 | 熱成形装置 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2690593A (en) * | 1952-03-19 | 1954-10-05 | Plasticase Corp | Manufacture of plastic covers and plastic articles |
| JPH01229613A (ja) * | 1988-03-11 | 1989-09-13 | Honda Motor Co Ltd | 合成樹脂製品の成形装置 |
| US5015167A (en) * | 1989-04-21 | 1991-05-14 | Ron Charles & Associates | Vacuum forming apparatus |
| JPH10278907A (ja) * | 1997-04-08 | 1998-10-20 | Seiko Sangyo Kk | プラスチックシートの熱成形装置及び熱成形方法 |
| JPH11502779A (ja) * | 1995-03-22 | 1999-03-09 | ホールマーク・カーズ,インコーポレイテッド | 三次元的表面を有する物品の真空を用いた成形 |
| JP2004306473A (ja) * | 2003-04-08 | 2004-11-04 | Daiei Shika Sangyo Kk | 熱可塑性樹脂の成形法及びその装置 |
| JP2010132002A (ja) * | 2010-02-09 | 2010-06-17 | Sintokogio Ltd | 熱可塑性樹脂シートの成形設備 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2694227A (en) * | 1951-03-06 | 1954-11-16 | Eastman Kodak Co | Method for forming high acetyl content cellulse acetate sheets into shaped articles |
| US3121920A (en) * | 1958-06-16 | 1964-02-25 | Phillips Petroleum Co | Apparatus for vacuum molding polymer sheets |
| US3476377A (en) * | 1967-10-19 | 1969-11-04 | Mattel Inc | Sheet clamping couple |
| US3553784A (en) * | 1967-12-14 | 1971-01-12 | Jack N Shuman | Apparatus for forming plastic material |
| GB1313004A (en) * | 1970-06-20 | 1973-04-11 | Hepworth P S | Vacuum forming machine |
| IT1257199B (it) * | 1992-05-27 | 1996-01-10 | Giorgio Ravera | Dispositivo per l'alimentazione automatica di una pressa per lo stampaggio di lastre di materiale termoplastico. |
| US5855931A (en) * | 1996-02-20 | 1999-01-05 | Lieb; Nathaniel Howard | Vacuum forming apparatus |
-
2014
- 2014-05-29 JP JP2014111115A patent/JP5723043B1/ja active Active
-
2015
- 2015-05-29 US US14/725,671 patent/US9738028B2/en active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2690593A (en) * | 1952-03-19 | 1954-10-05 | Plasticase Corp | Manufacture of plastic covers and plastic articles |
| JPH01229613A (ja) * | 1988-03-11 | 1989-09-13 | Honda Motor Co Ltd | 合成樹脂製品の成形装置 |
| US5015167A (en) * | 1989-04-21 | 1991-05-14 | Ron Charles & Associates | Vacuum forming apparatus |
| JPH11502779A (ja) * | 1995-03-22 | 1999-03-09 | ホールマーク・カーズ,インコーポレイテッド | 三次元的表面を有する物品の真空を用いた成形 |
| JPH10278907A (ja) * | 1997-04-08 | 1998-10-20 | Seiko Sangyo Kk | プラスチックシートの熱成形装置及び熱成形方法 |
| JP2004306473A (ja) * | 2003-04-08 | 2004-11-04 | Daiei Shika Sangyo Kk | 熱可塑性樹脂の成形法及びその装置 |
| JP2010132002A (ja) * | 2010-02-09 | 2010-06-17 | Sintokogio Ltd | 熱可塑性樹脂シートの成形設備 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6050868B1 (ja) * | 2015-08-11 | 2016-12-21 | 株式会社ラヤマパック | 熱成型装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| US9738028B2 (en) | 2017-08-22 |
| US20150343699A1 (en) | 2015-12-03 |
| JP2015223791A (ja) | 2015-12-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2015223791A (ja) | プラスチックシートの熱成型時用固定カセットを利用した熱成型装置 | |
| CN108349151B (zh) | 热成型装置以及热成型方法 | |
| CN102177010B (zh) | 利用热板加热的热成型装置以及热成型方法 | |
| JP5424126B2 (ja) | 減圧造型用フィルム成形装置及び減圧造型用フィルム成形方法 | |
| JP6050868B1 (ja) | 熱成型装置 | |
| KR101837042B1 (ko) | 입체 글라스 데코레이션 형성 방법 | |
| JP6871107B2 (ja) | 熱成形装置及び熱成形方法 | |
| US12070891B2 (en) | Thermoforming device and thermoforming method | |
| JP6564866B2 (ja) | 貼り付け装置及び貼り付け方法 | |
| KR101631131B1 (ko) | 자동차용 내장재 성형 방법 및 성형장치 | |
| CN206986023U (zh) | 玻璃成型设备 | |
| CN211306551U (zh) | 一种封盖散气孔冲切模具 | |
| CN103372951B (zh) | 用于将插入件定位在用于塑料材料的模具中的方法和设备 | |
| JP2001301018A (ja) | プラスチック成型装置 | |
| CN206030524U (zh) | 真空模塑成型机 | |
| CN110861285A (zh) | 真空吸塑的塑板设备 | |
| CN207531089U (zh) | 一种音响网罩网布的反包布用治具 | |
| JP2021030457A (ja) | 製造装置及び製造方法 | |
| CN205414214U (zh) | 茶叶罐的盖体压制工装 | |
| KR101834182B1 (ko) | 입체 글라스 열전사 장치 | |
| JPH10166436A (ja) | 熱可塑性樹脂シ−トの熱成形方法及びその装置 | |
| CN210257269U (zh) | 一种手机贴膜机 | |
| JPH0528030Y2 (ja) | ||
| JP2011104940A (ja) | 真空成形装置及び真空成形方法 | |
| JPH1071597A (ja) | 合成樹脂シートの成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150324 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150326 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5723043 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |