JP5755366B2 - 張設具、その製造方法、及びエレベータのかご - Google Patents

張設具、その製造方法、及びエレベータのかご Download PDF

Info

Publication number
JP5755366B2
JP5755366B2 JP2014507940A JP2014507940A JP5755366B2 JP 5755366 B2 JP5755366 B2 JP 5755366B2 JP 2014507940 A JP2014507940 A JP 2014507940A JP 2014507940 A JP2014507940 A JP 2014507940A JP 5755366 B2 JP5755366 B2 JP 5755366B2
Authority
JP
Japan
Prior art keywords
rod
stopper
tension
constricted
socket
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2014507940A
Other languages
English (en)
Other versions
JPWO2013146835A1 (ja
Inventor
久米 将実
将実 久米
壮平 鮫島
壮平 鮫島
迪斉 松本
迪斉 松本
広紀 小林
広紀 小林
市弥 高橋
市弥 高橋
竹谷 元
元 竹谷
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Mitsubishi Electric Corp
Original Assignee
Mitsubishi Electric Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Mitsubishi Electric Corp filed Critical Mitsubishi Electric Corp
Priority to JP2014507940A priority Critical patent/JP5755366B2/ja
Application granted granted Critical
Publication of JP5755366B2 publication Critical patent/JP5755366B2/ja
Publication of JPWO2013146835A1 publication Critical patent/JPWO2013146835A1/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
    • F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
    • F16G—BELTS, CABLES, OR ROPES, PREDOMINANTLY USED FOR DRIVING PURPOSES; CHAINS; FITTINGS PREDOMINANTLY USED THEREFOR
    • F16G11/00—Means for fastening cables or ropes to one another or to other objects; Caps or sleeves for fixing on cables or ropes
    • F16G11/02—Means for fastening cables or ropes to one another or to other objects; Caps or sleeves for fixing on cables or ropes with parts deformable to grip the cable or cables; Fastening means which engage a sleeve or the like fixed on the cable
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B66—HOISTING; LIFTING; HAULING
    • B66B—ELEVATORS; ESCALATORS OR MOVING WALKWAYS
    • B66B11/00—Main component parts of lifts in, or associated with, buildings or other structures
    • B66B11/02—Cages, i.e. cars
    • B66B11/0206—Car frames
    • F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
    • F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
    • F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
    • F16B7/00—Connections of rods or tubes, e.g. of non-circular section, mutually, including resilient connections
    • F16B7/06—Turnbuckles

Landscapes

  • Engineering & Computer Science (AREA)
  • General Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Civil Engineering (AREA)
  • Structural Engineering (AREA)
  • Cage And Drive Apparatuses For Elevators (AREA)
  • Mutual Connection Of Rods And Tubes (AREA)
  • Shafts, Cranks, Connecting Bars, And Related Bearings (AREA)

Description

この発明は、例えば建築用の張弦梁構造や吊り構造、エレベータのかごの縦柱と床とを支える斜め控え梁等に用いられ、部材間に発生する引張荷重を支える張設具、その製造方法、及びエレベータのかごに関するものである。
従来、高張力強度を確保するために、複合ロッドの長さ方向外側に向かって広がる円錐台形状プラグを複合ロッドの終端部に設けるとともに、円錐台形状プラグを緊密に受容する寸法とされた円錐台形状開口を終端結合用ハウジングに形成し、円錐台形状プラグを円錐台形状開口内に緊密に保持して終端結合用ハウジングを複合ロッドに取り付けた複合張設部材が提案されている(例えば特許文献1参照)。
また、従来、ガラス繊維を強化繊維として用いた繊維強化プラスチックのロッドの両端部を外広がりのテーパにし、テーパに合致するテーパ孔が設けられた半割れ金具でテーパ部分を挟み、半割れ金具を円筒金具で外側から保持することにより、円筒金具をロッドに取り付けるようにした断熱支持棒の継手構造が提案されている(例えば特許文献2参照)。
特開2009−210129号公報 特公平5−13391号公報
しかし、特許文献1のものでは、円錐台形状プラグの断面積が複合ロッドの長さ方向外側に向かって大きくなるので、円錐台形状プラグが重くなり、ロッド全体の重量が増加してしまう。また、円錐台形状プラグが円錐台形状開口内に緊密に保持されているので、終端結合用ハウジングが円錐台形状プラグに対して滑らなくなり、終端結合用ハウジングを例えば構造体に取り付けられたボルト等に螺合するときに、円錐台形状プラグも終端結合用ハウジングと一体に回ってしまい、複合ロッドに捩れが生じてしまう。これにより、複合ロッドの強度が低下してしまう。さらに、円錐台形状プラグ及び円錐台形状開口のそれぞれのテーパ形状の成形にも手間がかかってしまう。
特許文献2のものでは、繊維強化プラスチックのロッドを成形した後に中間部を削って細くしているので、ロッドの製造に手間がかかってしまう。また、ロッドの端部のテーパ部分の繊維は、中間部の切削によりロッドの中間部の繊維から切れてしまうので、テーパ部分の強度が低下してしまう。さらに、テーパ部分の強度を確保するために、テーパ部分を長くすると、半割れ金具及び円筒金具の外径が大きくなってしまい、全体として重量が増加してしまう。
この発明は、上記のような課題を解決するためになされたものであり、小形化及び軽量化を図ることができるとともに、強度の低下を抑制することができ、容易に製造することができる張設具、張設具の製造方法、及びエレベータのかごを得ることを目的とする。
この発明に係る張設具は、 一方向に配置された複数本の強化繊維を含む芯材を、強化繊維を編んで構成されたブレードを含む被覆材で被覆した炭素繊維強化プラスチックにより構成された原料ロッドの中間部を潰して形成された扁平のくびれ部と、くびれ部の両側に残された原料ロッドの部分であるロッド本体部とを有する張設ロッド、くびれ部を挟む複数のストッパ構成部品を有し、各ストッパ構成部品によってくびれ部を挟んだ状態で張設ロッドに取り付けられるストッパ、及びソケット本体部と、ソケット本体部の端部に設けられた係合部とを有し、ソケット本体部及び係合部を連続して貫通するロッド通し穴が設けられ、ロッド通し穴に張設ロッドが通された状態で張設ロッドに移動可能に取り付けられるソケットを備え、ロッド通し穴は、ソケット本体部を貫通しストッパの通過を許容する挿入穴部と、係合部を貫通し、ストッパを係合部に係合させてストッパの通過を阻止する規制穴部とにより構成され、ソケットは、挿入穴部にストッパが挿入された状態で、ストッパ及び張設ロッドに対して回転可能になっており、ロッド通し穴の内面の一部には、ストッパが係合部に係合された状態で、構造体に接続するための接続用ボルトが螺合されるねじ部が設けられている。
この発明に係る張設具の製造方法は、炭素繊維強化プラスチックにより構成された原料ロッドの中間部を潰してくびれ部を形成することにより張設ロッドを作製する張設ロッド作製工程、張設ロッド作製工程後、複数のストッパ構成部品によってくびれ部を挟むことにより各ストッパ構成部品をストッパとして張設ロッドに取り付けるストッパ取付工程、及びソケットに設けられたロッド通し穴に張設ロッドを通した状態でソケットを張設ロッドに沿って移動させ、ストッパをロッド通し穴に挿入して、ストッパにソケットを回転可能に係合させるストッパ挿入工程を備えている。
この発明に係る張設具、張設具の製造方法、及びエレベータのかごによれば、繊維強化プラスチックにより構成された原料ロッドの中間部を潰して扁平のくびれ部が形成されるので、繊維強化プラスチック内の繊維を切断せずにくびれ部を形成することができ、張設ロッドの強度の低下を抑制することができる。これにより、張設具の小形化及び軽量化を図ることができる。また、張設ロッドの作製を容易にすることができ、張設具を容易に製造することができる。
この発明の実施の形態1による張設具を示す断面図である。 図1の張設具を示す分解斜視図である。 図2の張設ロッドを示す斜視図である。 図3の張設ロッドの上面図である。 図3の張設ロッドの側面図である。 図4AのIVc-IVc線に沿った断面図である。 図2のストッパ構成部品を示す拡大斜視図である。 図1の規制穴部側から見たときのソケットを示す斜視図である。 この発明の実施の形態2による張設具の張設ロッドのくびれ部を示す斜視図である。 この発明の実施の形態3によるエレベータのかごを示す斜視図である。 図8のエレベータのかごを模式的に示す側面図である。
実施の形態1.
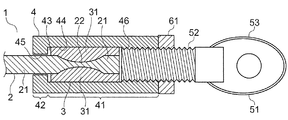
図1は、この発明の実施の形態1による張設具を示す断面図である。また、図2は、図1の張設具を示す分解斜視図である。図において、張設具1は、張設ロッド2と、張設ロッド2に取り付けられるストッパ3と、張設ロッド2に移動可能に取り付けられ、ストッパ3に係合可能なソケット4とを有している。
図3は、図2の張設ロッド2を示す斜視図である。また、図4は、図3の張設ロッド2を示す構成図であり、図4Aは張設ロッド2の上面図、図4Bは張設ロッド2の側面図、図4Cは図4AのIVc-IVc線に沿った断面図である。張設ロッド2は、扁平のくびれ部22と、くびれ部22から張設ロッド2の長さ方向両側へ延びる断面円形のロッド本体部21と、ロッド本体部21の端部に設けられた扁平の継手部23とを有している。
くびれ部22の両側に設けられた各ロッド本体部21のうち、一方のロッド本体部21の長さは、他方のロッド本体部21の長さよりも短くなっている。長さの短い一方のロッド本体部21は、張設ロッド2の一端部を形成している。長さの長い他方のロッド本体部21の端部には、継手部23が設けられている。継手部23は、張設ロッド2の他端部を形成している。
張設ロッド2は、繊維強化プラスチックにより構成されている。張設ロッド2の構成は、図4Cに示すように、芯材24を被覆材25で被覆した構成となっている。芯材24を構成する繊維強化プラスチックは、樹脂中に複数本の強化繊維が張設ロッド2の長さ方向に沿って一方向に配置された繊維強化プラスチックとされている。被覆材25を構成する繊維強化プラスチックは、複数本の強化繊維を編んで構成されたブレードが樹脂中に配置された繊維強化プラスチックとされている。
この例では、強化繊維として炭素繊維を用いた炭素繊維強化プラスチック(CFRP)により張設ロッド2が構成されている。張設ロッド2の炭素繊維には、PAN系(ポリアクリロニトリル系)の高強度タイプの繊維が用いられている。また、この例では、炭素繊維強化プラスチックの樹脂として熱硬化性のフェノール樹脂が用いられている。
被覆材25に含まれる強化繊維としては、炭素繊維の他に、例えばアラミド繊維やガラス繊維等を用いてもよい。また、張設ロッド2に含まれる樹脂としては、フェノール樹脂の他に、例えばエポキシ樹脂やシアネート樹脂、イミド樹脂、ビニルエステル、PEEK(ポリエーテルエーテルケトン)等の熱硬化性の樹脂を用いてもよいし、PPS(ポリフェニレンサルファイド)やPP(ポリプロピレン)、PC(ポリカーボネート)、ポリアミド等の熱可塑性の樹脂を用いてもよい。
張設ロッド2は、繊維強化プラスチックにより構成された断面円形の原料ロッド(CFRPロッド)から作製されている。原料ロッドは、芯材24を被覆材25で被覆した棒状部材である。
くびれ部22は、原料ロッドの一端部に隣接する中間部を潰して形成されている。即ち、くびれ部22は、原料ロッドの一端部を残したまま原料ロッドの一部を潰して形成されている。継手部23は、原料ロッドの他端部を潰して形成されている。くびれ部22及び継手部23のそれぞれの形成後にくびれ部22の両側に残された原料ロッドの部分は、ロッド本体部21とされている。くびれ部22内及び継手部23内の強化繊維は、原料ロッドを潰して形成されているだけなので、ロッド本体部21内の強化繊維との間で切断されることはなく、ロッド本体部21内の強化繊維と繋がったままになっている。
くびれ部22の厚さ寸法は、くびれ部22のいずれの位置においてもロッド本体部21の外径よりも小さくなっている。また、くびれ部22の厚さ寸法は、張設ロッド2の長さ方向についてくびれ部22の中央部で最も小さい寸法(最小厚さ寸法)tとされ、両側のロッド本体部21に近づくに従って連続的に大きくなっている。くびれ部22の幅寸法は、くびれ部22のいずれの位置においてもロッド本体部21の外径よりも大きくなっている。従って、くびれ部22は、張設ロッド2の長さ方向に沿って見たときに、ロッド本体部21から径方向両側に突出している。くびれ部22の幅寸法は、張設ロッド2の長さ方向についてくびれ部22の中央部で最も大きい寸法(最大幅寸法)Wとされ、両側のロッド本体部21に近づくに従って連続的に小さくなっている。
継手部23の幅寸法は、ロッド本体部21の外径よりも大きくなっている。継手部23の厚さ寸法は、ロッド本体部21の外径よりも小さくなっている。継手部23の形状は、厚さ一定の板状となっている。
継手部23は、継手部23の厚さ方向について一対の補強材26により挟まれている。各補強材26は継手部23と一体になっている。この例では、炭素繊維クロスプリプレグが各補強材26として用いられている。補強材26としては、炭素繊維クロスプリプレグの他に、例えばガラス繊維のクロス材や金属プレート等を用いてもよい。
継手部23及び各補強材26には、構造体に継手部23を固定するための固定ボルトが通される複数のボルト通し穴27が設けられている。即ち、この例では、継手部23の形状がリングジョイント形状とされている。継手部23では、一対の補強材26による補強により、固定ボルトの締結に必要な強度が確保されている。なお、継手部23の形状を、構造体に固定する締結部品の形状に合わせてフォークエンド形状としてもよい。
ストッパ3は、図1に示すように、くびれ部22の厚さ方向についてくびれ部22を挟む複数(この例では、2つ)のストッパ構成部品31を有している。
図5は、図2のストッパ構成部品31を示す拡大斜視図である。各ストッパ構成部品31の寸法は、張設ロッド2の長さ及び幅のいずれの方向についても、くびれ部22の寸法よりも所定の寸法だけ大きくなっている。各ストッパ構成部品31には、くびれ部22及びロッド本体部21のそれぞれが部分的に嵌る嵌合凹部32が設けられている。
複数のストッパ構成部品31は、嵌合凹部32にくびれ部22及びロッド本体部21を部分的に嵌めた状態でくびれ部22を挟むようになっている。ストッパ3は、各ストッパ構成部品31によってくびれ部22を挟んだ状態で張設ロッド2に取り付けられる。ストッパ3が張設ロッド2に取り付けられている状態では、張設ロッド2の一端部を形成するロッド本体部21がストッパ3内に収まっている。張設ロッド2に対するストッパ3の位置は、各ストッパ構成部品31がくびれ部22を挟むことにより保持されている。
各ストッパ構成部品31の外形は、円柱を縦に半分に割った形状とされている。これにより、各ストッパ構成部品31でくびれ部22を挟んでいる状態では、ストッパ3の外形が張設ロッド2の長さ方向に沿った円柱状になる。嵌合凹部32の内面形状は、くびれ部22の外面形状を反転した形状となっている。これにより、くびれ部22が嵌合凹部32に嵌っている状態では、くびれ部22の外面が嵌合凹部32の内面に密着している。
ソケット4は、図1に示すように、ソケット本体部41と、張設ロッド2の長さ方向についてソケット本体部41の端部に設けられた係合部42とを有している。ソケット4には、ソケット本体部41及び係合部42を連続して貫通するロッド通し穴43が設けられている。ソケット4の外形は、張設ロッド2の長さ方向に沿った中心軸線を持つ円柱状とされている。ロッド通し穴43は、ソケット4と共通の中心軸線を持っている。ソケット4は、ロッド通し穴43に張設ロッド2が通された状態で張設ロッド2に移動可能に取り付けられる。
ロッド通し穴43は、ソケット本体部41を貫通する断面円形の挿入穴部44と、挿入穴部44に連続し、係合部42を貫通する規制穴部45とにより構成されている。
挿入穴部44は、張設ロッド2に取り付けられたストッパ3の通過を許容する。挿入穴部44の内径は、ストッパ3の外周面と挿入穴部44の内周面との間に所定の隙間が生じる程度に、ストッパ3の外径よりも若干大きくされている。ストッパ3が挿入穴部44に挿入されている状態では、各ストッパ構成部品31の変位が挿入穴部44の内周面で規制されることにより、各ストッパ構成部品31がくびれ部22から外れないようになっている。これにより、張設ロッド2に対するストッパ3の位置ずれが防止される。
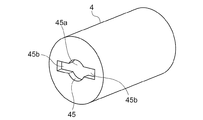
図6は、図1の規制穴部45側から見たときのソケット4を示す斜視図である。規制穴部45の断面形状は、張設ロッド2の断面形状に応じた形状とされている。即ち、規制穴部45の断面形状は、ロッド本体部21の断面形状に合わせた円形断面部45aと、円形断面部45aの径方向外側へ互いに反対方向へ突出し、くびれ部22の断面形状に合わせた一対の突出断面部45bとにより構成された形状となっている。これにより、ロッド本体部21だけでなく、くびれ部22も、規制穴部45を通過可能になっている。円形断面部45aの内径は、ロッド本体部21の外周面と規制穴部45の内周面との間に所定の隙間が生じる程度に、ロッド本体部21の外径よりも若干大きくされている。
規制穴部45は、ストッパ3を係合部42に係合させてストッパ3の通過を阻止する。従って、円形断面部45aの内径は、ストッパ3の外径よりも小さい寸法とされている。ストッパ3に対する係合部42の係合面は、ソケット4の中心軸線に対して垂直になっている。ソケット4は、挿入穴部44にストッパ3が挿入されている状態で、張設ロッド2及びストッパ3に対して張設ロッド2を中心に回転可能になっている。
挿入穴部44の内面の一部には、図1に示すように、ねじ部46が設けられている。ねじ部46は、挿入穴部44の開口部を含む所定の範囲に設けられている。図示しない構造体には、張設具1を構造体に接続するための保持金具51が固定される。保持金具51は、挿入穴部44に挿入されながらねじ部46に螺合される接続用ボルト52と、接続用ボルト52に設けられ、構造体に固定される固定用端部53とを有している。
挿入穴部44の長さ寸法(深さ寸法)は、張設ロッド2の長さ方向について、ストッパ3の寸法よりも大きくなっている。これにより、挿入穴部44内でストッパ3が係合部42に係合されている状態では、接続用ボルト52が挿入されるボルト挿入スペースが挿入穴部44内に確保されている。ねじ部46は、挿入穴部44の内面のうち、ボルト挿入スペースを囲む部分に設けられている。この例では、ストッパ3の寸法と、ねじ部46が設けられている範囲の寸法とを合計した寸法が、挿入穴部44の長さ寸法とされている。
接続用ボルト52には、接続用ボルト52のソケット4に対する緩みを防止するための止めナット61が螺合される。ソケット4に接触しながら止めナット61が接続用ボルト52に締め付けられることにより、接続用ボルト52のソケット4に対する緩みの防止が図れている。
次に、張設具1の製造方法について説明する。まず、繊維強化プラスチックにより構成された原料ロッドから張設ロッド2を作製する(ロッド作製工程)。
この後、張設ロッド2のくびれ部22に近い一端部側から張設ロッド2をロッド通し穴43に挿入し、張設ロッド2をロッド通し穴43に通す。これにより、ソケット4が張設ロッド2に移動可能に取り付けられる(ソケット取付工程)。
この後、ロッド通し穴43に張設ロッド2を通したままソケット4をくびれ部22よりも継手部23に近い位置まで移動させる。これにより、くびれ部22がソケット4外に露出される。この後、複数のストッパ構成部品31によってくびれ部22を挟むことにより各ストッパ構成部品31をストッパ3として張設ロッド2に取り付ける(ストッパ取付工程)。
この後、ロッド通し穴43に張設ロッド2を通した状態でソケット4をストッパ3に向かって移動させる。これにより、ストッパ3がロッド通し穴43の挿入穴部44に挿入され、ストッパ3にソケット4が回転可能に係合される(ストッパ挿入工程)。このようにして、張設具1が製造される。
次に、ロッド作製工程での張設ロッド2の作製方法について説明する。まず、一方向に配置した複数本の強化繊維を、強化繊維を編んで構成したブレードによって被覆し、この状態で、樹脂とともに引き抜き成形を行うことにより、長さ方向について断面同一の原料ロッドを連続的に作製する。この例では、強化繊維として炭素繊維を用い、樹脂として熱硬化性のフェノール樹脂を用いている。また、この例では、樹脂が完全に硬化しないように、成形温度を下げ、半硬化状態になるようにして原料ロッドを作製する(原料ロッド作製工程)。
この後、原料ロッドを所定の長さに切断する(原料ロッド切断工程)。
この後、原料ロッドの他端部を加熱及び加圧によって扁平に潰すことにより継手部23を形成し、継手部23を硬化させる。このとき、継手部23の両面に炭素繊維クロスプリプレグを追加積層しながら成形し、一対の補強材26を継手部23と同時に形成する(継手部形成工程)。
この後、原料ロッドの一端部よりも継手部23に近い所定の中間部を加熱及び加圧によって扁平に潰すことによりくびれ部22を形成し、くびれ部22を硬化させる。このとき、張設具1で用いられるストッパ構成部品31の嵌合凹部32を成形型として原料ロッドの両側から挟んだ状態で加熱及び加圧を行う。これにより、嵌合凹部32の形状を反転した形状を持つくびれ部22が原料ロッドに形成される(くびれ部形成工程)。
この後、原料ロッドをオーブン中で加熱することにより、継手部23及びくびれ部22を形成した状態で原料ロッドを完全に硬化させる(硬化工程)。なお、原料ロッドの樹脂として熱可塑性の樹脂を用いる場合には、加熱しなくても原料ロッドが硬化するので、この硬化工程を行う必要はない。
この後、継手部23に穴あけ加工を行って継手部23にボルト通し穴17を設ける(穴あけ工程)。このようにして、張設ロッド2が完成する。
次に、一方及び他方の構造体間に張設具1を取り付けるときの取付方法について説明する。まず、ロッド作製工程で作製した張設ロッド2の継手部23を他方の構造体に固定ボルトで先に固定する。
この後、ソケット取付工程、ストッパ取付工程及びソケット挿入工程の順に、張設ロッド2にストッパ3及びソケット4を取り付け、張設具1を完成させる(張設具製造工程)。
この後、ソケット4を張設ロッド2及びストッパ3に対して回しながら、一方の構造体に予め取り付けておいた保持金具51の接続用ボルト52を挿入穴部44に挿入させ、ねじ部46を接続用ボルト52に螺合させる。この後、ソケット4をさらに回すことにより、接続用ボルト52に対するねじ部46の螺合量を増加させ、張設具1を介して一方及び他方の構造体間に引張荷重を発生させる。このとき、ソケット4は、張設ロッド2及びストッパ3に対して空回りするので、張設ロッド2の捩れの発生が防止される。このようにして、張設具1が一方及び他方の構造体間に取り付けられる。
ここで、16mmの外径を持つ原料ロッドから、上記のロッド作製工程の方法により、くびれ部22の最小厚さ寸法tを10mm、8mm及び5mmとした3つの張設ロッド2を試験用ロッドとして作製し、各試験用ロッドを引っ張り試験機にセットして各試験用ロッドについて引っ張り破壊試験を行った。各試験用ロッドでは、1.5mmの厚さ寸法を持つSUSプレートを一対の補強材26として用いた。
各試験用ロッドについての引っ張り破壊試験の結果、各試験用ロッドのいずれの場合も継手部23の損傷は発生しなかったが、くびれ部22の最小厚さ寸法が10mmの試験用ロッドの場合は、くびれ部22の近傍部分で破壊が発生した。このときの強度は、原料ロッドの強度に対して80%程度の強度となった。また、くびれ部22の最小厚さ寸法が8mmの試験用ロッドの場合も、くびれ部22の近傍部分で破壊が発生したが、破壊時の強度は、原料ロッドの強度に対して95%以上となった。くびれ部22の最小厚さ寸法が5mmの試験用ロッドの場合は、くびれ部22の近傍で破壊は発生せず、ロッド本体部21で破壊が発生した。このようなことから、くびれ部22の最小厚さ寸法tをロッド本体部21の外径の1/2以下にすれば、原料ロッドの強度に耐え得る強度の張設具1が得られることを発見した。
また、くびれ部22の最小厚さ寸法tがロッド本体部21の外径の1/3よりも小さくなると、くびれ部22の最大幅寸法Wが大きくなりすぎるので、ストッパ3及びソケット4の外径が大きくなり、張設具1全体の重量が大きくなる。従って、張設具1の軽量化を図る観点からは、くびれ部22の最小厚さ寸法tをロッド本体部21の外径の1/3以上とするのが好ましい。このようなことから、張設ロッド2のくびれ部22の最小厚さ寸法tは、ロッド本体部21の外径に対して1/3以上で1/2以下の寸法となっているのが好ましい。
このような張設具1では、繊維強化プラスチックにより構成された原料ロッドの中間部を潰して扁平のくびれ部22が形成され、くびれ部22の両側に残された原料ロッドの部分がロッド本体部21とされるので、繊維強化プラスチック内の繊維を切断せずにくびれ部22を形成することができ、張設ロッド2の強度の低下を抑制することができる。また、張設ロッド2の強度の低下を抑制することができるので、くびれ部22の最大幅寸法及び長さ寸法の拡大を抑制することができる。これにより、張設具1の小形化及び軽量化を図ることができる。さらに、原料ロッドの中間部を潰すだけでくびれ部22を形成することができるので、張設ロッド2の作製を容易にすることができ、張設具1を容易に製造することができる。
また、扁平のくびれ部22が複数のストッパ構成部品31で挟まれるので、くびれ部22の大形化を抑制したまま、張設ロッド2に対するストッパ3の保持強度を高めることができる。即ち、張設ロッド2は、強化繊維を樹脂で固めた複合材料部材であるので、強化繊維の強度を活用するためには、張設ロッド2を構成する各強化繊維に均一な負荷が加わるようにすることが好ましい。原料ロッドを潰して扁平のくびれ部22にすると、くびれ部22の表面と内部との距離が小さくなるとともに、くびれ部22の表面積も増大するので、くびれ部22内の各強化繊維に加わる負荷を均一に近づけることができるとともに、各ストッパ構成部品31を、より広い面積で保持することができる。従って、くびれ部22の大形化を抑制したまま、張設ロッド2に対するストッパ3の保持強度を高めることができる。
また、張設ロッド2は、張設ロッド2の長さ方向に沿って配置された複数本の強化繊維を含む芯材24を、強化繊維を編んで構成されたブレードを含む被覆材25で被覆することにより構成されているので、張設ロッド2の強度をさらに高めることができる。
また、くびれ部22の最小厚さ寸法tは、ロッド本体部21の外径に対して、1/3以上で1/2以下の寸法とされているので、張設ロッド2の強度を高めながら、ストッパ3及びソケット4の大形化を抑制することができる。
また、規制穴部45の断面形状は、ロッド本体部21の断面形状に合わせた円形断面部45aと、円形断面部45aから径方向外側へ突出し、くびれ部22の断面形状に合わせた突出断面部45bとで構成された形状となっているので、ロッド本体部21だけでなく、くびれ部22も規制穴部45を通過させることができる。これにより、ソケット4を張設ロッド2に予め取り付けておく必要がなくなり、張設具1の設置現場でソケット4を張設ロッド2に取り付けることができる。これにより、構造体に対する張設具1の設置作業を行いやすくすることができる。
また、このような張設具1の製造方法では、繊維強化プラスチックにより構成された原料ロッドの中間部を潰してくびれ部22を形成することにより張設ロッド2を作製する張設ロッド作製工程が含まれているので、繊維強化プラスチック内の繊維を切断せずにくびれ部22を形成することができ、張設ロッド2の強度の低下を抑制することができる。また、張設ロッド2の強度の低下を抑制することができるので、張設具1の小形化及び軽量化を図ることができる。さらに、原料ロッドの中間部を潰すだけでくびれ部22を形成することができるので、張設ロッド2の作製を容易にすることができ、張設具1を容易に製造することができる。
また、張設ロッド作製工程では、原料ロッドの中間部を各ストッパ構成部品31によって挟んで熱圧成形することによりくびれ部22を形成しているので、くびれ部22の形状を、ストッパ構成部品31の形状を反転させた形状とすることができる。これにより、各ストッパ構成部品31によってくびれ部22を挟んだときに、各ストッパ構成部品31とくびれ部22とをより確実に密着させることができる。
また、張設ロッド作製工程では、原料ロッドを所定の長さに切断した後に、くびれ部22を形成するので、例えば張設具1の設置現場等で張設ロッド2の必要な長さ寸法が分かった段階で、張設ロッド2の長さ寸法を調整することができる。これにより、張設具1の設置作業をさらに容易かつより正確に行うことができる。張設具1の設置現場で張設ロッド2を作製するときには、必要な長さに切断した原料ロッドに、例えば携帯用の熱圧成形装置等によって、くびれ部22を形成する。
実施の形態2.
実施の形態1では、張設ロッド2に設けられたくびれ部22の数が1つのみとされているが、張設ロッド2に複数のくびれ部22を設けてもよい。
即ち、図7は、この発明の実施の形態2による張設具の張設ロッド2のくびれ部22を示す斜視図である。張設ロッド2では、複数(この例では、2つ)のくびれ部22がロッド本体部21を介して互いに間隔を置いて設けられている。
互いに隣り合うくびれ部22は、張設ロッド2の長さ方向に沿って見たときに、互いに交差して配置されている。この例では、互いに隣り合う2つのくびれ部22のうち、一方のくびれ部22が他方のくびれ部22に対して垂直に交差している。
張設ロッド2には、実施の形態1と同様の複数(この例では、2つ)のストッパ3が各くびれ部22の位置に対応させて取り付けられている。各ストッパ3は、複数のストッパ構成部品31によってくびれ部22を挟んだ状態で張設ロッド2に取り付けられている。各くびれ部22に個別に取り付けられた複数のストッパ3は、張設ロッド2の長さ方向について互いに接触している。各ストッパ3は、各くびれ部22に個別に取り付けられた状態で共通のソケット4の挿入穴部44に挿入される。従って、ソケット4の挿入穴部44の長さ寸法(深さ寸法)は、張設ロッド2の長さ方向について隙間なく並べた複数のストッパ3の合計寸法よりも大きな寸法とされている。ソケット4の構成は、実施の形態1でのソケット4の構成と同様である。他の構成も実施の形態1と同様である。
ここで、16mmの外径を持つ原料ロッドから、2つのくびれ部22を形成した張設ロッド2を試験用ロッドとして作製し、実施の形態1と同様に、試験用ロッドを引っ張り試験機にセットして試験用ロッドについて引っ張り破壊試験を行った。試験用ロッドの各くびれ部22の最小厚さ寸法tは、10mmとした。他の試験用ロッドの寸法は、実施の形態1での試験用ロッドの寸法と同じにした。
試験用ロッドについての引っ張り破壊試験の結果、くびれ部22の近傍部分で破壊は発生せず、ロッド本体部21で破壊が発生した。このように、実施の形態1のくびれ部22の数が1つの場合に比べて、実施の形態2のくびれ部22の数が2つの場合は、くびれ部22の最小厚さ寸法tが大きくても、原料ロッドの強度に耐え得る強度が確保される。即ち、各くびれ部22の最大幅寸法Wが実施の形態1に比べて小さくても、原料ロッドの強度に耐え得る強度が確保される。
このような張設具1では、2つのくびれ部22がロッド本体部21を介して互いに間隔を置いて設けられ、各くびれ部22に個別に取り付けられたストッパ3が互いに接触しているので、ソケット4からの荷重を2つのくびれ部22で負担することができる。これにより、各くびれ部22のそれぞれの負担を軽減することができ、各くびれ部22の最大幅寸法Wを小さくすることができる。これにより、ストッパ3及びソケット4の外径も小さくすることができ、張設具1の小形化を径方向について図ることができる。
なお、上記の例では、張設ロッド2に設けられているくびれ部22の数が2つとされているが、3つ以上のくびれ部22を張設ロッド2に設けてもよい。
実施の形態3.
図8は、この発明の実施の形態3によるエレベータのかごを示す斜視図である。また、図9は、図8のエレベータのかごを模式的に示す側面図である。図において、昇降路内には、乗客を乗せて上下方向へ移動可能なエレベータのかご(以下、単に「かご」という)61が主索(図示せず)により吊り下げられている。かご61は、図示しない巻上機(駆動装置)の駆動力によって主索が移動されることにより昇降路内を移動される。また、かご61は、主索によって吊り下げられたかご枠62と、かご枠62に支持され、乗客が乗降可能なかご室63と、かご枠62及びかご室63間に取り付けられ、かご枠62に対してかご室63を安定させる斜め控え梁である複数の張設具1とを有している。
かご枠62は、かご室63を下から支える下枠64と、かご室63の上方に位置する上枠65と、下枠64及び上枠65間を連結し、かご室63の両側方にそれぞれ配置された一対の縦柱66とを有している。
かご室63は、下枠64上に載せられたかご床67と、かご床67上に設けられたかご室本体68とを有している。
各縦柱66の中間部には、一対の縦柱側固定部71がそれぞれ固定されている。従って、かご枠62には、合計4つの縦柱側固定部71が固定されている。一対の縦柱側固定部71は、共通の縦柱66を挟んで互いに反対側に配置されている。
かご床67の一方及び他方の側部には、一対のかご床側固定部72がそれぞれ固定されている。従って、かご床67には、合計4つのかご床側固定部72が固定されている。一対のかご床側固定部72は、かご床67の側部に沿った方向について互いに離れた位置に配置されている。縦柱66は、かご床67の側部に沿った方向について一対のかご床側固定部72の間に配置されている。
各張設具1は、縦柱側固定部71及びかご床側固定部72間に接続されている。これにより、各張設具1は、縦柱66及びかご床67に対して傾斜した状態で、縦柱(一方の構造体)66及びかご床(他方の構造体)67間に取り付けられている。従って、かご61には、合計4本の張設具1が取り付けられている。各張設具1の構成は、実施の形態1の張設具1の構成と同様である。
かご床側固定部72には、張設具1の継手部23が固定ボルト(図示せず)で固定されている。継手部23は、継手部23のボルト通し穴17及びかご床側固定部72のボルト通し穴に通された固定ボルトに固定ナットを螺合して締め付けることにより、かご床側固定部72に固定されている。
縦柱側固定部71には、実施の形態1の保持金具51と同様の構成とされた保持金具51が固定ボルト(図示せず)で固定されている。保持金具51は、固定用端部53及び縦柱側固定部71のそれぞれのボルト通し穴に通された固定ボルトに固定ナットを螺合して締め付けることにより、縦柱側固定部71に固定されている。
張設具1のソケット4は、張設ロッド2に取り付けられたストッパ3に係合した状態で、保持金具51の接続用ボルト52に螺合されている。これにより、張設具1は、保持金具51を介して縦柱側固定部71に接続されている。縦柱66とかご床67との間には、張設具1によって引張荷重が発生している。かご室63は、各張設具1による引張荷重が各縦柱66とかご床67との間で生じていることにより、かご枠62に対して安定して支持されている。
次に、縦柱66とかご床67との間に張設具1を取り付けるときの取付方法について説明する。まず、各縦柱側固定部71と各かご床側固定部72との間に張設具1を個別に仮固定して、合計4つの張設具1をかご61に仮固定する。
縦柱側固定部71とかご床側固定部72との間に張設具1を仮固定するときには、まず、張設ロッド2の継手部23をかご床側固定部72に固定ボルトで先に固定する。
この後、実施の形態1と同様に、ソケット取付工程、ストッパ取付工程及びソケット挿入工程の順に、張設ロッド2にストッパ3及びソケット4を取り付け、張設具1を完成させる(張設具製造工程)。
この後、保持金具51の接続用ボルト52をソケット4の挿入穴部44に挿入させ、ソケット4のねじ部46に接続用ボルト52を螺合する。この後、ソケット4を回しながらに接続用ボルト52に対するソケット4の螺合量を調整して、保持金具51の固定用端部53の位置が縦柱側固定部71の位置に重なるように、張設具1に対する保持金具51の突出量を調整する(保持金具位置調整工程)。
この後、保持金具51の固定用端部53を縦柱側固定部71に固定ボルトで固定する。このようにして、縦柱側固定部71とかご床側固定部72との間に張設具1を仮固定する。
4つの張設具1の仮固定後、保持金具51が張設ロッド2に近づく方向へソケット1を回すことにより、各張設具1に張力を発生させる。このとき、各張設具1のソケット1を順次回しながら、4つの張設具1に均等に張力が発生するようにする。これにより、かご63がかご枠62に対して安定して支持される(張力発生工程)。
この後、保持金具51の接続用ボルト52に予め螺合しておいた止めナット61をソケット4に接触させながら締め付ける。これにより、接続用ボルト52に対するソケット4の緩みが防止される。このようにして、縦柱66とかご床67との間に各張設具1を取り付ける。
このようなエレベータのかご61では、金属製のロッドに比べて軽量の炭素繊維強化プラスチックにより構成された張設ロッド2を有する張設具1が用いられているので、縦柱66とかご床67との間に張設具1を取り付ける作業を容易にすることができ、施工性に優れたかご61を得ることができる。また、金属製のロッドが張設具に用いられている場合には、ロッドが引っ張り応力を長期間受けることにより、クリープによるロッドの伸びが発生し、張設具の張力が低下してしまい、張設具のがたつきが生じてしまうが、この実施の形態では、張設ロッド2の炭素繊維が引っ張り応力に対してクリープしにくいという優れた特性を有しているので、張設具1を長期間使用しても、張設具1の弛みが発生しにくくなり、張設具1の張力の低下を抑制することができる。従って、張設具1に対して定期的に行う張力調整作業等のメンテナンスを減らしたり不要にしたりすることができる。
また、各上記実施の形態では、くびれ部22の厚さ寸法が、張設ロッド2の長さ方向についてくびれ部22の中央部で最も小さい寸法(最小厚さ寸法)tとされ、両側のロッド本体部21に近づくに従って連続的に大きくなっているが、これに限定されることなく、例えば、くびれ部22の厚さ寸法が張設ロッド2の長さ方向について一定となっていてもよい。
また、各上記実施の形態では、共通のくびれ部22が2つのストッパ構成部品31によって挟まれているが、例えば、くびれ部22が部分的に嵌る嵌合凹部が設けられた3つ以上のストッパ構成部品によって共通のくびれ部22を挟んでもよい。
また、各上記実施の形態では、規制穴部45の断面形状が、ロッド本体部21の断面形状に合わせた円形断面部45aと、円形断面部45aから径方向外側へ突出し、くびれ部22の断面形状に合わせた突出断面部45bとで構成された形状となっているが、規制穴部45の断面形状が、張設ロッド2の通過を許容するとともにストッパ3の通過を阻止する断面形状になっていれば、どのような形状であってもよい。
また、各上記実施の形態では、張設ロッド2を完成させた後に、張設ロッド2をソケット4のロッド通し穴43に通しているが、くびれ部22を形成する前の原料ロッドを、所定の長さに切断するとともにソケット4のロッド通し穴43に通した後に、原料ロッドにくびれ部22を形成するようにしてもよい。この場合、規制穴部45の断面形状は、ロッド本体部21のみの通過を許容し、くびれ部22の通過を阻止する形状とされる。このようにすれば、規制穴部45の断面形状を簡単な形状(円形等)にすることができ、ソケット4の製造を容易にすることができる。
また、各上記実施の形態では、各ストッパ構成部品31で原料ロッドを挟んで熱圧成形によりくびれ部22を形成しているが、ストッパ構成部品31とは別の成形型を用いて熱圧成形によりくびれ部22を形成してもよい。
2 張設ロッド、3 ストッパ、4 ソケット、21 ロッド本体部、22 くびれ部、24 芯材、25 被覆材、41 ソケット本体部、42 係合部、43 ロッド通し穴、44 挿入穴部、45 規制穴部、45a 円形断面部、45b 突出断面部、52 接続用ボルト、61 かご、62 かご枠、63 かご室、66 縦柱、67 かご床、68 かご室本体。

Claims (9)

  1. 一方向に配置された複数本の強化繊維を含む芯材を、強化繊維を編んで構成されたブレードを含む被覆材で被覆した炭素繊維強化プラスチックにより構成された原料ロッドの中間部を潰して形成された扁平のくびれ部と、上記くびれ部の両側に残された上記原料ロッドの部分であるロッド本体部とを有する張設ロッド、
    上記くびれ部を挟む複数のストッパ構成部品を有し、各上記ストッパ構成部品によって上記くびれ部を挟んだ状態で上記張設ロッドに取り付けられるストッパ、及び
    ソケット本体部と、上記ソケット本体部の端部に設けられた係合部とを有し、上記ソケット本体部及び上記係合部を連続して貫通するロッド通し穴が設けられ、上記ロッド通し穴に上記張設ロッドが通された状態で上記張設ロッドに移動可能に取り付けられるソケット
    を備え、
    上記ロッド通し穴は、上記ソケット本体部を貫通し上記ストッパの通過を許容する挿入穴部と、上記係合部を貫通し、上記ストッパを上記係合部に係合させて上記ストッパの通過を阻止する規制穴部とにより構成され、
    上記ソケットは、上記挿入穴部に上記ストッパが挿入された状態で、上記ストッパ及び上記張設ロッドに対して回転可能になっており、
    上記ロッド通し穴の内面の一部には、上記ストッパが上記挿入穴部に挿入された状態で構造体に接続するための接続用ボルトが螺合されるねじ部が設けられている張設具。
  2. 上記くびれ部の最小厚さ寸法は、上記ロッド本体部の外径に対して、1/3以上で1/2以下の寸法となっている請求項1に記載の張設具。
  3. 上記くびれ部の最大幅寸法は、上記ロッド本体部の外径よりも大きくなっており、
    上記規制穴部の断面形状は、上記ロッド本体部の断面形状に合わせた円形断面部と、上記円形断面部から径方向外側へ突出し、上記くびれ部の断面形状に合わせた突出断面部とで構成された形状となっている請求項1又は請求項2に記載の張設具。
  4. 上記張設ロッドは、上記ロッド本体部を介して互いに間隔を置いて設けられた複数の上記くびれ部を有し、
    互いに隣り合う上記くびれ部は、上記張設ロッドの長さ方向に沿って見たときに、互いに交差して配置され、
    各上記くびれ部に個別に取り付けられた複数の上記ストッパは、互いに接触しており、
    各上記ストッパは、各上記くびれ部に個別に取り付けられた状態で共通の上記ソケットの上記挿入穴部に挿入される請求項1〜請求項3のいずれか一項に記載の張設具。
  5. 請求項1〜請求項4のいずれか一項に記載の張設具を用いたエレベータのかご。
  6. 縦柱を有するかご枠、
    かご床と、上記かご床上に設けられたかご室本体とを有し、上記かご枠に支持されたかご室、及び
    上記縦柱及び上記かご床間に取り付けられた請求項1〜請求項4のいずれか一項に記載の張設具
    を備えているエレベータのかご。
  7. 繊維強化プラスチックにより構成された原料ロッドの中間部を潰してくびれ部を形成することにより張設ロッドを作製する張設ロッド作製工程、
    上記張設ロッド作製工程後、複数のストッパ構成部品によって上記くびれ部を挟むことにより各上記ストッパ構成部品をストッパとして上記張設ロッドに取り付けるストッパ取付工程、及び
    ソケットに設けられたロッド通し穴に上記張設ロッドを通した状態で上記ソケットを上記張設ロッドに沿って移動させ、上記ストッパを上記ロッド通し穴に挿入して、上記ストッパに上記ソケットを回転可能に係合させるストッパ挿入工程
    を備えている張設具の製造方法。
  8. 上記張設ロッド作製工程では、上記原料ロッドの中間部を各上記ストッパ構成部品によって挟んで熱圧成形することにより上記くびれ部を形成する請求項7に記載の張設具の製造方法。
  9. 上記張設ロッド作製工程では、上記原料ロッドを所定の長さに切断するとともに、上記原料ロッドを上記ロッド通し穴に通した後に、上記くびれ部を形成する請求項7又は請求項8に記載の張設具の製造方法。
JP2014507940A 2012-03-29 2013-03-27 張設具、その製造方法、及びエレベータのかご Expired - Fee Related JP5755366B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2014507940A JP5755366B2 (ja) 2012-03-29 2013-03-27 張設具、その製造方法、及びエレベータのかご

Applications Claiming Priority (4)

Application Number Priority Date Filing Date Title
JP2012076780 2012-03-29
PCT/JP2013/058910 WO2013146835A1 (ja) 2012-03-29 2013-03-27 張設具、その製造方法、及びエレベータのかご
JP2014507940A JP5755366B2 (ja) 2012-03-29 2013-03-27 張設具、その製造方法、及びエレベータのかご

Publications (2)

Publication Number Publication Date
JP5755366B2 true JP5755366B2 (ja) 2015-07-29
JPWO2013146835A1 JPWO2013146835A1 (ja) 2015-12-14

Family

ID=49260084

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2014507940A Expired - Fee Related JP5755366B2 (ja) 2012-03-29 2013-03-27 張設具、その製造方法、及びエレベータのかご

Country Status (2)

Country Link
JP (1) JP5755366B2 (ja)
WO (1) WO2013146835A1 (ja)

Family Cites Families (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0636329Y2 (ja) * 1991-12-20 1994-09-21 有限会社小澤特殊技研 異形棒鋼の接合金具
JPH067558U (ja) * 1992-07-02 1994-02-01 光宏 石橋 ハンギング用コネクタ
JP3134101U (ja) * 2007-05-24 2007-08-02 清原株式会社 紐の抜け止め金具

Also Published As

Publication number Publication date
JPWO2013146835A1 (ja) 2015-12-14
WO2013146835A1 (ja) 2013-10-03

Similar Documents

Publication Publication Date Title
KR101546638B1 (ko) 브레이스재
US10612568B2 (en) Connector
CN107002424B (zh) 混凝土部段
CN103556624B (zh) 连接套、含该连接套的预制构件及预制构件生产和连接方法
US8795578B2 (en) Apparatus and method for forming fibre reinforced composite structures
DE112010003218T5 (de) Wind- oder Gezeitenturbinenblatt mit einer Befestigungsanordnung
CA2993390C (en) Composite structural component with captive mechanical joint
US8857328B1 (en) High pressure press and method of making the same
CN103994136A (zh) 用于复合材料连结的半球形连结件
US7722944B2 (en) Piece made of composite material with areas of different thickness
US20160340919A1 (en) Clamp lock anchor
DE102004028707B4 (de) Gerüstsystem, zur Verwendung im Karosseriebau der Kfz-Industrie, und Verfahren zum Herstellen von Teilen eines Gerüstsystems
KR20120064778A (ko) 전주의 인장근 체결장치
CN114319109B (zh) Frp构件的粘结型夹具及其安装方法
CN202370175U (zh) 一种专用于端头带有丝扣的预应力钢筋的联接装置
JPWO2013146835A1 (ja) 張設具、その製造方法、及びエレベータのかご
Miller et al. Mechanical performance of highly loaded tow reinforced hybrid-molded composite structures
KR20070003424A (ko) 다각기둥 형상의 섬유보강플라스틱 텐던 및 그 정착구
JP7155483B2 (ja) 繊維強化複合材及びその製造方法
CN102576574B (zh) 高温气冷堆用控制棒
CN103057065B (zh) 注塑机的拉杆机构
CN110248798A (zh) 用于将部件连接至纤维复合结构的连接元件
CN203046181U (zh) 注塑机的拉杆机构
CN116085188A (zh) 一种风电叶片分段连接预紧力连接结构及方法
KR102255594B1 (ko) 탄소섬유 복합재를 이용한 구조물용 고강화 구조부재의 제조방법 및 이를 이용한 가설구조물 구축방법

Legal Events

Date Code Title Description
TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20150428

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20150526

R150 Certificate of patent or registration of utility model

Ref document number: 5755366

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees