JP5892009B2 - コイル装置及びその製造方法 - Google Patents
コイル装置及びその製造方法 Download PDFInfo
- Publication number
- JP5892009B2 JP5892009B2 JP2012193919A JP2012193919A JP5892009B2 JP 5892009 B2 JP5892009 B2 JP 5892009B2 JP 2012193919 A JP2012193919 A JP 2012193919A JP 2012193919 A JP2012193919 A JP 2012193919A JP 5892009 B2 JP5892009 B2 JP 5892009B2
- Authority
- JP
- Japan
- Prior art keywords
- coil
- inner peripheral
- mold
- bobbin
- exterior body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 6
- 230000002093 peripheral effect Effects 0.000 claims description 36
- 238000000465 moulding Methods 0.000 claims description 11
- 229920003002 synthetic resin Polymers 0.000 claims description 9
- 239000000057 synthetic resin Substances 0.000 claims description 9
- 238000004804 winding Methods 0.000 claims description 9
- 238000005520 cutting process Methods 0.000 claims description 8
- 238000000034 method Methods 0.000 claims description 3
- 238000003780 insertion Methods 0.000 description 8
- 230000037431 insertion Effects 0.000 description 8
- 238000007667 floating Methods 0.000 description 7
- 238000007789 sealing Methods 0.000 description 7
- 229920005989 resin Polymers 0.000 description 6
- 239000011347 resin Substances 0.000 description 6
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 229910052742 iron Inorganic materials 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000005549 size reduction Methods 0.000 description 1
Images






Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Insulating Of Coils (AREA)
- Electromagnets (AREA)
Description
従来このモールドコイルの一例として、下記特許文献1に示すように、浮き成形によってコイル(ボビン)の回りの全面を外装体が継ぎ目無く覆った構造のものが知られており、シール性に優れるとして実績がある。
本発明は上記のような事情に基づいて完成されたものであって、その目的は、シール性を確保した上で小型化を実現したコイル装置を提供するところにある。
同モールドコイルはヨークに嵌着され、このとき外装体の内周部において残った被挟持部との界面から浸水するおそれがあるが、同界面が存在する位置の軸方向の前後2箇所がシールリングによって全周に亘ってシールされているから、同界面からコイル側に浸水することが防止される。
すなわち、シール性を確保した上でモールドコイルの小型化が実現でき、ヨークを含めたコイル装置全体が小型化できて、搭載スペースの縮小や、重量減等を図ることができる。
(1)前記被挟持部が、前記ボビンの中心を指向した複数の突起が周方向に沿って点在して形成されることで構成されている。被挟持部の突出部分の切除処理を容易に行うことができる。
(2)前記被挟持部は、全周に亘る突条の形態で形成されている。成形型内でのコイルの保持をより強固に行うことができる。
本発明の一実施形態を図1ないし図9に基づいて説明する。
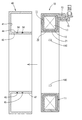
この実施形態のコイル装置は、図7に示すように、モールドコイル10とヨーク40(固定鉄心)とから構成されている。それに加え、2本のシールリング50と、Cリング52が備えられている。
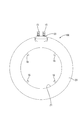
可動型60Bの接合面には、図2にも示すように、上記したコイル11よりも一回り大きい環形溝61が形成され、型閉じした場合に、外装体20を形成するべくキャビティ62が構成されるようになっている。この環形溝61の内周側には、上記したボビン12の内周面に突設された突起16を緊密に挿入可能な4個の挿入溝63が、接合面から環形溝61の略半分の深さ位置まで切り込み形成されている。
これに対して、固定型60Aの接合面には、上記した可動型60Bの接合面に穿設された挿入溝63と対向した位置ごとに、型閉じした場合に挿入溝63内に緊密に進入して突起16を挟持可能な挟持ピン64が突設されている。
上記に詳述したように、コイル11を構成するボビン12の内周面には予め突起16が突出形成されている。モールドコイル11を形成するには、上記の突起16を挟持しつつコイル11を成形型Kのキャビティ62内に実質的に浮動状態で支持し、キャビティ62内に溶融樹脂を注入してモールド成形したのち型開きすると、コイル11の回りの全面に亘って外装体20が形成され、かつ外装体20の内周部21から突起16の先端が突出した成形品10Xが取り出される。この成形品10Xのうち、突起16における外装体20の内周部21から突出した部分を切除することによりモールドコイル11が得られる。
すなわち、シール性を確保した上でモールドコイル11の小型化が実現でき、ヨーク40を含めたコイル装置全体が小型化できて、搭載スペースの縮小や、重量減等を図ることができる。
本発明は上記記述及び図面によって説明した実施形態に限定されるものではなく、例えば次のような実施形態も本発明の技術的範囲に含まれる。
(1)上記実施形態では、ボビンの内周に設ける被挟持部を、4個の突起が等角度間隔で配されることで構成した場合を例示したが、同突起の数は3個以上任意である。
(2)また上記の被挟持部を、全周に亘る突条の形態で形成してもよく、この場合は、成形型で挟む領域を広く取れることで、成形型内でのコイルの保持をより強固に行うことができる。
(3)上記実施形態では、モールドコイルを抜け止めする止め具としてCリングを例示したが、これに限らず、バヨネット形式で装着される止め輪等の他の止め具を用いてもよい。また、他の形式の抜け止め手段を適用してもよい。
11…コイル
12…ボビン
13…巻き線
16…突起(被挟持部)
16C…(切除後の)突起
17…界面
20…外装体
21…内周部
40…ヨーク
43…内周壁
44…溝面
45…装着溝
50…シールリング
60A…固定型
60B…可動型
62…キャビティ
63…挿入溝
64…挟持ピン
K…成形型
Claims (4)
- ボビンに巻き線を巻装してなるコイルの回りの全面に合成樹脂製の外装体が形成されたモールドコイルと、このモールドコイルが一側面側から嵌装される環形溝状をなすヨークとが具備されたコイル装置であって、
前記ボビンの内周面には、同ボビンの前記内周面を覆って形成された前記外装体の内周部の厚さよりも大きい高さ寸法を有し、かつ前記内周部からの突出部分が切除可能な被挟持部が突出形成されているとともに、
前記外装体の前記内周部における前記被挟持部を挟んだ軸方向の前後2箇所には、前記ヨークの対向した内周壁との間で弾縮されるシールリングが装着されていることを特徴とするコイル装置。 - 前記被挟持部が、前記ボビンの中心を指向した複数の突起が周方向に沿って点在して形成されることで構成されていることを特徴とする請求項1記載のコイル装置。
- 前記被挟持部は、全周に亘る突条の形態で形成されていることを特徴とする請求項1記載のコイル装置。
- ボビンに巻き線を巻装したコイルの回りに合成樹脂製の外装体がモールド成形により形成されたモールドコイルが、一側面に開口した環形溝状をなすヨークに嵌着されてなるコイル装置の製造方法であって、
前記コイルを、一対の成形型の型閉じに伴い前記ボビンの内周面に予め突出形成された被挟持部を挟持しつつキャビティ内に保持する工程と、
前記キャビティ内に合成樹脂を注入して外装体を形成したのち型開きに伴い成形品を型外に取り出す工程と、
成形品のうち前記被挟持部の前記外装体から突出した部分を切除して前記モールドコイルを形成する工程と、
このモールドコイルを、残された前記被挟持部の軸方向の前後2箇所でシールリングによりシールしつつ前記ヨークに嵌着する工程と、
が具備されたことを特徴とするコイル装置の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012193919A JP5892009B2 (ja) | 2012-09-04 | 2012-09-04 | コイル装置及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012193919A JP5892009B2 (ja) | 2012-09-04 | 2012-09-04 | コイル装置及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014049715A JP2014049715A (ja) | 2014-03-17 |
| JP5892009B2 true JP5892009B2 (ja) | 2016-03-23 |
Family
ID=50609051
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012193919A Expired - Fee Related JP5892009B2 (ja) | 2012-09-04 | 2012-09-04 | コイル装置及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5892009B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117021501B (zh) * | 2023-09-01 | 2025-10-28 | 东莞市承威机电科技有限公司 | 一种自动切水口下料装置 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH043452Y2 (ja) * | 1984-12-29 | 1992-02-04 | ||
| JPH0432735Y2 (ja) * | 1986-06-17 | 1992-08-06 | ||
| JPH0625715Y2 (ja) * | 1988-11-24 | 1994-07-06 | 小倉クラッチ株式会社 | 電磁連結装置 |
| JPH0689819A (ja) * | 1992-09-08 | 1994-03-29 | Sony Corp | モールドトランス |
| JPH0917681A (ja) * | 1995-06-29 | 1997-01-17 | Toshiba Mec Kk | モールドコイルの製造方法 |
| JP2000030961A (ja) * | 1998-07-15 | 2000-01-28 | Sumitomo Wiring Syst Ltd | モールドコイル及びその製造方法 |
| JP3971160B2 (ja) * | 2001-11-08 | 2007-09-05 | 株式会社不二工機 | 電磁コイル |
| JP4875363B2 (ja) * | 2006-01-10 | 2012-02-15 | 株式会社ケーヒン | 能動型防振支持装置 |
| JP4743022B2 (ja) * | 2006-06-29 | 2011-08-10 | 住友電装株式会社 | コイル装置 |
| JP5093697B2 (ja) * | 2010-04-12 | 2012-12-12 | 株式会社デンソー | リニアソレノイド |
-
2012
- 2012-09-04 JP JP2012193919A patent/JP5892009B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2014049715A (ja) | 2014-03-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3404832B2 (ja) | コネクタの製造方法及びコネクタ | |
| US9793038B2 (en) | Electromagnetic drive coil unit and molding method thereof | |
| JP5365745B1 (ja) | リアクトルの製造方法 | |
| US20140299802A1 (en) | Solenoid Valve, Battery of Solenoid Valves, Method of Manufacturing a Solenoid Valve, and Mold | |
| JP5714122B2 (ja) | ステータコアの製造方法及びステータコア | |
| CN104836363A (zh) | 马达以及树脂外壳的成型方法 | |
| JP3661843B2 (ja) | モールドコイル及びその製造方法 | |
| JP2018011019A (ja) | リアクトルの製造方法 | |
| JP6229305B2 (ja) | アンテナ装置およびアンテナ装置の製造方法 | |
| JP2013158095A (ja) | 回転電機のステータおよび回転電機のステータの製造方法 | |
| JP2008125353A (ja) | 電動機のロータ及びその製造方法 | |
| US8253519B2 (en) | Coil former and coil body for an electromagnetic relay | |
| JP2020136621A (ja) | モールドトランスおよびモールドトランスの製造方法 | |
| JP2014049715A (ja) | コイル装置及びその製造方法 | |
| EP3301692A1 (en) | Bobbin for forming a solenoid for an injection valve, power group assembly, injection valve and method for making a power group assembly | |
| JP5895775B2 (ja) | コイル装置 | |
| WO2018092682A1 (ja) | モータの製造方法 | |
| JP5207785B2 (ja) | モータ | |
| JP7196590B2 (ja) | リアクトルの製造方法 | |
| WO2018168649A1 (ja) | モータ用ステータ | |
| WO2022038896A1 (ja) | リアクトル及びその製造方法、リアクトル用コイル被覆体 | |
| JP2021008046A (ja) | リアクトルの製造方法 | |
| JP7593339B2 (ja) | リアクトルの製造方法及び金型 | |
| JP7720370B2 (ja) | リアクトル | |
| JP3659948B2 (ja) | 回転検出器用ステータ構造 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20141030 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20151019 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20151119 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20151224 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20160126 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20160208 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5892009 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |