JP5900664B2 - 多層基板および多層基板の製造方法 - Google Patents
多層基板および多層基板の製造方法 Download PDFInfo
- Publication number
- JP5900664B2 JP5900664B2 JP2014561634A JP2014561634A JP5900664B2 JP 5900664 B2 JP5900664 B2 JP 5900664B2 JP 2014561634 A JP2014561634 A JP 2014561634A JP 2014561634 A JP2014561634 A JP 2014561634A JP 5900664 B2 JP5900664 B2 JP 5900664B2
- Authority
- JP
- Japan
- Prior art keywords
- resin
- resin base
- flexible
- base material
- layers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000000758 substrate Substances 0.000 title claims description 111
- 238000004519 manufacturing process Methods 0.000 title description 20
- 238000000034 method Methods 0.000 title description 11
- 229920005989 resin Polymers 0.000 claims description 399
- 239000011347 resin Substances 0.000 claims description 399
- 239000000463 material Substances 0.000 claims description 75
- 229920005992 thermoplastic resin Polymers 0.000 claims description 15
- 239000010410 layer Substances 0.000 description 150
- 239000004020 conductor Substances 0.000 description 40
- 239000008186 active pharmaceutical agent Substances 0.000 description 15
- 238000010438 heat treatment Methods 0.000 description 12
- 230000032798 delamination Effects 0.000 description 11
- 239000011229 interlayer Substances 0.000 description 9
- 238000005520 cutting process Methods 0.000 description 7
- 238000003475 lamination Methods 0.000 description 4
- 239000002356 single layer Substances 0.000 description 4
- 239000011888 foil Substances 0.000 description 3
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 2
- 239000004696 Poly ether ether ketone Substances 0.000 description 2
- 239000004697 Polyetherimide Substances 0.000 description 2
- 238000010030 laminating Methods 0.000 description 2
- 229920002530 polyetherether ketone Polymers 0.000 description 2
- 229920001601 polyetherimide Polymers 0.000 description 2
- 229910000679 solder Inorganic materials 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 229920000106 Liquid crystal polymer Polymers 0.000 description 1
- 239000004977 Liquid-crystal polymers (LCPs) Substances 0.000 description 1
- 239000004642 Polyimide Substances 0.000 description 1
- UCKMPCXJQFINFW-UHFFFAOYSA-N Sulphide Chemical compound [S-2] UCKMPCXJQFINFW-UHFFFAOYSA-N 0.000 description 1
- 244000309464 bull Species 0.000 description 1
- 229910002092 carbon dioxide Inorganic materials 0.000 description 1
- 239000001569 carbon dioxide Substances 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 239000003960 organic solvent Substances 0.000 description 1
- 238000000059 patterning Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 238000000206 photolithography Methods 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920001721 polyimide Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images



Classifications
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/46—Manufacturing multilayer circuits
- H05K3/4688—Composite multilayer circuits, i.e. comprising insulating layers having different properties
- H05K3/4691—Rigid-flexible multilayer circuits comprising rigid and flexible layers, e.g. having in the bending regions only flexible layers
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/03—Use of materials for the substrate
- H05K1/0313—Organic insulating material
- H05K1/032—Organic insulating material consisting of one material
- H05K1/0346—Organic insulating material consisting of one material containing N
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/0277—Bendability or stretchability details
- H05K1/028—Bending or folding regions of flexible printed circuits
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/03—Use of materials for the substrate
- H05K1/0313—Organic insulating material
- H05K1/032—Organic insulating material consisting of one material
- H05K1/0333—Organic insulating material consisting of one material containing S
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/01—Dielectrics
- H05K2201/0104—Properties and characteristics in general
- H05K2201/0129—Thermoplastic polymer, e.g. auto-adhesive layer; Shaping of thermoplastic polymer
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/01—Dielectrics
- H05K2201/0137—Materials
- H05K2201/0141—Liquid crystal polymer [LCP]
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K2201/00—Indexing scheme relating to printed circuits covered by H05K1/00
- H05K2201/01—Dielectrics
- H05K2201/0137—Materials
- H05K2201/0154—Polyimide
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/46—Manufacturing multilayer circuits
- H05K3/4611—Manufacturing multilayer circuits by laminating two or more circuit boards
- H05K3/4626—Manufacturing multilayer circuits by laminating two or more circuit boards characterised by the insulating layers or materials
- H05K3/4632—Manufacturing multilayer circuits by laminating two or more circuit boards characterised by the insulating layers or materials laminating thermoplastic or uncured resin sheets comprising printed circuits without added adhesive materials between the sheets
Landscapes
- Engineering & Computer Science (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Manufacturing & Machinery (AREA)
- Production Of Multi-Layered Print Wiring Board (AREA)
- Structure Of Printed Boards (AREA)
- Laminated Bodies (AREA)
Description
本発明は、熱可塑性樹脂からなる複数の樹脂基材が積層された構造の多層基板とその製造方法とに関する。
従来、熱可塑性樹脂からなる複数の樹脂基材を積層させた状態で溶着させることで接合させた多層基板が知られている(例えば特許文献1参照)。
上記特許文献1には、厚みが小さく可撓性を有するフレキシブル部と、樹脂シートの積層数が多く厚みが大きいリジッド部とを備えた多層基板が開示されている。この多層基板では、フレキシブル部およびリジッド部の全域にわたって延びるように第1の樹脂シートが設けられ、リジッド部において、多層基板の外表面を構成する第2の樹脂シートが第1の樹脂シートを挟み込むように積層されている。これにより、フレキシブル部においては、第1の樹脂シートだけが配置されることで厚みが小さくなっている一方、リジッド部においては、第1の樹脂シートに第2の樹脂シートが重ねて配置されることで厚みが大きくなっている。
しかしながら、上記特許文献1では、フレキシブル部を曲げる(撓ませる)際に、厚みが大きいリジッド部と、厚みの小さいフレキシブル部との間の段差部分に負荷がかかり、段差部分に位置する第2の樹脂シートの端部が第1の樹脂シートから剥離してしまうことが考えられる。
そこで、本発明の目的は、フレキシブル部分が曲げられる際に、樹脂基材が剥離することを抑制することができる多層基板とその製造方法とを提供することにある。
この発明の多層基板は、同一の熱可塑性樹脂を主材料とする第1樹脂基材部、第2樹脂基材部および第3樹脂基材部が積層された多層基板において、前記第1樹脂基材部は、前記多層基板の一方主面を構成し、前記第2樹脂基材部は、前記多層基板の他方主面を構成し、前記第3樹脂基材部は、前記多層基板の積層方向において前記第1樹脂基材部および前記第2樹脂基材部の間に設けられ、前記第3樹脂基材部が配置されていない可撓性を有するフレキシブル部分と、前記第3樹脂基材部が配置されることにより前記フレキシブル部分よりも厚みが大きい肉厚部分との間には、前記多層基板の厚みが変化する段差部分が形成されており、前記第1樹脂基材部および前記第2樹脂基材部は、前記肉厚部分から前記段差部分を超えて前記フレキシブル部分にわたる領域に延びるように設けられている。
この構成では、第1樹脂基材部および第2樹脂基材部が、肉厚部分から段差部分を超えてフレキシブル部分にわたる領域に延びるように設けられているために、肉厚部分とフレキシブル部分との間の段差部分に樹脂基材同士の接合面が露出することが無く、段差部分から樹脂基材の層間剥離が生じることを抑制できる。その上、多層基板の部分毎に樹脂基材の積層数を変えることができ、多層基板の厚みや剛性などを任意に設定することができる。また、各樹脂基材部は、同一の熱可塑性樹脂を主材料としているので、加熱プレスを用いた簡単なプロセスで一体化でき、熱膨張係数差に起因する剥離や配線の断線が起こりにくいとともに、材料物性が殆ど一様であるために設計が容易である。
前記第1樹脂基材部および前記第2樹脂基材部は、前記フレキシブル部分の略全域にわたって設けられていることが好ましい。これにより、フレキシブル部分の全域にわたって一方主面および他方主面に樹脂基材の接合面が露出することがなく、段差部分だけでなく曲げ変形されるフレキシブル部分においても、樹脂基材の層間剥離が生じることを抑制することができる。
前記第3樹脂基材部は、複数の樹脂基材により複数層で構成されていることが好ましい。これにより、複数層の第3樹脂基材部で層間剥離が生じることを抑制できる。
前記第3樹脂基材部は、複数の樹脂基材により複数層で構成され、前記第1樹脂基材部および前記第2樹脂基材部は、前記第3樹脂基材部の縁部を全周にわたって覆うように設けられていることが好ましい。これにより、第3樹脂基材部で段差部分からだけでなく、第3樹脂基材部の縁部分の全周から、層間剥離が生じることを抑制できる。
前記肉厚部分は、2箇所に設けられており、前記フレキシブル部分は、2箇所の前記肉厚部分の間に設けられていてもよい。そして、前記フレキシブル部分は、両側に設けられた前記肉厚部分を繋ぐ長尺のケーブル状に形成されており、前記第1樹脂基材部および前記第2樹脂基材部は、ケーブル状の前記フレキシブル部分の長手方向において、一方側の前記肉厚部分から他方側の前記肉厚部分まで、一方側の前記段差部分、前記フレキシブル部分、および、他方側の前記段差部分を超えて延びるように設けられていることが好ましい。これにより、フレキシブル部分の長手方向の両側に肉厚部分を設けても、フレキシブル部分と両側の段差部分とから層間剥離が生じることを抑制できる。
この発明の多層基板の製造方法は、同一の熱可塑性樹脂を主材料とする第1樹脂シート、第2樹脂シートおよび第3樹脂シートを積層させた多層基板の製造方法であって、前記第1樹脂シートを、前記第3樹脂シートが配置される部分から前記第3樹脂シートの縁部を超えて前記第3樹脂シートが配置されない部分にわたって積層する工程と、前記第2樹脂シートを、前記第3樹脂シートの前記第1樹脂シートが積層される側とは反対側において、前記第3樹脂シートが配置される部分から前記第3樹脂シートの縁部を超えて前記第3樹脂シートが配置されない部分にわたって積層する工程と、前記第1樹脂シート、前記第2樹脂シートおよび前記第3樹脂シートを積層させた状態で加熱および加圧して接合させる工程とを備えている。
この製造方法により製造された多層基板では、第3樹脂シート(第3樹脂基材部)が配置される部分と第3樹脂シートが配置されない部分との間に、第3樹脂シートの有無に起因して段差部分が形成されるが、第3樹脂シートが配置された肉厚部分から段差部分を超えて第3樹脂シートが配置されていない薄肉部分(フレキシブル部分)にわたる領域に第1樹脂シート(第1樹脂基材部)および第2樹脂シート(第2樹脂基材部)が延びるように設けられるので、肉厚部分と薄肉部分(フレキシブル部分)との間の段差部分に樹脂基材同士の接合面が露出することが無く、段差部分から樹脂基材の層間剥離が生じることを抑制できる。その上、多層基板の部分毎に樹脂基材の積層数を変えることができ、多層基板の厚みや剛性などを任意に設定することができる。また、各樹脂シートは、同一の熱可塑性樹脂を主材料としているので、加熱プレスを用いた簡単なプロセスで一体化でき、熱膨張係数差に起因する剥離や配線の断線が起こりにくいとともに、材料物性が殆ど一様であるために設計が容易である。
この発明によれば、フレキシブル部分が曲げられる際に、樹脂基材が剥離することを抑制することができる。また、樹脂基材の剥離を抑制しながら、樹脂基材の積層数を部分的に異ならせて厚みを部分的に異ならせることができるので、設計の自由度が高まる。
以下、本発明の第1の実施形態に係るフレキシブル基板10について説明する。
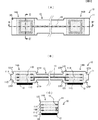
図1(A)は、フレキシブル基板10の平面図である。図1(B)は、図1(A)中にB−B’で示す位置でのフレキシブル基板10の側面断面図である。図1(C)は、図1(A)中にC−C’で示す位置でのフレキシブル基板10の側面断面図である。なお、フレキシブル基板10は、本発明の「多層基板」の一例である。
フレキシブル基板10は、上主面USと下主面DSとを有している。また、フレキシブル基板10は、樹脂積層体11と端子部12とを備えている。ここでは、樹脂積層体11は、リジッド部14A,14Bと、長尺のケーブル状に形成されたフレキシブル部13とを備えている。リジッド部14A,14Bは、平面視して概略矩形状である。フレキシブル部13は、平面視して図1(A)の紙面左右方向を長さ方向(長手方向)として延び、紙面上下方向を幅方向(短手方向)とする帯状である。以下、フレキシブル部13の長さ方向と一致する方向を、「長さ方向」と称し、フレキシブル部13の幅方向と一致する方向を、「幅方向」と称する。上主面USおよび下主面DSは、それぞれ、本発明の「一方主面」および「他方主面」の一例である。また、リジッド部14A,14Bは、本発明の「肉厚部分」の一例であり、フレキシブル部13は、本発明の「フレキシブル部分」の一例である。
リジッド部14Aは、フレキシブル部13に対して長さ方向の左側端に接続されており、フレキシブル部13よりも幅広に構成されている。リジッド部14Bは、フレキシブル部13に対して長さ方向の右側端に接続されており、フレキシブル部13よりも幅広に構成されている。端子部12は、表面実装部品(コネクタ部品)として構成されており、リジッド部14A,14Bそれぞれの下主面DSに表面実装されている。リジッド部14A,14Bは、樹脂積層体11の積層方向において、フレキシブル部13よりも大きい厚みを有している。
図2は、樹脂積層体11の分解斜視図である。
樹脂積層体11は、樹脂層(樹脂基材)11A,11B,11C,11Dと導体パターン15とを備えている。各樹脂層11A〜11Dは、樹脂積層体11の上主面US側から下主面DS側にかけて積層されており、互いに接合されている。各樹脂層11A〜11Dは、互いに同一の熱可塑性樹脂、ここでは、液晶ポリマ樹脂を主材料として構成されている。なお、各樹脂層11A〜11Dの主材料としては、PEEK(ポリエーテルエーテルケトン)、PEI(ポリエーテルイミド)、PPS(ポニフェニレンスルファイド)、PI(ポリイミド)など、他の熱可塑性樹脂を採用してもよい。
樹脂積層体11は、同一の熱可塑性樹脂を主材料とする樹脂層11A〜11D同士を溶着させることで接合面を強固に接合させて、一体化して構成されている。また、積層間で線膨脹係数の差に起因する応力や変形の発生を防ぐことができるので、積層間で剥離が生じるのを抑制することができる。また、板状部14A,14Bと帯状部13との接続部分で破断などの不都合が発生することを抑制できる。
導体パターン15は、少なくとも端子部12に接続されるものであり、ここでは、樹脂積層体11の内部でインダクタを構成している。具体的には、導体パターン15は、層間接続導体15Aと線状導体15Bと平面導体15Cとにより構成されている。層間接続導体15Aは、樹脂積層体11を構成する樹脂層11A〜11Dのいずれかを貫通する導体である。線状導体15Bは、樹脂積層体11を構成する樹脂層11A〜11Dのいずれかの表面に沿って延びる導体である。平面導体15Cは、樹脂積層体11を構成する樹脂層11A〜11Dのいずれかの表面で面方向に拡がる導体である。
そして、導体パターン15は、リジッド部14Aとリジッド部14Bとのそれぞれにおいて、樹脂層11A〜11Dの積層方向を巻回軸方向とする螺旋状に層間接続導体15Aと線状導体15Bとを接続し、コイル状に構成されている。また、導体パターン15は、フレキシブル部13において、一方のリジッド部14Aから他方のリジッド部14Bに延びる線状に構成されている。
このようなフレキシブル基板10において、図1に示すように、樹脂積層体11を構成する樹脂層11Bおよび樹脂層11Cは、樹脂層11Aと樹脂層11Dの間に積層された状態で接合されている。ここでは、樹脂層11Aが単層で本発明の「第1樹脂基材部」を構成する例を示しており、樹脂層11Dが単層で本発明の「第2樹脂基材部」を構成する例を示している。また、樹脂層11B,11Cによる2層で本発明の「第3樹脂基材部」を構成する例を示している。
樹脂層11Aは、樹脂積層体11の平面視した外形状と一致する外形状を有しており、樹脂積層体11の上主面US全面に露出している。すなわち、樹脂層11Aは、樹脂積層体11の上主面US全体を構成している。樹脂層11Dは、樹脂積層体11の平面視した外形状と一致する外形状を有しており、樹脂積層体11の下主面DS全面に露出している。すなわち、樹脂層11Dは、樹脂積層体11の下主面DS全体を構成している。換言すれば、樹脂層11Aおよび11Dは、リジッド部14A、14Bおよびフレキシブル部13の全域にわたって設けられている。また、樹脂層11Bおよび樹脂層11Cは、平面視して樹脂層11Aおよび樹脂層11Dに対して、部分的にのみ重なるような、同一の外形状を有している。
より具体的には、樹脂層11Bおよび樹脂層11Cは、平面視して矩形状に形成されている。樹脂層11Bおよび樹脂層11Cの長さ方向の寸法は、リジッド部14A,14Bよりも短く、樹脂層11Bおよび樹脂層11Cの長さ方向の両側面は、リジッド部14A,14Bの両側面から離れるよう(リジッド部14A,14Bの両側面よりも内側)に配置されている。また、樹脂層11Bおよび樹脂層11Cの幅方向の寸法は、リジッド部14A,14Bと一致しており、樹脂層11Bおよび樹脂層11Cの幅方向の両側面は、リジッド部14A,14Bの側面と重なる(面一になる)ように配置されている。
したがって、リジッド部14A,14Bでは、積層方向に見て樹脂層11A,11Dと樹脂層11B,11Cとが重なり、樹脂層の層数が4層となっている。また、リジッド部14A,14Bの長さ方向の両端部分では、積層方向に見て樹脂層11B,11Cが重ならずに樹脂層11A,11Dのみが重なり、樹脂層の層数が2層となっている。また、フレキシブル部13の全面において、積層方向に見て樹脂層11B,11Cが重ならずに樹脂層11A,11Dのみが重なり、樹脂層の層数が2層となっている。また、フレキシブル部13と、長手方向の両側に位置するリジッド部14Aおよび14Bとの間には、樹脂積層体11の厚みが変化する段差部分STPが形成されている。樹脂層11Aおよび11Dは、一方側のリジッド部14Aから段差部分STPを超えてフレキシブル部13にわたる領域に延びるように設けられている。また、樹脂層11Aおよび11Dは、他方側においても、リジッド部14Bから段差部分STPを超えてフレキシブル部13にわたる領域に延びるように設けられている。詳細には、樹脂層11Aおよび11Dは、フレキシブル部13の長手方向において、一方側のリジッド部14Aから、一方側の段差部分STP、フレキシブル部13および他方側の段差部分STPを超えて他方側のリジッド部14Bまで連続的に延びるように設けられている。
このようにリジッド部14A,14Bでの樹脂層の層数は、フレキシブル部13での樹脂層の層数よりも多く、リジッド部14A,14Bは、フレキシブル部13よりも厚みや剛性が大きくなっている。したがって、このフレキシブル基板10は、フレキシブル部13での可撓性を利用しながら、リジッド部14A,14Bで、表面実装される端子部12の接続信頼性の向上や機械的保護を図ることができる。
そして、リジッド部14A,14Bにおいて樹脂層の層数が部分的に異なって厚みが部分的に異なっているために段差部分STPが形成されているが、ここでは樹脂積層体11の上主面USの全域に樹脂層11Aが露出し、樹脂積層体11の下主面DSの全域に樹脂層11Dが露出している。すなわち、樹脂層11Aおよび樹脂層11Dは、樹脂層11B,11Cが配置される部分から、樹脂層11B,11Cが配置される部分と樹脂層11B,11Cが配置されない部分との境界部分を超えて、樹脂層11B,11Cが配置されない部分にわたって設けられている。換言すれば、樹脂層11Aおよび樹脂層11Dは、樹脂層11B,11Cが配置される部分から樹脂層11B,11Cの縁部を超えて樹脂層11B,11Cが配置されない部分にわたる領域に連続的に延びるように設けられている。これにより、樹脂積層体11の上主面USおよび下主面DSに樹脂層の層数が変わる段差部分STPがあっても、その段差部分STPから樹脂層11A〜11Dの層間剥離が進行することが無く、フレキシブル部13での変形に対して耐久性が高い構造となっている。
なお、樹脂層11B,11Cの長さ方向の両側面は樹脂層11A,11Dに覆われており、リジッド部14A,14Bの長さ方向の両側面に露出することが無い。一方、樹脂層11B,11Cの幅方向の両側面は、リジッド部14A,14Bの幅方向の両側面に露出している。しかしながら、このフレキシブル基板10は、長さ方向を有するフレキシブル部13で主要な変形が生じるため、リジッド部14A,14Bの幅方向の両側面には、あまり大きな応力が発生することがなく、樹脂層11B,11Cの側面が露出していても層間剥離が発生する可能性は低い。
そのため、ここでは、リジッド部14A,14Bの幅方向の両側面を、樹脂層11B,11Cが露出する構成としており、このことによって、樹脂積層体11を幅方向に小型化するとともに、樹脂積層体11を簡易な製造プロセスで効率的に成形できるようにしている。
ここで、第1の実施形態に係るフレキシブル基板10の製造方法について説明する。
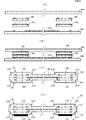
図3は、フレキシブル基板10の製造過程を示す側面断面図である。
なお、図3には、一つのフレキシブル基板の主要部分のみを図示するが、本実施形態は、複数のフレキシブル基板10を切り出すことができる広大な基板から、一度に複数のフレキシブル基板10を製造するものである。
フレキシブル基板10の製造方法では、まず、図3(A)に示す樹脂シート16A,16B,16C,16Dを用意する。樹脂シート16Aは、樹脂積層体11の樹脂層11Aが切り出されるものである。樹脂シート16Bは、樹脂積層体11の樹脂層11Bが切り出されるものである。樹脂シート16Cは、樹脂積層体11の樹脂層11Cが切り出されるものである。樹脂シート16Dは、樹脂積層体11の樹脂層11Dが切り出されるものである。
各樹脂シート16A〜16Dは、同一の熱可塑性樹脂を主材料とするものであり、それぞれ層間接続導体15A(図3中符号不図示)となるビアホールおよび未硬化状態の導電性ペーストが設けられ、線状導体15Bおよび平面導体15C(図3中符号不図示)がパターン形成されている。
線状導体15Bおよび平面導体15Cは、例えば、片面全面に予め導体箔が貼り付けられた状態の樹脂シート16A〜16Dに対して、導体箔をフォトリソグラフィ法などの工法でパターニングすることで形成される。または、線状導体15Bおよび平面導体15Cは、樹脂シート16A〜16Dに導電性ペーストを印刷形成される。層間接続導体15Aとなる導電性ペーストが設けられるビアホールは、樹脂シート16A〜16Dの導体箔を貫通すること無く熱可塑性樹脂のみを貫通するように炭酸ガスレーザ等により樹脂シート16A〜16Dに形成される。ビアホール内の導電性ペーストは、金属材料および有機溶剤等からなる。
なお、ここで用意される各樹脂シート16A〜16Dは、複数の樹脂積層体11を一度に製造するために、図1(A)に示す平面形状の樹脂積層体11が後に切り出される複数の基板領域がシートの面内方向に縦横に配列されたものである。
各樹脂シート16A〜16Dにおいて、各基板領域には、樹脂積層体11の各樹脂層11A〜11Dを平面視した形状が部分的に成形されていてもよい。例えば、図1(A)に示すフレキシブル部13の幅方向の両端の空間部分が成形されていてもよい。また、図1(A)に示す樹脂層11B,11Cの長さ方向の両脇の空間部分が成形されていてもよい。この場合、複数の樹脂層11B,11Cが切り出される樹脂シート16B,16Cでは、幅方向に隣接する基板領域の間を連結させておき、後の工程で各基板領域を切り出すことで、樹脂層11B,11Cの幅方向の側面を成形するようにすると好適である。
次に、樹脂シート16A〜16Dを、図3(B)に示すように適切に位置決めして積層し、加熱プレス機により加熱および加圧する。
樹脂シート16A〜16Dを積層する際には、積層方向に見て樹脂積層体11が後に切り出される各基板領域に、樹脂シート16B,16Cが部分的にのみ重なり、且つ、各基板領域に樹脂シート16A,16Dが全面で重なるように、樹脂シート16A,16Dと樹脂シート16B,16Cとが積層される。具体的には、樹脂シート16Aおよび16Dを、樹脂シート16B,16Cが配置される部分(リジッド部14A,14Bになる部分)から樹脂シート16B,16Cの縁部を超えて樹脂シート16B,16Cが配置されない部分(フレキシブル部13になる部分)にわたって積層する。そして、樹脂シート16A〜16Dを積層させた状態で加熱および加圧して接合させる。
すると、樹脂シート16A〜16Dを加熱プレス機によって加圧する際に、可撓性を有する樹脂シート16A,16Dが、樹脂シート16B,16Cの形状に沿うように変形して、樹脂シート16Aの下面が樹脂シート16Bの上面および両側面に接触し、樹脂シート16Dの上面が樹脂シート16Cの下面および両側面に接触する。そして、加熱プレス機による加熱によって、樹脂シート16A〜16Dを構成する熱可塑性樹脂が軟化して流動し、樹脂シート16A,16Dと樹脂シート16B,16Cとの間の隙間が殆ど塞がれる。これにより、樹脂シート16A〜16Dが一体化して、図3(C)に示す構造が実現される。なお、樹脂シート16A、16B、16Cおよび16Dは、それぞれ、一体化後に樹脂層11A、11B、11Cおよび11Dを主に構成する。
また、加熱プレス機による加熱の際に、樹脂シート16A〜16Dのビアホールに設けられていた導電性ペーストが金属化して、層間接続導体15Aが形成される。このように層間接続導体15Aが形成されることによって、導電性ペーストが接触していた隣接する樹脂シートの線状導体15Bまたは平面導体15Cが、層間接続導体15Aに強固に接合される。このことによっても、隣接する樹脂シート16A〜16D間の接合強度を高くすることができる。
この工程の後、加熱プレス機から、互いに接合された状態の樹脂シート16A〜16Dを取り出し、樹脂シート16A〜16Dが温度低下により十分に硬化してから、複数の樹脂積層体11を各基板領域から切り出す。そして、樹脂シート16A〜16Dから樹脂積層体11を切り出した後、樹脂層11Dの下主面DSに端子部12をはんだ等を用いて表面実装する。これにより図3(D)に示す構造が実現される。なお、端子部12を表面実装する工程は、樹脂シート16A〜16Dから樹脂積層体11を切り出すよりも前に実施してもよい。
以上に説明した各工程を経て、本実施形態に係るフレキシブル基板10は製造される。樹脂シート16A〜16Dを積層する際には、樹脂積層体11が後に切り出される各基板領域に、樹脂シート16B,16Cが部分的にのみ重なり、且つ、各基板領域に樹脂シート16A,16Dが全面で重なるので、各基板領域において樹脂シートの積層数が異なる部分を設けることができ、各基板領域から樹脂積層体11を切り出して、複数のフレキシブル基板10を簡易な製造プロセスで効率的に製造することができる。
次に、本発明の第1の実施形態に係るフレキシブル基板10の他の製造方法について説明する。
図4は、フレキシブル基板10の製造過程を示す側面断面図である。
この製造方法では、まず、図4(A)に示すように、樹脂積層体11の樹脂層11A〜11Dを構成する樹脂シート16A〜16Dを用意する。
次に、樹脂シート16B,16Cを、適切に位置決めして積層し、加熱プレス機により加熱および加圧する。すると、樹脂シート16B,16Cの熱可塑性樹脂が軟化し、樹脂シート16Bと樹脂シート16Cとの間が溶着される。これにより、樹脂シート16B,16Cが一体化して、図4(B)に示す構造が実現される。
次に、一体化した樹脂シート16B,16Cを樹脂シート16A,16Dの間に、図4(C)に示すように適切に位置決めして積層し、加熱プレス機により加熱および加圧する。具体的には、樹脂シート16Aおよび16Dを、一体化された樹脂シート16B,16Cが配置される部分(リジッド部14A,14Bになる部分)から一体化された樹脂シート16B,16Cの縁部を超えて樹脂シート16B,16Cが配置されない部分(フレキシブル部13になる部分)にわたって積層する。そして、樹脂シート16A〜16Dを積層させた状態で加熱および加圧して接合させる。
すると、樹脂シート16A〜16Dを加熱プレス機によって加圧する際に、可撓性を有する樹脂シート16A,16Dが、樹脂シート16B,16Cの形状に沿うように変形して、樹脂シート16Aの下面が樹脂シート16Bの上面および両側面に接触し、樹脂シート16Dの上面が樹脂シート16Cの下面および両側面に接触する。そして、加熱プレス機による加熱によって、樹脂シート16A〜16Dを構成する熱可塑性樹脂が軟化して流動し、樹脂シート16A,16Dと樹脂シート16B,16Cとの間の隙間が殆ど塞がれる。これにより、樹脂シート16A〜16Dが一体化して、図4(D)に示す構造が実現される。
この工程の後、加熱プレス機から、互いに接合された状態の樹脂シート16A〜16Dを取り出し、樹脂シート16A〜16Dが温度低下により十分に硬化してから、複数の樹脂積層体11を各基板領域から切り出す。そして、樹脂シート16A〜16Dから樹脂積層体11を切り出した後で、樹脂層11Dの下主面DSに端子部12をはんだ等を用いて表面実装する。これにより図4(E)に示す構造が実現される。
以上に説明した各工程を経て、第1の実施形態に係るフレキシブル基板10を製造するようにしてもよい。
次に、参考例に係るフレキシブル基板20について説明する。
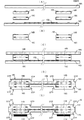
図5(A)は、フレキシブル基板20の平面図である。図5(B)は、図5(A)中にB−B’で示す位置でのフレキシブル基板20の側面断面図である。図5(C)は、図5(A)中にC−C’で示す位置でのフレキシブル基板20の側面断面図である。なお、フレキシブル基板20は「多層基板」の一例である。
フレキシブル基板20は、樹脂積層体21と、端子部22と、を備えている。樹脂積層体21は、リジッド部24A,24Bとフレキシブル部23とを備えている。また、樹脂積層体21は、樹脂層21A,21B,21C,21Dと導体パターン25とを備えている。なお、リジッド部24Aおよび24Bは、「肉厚部分」の一例であり、フレキシブル部23は、「フレキシブル部分」の一例である。また、樹脂層21Aは、「第1樹脂基材部」の一例であり、樹脂層21Dは、「第2樹脂基材部」の一例である。樹脂層21B,21Cは、「第3樹脂基材部」の一例である。
本実施形態においては、リジッド部24A,24Bは、先の第1の実施形態に係るリジッド部よりも長さ方向の寸法を短くしている。これにより、リジッド部24A,24Bの長さ方向の両側面のうち、フレキシブル部23側とは反対側の側面において、樹脂層21A〜21Dの側面が全て重なる(面一になる)ようにしている。
この場合にも、リジッド部24A,24Bでの樹脂層の層数を、フレキシブル部23での樹脂層の層数よりも多くして、リジッド部24A,24Bを、フレキシブル部23よりも厚みや剛性が大きいものにできる。また、リジッド部24A,24Bにおいて樹脂層の層数が部分的に異なっていても、樹脂積層体21の上主面USと下主面DSとの全面に、樹脂層21Aあるいは樹脂層21Dが露出して、樹脂層21A〜21Dの接合面が露出することが無く、樹脂層の層数が変わる段差部分STPから樹脂層21A〜21Dの層間剥離が進行することを防ぐことができる。その上、このフレキシブル基板20のように構成することで、先の第1の実施形態に比べて、フレキシブル基板20の長さ方向の寸法を短くすることができる。
本参考例に係るフレキシブル基板において、上述した他の各部の構成は、上記第1の実施形態に係るフレキシブル基板の各部の構成と同様である。
次に、本発明の第2の実施形態に係るフレキシブル基板30について説明する。
図6(A)は、フレキシブル基板30の平面図である。図6(B)は、図6(A)中にB−B’で示す位置でのフレキシブル基板30の側面断面図である。図6(C)は、図6(A)中にC−C’で示す位置でのフレキシブル基板30の側面断面図である。なお、フレキシブル基板30も、本発明の「多層基板」の一例である。
フレキシブル基板30は、樹脂積層体31と、端子部32と、を備えている。樹脂積層体31は、リジッド部34A,34Bとフレキシブル部33とを備えている。また、樹脂積層体31は、樹脂層31A,31B,31C,31Dと導体パターン35とを備えている。なお、リジッド部34Aおよび34Bは、本発明の「肉厚部分」の一例であり、フレキシブル部33は、本発明の「フレキシブル部分」の一例である。また、樹脂層31Aは、本発明の「第1樹脂基材部」の一例であり、樹脂層31Dは、本発明の「第2樹脂基材部」の一例である。樹脂層31B,31Cは、本発明の「第3樹脂基材部」の一例である。
本実施形態では、リジッド部34A,34Bは、先の第1の実施形態に係るリジッド部よりも幅方向の寸法を長くしている。これにより、リジッド部34A,34Bの幅方向の両側面を、樹脂層31B,31Cの幅方向の両側面から離している。
したがって、リジッド部34A,34Bの幅方向の両端部分において、積層方向に見て樹脂層31B,31Cが重ならずに樹脂層31A,31Dのみが重なり、樹脂層の層数が2層となっている。すなわち、樹脂層31Aおよび31Dは、樹脂積層体31の積層方向から見て、2枚の樹脂基材からなる2層の樹脂層31B,31Cの縁部を全周にわたって覆うように設けられており、樹脂層31B,31C全体を包み込んでいる。
この場合にも、リジッド部34A,34Bでの樹脂層の層数を、フレキシブル部33での樹脂層の層数よりも多くして、リジッド部34A,34Bを、フレキシブル部33よりも厚みや剛性が大きいものにできる。また、リジッド部34A,34Bにおいて樹脂層の層数が部分的に異なっていても、樹脂積層体31の上主面USと下主面DSとの全面に、樹脂層31Aあるいは樹脂層31Dが露出して、樹脂層31A〜31Dの接合面が露出することが無く、樹脂層の層数が変わる段差部分STPから樹脂層31A〜31Dの層間剥離が進行することを防ぐことができる。その上、樹脂層31B,31Cの幅方向の両側面を樹脂層31A,31Dにより覆い、これにより、リジッド部34A,34Bの幅方向の両側面を、層間剥離が進行し難い構造にすることができる。
ただし、この構成の場合には、樹脂層31A,31Dがリジッド部34A,34Bのいずれの側面にも露出しないので、製造時に、複数の樹脂層31A,31Dを樹脂シート状態では無く、個片状に成形しておくことが好ましい。この場合、複数の個片状の樹脂層31B,31Cを、樹脂層31Aを構成する樹脂シートや、樹脂層31Dを構成する樹脂シートに対して接着させたり溶着させたりして仮固定してから、各樹脂シートを積層し、加熱および加圧して一体化させるとよい。
本実施形態に係るフレキシブル基板において、上述した他の各部の構成は、上記第1の実施形態に係るフレキシブル基板の各部の構成と同様である。
次に、本発明の他の実施形態に係るフレキシブル基板40の構造について説明する。
図7(A)は、フレキシブル基板40の側面断面図である。なお、フレキシブル基板40も、本発明の「多層基板」の一例である。
フレキシブル基板40は、樹脂積層体41を備えている。樹脂積層体41は、リジッド部44A,44Bとフレキシブル部43とを備えている。また、樹脂積層体41は、樹脂層41A,41B,41Cと導体パターン45とを備えている。なお、リジッド部44Aおよび44Bは、本発明の「肉厚部分」の一例であり、フレキシブル部43は、本発明の「フレキシブル部分」の一例である。また、樹脂層41Aは、本発明の「第1樹脂基材部」の一例であり、樹脂層41Cは、本発明の「第2樹脂基材部」の一例である。樹脂層41Bは、本発明の「第3樹脂基材部」の一例である。
このフレキシブル基板40においては、樹脂層41Bが単層で第3樹脂基材部を構成している。このように、第3樹脂基材部は単層で構成されてもよく、少なくとも1層以上の樹脂層から構成することができる。
図7(B)は、フレキシブル基板50の側面断面図である。なお、フレキシブル基板50も、本発明の「多層基板」の一例である。
フレキシブル基板50は、樹脂積層体51を備えている。樹脂積層体51は、リジッド部54A,54Bとフレキシブル部53とを備えている。また、樹脂積層体51は、樹脂層51A,51B,51C,51D,51Eと導体パターン55とを備えている。なお、リジッド部54Aおよび54Bは、本発明の「肉厚部分」の一例であり、フレキシブル部53は、本発明の「フレキシブル部分」の一例である。また、樹脂層51Aは、本発明の「第1樹脂基材部」の一例であり、樹脂層51D,51Eは、本発明の「第2樹脂基材部」の一例である。樹脂層51B,51Cは、本発明の「第3樹脂基材部」の一例である。
このフレキシブル基板50においては、樹脂層51D,51Eが2層で第2樹脂基材部を構成している。このように、第2樹脂基材部は2層以上の複数層で構成されてもよく、少なくとも1層以上の樹脂層から構成することができる。第1樹脂基材部についても同様に、2層以上の複数層で構成されてもよく、少なくとも1層以上の樹脂層から構成することができる。また、第1樹脂基材部と第2樹脂基材部とを共に2層以上の複数層で構成することもできる。
上記実施形態では、樹脂層11A、21A、31A、41A、51A(第1樹脂基材部)が樹脂積層体の上主面US全体を構成するとともに、樹脂層11D、21D、31D、41C、51E(第2樹脂基材部)が樹脂積層体の下主面DS全体を構成する例を示したが、本発明はこれに限られない。本発明では、第1樹脂基材部および第2樹脂基材部が、それぞれ、肉厚部分から段差部分STPを超えてフレキシブル部分にわたる領域に延びるように設けられていれば、上主面USおよび下主面DSの一部だけを構成するものであってもよい。
上記実施形態では、本発明の肉厚部分の一例として、リジッド部を示したが、本発明はこれに限られない。本発明では、第3樹脂基材部が設けられることにより肉厚部分の厚みがフレキシブル部分よりも大きければ、肉厚部分は、フレキシブル部分と同様に可撓性を有する構成であってもよい。
上記実施形態では、フレキシブル部(フレキシブル部分)を長尺のケーブル状に形成する例を示したが、本発明はこれに限られない。本発明では、フレキシブル部分が長尺のケーブル状以外の形状であってもよい。
DS…下主面
US…上主面
STP…段差部分
10,20,30,40,50…フレキシブル基板(多層基板)
11,21,31,41,51…樹脂積層体
11A,11B,11C,11D…樹脂層
12,22,32…端子部
13,23,33,43,53…フレキシブル部
14A,24A,34A,44A,54A,14B,24B,34B,44B,54B…リジッド部
15,25,35,45,55…導体パターン
15A…層間接続導体
15B…線状導体
15C…平面導体
16A,16B,16C,16D,21A,21B,21C,21D,31A,31B,31C,31D,41A,41B,41C,51A,51B,51C,51D,51E…樹脂層
US…上主面
STP…段差部分
10,20,30,40,50…フレキシブル基板(多層基板)
11,21,31,41,51…樹脂積層体
11A,11B,11C,11D…樹脂層
12,22,32…端子部
13,23,33,43,53…フレキシブル部
14A,24A,34A,44A,54A,14B,24B,34B,44B,54B…リジッド部
15,25,35,45,55…導体パターン
15A…層間接続導体
15B…線状導体
15C…平面導体
16A,16B,16C,16D,21A,21B,21C,21D,31A,31B,31C,31D,41A,41B,41C,51A,51B,51C,51D,51E…樹脂層
Claims (5)
- 同一の熱可塑性樹脂を主材料とする第1樹脂基材部、第2樹脂基材部および第3樹脂基材部が積層された多層基板において、
前記第1樹脂基材部は、前記多層基板の一方主面を構成し、
前記第2樹脂基材部は、前記多層基板の他方主面を構成し、
前記第3樹脂基材部は、前記多層基板の積層方向において前記第1樹脂基材部および前記第2樹脂基材部の間に設けられ、
前記第3樹脂基材部が配置されていない可撓性を有するフレキシブル部分と、前記第3樹脂基材部が配置されることにより前記フレキシブル部分よりも厚みが大きい肉厚部分との間には、前記多層基板の厚みが変化する段差部分が形成されており、
前記第1樹脂基材部および前記第2樹脂基材部は、第1方向の一方側の端部で互いに直接接合され、該第1方向において、前記一方側の端部、前記肉厚部分、および、前記フレキシブル部分にわたるように、前記段差部分を超えながら前記第1方向の全域にわたって延び、前記第1方向における前記第3樹脂基材部の両端を覆っている、多層基板。 - 前記第3樹脂基材部は、複数の樹脂基材により複数層で構成されている、請求項1に記載の多層基板。
- 前記第1樹脂基材部および前記第2樹脂基材部は、前記第3樹脂基材部の縁部を全周にわたって覆うように設けられている、請求項2に記載の多層基板。
- 前記肉厚部分は、2箇所に設けられており、
前記フレキシブル部分は、2箇所の前記肉厚部分の間に設けられている、請求項1〜3のいずれか1項に記載の多層基板。 - 前記第1樹脂基材部および前記第2樹脂基材部は、前記第1方向の他方側の端部で互いに直接接合され、前記第1方向において、前記一方側の端部、一方側の前記肉厚部分、前記フレキシブル部分、他方側の前記肉厚部分、および、前記他方側の端部にわたるように、前記段差部分を超えながら前記第1方向の全域にわたって延びている、請求項4に記載の多層基板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014561634A JP5900664B2 (ja) | 2013-07-30 | 2014-06-30 | 多層基板および多層基板の製造方法 |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013157830 | 2013-07-30 | ||
| JP2013157830 | 2013-07-30 | ||
| JP2014561634A JP5900664B2 (ja) | 2013-07-30 | 2014-06-30 | 多層基板および多層基板の製造方法 |
| PCT/JP2014/067327 WO2015015975A1 (ja) | 2013-07-30 | 2014-06-30 | 多層基板および多層基板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP5900664B2 true JP5900664B2 (ja) | 2016-04-06 |
| JPWO2015015975A1 JPWO2015015975A1 (ja) | 2017-03-02 |
Family
ID=52431516
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014561634A Active JP5900664B2 (ja) | 2013-07-30 | 2014-06-30 | 多層基板および多層基板の製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US9485860B2 (ja) |
| JP (1) | JP5900664B2 (ja) |
| CN (1) | CN205093052U (ja) |
| WO (1) | WO2015015975A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101924579B1 (ko) * | 2016-04-20 | 2018-12-03 | 정무길 | 적층 케이블 |
Families Citing this family (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6610769B2 (ja) * | 2016-03-02 | 2019-11-27 | 株式会社村田製作所 | 電子部品モジュール、dc−dcコンバータおよび電子機器 |
| CN106255310A (zh) * | 2016-08-17 | 2016-12-21 | 京东方科技集团股份有限公司 | 一种cof柔性电路板、显示装置 |
| JP6638825B2 (ja) * | 2016-10-24 | 2020-01-29 | 株式会社村田製作所 | 多層基板 |
| US20180168042A1 (en) * | 2016-12-13 | 2018-06-14 | Northrop Grumman Systems Corporation | Flexible connector |
| CN209693203U (zh) | 2016-12-27 | 2019-11-26 | 株式会社村田制作所 | 多层基板及电子设备 |
| CN215451077U (zh) * | 2017-12-26 | 2022-01-07 | 株式会社村田制作所 | 电感器电桥以及电子设备 |
| KR102152101B1 (ko) * | 2018-11-02 | 2020-09-07 | 진영글로벌 주식회사 | 차량 전장용 디바이스 |
| CN110012616B (zh) * | 2019-05-15 | 2020-06-23 | 江苏联康电子有限公司 | 一种软硬结合板制作方法 |
| CN112351571B (zh) | 2019-08-06 | 2022-08-16 | 奥特斯(中国)有限公司 | 半柔性部件承载件及其制造方法 |
| US12127338B2 (en) | 2019-08-06 | 2024-10-22 | AT&S(China) Co. Ltd. | Semi-flex component carrier with dielectric material surrounding an embedded component and having locally reduced young modulus |
| CN112349676B (zh) * | 2019-08-06 | 2022-04-05 | 奥特斯奥地利科技与系统技术有限公司 | 半柔性的部件承载件及其制造方法 |
| US11032935B1 (en) | 2019-12-10 | 2021-06-08 | Northrop Grumman Systems Corporation | Support structure for a flexible interconnect of a superconductor |
| US10985495B1 (en) | 2020-02-24 | 2021-04-20 | Northrop Grumman Systems Corporation | High voltage connector with wet contacts |
| US11075486B1 (en) | 2020-03-02 | 2021-07-27 | Northrop Grumman Systems Corporation | Signal connector system |
| EP3893609A1 (en) * | 2020-04-08 | 2021-10-13 | AT & S Austria Technologie & Systemtechnik Aktiengesellschaft | Failure robust bending of component carrier with rigid and flexible portion connected with a rounding |
| US11038594B1 (en) | 2020-05-13 | 2021-06-15 | Northrop Grumman Systems Corporation | Self-insulating high bandwidth connector |
| KR102396131B1 (ko) * | 2020-12-14 | 2022-05-09 | 동우 화인켐 주식회사 | 안테나 패키지 및 이를 포함하는 화상 표시 장치 |
| US11569608B2 (en) | 2021-03-30 | 2023-01-31 | Northrop Grumman Systems Corporation | Electrical connector system |
| WO2023135931A1 (ja) * | 2022-01-13 | 2023-07-20 | 株式会社村田製作所 | 多層基板 |
| CN118973083A (zh) * | 2024-01-31 | 2024-11-15 | 盐城维信电子有限公司 | 具有梯度刚度的可拉伸刚柔互联结构 |
| CN120881855A (zh) * | 2024-04-30 | 2025-10-31 | 株式会社村田制作所 | 多层基板和多层基板的制造方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001036246A (ja) * | 1999-07-22 | 2001-02-09 | Nitto Denko Corp | 配線基板およびこれを用いた多層配線基板 |
| JP2004319962A (ja) * | 2002-12-13 | 2004-11-11 | Victor Co Of Japan Ltd | フレックスリジッドプリント配線板及びその製造方法 |
| JP2005244024A (ja) * | 2004-02-27 | 2005-09-08 | Victor Co Of Japan Ltd | フレックスリジッド配線板及びその製造方法 |
| JP2005327972A (ja) * | 2004-05-17 | 2005-11-24 | Toppan Printing Co Ltd | 薄膜多層配線板 |
| JP2006237112A (ja) * | 2005-02-23 | 2006-09-07 | Victor Co Of Japan Ltd | フレックスリジッド配線板 |
| JP2009021425A (ja) * | 2007-07-12 | 2009-01-29 | Sharp Corp | フレキシブルリジッドプリント基板、フレキシブルリジッドプリント基板の製造方法、および電子機器 |
| WO2012147484A1 (ja) * | 2011-04-26 | 2012-11-01 | 株式会社村田製作所 | リジッドフレキシブル基板およびその製造方法 |
Family Cites Families (49)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4715928A (en) * | 1985-09-27 | 1987-12-29 | Hamby Bill L | Flexible printed circuits and methods of fabricating and forming plated thru-holes therein |
| US4687695A (en) * | 1985-09-27 | 1987-08-18 | Hamby Bill L | Flexible printed circuits and methods of fabricating and forming plated thru-holes therein |
| US5121297A (en) * | 1990-12-31 | 1992-06-09 | Compaq Computer Corporation | Flexible printed circuits |
| KR20020021100A (ko) * | 1999-05-24 | 2002-03-18 | 야마사키 노리쓰카 | 배선판용 수지 필름의 레이저 가공방법 및 배선판의제조방법 |
| JP3788917B2 (ja) * | 2001-04-02 | 2006-06-21 | 日東電工株式会社 | フレキシブル多層配線回路基板の製造方法 |
| JP3820415B2 (ja) * | 2002-03-07 | 2006-09-13 | 株式会社デンソー | プリント基板の製造方法及びプリント基板の構造 |
| US6842585B2 (en) * | 2002-04-18 | 2005-01-11 | Olympus Optical Co., Ltd. | Camera |
| CN100512604C (zh) * | 2002-11-27 | 2009-07-08 | 住友电木株式会社 | 电路板、多层布线板及其制造方法 |
| TWI233771B (en) * | 2002-12-13 | 2005-06-01 | Victor Company Of Japan | Flexible rigid printed circuit board and method of fabricating the board |
| JP2004266236A (ja) * | 2003-01-09 | 2004-09-24 | Sony Chem Corp | 基板素片とその基板素片を用いた複合配線板 |
| WO2004066697A1 (ja) * | 2003-01-20 | 2004-08-05 | Fujikura Ltd. | 多層配線板およびその製造方法 |
| EP1629702A1 (en) * | 2003-06-02 | 2006-03-01 | Showa Denko K.K. | Flexible wiring board and flex-rigid wiring board |
| JP4574288B2 (ja) * | 2004-04-09 | 2010-11-04 | 大日本印刷株式会社 | リジッド−フレキシブル基板の製造方法 |
| JP4536430B2 (ja) * | 2004-06-10 | 2010-09-01 | イビデン株式会社 | フレックスリジッド配線板 |
| KR100619347B1 (ko) * | 2004-10-28 | 2006-09-13 | 삼성전기주식회사 | 리지드-플렉서블 기판의 제조 방법 |
| JP4237726B2 (ja) * | 2005-04-25 | 2009-03-11 | パナソニック電工株式会社 | フレキシブルプリント配線板用基材入り接着シート及びその製造方法、多層フレキシブルプリント配線板、フレックスリジッドプリント配線板 |
| WO2007111236A1 (ja) * | 2006-03-24 | 2007-10-04 | Ibiden Co., Ltd. | 光電気配線板、光通信用デバイス及び光通信用デバイスの製造方法 |
| JP2007324236A (ja) * | 2006-05-30 | 2007-12-13 | Nof Corp | プリント配線板用フィルムに用いる樹脂組成物及びその用途 |
| US8188372B2 (en) * | 2006-09-21 | 2012-05-29 | Daisho Denshi Co., Ltd. | Flex-rigid printed wiring board and manufacturing method thereof |
| JP2008140995A (ja) * | 2006-12-01 | 2008-06-19 | Sharp Corp | 多層プリント配線板の製造方法 |
| JP4840132B2 (ja) * | 2006-12-26 | 2011-12-21 | 株式会社デンソー | 多層基板の製造方法 |
| JP2008172025A (ja) * | 2007-01-11 | 2008-07-24 | Sharp Corp | 多層プリント配線板の製造方法 |
| JP2008218489A (ja) * | 2007-02-28 | 2008-09-18 | Sharp Corp | 多層プリント配線板の製造方法 |
| JP2009081342A (ja) * | 2007-09-27 | 2009-04-16 | Sharp Corp | 多層プリント配線板とその製造方法 |
| JP2009088390A (ja) * | 2007-10-02 | 2009-04-23 | Denso Corp | プリント基板、プリント基板の製造方法、及び電子装置 |
| JP2009117560A (ja) * | 2007-11-06 | 2009-05-28 | Sharp Corp | プリント配線基板 |
| JPWO2009118935A1 (ja) * | 2008-03-26 | 2011-07-21 | イビデン株式会社 | フレックスリジッド配線板及びその製造方法 |
| JP2009272444A (ja) * | 2008-05-08 | 2009-11-19 | Sony Chemical & Information Device Corp | フレックスリジッド配線基板とその製造方法 |
| JPWO2009141929A1 (ja) * | 2008-05-19 | 2011-09-29 | イビデン株式会社 | 配線板とその製造方法 |
| US20100139967A1 (en) * | 2008-12-08 | 2010-06-10 | Ibiden Co., Ltd. | Wiring board and fabrication method therefor |
| JP4962660B2 (ja) * | 2009-07-13 | 2012-06-27 | 株式会社村田製作所 | 信号線路及び回路基板 |
| JP5201270B2 (ja) * | 2009-09-30 | 2013-06-05 | 株式会社村田製作所 | 回路基板及びその製造方法 |
| WO2011062146A1 (ja) * | 2009-11-20 | 2011-05-26 | 株式会社村田製作所 | リジッド-フレキシブル多層配線基板の製造方法および集合基板 |
| WO2011068060A1 (ja) * | 2009-12-01 | 2011-06-09 | 株式会社村田製作所 | アンテナマッチング装置、アンテナ装置及び移動体通信端末 |
| TW201127228A (en) * | 2010-01-22 | 2011-08-01 | Ibiden Co Ltd | Flex-rigid wiring board and method for manufacturing the same |
| US8493747B2 (en) * | 2010-02-05 | 2013-07-23 | Ibiden Co., Ltd. | Flex-rigid wiring board and method for manufacturing the same |
| US8759687B2 (en) * | 2010-02-12 | 2014-06-24 | Ibiden Co., Ltd. | Flex-rigid wiring board and method for manufacturing the same |
| TW201130405A (en) * | 2010-02-23 | 2011-09-01 | Ibiden Co Ltd | Flex-rigid wiring board and method for manufacturing the same |
| DE102010018499A1 (de) * | 2010-04-22 | 2011-10-27 | Schweizer Electronic Ag | Leiterplatte mit Hohlraum |
| JP2012042731A (ja) * | 2010-08-19 | 2012-03-01 | Toshiba Corp | フレキシブル光電配線板及びフレキシブル光電配線モジュール |
| CN102458055B (zh) * | 2010-10-20 | 2014-06-25 | 富葵精密组件(深圳)有限公司 | 软硬结合电路板的制作方法 |
| JP5273320B2 (ja) * | 2010-11-29 | 2013-08-28 | 株式会社村田製作所 | 多層フレキシブル基板 |
| CN102740612B (zh) * | 2011-04-13 | 2014-11-05 | 富葵精密组件(深圳)有限公司 | 软硬结合电路板的制作方法 |
| US20120325524A1 (en) * | 2011-06-23 | 2012-12-27 | Ibiden Co., Ltd. | Flex-rigid wiring board and method for manufacturing the same |
| US9040837B2 (en) * | 2011-12-14 | 2015-05-26 | Ibiden Co., Ltd. | Wiring board and method for manufacturing the same |
| AT13434U1 (de) * | 2012-02-21 | 2013-12-15 | Austria Tech & System Tech | Verfahren zur Herstellung einer Leiterplatte und Verwendung eines derartigen Verfahrens |
| TWI436718B (zh) * | 2012-05-04 | 2014-05-01 | Mutual Tek Ind Co Ltd | 複合式電路板的製作方法 |
| KR101343217B1 (ko) * | 2012-05-07 | 2013-12-18 | 삼성전기주식회사 | 리지드-플렉서블 기판 및 리지드-플렉서블 기판 제조 방법 |
| TW201448688A (zh) * | 2013-06-03 | 2014-12-16 | Mutual Tek Ind Co Ltd | 複合式電路板及其製作方法 |
-
2014
- 2014-06-30 JP JP2014561634A patent/JP5900664B2/ja active Active
- 2014-06-30 WO PCT/JP2014/067327 patent/WO2015015975A1/ja not_active Ceased
- 2014-06-30 CN CN201490000555.XU patent/CN205093052U/zh not_active Expired - Lifetime
-
2015
- 2015-09-21 US US14/859,625 patent/US9485860B2/en active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001036246A (ja) * | 1999-07-22 | 2001-02-09 | Nitto Denko Corp | 配線基板およびこれを用いた多層配線基板 |
| JP2004319962A (ja) * | 2002-12-13 | 2004-11-11 | Victor Co Of Japan Ltd | フレックスリジッドプリント配線板及びその製造方法 |
| JP2005244024A (ja) * | 2004-02-27 | 2005-09-08 | Victor Co Of Japan Ltd | フレックスリジッド配線板及びその製造方法 |
| JP2005327972A (ja) * | 2004-05-17 | 2005-11-24 | Toppan Printing Co Ltd | 薄膜多層配線板 |
| JP2006237112A (ja) * | 2005-02-23 | 2006-09-07 | Victor Co Of Japan Ltd | フレックスリジッド配線板 |
| JP2009021425A (ja) * | 2007-07-12 | 2009-01-29 | Sharp Corp | フレキシブルリジッドプリント基板、フレキシブルリジッドプリント基板の製造方法、および電子機器 |
| WO2012147484A1 (ja) * | 2011-04-26 | 2012-11-01 | 株式会社村田製作所 | リジッドフレキシブル基板およびその製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101924579B1 (ko) * | 2016-04-20 | 2018-12-03 | 정무길 | 적층 케이블 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20160014893A1 (en) | 2016-01-14 |
| CN205093052U (zh) | 2016-03-16 |
| JPWO2015015975A1 (ja) | 2017-03-02 |
| US9485860B2 (en) | 2016-11-01 |
| WO2015015975A1 (ja) | 2015-02-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2015015975A1 (ja) | 多層基板および多層基板の製造方法 | |
| US8925194B2 (en) | Flex-rigid wiring board and method of manufacturing the same | |
| US8399775B2 (en) | Flex-rigid wiring board and method of manufacturing the same | |
| JP6424453B2 (ja) | 多層基板の製造方法および多層基板 | |
| JPWO2009113202A1 (ja) | フレキシブル配線板及びその製造方法 | |
| CN104582325A (zh) | 刚挠结合板及其制作方法、电路板模组 | |
| JP6439636B2 (ja) | プリント基板の製造方法 | |
| JP4930655B2 (ja) | 信号線路及びその製造方法 | |
| WO2015079941A1 (ja) | 多層基板の製造方法、多層基板および電磁石 | |
| JP5059950B2 (ja) | 配線板及びその製造方法 | |
| JP2013211519A (ja) | 多層配線基板の製造方法 | |
| CN104394643A (zh) | 非分层刚挠板及其制作方法 | |
| JP4530089B2 (ja) | 配線基板の製造方法 | |
| WO2008053520A1 (en) | Flex rigid wiring board and method for manufacturing the same | |
| CN207124812U (zh) | 线圈内置基板 | |
| JP2011108929A (ja) | 回路基板および回路基板の製造方法 | |
| WO2019159521A1 (ja) | 多層基板および電気素子 | |
| JP6388097B2 (ja) | 部品内蔵基板の製造方法 | |
| JP6263167B2 (ja) | 多層基板および多層基板の製造方法 | |
| JP6536751B2 (ja) | 積層コイルおよびその製造方法 | |
| JP5293692B2 (ja) | フレックスリジッド配線基板及びその製造方法 | |
| CN107889356B (zh) | 软硬复合线路板 | |
| JP6032839B2 (ja) | フレックスリジッドプリント配線板の製造方法 | |
| JP6256629B2 (ja) | 部品内蔵基板および部品内蔵基板の製造方法 | |
| CN209676640U (zh) | 多层基板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20160209 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20160222 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5900664 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |