以下に添付図面を参照して、本発明に係るウェブの仕立構造及び仕立方法の好適な実施例を詳細に説明する。なお、この実施例により本発明が限定されるものではなく、また、実施例が複数ある場合には、各実施例を組み合わせて構成するものも含むものである。
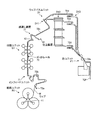
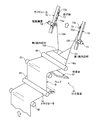
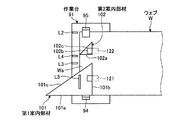
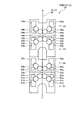
図1は、本発明の一実施例に係る紙通し装置を表す概略図、図2は、紙通し装置に用いる走行体を表す正面図、図3は、紙通し装置に用いる駆動装置を表す概略図、図4は、紙通し装置の要部を表す側面図、図5は、紙通し装置の要部を表す斜視図、図6は、仕立装置を表す正面図、図7から図11は、本実施例の仕立方法を表す概略図、図12は、本実施例の新聞用オフセット輪転印刷機を表す概略構成図、図13は、本実施例の新聞用オフセット輪転印刷機における印刷ユニットを表す概略構成図である。
本実施例の印刷機は、図12に示すように、新聞用オフセット輪転印刷機であって、給紙装置Rと、インフィード装置Iと、印刷装置Uと、ウェブパス装置Dと、折機Fとから構成されている。給紙装置Rは、複数(本実施例では、7台)の給紙ユニットR1〜R7を有し、インフィード装置Iは、複数(本実施例では、7台)のインフィードユニットI1〜I7を有し、印刷装置Uは、複数(本実施例では、6台)の印刷ユニットU1〜U6を有し、ウェブパス装置Dは、複数(本実施例では、2台)のウェブパスユニットD1,D2を有し、折機Fは、複数(本実施例では、2個)の折ユニットF1,F2を有している。
この場合、印刷ユニットU1〜U6を6台として説明したが、各印刷ユニットU1〜U6は、4色刷りが可能であると共に、上下に分割して12台の2色刷りが可能な印刷ユニットU11,U12,U21・・・U61,U62として用いることができる。
また、2つの折ユニットF1,F2を上下に並べて記載したが、実際には、紙面に直交する方向に並んで配置される操作側折ユニットF1と駆動側折ユニットF2となっている。更に、印刷装置Uを2つの部分から記載したが、機能上2つに分けて記載しただけであり、実際には、1つの装置となっている。
そして、本実施例の新聞用オフセット輪転印刷機では、図示しない建屋の1階の床面上に給紙ユニットR1〜R7が設置され、2階にインフィードユニットI1〜I7が設置され、2階及び3階に印刷ユニットU1〜U6が設置され、3階から5階にウェブパス装置Dが設置され、また、2階、3階に折機Fが設置されている。
給紙装置Rにおいて、給紙ユニットR1〜R7は、ほぼ同様の構成をなし、ウェブWがロール状に巻かれた3つの巻取紙を保持する保持アーム11を有し、この保持アーム11を回動することで、巻取紙を給紙位置に回動することができる。また、この各給紙ユニットR1〜R7は、図示しない紙継装置が設けられており、給紙位置で繰り出されている巻取紙が残り少なくなると、この紙継装置により給紙位置にある巻取紙に対して、待機位置にある巻取紙を紙継することができる。
インフィード装置Iにおいて、インフィードユニットI1〜I7は、ほぼ同様の構成をなし、印刷装置Uの各印刷ユニットU1〜U6に送り込むウェブWのテンションを調整することで、印刷装置Uを走行するウェブWのテンションを適正値に安定して維持するようにしている。例えば、各インフィードユニットI1〜I7は、インフィードローラ、紙押えゴムローラ、ダンサローラ、ガイドローラなどを有している。そして、ダンサローラをウェブWの張り方向に付勢することでウェブWのテンションを適正し、このダンサローラの揺動に応じてインフィードローラの周速を変更し、ウェブWの適正なテンションを維持している。
なお、給紙装置Rからインフィード装置IまでのウェブWのテンションは、給紙ユニットR1〜R7に設けられた図示しないブレーキ装置により行っており、給紙装置Rに設けられたテンション検出ローラの検出結果に基づいて、このブレーキ装置を制御している。また、印刷装置Uの下流側には、駆動源により駆動回転可能なドラグローラ12が設けられており、このドラグローラ12の周速やダンサローラの付勢力を制御することで、ウェブWのテンションを調整している。
印刷装置Uにおいて、印刷ユニットU1〜U6は、両面4色印刷を行うことができる多色刷印刷ユニットである。但し、各印刷ユニットU1〜U6は、上下に分割することで、両面2色印刷を行うことができる印刷ユニットU11〜U62とすることができる。各印刷ユニットU11〜U62は、ほぼ同様の構成をなし、後述するが、インキ供給装置、版胴、ブランケット胴などを有している。本実施例では、各印刷ユニットU1〜U6にて、版胴の周長(直径)とブランケット胴の周長(直径)がほぼ同径に設定されている。また、版胴の周面には、周方向(ウェブWの天地長さ方向)に沿って1つで、且つ、軸方向(ウェブWの幅方向)に沿って4つの刷版が着脱自在となっている。もちろん、版胴の周長とブランケット胴の周長がほぼ1対1の関係ではなく、ブランケット胴の周長が版胴の周長のほぼ2倍であってもよい。
なお、本実施例では、印刷ユニットU1〜U6を、全て多色刷印刷ユニットにより構成したが、この構成に限定されるものではない。例えば、両面2色刷印刷ユニット、両面単色刷印刷ユニット、一面4色または単色刷印刷ユニットなど、印刷物に応じて適宜各種ユニットを組み合わせて使用すればよい。
ウェブパス装置Dにおいて、ウェブパスユニットD1は、印刷ユニットU1〜U3に対して設けられ、ウェブパスユニットD2は、印刷ユニットU4〜U6に対して設けられている。各ウェブパスユニットD1,D2は、ほぼ同様の構成をなし、ウェブWを縦(ウェブWの天地長手方向、ウェブWの搬送方向)に沿ってその幅方向の中央部で裁断するスリッタ、縦裁断したウェブWの走行経路を設定するターンバー、ウェブWにおける天地長手方向における搬送位置を調整するコンペンセータなどを有している。
従って、各印刷ユニットU1〜U3で印刷が施された各ウェブWは、ウェブパスユニットD1にて、スリッタにより縦裁断され、ターンバーにより走行経路が変更され、コンペンセータにより走行位置が調整されてから所定の順番に重ね合わされる。また、印刷ユニットU4〜U6で印刷が施された各ウェブWは、ウェブパスユニットD2にて、スリッタにより縦裁断され、ターンバーにより走行経路が変更され、コンペンセータにより搬送位置が調整されてから所定の順番に重ね合わされる。
折機Fにて、2つの折ユニットF1,F2は、操作側と駆動側に配設されている。従って、ウェブパスユニットD1から複数のウェブW1が重ねられて導入されると、折ユニットF1は、ウェブWを縦折りし、所定の長さで横裁断し、横折りして折帖を形成し、新聞として排紙することができる。また、ウェブパスユニットD2から複数のウェブW2が重ねられて導入されると、折ユニットF2は、ウェブWを縦折りし、所定の長さで横裁断し、横折りして折帖を形成し、新聞として排紙することができる。この場合、折機Fでは、折ユニットF1,F2が各ウェブパスユニットD1,D2からのウェブW1,W2を処理するだけでなく、各折ユニットF1,F2の一方がまとめて処理することもできる。
従って、この新聞用オフセット輪転印刷機では、給紙装置Rの各給紙ユニットR1〜R7からそれぞれ供給された各ウェブWは、インフィード装置Iの各インフィードユニットI1〜I7によりテンションが調整され、印刷装置Uの各印刷ユニットU1〜U6に供給される。この印刷装置Uにおける各印刷ユニットU1〜U6にて、各ウェブWの両面に印刷が施される。そして、各印刷ユニットU1〜U3で印刷が施された各ウェブWは、ウェブパスユニットD1にて、スリッタにより縦裁断され、ターンバーにより走行経路が変更され、コンペンセータにより搬送位置が調整されてから所定の順番に重ね合わされる。また、印刷ユニットU4〜U6で印刷が施された各ウェブWは、ウェブパスユニットD2にて、スリッタにより縦裁断され、ターンバーにより走行経路が変更され、コンペンセータにより搬送位置が調整されてから所定の順番に重ね合わされる。
その後、折機Fでは、ウェブパスユニットD1から複数のウェブW1が重ねられて導入されると、折ユニットF1は、ウェブWを縦折りし、所定の長さで横裁断し、横折りして折帖を形成し、新聞として排紙する。また、ウェブパスユニットD2から複数のウェブW2が重ねられて導入されると、折ユニットF2は、ウェブWを縦折りし、所定の長さで横裁断し、横折りして折帖を形成し、新聞として排紙する。
ここで、印刷装置Uにおける印刷ユニットU1について詳細に説明するが、他の印刷ユニットU1〜U6もほぼ同様の構成となっている。印刷ユニットU1は、図13に示すように、4色印刷が可能となるように、H型のタワーユニットとなっている。この印刷ユニットU1は、ウェブWの搬送方向(下から上)に沿って、墨(Black)、藍(Cyan)、紅(Magenta)、黄(Yellow)ごとの4つのスタック21,22,23,24が配置されて構成されており、各スタック21,22,23,24は、それぞれ左右対称となるローラ配列となっている。
即ち、印刷ユニットU1における各スタック21,22,23,24は、左右に対向してブランケット胴31a,31b,32a,32b,33a,33b,34a,34bがウェブWの走行経路を挟んで対接可能であり、各ブランケット胴31a,31b,32a,32b,33a,33b,34a,34bに版胴41a,41b,42a,42b,43a,43b,44a,44bが対接している。そして、各スタック21,22,23,24は、各版胴41a,41b,42a,42b,43a,43b,44a,44bに対して、インキ供給装置51a,51b,52a,52b,53a,53b,54a,54bが設けられている。また、各版胴41a,41b,42a,42b,43a,43b,44a,44bに対して、湿し水装置61a,61b,62a,62b,63a,63b,64a,64bが設けられている。
この場合、スタック21,23は、ブランケット胴31a,31b,33a,33bと版胴41a,41b,43a,43bがハの字形状に配列され、スタック22,24は、ブランケット胴32b,32b,34a,34bと版胴42a,42b,44a,44bが逆ハの字形状に配列されている。そして、各版胴41a,41b,42a,42b,43a,43b,44a,44bにて、外周面に異なる絵柄を印刷する刷版(図示略)が軸方向、つまり、ウェブWの幅方向に2つ(または、4つ)並べて装着可能となっている。なお、刷版の取付数は適宜設定すればよい。
このように構成された本実施例の新聞用オフセット輪転印刷機では、図1に示すように、給紙装置Rにおける各給紙ユニットR1〜R7に支持された各ウェブ(巻取紙)Wが、印刷形態に応じた所定のウェブパスルート(走行経路)を通るようにインフィード装置I、印刷装置U、ウェブパス装置D、折機Fを導く紙通し装置71が設けられている。以下、紙通し装置71について説明するが、この紙通し装置71は、給紙装置Rの各給紙ユニットR1〜R7に対応して設けられており、ここでは、給紙装置Rの給紙ユニットR1に対応したものについて説明する。
紙通し装置71は、給紙装置Rから折機Fまでの各ウェブパスルートに沿って付設されるガイドレール72と、このガイドレール72に沿って移動自在な走行体73(図2参照)と、この走行体73を駆動する複数の駆動装置74(図3参照)とを有している。
そして、この紙通し装置71による紙通し方法は、ウェブWの走行を停止して印刷装置Uから排出されたウェブWを幅方向に切断する切断工程と、切断された下流側のウェブWの先端部Wa(図5参照)に対して仕立処理を行う仕立工程と、ウェブWの走行経路に沿ったガイドレール72における印刷装置Uの排出側の連結位置に走行体73を停止する走行体停止工程と、仕立処理されたウェブWの先端部Waに走行体73を連結する連結工程と、走行体73を移動してウェブWの先端部Waを印刷装置Uからウェブパス装置Dを介して折機Fまで通す紙通し工程と、を有している。
ガイドレール72は、給紙ユニットR1の給紙位置にある巻取紙の近傍に始端部(入口)72aが配置され、この始端部72aからインフィードユニットI1を介して印刷ユニットU1まで第1ガイドレール72bが配設されている。また、ガイドレール72は、印刷ユニットU1の出口から連続してウェブパスユニットD1まで第2ガイドレール72cが配設されている。このウェブパスユニットD1は、スリッタD11、ターンバーD12、コンペンセータD13を有しており、ガイドレール72は、スリッタD11及びターンバーD12から折ユニットF1まで複数の第3ガイドレール72dが配設されている。即ち、各印刷ユニットU1〜U3から送られたウェブWは、ウェブパスユニットD1(スリッタD11及びターンバーD12)により複数のウェブパスルートから選択された1つのウェブパスルートを走行することとなる。
また、ガイドレール72は、ウェブパスユニットD1から折ユニットF1まで配設された複数の第3ガイドレール72dが、この折ユニットF1の直前で合流され、1つの第4ガイドレール72eとなる。そして、ガイドレール72は、折ユニットF1の近傍に下流端(出口)72fが配置される。
このガイドレール72にて、給紙ユニットR1からウェブパスユニットD1までの第1、第2ガイドレール72b,72cは、ウェブパスルートの両側にそれぞれ配置され、ウェブパスユニットD1から折ユニットF1までの第3ガイドレール72dは、ウェブパスルートの一側に配置され、折ユニットF1の第4ガイドレール72eは、ウェブパスルートの両側にそれぞれ配置されている。
走行体73は、図2に示すように、可撓性を有する帯状のプレート部材73aであり、ガイドレール72から外れずに移動できるように、ガイドピン73bが長手方向に所定間隔で複数設けられている。また走行体73は、中間部は幅広となるように一方側に突出する突出部73cが設けられており,この突出部73cにウェブWの先端部と連接するための後述する紐103,104を結合する連結孔73dが形成されると共に、後述する近接センサ111が検出可能な検出ブロック73eが設けられている。
このように構成された走行体73は、紙通し作業前に、給紙ユニットR1のガイドレール72の始端部72aから挿入され、紙通し作業後に、折ユニットF1の下流端72fから排出される。また、走行体73は、ガイドレール72内を移動するとき、突出部73c(連結孔73d及び検出ブロック73e)がウェブW側を向き、ガイドレール72の切欠(図差略)からウェブW側に突出している。
駆動装置74は、図3に示すように、駆動モータ74aと、この駆動モータ74aにより駆動回転される一対の駆動ローラ74b,74cを有している。そして、この駆動ローラ74b,74cは、ガイドレール72内の走行体73の上下両面を挟み込みながら同期して逆方向に回転することで、走行体30を駆動してガイドレール72に沿って移動することができる。なお、ガイドレール72は、駆動ローラ74b,74cが設けられているに開口部が形成されている。
この駆動装置74は、ガイドレール72に、その長手方向に沿って所定間隔で複数配置されており、駆動装置74の配置間隔は、走行体73の長さよりも短い間隔となっている。そのため、ガイドレール72に沿って所定間隔で配置された複数の駆動装置74は、少なくとも1つが必ずガイドレール72内の走行体73を挟持して駆動可能となっている。
なお、図1に示すように、ガイドレール72が複数の第3ガイドレール72dに分岐する箇所には、走行体73の進路を切り替える進路切替装置(図示略)が設けられている。また、複数のガイドレール72dが合流する箇所には、合流装置(図示略)が設けられている。
また、このように構成された紙通し装置71において、図4から図6に示すように、印刷装置Uから排出されるウェブWの先端部に対して仕立処理を行う仕立装置81が設けられている。ここでは、印刷ユニットU1の排出側、つまり、印刷ユニットU1の上方に仕立装置81が設けられた構成について説明する。なお、別の印刷ユニットU2〜U6もほぼ同様の構成となっている。
そして、仕立装置81のよる仕立工程は、印刷装置Uから排出されたウェブWの先端部を作業台91に載置し、ウェブWの先端部Waにおける幅方向の中心より一方側に第1傾斜案内部を有する第1案内部材101を位置決め部により固定する第1仕立工程と、ウェブWの先端部Waにおける幅方向の中心より他方側に第2傾斜案内部を有する第2案内部材102を位置決め部により固定する第2仕立工程と、を有している。
即ち、印刷ユニットU1から上方に排出されたウェブWは、ガイドローラ82に案内された後、ドラグローラ12に巻き取られ、ガイドローラ83,84に案内されて走行可能となっている。そのため、第2ガイドレール72cは、ガイドローラ82、ドラグローラ12、ガイドローラ83,84に案内されるウェブWの走行経路の両側に沿って配置されている。また、ドラグローラ(駆動ローラ)12に対応して2つの支持ローラ(支持部材)85が設けられており、この支持ローラ85は、エアシリンダ86により移動可能となっている。つまり、支持ローラ85は、ドラグローラ12に対接してウェブWを支持可能な支持位置と、ドラグローラ12から離間する離間位置とに移動可能となっている。従って、エアシリンダ86により支持ローラ85がドラグローラ12に対接することで、ウェブW(ウェブ先端部Wa)を保持(保持装置)することができる。
仕立装置81は、ウェブWの先端部Waを載置する作業台91を有している。この作業台91は、印刷ユニットU1から上方に走行するウェブWの下方であって、ガイドローラ83,84及び支持ローラ85に隣接して設けられておる。また、作業台91は、所定の長さを有すると共に、ウェブWの幅方向に長い板形状をなし、左右端部が印刷機フレーム92,93に固定されている。そして、作業台91は、ウェブW側に向けて上方に傾斜して配置されている。
作業台91は、ウェブWの幅よりも長い幅に設定され、左右端部の上面に保持装置94,95が設けられている。この保持装置94,95は、保持プレート94a,95aの端部が支持軸94b,95bにより回動自在に支持され、ばね94c,95cにより保持プレート94a,95aが作業台91の上面に密着する方向に付勢支持されている。従って、印刷ユニットU1から排出されてガイドローラ82、ドラグローラ12、ガイドローラ83に案内された後のウェブWの先端部Waを作業台91の上面に載置し、2つの保持装置94,95により保持することができる。
また、作業台91は、上面にウェブWの先端部Waを位置決めするウェブ位置決め部が設けられている。作業台91は、上面における下端部に、ウェブWの先端部Waにおける幅方向端部の位置決めを行う幅方向端部位置決め線L1,L2と、ウェブWにおける幅方向中心部(中心位置)を位置決めする幅方向中心部位置決め線L3と、ウェブWに対して後述する第2案内部材102を固定する位置を位置決めする第2案内部材位置決め線L4が設けられている。
そして、仕立装置81は、作業台91にウェブWの先端部Waが位置決めされた状態で仕立処理を行う。この仕立処理とは、給紙ユニットR1の巻取紙から繰り出されてインフィードユニットI1及び印刷ユニットU1を通ったウェブWの先端部Waの先端部に、紙通しを行うための2つの案内部材101,102を固定する処理であり、各案内部材101,102は、連結部材としての紐103,104により左右の走行体73に連結される。この場合、第1案内部材101は、第2案内部材102より大きな形状となっている。
第1案内部材101は、ウェブWの先端側に向けて先細になる第1傾斜案内部が設けられると共に、ウェブWの長手方向に対する位置決め部が設けられ、その幅がウェブWの半分(1/2)の幅より若干小さい幅となっている。即ち、この第1案内部材101は、光透過部材により半透明に形成され、ウェブWの長手方向に沿う第1直線部101aと、ウェブWの幅方向に沿って第1直線部101aと直角をなす第2直線部101bと、第1直線部101aに対して所定角度θ1をなす第1傾斜案内部101cからなる直角三角形をなしている。この場合、第1傾斜案内部101cの角度θ1は、45度以下に設定されることが好ましい。また、第1案内部材101は、第2直線部101bの近傍にこの第2直線部101bと平行をなすウェブ位置決め線L5が記載されている。
そして、第1案内部材101は、ウェブWの先端部Waに、ウェブWの幅方向の中心Oより一方側(印刷機操作側)であって、ウェブWの先端部Waにウェブ位置決め線L5をもって固定される。即ち、第1案内部材101は、第1直線部101aがウェブWの一側に位置決めされ、ウェブ位置決め線L5がウェブWの先端に位置決めされることで、ウェブWの先端部Waに前方へ突出した位置に固定される。
第2案内部材102は、ウェブWの先端側に向けて先細になる第2傾斜案内部が設けられている。即ち、この第2案内部材102は、光透過部材により半透明に形成され、ウェブWの長手方向に沿う第1直線部102aと、ウェブWの幅方向に沿って第1直線部102aと直角をなす第2直線部102bと、第1直線部102aに対して所定角度θ2をなす第2傾斜案内部102cからなる直角三角形をなしている。この場合、第2傾斜案内部102cの角度θ2は、45度以下に設定されることが好ましい。
そして、第2案内部材102は、ウェブWの先端部Waに、ウェブWの幅方向の中心Oより他方側(印刷機駆動側)であって、ウェブWの先端部Waに第1案内部材101におけるウェブ位置決め線L5を基準として固定される。即ち、第2案内部材102は、第1直線部102aがウェブWの他側に平行で作業台91の第2案内部材位置決め線L4に位置決めされ、第1直線部102aと第2傾斜案内部102cとで角度θ2をなす頂点がウェブWの先端に位置決めされることで、ウェブWの先端部Waに固定される。
これにより、第1案内部材101は、ウェブWの幅方向の中心Oより一方側に寄って固定され、第2案内部材102は、ウェブWの幅方向の中心Oより他方側であると共に中心O側に寄って固定されることとなる。そして、第2案内部材102におけるウェブWの長手方向の長さは、第1案内部材101における第2直線部(基端部)101bから位置決め線L5までの長さと略同等に設定されている。即ち、各案内部材101,102は、第1直線部101a,102aがウェブWの一方側(印刷機操作側)に位置した直角三角形をなし、第2案内部材102におけるウェブWの搬送方向(長手方向)の長さは、第1案内部材101におけるウェブWの搬送方向(長手方向)の長さより短く設定されている。
また、紙通し装置71は、印刷ユニットU1の排出側に仕立装置81が設けられていることから、この仕立装置81により仕立処理されたウェブWの先端部Waは、この位置で走行体73と連結する必要がある。そのため、ウェブWの走行経路の両側に設けられた左右一対のガイドレール72(第2ガイドレール72c)は、走行体73を検出する走行体検出センサ111が設けられており、制御装置112は、この走行体検出センサ111が走行体73を検出したときには、駆動装置74を停止するようにしている。また、作業者が操作する操作装置113が設けられ、駆動装置74に接続されている。
ここで、本実施例の紙通し装置71による紙通し方法並びに仕立装置81による仕立方法について説明する。
新聞用オフセット輪転印刷機において、図12に示すように、給紙装置Rの給紙ユニットR1〜R7から供給された各ウェブWは、インフィード装置Iの各インフィードユニットI1〜I7に介して印刷装置Uの各印刷ユニットU1〜U6に供給され、ここで印刷が行われる。そして、印刷済の複数のウェブWは、ウェブパス装置Dの各ウェブパスユニットD1,D2にて、スリッタにより縦裁断され、ターンバーにより走行経路が変更され、コンペンセータにより搬送位置が調整されてから所定の順番に重ね合わされる。そして、折機Fでは、複数の重ねられたウェブWが導入されると、ウェブWを縦折りし、所定の長さで横裁断し、横折りして折帖を形成し、新聞として排紙する。
この印刷作業にて、所定の種類の新聞が所定部数だけ印刷されると、別の新聞の印刷作業を行う。このとき、新聞における枚数などが相違するときには、ウェブWの走行経路が変わることから、新たに複数のウェブWの紙通し作業を行う。
所定の新聞の印刷が完了すると、印刷機を停止した後、図4に示すように、印刷ユニットU1の排出側にて、エアシリンダ86により支持ローラ85をドラグローラ12に対接し、ドラグローラ12と支持ローラ85によりウェブWを挟持する。そして、ガイドローラ84及び走行体検出センサ111より所定距離だけ下流側でウェブWを幅方向に沿って切断する。なお、この作業は、別の印刷ユニットの排出側でも、同様の作業を行う。すると、切断位置よりも上流側のウェブWの先端部Waが自由状態となることから、このウェブWの先端部Waに対して仕立処理を行う。一方、切断位置よりも下流側のウェブWの後端部も自由状態となることから、ウェブパス装置Dや折機Fなどを駆動することで、印刷機に残留するウェブWを排出する。
仕立装置81による仕立作業にて、図6及び図7に示すように、作業者は、切断されたウェブWの先端部Waが自由状態であることから、まず、このウェブWをたるませてその先端部Waを作業台91上に載置し、位置決めすると共に保持する。即ち、作業者は、ウェブWの先端部Waを作業台に載置し、ウェブWの先端部Waにおける幅方向端部を幅方向端部位置決め線L1,L2に合わせた後、先端部Waの左右端部を保持装置94,95により保持する。
次に、作業者は、図8に示すように、ウェブWの先端部Waに第1案内部材101と第2案内部材102を固定する。この第1案内部材101は、第1直線部101aがウェブWの一側に位置決めされ、ウェブ位置決め線L5がウェブWの先端に位置決めされた後、仮止めテープ121により仮止めされる。また、第2案内部材102は、第1直線部102aがウェブWの他側に平行で作業台91の第2案内部材位置決め線L4に位置決めされ、頂点がウェブWの先端に位置決めされた後、仮止めテープ122により仮止めされる。ここで、ウェブWの先端部Waに対して、第1案内部材101と第2案内部材102とのウェブWの長手方向(ウェブWの走行方向)の位置決めがなされる。
そして、作業者は、図9に示すように、第1案内部材101の仮止めテープ121をはがし、固定テープ131,132,133によりこの第1案内部材101を確実に固定する。また、作業者は、第2案内部材102の仮止めテープ122をはがし、固定テープ141,142,143によりこの第2案内部材102を確実に固定する。
続いて、作業者は、図10に示すように、保持装置94,95によるウェブWの先端部Waの保持を解除し、ウェブWを手前へ引き出す。そして、作業者は、図11に示すように、ウェブWの先端部Waの角部を第2案内部材102の第2傾斜案内部102cに沿って折り畳み、テープ151により固定する。なお、この場合、ウェブWの先端部Waの角部を第2案内部材102の第2傾斜案内部102cに沿って切断してもよい。これにより、ウェブWの先端部Waに第2傾斜案内部102cに沿った第3傾斜案内部152が形成されると共に、第1案内部材101と第2案内部材102との間にウェブWの先端における幅方向の中心部に対応してウェブWの幅方向に沿う直線部153が形成される。
ウェブWの先端部Waに第1案内部材101と第2案内部材102を固定されることで、仕立処理が完了すると、図4及び図5に示すように、このウェブWの先端部Wa(第1案内部材101、第2案内部材102)を紐103,104により走行体73に連結する。この場合、ガイドレール72は、給紙ユニットR1に始端部72aが配置されていることから、作業者は、左右のガイドレール72に各始端部72aから走行体73をそれぞれ挿入し、駆動装置74により走行体73を移動する。すると、各走行体73が第1ガイドレール72bから第2ガイドレール72cに移動したとき、走行体検出センサ111がこの走行体73の検出ブロック73eを検出し、制御装置112は、駆動装置74を停止する。すると、左右の走行体73は、ガイドレール72の長手方向における同位置に停止する。
作業者は、ウェブWの先端部Waに固定された各案内部材101,102の頂点に紐103,104の一端部を固定する一方、左右のガイドレール72の各走行体73の連結孔73dに紐103,104の他端部を固定する。この場合、紐103,104は、その長さが予め設定されており、ウェブWの先端部Waに固定された各案内部材101,102の前後位置が適正に位置決めされていることから、左右の走行体73に緩みなく適正に固定される。
そして、作業者は、操作装置113により紙通し開始信号を出力すると、制御装置112は、駆動装置74を駆動し、左右の走行体73をガイドレール72に沿って移動する。すると、ウェブWの先端部Waは、紐103,104を介して左右の走行体73に引かれ、予め設定された所定の走行経路を通って折機Fまで移動し、紙通し処理が行われる。
このように本実施例のウェブの仕立構造にあっては、ウェブWの先端側に向けて先細になる第1傾斜案内部101cが設けられ、ウェブWの先端部WaにウェブWの幅方向の中心Oより一方側であって、ウェブWの先端に長手方向に対するウェブ位置決め線L5をもって固定される第1案内部材101を設けている。
従って、第1傾斜案内部101cを有する第1案内部材101が、ウェブ位置決め線L5によりウェブWの先端部Waに高精度に固定されることとなり、ウェブWの先端部Waを幅方向の全体にわたって斜めに切断する必要はなく、また、ウェブWの先端部Waに幅方向に大きなタブなどを固定する必要はなく、ウェブ仕立作業時間を短縮することで作業性を向上することができる。
本実施例のウェブの仕立構造では、ウェブの先端における幅方向の中心部OにウェブWの幅方向に沿う直線部153を設けている。従って、ウェブWが走行経路の途中で、スリッタD11により幅方向の中心部Oで切断されるとき、直線部153から切断されることとなり、各案内部材101,102が損傷することなく、ウェブWを適正に切断することができる。
本実施例のウェブの仕立構造では、第1案内部材101を光透過部材により形成している。従って、ウェブWの上面に第1案内部材101を置いても、第1案内部材101を通してウェブWの先端を確認することができ、ウェブWの先端と第1案内部材101のウェブ位置決め線L5とを容易に適合させることができ、作業性を向上することができる。
本実施例のウェブの仕立構造では、第1傾斜案内部101の先端部を45度以下の角度に設定している。従って、ウェブWをウェブパス装置DのターンバーD12に第1案内部材101を介して適正に通すことができる。
本実施例のウェブの仕立構造では、ウェブWの先端側に向けて先細になる第2傾斜案内部102cが設けられ、ウェブWの先端部WaにウェブWの幅方向の中心Oより他方側であって、ウェブWの先端に固定される第2案内部材102を設けている。従って、第1傾斜案内部101cを有する第1案内部材101がウェブWの先端部Waにおける幅方向の一方側に固定され、第2傾斜案内部102cを有する第2案内部材102がウェブWの先端部Waにおける幅方向の他方側に固定されるため、ウェブWが走行経路の途中で、スリッタD11により幅方向の中心部Oで切断された後、各案内部材101,102により切断された各ウェブWを適正に走行させることができる。
本実施例のウェブの仕立構造では、第2案内部材102の先端を第1案内部材101のウェブ位置決め線L5を基準として固定される。従って、ウェブWの長手方向における2つの案内部材101,102の固定位置が適正位置となり、ウェブWは、幅方向の各端部がそれぞれ案内部材101,102を介して適正に牽引されることとなり、ウェブWを適正に走行させることができる。
本実施例のウェブの仕立構造では、第2案内部材102におけるウェブWの長手方向の長さを、第1案内部材101における基端部から位置決め線L5までの長さと略同等に設定している。従って、ウェブWに対して第1案内部材101を固定する領域を適正に設定することができ、第1案内部材101を精度良く固定することができる。
本実施例のウェブの仕立構造では、第2案内部材102がウェブWの幅方向の中心Oより他方側であると共に中心O側に寄って固定され、ウェブWの先端部Waが第2傾斜案内部102cに沿って加工されている。従って、ウェブWの幅方向の他方側は、第2案内部材102の第2傾斜案内部102cに沿った第3傾斜案内部152となることから、このウェブWを適正に走行させることができる。
本実施例のウェブの仕立構造では、第2案内部材102におけるウェブWの長手方向の長さを、第1案内部材101におけるウェブWの長手方向の長さより短く設定している。従って、第2案内部材102の先端部に紐104が連結され、ウェブWの幅方向に他方側に向けて牽引されることでウェブWが搬送されるとき、第2案内部材102が変形しにくくなり、ウェブWを適正に走行させることができる。
また、本実施例のウェブの仕立方法にあっては、ウェブWの先端を幅方向に沿って切断する工程と、ウェブWの先端部Waを所定の位置に位置決めする工程と、第1傾斜案内部101cと長手方向の位置決め線L5を有する第1案内部材101をウェブWの幅方向の中心より一方側であってウェブWの先端部Waに位置決め線L5をもって固定する工程と、を有している。
従って、幅方向に沿ったウェブWの先端部に、第1傾斜案内部101cを有する第1案内部材101が、ウェブ位置決め線L5により高精度に固定されることとなり、ウェブWの先端部Waを幅方向の全体にわたって斜めに切断する必要はなく、また、ウェブWの先端部Waに幅方向に大きなタブなどを固定する必要はなく、ウェブ仕立作業時間を短縮することで作業性を向上することができる。
本実施例のウェブの仕立方法では、第2傾斜案内部102cを有する第2案内部材をウェブWの幅方向の中心Oより他方側であってウェブWの先端部Waに位置決め線L5を基準として固定する工程と、ウェブWの先端部Waを第2傾斜案内部102cに沿って加工する工程とを設けている。従って、ウェブWの長手方向における2つの案内部材101,102の固定位置が適正位置となり、ウェブWは、幅方向の各端部がそれぞれ案内部材101,102を介して適正に牽引されることとなり、ウェブWを適正に走行させることができる。
本実施例のウェブの仕立方法では、第1案内部材101と第2案内部材102との間にウェブWの先端における幅方向の中心Oに対応してウェブWの幅方向に沿う直線部153を設けている。従って、第1傾斜案内部101cを有する第1案内部材101がウェブWの先端部Waにおける幅方向の一方側に固定され、第2傾斜案内部102cを有する第2案内部材102がウェブWの先端部Waにおける幅方向の他方側に固定され、その間に直線部152が設けられることで、ウェブWが走行経路の途中で、スリッタD11により幅方向の中心部で切断されるとき、直線部152から切断されることとなり、各案内部材101,102が損傷することなく、ウェブWを適正に切断することができる。
また、本実施例の紙通し装置にあっては、印刷装置Uから排出されるウェブWの先端部に対して仕立処理を行う仕立装置81と、印刷装置Uから折機FまでのウェブWの走行経路に沿って配設されるガイドレール72と、仕立処理されたウェブWの先端部が結合されてガイドレール72に沿って走行自在な走行体73と、走行体73をガイドレール72に沿って走行駆動する駆動装置74とを設けている。
従って、印刷装置Uの排出側に仕立装置81を設けることで、巻取紙から引き出されたウェブWの先端部を印刷装置Uに通す必要がなくなり、紙通しを行うための作業時間を短縮することで作業性を向上することができる。
即ち、新聞は、記載内容が変わっても、巻取紙(ウェブ)の種類が変わることはほとんどなく、印刷終了後に、給紙装置Rでウェブを切断せずに、印刷装置Uの排出側でウェブを切断することで、仕立装置81は、既に印刷装置Uを通っているウェブWに対して仕立装置が仕立処理を行えばなく、巻取紙から引き出されたウェブWの先端部を印刷装置Uに通す必要がなくなる。
本実施例の紙通し装置では、仕立装置81に印刷装置Uから排出されるウェブWの先端部を載置する作業台91を設けている。従って、ウェブWの先端部を作業台91に載置した状態で仕立処理を行うこととなり、ウェブWの先端部の仕立処理を容易に行うことができる。
本実施例の紙通し装置では、作業台91にウェブWの先端部を保持する保持装置94,95を設けている。従って、保持装置94,95によりウェブWの先端部が保持された状態で、仕立処理を行うこととなり、ウェブWが自重で印刷ユニットU1側に落下することはなく、このウェブWの先端部の仕立処理を精度良く行うことができる。
本実施例の紙通し装置では、作業台91にウェブの先端部を位置決めする幅方向端部位置決め線L1,L2と幅方向中心部位置決め線L3を設けている。従って、ウェブWの先端部を作業台91に載置し、各位置決め線L1,L2,L3によりウェブWの先端部を位置決めした状態で、仕立処理を行うこととなり、ウェブWの先端部の仕立処理を容易に、且つ、高精度に行うことができる。
本実施例の紙通し装置では、印刷装置UよりウェブWの搬送方向の下流側にウェブWを搬送するドラグローラ12を設け、このドラグローラ12に対して着脱自在な支持ローラ85を設けている。従って、切断されたウェブWは、先端部がドラグローラ12と支持ローラ85により挟持され、この状態で仕立処理を行うこととなり、ウェブWの先端部の仕立処理を容易に、且つ、高精度に行うことができる。
本実施例の紙通し装置では、仕立装置81の近傍で走行体73を検出する走行体検出センサ111と、走行体検出センサ111が走行体73を検出したときに駆動装置74を停止する制御装置112を設けている。従って、走行体73を仕立装置81の近傍の所定の位置に適正に停止させることができ、この走行体73に対して仕立処理されたウェブWの先端部を容易に連結することができる。
また、本実施例の紙通し方法にあっては、ウェブWの走行を停止して印刷装置Uから排出されたウェブWを幅方向に切断する切断工程と、切断された下流側のウェブWの先端部に対して仕立処理を行う仕立工程と、ウェブWの走行経路に沿ったガイドレール72における印刷装置Uの排出側の連結位置に走行体73を停止する走行体停止工程と、仕立処理されたウェブWの先端部に走行体73を連結する連結工程と、走行体73を移動してウェブWの先端部を印刷装置Uからウェブパス装置Dを介して折機Fまで通す紙通し工程とを設けている。
従って、ウェブWの走行を停止して印刷装置Uから排出されたウェブWを幅方向に切断し、この切断された下流側のウェブWの先端部に対して仕立処理を行い、仕立処理されたウェブWの先端部を印刷装置Uの排出側の連結位置に停止した走行体73を連結し、折機FまでウェブWを通すこととなり、巻取紙(ウェブW)の種類が変わらなければ、ウェブWの先端部を印刷装置Uに通す必要がなくなり、紙通しを行うための作業時間を短縮することで作業性を向上することができる。
本実施例の紙通し方法では、仕立工程にて、印刷装置Uから排出されたウェブWの先端部を作業台91に載置し、ウェブWの先端部における幅方向の中心より一方側に第1傾斜案内部101cを有する第1案内部材101をウェブ位置決め線L5により固定する第1仕立工程と、ウェブWの先端部における幅方向の中心より他方側に第2傾斜案内部102cを有する第2案内部材102をウェブ位置決め線L5により固定する第2仕立工程とを設けている。従って、ウェブWが走行経路の途中で、スリッタD11により幅方向の中心部で切断された後、ウェブWを適正に走行させることができる。
本実施例の新聞用オフセット輪転印刷機にあっては、この紙通し装置71が設けられるので、紙通しを行うための作業時間を短縮することで作業性を向上することができる。
なお、上述した実施例では、印刷装置Uの排出側で、ウェブWの先端部Waに第1案内部材101と第2案内部材102を固定したが、印刷装置Uの排出側で、ウェブWの先端部Waに第1案内部材101を固定し、スリッタD11の前後で、ウェブWの先端部Waに第2案内部材102を固定してもよい。
また、上述した実施例では、印刷装置Uの排出側で、ウェブWの先端部Waに第1案内部材101と第2案内部材102を固定したが、給紙装置Rで、ウェブWの先端部Waに第1案内部材101と第2案内部材102を固定してもよい。
また、上述した実施例では、各位置決め部を位置決め線L1〜L5としたが、線に限らず、点や記号などを用いてもよい。