JP5941369B2 - 液圧成形方法および液圧成形装置 - Google Patents
液圧成形方法および液圧成形装置 Download PDFInfo
- Publication number
- JP5941369B2 JP5941369B2 JP2012178858A JP2012178858A JP5941369B2 JP 5941369 B2 JP5941369 B2 JP 5941369B2 JP 2012178858 A JP2012178858 A JP 2012178858A JP 2012178858 A JP2012178858 A JP 2012178858A JP 5941369 B2 JP5941369 B2 JP 5941369B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- concave
- convex
- molded product
- surface portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Landscapes
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Description
(1)第1段階:予備成形工程
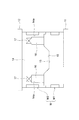
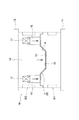
第1絞り金型Mを用い、図4に示すように、第1凹型M1の上にブランクBを載せてセットしてから、図5に示すように、昇降駆動装置を作動して第1凸型M2を第1凹型M1に対して下降し、ブランクBの周縁部をブランクホルダ16で押えて型締めし、図6に示すように、そのまま第1凹型M1に対し第1凸型M2をガススプリング17の付勢力に抗して下死点まで下降してプランクBを加圧し、凹側に液溜め部aが形成される製品形状途中の中間成形品xの段階まで絞り成形する。
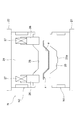
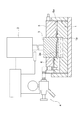
しかる後、図7に示すように、第2絞り金型Nに中間成形品xを搬送し、図8に示すように、第2凹型N1の凹面部20の上に、中間成形品xを、空隙Sを下にして液溜め部aを上向きにセットしてから、図9中に矢示するように、外部からホース等を使って水などの液体Wを液溜め部aに注入する。
M 第1絞り金型
M1 第1凹型
M2 第1凸型
N 第2絞り金型
N1 第2凹型
N2 第2凸型
S 空隙
X 最終成形品
x 中間成形品
a 液溜め部
10・20 凹面部
15・25 凸面部
16・26 ブランクホルダ
Claims (2)
- 固定側の第1凹型と、凸面部が該第1凹型の凹面部と対応する凸形状をなし該凹型に対して昇降自在の第1凸型とで構成する第1絞り金型と、凹面部が製品形状の固定側の第2凹型と、該凹型に対して昇降自在で下死点まで下降したときに凸面部が前記第2凹型の凹面部との間に空隙が形成される前記第1凸型の凸面部と同じ形状の第2凸型とで構成する第2絞り金型を用い、
前記第1絞り金型において、前記第1凹型に対して前記第1凸型を下死点まで下降して板状のブランクを加圧し、凹側に液溜め部が形成される製品形状途中の中間成形品の段階まで加工する予備成形工程と、
前記第2絞り金型において、前記中間成形品を、前記第2凹型の凹面部上に、前記空隙を下にして前記液溜め部を上向きにセットし、該液溜め部に液体を注入してから、前記中間成形品の周縁部を押えて型締めすると同時に前記第2凹型に対し前記第2凸型を下死点まで下降し、前記中間成形品を、前記空隙に押し込んで前記第2凸型の凸面部との間に発生する液圧により前記第2凹型の凹面部に沿って加圧し、製品形状の最終成形品の段階まで残りを一気に成形する最終成形工程と、
からなることを特徴とする、液圧成形方法。 - 固定側の第1凹型と、凸面部が該第1凹型の凹面部と対応する凸形状をなし該凹型に対して昇降自在の第1凸型とで構成する第1絞り金型と、凹面部が製品形状の固定側の第2凹型と、該凹型に対して昇降自在で下死点まで下降したときに凸面部が前記第2凹型の凹面部との間に空隙が形成される前記第1凸型の凸面部と同じ形状の第2凸型とで構成する第2絞り金型とを備える液圧成形装置であって、前記第1絞り金型は、前記第1凹型に対して前記第1凸型を下死点まで下降して板状のブランクを加圧し、凹側に液溜め部が形成される製品形状途中の中間成形品の段階まで予め加工し、前記第2絞り金型は、前記第2凹型の凹面部上に、前記中間成形品を、前記空隙を下にして前記液溜め部を上向きにセットし、該液溜め部に液体を注入してから、前記中間成形品の周縁部をブランクホルダで押えて型締めすると同時に前記第2凹型に対し前記第2凸型を下死点まで下降し、前記中間成形品を、前記空隙に押し込んで前記第2凸型の凸面部との間に発生する液圧により前記第2凹型の凹面部に沿って加圧し、製品形状の最終成形品の段階まで残りを一気に成形してなることを特徴とする、液圧成形装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012178858A JP5941369B2 (ja) | 2012-08-10 | 2012-08-10 | 液圧成形方法および液圧成形装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012178858A JP5941369B2 (ja) | 2012-08-10 | 2012-08-10 | 液圧成形方法および液圧成形装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014036962A JP2014036962A (ja) | 2014-02-27 |
| JP5941369B2 true JP5941369B2 (ja) | 2016-06-29 |
Family
ID=50285487
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012178858A Active JP5941369B2 (ja) | 2012-08-10 | 2012-08-10 | 液圧成形方法および液圧成形装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5941369B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105414325B (zh) * | 2015-12-11 | 2017-11-10 | 湖南大学 | 可适用于大型汽车覆盖件的冲压与局部液压复合成形方法 |
| CN106994483B (zh) * | 2017-04-28 | 2018-11-27 | 湖南大学 | 一种汽车覆盖件拉延模具精确型面加工的方法 |
| CN109513792A (zh) * | 2019-01-22 | 2019-03-26 | 山东小鸭精工机械有限公司 | 拉延工艺及拉延模具组合 |
| CN115740163A (zh) * | 2022-11-15 | 2023-03-07 | 江西洪都航空工业集团有限责任公司 | 一种飞机半盒形件预成形方法及拉深工装 |
| CN117483533B (zh) * | 2024-01-03 | 2024-06-18 | 天津天锻航空科技有限公司 | 一种飞机输油半管类零件的成形方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63149023A (ja) * | 1986-12-10 | 1988-06-21 | Honda Motor Co Ltd | アルミニウム合金製プレス製品の製造方法 |
| JPH05212464A (ja) * | 1992-02-05 | 1993-08-24 | Nippon Steel Corp | 液圧及び金型の併用による金属薄板の成形方法 |
| DE19953522A1 (de) * | 1999-11-05 | 2001-05-17 | Porsche Ag | Verfahren zur Herstellung eines großflächigen Blechteiles, insbesondere eines Karosseriebauteiles für ein Fahrzeug |
| JP2006212695A (ja) * | 2005-02-07 | 2006-08-17 | Toyota Motor Corp | 液圧成形装置および液圧成形方法 |
| US7389665B1 (en) * | 2006-11-30 | 2008-06-24 | Ford Motor Company | Sheet metal forming process |
| JP4972792B2 (ja) * | 2007-11-12 | 2012-07-11 | Jfeスチール株式会社 | 対向液圧成形方法および対向液圧成形装置 |
| DE102010049060A1 (de) * | 2010-10-20 | 2011-06-09 | Daimler Ag | Umformwerkzeug und -verfahren |
| US9174259B2 (en) * | 2011-01-19 | 2015-11-03 | Ford Global Technologies, Llc | Method and apparatus for sharp flanging and trimming sheet metal panels |
-
2012
- 2012-08-10 JP JP2012178858A patent/JP5941369B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2014036962A (ja) | 2014-02-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101786122B (zh) | 冲压成形用金属模具和冲压成形方法 | |
| JP6146483B2 (ja) | プレス成形装置、この成形装置を用いたプレス成形品の製造方法、及びプレス成形品 | |
| KR102064246B1 (ko) | 프레스 성형 방법 및 프레스 성형 장치 | |
| JPWO2013002363A1 (ja) | プレス成形方法 | |
| JPWO2014065290A1 (ja) | プレス加工方法及び底付容器 | |
| WO2015002077A1 (ja) | プレス成形装置およびプレス成形方法 | |
| JP2018164919A5 (ja) | ||
| JP5938074B2 (ja) | 絞り成形方法及び装置 | |
| JP2014036962A (ja) | 液圧成形方法および液圧成形装置 | |
| JP2016221558A (ja) | プレス成形方法及びプレス成形金型 | |
| JP2013000780A (ja) | プレス成形装置 | |
| JPS6358651B2 (ja) | ||
| JP5385732B2 (ja) | プレス成形装置及びプレス成形方法 | |
| GB2448806A (en) | A method and apparatus for gas management in hot blow-forming dies | |
| JP6202019B2 (ja) | プレス成形方法 | |
| KR20220157674A (ko) | 복합 금형 프레스 장치 | |
| JP2008264838A (ja) | プレス型とプレス成形方法 | |
| KR101647211B1 (ko) | 가변금형장치 및 이를 이용한 성형방법 | |
| KR101461793B1 (ko) | 프레스 장치 | |
| JP2018164917A5 (ja) | ||
| CN115921643A (zh) | 冲压成型方法 | |
| CN105899307B (zh) | 用于形成金属片工件的装置 | |
| JP5554424B2 (ja) | 歯形部品の成形方法 | |
| JP2011245525A (ja) | 金属板のプレス成形方法 | |
| JP2010110777A (ja) | 金属板の張出し加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150709 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160408 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20160517 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20160520 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5941369 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: R3D02 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |