JP6064228B2 - レーザ切断装置およびレーザ切断方法 - Google Patents
レーザ切断装置およびレーザ切断方法 Download PDFInfo
- Publication number
- JP6064228B2 JP6064228B2 JP2013109434A JP2013109434A JP6064228B2 JP 6064228 B2 JP6064228 B2 JP 6064228B2 JP 2013109434 A JP2013109434 A JP 2013109434A JP 2013109434 A JP2013109434 A JP 2013109434A JP 6064228 B2 JP6064228 B2 JP 6064228B2
- Authority
- JP
- Japan
- Prior art keywords
- laser
- slit
- chamber
- laser beam
- assist gas
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/14—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/38—Removing material by boring or cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/18—Sheet panels
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
Description
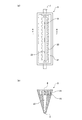
2 レーザ光
3 レーザ走査部
4 レンズ
5 チャンバ
6 透過窓
7 ガス送入口
8 アシストガス
9 スリット
10 積層体
11 治具
21 圧力安定化流路
22 ガス噴出流路
23 オリフィス
61 レーザ加工装置
62 発振器
63 ガルバノヘッド
64 光ファイバー
65 被加工部材
66 レーザ光
67 第1の箱体
68 第2の箱体
69 ガスボンベ
70 吸引装置
Claims (8)
- レーザ発振器と、
前記レーザ発振器から出射されたレーザ光を走査するレーザ走査部と、
加工対象の積層体のレーザ照射面に、前記レーザ走査部によって走査される前記レーザ光を集光するレンズと、
前記レンズと前記積層体との間に配置されたチャンバと、
を備え、
前記チャンバには、前記レーザ光を前記チャンバ内に入射するための透過窓と、前記チャンバ内へアシストガスを導入するためのガス送入口と、前記レーザ光を前記チャンバから出射させ、かつ、前記アシストガスを前記チャンバから噴出させるためのスリットが設けられており、
前記スリットは、前記レーザ光が走査される領域に倣った形状であり、
前記レーザ光の照射位置の前記積層体の厚みが前記アシストガスの噴出によって減少する
ことを特徴とするレーザ切断装置。 - 前記スリットの長手方向の長さが、前記レーザ光が走査される領域の長手方向の長さよりも長いことを特徴とする請求項1に記載のレーザ切断装置。
- 前記スリットの幅が、前記スリットの長手方向において変化することを特徴とする請求項1または2に記載のレーザ切断装置。
- 前記積層体は、厚み20μm以下の金属箔が複数枚積層されたものであることを特徴とする請求項1ないし3のいずれか1項に記載のレーザ切断装置。
- 加工対象の積層体とレンズとの間に配置されたチャンバ内にアシストガスを導入し、前記チャンバのスリットから前記積層体へ向けて前記アシストガスを噴出させる工程と、
レーザ発振器から出射されたレーザ光を、レーザ走査部と、前記レンズと、前記チャンバの透過窓および前記スリットを介して、前記積層体のレーザ照射面に集光させる工程と、
集光した前記レーザ光を前記レーザ走査部により走査させて、前記積層体を切断加工する工程と、
を具備し、
前記スリットは、前記レーザ光が走査される領域に倣った形状であり、
前記レーザ光による前記積層体の切断加工中に、前記アシストガスが前記積層体に向けて噴出されて、前記レーザ光の照射位置の前記積層体の厚みが減少する
ことを特徴とするレーザ切断方法。 - 前記アシストガスの噴出範囲の長手方向の長さが、前記レーザ光が走査される領域の長手方向の長さよりも長いことを特徴とする請求項5に記載のレーザ切断方法。
- 前記アシストガスの噴出流量が、前記レーザ光の走査方向において変化することを特徴とする請求項5または6に記載のレーザ切断方法。
- 前記積層体は、厚み20μm以下の金属箔が複数枚積層されたものであることを特徴とする請求項5ないし7のいずれか1項に記載のレーザ切断方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013109434A JP6064228B2 (ja) | 2013-05-24 | 2013-05-24 | レーザ切断装置およびレーザ切断方法 |
| CN201410160584.9A CN104174995B (zh) | 2013-05-24 | 2014-04-21 | 激光切割装置及激光切割方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013109434A JP6064228B2 (ja) | 2013-05-24 | 2013-05-24 | レーザ切断装置およびレーザ切断方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014226706A JP2014226706A (ja) | 2014-12-08 |
| JP6064228B2 true JP6064228B2 (ja) | 2017-01-25 |
Family
ID=51956492
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013109434A Expired - Fee Related JP6064228B2 (ja) | 2013-05-24 | 2013-05-24 | レーザ切断装置およびレーザ切断方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP6064228B2 (ja) |
| CN (1) | CN104174995B (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020261537A1 (ja) * | 2019-06-28 | 2020-12-30 | 三菱重工業株式会社 | レーザー加工装置 |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10357848B2 (en) | 2015-01-19 | 2019-07-23 | General Electric Company | Laser machining systems and methods |
| CN104607809A (zh) * | 2015-01-29 | 2015-05-13 | 深圳英诺激光科技有限公司 | 一种可提高钻孔质量和钻孔速度的激光钻孔设备 |
| JP6730032B2 (ja) * | 2016-01-15 | 2020-07-29 | 三菱重工業株式会社 | ガスノズル及びレーザガウジング装置 |
| DE102016210042B3 (de) * | 2016-06-07 | 2017-10-19 | Sauer Gmbh | Werkzeugmaschine zum Auftragsschweißen |
| JP6930822B2 (ja) * | 2016-08-31 | 2021-09-01 | 三洋電機株式会社 | 二次電池用電極及び二次電池 |
| JP6931277B2 (ja) * | 2016-08-31 | 2021-09-01 | 三洋電機株式会社 | 二次電池用電極の製造方法、及び二次電池の製造方法 |
| CN107931856A (zh) * | 2017-11-14 | 2018-04-20 | 信利(惠州)智能显示有限公司 | 电子元器件切割方法、喷气装置和切割机 |
| CN110303700A (zh) * | 2019-01-25 | 2019-10-08 | 北京理工大学 | 一种树脂透镜制造方法 |
| CN112171054B (zh) * | 2019-07-03 | 2022-09-09 | 通快激光与系统工程有限公司 | 激光焊接辅助气体施加装置及其制造方法和激光焊接系统 |
| US12257648B2 (en) | 2019-07-31 | 2025-03-25 | Mitsubishi Heavy Industries, Ltd. | Laser processing device |
| JP2021035690A (ja) * | 2019-08-30 | 2021-03-04 | 三菱重工業株式会社 | レーザー加工装置 |
| CN110640411A (zh) * | 2019-09-24 | 2020-01-03 | 大冶威普换热器有限公司 | 一种螺旋折流片的加工方法 |
| CN111203640B (zh) * | 2020-01-19 | 2020-11-20 | 南京航空航天大学 | 一种双激光束双侧同步焊接装置 |
| CN114406456A (zh) * | 2021-08-02 | 2022-04-29 | 北京工业大学 | 一种基于“刀刃形”气流主动调控激光焊接小孔和熔池的保护方法 |
| KR20260055116A (ko) * | 2024-10-16 | 2026-04-23 | 삼성에스디아이 주식회사 | 레이저 선정을 위한 레이저 테스트 장치 및 레이저 테스트 방법 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4002877A (en) * | 1974-12-13 | 1977-01-11 | United Technologies Corporation | Method of cutting with laser radiation and liquid coolant |
| GB1474505A (ja) * | 1974-12-16 | 1977-05-25 | ||
| JPS62104690A (ja) * | 1985-11-01 | 1987-05-15 | Mitsubishi Electric Corp | レ−ザ切断法 |
| JPS6422484A (en) * | 1987-07-17 | 1989-01-25 | Michio Fujii | Device for cutting sheet-shaped lavers |
| JPS6448690A (en) * | 1987-08-17 | 1989-02-23 | Mitsubishi Electric Corp | Cutting method for metal made mesh cloth |
| JPH06170578A (ja) * | 1992-12-04 | 1994-06-21 | Yasuyuki Moriyama | レーザ切断加工用ノズル |
| EP0777913B1 (en) * | 1995-06-27 | 1999-08-25 | Koninklijke Philips Electronics N.V. | Method of manufacturing multilayer electronic components |
| JP2000061669A (ja) * | 1998-08-27 | 2000-02-29 | Toshiba Corp | レーザ加工装置およびその加工方法 |
| JP4186403B2 (ja) * | 2000-10-02 | 2008-11-26 | 富士電機ホールディングス株式会社 | レーザ切断加工方法 |
| KR100865479B1 (ko) * | 2006-12-18 | 2008-10-27 | 코닉시스템 주식회사 | 불활성 가스 분위기 형성장치 및 이를 이용한 레이저어닐링 장치 |
| JP2011125877A (ja) * | 2009-12-16 | 2011-06-30 | Mitsubishi Heavy Ind Ltd | レーザ加工方法及び装置 |
| JP2012221913A (ja) * | 2011-04-14 | 2012-11-12 | Nissan Motor Co Ltd | 電極製造方法及びレーザーカット装置 |
| JP5610486B2 (ja) * | 2011-11-18 | 2014-10-22 | 株式会社日本製鋼所 | レーザ処理装置のガス噴射手段 |
-
2013
- 2013-05-24 JP JP2013109434A patent/JP6064228B2/ja not_active Expired - Fee Related
-
2014
- 2014-04-21 CN CN201410160584.9A patent/CN104174995B/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020261537A1 (ja) * | 2019-06-28 | 2020-12-30 | 三菱重工業株式会社 | レーザー加工装置 |
| JPWO2020261537A1 (ja) * | 2019-06-28 | 2020-12-30 | ||
| JP7081050B2 (ja) | 2019-06-28 | 2022-06-06 | 三菱重工業株式会社 | レーザー加工装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN104174995A (zh) | 2014-12-03 |
| JP2014226706A (ja) | 2014-12-08 |
| CN104174995B (zh) | 2016-05-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2014226706A (ja) | レーザ切断装置およびレーザ切断方法 | |
| CN102049614B (zh) | 接合方法及接合装置 | |
| JP7695398B2 (ja) | レーザー溶接が適用された円筒形二次電池とその製造方法、このような二次電池を含むバッテリーパック及び自動車 | |
| US9168611B2 (en) | Laser cutting method | |
| US11267077B2 (en) | Electrode sheet manufacturing apparatus and power storage device manufacturing method | |
| WO2011016200A1 (ja) | 密閉型電池およびその製造方法 | |
| JP6806057B2 (ja) | 切断装置 | |
| WO2010016182A1 (ja) | 密閉型二次電池及びその製造方法 | |
| JP2017084691A (ja) | 電極シートの製造方法、及び電極シート | |
| CN104364044A (zh) | 焊接装置、焊接方法、以及电池的制造方法 | |
| JP2014136242A (ja) | 重ね溶接方法及び溶接構造体 | |
| JP2022552695A (ja) | レーザービームによってリチウム箔又はリチウム被覆金属箔を加工するための方法 | |
| CN115483367A (zh) | 用于制造电池电极的方法 | |
| JP2007014993A (ja) | レーザを用いたワーク切断方法とレーザ加工装置 | |
| JP2016173972A (ja) | 密閉型電池及びその製造方法 | |
| JP2009012061A (ja) | レーザ加工機 | |
| JP2018089667A (ja) | レーザ切断装置 | |
| JP2013122973A (ja) | 金属箔の接続構造及びその接続方法及びコンデンサ | |
| CN118450959A (zh) | 利用多个激光的加工装置以及方法 | |
| JP6727990B2 (ja) | 二次電池用電極の製造方法、及び二次電池の製造方法 | |
| JP2008515643A (ja) | 106〜109Wcm−2の範囲の放射照度と、10〜50kHzの範囲の繰返し率とを有するレーザを使用する硬質材料の加工処理装置及び加工処理方法 | |
| Patwa et al. | Investigation of different laser cutting strategies for sizing of Li-ion battery electrodes | |
| JP2008055478A (ja) | 仕上げ加工方法 | |
| JP2012066265A (ja) | レーザ加工方法 | |
| WO2017110247A1 (ja) | 電極組立体の製造方法及び電極組立体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20141006 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20141015 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160128 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20161025 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20161101 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20161129 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6064228 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| LAPS | Cancellation because of no payment of annual fees |