JP6108523B2 - センサを備えた測定ツール - Google Patents
センサを備えた測定ツール Download PDFInfo
- Publication number
- JP6108523B2 JP6108523B2 JP2012267860A JP2012267860A JP6108523B2 JP 6108523 B2 JP6108523 B2 JP 6108523B2 JP 2012267860 A JP2012267860 A JP 2012267860A JP 2012267860 A JP2012267860 A JP 2012267860A JP 6108523 B2 JP6108523 B2 JP 6108523B2
- Authority
- JP
- Japan
- Prior art keywords
- band
- sensor
- shaped member
- measurement
- ultrasonic sensor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
Description
なお、配管等は、曲率のある面となっているため、超音波センサを配管等の表面に適切に密着させる必要がある。
配管1のある周における板厚分布を測定するためには、例えば、図10に示すように、配管1の周方向に沿い一定ピッチ(例えば45°ピッチ)で8カ所(A位置,B位置,C位置,D位置,E位置・・・H位置(但しH位置は図示省略))に、先ず、マーキングを施す。
(1) 板厚測定をするには、配管1などの測定ポイントにマーキングを施し、超音波センサ2を移動させながら各点で測定を実施している。
このため、マーキングの手間が必要であり、また、測定回数ごとの位置ずれが発生し、問題となっていた。
(2) 測定対象物の板厚値分布(ライン状分布、面状分布)を知るためには、超音波センサ2を複数箇所に移動させて同条件で測定する必要がある。
しかし、押し付け力のバラツキや、測定面(配管1の表面)に対する超音波センサ2の探触面の傾きなどのバラツキにより、誤差が発生することがある。
(3) 通常の超音波センサ2は、配管1などの曲率部に倣いにくく、安定した測定が困難であった。
また、測定中ずっと超音波センサ2を同じ位置・姿勢に保持しておく必要があるが、配管1などの曲面では安定した保持・固定が困難である。
これらのことから、測定精度が悪化していた。
可撓性を有するバンド状部材と、このバンド状部材の内周面に可撓性と弾性を有する弾性部材を介して取り付けられている複数のセンサとで構成されており、
前記バンド状部材は金属製のバンド部を有し、
前記センサは、一対の電極を有し、
前記一対の電極の一方は前記バンド部に電気的に接続されると共に、前記一対の電極の他方は信号線に電気的に接続されていることを特徴とする。
前記バンド状部材は、可撓性を有するバンド部と、前記バンド部の始端部分と終端部分とを連結するクランプ部とでなり、
前記バンド部にはコネクタボックスが備えられ、
前記信号線は前記コネクタボックスにまで伸びていることを特徴とする。
前記弾性部材は、更に絶縁性を有しており、
前記センサは超音波センサであることを特徴とする。
前記センサは渦電流探傷センサであることを特徴とする。
また、このように、複数のセンサを均一な力でもって被測定対象物に接触させることができるため、測定精度が向上する。
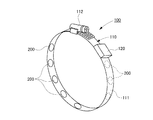
図1は本発明の実施例1に係る、センサを備えた測定ツール100を示す。この測定ツール100は、バンド状部材110の内周面に、複数の薄型の超音波センサ200を周方向に沿い一定間隔をあけて備え、更にバンド状部材110の外周面の一箇所にコネクタボックス120を備えた構成になっている。
なお超音波センサ200は、その厚さは極めて薄いが(例えば1mm以下)、図2及び図3では、各構成部品を認識できるように、超音波センサの厚さを拡大して示している。また、図3では絶縁フィルムは図示省略している。
この振動子210は薄いため、全体として可撓性を有している。
なお、各超音波センサ200から引き出された信号線214,215は、コネクタボックス120にまで伸びているが、図1では信号線214,215及び絶縁フィルム216の図示は省略し、図3では一対の信号線214,215のみを図示している。
先ず、測定対象物である配管等の表面のうち、測定箇所に接触媒質を塗布する。
次に、測定ツール100を配管等の測定箇所を一周する状態で巻いてから、バンド状部材110により配管等を締め付けクランプ部112によりクランプする。クランプ部112はネジ締めをすることにより、バンド部111を締め付けることができると共にバンド部111の始端部と終端部をクランプすることができる。
なお、弾性部材201は、振動子210とバンド部111とを電気的に絶縁する機能も果たしている。
また均等な力で、各超音波センサ200を配管等の表面に押し付けて密着することができるので、板厚測定の精度が向上する。
この場合、金属製のバンド部111が各超音波センサ200Aに共通のグラウンド(GND)としての機能を果たしている。他の部分の構成は、図2及び図3に示す超音波センサ200と同じである。
この場合、金属製のバンド部111が各超音波センサ200Bに共通のグラウンド(GND)としての機能を果たしている。他の部分の構成は、図2及び図3に示す超音波センサ200と同じである。
本発明の実施例2に係る、センサを備えた測定ツール100Aを、図6を参照して説明する。
マグネットシートからなるバンド状部材110Aの内周面には、周方向に沿い一定間隔をあけて、超音波センサ200が取り付けられている。超音波センサ200は、実施例1と同様に、絶縁性と可撓性及び弾性を有する弾性部材を介して、バンド状部材110Aの内周面に取り付けられている。
図示はしないが、信号線は、各超音波センサ200から引き出されてから伸びてコネクタボックス120に集約されている。
つまりネジ締めなどの作業を要することなく、測定ツール100Aの脱着を簡易に行うことができる。
本発明の実施例3に係る、センサを備えた測定ツール100Bを、図7を参照して説明する。
マグネットシートからなるバンド状部材110Bの内周面には、軸方向の複数箇所(この例では3箇所)において周方向に沿い一定間隔をあけて、超音波センサ200が取り付けられている。つまりバンド状部材110Bの内周面の軸方向及び周方向に分散して超音波センサ200が配置されている。
超音波センサ200は、実施例1と同様に、絶縁性と可撓性及び弾性を有する弾性部材を介して、バンド状部材110Aの内周面に取り付けられている。
図示はしないが、信号線は、各超音波センサ200から引き出されてから伸びてコネクタボックス120に集約されている。
つまりネジ締めなどの作業を要することなく、測定ツール100Bの脱着を簡易に行うことができる。
更に、周方向だけでなく軸方向も含めた面での板厚測定ができ、板厚値の面的分布を瞬時に測定することが可能となる。
前述した実施例3に係る測定ツール100Bと、測定器50と、表示器60を備えた板厚測定装置を、実施例4として図8を参照して説明する。
2 超音波センサ
50 測定器
60 表示器
100、100A、100B センサを備えた測定ツール
110、110A、110B バンド状部材
111 バンド部
112 クランプ部
200、200A、200B 超音波センサ
201 弾性部材
210 振動子
211 下部電極
212 圧電素子
213 上部電極
214、215 信号線
216 絶縁フィルム
Claims (4)
- 可撓性を有するバンド状部材と、このバンド状部材の内周面に可撓性と弾性を有する弾性部材を介して取り付けられている複数のセンサとで構成されており、
前記バンド状部材は金属製のバンド部を有し、
前記センサは、一対の電極を有し、
前記一対の電極の一方は前記バンド部に電気的に接続されると共に、前記一対の電極の他方は信号線に電気的に接続されている、
ことを特徴とするセンサを備えた測定ツール。 - 前記バンド状部材は、可撓性を有するバンド部と、前記バンド部の始端部分と終端部分とを連結するクランプ部とでなり、
前記バンド部にはコネクタボックスが備えられ、
前記信号線は前記コネクタボックスにまで伸びている、
ことを特徴とする請求項1に記載のセンサを備えた測定ツール。 - 前記弾性部材は、更に絶縁性を有しており、
前記センサは超音波センサであることを特徴とする請求項1または請求項2に記載のセンサを備えた測定ツール。 - 前記センサは渦電流探傷センサであることを特徴とする請求項1または請求項2
に記載のセンサを備えた測定ツール。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012267860A JP6108523B2 (ja) | 2012-12-07 | 2012-12-07 | センサを備えた測定ツール |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012267860A JP6108523B2 (ja) | 2012-12-07 | 2012-12-07 | センサを備えた測定ツール |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014115128A JP2014115128A (ja) | 2014-06-26 |
| JP6108523B2 true JP6108523B2 (ja) | 2017-04-05 |
Family
ID=51171293
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012267860A Expired - Fee Related JP6108523B2 (ja) | 2012-12-07 | 2012-12-07 | センサを備えた測定ツール |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6108523B2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6557125B2 (ja) * | 2015-11-27 | 2019-08-07 | 日立Geニュークリア・エナジー株式会社 | 超音波減肉検査方法および検査装置 |
| KR101835266B1 (ko) * | 2017-05-11 | 2018-04-19 | 김영섭 | 소화 물질 상태 관리 장치 |
| DE202017105712U1 (de) | 2017-09-20 | 2019-02-25 | Rosen Swiss Ag | Sensorvorrichtung |
| GB2582562B (en) * | 2019-03-22 | 2021-07-21 | Novosound Ltd | Ultrasonic device |
| JP7585154B2 (ja) * | 2021-07-21 | 2024-11-18 | 日立Geニュークリア・エナジー株式会社 | 超音波センサシステム |
| JP7486648B1 (ja) | 2023-08-21 | 2024-05-17 | 東亜非破壊検査株式会社 | フレキシブル型センサの配管取付け用アタッチメント |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5343587A (en) * | 1976-10-01 | 1978-04-19 | Shimizu Construction Co Ltd | Ultrasonic flaw detecting method for reinforcing bar |
| JPS59105505A (ja) * | 1982-12-09 | 1984-06-18 | Ntn Toyo Bearing Co Ltd | 渦電流式位置検出器及びその製造方法 |
| JPS6397852U (ja) * | 1986-12-16 | 1988-06-24 | ||
| JPH06347249A (ja) * | 1993-06-04 | 1994-12-20 | Japan Energy Corp | 肉厚測定装置 |
| JP2005180098A (ja) * | 2003-12-22 | 2005-07-07 | Matsushita Electric Works Ltd | 雨樋構造 |
| US7852073B2 (en) * | 2007-06-25 | 2010-12-14 | Southwest Research Institute | Method and device for long-range torsional guided-wave inspection of piping with a partial excitation and detection around the pipe circumference |
| JP5440205B2 (ja) * | 2010-01-22 | 2014-03-12 | 株式会社ジェイテクト | 変位センサ装置及び転がり軸受装置 |
| US8264129B2 (en) * | 2010-07-21 | 2012-09-11 | General Electric Company | Device and system for measuring material thickness |
| JP5485124B2 (ja) * | 2010-12-10 | 2014-05-07 | 三菱重工業株式会社 | ガイド波センサ設置方法及びガイド波検査方法 |
-
2012
- 2012-12-07 JP JP2012267860A patent/JP6108523B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2014115128A (ja) | 2014-06-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2014115128A (ja) | センサを備えた測定ツール | |
| US8018228B2 (en) | High resolution and flexible eddy current array probe | |
| JP5342608B2 (ja) | 材料厚みを測定する装置及びシステム | |
| US7765710B2 (en) | Apparatus and method for measuring diameter of hole | |
| KR20090089806A (ko) | 응력 변환기를 패스너에 장착하는 방법 및 장치 | |
| JPS5812525B2 (ja) | 振動型ワイヤ−ストレ−ンゲ−ジ | |
| US9170239B2 (en) | Magnetostrictive sensor having crimped magnetostrictive strip for high temperature operation | |
| JP2017015707A (ja) | 軸力測定装置、軸力測定方法、超音波検査装置、超音波検査方法及びこれに用いる垂直探触子固定治具 | |
| JP6328760B2 (ja) | 材料検査装置 | |
| WO2019234502A3 (en) | Condition monitoring of ultrasonic transducers and probes | |
| CN107466255A (zh) | 柔性超声换能器及换能器区块 | |
| JP2001272319A (ja) | 疲労損傷予知装置及びその方法 | |
| CN103376230A (zh) | 用于附连感测装置的设备、系统和方法 | |
| CN101639392B (zh) | 非插入式轴扭矩测量装置 | |
| CN219842378U (zh) | 一种可更换声头的超声探头 | |
| KR101626667B1 (ko) | 자기변형 초음파 변환기 고정장치 및 고정방법 | |
| KR100983674B1 (ko) | 초음파 탐촉자의 입사점 및 굴절각 자동 측정장치 | |
| TWI860105B (zh) | 平板結構損傷監測裝置及其實施方法 | |
| CN207232370U (zh) | 一种变压器局部放电超声检测仪线性误差的检验电路 | |
| CN223596710U (zh) | 一种钢筋重量偏差尺寸测量装置 | |
| JP2015087337A (ja) | 超音波探触子、腐食検知装置及び腐食検知方法 | |
| JP4735075B2 (ja) | き裂深さ測定器用センサおよびき裂深さ測定器 | |
| JP2019203809A (ja) | Pc構造物の劣化現象検査用の移動型aeセンサ | |
| US20140036633A1 (en) | Ultrasonic probe | |
| US12484449B2 (en) | Sensor device and method for manufacturing sensor device |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150911 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20160620 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160628 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160819 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20170207 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20170207 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20170303 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6108523 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |