JP6206868B2 - ポーラスメタル材料の製造方法及びポーラスメタル材料 - Google Patents
ポーラスメタル材料の製造方法及びポーラスメタル材料 Download PDFInfo
- Publication number
- JP6206868B2 JP6206868B2 JP2013049847A JP2013049847A JP6206868B2 JP 6206868 B2 JP6206868 B2 JP 6206868B2 JP 2013049847 A JP2013049847 A JP 2013049847A JP 2013049847 A JP2013049847 A JP 2013049847A JP 6206868 B2 JP6206868 B2 JP 6206868B2
- Authority
- JP
- Japan
- Prior art keywords
- porous metal
- metal
- alloy
- metal material
- porous
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000007769 metal material Substances 0.000 title claims description 119
- 238000004519 manufacturing process Methods 0.000 title claims description 23
- 229910052751 metal Inorganic materials 0.000 claims description 106
- 239000002184 metal Substances 0.000 claims description 106
- 239000000463 material Substances 0.000 claims description 49
- 239000000956 alloy Substances 0.000 claims description 36
- 229910045601 alloy Inorganic materials 0.000 claims description 36
- 238000002844 melting Methods 0.000 claims description 23
- 230000008018 melting Effects 0.000 claims description 23
- 238000005245 sintering Methods 0.000 claims description 9
- 238000002156 mixing Methods 0.000 claims description 7
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 description 22
- 239000011148 porous material Substances 0.000 description 15
- 125000006850 spacer group Chemical group 0.000 description 15
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 15
- 238000000034 method Methods 0.000 description 12
- 239000002245 particle Substances 0.000 description 12
- 239000011780 sodium chloride Substances 0.000 description 11
- 239000000843 powder Substances 0.000 description 7
- 238000010008 shearing Methods 0.000 description 6
- 150000003839 salts Chemical class 0.000 description 5
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 4
- 239000002195 soluble material Substances 0.000 description 4
- 229910052719 titanium Inorganic materials 0.000 description 4
- 239000010936 titanium Substances 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 239000010419 fine particle Substances 0.000 description 3
- 229910001069 Ti alloy Inorganic materials 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000000748 compression moulding Methods 0.000 description 2
- 238000011049 filling Methods 0.000 description 2
- 238000003756 stirring Methods 0.000 description 2
- 229910001111 Fine metal Inorganic materials 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000004090 dissolution Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000007777 multifunctional material Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000009834 vaporization Methods 0.000 description 1
- 230000008016 vaporization Effects 0.000 description 1
Images


Landscapes
- Powder Metallurgy (AREA)
Description
しかしながら、ポーラスメタルは気孔を有しているため、加工の際に荷重が加わると、気孔の部分がつぶれて塑性変形しやすい。
そのため、所望の3次元形状を有するポーラスメタルを作製することが困難であった。
また、金属又は合金の融点よりも低い温度でポーラスメタル材料を製造することも可能になる。
従って、金属又は合金よりも融点が低い非金属材料を使用しても、ポーラスメタル材料を製造することができるので、融点の高い金属又は合金でもポーラスメタル材料を製造することができ、また、非金属材料の選択の範囲を広げることができる。
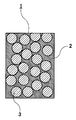
図1に示すように、このポーラスメタル材料1は、内部に孔が形成されたポーラスメタル2と、孔の内部全体を埋めて形成された非金属材料3とから成る。
ポーラスメタル2には、例えば、アルミニウムやチタン、並びにこれらの合金を使用することができる。
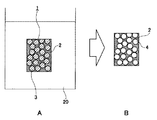
図2Aに示すように、塩(塩化ナトリウム)等の水溶性の非金属材料3をポーラスメタル2の孔の内部に含む、ポーラスメタル材料1を、水20に浸けることによって、非金属材料3の塩を除去する。
その結果、図2Bに示すように、内部に気孔4が形成されたポーラスメタル2が得られる。
従って、上述のように水に浸けた場合、ポーラスメタル材料全体では、水と触れる側であるポーラスメタル材料の外側から、水溶性の非金属材料3が抜けていく。
条件を選定することにより、非金属材料3が、数時間から数日かけて徐々に抜けていくようにすることも可能である。
なお、非金属材料3が徐々に抜けていく条件を選定した場合は、図2Bに示したように完全に非金属材料3が抜ける前に、水から取り出すことにより、ポーラスメタル2の孔の内部の一部に非金属材料3を残すことが可能になる。
これにより、ポーラスメタル材料1を所望の形状に加工する際に、荷重が加わることによって塑性変形することを抑制できる。
従って、切削加工できる特性を有し、ポーラスメタル材料1を所望の形状に加工することが可能になる。
このため、ポーラスメタル2の金属又は合金に、チタンやチタン合金等の融点の高い材料を使用した場合において、非金属材料3の材料選択を幅広くすることが可能になる。
その場合には、例えば図2A〜図2Bに示した水に浸ける工程のように、ポーラスメタル2の孔の内部の非金属材料3を全部又は一部除去する工程を行って、気孔を形成すれば良い。非金属材料3を全部又は一部除去することにより、軽量化や気孔を利用した機能の発現が可能になる。また、ポーラスメタル材料1を所望の形状に加工した後に非金属材料3を全部除去することにより、所望の形状を有するポーラスメタルを作製することが可能になる。
本実施の形態のポーラスメタル材料は、内部に孔が形成されたポーラスメタルと、孔の内部の一部に形成された非金属材料とから成る。
即ち、図1に示した先の実施の形態の構成から、孔の内部の非金属材料が一部除去された構成である。
ポーラスメタル及び非金属材料には、先の実施の形態と同様の材料を使用することができる。
なお、本実施の形態は、ポーラスメタルの全ての孔の内部が非金属材料で埋められている構成と、ポーラスメタルの全ての孔の内部に非金属材料が無い構成との中間の構成である。個々の孔を見た場合には、内部が非金属材料で完全に埋められている孔や、内部に非金属材料が無い孔が存在していても構わない。
これにより、ポーラスメタル材料を所望の形状に加工する際に、荷重が加わることによって塑性変形することを抑制できる。
従って、切削加工できる特性を有し、ポーラスメタル材料を所望の形状に加工することが可能になる。
また、先の実施の形態のポーラスメタル材料より強度が下がるので、強度がある程度下がった方が加工しやすい場合に好適である。
このため、ポーラスメタルの金属又は合金に、チタンやチタン合金等の融点の高い材料を使用した場合において、非金属材料の材料選択を幅広くすることが可能になる。
その場合には、例えば水に浸ける工程のように、ポーラスメタルの孔の内部の非金属材料を全て除去する工程を行えば良い。非金属材料を全部除去することにより、さらなる軽量化や気孔を利用した機能の強化が可能になり、また、所望の形状を有するポーラスメタルを作製することが可能になる。
しかしながら、この方法では、スペーサーとなる非金属材料の融点が金属の融点よりも高いことが必要になる。そのため、ポーラスメタルの金属又は合金と、スペーサーとなる非金属材料との材料の組み合わせが限られてしまう。特に、チタン等の融点の高い金属を使用すると、非金属材料にはさらに融点の高い材料(例えば、セラミック)しか使用できなくなる。
本発明では、金属又は合金の融点よりも低い温度で、ポーラスメタル材料を作製することが可能な製造方法、具体的には、金属又は合金の粒子と非金属材料の粒子とを混合した後、摩擦熱と荷重とせん断力により、混合した金属又は合金の粒子と非金属材料を焼結させる方法を採用する。
この方法によれば、摩擦熱を利用して、金属又は合金の融点よりも低い温度で焼結させることができる。このため、金属又は合金よりも融点が低い非金属材料を使用することが可能になる。また、従来の圧縮成形により焼結させる方法よりも、低い温度で焼結させることができる。
本実施の形態では、上述した摩擦熱と荷重とせん断力により、ポーラスメタル材料を製造する。
まず、図3Aに示すように、アルミニウム等のポーラスメタルの原料の金属微粉末11と、塩(塩化ナトリウム)等の非金属材料から成るスペーサー粒子12とを用意する。
次に、図3Bに示すように、容器21中で攪拌羽22等を使用することにより、金属微粉末11とスペーサー粒子12とを混合する。
次に、図3Cに示すように、摩擦熱と荷重とせん断力を利用して、型23の内部に収納した金属微粉末11とスペーサー粒子12に対して、治具24を回転させながら荷重を加えることによって、摩擦熱とせん断力で金属微粉末11とスペーサー粒子12とを焼結させる。
これにより、非金属材料3(スペーサー粒子12)をポーラスメタル2の孔の内部に含む、ポーラスメタル材料1を製造することができる。
そして、先端部が平坦な円柱状の治具(ツール)24を、回転させながら穴27の上部から押し込むことにより、治具(ツール)24と母材(金属板26及び金属微粉末11)との摩擦により生じる摩擦熱及びせん断力、並びに、押込み時の荷重により、原材料粉末が焼結する。
そして、図5に斜視図を示すように、ある程度広い面積で形成された、金属微粒子及びスペーサー粒子の混合層31体の上で、円柱状の治具(ツール)34を使用する。なお、図5では、混合層31の周囲の金型の図示は省略している。
図5に示すように、ツール34を矢印bで示すように所定の回転数で回転させながら、ツール34を矢印aで示す方向(下方向)に押圧する。そして、矢印cで示すように、ツール34を移動させる。矢印cの方向へ移動して向こう側の端部付近まで達したら、ツール34を矢印cとは垂直な方向に移動させて矢印cと平行な方向への移動とツール34の押厚による荷重と回転による摩擦熱及びせん断力とを加えて、焼結する。以降、同様の操作を繰り返して、混合層31全体を焼結する。
このようにして、ポーラスメタル2の孔の内部全体にスペーサーの非金属材料3が形成された、ポーラスメタル材料1を製造することが可能になる。
Alの微粒子とNaClの粒子とを混合して、図4に示した製造工程によって、図1に示した構成のポーラスメタル材料1を作製した。
そして、このように作製したポーラスメタル材料1の試料を複数用意して、水に浸けない試料(NaCl残存率100%)と、水に浸けてNaClを完全に除去した試料(NaCl残存率0%)を作製した。
得られた圧力−歪み曲線を、図6に示す。
そして、これら2つの試料で、強度に大きな差があり、曲線の傾きからヤング率にも大きな差があることがわかる。
なお、NaClを一部除去した場合には、残存率100%と残存率0%の中間の特性を示すと推測される。
Claims (6)
- 金属又は合金と、非金属材料を混合する工程と、
摩擦熱と荷重とせん断力により、混合した前記金属又は前記合金と前記非金属材料とを焼結する工程とを有して、
前記金属又は合金から成るポーラスメタルに存在する全ての孔の内部全体を埋めて前記非金属材料が形成されたポーラスメタル材料を製造する
ポーラスメタル材料の製造方法。 - 金属又は合金と、非金属材料を混合する工程と、
摩擦熱と荷重とせん断力により、混合した前記金属又は前記合金と前記非金属材料とを焼結する工程と、
前記非金属材料の一部を除去する工程とを有して、
前記金属又は合金から成るポーラスメタルに存在する全ての孔の内部の一部に前記非金属材料が形成されたポーラスメタル材料を製造する
ポーラスメタル材料の製造方法。 - 切削加工できる特性を有する前記ポーラスメタル材料を製造する、請求項1又は請求項2に記載のポーラスメタル材料の製造方法。
- 前記非金属材料に、前記金属又は前記合金の融点よりも低い融点を有する非金属材料を使用する、請求項1〜請求項3のいずれか1項に記載のポーラスメタル材料の製造方法。
- 金属又は合金から成るポーラスメタルと、
前記ポーラスメタルに存在する全ての孔の内部の一部に形成され、前記ポーラスメタルの前記金属又は前記合金よりも融点が低い非金属材料を有する
ポーラスメタル材料。 - 切削加工できる特性を有する請求項5に記載のポーラスメタル材料。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013049847A JP6206868B2 (ja) | 2013-03-13 | 2013-03-13 | ポーラスメタル材料の製造方法及びポーラスメタル材料 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013049847A JP6206868B2 (ja) | 2013-03-13 | 2013-03-13 | ポーラスメタル材料の製造方法及びポーラスメタル材料 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014173181A JP2014173181A (ja) | 2014-09-22 |
| JP6206868B2 true JP6206868B2 (ja) | 2017-10-04 |
Family
ID=51694731
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013049847A Expired - Fee Related JP6206868B2 (ja) | 2013-03-13 | 2013-03-13 | ポーラスメタル材料の製造方法及びポーラスメタル材料 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6206868B2 (ja) |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5216681B2 (ja) * | 1973-05-04 | 1977-05-11 | ||
| JPH09194274A (ja) * | 1996-01-16 | 1997-07-29 | Nissan Motor Co Ltd | 焼結体の切削性向上剤及び切削性に優れた焼結材料 |
| JP5881148B2 (ja) * | 2011-10-07 | 2016-03-09 | 国立大学法人群馬大学 | ポーラスメタルの製造方法 |
-
2013
- 2013-03-13 JP JP2013049847A patent/JP6206868B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2014173181A (ja) | 2014-09-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Bekoz et al. | Effects of carbamide shape and content on processing and properties of steel foams | |
| SG192889A1 (en) | Methods of forming polycrystalline compacts, cutting elements and earth-boring tools | |
| JP7008027B2 (ja) | 溶融および熱間等方加圧による製造方法 | |
| US20130216815A1 (en) | Composite materials and methods and apparatus for making same | |
| JP6681079B2 (ja) | アルミニウム合金基複合材料の製造方法及びアルミニウム合金基複合材料 | |
| JP6447969B2 (ja) | 多孔質層の作製方法、金属と樹脂との接合方法、多孔質層、金属と樹脂との接合構造 | |
| JP2015522717A (ja) | アルミニウム合金フォームの鋳造による製造方法 | |
| JP2014173181A (ja) | ポーラスメタル材料の製造方法及びポーラスメタル材料 | |
| JP5881148B2 (ja) | ポーラスメタルの製造方法 | |
| Nishiyabu | Powder space holder metal injection molding (PSH-MIM) of microporous metals | |
| JP7281164B2 (ja) | ポーラスマグネシウム製造方法 | |
| US11680449B2 (en) | Polycrystalline diamond compact with increased leaching surface area and method of leaching a polycrystalline diamond compact | |
| Unver et al. | Ni-625 superalloy foam processed by powder space-holder technique | |
| JP2002285203A (ja) | 高強度多孔質体の製造方法 | |
| Zhao | Porous metallic materials produced by P/M methods | |
| JP2019171441A (ja) | ベースメタル一体型オープンポーラスメタル及びその製造方法 | |
| Bulduk et al. | The microstructure and mechanical properties of porous structures produced from Alsi10mg by direct metal laser sintering | |
| JP2013144155A (ja) | インプラントの製造方法 | |
| CN107206498B (zh) | 具有加速催化剂的完全浸出的过渡层的固体多晶金刚石 | |
| JP2017075357A (ja) | 予備成形体およびそれを用いた金属基複合材料ならびにその製造方法 | |
| WO2006087973A1 (ja) | 多孔質金属体の製造方法、多孔質金属体および多孔質金属体構造物 | |
| JP6414965B2 (ja) | 多孔質層の作製方法、相互浸透層の作製方法、金属と樹脂との接合方法 | |
| JP2003171704A (ja) | 衝撃吸収用多孔質体及びその製造方法 | |
| JP2025096980A (ja) | 多孔質材及びその製造方法 | |
| US20170190851A1 (en) | Composite core structure and method |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160215 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20161115 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20161129 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170126 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170404 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20170808 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20170829 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6206868 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |