JP6237130B2 - 複合プレートおよびその製造方法 - Google Patents

複合プレートおよびその製造方法 Download PDF

Info

Publication number
JP6237130B2
JP6237130B2 JP2013230681A JP2013230681A JP6237130B2 JP 6237130 B2 JP6237130 B2 JP 6237130B2 JP 2013230681 A JP2013230681 A JP 2013230681A JP 2013230681 A JP2013230681 A JP 2013230681A JP 6237130 B2 JP6237130 B2 JP 6237130B2
Authority
JP
Japan
Prior art keywords
composite plate
zirconia
sintered body
fiber reinforced
plate according
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2013230681A
Other languages
English (en)
Other versions
JP2015089656A (ja
Inventor
勲 山下
勲 山下
紘平 今井
紘平 今井
山内 正一
正一 山内
津久間 孝次
孝次 津久間
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Tosoh Corp
Original Assignee
Tosoh Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Tosoh Corp filed Critical Tosoh Corp
Priority to JP2013230681A priority Critical patent/JP6237130B2/ja
Publication of JP2015089656A publication Critical patent/JP2015089656A/ja
Application granted granted Critical
Publication of JP6237130B2 publication Critical patent/JP6237130B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Laminated Bodies (AREA)
  • Compositions Of Oxide Ceramics (AREA)

Description

本発明は、意匠性が高く、耐擦傷性、耐衝撃性を有する、ジルコニアと繊維強化プラスチックスとの複合プレートおよびその製造方法に関する。
近年、スマートフォン等に代表される携帯用電子機器において耐擦傷性、耐衝撃性の優れた部材への需要が高まっている。特に携帯用電子機器の外装部材は、厚み2mm以下の薄板形状で且つ、落下等の衝突にも耐えなくてはならないため、とりわけ耐衝撃性の高い材質が要求されている。
外装用部材として使用されている材質は、金属、樹脂、ガラスなどがあるが、耐擦傷性、高い意匠性のためガラス素材が広く用いられている。現在使用されているガラス素材は、イオン交換によって強化された強化ガラスである。この強化ガラスにおいては、イオン交換によってガラス表面に数十μm程度の強化層を生成し、表面に圧縮応力を発生させ傷の進展を防いでいる。しかしながら強化ガラスの強化機構は、強化層に由来するため、次に示すような課題があり更なる改善が求められている。
(1)強化層を超える傷が入ると直ちに破壊してしまうおそれがある。
(2)ガラス自体のビッカース硬度は600程度であり、金属、コンクリート等との接触により容易に傷が付き、使用に伴う加傷により強度が著しく低下することがある。
(3)強化ガラスにおいては、強化処理後に加工することが出来ない。
(4)化学強化処理したものであっても、端面の加工傷の存在により端面強度が低下することがある。
(5)強化ガラスの破壊により細かな鋭利な破片を生ずる。
(6)切断・加工後に強化処理をするため、表面凹凸が発生し、反射させた像がゆがむ等意匠性が低下する。
一方、セラミックスは耐熱性、耐摩耗性、耐食性に優れていることから、産業部材用途に広く使用されている。とりわけジルコニアセラミックスは高強度、高靭性かつ高硬度で耐擦傷性を有しており、更に着色による意匠性の向上が容易であることから、時計部材などへの使用が進んでいる。
また、携帯用電子機器等の外装部材へのセラミックスの使用も検討されているが、特に携帯用電子機器の外装部材の場合、耐衝撃性を向上するために部材を厚くすると、部材が重くなり実用的ではなかった。また、部材を軽量化のために薄くすると、落下、衝突等の衝撃に対する部材の耐性が十分でなく、容易に割れてしまい使用することが出来なかった。
セラミックス部材の耐衝撃性の向上については、セラミックス板を繊維強化プラスチックスと接合し砲弾や弾丸などの飛翔体の貫通を防ぐといった、いわゆる合わせガラスと類似した方法が提案されている(例えば、特許文献1、特許文献2等参照)。特許文献1には、厚さ8mmのアルミナ、炭化ケイ素を繊維強化プラスチックスに接合したものが報告されている。
携帯用電子機器などの外装部材には、製品自重程度(100g程度)の衝撃物の自由落下に対する耐われ性が必要である。従来の方法では、厚いセラミックスを使用せざるを得ないため、部材重量が増加してしまい携帯用外装部材としては使用することは出来なかった。軽量化のためには、薄板で耐われ性を向上させることが必須であるが、これまでに厚さ2mm以下のジルコニア板において落下、衝突等の衝撃に対する耐われ性を向上させた耐衝撃部材およびその製造方法は存在しなかった。
本発明者らは、薄いジルコニアと繊維強化プラスチックを複合化することで、軽量かつ高い耐衝撃性を有する複合プレートを開発した。更にバルクのジルコニア(1mm以上の厚みを有するジルコニア質焼結体のみであり複合プレートではない)と同等の高い意匠性を維持するためには、複合プレートのジルコニア表面形状における長周期の平坦性が重要との知見を見出し本発明を完成するに至った。
特開2008−162164号公報 特開2009−264692号公報
携帯用電子機器の部材としてジルコニアセラミックスを使用する場合、その耐衝撃性を向上するために部材を厚くする必要があり、未だ改良の余地があった。本発明は、意匠性に優れ、かつ耐衝撃性、特に衝撃による耐われ性を向上させたジルコニア質焼結体と繊維強化プラスチックスとの複合プレートおよびその製造方法に関する。
上記の課題を鑑み、本発明者らは、ジルコニア薄板の鋼球落下における破壊現象を詳細に検討した。その結果、鋼球の落下衝撃によりセラミックス板がたわみ、曲げモーメントが発生し、インパクト面の裏側の面のインパクト点近傍より引っ張り破壊が生じていることを見出した。また材料の弾性率が小さいものほど、衝撃により大きく変形し、長い時間をかけて衝撃を吸収することで、インパクト面の裏面にかかる最大引っ張り応力の絶対値が減少することを見出した。
本発明者らは、上記の知見を基に鋭意検討することで、ジルコニア薄板(弾性率200GPa)の裏面に繊維強化プラスチックスを配置し、両者を密着固定し、ジルコニア質焼結体の表面凹凸を制御することで、衝撃変形能をジルコニア薄板に付与し、最大引っ張り応力の低減を図ると共に、引っ張り応力が発生する裏面を繊維強化プラスチックスとし、専ら圧縮応力が発生するインパクト面をジルコニア薄板とする構造を実現し、ジルコニア薄板の耐衝撃性を向上させることを見出し、本発明を完成するに至った。
すなわち、本発明は、ジルコニア質焼結体、繊維強化プラスチックスが積層し、互いに密着固定されてなる厚み2mm以下の複合プレートであって、1cmあたりのジルコニア表面の凹凸の差の最大値が50μm以下の平坦性を有する複合プレート及びその製造方法に関する。
以下、本発明を詳細に説明する。
本発明の複合プレートは、ジルコニア質焼結体、繊維強化プラスチックスが積層し、互いに密着固定されてなる厚み2mm以下である複合プレートである。軽量のためには好ましくは1.5mm以下である。更に好ましくは1.0mm以下である。
本発明の複合プレートにおける、ジルコニア質焼結体の厚みと繊維強化プラスチックスの厚みの比率(ジルコニア質焼結体厚み/繊維強化プラスチックス厚み)は、軽量かつ耐擦傷性に優れる耐衝撃性複合プレートが得られることから、好ましくは0.01〜1である。ジルコニア質焼結体の厚みが増加して複合プレートの見かけ密度が増加することを抑制し、耐衝撃強度の低下を抑制できる点、及びジルコニア質焼結体の厚みが薄くなることによる耐擦傷性の低下を抑制できる点で、さらに好ましくは0.1〜0.75、特に好ましくは0.1〜0.5である。
本発明の複合プレートの見かけ密度(ρ(複合プレート))は、ジルコニア質焼結体の真密度(ρ(ジルコニア))と繊維強化プラスチックスの真密度(ρ(繊維強化プラスチックス))から式(1)で与えられる。
ρ(複合プレート)=ρ(ジルコニア)×ジルコニア体積分率+ρ(繊維強化プラスチックス)×繊維強化プラスチックス体積分率
=ρ(ジルコニア)×ジルコニア厚み分率+ρ(繊維強化プラスチックス)×繊維強化プラスチックス厚み分率 (1)
繊維強化プラスチックスの密度は、プラスチックスの種類および繊維の添加量によって異なるが、一般的な密度としては0.9〜2.45g/cmの密度が例示できる。
本発明の複合プレートの見かけの密度は、外装部材として使用するのに十分な軽量感を得ることができるから、好ましくは4.3g/cm以下であり、特に好ましくは3.5g/cm以下である。またガラスを用いないことから安全性に関しても優れている。
複合プレートのジルコニア表面の1cmあたりの凹凸の差の最大値は、50μm以下であり、好ましくは30μm以下、更に好ましくは20μm以下である。このように表面凹凸を低減することにより、ジルコニアが平滑となり、反射させた像が歪みなくジルコニアに鏡面反射するようになり、バルクと同程度の意匠性を維持することができる。
本発明の複合プレートにおいて、ジルコニア質焼結体と繊維強化プラスチックスは、密着固定されている。両者の密着固定の方法としては、接着剤による固定方法や、プラスチックスを熱、溶剤等に溶かしてジルコニア質焼結体と密着させて固定する方法等を例示することができる。接着剤を用いる場合は、接着層の厚みは、200μm以下が好ましい。接着層の厚みは、好ましくは100μm以下、更に好ましくは50μm以下である。このように密着固定することで、ジルコニア質焼結体と繊維強化プラスチックスとが一体となって変形して衝撃吸収するために耐衝撃性の向上を図ることができる。
本発明の複合プレートにおけるジルコニア質焼結体としては、高強度、耐摩耗性、高靭性を併せ持つイットリア安定化ジルコニアが好ましく、イットリア含有量をジルコニアに対して2〜10mol%とすることにより、高強度、耐摩耗性、高靭性のイットリア安定化ジルコニアとすることができる。より好ましいイットリア含有量は2〜4mol%である。ジルコニア質焼結体は、イットリア以外の安定化剤のものも使用できる。他の安定化剤としては、カルシア、マグネシア、セリア等が例示できる。
本発明の複合プレートにおけるジルコニア質焼結体には、意匠性を向上できることから、白色顔料、遷移金属酸化物、着色顔料からなる群より選ばれる少なくとも1種以上を含有するジルコニアであってもよい。
白色顔料としては、例えばアルミナ、シリカ、ムライト、酸化亜鉛、スピネル等の酸化物が挙げられ、遷移金属化合物としては、例えば酸化鉄、酸化コバルト、酸化ニッケル、酸化マンガン、酸化クロム、酸化バナジウム、酸化銅等が挙げられ、着色顔料としては、例えば、Fe、Co、Ni、Mn等の遷移金属が含まれるスピネル系複合酸化物やエルビウム、ネオジム、プラセオジム等の希土類酸化物が使用できる。また遷移金属を添加したジルコン等が挙げられ、これらの中でも特にアルミナ、シリカ、ムライト、スピネル、スピネル系複合酸化物、希土類酸化物、遷移金属を添加したジルコンが好ましい。
本発明の複合プレートにおけるジルコニア質焼結体は、その相対密度が97%以上であることが好ましく、より耐擦傷性を向上させるため、また、残留気孔に基づく焼結体表面の凹凸に起因する鏡面仕上げ時の意匠性低下を抑制するためには、98%以上がより好ましく、99%以上が更に好ましい。
本発明の複合プレートにおけるジルコニア質焼結体は、十分な耐擦傷性を示すために、そのビッカース硬度が1000以上であることが好ましく、1100以上が更に好ましく、1200以上がより好ましく、1400以上が極めて好ましい。
本発明の複合プレートに用いる繊維強化プラスチックスとしては、ガラス繊維強化プラスチックス、炭素繊維強化プラスチックス、芳香族ポリアミド繊維強化プラスチックス、セルロース繊維強化プラスチックス等を例示することができる。工業的な利用が容易な炭素繊維強化プラスチックス又はガラス繊維強化プラスチックスが好ましい。また電波透過性が必要な部材に対しては、ガラス繊維強化プラスチックスが好ましい。
繊維強化プラスチックとしては、例えば、不飽和ポリエステルの熱硬化性樹脂、エポキシ樹脂、ポリアミド樹脂、フェノール樹脂、アクリル樹脂、シリコーン、ポリサルフォン、ポリエーテルサルフォン、PET等を例示することができる。
一方、プラスチックスを強化する繊維に関しては、例えば、ガラス繊維、カーボン繊維、セルロース繊維、アラミド繊維、ボロン繊維、ポリエチレン繊維などが挙げられる。これらの繊維を細かく切断し樹脂に均一にまぶしたり、繊維に方向性を持たせたままプラスチックに浸潤させる方法などが挙げられる。
本発明の複合プレートにおける耐衝撃性(耐われ性)は、複合プレートを、アルミ合金の上に厚さ0.1mmの両面テープで接着し、130gの鋼球を任意の高さから、自由落下させるという衝撃試験において、ジルコニア質焼結体に割れが発生する高さ(破壊高さ)が10cm以上、好ましくは15cm以上、更に好ましくは20cm以上という高い耐衝撃性値を示すものである。10cm以上の破壊高さとすることで、携帯用電子機器の筐体として使用した場合、落下や衝突などに対する耐衝撃性を付与することができる。
次に、本発明の複合プレートの製造方法について詳述する。
本発明の複合プレートは、例えば、ジルコニア質焼結体からなる薄板と繊維強化プラスチックスとを接着剤を用いて300℃以下の温度で接合することで製造できる。接合に用いる接着剤としては、例えば、エポキシ系熱硬化型接着剤、室温で硬化するアクリル系接着剤、シアノアクリレート接着剤、紫外線硬化レジン等の接着剤等を例示することができる。ジルコニア質焼結体と繊維強化プラスチックスとの接合強度が高く、耐熱性、耐衝撃性も高いと言う点で、エポキシ系熱硬化型接着剤を使用することが好ましい。また、接着剤中に無機粒子などのフィラーを添加し、接着層の剛性を向上させることも可能である。より高い接着力を実現するため接着面に対して紫外線/オゾン処理やプラズマ処理をして清浄にすることが好ましい。またジルコニアの接着面は加熱により清浄とすることもできる。
更に熱や溶媒により繊維強化プラスチックスを溶かしジルコニア薄板に溶着させることもできる。また型にジルコニア薄板を配置し、流動性を付与した繊維強化プラスチックスを型に流し込み溶着させ接合体を得ることも可能である。その他として繊維を含浸したプリプレグをジルコニアに密着し、その後、紫外線や熱などにより硬化させポリマー化させ複合体を得ることも可能である。
本発明の複合プレートに係るジルコニア質焼結体の薄板の作製方法は、一般的なセラミックスの成型方法を用いて作製することができる。例えば、プレス法、押し出し法、泥漿鋳込み法、射出成形法、シート成型法が例示できるが、この中でもドクターブレードによるシート成型法が好ましい。具体的には、ジルコニア粉末と有機バインダーを混合したスラリーをドクターブレードにより厚さ1mm以下のグリーンシートに成膜し、1300〜1500℃で焼結し、ジルコニア質焼結体を得て、それを繊維強化プラスチックスに接合した後、ジルコニア質焼結体表面を研削・研磨し複合プレートを製造することができる。焼結は、通常の大気焼結の他、真空焼結、ホットプレス、熱間等方圧加圧法(HIP)なども使用することができる。
本発明の複合プレートに用いるジルコニア質焼結体は、表面側が鏡面研磨されたものが好ましい。鏡面を呈する表面粗さとしては、Ra(算術平均高さ)=0.1μm以下が好ましい。算術平均高さは、粗さ曲線から、その平均線の方向に基準長さだけ抜き取り、この抜き取り部分の平均線から測定曲線までの偏差の絶対値を合計し平均した値である。また繊維強化プラスチックに接合するジルコニア質焼結体の表面凹凸の差の最大値は1cmあたり50μm以下である。繊維強化プラスチックスに接着してジルコニアを研削・研磨すると加工による残留応力によって容易にソリ・ゆがみが発生するため、接着前に最終形状まで加工を行い、平坦にしたものを繊維強化プラスチックスに接着することが好ましい。なお繊維強化プラスチックに接着した状態で、ジルコニア側を機械加工する場合は、できるだけ残留応力の残らない条件で研削・研磨することが好ましい。
本発明の複合プレートは、薄板状であり且つ耐衝撃性や耐擦傷性も高いことから、スマートフォン、タブレット型端末、ノートPC、小型音楽プレーヤー等の携帯用電子機器の筐体部材として使用することができる。またタッチパッドなどの入力装置部材としても使用することができる。またガラス繊維強化プラスチックスを用いたものは、高い電波透過性を有するためにアンテナの保護部材等の部材にも使用できる。更に着色ジルコニアを使用することで、意匠性の向上が容易なことから時計部材としても使用することができる。
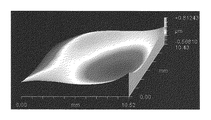
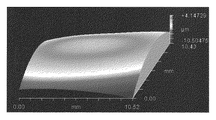
実施例1のジルコニア複合プレートの3次元表面形状。 実施例1に用いたジルコニア質焼結体の3次元表面形状。 実施例2のジルコニア複合プレートの3次元表面形状。 参考例1の複合プレートの表面プロファイル。 参考例2のジルコニア質焼結体の表面形状。
以下、実施例及び比較例により本発明を具体的に説明する。
(相対密度)
5枚のジルコニア質焼結体を集めてアルキメデス法を用いて試料の密度を測定した。得られた密度を真密度に対する相対密度として求めた。ジルコニア粉末(東ソー製、商品名「3YSE」)を用いた焼結体の真密度は6.09g/cmとした。3YSEは、3mol%のイットリアを含むジルコニアに対して助剤としてアルミナを0.25wt%添加した系である。
(表面形状測定)
複合プレートの表面凹凸の3次元形状測定は、ZygoNewView7100を用いて評価した。テストピース中央を中心として、1cm当たりにおける表面凹凸を測定した。起伏の激しい比較例1については、光学顕微鏡を用いて焦点距離を計測することにより表面形状を測定した。
(衝撃強度測定)
複合プレートの衝撃強度評価は鋼球落下試験を用いて行った。鋼球落下試験は、「ウオッチ用ガラスの寸法、試験方法」規格のISO14368−3に類似した方法を適用した。すなわち、厚さ5mmの平坦なアルミ合金上(50mm×52mm)に厚さ0.1mmの両面テープ(3M製、商品番号「4511−100」)で、複合プレートを固定し、当該複合プレートの中心位置に130gの鋼球を任意の高さから自由落下させ、複合プレートが破壊する高さを測定した。なおインパクト面については表面粗さRa=0.02μm以下に鏡面研磨したものを用いた。
実施例1
TZ−3YS−E(東ソー製)粉末を700g、分散剤として市販のポリカルボン酸エステル型高分子分散剤14g、消泡剤として市販のポリエチレングリコールモノ−パラ−イソ−オクチルフェニルエーテル3.5g、溶剤として酢酸エチル245g及び酢酸n−ブチル245g、結合剤としてブチラール樹脂(重合度約1000)粉末49g、及び可塑剤として、工業用のフタル酸ジオクチル42gを添加してボールミルにて48時間混合した。ドクターブレード装置およびブレードを使用しキャリヤーフィルムとしてポリエチレンテレフタレート(PET)を使用し、キャリヤーフィルム上にグリーンシートを成膜した。
得られたグリーンシートを、多孔質アルミナセッター上に重しのアルミナセッターを載せて焼結した。焼結は、室温から450℃までは、昇温速度を5℃/hとして、450℃で10時間保持し脱脂を行い、450℃から1000℃までは、昇温速度を50℃/hとし、1000℃で5時間保持し、その後1450℃で2時間保持して焼結した。得られたジルコニア質焼結体の密度は、6.085g/cmで相対密度は99.9%以上であった。
得られたジルコニア質焼結体(厚み約0.5mm)を32mm×25mmに切り出し、平面研削、鏡面研磨機を用いて厚さ0.321mmに加工した。機械加工による残留応力を除くために、上下面均等な条件で加工した。平面研削は、#140砥石を用いて行った。研削速度が速いと、残留応力の発生が顕著となりソリが生じるため、研削速度は低速で行った。上下面について同様な条件で研削した後、鏡面研磨を行った。
鏡面研磨は、テグラフォース(丸本ストルラス株式会社)を用いて、9μm、6μm、1μmダイヤモンド砥粒を用いて上下面を同じ研磨条件で研磨した。9μm、6μm砥粒の研磨条件は、時間10分、圧力3.5N/cmとし、1μmについては、時間10分、圧力2.8N/cmとした。得られた焼結体の厚みは、0.250mmであり、表面凹凸の最大値は、1cmあたり1.381μmの平坦なジルコニア質焼結体であった。
得られたジルコニアジルコニア質焼結体の薄板とエポキシ樹脂ベースのガラス繊維強化プラスチックス(日東シンコー製、エポキシ/ガラスクロス積層成型品SL−EC)の各表面をアセトンにより洗浄し、次いで、エポキシ系熱硬化性樹脂(ナガセケムテックス製、商品番号「XN1245SR」)を接着面に均一に塗布し、複合プレートの上下面に均等に荷重が懸かる状態とし、120℃、30分の条件で接着した。得られた複合プレートを32mm×25mmとなるよう切断加工した。加工による接着剤の剥がれ、ジルコニアのチッピングなど見られず高い加工性であった。見かけ密度の計算には、強化プラチック密度として2.0g/cmを用いた。
作製した複合プレートの厚みは、0.900mmであり各層の厚みは、焼結体0.321mm、接着層49μm、繊維強化プラスチックス0.530mmであった。ジルコニア質焼結体の厚み/繊維強化プラスチックスの厚みは0.61であった。複合プレートの見かけ密度は、3.35g/cm、ビッカース硬度は1240であった。得られた複合プレートの、表面凹凸の最大値は、1cmあたり14.651μmであり、反射像の歪みが少ない意匠性の高い平坦な複合プレートが得られた。
5cm刻みで鋼球落下試験を行った結果、40cmとなり高い耐衝撃性を示すことが分かった。更に試験済みテストピースの健全な部分を狙い鋼球落下高さ50cmからそれぞれ一回落下させる鋼球落下試験を行った。割れはなく耐衝撃性は5cm刻みで評価したものより高くなった。繰り返しの衝撃試験に起因する接着層の界面剥がれなかったために高い値を示したと考えられる。
実施例2
黒色ジルコニア粉末(東ソー製、商品名「TZ−Black」)を金型プレスによって圧力50MPaで成形した。成形体を更に圧力200MPaの冷間静水圧プレス(CIP)で成形した。得られた成形体を、大気中、昇温速度100℃/h、焼結温度1400℃、1時間保持し焼結した。得られたジルコニア質焼結体を両面研削、両面研磨し1mm程度の厚みとし、ジルコニア板を得た。得られたジルコニア質焼結体の密度は、5.993g/cm、相対密度99.0%であった。ここで黒色の真密度を、6.053g/cmとした。
得られたジルコニア質焼結体の薄板とガラス繊維強化プラスチック(日東シンコー製、エポキシ/ガラスクロス積層成型品SL−EC)の各表面をアセトンにより洗浄し、次いで、エポキシ系熱硬化性樹脂(ナガセケムテックス製、商品番号「XN1245SR」)を接着面に均一に塗布し、複合プレートの上下面に均等に荷重が懸かる状態とし、120℃、30分の条件で接着した。得られた複合プレートにおける各層の厚みを表1に示した。得られた複合プレートを32mm×25mmとなるよう切断加工した。切断した複合プレートのジルコニア側を研削・研磨することで最終的に0.8mm程度の複合プレートとした。研削・研磨は残留応力ができるだけ発生しない条件を選んで行った。加工による接着剤の剥がれ、ジルコニアのチッピングなど見られず高い加工性であった。見かけ密度の計算には、強化プラチック密度として2.0g/cmを用いた。
作製した複合プレートの厚みは、0.817mmであり各層の厚みは、ジルコニア質焼結体0.270mm、接着層37μm、繊維強化プラスチックス0.510mmであった。ジルコニア質焼結体の厚み/繊維強化プラスチックスの厚みは0.53であった。複合プレートの見かけ密度は、3.23g/cm、ビッカース硬度は1240であった。得られた複合プレートの、表面凹凸の差の最大値は、1cmあたり11.107μmであり、平坦な複合プレートであり、反射像の歪みが少ない、意匠性の高いものが得られた。
5cm刻みで鋼球落下試験を行った結果、40cmとなり高い耐衝撃性を示すことが分かった。更に試験済みテストピースの健全な部分を狙い鋼球落下高さ50cmからそれぞれ一回落下させる鋼球落下試験を行った。割れはなく耐衝撃性は5cm刻みで評価したものより高くなった。繰り返しの衝撃試験に起因する接着層の界面剥がれなかったために高い値を示したと考えられる。
参考例1
実施例2と同様な方法を用いて、研削・研磨条件として、加工材に残留応力がのこるようにして、表面凹凸が著しいジルコニア複合プレートを作製した。作製したジルコニア複合プレートは、ジルコニアに反射した像が歪む意匠性の低いものであった。複合プレートについて光学顕微鏡にて表面形状測定した結果、1cmあたりの表面凹凸の差の最大値は72μm程度であった。図4に最も凹凸差の顕著な表面プロファイルを2次元データとして示す。
参考例2
実施例2と同様な手順で作製したバルクのジルコニア質焼結体(厚さ1mm)の表面凹凸像を示す。1cm当たりの表面凹凸の最大値の差は、7.023μmであり、焼結体表面の反射像は歪みなく高い意匠性を示すものであった。
本発明のジルコニア質焼結体と繊維強化プラスチックスとの複合プレートは、意匠性が高く軽量でかつ耐衝撃性、耐擦傷性を有するため携帯用電子機器、時計部材等の小型・薄型部材に好適に使用することができる。

Claims (13)

  1. ジルコニア質焼結体、繊維強化プラスチックスが積層し、互いに密着固定されてなる厚み2mm以下の複合プレートであって、ジルコニア質焼結体の表面凹凸の差の最大値が、1cmあたり50μm以下である複合プレート。
  2. ジルコニア質焼結体と繊維強化プラスチックスとの厚み比率(ジルコニア質焼結体厚み/繊維強化プラスチックス厚み)が0.01〜1である請求項1記載の複合プレート。
  3. 見かけ密度が4.3g/cm以下である請求項1又は2に記載の複合プレート。
  4. ジルコニア質焼結体が、ジルコニアに対して2〜10mol%のイットリアを含有するジルコニアである請求項1〜3のいずれかに記載の複合プレート。
  5. ジルコニア質焼結体が、白色顔料、遷移金属酸化物、着色顔料からなる群より選ばれる少なくとも1種を含有するジルコニアである請求項1〜4のいずれかに記載の複合プレート。
  6. ジルコニア質焼結体の真密度に対する相対密度が97%以上である請求項1〜5のいずれかに記載の複合プレート。
  7. ジルコニア質焼結体のビッカース硬度が1000以上である請求項1〜6のいずれかに記載の複合プレート。
  8. 繊維強化プラスチックスが、ガラス繊維強化プラスチックス又は炭素繊維強化プラスチックスである請求項1〜7のいずれかに記載の複合プレート。
  9. 130gの鋼球を自由落下させる試験において、破壊高さが10cm以上である高耐衝撃性を示すことを特徴とする請求項1〜8のいずれかに記載の複合プレート。
  10. ジルコニア質焼結体と繊維強化プラスチックスを、エポキシ系熱硬化型接着剤を用いて300℃以下の温度で接合することを特徴とする、請求項1〜9のいずれかに記載の複合プレートの製造方法。
  11. ジルコニア質焼結体が、ジルコニア粉末と有機バインダーを混合したスラリーを厚さ1mm以下のグリーンシートに成膜し、次いで1300〜1500℃で焼結したものである請求項10記載の複合プレートの製造方法。
  12. 請求項1〜9のいずれかに記載の複合プレートを用いた携帯用電子機器の筐体。
  13. 請求項1〜9のいずれかに記載の複合プレートを用いた時計部材。
JP2013230681A 2013-11-06 2013-11-06 複合プレートおよびその製造方法 Active JP6237130B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2013230681A JP6237130B2 (ja) 2013-11-06 2013-11-06 複合プレートおよびその製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2013230681A JP6237130B2 (ja) 2013-11-06 2013-11-06 複合プレートおよびその製造方法

Publications (2)

Publication Number Publication Date
JP2015089656A JP2015089656A (ja) 2015-05-11
JP6237130B2 true JP6237130B2 (ja) 2017-11-29

Family

ID=53193409

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2013230681A Active JP6237130B2 (ja) 2013-11-06 2013-11-06 複合プレートおよびその製造方法

Country Status (1)

Country Link
JP (1) JP6237130B2 (ja)

Families Citing this family (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP6252113B2 (ja) * 2013-11-06 2017-12-27 東ソー株式会社 複合プレート及びその製造方法
US10296049B2 (en) * 2015-07-15 2019-05-21 Dell Products L.P. Carbon fiber/ceramic chassis
JP6897087B2 (ja) * 2016-02-09 2021-06-30 東ソー株式会社 紫色ジルコニア焼結体及びその製造方法
EP3220208A1 (fr) * 2016-03-14 2017-09-20 Nivarox-FAR S.A. Composant d'affichage d'horlogerie economique
CH712211A2 (fr) * 2016-03-14 2017-09-15 Nivarox Far Sa Procédé de fabrication d'un composant d'affichage d'horlogerie.

Family Cites Families (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS63176359A (ja) * 1987-01-16 1988-07-20 東京窯業株式会社 ジルコニアグリ−ンシ−トの製造方法
JP2651332B2 (ja) * 1992-09-21 1997-09-10 松下電工株式会社 ジルコニア系複合セラミック焼結体及びその製法
JP3127947B2 (ja) * 1994-09-06 2001-01-29 住友ベークライト株式会社 複合成形物
JPH11278928A (ja) * 1998-03-31 1999-10-12 Tosoh Corp 複合系セラミックス材料
JP4436954B2 (ja) * 2000-03-02 2010-03-24 トーカロ株式会社 耐摩耗性等の表面特性に優れるプラスチック基複合材料およびその製造方法
JP2003268568A (ja) * 2002-01-09 2003-09-25 Citizen Watch Co Ltd 白色被膜を有する装飾品およびその製造方法
US7724532B2 (en) * 2004-07-02 2010-05-25 Apple Inc. Handheld computing device
JP4869915B2 (ja) * 2006-12-28 2012-02-08 京セラケミカル株式会社 複合防弾板
JP5117911B2 (ja) * 2008-04-03 2013-01-16 新日鉄住金マテリアルズ株式会社 セラミックスおよび炭素繊維強化プラスチックを含む構造体

Also Published As

Publication number Publication date
JP2015089656A (ja) 2015-05-11

Similar Documents

Publication Publication Date Title
JP6064567B2 (ja) 複合プレートおよびその製造方法
JP2015089656A (ja) 複合プレートおよびその製造方法
JP6020564B2 (ja) 複合プレートおよびその製造方法
KR102136376B1 (ko) 강화 적층 유리 구조
KR20150011818A (ko) 화학 강화 유리판, 커버 유리, 터치 센서 부착 화학 강화 유리 및 디스플레이 장치
JP5418231B2 (ja) 焼結体およびその製造方法ならびに光学部品
CN107304105A (zh) 边缘强度提高的平板玻璃产品及其生产方法
CN108437574A (zh) 抗冲击壳体材料、其制备方法、数码产品壳体的制备方法及数码产品壳体
KR20150071007A (ko) 화학 강화 유리판
CN113473781A (zh) 壳体组件、其制备方法及电子设备
JP5895719B2 (ja) 透光性セラミックス接合体および製造方法
JP6682442B2 (ja) 基材・セラミックス積層体
JP6252113B2 (ja) 複合プレート及びその製造方法
RU2735350C2 (ru) Прозрачный керамический материал в качестве компонента небьющихся оптических стекол
KR101454446B1 (ko) 강화 유리의 절단 및 면취 방법
JP7654418B2 (ja) 焼結体、積層体並びに該焼結体又は該積層体を含んでなる中性子線吸収部材及び衝撃吸収部材
CN117185807A (zh) 一种氧化钇稳定氧化锆陶瓷材料及其制备方法、电子设备
Zang et al. Study of the wettability between diamond abrasive and vitrified bond with low melting point and high strength
CN203380791U (zh) 纤维增强树脂切割砂轮
CN101318779A (zh) 蓝宝石与锗酸盐玻璃红外复合材料及其制备方法
CN113348074A (zh) 薄的多层层叠体

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20161020

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20170823

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20170905

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20170908

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20171003

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20171016

R151 Written notification of patent or utility model registration

Ref document number: 6237130

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R151