JP6411077B2 - 車両用天井内装材の製造方法 - Google Patents
車両用天井内装材の製造方法 Download PDFInfo
- Publication number
- JP6411077B2 JP6411077B2 JP2014116775A JP2014116775A JP6411077B2 JP 6411077 B2 JP6411077 B2 JP 6411077B2 JP 2014116775 A JP2014116775 A JP 2014116775A JP 2014116775 A JP2014116775 A JP 2014116775A JP 6411077 B2 JP6411077 B2 JP 6411077B2
- Authority
- JP
- Japan
- Prior art keywords
- polyol
- vehicle
- mold
- ceiling interior
- polyisocyanate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Molding Of Porous Articles (AREA)
- Polyurethanes Or Polyureas (AREA)
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
車両用天井内装材の表皮や必要に応じて配索部材類などが成形型内に配置され、それら部材と、注入されたポリウレタン原料が発泡することにより、ポリウレタンフォームが車両用天井内装材の表皮と成形型内で一体成形される車両用天井内装材であって、その形状は取り付けるべき車両ルーフ内側部の形状とほぼ一致しており、ルーフと隙間なく設置できる、断熱性と吸音性能に優れた車両用天井内装材の製造方法。
表皮へのポリウレタン原料の浸み出しを防ぐため、表皮裏面にフィルムを備えた表皮を使用することを特徴とする[1]に記載の車両用天井内装材の製造方法。
以下の工程で製造される[1〜2]に記載の方法
1.天井材の表皮や必要に応じて配索部材類などを、型開きした成形型内に仮止めする工程
2.上記成形型を型閉めする前にポリウレタン樹脂原料を注入しその後型を閉じる、または型閉め後に、あらかじめ型に設けた注入口よりポリウレタン樹脂原料を注入して、仮止めした各部材と生成されるポリウレタンフォームを一体に発泡成形させる工程
3.ポリウレタン樹脂原料の注入後、3分以内に型開きして、一体成形された天井材を取り出す工程
上記ポリウレタンフォームが圧縮復元性を有し、以下の特性を満足する[1〜3]に記載の製造方法
・コア密度:60 kg/m3 以下
・通気量 :10 L/min以上
・熱伝導率:40 mW/m・K 以下
ポリウレタン樹脂原料が、ポリイソシアネートと配合ポリオールからなる2液反応型であり、ポリウレタン樹脂原料が以下の特性を満足する[1〜4]に記載の製造方法
1.ポリイソシアネートは、ポリメリックMDI、モノメリックMDIおよびMDI変性体からなる群から選択された少なくとも1種を含む。
2.配合ポリオールは、水酸基含有ポリオール、触媒、発泡剤としての水などから構成され、以下の条件を満足する。
・水を除く配合ポリオールの平均水酸基価が10〜100mgKOH/g
・配合ポリオールは、官能基数2〜4、水酸基価15〜70mgKOH/g、分子量1000〜15000を満たすポリエーテルポリオールAを、配合ポリオール総量100重量部に対して30〜95重量部含有する。
ポリウレタン樹脂原料がポリイソシアネートと配合ポリオールからなる2液反応型であり、反応に関する特性が以下の条件を満足する[1〜5]に記載の製造方法
・ライズタイム 10〜60秒
・フリーフォームのコア密度 40 kg/m3 以下
車両用天井内装材の表皮や必要に応じて配索部材類が成形型内に配置され、注入されたポリウレタン原料が発泡することにより、ポリウレタンフォームが車両用天井内装材の表皮と成形型内で一体成形される車両用天井内装材であり、車両用天井内装材の形状は取り付けるべき車両ルーフ内側部の形状とほぼ一致しており、ルーフと隙間なく設置できる、車両用天井内装材において使用されるポリウレタン樹脂原料であって、
ポリウレタン樹脂原料が、ポリイソシアネートと配合ポリオールからなる2液反応型であり、ポリウレタン樹脂原料が以下の特性を満足するポリウレタン樹脂原料:
1.ポリイソシアネートは、ポリメリックMDI、モノメリックMDIおよびMDI変性体からなる群から選択された少なくとも1種を含む。
2.配合ポリオールは、水酸基含有ポリオール、触媒、発泡剤としての水を含んでなり、以下の条件を満足する。
・水を除く配合ポリオールの平均水酸基価が10〜100 mgKOH/g
・配合ポリオールは、官能基数2〜4、水酸基価15〜70mgKOH/g、分子量1000〜15000を満たすポリエーテルポリオールAを、配合ポリオール総量100重量部に対して30〜95重量部含有する。
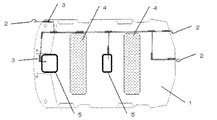
本発明に係る車両用天井内装材は、図2に示すように、断熱性と吸音性を兼ね備えたポリウレタンフォームにより、車両用天井内装材として必要な表皮、必要に応じて補強材、また必要に応じてハーネス2などの配索部材類および(室内灯などの)取り付け用ベゼル5が一体化した天井内装材6である。この場合、従来行われていた表皮と基材の貼り合わせ工程が不要であり、またポリウレタン樹脂自身が吸音性能を有するため、吸音材を貼る作業も不要になる。このように従来の後組立て工程の工数が大幅に削減できる。またその車両用天井内装材の形状は、取り付けるべきルーフパネル形状とほぼ一致しており、ルーフパネルと隙間なく配置できるため、従来のルーフと内装天井の間に空間がある構成に比較して、さらに断熱性と吸音性を向上させることができる。
まず始めに、図3に示すように、成形上型7、下型8を型開きした状態で、車両用天井内装材に使用する表皮材9をセットする。図3では表皮材を上型にセットしたが、取り付け場所は成形型の上型でも下型でもどちらでもよい。また車両用天井内装材として必要とされるハーネス2などの配索部品類を必要な場所にセットする。セットの方法は特に限定されるものではないが粘着テープなどで仮止めしてもよい。
成形のための型閉め(図4)のタイミングは状況に応じて自由に選択できる。例えば、あらかじめ型閉めした後に所定の注入口から原料注入してもよいし、原料注入した後、発泡の状態に応じて後から型閉めしてもよい。
ポリウレタン樹脂原料の硬化終了後、(本発明では原料の注入後3分以内に)成形型を型開きして、車両用天井内装材を脱型する。成形型の温度は、表皮や配索部材に悪影響を与えない必要があるため、常温から80℃程度が好ましい。
本発明に使用するポリウレタン樹脂原料は、車両用天井内装材成形に必要な断熱性、吸音性、経済性などを満足させるために、次のように特定された組成で構成される。
ポリイソシアネートは、ポリメリックMDI、モノメリックMDIおよびMDI変性体からなる群から選択された少なくとも1種のみからなることが好ましい。
TDI系ポリイソシアネートの使用も考えられるが、作業環境の悪化や反応性低下の問題があり、また脂肪族、脂環族系ポリイソシアネートでは、反応性低下や高コストが問題となるためそれらの使用は限られたものとなる。
ポリメリックMDIとは、ポリメチレンポリフェニルポリイソシアネートであり、モノメリックMDIと高分子量のポリイソシアネートの混合物である。モノメリックMDI とはMDIそのものを意味する。MDI変性体とは、MDIのカルボジイミド変性体、ウレトイミン変性体、ウレタン変性体などを意味する。
・水を除く配合ポリオールの平均水酸基価が10〜100 mgKOH/g
・配合ポリオールは、官能基数2〜4、水酸基価15〜70mgKOH/g、分子量1000〜15000を満たすポリエーテルポリオールAを、配合ポリオール総量100重量部に対して30〜95重量部含有する。
ポリエーテルポリオールAは1種類でも複数の混合物であってもよい。
ポリエーテルポリオールAは、開始剤にアルキレンオキシドを順次開環付加重合して合成できる。ポリエーテルポリオールAにおいて、末端エチレンオキシドブロック鎖含有量が5重量%以上であることが好ましい。
配合ポリオールにおいて、水酸基含有ポリオールはポリエーテルポリオールAのみからなっていてもよいし、あるいは他の水酸基含有ポリオール(例えば、他の水酸基含有ポリエーテルポリオール、および水酸基含有ポリエステルポリオール)を含んでいてもよい。
末端エチレンオキシドブロック鎖含有量は反応性に重要な要素である。すなわち、5重量%未満であれば原料混合後の反応が遅く、成形時の脱型時間を満足させることができないことがある。末端エチレンオキシドブロック鎖含有量は、10〜80重量%であることが好ましい。
他のポリオールはポリエーテルポリオールA以外の水酸基含有ポリオールであって、1種類でも複数種類でもよい。
また必要に応じて助剤類、顔料やフィラー類、他の発泡剤などを使用してもよい。
クリームタイム(*1) 10秒 以下
ゲルタイム(*2) 10〜60秒
ライズタイム(*3) 15〜60秒
*1:ポリイソシアネートと配合ポリオールの混合後から液が発泡を始めるまでの時間
*2:ポリイソシアネートと配合ポリオールの混合後から液のゲル化が始まるまでの時間
*3:ポリイソシアネートと配合ポリオールの混合後から液(フォーム)の膨張が終了するまでの時間
上記の本発明の実施形態に係る車両用天井内装材の成形方法に基づいて、車両用天井内装材(および本発明モデル)を作成した(実施例1)。実施例1に用いたポリウレタン樹脂原料を表1に示す。
それから得られたポリウレタンフォームの物性を表2に示す。
一方、従来の天井内装材製造方法に基づいて、従来品モデルを作成した(比較例1)。
熱伝導率測定のために、本発明の天井内装材モデル(実施例1)と従来品モデル(比較例1)を作成し、断熱性能を測定した。断熱性能の結果を表3に示す。
本発明の天井内装材モデル(実施例1)と従来品モデル(比較例1)を作成し、吸音性能を測定した。吸音性能の結果を図5および図6に示す。
ポリエーテルポリオールA-1: 水酸基価28mgKOH/g、官能数3、分子量6000、粘度約1200mPa・s/25℃、末端エチレンオキシド付加量が13重量%のポリエーテルポリオール
ポリエーテルポリオールA-2:水酸基価37mgKOH/g、官能数3、分子量4500、粘度約1000mPa・s/25℃、末端エチレンオキシド付加量が10重量%のポリエーテルポリオール
触媒1:Toyocat ET (東ソー社製)
触媒2:Dabco 33LV (エアプロダクツ社製)
触媒3:Dabco N1070 (エアプロダクツ社製)
整泡剤1:B8724LF2 (エボニック社製)
ポリイソシアネート1:粘度200mPa.s/25℃のポリメリックMDI
<熱伝導率>
得られたポリウレタンフォームについて、JIS A1412-2 に基づいて熱伝導率を測定した。温度条件を0-25℃、25-75℃とした。
使用材料:
・表皮:厚み約1.6mmの天井内装用表皮(ポリウレタン反応液の含浸を防ぐフィルム付き)
・ポリウレタン樹脂原料:表1による配合
表2による金型と成形機を用いて、金型下面に表皮をセットし、中心部にウレタン注入後、90秒後脱型して本発明モデル材を得た。
使用材料:
・表皮:上記に同じ(厚み約1.6mmの天井内装用表皮(ポリウレタン反応液の含浸を防ぐフィルム付き))
・ガラスファイバマット:100g/m2
・硬質ポリウレタンフォーム:天井材用SBU配合Z フォーム密度33kg/m3 250x200x8mm
・裏面材:不織布+フィルム 51g/m2
天井材用硬質ポリウレタンフォームの両面にエアガンで接着剤を各15g/m2塗布する。その後、片面にガラスファイバマットと表皮、他方にガラスファイバマットと裏面材をセットし、プレス機で8mm厚に成型(プレス温度: 130℃、プレス時間:25 秒)して、従来品モデルを得た。
実際の車両への天井内装材装着を想定し、図7のように各モデルをセットして測定を行った。ここでの鉄板(0.8mm)は車両ルーフを想定している。
図7は、熱伝導率測定のための本発明モデルと従来品モデルのセット状態を示す断面図である。天井内装材の厚みとして20mmと30mmの2段階で評価するが、本発明モデルの場合は、表皮とポリウレタンフォームの合計厚さについて測定した。従来品モデルの場合は、表皮/基材/裏面材(計8mm)と空間を合わせた厚さを20mmと30mmに調整して測定した。
・測定機:英弘精機製 HC-074 (熱板:200x200mm)
<測定-1 冬場想定> 上面温度:0℃に鉄板側,下面温度:25℃に表皮側。
<測定-2 夏場想定> 上面温度:25℃に表皮側,下面温度:75℃に鉄板側。
・測定機:日東紡製 Win Zac MTX (垂直入射 吸音率測定システム)
・サンプルサイズ:直径39.5mm の円形状にサンプリング
熱伝導率測定と同様、測定対象厚さを20mmと30mmの2段階で、同様なセット方法とした。
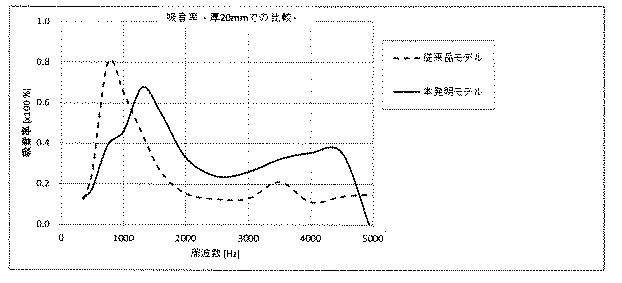
また表3、図5および図6が示すように、実施例1の配合ポリオールから準備される本発明の天井内装材モデルは、従来品モデルと比較して優れた熱伝導率、吸音率を有することが分かる。
これらのように本発明によるポリウレタンフォームや、本発明の天井内装材モデルは車両用天井内装材として優れた性能をもつことを示している。
2 ハーネス
3 接着剤
4 吸音材
5 取り付け用ベゼル
6 表皮・ハーネス・ポリウレタンフォームの一体成形材
7 上型
8 下型
9 表皮材
Claims (5)
- 車両用天井内装材の表皮および必要に応じて配索部材類が配置された成形型内に、ポリウレタン原料を注入しかつ発泡させ、ポリウレタンフォームと、車両用天井内装材の表皮と、必要に応じて配索部材類とを成形型内で一体成形させる工程
を含む、車両用天井内装材の製造方法であって、
前記車両用天井内装材の形状は取り付けるべき車両ルーフ内側部の形状とほぼ一致しており、ルーフと隙間なく設置でき、
前記ポリウレタン樹脂原料が、ポリイソシアネートと配合ポリオールとの2液反応型であり、以下の特性を満足する:
1.ポリイソシアネートは、ポリメリックMDI、モノメリックMDIおよびMDI変性体からなる群から選択された少なくとも1種を含む;
2.配合ポリオールは、水酸基含有ポリオール、触媒、発泡剤としての水を含んでなり、以下の条件を満足する;
・水を除く配合ポリオールの平均水酸基価が10〜100 mgKOH/g
・配合ポリオールは、官能基数 2〜4、水酸基価15〜70mgKOH/g、分子量1000〜15000を満たすポリエーテルポリオールAを、配合ポリオール総量100重量部に対して30〜95重量部含有する;
・ポリイソシアネートと配合ポリオールの混合物のライズタイムが10〜60秒である;
・ポリイソシアネートと配合ポリオールの混合物のフリーフォームのコア密度が40 kg/m 3 以下である、
車両用天井内装材の製造方法。 - 片面にフィルムを備えた表皮材を使用する、請求項1に記載の方法。
- 以下の工程を含む、請求項1または2に記載の製造方法:
1.天井材の表皮および必要に応じて配索部材類を、型開きした成形型内に仮止めする工程、
2.前記成形型を型閉めする前にポリウレタン樹脂原料を注入しその後型を閉じるかまたは型閉め後にポリウレタン樹脂原料を注入し、ポリウレタン樹脂原料を発泡させて、仮止めした各部材と生成されるポリウレタンフォームを一体に発泡成形させる工程、および
3.ポリウレタン樹脂原料の注入後、3分以内に型開きして、一体成形された天井材を取り出す工程。 - 前記ポリウレタンフォームが圧縮復元性を有し、以下の特性を満たす、請求項1〜3のいずれかに記載の製造方法:
・コア密度:60 kg/m3 以下
・通気量 :10 L/min以上
・熱伝導率:40 mW/m・K以下。 - 請求項1〜4のいずれか一項に記載の方法により、車両用天井内装材を一体的に製造するための、ポリウレタン樹脂原料を含んでなる、原料組成物であって、
前記ポリウレタン樹脂原料が、ポリイソシアネートと配合ポリオールとの2液反応型であり、以下の特性を満足する、原料組成物:
1.ポリイソシアネートは、ポリメリックMDI、モノメリックMDIおよびMDI変性体からなる群から選択された少なくとも1種を含む;
2.配合ポリオールは、水酸基含有ポリオール、触媒、発泡剤としての水を含んでなり、以下の条件を満足する;
・水を除く配合ポリオールの平均水酸基価が10〜100 mgKOH/g
・配合ポリオールは、官能基数 2〜4、水酸基価15〜70mgKOH/g、分子量1000〜15000を満たすポリエーテルポリオールAを、配合ポリオール総量100重量部に対して30〜95重量部含有する;
・ポリイソシアネートと配合ポリオールの混合物のライズタイムが10〜60秒である;
・ポリイソシアネートと配合ポリオールの混合物のフリーフォームのコア密度が40 kg/m 3 以下である。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014116775A JP6411077B2 (ja) | 2014-06-05 | 2014-06-05 | 車両用天井内装材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014116775A JP6411077B2 (ja) | 2014-06-05 | 2014-06-05 | 車両用天井内装材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2015229298A JP2015229298A (ja) | 2015-12-21 |
| JP6411077B2 true JP6411077B2 (ja) | 2018-10-24 |
Family
ID=54886348
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014116775A Expired - Fee Related JP6411077B2 (ja) | 2014-06-05 | 2014-06-05 | 車両用天井内装材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6411077B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113881077A (zh) * | 2021-11-18 | 2022-01-04 | 扬州万盛实业有限公司 | 一种轻量化车厢骨架的生产方法及车厢板骨架 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5473861A (en) * | 1977-11-25 | 1979-06-13 | Toshiba Chem Corp | Heat insulating meterial |
| JPH0520495Y2 (ja) * | 1987-12-25 | 1993-05-27 | ||
| JP5005215B2 (ja) * | 2005-12-26 | 2012-08-22 | 株式会社イノアックコーポレーション | ポリウレタン発泡体 |
| JP2011202051A (ja) * | 2010-03-26 | 2011-10-13 | Sanyo Chem Ind Ltd | 半硬質ポリウレタンフォーム形成性組成物、これを用いた車両用インストルメントパネルのクラッシュパッドの製造方法及びこの製造方法により得られる車両用インストルメントパネルのクラッシュパッド |
| JP2011225150A (ja) * | 2010-04-21 | 2011-11-10 | Sanwa Kogyo Kk | 車両用天井内装材及びその製造方法 |
| JP5964098B2 (ja) * | 2012-03-26 | 2016-08-03 | Basf Inoacポリウレタン株式会社 | 自動車内装材用半硬質ポリウレタンフォームの製造方法 |
-
2014
- 2014-06-05 JP JP2014116775A patent/JP6411077B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2015229298A (ja) | 2015-12-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103910854B (zh) | 一种低密度阻燃半硬质聚氨酯泡沫及其制备方法 | |
| CN107177028B (zh) | 组合聚醚、聚氨酯泡沫及其制备方法和应用 | |
| EP3272780B1 (en) | Polyurethane foam | |
| EP2463329A1 (en) | "Method of molding rigid polyurethane foams" | |
| CN104341579A (zh) | 一种低形变聚氨酯减震缓冲块的制备方法 | |
| CN109762136A (zh) | 一种聚氨酯发泡组合物、聚氨酯泡沫及其制备方法和应用 | |
| CN106104069B (zh) | 聚氨酯制缓冲弹簧及其制法 | |
| JP2009286816A (ja) | 自動車内装材用定温保持ポリウレタン樹脂成形品の製造法及び成形品 | |
| KR20180113004A (ko) | 흡음 및 차음 성능이 우수한 자동차용 플로어 카페트 | |
| JP2019014288A (ja) | 車両用内装材 | |
| JP2015229298A (ja) | 車両用天井内装材の製造方法 | |
| CN103374112B (zh) | 隔热门和隔热箱体 | |
| JP5986838B2 (ja) | 吸音衝撃吸収材及びその製造方法 | |
| JP2011225150A (ja) | 車両用天井内装材及びその製造方法 | |
| KR101886538B1 (ko) | 흡음성능이 향상된 흡음재용 폴리우레탄 폼의 제조방법 | |
| KR101985105B1 (ko) | 폴리우레탄 조성물, 이를 포함하는 흡음재 및 폴리우레탄 폼의 제조방법 | |
| JP2011046038A (ja) | ポリウレタンフォームの製造方法 | |
| KR100891964B1 (ko) | 점착성 수지가 부착된 흡착패드의 제조 방법 | |
| CN108263300B (zh) | 隔音隔热组合物、材料及其制备方法以及汽车前围隔音隔热垫和车用地毯 | |
| CN106632952A (zh) | 一种可热成型聚氨酯泡沫及其制备方法 | |
| CN105691326A (zh) | 一种汽车车身钣金内吸音隔音减震防水零件及其制备方法 | |
| JP5014025B2 (ja) | ウレタン発泡成形体およびその製造方法 | |
| JP5889707B2 (ja) | 硬質ウレタンフォーム用プレミックスポリオール組成物及びそれを用いた硬質ウレタンフォームの製造方法、断熱扉体 | |
| JP2019206988A (ja) | 保護部材及び保護部材の製造方法 | |
| KR101985111B1 (ko) | 폴리우레탄 조성물, 이를 포함하는 흡음재 및 폴리우레탄 폼의 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20160217 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20160512 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170602 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180308 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180316 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180618 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180816 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180831 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180926 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6411077 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |