JP6629659B2 - 表面処理アルミニウム材及びその製造方法、並びに複合成形体及びその製造方法 - Google Patents
表面処理アルミニウム材及びその製造方法、並びに複合成形体及びその製造方法 Download PDFInfo
- Publication number
- JP6629659B2 JP6629659B2 JP2016077487A JP2016077487A JP6629659B2 JP 6629659 B2 JP6629659 B2 JP 6629659B2 JP 2016077487 A JP2016077487 A JP 2016077487A JP 2016077487 A JP2016077487 A JP 2016077487A JP 6629659 B2 JP6629659 B2 JP 6629659B2
- Authority
- JP
- Japan
- Prior art keywords
- aluminum material
- treated aluminum
- composite molded
- resin
- producing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Laminated Bodies (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Adhesives Or Adhesive Processes (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Description
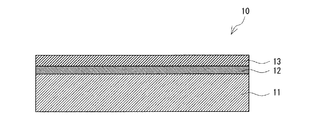
図1の表面処理アルミニウム材10は、アルミニウムを主成分とする基材11と、下地膜12と、樹脂膜13とをこの順に備える三層構造体である。樹脂膜13は、主成分として末端にヒドロキシル基又はアミノ基を有するポリエステルアミド(以下、「特定ポリエステルアミド」ともいう。)を含有する。表面処理アルミニウム材10は、インサート成形によりポリアミドを含有する樹脂と複合化される部材として、すなわち、ポリアミドを含有する樹脂と複合化するインサート成形用の部材として用いられる。当該表面処理アルミニウム材10は、上記特定ポリエステルアミドを含有する樹脂膜13を備えることで、ポリアミド樹脂との優れた接合性を発揮することができる。
表面処理アルミニウム材10を製造する方法は特に限定されないが、以下の方法により好適に製造することができる。すなわち、本発明の一実施形態に係る表面処理アルミニウム材10の製造方法は、塗工液により、基材11に下地膜12を介して積層される樹脂膜13を形成する工程を備え、上記塗工液が、主成分として末端にヒドロキシル基又はアミノ基を有するポリエステルアミドを含有することを特徴とする。
図2の複合成形体20は、表面処理アルミニウム材10と、ポリアミドを含有する樹脂(ポリアミド樹脂)から形成されたポリアミド樹脂部21とを備える。複合成形体20は、アルミニウム部材(表面処理アルミニウム材10)とポリアミド樹脂との複合成形体である。当該複合積層体は、通常、インサート成形により成形される。当該複合成形体は、アルミニウム部材として当該表面処理アルミニウム材10が用いられているため、ポリアミド樹脂との接合性が良好である。
複合成形体20は、以下の方法により好適に製造することができる。すなわち、本発明の一実施形態に係る複合成形体20の製造方法は、インサート成形により、アルミニウム部材とポリアミド樹脂とを複合成形する工程を備える複合成形体の製造方法であって、上記アルミニウム部材として当該表面処理アルミニウム材10を用いることを特徴とする。当該製造方法においては、インサート成形の際に射出されるポリアミド樹脂によりポリアミド樹脂部21が形成される。当該製造方法において、アルミニウム部材として、当該表面処理アルミニウム材10を用いること以外は、従来公知のインサート成形と同様に行うことができる。
本発明の表面処理アルミニウム材及びその製造方法、並びに複合成形体及びその製造方法は、上記実施の形態に限定されるものでは無い。例えば、表面処理アルミニウム材において、下地膜は形成されていなくてもよく、基材に直接、樹脂膜が積層されていてもよい。この場合、基材に上記特定ポリエステルアミドを含む塗工液を塗工することにより表面処理アルミニウム材を得ることができる。また、樹脂膜及び下地膜は、基材の一方の面の一部のみに積層されていてもよいし、両面あるいは全面に積層されていてもよい。さらに、基材は、板状又はシート状以外の、例えばプレス加工等がなされた複雑な形状のものであってもよい。
縦300mm、横200mm、厚さ1mmのアルミニウム材(JIS−H−4000(2014年)のA5052P−H34)を脱脂した後、日本ペイント社の「アルサーフ401KB−2(主剤)及びアルサーフ45KB(副剤)」を用いてリン酸クロメート処理(Cr:15mg/m2)を実施した。トルエンとイソプロパノールとを等量混合した溶媒に、30質量%の固形分量となるように、ヒドロキシル基末端を有するポリエステルアミドペレット(T&K TOKA社の「TPAE−617」)を攪拌しながら120℃で加熱還流溶解させた後、室温まで冷却し、塗工液を得た。この塗工液をバーコート法により、リン酸クロメート処理した上記アルミニウム材の表面に塗工した。次いで、185℃、120秒で焼付け、平均厚み30μmの樹脂膜が形成された表面処理アルミニウム材が得られた。
ヒドロキシル基末端を有するポリエステルアミドペレット(T&K TOKA社の「TPAE−617」)を、アミノ基末端を有するポリエステルアミドペレット(T&K TOKA社の「TPAE−617C」)に替えたこと以外は実施例1と同様にして、表面処理アルミニウム材、及び評価試験片としての複合成形体を得た。
縦300mm、横200mm、厚さ1mmのアルミニウム材(JIS−H−4000(2014年)のA5052P−H34)を、硫酸とフッ酸の混合溶液で脱脂した後、0.12%の濃度に調整されたケイ酸ナトリウム水溶液に浸漬(約10秒間)後、乾燥した。その後、そのアルミニウム材を日本ペイント社の「サーフコートCM1706」の溶液に浸漬(約10秒間)した後、乾燥して下地膜を有するアルミニウム材を得た。その後、実施例1と同様に、トルエンとイソプロパノールとを等量混合した溶媒に、30質量%の固形分量となるように、ヒドロキシル基末端を有するポリエステルアミドペレット(T&K TOKA社の「TPAE−617」)を攪拌しながら120℃で加熱還流溶解させた後、室温まで冷却し、塗工液を得た。この塗工液をバーコート法により、化成処理した上記アルミニウム材の表面に塗工した。次いで、185℃、120秒で焼付け、平均厚み30μmの樹脂膜が形成された表面処理アルミニウム材が得られた。次いで、この表面処理アルミニウム材を用いて、実施例1と同様に評価試験片としての複合成形体を得た。
ヒドロキシル基末端を有するポリエステルアミドペレット(T&K TOKA社の「TPAE−617」)を、アミノ基末端を有するポリエステルアミドペレット(T&K TOKA社の「TPAE−617C」)に替えたこと以外は実施例3と同様にして、表面処理アルミニウム材、及び評価試験片としての複合成形体を得た。
リン酸クロメート処理されたアルミニウム材をそのまま用い、樹脂膜を形成しなかったこと以外は実施例1と同様にして、インサート成形による複合成形体の成形を試みた。しかし、アルミニウム材とポリアミドとは接合しなかった。
トルエンとイソプロパノールとを等量混合した溶媒に、25質量%の固形分量となるように、官能基末端を有さないポリエーテルエステルアミドペレット(T&K TOKA社の「TPAE−32」)を攪拌しながら120℃で加熱還流溶解させた。その後、室温まで冷却し、塗工液を得て、この塗工液を用いた。この点以外は実施例1と同様にして、表面処理アルミニウム材、及び評価試験片としての複合成形体を得た。
トルエンとイソプロパノールとを等量混合した溶媒に、25質量%の固形分量となるように、官能基末端を有さないポリエーテルエステルアミドペレット(T&K TOKA社の「PA−201」)を攪拌しながら120℃で加熱還流溶解させた。その後、室温まで冷却し、塗工液を得て、この塗工液を用いた。この点以外は実施例1と同様にして、表面処理アルミニウム材、及び評価試験片としての複合成形体を得た。
得られた評価試験片としての複合成形体に対して、常温下で引張試験を行った。引張試験は、引張試験機を用い、評価試験片を長手方向に破断するまで引っ張ることによって行った。破断時の荷重と接合面積とから引張剪断強度を算出した。引張試験機は、インストロンジャパンリミテッド社の万能試験機「3369型」を用いた。また、引張速度を100mm/分とし、各試験について試験数n=5で実施し、最小値と最大値とを省いた3つの平均値を引張剪断強度とした。但し、比較例1については、射出接合ができなかったため、この試験を行っていない。
1)温水浸漬:70℃の蒸留水中に200時間浸漬後に引張試験を行った。
2)恒温恒湿:85℃−85%相対湿度で、500時間放置した後に引張試験を行った。
3)冷熱サイクル:−20℃×7時間と120℃×17時間(切り替え時間1分)とを5サイクル繰り返した後に引張試験を行った。
4)80℃雰囲気下:80℃雰囲気下で引張試験を行った。
11 基材
12 下地膜
13 樹脂膜
20 複合成形体
21 ポリアミド樹脂部
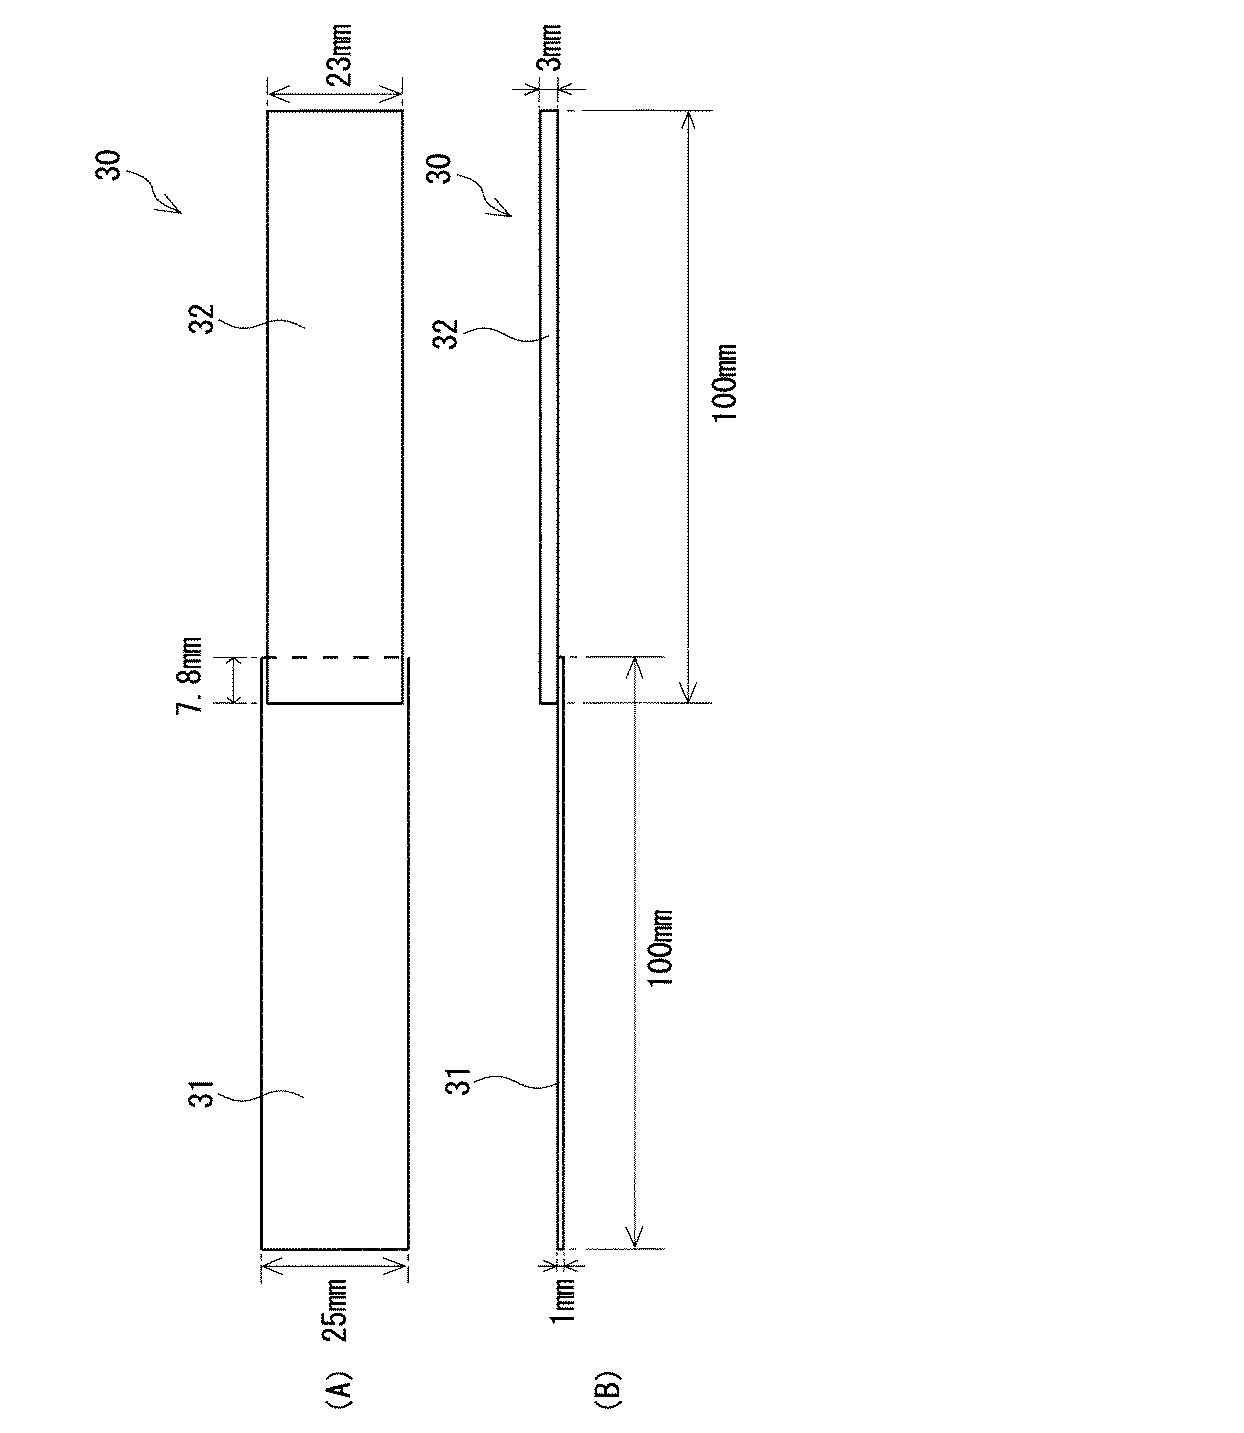
30 複合成形体
31 表面処理アルミニウム材
32 ポリアミド樹脂部
Claims (7)
- ポリアミドを含有する樹脂と複合化するインサート成形用の表面処理アルミニウム材であって、
アルミニウムを主成分とする基材と、
この基材に下地膜を介して積層される樹脂膜と
を備え、
上記樹脂膜が、主成分として末端にヒドロキシル基又はアミノ基を有するポリエステルアミドを含有することを特徴とする表面処理アルミニウム材。 - 上記下地膜が、化成皮膜、メッキ皮膜又はこれらの組み合わせである請求項1に記載の表面処理アルミニウム材。
- 上記樹脂膜の平均厚みが、片面あたり10μm以上500μm以下である請求項1又は請求項2に記載の表面処理アルミニウム材。
- インサート成形によりポリアミドを含有する樹脂と複合化される表面処理アルミニウム材の製造方法であって、
塗工液により、アルミニウムを主成分とする基材に下地膜を介して積層される樹脂膜を形成する工程を備え、上記塗工液が、主成分として末端にヒドロキシル基又はアミノ基を有するポリエステルアミドを含有することを特徴とする表面処理アルミニウム材の製造方法。 - アルミニウム部材とポリアミドを含有する樹脂との複合成形体であって、上記アルミニウム部材が、請求項1、請求項2又は請求項3に記載の表面処理アルミニウム材であることを特徴とする複合成形体。
- インサート成形により、アルミニウム部材とポリアミドを含有する樹脂とを複合成形する工程を備える複合成形体の製造方法であって、上記アルミニウム部材として請求項1、請求項2又は請求項3に記載の表面処理アルミニウム材を用いることを特徴とする複合成形体の製造方法。
- 上記複合成形工程の前に、上記表面処理アルミニウム材をプレス加工する工程をさらに備える請求項6に記載の複合成形体の製造方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015101265 | 2015-05-18 | ||
| JP2015101265 | 2015-05-18 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016215630A JP2016215630A (ja) | 2016-12-22 |
| JP6629659B2 true JP6629659B2 (ja) | 2020-01-15 |
Family
ID=57577702
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016077487A Active JP6629659B2 (ja) | 2015-05-18 | 2016-04-07 | 表面処理アルミニウム材及びその製造方法、並びに複合成形体及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6629659B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6945438B2 (ja) * | 2017-12-25 | 2021-10-06 | 倉敷化工株式会社 | マウント部材 |
| JP2022156517A (ja) * | 2021-03-31 | 2022-10-14 | 株式会社Uacj | 樹脂被覆アルミニウム合金板 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19643143C2 (de) * | 1996-10-18 | 2002-06-20 | Inventa Ag | Haftvermittler für Polyamid-Verbunde, Verfahren zu deren Herstellung sowie deren Verwendung |
| JP3747667B2 (ja) * | 1997-12-26 | 2006-02-22 | 東レ株式会社 | 液晶性樹脂および熱可塑性樹脂組成物 |
| JP2002003601A (ja) * | 2000-06-23 | 2002-01-09 | T & K Toka Co Ltd | ポリエステルアミド共重合体およびそれを用いたラミネート用接着剤組成物 |
| JP4470010B2 (ja) * | 2002-07-26 | 2010-06-02 | 三井化学株式会社 | 接着剤組成物および軟包装材料用複合フィルム |
| JP5124129B2 (ja) * | 2005-12-08 | 2013-01-23 | 東レ株式会社 | アルミニウム合金と樹脂の複合体及びその製造方法 |
| US9376596B2 (en) * | 2012-03-09 | 2016-06-28 | Hitachi Metals, Ltd. | Adhesive film and flat cable using the same |
| JP6703803B2 (ja) * | 2013-10-31 | 2020-06-03 | 株式会社神戸製鋼所 | 表面処理金属板および金属板複合樹脂成形品 |
-
2016
- 2016-04-07 JP JP2016077487A patent/JP6629659B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2016215630A (ja) | 2016-12-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6703803B2 (ja) | 表面処理金属板および金属板複合樹脂成形品 | |
| JP5733999B2 (ja) | 金属樹脂複合体の製造方法 | |
| JP4927864B2 (ja) | 高耐食性複合体の製造方法 | |
| JP6426135B2 (ja) | 酸性溶液および接着剤の塗布を含む、Zn−Al−Mgコーティングを有する金属シートを製造する方法、ならびに対応する金属シートおよびアセンブリ | |
| JP6412388B2 (ja) | 成形用包装材 | |
| JP7098859B2 (ja) | 金属表面上でのプラスチックオーバーモールドのためのプロセスおよびプラスチック-金属ハイブリット部品 | |
| JPWO2017209218A1 (ja) | 電池用包装材料、その製造方法、電池、及びポリエステルフィルム | |
| KR20170041631A (ko) | 포장재, 케이스 및 축전 디바이스 | |
| JP7578968B2 (ja) | 金属と樹脂の一体化複合体とその製造方法 | |
| WO2016076344A1 (ja) | アルミニウム合金材、接合体、自動車用部材、及びアルミニウム合金材の製造方法 | |
| JP2017517636A (ja) | サンドイッチ構造体の製造方法、この方法により製造されたサンドイッチ構造体及びその使用 | |
| JP6189049B2 (ja) | 複合体 | |
| JP6376867B2 (ja) | エンジンコンパートメントにおける高温から低温への熱サイクルが繰り返される用途に用いられる複合構造体及びその製造方法 | |
| JP2009544808A (ja) | ポリアミド類およびメルカプトベンゾイミダゾール類の振動減衰材料 | |
| JPWO2018207685A1 (ja) | 接合用アルミニウム塗装材及びアルミ樹脂複合材 | |
| JP6609672B2 (ja) | アルミニウム複合材、複合構造体及びその製造方法 | |
| WO2019078284A1 (ja) | 電池用包装材料及び電池 | |
| JP6644631B2 (ja) | 金属表面処理用水溶液及び金属表面の処理方法 | |
| JP2017203212A (ja) | アルミニウム合金材、接着樹脂層付きアルミニウム合金材、アルミニウム合金材の製造方法、及び接着樹脂層付きアルミニウム合金材の製造方法 | |
| JP2016215630A (ja) | 表面処理アルミニウム材及びその製造方法、並びに複合成形体及びその製造方法 | |
| JP2019217704A (ja) | アルミニウム合金と樹脂の複合体 | |
| JP2016162558A (ja) | 電池用包装材料及び電池 | |
| JP2015196878A (ja) | 表面処理鋼板および複合部材 | |
| WO2017169571A1 (ja) | 化成処理金属板、表面処理金属板、複合部材、及び化成処理金属板の製造方法 | |
| JP6237999B2 (ja) | 接合品の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20181203 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190807 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190827 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190930 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191205 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6629659 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |