JP6673525B2 - 鋼板およびその製造方法、ならびに二次冷間圧延機 - Google Patents
鋼板およびその製造方法、ならびに二次冷間圧延機 Download PDFInfo
- Publication number
- JP6673525B2 JP6673525B2 JP2019503594A JP2019503594A JP6673525B2 JP 6673525 B2 JP6673525 B2 JP 6673525B2 JP 2019503594 A JP2019503594 A JP 2019503594A JP 2019503594 A JP2019503594 A JP 2019503594A JP 6673525 B2 JP6673525 B2 JP 6673525B2
- Authority
- JP
- Japan
- Prior art keywords
- steel sheet
- cold rolling
- rolling
- ppi
- stand
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
- Reduction Rolling/Reduction Stand/Operation Of Reduction Machine (AREA)
Description
なお、本発明でいう強度とは、鋼板を缶用素材として用いた場合の強度、すなわち食品や飲料等の保存容器としてのスチール缶に要求される所望の強度を指す。これは従来のDR圧下率範囲(10〜40%)を確保することにより得られる。
その結果、耐疵付性に優れた鋼板を得るには、鋼板の表面状態が非常に重要であり、中でも20度鏡面光沢度、好適には算術平均粗さRa、ピークカウント(以下、PPIと称することもある)を制御することが重要であることがわかった。また、鋼板の強度と耐疵付性を両立させるためには、HR30T硬度と20度鏡面光沢度のバランスが重要である。
本発明は、このような知見に基づきなされたものであり、その要旨は以下のとおりである。
[1]HR30T硬度が68以上であり、20度鏡面光沢度が120以下である鋼板。
[2]鋼板表面の算術平均粗さRaが0.50〜0.80μmであり、ピークカウント(PPI)が200〜300である前記[1]に記載の鋼板。
[3]前記[1]または[2]に記載の鋼板の製造方法であって、鋼片を熱間圧延し、次いで、一次冷間圧延、焼鈍を施し、次いで、算術平均粗さRaが0.15〜0.25μmであるブライトロール、および、算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを用いて二次冷間圧延を行う鋼板の製造方法。
[4]最終スタンドである仕上げスタンドと、その前段スタンドである主圧下スタンドの少なくとも2つのスタンドを有する二次冷間圧延機であって、前記主圧下スタンドは、算術平均粗さRaが0.15〜0.25μmであるブライトロールを備え、前記仕上スタンドは算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを備える二次冷間圧延機。
[5]鋼片を熱間圧延し、次いで、一次冷間圧延、焼鈍を施し、次いで、前記[4]に記載の二次冷間圧延機を用いて二次冷間圧延を行い、HR30T硬度が68以上であり、20度鏡面光沢度が120以下である鋼板を製造する鋼板の製造方法。
[6]鋼片を熱間圧延し、次いで、一次冷間圧延、焼鈍を施し、次いで、前記[4]に記載の二次冷間圧延機を用いて二次冷間圧延を行い、HR30T硬度が68以上であり、20度鏡面光沢度が120以下であり、かつ、鋼板表面の算術平均粗さRaが0.50〜0.80μmであり、PPIが200〜300である鋼板を製造する鋼板の製造方法。
また、本発明の鋼板を缶に成形加工した際に、表面光沢に優れ、鋼板同士の擦れ疵やスリ疵の発生も防止され表面外観にも優れている。
本発明の鋼板は、食缶や飲料缶、特に粉ミルク缶の素材として好適である。
本発明の鋼板は、HR30T硬度が68以上であり、20度鏡面光沢度が120以下である。さらに好ましくは、鋼板表面の算術平均粗さRaが0.50〜0.80μmであり、PPIが200〜300である。
本発明の鋼板において、HR30T硬度が68未満であると、例えば缶に成形した時の所望の強度が得られない。従って、HR30T硬度の下限は68とする。一方、硬度の上限が85超えでは、硬すぎて食缶や飲料缶への製缶加工が困難になる恐れがある。よって、HR30T硬度は、JIS G 3303で規定されている最高調質度DR−10の硬度の規格上限である85以下とすることが好ましい。HR30T硬度は、缶強度と加工性のバランスの観点からより好ましくは70以上とし、好ましくは82以下とする。
なお、HR30T硬度は後述する実施例に記載の方法にて、測定することができる。
本発明の鋼板において、20度鏡面光沢度が120を超えると十分な耐疵付き性が得られない。従って、20度鏡面光沢度の上限は120とする。一方、20度鏡面光沢度が低すぎると鋼板面内において外観差が生じ、その結果、缶の外観上の問題が生じる場合がある。よって、20度鏡面光沢度は50以上とすることが好ましい。20度鏡面光沢度は、より安定した外観と対疵付き性が得られるよう、好ましくは60以上とし、好ましくは110以下とする。
なお、20度鏡面光沢度は、後述する実施例に記載の方法にて、測定することができる。また、20度鏡面光沢度は、光沢度計を用いて測定することができる。
疵付きは、例えば、鋼板を缶に成形加工した後にも缶同士の接触により発生する。この接触疵防止には、Raで0.50μm以上の確保が好ましい。一方、粗さが大きくなりすぎると、鋼板表面の色調が白っぽく変化し、鋼板として外観上の問題となる場合がある。よって、鋼板表面の算術平均粗さRaは0.50〜0.80μmが好ましい。鋼板表面の算術平均粗さRaは、より好ましくは0.55μm以上とし、より好ましくは0.75μm以下とする。
なお、鋼板表面の算術平均粗さRaは後述する実施例に記載の方法にて、測定することができる。
PPIが高い方が光沢度が低く、耐疵付性は良好になる。鋼板同士の接触疵防止のため、PPIは200以上が好ましい。一方、PPIは300を超えると外観上問題となる場合がある。そのため、PPIは300以下とすることが好ましい。PPIは、より好ましくは220以上とし、より好ましくは270以下とする。なお、本発明において、ピークカウント(PPI)とは、米国のSAE911規格で定められた、表面粗さの粗さ曲線における1インチ当たりのピーク数(山数)(Peaks Per Inch)を示すものである。また、ピークカウント(PPI)は後述する実施例に記載の方法にて、測定することができる。
本発明の鋼板を缶用素材として用いた場合、所望の強度を得つつ、出来るだけ薄くする観点から、板厚は0.10〜0.60mmが好ましい。
本発明の鋼板は、鋼片を熱間圧延、一次冷間圧延、焼鈍、次いで、二次冷間圧延を行うことで製造される。この時、二次冷間圧延では、例えば、算術平均粗さRaが0.15〜0.25μmであるブライトロール、および、算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを用いて行うこととする。主圧下スタンドは、算術平均粗さRaが0.15〜0.25μmであるブライトロールを備え、仕上スタンドは算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを備えた二次冷間圧延機を用いて、2回目の冷間圧延を行うことで、HR30T硬度が68以上であり、20度鏡面光沢度が120以下であり、好ましくは、鋼板表面の算術平均粗さRaが0.50〜0.80μmであり、ピークカウント(PPI)が200〜300である鋼板を得ることができる。
主圧下スタンドのワークロールとしては、算術平均粗さRaが0.15〜0.25μmのブライトロールを用いることとする。
鋼板の板厚を制御して、所望の強度を得るためには、DR圧下率として10〜40%が必要となる。このDR圧下率が10〜40%を確保するため、主圧下スタンドとしては潤滑油を用いたウエット圧延が可能なブライトロールを用いる。
算術平均粗さRa:0.15〜0.25μm
主圧下スタンドのワークロール粗度がRaで0.15μm未満だと、最終製品板の光沢度が高くなり、一方、Raで0.25μmを超えると所望の圧下率が得られない場合が生じる。従って、主圧下スタンドのワークロール粗度はRaで0.15〜0.25μmとする。主圧下スタンドのワークロール粗度はRaで、安定した操業性確保のため、より好ましくは0.17μm以上とし、より好ましくは0.23μm以下とする。
仕上スタンドのワークロールとしては、鋼板の表面に所定の粗さを付与するために、算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを用いる。
なお、ダルロールの表面の粗さは、例えば、放電加工により調整することができる。
算術平均粗さRaが1.5〜3.0μm
仕上スタンドのワークロールの粗度が、Raで1.5μm未満だと所望の低光沢が得られず、Raで3.0μmを超えると製品板の粗度が高くなりすぎる。従って、仕上スタンドのワークロール粗度はRaで1.5μm〜3.0μmとする。
仕上スタンドのワークロール粗度はRaで、安定した製品外観を得るために、より好ましくは1.7μm以上とし、より好ましくは2.5μm以下とする。
PPI:250以上
仕上スタンドのワークロール表面のPPIが250未満だと所望の低光沢度が得られない。従って、仕上スタンドのワークロール表面のPPIの下限は250とする。一方、上記した鋼鈑のPPIが300を達成するためには、仕上スタンドのワークロール表面のPPIは350以下が好ましい。仕上スタンドのワークロール表面のPPIは、より好ましくは270以上とし、より好ましくは320以下とする。
二次冷間圧延機は、最終スタンドである仕上げスタンドと、その前段スタンドである主圧下スタンドの2スタンドが一般的だが、主圧下スタンドの前に調質圧延用のスタンドを備える場合もある。その場合、主圧下スタンドの前の調質圧延用のスタンドのワークロールについては、ブライトロールでもダルロールのいずれでも構わないが、低光沢化の観点からダルロールのほうが好適である。
めっき処理としては、Ni系めっき、錫めっき等が挙げられる。また、錫めっき層表面にクロム水和酸化物量を耐食性確保および耐疵付性確保の点から有していても良い。もしくは、錫めっき層表面に金属クロム量を耐食性確保および耐疵付性確保の点から有していても良い。金属クロムを錫めっき層表面に有する場合、金属クロムの表面にさらにクロム水和酸化物が形成されていても良い。
DR圧延の圧延速度は800mpmであり、主圧下スタンドはいずれも潤滑油を使用した圧延を実施している。仕上スタンドのダルロールの高PPI化を実現するために、本実施例では放電加工を用いた。しかし、PPIが確保できればこの方法に限定されるものではない。
なお、表1における「所定圧下率確保」とは、DR圧下率として20−25%を確保できたか否かを示し、確保できた場合には「○」を記し、確保できなかった場合には「×」を記した。
HR30T硬度は、JIS Z 2245に規定される方法で測定した。
20度鏡面光沢度は、JIS Z 8741に規定される方法で測定した。
算術平均粗さRaは、JIS B 0601(2001)に準拠し、触針式表面粗さ計を用いて測定した。
PPIは触針式表面粗さ計を用いて測定できる。粗さ曲線の平均線方向の長さ1インチ(25.4mm)について、当該粗さ曲線の平均線に対して一定の基準レベル(カットレベル:0.635μm)を設けて、負の基準レベルを越えたあとに正の基準レベルを越えたとき1カウントする。このようにしたときのカウント総数をPPIとした。
上記により得られた鋼板を製缶加工し、製缶後の鋼板同士を接触させ、鋼板表面のスリ疵有無を評価した。表1において、スリ疵有の場合を「×」、無の場合を「○」とし、○を良好として合格とした。
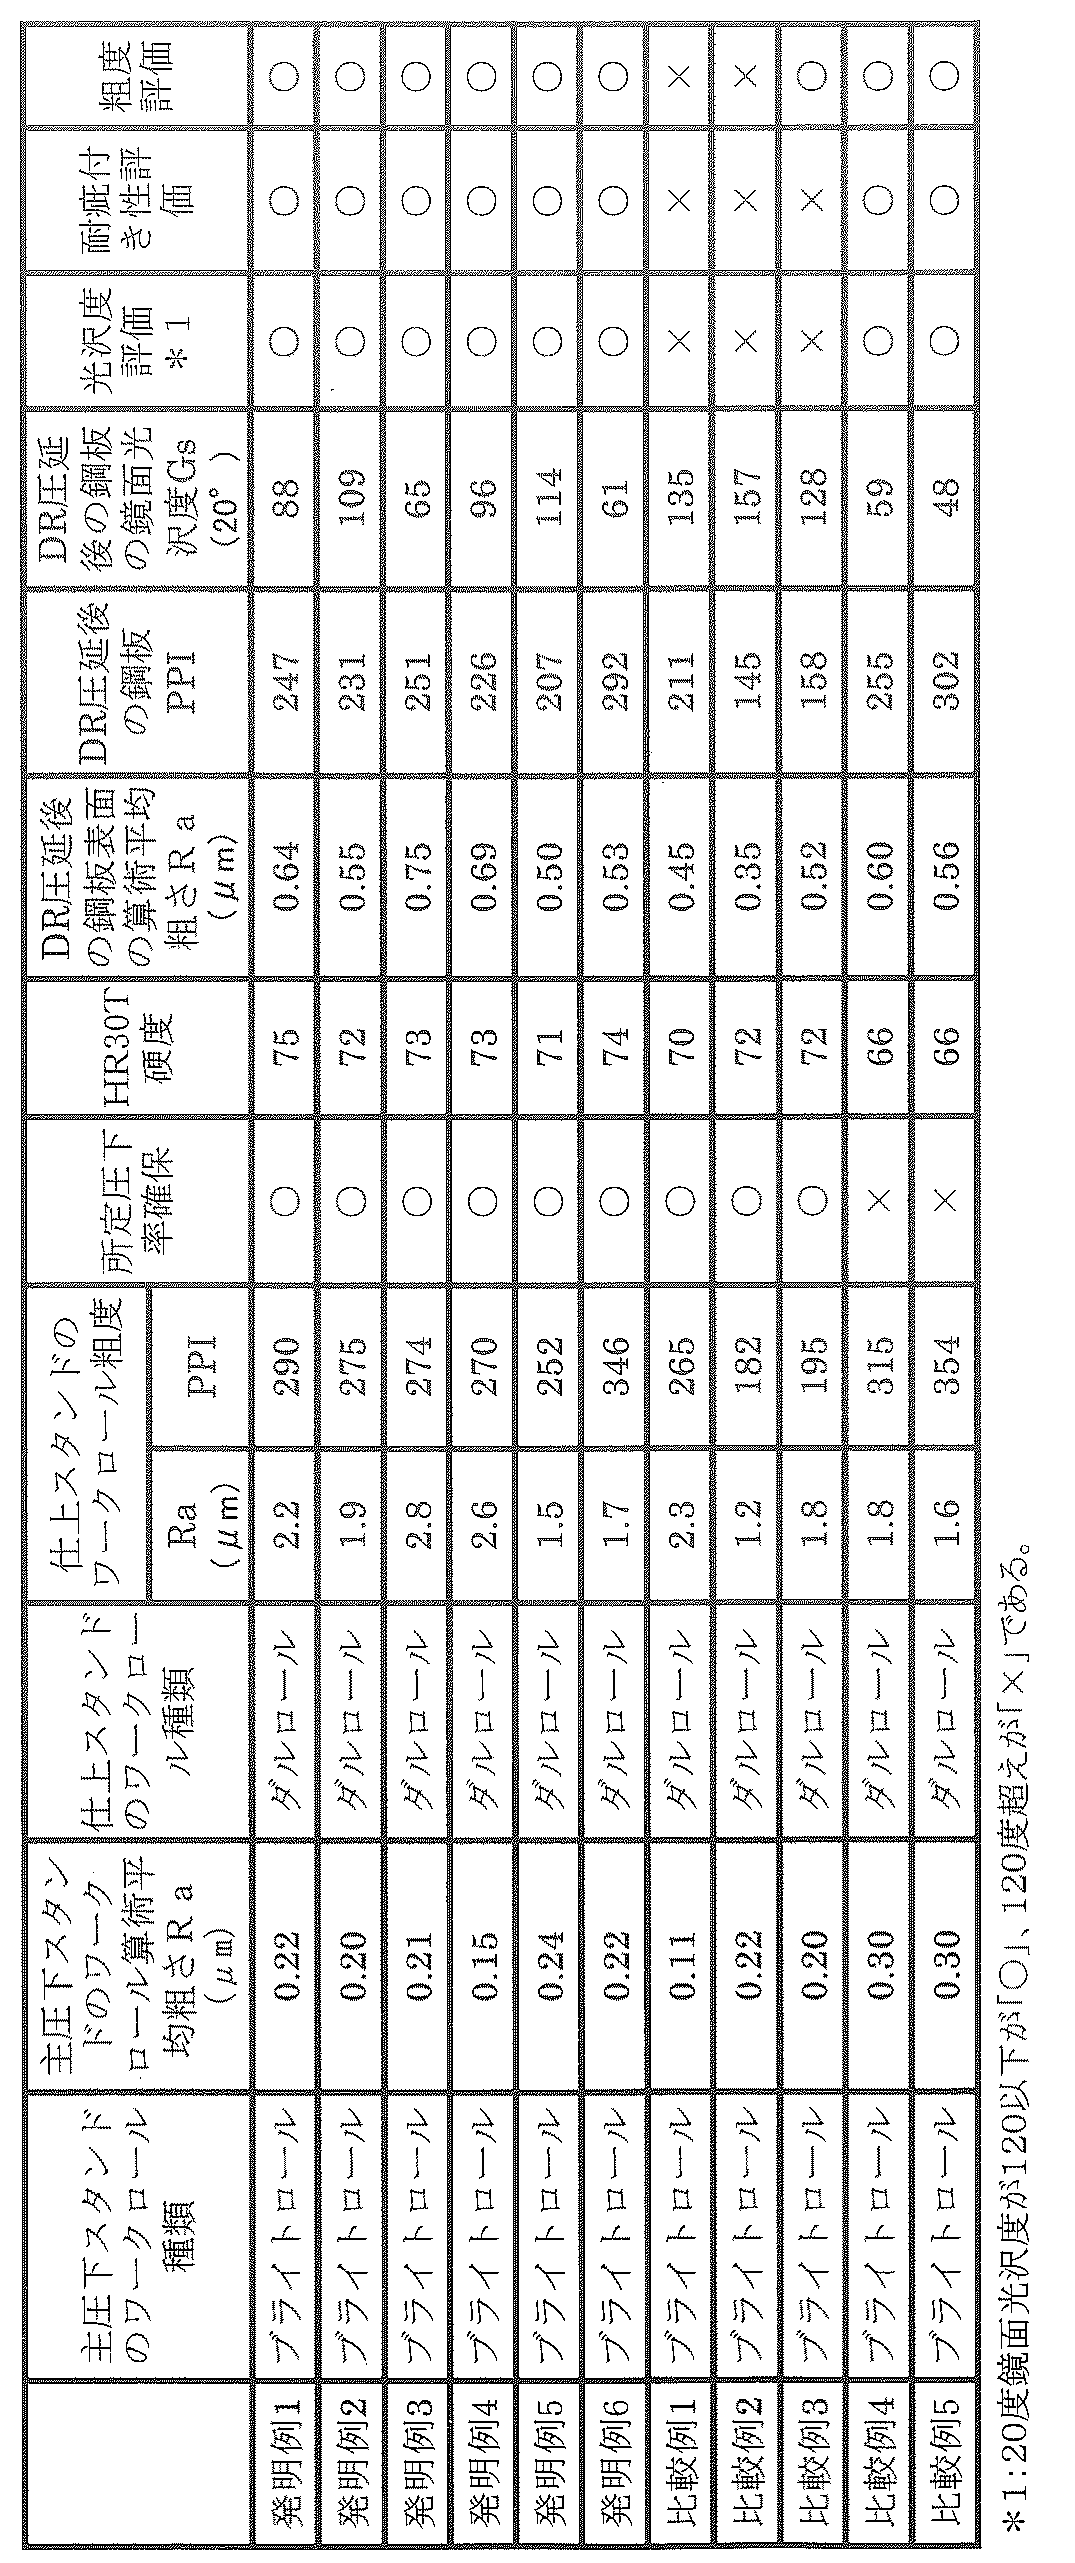
比較例2では仕上スタンドにワークロール粗度が低いワークロールを適用した結果、20度鏡面光沢度が本発明範囲外となり、耐疵付き性が劣っていた。
比較例3は主圧下スタンド、仕上スタンドともにワークロール粗度Raは本発明範囲内であるが、仕上スタンドのワークロールPPIが低いため、20度鏡面光沢度が本発明範囲外となり、耐疵付き性も劣っていた。
比較例4および比較例5は主圧下スタンドの粗度が高いワークロールを適用した結果、所定の圧下率が確保できなかった。
Claims (6)
- HR30T硬度が68以上であり、20度鏡面光沢度が120以下であり、板厚が0.10〜0.60mmである鋼板。
- 鋼板表面の算術平均粗さRaが0.50〜0.80μmであり、PPIが200〜300である請求項1に記載の鋼板。
- 請求項1または2に記載の鋼板の製造方法であって、
鋼片を熱間圧延し、次いで、一次冷間圧延、焼鈍を施し、
次いで、算術平均粗さRaが0.15〜0.25μmであるブライトロール、および、算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを用いて二次冷間圧延を行う鋼板の製造方法。 - 請求項1または2に記載の鋼板の製造に用いる二次冷間圧延機であって、
最終スタンドである仕上げスタンドと、その前段スタンドである主圧下スタンドの少なくとも2つのスタンドを有する前記二次冷間圧延機であり、
前記主圧下スタンドは、算術平均粗さRaが0.15〜0.25μmであるブライトロールを備え、
前記仕上スタンドは算術平均粗さRaが1.5〜3.0μm、PPIが250以上であるダルロールを備える二次冷間圧延機。 - 鋼片を熱間圧延し、次いで、一次冷間圧延、焼鈍を施し、
次いで、請求項4に記載の二次冷間圧延機を用いて二次冷間圧延を行い、
HR30T硬度が68以上であり、20度鏡面光沢度が120以下である鋼板を製造する鋼板の製造方法。 - 鋼片を熱間圧延し、次いで、一次冷間圧延、焼鈍を施し、
次いで、請求項4に記載の二次冷間圧延機を用いて二次冷間圧延を行い、HR30T硬度が68以上であり、20度鏡面光沢度が120以下であり、かつ、鋼板表面の算術平均粗さRaが0.50〜0.80μmであり、PPIが200〜300である鋼板を製造する鋼板の製造方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017226390 | 2017-11-27 | ||
| JP2017226390 | 2017-11-27 | ||
| PCT/JP2018/042995 WO2019103041A1 (ja) | 2017-11-27 | 2018-11-21 | 鋼板およびその製造方法、ならびに二次冷間圧延機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2019103041A1 JPWO2019103041A1 (ja) | 2019-12-12 |
| JP6673525B2 true JP6673525B2 (ja) | 2020-03-25 |
Family
ID=66631100
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019503594A Active JP6673525B2 (ja) | 2017-11-27 | 2018-11-21 | 鋼板およびその製造方法、ならびに二次冷間圧延機 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP6673525B2 (ja) |
| CN (1) | CN111344075B (ja) |
| WO (1) | WO2019103041A1 (ja) |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS54150331A (en) * | 1978-05-19 | 1979-11-26 | Nippon Steel Corp | Manufacture of steel sheet for tin plate di can |
| JPH0890119A (ja) * | 1994-09-20 | 1996-04-09 | Nippon Steel Corp | 優れたフランジ成形性と強度を有する軽量スチール缶 |
| JP2002066613A (ja) * | 2000-06-15 | 2002-03-05 | Kawasaki Steel Corp | 圧延ロールおよび鋼板の冷間圧延方法 |
| JP4305814B2 (ja) * | 2001-12-04 | 2009-07-29 | Jfeスチール株式会社 | 高光沢冷延鋼板の製造方法 |
| JP4096629B2 (ja) * | 2002-05-29 | 2008-06-04 | Jfeスチール株式会社 | 冷間タンデム圧延機及びそれを用いた極薄鋼板の冷間圧延方法 |
| JP3901101B2 (ja) * | 2003-01-22 | 2007-04-04 | 住友金属工業株式会社 | 高炭素ブライト鋼板の製造方法 |
| JP4325436B2 (ja) * | 2004-02-27 | 2009-09-02 | Jfeスチール株式会社 | 缶用鋼板用原板と缶用鋼板およびそれらの製造方法 |
| JP2005319480A (ja) * | 2004-05-07 | 2005-11-17 | Jfe Steel Kk | 低光沢度めっき原板の製造方法 |
| JP4280231B2 (ja) * | 2004-12-17 | 2009-06-17 | 新日本製鐵株式会社 | 缶用素材鋼板及びその調質圧延方法 |
| JP2007044760A (ja) * | 2005-08-12 | 2007-02-22 | Daido Steel Co Ltd | 意匠性に優れた肌光沢を有する熱間圧延平鋼とその製造方法 |
| JP5135868B2 (ja) * | 2007-04-26 | 2013-02-06 | Jfeスチール株式会社 | 缶用鋼板およびその製造方法 |
| KR101302817B1 (ko) * | 2008-04-03 | 2013-09-02 | 제이에프이 스틸 가부시키가이샤 | 고강도 캔용 강판 및 그 제조 방법 |
| EP3000906B1 (en) * | 2013-07-17 | 2018-03-14 | JFE Steel Corporation | Steel sheet for can and method for manufacturing same |
| CN106133167B (zh) * | 2014-03-28 | 2018-11-16 | 杰富意钢铁株式会社 | 罐用钢板及其制造方法 |
| CN106255772B (zh) * | 2014-04-30 | 2018-09-07 | 杰富意钢铁株式会社 | 高强度容器用钢板及其制造方法 |
| CN106544588B (zh) * | 2015-09-17 | 2019-03-26 | 上海梅山钢铁股份有限公司 | 一种单面印涂耐烘烤花架印的镀锡钢板及其制造方法 |
-
2018
- 2018-11-21 CN CN201880073450.XA patent/CN111344075B/zh active Active
- 2018-11-21 JP JP2019503594A patent/JP6673525B2/ja active Active
- 2018-11-21 WO PCT/JP2018/042995 patent/WO2019103041A1/ja not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| CN111344075A (zh) | 2020-06-26 |
| CN111344075B (zh) | 2022-07-08 |
| JPWO2019103041A1 (ja) | 2019-12-12 |
| WO2019103041A1 (ja) | 2019-05-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5858208B1 (ja) | 高強度容器用鋼板及びその製造方法 | |
| CN108136455A (zh) | 涂装鲜映性优异的镀覆钢板的制造方法及通过该方法制造的镀覆钢板 | |
| JP6680426B1 (ja) | 圧延用ワークロールおよびこれを備えた圧延機ならびに圧延方法 | |
| CN111344075B (zh) | 钢板及其制造方法以及二次冷轧机 | |
| JP4309834B2 (ja) | 調質圧延方法 | |
| JP4695618B2 (ja) | 3ピース缶用鋼板とその製造方法及びその製造に用いる装置 | |
| JPS6149701A (ja) | 表面欠陥が少なく耐食性のすぐれたステンレス薄鋼板の冷間圧延方法 | |
| CN116673324A (zh) | 消除铁素体不锈钢表面底纹的冷轧生产方法 | |
| JP2002282903A (ja) | 光沢の優れた硬質缶用鋼板の製造方法 | |
| JP2000197902A (ja) | 鋼板の調質圧延方法 | |
| JP5104413B2 (ja) | 缶用鋼板用原板の製造方法 | |
| JP4325436B2 (ja) | 缶用鋼板用原板と缶用鋼板およびそれらの製造方法 | |
| JP2007196250A (ja) | 金属帯の冷間圧延方法 | |
| JP7848942B2 (ja) | 鋼板の製造方法 | |
| JPH0436763B2 (ja) | ||
| JP6266905B2 (ja) | 缶ボディ用アルミニウム合金板及びその製造方法 | |
| JP3591475B2 (ja) | 表面性状の良好な薄鋼板の製造方法およびdr圧延機 | |
| JP7331874B2 (ja) | 調質圧延機のバックアップロール、調質圧延機および調質圧延方法 | |
| JPH06182402A (ja) | 高光沢ステンレス鋼板及びその製造方法 | |
| JP3438628B2 (ja) | 光沢の優れた金属板の冷間圧延方法 | |
| JP3313330B2 (ja) | 金属板を圧延する冷間タンデム圧延機および冷間タンデム圧延方法 | |
| JPS5924884B2 (ja) | ブリキ原板の調質圧延法 | |
| JP2001198602A (ja) | 高光沢金属帯板の製造方法 | |
| JP2005319480A (ja) | 低光沢度めっき原板の製造方法 | |
| JPS5927241B2 (ja) | ブリキ表面鏡面材の調質圧延法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190129 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20190129 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20190214 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190326 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20190327 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190422 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190618 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190724 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191001 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191107 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200204 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200217 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6673525 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |