JP6681299B2 - シート状食品重ね装置 - Google Patents

シート状食品重ね装置 Download PDF

Info

Publication number
JP6681299B2
JP6681299B2 JP2016163632A JP2016163632A JP6681299B2 JP 6681299 B2 JP6681299 B2 JP 6681299B2 JP 2016163632 A JP2016163632 A JP 2016163632A JP 2016163632 A JP2016163632 A JP 2016163632A JP 6681299 B2 JP6681299 B2 JP 6681299B2
Authority
JP
Japan
Prior art keywords
sheet
conveyor
shaped food
laminate
suction
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2016163632A
Other languages
English (en)
Other versions
JP2018029519A (ja
Inventor
光生 野村
光生 野村
経介 藤井
経介 藤井
将人 埜村
将人 埜村
貴 堀水
貴 堀水
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nisshin Engineering Co Ltd
Nisshin Seifun Group Inc
Original Assignee
Nisshin Engineering Co Ltd
Nisshin Seifun Group Inc
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nisshin Engineering Co Ltd, Nisshin Seifun Group Inc filed Critical Nisshin Engineering Co Ltd
Priority to JP2016163632A priority Critical patent/JP6681299B2/ja
Publication of JP2018029519A publication Critical patent/JP2018029519A/ja
Application granted granted Critical
Publication of JP6681299B2 publication Critical patent/JP6681299B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Manufacturing And Processing Devices For Dough (AREA)
  • Bakery Products And Manufacturing Methods Therefor (AREA)
  • Seeds, Soups, And Other Foods (AREA)
  • Formation And Processing Of Food Products (AREA)
  • Confectionery (AREA)

Description

本発明は、破れ易く、軽くかつ柔らかいシート状の食品を重ねるシート状食品重ね装置に関するものである。
従来、スライスハム等のスライス食品の位置ずれを精度よく調整して複数枚のスライス食品を重ね合わせ包装容器に収容する装置が存在する(例えば特許文献1参照)。この装置は、センサによって、スライス食品の正常通過位置の両外側を検知して幅方向にずれたスライス食品が通過した際に該スライス食品(端部)を感知し、幅方向のずれを検出すると共に、伸縮性のある複数の丸ベルトを捲回した移動式捲回手段を用い、かかるずれ方向とは逆方向に前側の捲回手段を移動させてスライス食品の位置を修正することにより、スライス食品を所定位置の包装容器に的確に収容するもので、重ね合わせ位置は制御できるがスライス食品とスライス食品の間に何かを挟むことは出来なかった。
特開2012−217354号公報
サンドイッチを調製する食品工場においては、予めスライスハムとスライスハムの間にマヨネーズソース等を挟んで複数枚重ね合わせたスライスハムの積層体を準備しておき、このスライスハムの積層体と、野菜等を食パンの間に挟んでサンドイッチを調製している。
しかしながら、スライスハムとスライスハムの間にマヨネーズソース等のシーズニング液を挟んで複数枚重ね合わせる場合、スライスハムは破れ易く、1枚ごとに移送することが困難であるため、装置化することが難しく多数の人手によってスライスハムの積層体を作製していた。
本発明の目的は、破れ易く、軽くかつ柔らかいシート状の食品をシーズニング液を挟んだ状態で精度よく重ねるシート状食品重ね装置を提供することである。
本発明のシート状食品重ね装置は、シート状に形成されたシート状食品を搬送するコンベヤと、前記コンベヤ上に所定の間隔で供給された前記シート状食品の中から、上面にシーズニング液を供給する前記シート状食品を選択する選択部と、前記選択部により選択された前記シート状食品の上面に前記コンベヤの移動に追従して移動しながら前記シーズニング液を供給するシーズニング液供給部と、前記コンベヤの上部に配置された前記シート状食品を前記コンベヤの移動に追従して移動しながら吸着し、前記コンベヤの移動に追従して移動しながら切り離す第1吸着パッドと、を備え、前記第1吸着パッドにより前記シーズニング液が供給されていない前記シート状食品を吸着し、前記コンベヤの上流側に位置する前記シーズニング液が供給されている前記シート状食品の上に重ねシート状食品積層体を形成することを特徴とする。
本発明のシート状食品重ね装置は、前記コンベヤの上部に配置された前記シート状食品積層体を前記コンベヤの移動に追従して移動しながら吸着し、前記コンベヤの移動に追従して移動しながら切り離す第2吸着パッドを備え、前記第2吸着パッドにより前記シート状食品積層体を吸着し、前記コンベヤの上流側に位置する前記シート状食品または前記シート状食品積層体の上に重ねることを特徴とする。
本発明のシート状食品重ね装置は、前記コンベヤの下流側端部の下段に下段コンベヤを備え、前記下段コンベヤ上の前記シート状食品積層体の位置を調整しながら前記シート状食品積層体の上に前記コンベヤの下流端から落下する前記シート状食品または前記シート状食品積層体を重ねることを特徴とする。
本発明のシート状食品重ね装置は、前記シーズニング液が液状またはエマルジョン状であることを特徴とする。
本発明のシート状食品重ね装置は、前記コンベヤ上に前記シート状食品を前記所定の間隔で供給するシート状食品供給部を備えることを特徴とする。
本発明のシート状食品重ね装置は、前記シート状食品がスライスハムまたは薄焼き卵であることを特徴とする。
本発明のシート状食品重ね装置は、前記第1吸着パッドが前記シート状食品を吸着する吸着パッドであって、内部に負圧室を有し、下面に前記シート状食品を吸着する吸着領域を有し、前記吸着領域に前記負圧室に連通する多数の貫通孔を有する吸着パッド本体と、前記負圧室内の空気を吸引する吸引口と、前記吸引口から前記負圧室内の空気を吸引することにより前記吸着領域に吸着させた前記シート状食品を切り離すエアーを前記負圧室に吹き込むエアー吹込口と、を備え、前記エアー吹込口は、前記吸着領域の上部であり、かつ前記吸着領域に吸着した前記シート状食品の外縁内に設定した仮想円の上部に位置するように形成されていることを特徴とする。
本発明のシート状食品重ね装置は、前記第2吸着パッドが前記シート状食品積層体を吸着する吸着パッドであって、内部に負圧室を有し、下面に前記シート状食品積層体を吸着する吸着領域を有し、前記吸着領域に前記負圧室に連通する多数の貫通孔を有する吸着パッド本体と、前記負圧室内の空気を吸引する吸引口と、前記吸引口から前記負圧室内の空気を吸引することにより前記吸着領域に吸着させた前記シート状食品積層体を切り離すエアーを前記負圧室に吹き込むエアー吹込口と、を備え、前記エアー吹込口は、前記吸着領域の上部であり、かつ前記吸着領域に吸着した前記シート状食品積層体の外縁内に設定した仮想円の上部に位置するように形成されていることを特徴とする。
本発明によれば、破れ易く、軽くかつ柔らかいシート状の食品をシーズニング液を挟んだ状態で精度よく重ねるシート状食品重ね装置を提供することができる。
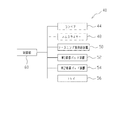
第1の実施の形態に係るシート状食品重ね装置の構成を示す図である。 第1の実施の形態に係るシート状食品重ね装置のシステム構成を示す図である。 実施の形態に係る吸着パッドの平面図である。 実施の形態に係る吸着パッドの側面図である。 実施の形態に係る吸着パッドの底面図である。 実施の形態に係る吸着パッドの断面図(図3のA−A断面図)である。 実施の形態に係る仮想円を示す図である。 第2の実施の形態に係るシート状食品重ね装置の構成を示す図である。 第2の実施の形態に係るシート状食品重ね装置のシステム構成を示す図である。 第3の実施の形態に係るシート状食品重ね装置の構成を示す図である。 第3の実施の形態に係るシート状食品重ね装置のシステム構成を示す図である。
以下、図面を参照して本発明の実施の形態に係るシート状食品重ね装置について説明する。ここで本実施の形態においては、破れ易く、軽くかつ柔らかいシート状に形成されたシート状食品であるスライスハムをシーズニング液を挟んだ状態で重ねるシート状食品重ね装置について説明する。
図1は第1の実施の形態に係るシート状食品重ね装置の構成を示す図である。シート状食品重ね装置40は、スライスハム42を図1に示す矢印方向に連続的に搬送するコンベヤ44を備えている。ここでコンベヤ44のスライスハム42を搬送するベルトには、スライスハム42が容易に剥離するように易剥離性ベルトが用いられている。
コンベヤ44の上流側の端部にはハム原木46をカッター48aによりスライスしコンベヤ44上に所定の間隔で供給するハムスライサー48が備えられている。ハムスライサー48の下流側のコンベヤ44の上部には、コンベヤ44により搬送されているスライスハム42の上面に、液状またはエマルジョン状のシーズニング液を供給するシーズニング液供給装置50が備えられている。
シーズニング液供給装置50の下流側のコンベヤ44の上部には、スライスハム42を吸着する第1吸着パッド装置52が備えられ、第1吸着パッド装置52の下流側のコンベヤ44の上部には、第1吸着パッド装置52により吸着されたスライスハム42がコンベヤ44の上流側に位置する他のスライスハム42の上に置かれることにより2枚のスライスハム42により形成されたスライスハム積層体43を吸着する第2吸着パッド装置54が備えられている。
更にコンベヤ44の下流側の端部には第2吸着パッド装置54により吸着されたスライスハム積層体43がコンベヤ44の上流側に位置する他のスライスハム積層体43の上に置かれることにより4枚のスライスハム42により形成されたスライスハム積層体45を収容するトレイ56が配置されている。
シーズニング液供給装置50は、シーズニング液供給装置50をコンベヤ44の搬送速度に追従させて移動させるシーズニング液供給装置駆動部50a、コンベヤ44上のスライスハム42の位置を検出するスライスハム検出部50b及びシーズニング液を供給するシーズニング液供給ノズル50cを備えている。ここでスライスハム検出部50bは、図示しない撮像装置を備え、撮像装置により撮像されたスライスハムの画像に基づきスライスハム42の位置を検出すると共にシーズニング液を供給するスライスハム42を選択する。なお本実施の形態においては、シーズニング液供給ノズル50cからスライスハム42上にシーズニング液としてマヨネーズソースを供給する。
第1吸着パッド装置52は、第1吸着パッド装置52をコンベヤ44の搬送速度に追従させて移動させる第1吸着パッド装置駆動部52a、コンベヤ44上のスライスハム42の位置を検出するスライスハム検出部52b及びコンベヤ44上のスライスハム42を吸着する吸着パッド52cを備えている。ここでスライスハム検出部52bは、図示しない撮像装置を備え、撮像装置により撮像されたスライスハム42の画像に基づきスライスハム42の位置を検出すると共に吸着すべきスライスハム42を選択する。
第2吸着パッド装置54は、第2吸着パッド装置54をコンベヤ44の搬送速度に追従させて移動させる第2吸着パッド装置駆動部54a、コンベヤ44上のスライスハム積層体43の位置を検出するスライスハム積層体検出部52b及びコンベヤ44上のスライスハム積層体43を吸着する吸着パッド54cを備えている。ここでスライスハム積層体検出部54bは、図示しない撮像装置を備え、撮像装置により撮像されたスライスハム積層体43の画像に基づきスライスハム積層体43の位置を検出する。なお、吸着パッド52c及び吸着パッド54cの具体的な構成については後述する。
トレイ56は、スライスハム積層体45を収容する際に、図示しない駆動部によりコンベヤ44の搬送方向及び搬送方向に直交する方向の位置を調整可能に構成されている。
図2は第1の実施の形態に係るシート状食品重ね装置のシステム構成を示す図である。シート状食品重ね装置40は、制御部60を有し、制御部60にコンベヤ44、ハムスライサー48、シーズニング液供給装置50、第1吸着パッド装置52、第2吸着パッド装置54及びトレイ56がそれぞれ接続されている。制御部60は、コンベヤ44、ハムスライサー48、シーズニング液供給装置50、第1吸着パッド装置52及び第2吸着パッド装置54を制御してスライスハム積層体45を作製し、スライスハム積層体45をトレイ56内に収容する。
以下第1の実施の形態に係るシート状食品重ね装置40によるスライスハム積層体45の作製の工程を説明する。ハムスライサー48は、所定の搬送速度で駆動されているコンベヤ44上にスライスハム42を所定の間隔で供給する。
シーズニング液供給装置50は、スライスハム検出部50bによりスライスハム42の位置を検出し、スライスハム42がシーズニング液供給装置50のホームポジションまで搬送されてきたことを検出すると、シーズニング液を供給するスライスハム42を選択し、シーズニング液供給装置駆動部50aによりシーズニング液供給装置50をコンベヤ44の搬送速度に追従させて移動させながら、選択されたスライスハム42上にシーズニング液供給ノズル50cからマヨネーズソースを供給する。マヨネーズソースの供給が終わるとシーズニング液供給装置駆動部50aは、シーズニング液供給装置50をシーズニング液供給装置50のホームポジションまで戻す。なお本実施の形態に係るシーズニング液供給装置50は、スライスハム検出部50bによりスライスハム42の位置を検出した場合に、1枚おきにスライスハム42を選択し、選択されたスライスハム42上にシーズニング液供給ノズル50cからマヨネーズソースを供給する。
第1吸着パッド装置52は、スライスハム検出部52bによりマヨネーズソースが供給されていないスライスハム42が第1吸着パッド装置52のホームポジションまで搬送されてきたことを検出すると、第1吸着パッド装置駆動部52aにより第1吸着パッド装置52をコンベヤ44の搬送速度に追従させて移動させながら、吸着パッド52cによりスライスハム42を吸着し、吸着完了後に第1吸着パッド装置52を第1吸着パッド装置52のホームポジションまで戻す。スライスハム検出部52bによりマヨネーズソースが供給されているスライスハム42が第1吸着パッド装置52のホームポジションまで搬送されてきたことを検出すると、第1吸着パッド装置駆動部52aにより第1吸着パッド装置52をコンベヤ44の搬送速度に追従させて移動させながら、吸着パッド52cからスライスハム42を切り離し、マヨネーズソースが供給されているスライスハム42の上にスライスハム42を重ねスライスハム積層体43を作製する。その後第1吸着パッド装置駆動部52aにより第1吸着パッド装置52を第1吸着パッド装置52のホームポジションまで戻す。
第2吸着パッド装置54は、スライスハム積層体検出部54bによりスライスハム積層体43が第2吸着パッド装置54のホームポジションまで搬送されてきたことを検出すると、第2吸着パッド装置駆動部54aにより第2吸着パッド装置54をコンベヤ44の搬送速度に追従させて移動させながら、吸着パッド54cによりスライスハム積層体43を吸着し、吸着完了後に第2吸着パッド装置54を第2吸着パッド装置54のホームポジションまで戻す。スライスハム積層体検出部54bにより、次のスライスハム積層体43が第2吸着パッド装置54のホームポジションまで搬送されてきたことを検出すると、第2吸着パッド装置駆動部54aにより第2吸着パッド装置54をコンベヤ44の搬送速度に追従させて移動させながら、吸着パッド54cからスライスハム積層体43を切り離し、コンベア44上のスライスハム積層体43の上に重ね4枚のスライスハムにより形成されるスライスハム積層体45を作製する。その後第2吸着パッド装置駆動部54aにより第2吸着パッド装置54を第2吸着パッド装置54のホームポジションまで戻す。
スライスハム積層体45は、コンベア44によりコンベア44の下流端部まで搬送され、コンベヤ44からトレイ56内に落下させる。この場合にトレイ56の位置をコンベヤ44の搬送方向及び搬送方向に直交する方向に調整することにより、トレイ56内にスライスハム積層体45を並べた状態で収容する。
次に図面を参照して、実施の形態に係る吸着パッド52c及び吸着パッド54cの構成を説明する。なお吸着パッド54cの構成は吸着パッド52cの構成と同一であるため吸着パッド52cの構成についてのみ説明する。図3は吸着パッド52cの平面図、図4は吸着パッド52cの側面図、図5は吸着パッド52cの底面図、図6は吸着パッド52cの断面図(図3のA−A断面図)である。
吸着パッド52cは、スライスハム42を吸着するものである。吸着パッド52cは、平面視矩形状の吸着パッド本体4を備えている。吸着パッド本体4は、下面に平面視矩形状の凹部が形成された上部部材6と、上部部材6の凹部を覆う板状の下部部材8により構成されており、上部部材6の凹部を下部部材8により覆うことにより、吸着パッド本体4の内部に平面視矩形状の負圧室10が形成されている。
上部部材6は、ナイロン樹脂により形成されており、上面の中央部に柱状の支持部12が取り付けられている。また上部部材6の上面の支持部12の両側には負圧室10内の空気を吸引する吸引口14が形成されており、吸引口14は図示しない空気吸引源に接続されている。吸引口14の両側の後述する所定の位置には負圧室10内にエアー吹き込むエアー吹込口16が形成されており、エアー吹込口16は図示しないエアー供給源に接続されている。更に上部部材6の四隅にはボルト孔18が形成されている。
下部部材8は、下面にスライスハム42を吸着する吸着領域8aが形成されている。吸着領域8aには負圧室10に連通する多数の貫通孔20が設けられており、負圧室10内を負圧にすることにより吸着領域8aでスライスハム42を吸着する。ここで下部部材8に形成されている貫通孔20の直径は、スライスハム42を吸着するために最適な直径が選択されている。即ちスライスハム42を吸着する際に、スライスハム42を傷つけず、貫通孔20の跡を付けないために小さい直径の貫通孔20が多数設けられている。
なお下部部材8は、吸着領域8aに吸着したスライスハム42が剥離容易となるようにフッ素樹脂により形成されている。また下部部材8の四隅には上部部材6のボルト孔18に対応する位置にボルト孔22が形成されている。吸着パッド本体4は、上部部材6のボルト孔18及び下部部材8のボルト孔22を用いて上部部材6と下部部材8とを図示しないボルトで固定して組み立てられている。
上部部材6に形成されているエアー吹込口16は、吸着領域8aの上部であり、かつ吸着領域8aに吸着したスライスハム42の外縁内に設定した仮想円30(図7参照)の上部に位置するように形成されている。即ち図7に示すようにスライスハム42が矩形状の外縁を有する場合には、仮想円30は、矩形状の外縁に内接するように設定され、エアー吹込口16は、仮想円30上のスライスハム42の四隅に対応する位置に形成されている。
本実施の形態に係る吸着パッド52cによりスライスハム42を吸着する場合には、吸引口14から負圧室10内の空気を吸引し負圧室10内を負圧とすることにより吸着領域8aにスライスハム42を吸着させる。また吸着領域8aからスライスハム42を切り離す場合には、吸引口14からの負圧室10内の空気の吸引を停止しエアー吹込口16からエアーを負圧室10内に吹き込むことにより吸着領域8aからスライスハム42を切り離す。この場合にエアー吹込口16が仮想円30上に位置するように形成されているため、スライスハム42が吸着領域8aに真空吸着するための真空状態を効果的に破壊することができ、スライスハム42を吸着領域8aから良好に切り離すことができる。即ちエアー吹込口16が仮想円30よりも内側に形成されている場合には、真空状態の破壊を効果的に行うことができない場合があり、エアーの吹込みによりスライスハム42が破れてしまう恐れがある。またエアー吹込口16が仮想円30よりも外側に形成されている場合には、エアーが逃げてスライスハム42を吸着領域8aから切り離すことができない。
本実施の形態に係る吸着パッドによれば、スライスハム42を良好に吸着することができ、また吸着領域8aからスライスハム42を切り離した場合に、スライスハム42が折れ曲がることなくコンベア44の上流側に位置するスライスハム42の上に精度よく重ねることができる。
なお、上述の実施の形態においては、下部部材8をフッ素樹脂により形成しているが、下部部材8の全体をフッ素樹脂で形成する必要はなく、少なくともスライスハム42を吸着する吸着領域8aに剥離容易な表面素材であるフッ素樹脂が用いられればよい。
またスライスハムが円形の外縁を有する場合には、仮想円30は、エアー吹込口16が円形のスライスハムの上部に位置するように円形の外縁よりも所定量内側に設定され、エアー吹込口16は仮想円30上に等間隔で位置するように形成されることが好ましい。
第1の実施の形態に係るシート状食品重ね装置40によれば、破れ易く、軽くかつ柔らかいシート状の食品をシーズニング液を挟んだ状態で精度よく重ねることができる。
次に図8及び図9を参照して本発明の第2の実施の形態に係るシート状食品重ね装置について説明する。図8は第2の実施の形態に係るシート状食品重ね装置の構成を示す図である。第2の実施の形態に係るシート状食品重ね装置70は、第1の実施の形態に係るシート状食品重ね装置40のコンベヤ44を第1コンベヤ44a、第2コンベヤ44b及び第3コンベヤ44cに変更し、第1の実施の形態に係るシート状食品重ね装置40の第2吸着パッド装置54を取り除いたものである。その他の点は第1の実施の形態に係るシート状食品重ね装置40と同一の構成を有する。従って第2の実施の形態に係るシート状食品重ね装置70の説明においては、第1の実施の形態に係るシート状食品重ね装置40の構成と同一の構成に第1の実施の形態の説明で用いたのと同一の符号を付して説明を行う。
シート状食品重ね装置70の第2コンベヤ44bは、第1コンベヤ44aの下流側の端部の下段に上流側の端部が位置するように配置されており、第3コンベヤ44cの上流側の端部が第2コンベヤ44bの下流側の端部に近接して配置されている。
図9は第2の実施の形態に係るシート状食品重ね装置のシステム構成を示す図である。シート状食品重ね装置70は、制御部60を有し、制御部60に第1コンベヤ44a、第2コンベヤ44b、第3コンベヤ44c、ハムスライサー48、シーズニング液供給装置50、第1吸着パッド装置52及びトレイ56がそれぞれ接続されている。制御部60は、第1コンベヤ44a、第2コンベヤ44b、第3コンベヤ44c、ハムスライサー48、シーズニング液供給装置50及び第1吸着パッド装置52を制御してスライスハム積層体45を作製し、スライスハム積層体45をトレイ56内に収容する。
以下第2の実施の形態に係るシート状食品重ね装置70によるスライスハム積層体45の作製の工程を説明する。シート状食品重ね装置70において、第1吸着パッド装置52によりスライスハム積層体43を作製するまでの工程は、第1の実施の形態に係るシート状食品重ね装置40の工程と同一である。
第1コンベヤ44aの下流側の端部からスライスハム積層体43が第2コンベヤ44b上に落下する際には、第2コンベヤ44bは第1コンベヤ44aと同一の搬送速度で駆動されている。第2コンベヤ44b上にスライスハム積層体43が落下すると、第2コンベヤ44b上のスライスハム積層体43を次のスライスハム積層体43が第2コンベヤ44b上に落下する位置まで第2コンベヤ44bを上流側に戻しておく。次のスライスハム積層体43が第2コンベヤ44b上に落下する際には、第2コンベヤ44bを第1コンベヤ44aと同一の搬送速度で駆動させながら第2コンベヤ44b上にスライスハム積層体43を落下させることにより、2組のスライスハム積層体43が精度よく重なったスライスハム積層体45が作製される。スライスハム積層体45は、スライスハム積層体45をパッド56まで搬送する第3コンベヤ44cに受け渡される。
スライスハム積層体45は、第3コンベア44cにより第3コンベア44cの下流端部まで搬送され、第3コンベヤ44cからトレイ56内に落下させる。この場合にトレイ56の位置を第3コンベヤ44cの搬送方向及び搬送方向に直交する方向に調整することにより、トレイ56内にスライスハム積層体45を並べた状態で収容する。
第2の実施の形態に係るシート状食品重ね装置70によれば、破れ易く、軽くかつ柔らかいシート状の食品をシーズニング液を挟んだ状態で精度よく重ねることができる。また第1の実施の形態に係るシート状食品重ね装置40に備えられていた第2吸着パッド装置を用いることなくスライスハム積層体45を作製することができる。
次に図10及び図11を参照して本発明の第3の実施の形態に係るシート状食品重ね装置について説明する。図10は第3の実施の形態に係るシート状食品重ね装置の構成を示す図である。第3の実施の形態に係るシート状食品重ね装置80は、第1の実施の形態に係るシート状食品重ね装置40のコンベヤ44を第1コンベヤ44a、第2コンベヤ44bに変更し、第1の実施の形態に係るシート状食品重ね装置40の第1吸着パッド装置52を第3吸着パッド装置55に変更し、第2吸着パッド装置54を取り除いたものである。その他の点は第1の実施の形態に係るシート状食品重ね装置40と同一の構成を有する。従って第3の実施の形態に係るシート状食品重ね装置80の説明においては、第1の実施の形態に係るシート状食品重ね装置40の構成と同一の構成に第1の実施の形態の説明で用いたのと同一の符号を付して説明を行う。
シート状食品重ね装置80の第2コンベヤ44bは、第1コンベヤ44aの下流側の端部の下段に上流側の端部が位置するように配置されている。また第3吸着パッド装置55は、第1の実施の形態に係るシート状食品重ね装置40の第1吸着パッド装置52の吸着パッド52cと同一の構成の吸着パッド55cを2つ備えるものである。
図11は第3の実施の形態に係るシート状食品重ね装置のシステム構成を示す図である。シート状食品重ね装置80は、制御部60を有し、制御部60に第1コンベヤ44a、第2コンベヤ44b、ハムスライサー48、シーズニング液供給装置50、第3吸着パッド装置55及びトレイ56がそれぞれ接続されている。制御部60は、第1コンベヤ44a、第2コンベヤ44b、ハムスライサー48、シーズニング液供給装置50及び第3吸着パッド装置55を制御してスライスハム積層体45を作製し、スライスハム積層体45をトレイ56内に収容する。
以下第3の実施の形態に係るシート状食品重ね装置80よるスライスハム積層体45の作製の工程を説明する。ハムスライサー48は、所定の搬送速度で駆動されている第1コンベヤ44a上にスライスハム42を所定の間隔で供給する。
シーズニング液供給装置50は、スライスハム検出部50bによりスライスハム42の位置を検出し、スライスハム42がシーズニング液供給装置50のホームポジションまで搬送されてきたことを検出すると、シーズニング液を供給するスライスハム42を選択し、シーズニング液供給装置駆動部50aによりシーズニング液供給装置50を第1コンベヤ44aの搬送速度に追従させて移動させながら、選択されたスライスハム42上にシーズニング液供給ノズル50cからマヨネーズソースを供給する。シーズニング液供給装置50は、スライスハム42にマヨネーズソースの供給が終わると、その位置で次のスライスハム42が搬送されて来るのを持ち、スライスハム検出部50bによりスライスハム42が搬送されてきたことを検出すると、シーズニング液供給装置駆動部50aによりシーズニング液供給装置50を第1コンベヤ44aの搬送速度に追従させて移動させながら、スライスハム42上にシーズニング液供給ノズル50cからマヨネーズソースを供給する。連続した2枚のスライスハム42に対するマヨネーズソースの供給が終わるとシーズニング液供給装置駆動部50aは、シーズニング液供給装置50をシーズニング液供給装置50のホームポジションまで戻す。なお本実施の形態のシーズニング液供給装置50は、スライスハム検出部50bによりスライスハム42の位置を検出することにより2枚のスライスハム42に連続してシーズニング液供給ノズル50cからマヨネーズソースを供給した後、2枚のスライスハム42を飛ばして次の2枚のスライスハム42にマヨネーズソースを供給する。
第3吸着パッド装置55は、スライスハム検出部55bによりマヨネーズソースが供給されていない2枚のスライスハム42が第3吸着パッド装置55のホームポジションまで搬送されてきたことを検出すると、第3吸着パッド装置駆動部55aにより第3吸着パッド装置55を第1コンベヤ44aの搬送速度に追従させて移動させながら、2つの吸着パッド55cにより2枚のスライスハム42を吸着し、吸着完了後に第3吸着パッド装置55を第3吸着パッド装置55のホームポジションまで戻す。スライスハム検出部55bによりマヨネーズソースが供給されている2枚のスライスハム42が第3吸着パッド装置55のホームポジションまで搬送されてきたことを検出すると、第3吸着パッド装置駆動部55aにより第3吸着パッド装置55を第1コンベヤ44aの搬送速度に追従させて移動させながら、2つの吸着パッド55cからスライスハム42を切り離し、マヨネーズソースが供給されている2枚のスライスハム42上にそれぞれスライスハム42を重ね2つのスライスハム積層体43を作製する。その後第3吸着パッド装置55を第3吸着パッド装置55のホームポジションまで戻す。
第1コンベヤ44aの下流側の端部からスライスハム積層体43が第2コンベヤ44b上に落下する際には、第2コンベヤ44bは第1コンベヤ44aと同一の搬送速度で駆動されている。第2コンベヤ44b上にスライスハム積層体43が落下すると、第2コンベヤ44b上のスライスハム積層体43を次のスライスハム積層体43が第2コンベヤ44b上に落下する位置まで第2コンベヤ44bを上流側に戻しておく。次のスライスハム積層体43が第2コンベヤ44b上に落下する際には、第2コンベヤ44bを第1コンベヤ44aと同一の搬送速度で駆動させ、第2コンベヤ44b上にスライスハム積層体43を落下させることにより、2組のスライスハム積層体43が重なったスライスハム積層体45が作製される。スライスハム積層体45は、第2コンベア44bより第2コンベア44bの下流端部まで搬送され、第2コンベヤ44bからトレイ56内に落下させる。この場合にトレイ56の位置を第2コンベヤ44bの搬送方向及び搬送方向に直交する方向に調整することにより、トレイ56内にスライスハム積層体45を並べた状態で収容する。
第3の実施の形態に係るシート状食品重ね装置80によれば、破れ易く、軽くかつ柔らかいシート状の食品をシーズニング液を挟んだ状態で精度よく重ねることができる。シート状食品重ね装置80によれば、第1の実施の形態に係るシート状食品重ね装置40や第2の実施の形態に係るシート状食品重ね装置70に比較して単位時間あたりに作製できるスライスハム積層体45の数を多くすることができる。
なお上述の実施の形態においては、シート状食品重ね装置40,70,80よりスライスハム積層体43の上にスライスハム積層体43を重ね4枚のスライスハムを積層させたスライスハム積層体45を作製しているが、スライスハム42とスライスハム積層体43とを重ね3枚のスライスハムを積層させたスライスハム積層体を作製してもよい。
また上述の実施の形態においては、シート状食品重ね装置40,70,80よりマヨネーズソースを挟んだ状態で4枚のスライスハムを積層させたスライスハム積層体45を作製しているが、重ねるスライスハム42の枚数は適宜選択可能であり、スライスハム積層体に他のシート状食品である薄焼き卵等を重ねてシート状食品の積層体を作製してもよい。
4…吸着パッド本体、6…上部部材、8…下部部材、8a…吸着領域、10…負圧室、12…支持部、14…吸引口、16…エアー吹込口、20…貫通孔、30…仮想円、40,70,80…シート状食品重ね装置、42…スライスハム、43,45…スライスハム積層体、44…コンベヤ、44a…第1コンベヤ、44b…第2コンベヤ、44c…第3コンベヤ、48…ハムスライサー、50…シーズニング液供給装置、52…第1吸着パッド装置、52c…吸着パッド、54…第2吸着パッド装置、54c…吸着パッド、55…第3吸着パッド装置、55c…吸着パッド、56…トレイ、60…制御部

Claims (8)

  1. シート状に形成されたシート状食品を搬送するコンベヤと、
    前記コンベヤ上に所定の間隔で供給された前記シート状食品の中から、上面にシーズニング液を供給する前記シート状食品を選択する選択部と、
    前記選択部により選択された前記シート状食品の上面に前記コンベヤの移動に追従して移動しながら前記シーズニング液を供給するシーズニング液供給部と、
    前記コンベヤの上部に配置された前記シート状食品を前記コンベヤの移動に追従して移動しながら吸着し、前記コンベヤの移動に追従して移動しながら切り離す第1吸着パッドと、
    を備え、
    前記第1吸着パッドにより前記シーズニング液が供給されていない前記シート状食品を吸着し、前記コンベヤの上流側に位置する前記シーズニング液が供給されている前記シート状食品の上に重ねシート状食品積層体を形成することを特徴とするシート状食品重ね装置。
  2. 前記コンベヤの上部に配置された前記シート状食品積層体を前記コンベヤの移動に追従して移動しながら吸着し、前記コンベヤの移動に追従して移動しながら切り離す第2吸着パッドを備え、
    前記第2吸着パッドにより前記シート状食品積層体を吸着し、前記コンベヤの上流側に位置する前記シート状食品または前記シート状食品積層体の上に重ねることを特徴とする請求項1記載のシート状食品重ね装置。
  3. 前記コンベヤの下流側端部の下段に下段コンベヤを備え、
    前記下段コンベヤ上の前記シート状食品積層体の位置を調整しながら前記シート状食品積層体の上に前記コンベヤの下流端から落下する前記シート状食品または前記シート状食品積層体を重ねることを特徴とする請求項1または2に記載のシート状食品重ね装置。
  4. 前記シーズニング液は、液状またはエマルジョン状であることを特徴とする請求項1〜3の何れか一項に記載のシート状食品重ね装置。
  5. 前記コンベヤ上に前記シート状食品を前記所定の間隔で供給するシート状食品供給部を備えることを特徴とする請求項1〜4の何れか一項に記載のシート状食品重ね装置。
  6. 前記シート状食品は、スライスハムまたは薄焼き卵であることを特徴とする請求項1〜5の何れか一項に記載のシート状食品重ね装置。
  7. 前記第1吸着パッドは、前記シート状食品を吸着する吸着パッドであって、
    内部に負圧室を有し、下面に前記シート状食品を吸着する吸着領域を有し、前記吸着領域に前記負圧室に連通する多数の貫通孔を有する吸着パッド本体と、
    前記負圧室内の空気を吸引する吸引口と、
    前記吸引口から前記負圧室内の空気を吸引することにより前記吸着領域に吸着させた前記シート状食品を切り離すエアーを前記負圧室に吹き込むエアー吹込口と、
    を備え、
    前記エアー吹込口は、前記吸着領域の上部であり、かつ前記吸着領域に吸着した前記シート状食品の外縁内に設定した仮想円の上部に位置するように形成されていることを特徴とする請求項1〜6の何れか一項に記載のシート状食品重ね装置。
  8. 前記第2吸着パッドは、前記シート状食品積層体を吸着する吸着パッドであって、
    内部に負圧室を有し、下面に前記シート状食品積層体を吸着する吸着領域を有し、前記吸着領域に前記負圧室に連通する多数の貫通孔を有する吸着パッド本体と、
    前記負圧室内の空気を吸引する吸引口と、
    前記吸引口から前記負圧室内の空気を吸引することにより前記吸着領域に吸着させた前記シート状食品積層体を切り離すエアーを前記負圧室に吹き込むエアー吹込口と、
    を備え、
    前記エアー吹込口は、前記吸着領域の上部であり、かつ前記吸着領域に吸着した前記シート状食品積層体の外縁内に設定した仮想円の上部に位置するように形成されていることを特徴とする請求項2記載のシート状食品重ね装置。
JP2016163632A 2016-08-24 2016-08-24 シート状食品重ね装置 Active JP6681299B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2016163632A JP6681299B2 (ja) 2016-08-24 2016-08-24 シート状食品重ね装置

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2016163632A JP6681299B2 (ja) 2016-08-24 2016-08-24 シート状食品重ね装置

Publications (2)

Publication Number Publication Date
JP2018029519A JP2018029519A (ja) 2018-03-01
JP6681299B2 true JP6681299B2 (ja) 2020-04-15

Family

ID=61302761

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2016163632A Active JP6681299B2 (ja) 2016-08-24 2016-08-24 シート状食品重ね装置

Country Status (1)

Country Link
JP (1) JP6681299B2 (ja)

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FR2474816A1 (fr) * 1980-02-04 1981-08-07 Cartier Sa Procede et installation pour le demoulage des fromages a pate molle
JPH0632897Y2 (ja) * 1990-01-05 1994-08-31 森永マシーナリー株式会社 板状菓子の反転移送装置
JP2998902B2 (ja) * 1990-07-30 2000-01-17 新日本機械工業株式会社 サンドウィッチ状菓子の連続製造方法ならびにその装置
JPH0713512Y2 (ja) * 1991-07-18 1995-04-05 株式会社愛工舎製作所 横スライスされたスポンジケーキの分離装置

Also Published As

Publication number Publication date
JP2018029519A (ja) 2018-03-01

Similar Documents

Publication Publication Date Title
JP6532682B2 (ja) 包装開梱処理装置
JP6558650B2 (ja) 積層食品袋詰めシステム、積み重ね装置、移送装置
ATE486033T1 (de) Verfahren und vorrichtung zum stapeln verpackter lebensmittelscheiben
US12397953B2 (en) Line with freely programmable trays
JP7161454B2 (ja) 段ばらし装置
JP2018197123A (ja) ガラス合紙、ガラス板梱包体、ガラス合紙積層方法およびガラス合紙積層装置
JP2003160107A (ja) 個別物品を包装する装置および方法
JP5934387B2 (ja) スライス食品を分離して積み重ねるための方法及び装置
JP2016119888A (ja) 積層食品製造装置及び積層食品袋詰め装置
EP2410863B1 (en) Modular unit for automatic packaging of food products to be packaged in trays
JP4990051B2 (ja) シート状トレー自動供給装置およびこれを用いた弁当箱への盛り付けラインシステム
JP2018029519A (ja) シート状食品重ね装置
EP2530037B1 (en) Method and system for processing a layer of products from a pallet
CA2983581C (en) Apparatus for unstacking packaging units
JP6723322B2 (ja) パン包装袋剥がし装置
JP2020011744A (ja) スライス食品搬送装置
JP5097493B2 (ja) 縦横連結包装体の個別切離装置
JP3770996B2 (ja) 製袋品用検査装置及び製袋品の検査方法
JP6157286B2 (ja) 家庭用薄葉紙収納箱の分別装置、及び家庭用薄葉紙収納箱の分別方法
JP3803159B2 (ja) 製袋品用検査装置
JP2022184209A (ja) ワーク供給装置とそれを備えたピッキングシステム
JP2959454B2 (ja) 食材積載用トレイ
JP2024129840A (ja) 包装袋供給装置及び包装袋供給方法
JPH06336228A (ja) トレイ内のシート材自動接着装置
JP3090338U (ja) 包装機

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20181227

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20191011

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20191023

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20191217

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20200303

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20200323

R150 Certificate of patent or registration of utility model

Ref document number: 6681299

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250