JP6874429B2 - 巻物の製造方法 - Google Patents
巻物の製造方法 Download PDFInfo
- Publication number
- JP6874429B2 JP6874429B2 JP2017044552A JP2017044552A JP6874429B2 JP 6874429 B2 JP6874429 B2 JP 6874429B2 JP 2017044552 A JP2017044552 A JP 2017044552A JP 2017044552 A JP2017044552 A JP 2017044552A JP 6874429 B2 JP6874429 B2 JP 6874429B2
- Authority
- JP
- Japan
- Prior art keywords
- reinforcing fiber
- roll
- fabric
- original
- width direction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Treatment Of Fiber Materials (AREA)
- Winding Of Webs (AREA)
- Woven Fabrics (AREA)
Description
炭素繊維糸条(引張強度3530MPa、引張弾性率230GPa、繊度198tex)のたて糸とよこ糸を5本/cmの密度で配列し、レピア織機で製布して平織組織(地組織)とし、その地組織の幅方向の両端部にガラス繊維糸条(繊度225dtex)に低融点共重合ナイロン糸(繊度:55dtex、融点:115℃)を270ターン/mにてカバーリングさせた。絡み糸の2本で絡み組織を2列並べて1つの耳組織とし、さらに、地組織の幅方向中央では20mmに亘ってたて糸10本分が存在しない区間を設け、この区間の両脇にも前記同様に耳組織を形成し、計4列の耳組織を設けた原反を得た。得られた原反は強化繊維目付198g/m2、総幅2040mmであった。
実施例にて得られた巻物の端面形状における、最大凸部と最大凹部の差を、直尺を用いて0.5mm単位まで測定した。ここで、原反巻物の場合は両端面の2点を測定し、分割した個別の巻物の場合は、個々の巻物において両端面の2点を測定し、これら2点の測定値の内いずれか大きい方の絶対値を端面ズレとし、以下判定基準に従い評点した。
○:2mm超、5mm以下
△:5mm超、10mm以下
×:10mm超
(3)巻周長の評価方法
実施例にて得られた原反巻物および巻物の周方向の長さを巻尺にて1mm単位で測定する。測定箇所は幅方向に3点/m測定し、その平均値を巻周長とした。
後加工工程およびスリット工程に要した時間を計測し、その合計を加工時間として算出した。
原反を(1)強化繊維シート前駆体の製造工程の下流に設置した中心駆動式の巻取り装置(原反の片側端部位置を検知するEPC機能を具備)に搬送し、巻取り軸にセットされた軸体(紙管)(外径176mm、内径152mm、長さ1220mm、重量11kgを2本連結して使用)に一定トルクにて300mを巻取り、原反巻物を得た(巻取り工程)。
巻取り装置にコンタクトロールを設置し、巻取りに際して接圧10kgを常時付与した以外は実施例1と同様にして総幅1020mmの巻物2本に分割した。
巻取り装置をリールドラム2本、プレスロール1本の3本の駆動ロールを備えた表面駆動方式とした以外は、実施例1と同様にして総幅1020mmの巻物2本に分割した。
スリット装置に装着した刃を図7(B)に示した形状の波型刃(ピッチ25.4mm×深さ3mm)とし、原反巻物の回転速度を0.15rpmとした以外は、実施例2と同様にして総幅1020mmの巻物2本に分割した。
実施例2で得た原反巻物を、巻出し機構と巻取り機構の間に検査台が設けられた検反設備にセットし、6m/minの速度で検査台上を搬送しながら外観検査を実施した後、実施例2と同じ条件(但し、EPC機能はなし)にて全長を巻取り、原反巻物(外観検査後)を得た(後加工工程)。得られた原反巻物(外観検査後)は実施例2と同じスリット加工を行い、総幅1020mmの巻物2本に分割した。
実施例1において、強化繊維シート前駆体の製造工程から巻取り装置に原反が搬送されるまでの間において、地組織の幅方向中央の耳組織間でロータリー刃を用いて原反をスリットし、総幅1020mmの強化繊維シートとして紙管に巻き取り、2本の巻物を得た。得られた2本の巻物は、実施例1と同様にEPC設置側を左ロール、もう他方を右ロールと定義する。
巻取り装置を実施例2と同じにした以外は、比較例1と同様にして2本の巻物を得た。
巻取り装置を実施例3と同じにした以外は、比較例1と同様にして2本の巻物を得た。
比較例2で得た巻物の2本をそれぞれ個別に、実施例5と同様に検反設備に通して、再度巻き上げて外観検査済みの巻物2本を得た。

RTM(Resin Transfer Molding)成形、RFI(Resin Film Infusion)成形、RIM(Resin Injection Molding)成形、真空アシストRTM、プレス成形、ハンドレイアップ成形、オートクレーブ成形など、の成形方法に使用される成形材料の製造に適用できる。従って、本発明の製造方法は、航空機、自動車、船舶等の輸送機器における構造部材、内層部材または外層部材などの各種部材をはじめ、幅広い分野に応用可能である。
2、7、11、13、21 たて糸
3 補助糸
4、6、15、16 耳組織
5 地組織
8、19 房耳
9 絡み糸
10、20 耳部
14 よこ糸
18 たて補助糸
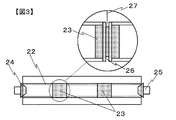
22、42 軸体
23 スペーサー
24、32 フランジ
25、31、41 軸芯
26 溝
27 刃先
28、37 ロール台車
29、38、47 カット装置
30、39、48 原反巻物
33 ガイド板
34 ベッドロール
35、45、46 刃
36 ガイドフレーム
40 アダプタ
43 ベアリング
44 モーター
Claims (4)
- 以下の工程1〜工程3を含むことを特徴とする、巻物の製造方法。
工程1:複数の強化繊維糸条を製布して、少なくとも一方向に引き揃えた強化繊維シート前駆体(以下、原反という)とするシート化工程。
工程2−1:原反を予め分割された軸体に巻き取り、原反巻物とする巻取工程。
工程3:原反巻物に刃を挿入して、幅方向に分割し、個々の巻物として取り扱うことのできる複数の巻物とする、スリット工程。 - 以下の工程1〜工程3を含むことを特徴とする、巻物の製造方法。
工程1:複数の強化繊維糸条を製布して、少なくとも一方向に引き揃えた強化繊維シート前駆体(以下、原反という)とするシート化工程。
工程2−1:原反を軸体に巻き取り、原反巻物とする巻取工程。
工程2−2:工程2−1で得られた原反巻物を引き出して、任意の加工を施した後、再度予め分割された軸体に巻き取って原反巻物とする、後加工工程。
工程3:原反巻物に刃を挿入して、幅方向に分割し、個々の巻物として取り扱うことのできる複数の巻物とする、スリット工程。 - 前記刃の形状が波型刃である、請求項1又は2に記載の巻物の製造方法。
- 前記原反が、少なくとも一方向に強化繊維糸条を引き揃えた織物であって、該織物の幅方向の両端部、並びに、該織物シートの幅方向の内部の任意の位置に耳組織が挿入された、請求項1〜3のいずれかに記載の巻物の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017044552A JP6874429B2 (ja) | 2017-03-09 | 2017-03-09 | 巻物の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017044552A JP6874429B2 (ja) | 2017-03-09 | 2017-03-09 | 巻物の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2018145576A JP2018145576A (ja) | 2018-09-20 |
| JP6874429B2 true JP6874429B2 (ja) | 2021-05-19 |
Family
ID=63589673
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017044552A Expired - Fee Related JP6874429B2 (ja) | 2017-03-09 | 2017-03-09 | 巻物の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6874429B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111394988B (zh) * | 2020-03-25 | 2021-03-16 | 晋江市六溪服装织造有限公司 | 一种泳衣服装生产用的切条设备及其使用方法 |
| CN117888353B (zh) * | 2024-03-01 | 2026-03-24 | 中源家居股份有限公司 | 一种沙发布加工用的裁切设备 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56144265A (en) * | 1980-04-07 | 1981-11-10 | Tadashi Shimizu | Production of cloth tape |
| JPS5892394U (ja) * | 1981-12-14 | 1983-06-22 | 株式会社キンダイ | ロ−ル状の長尺物裁断用スリツタ− |
| JP4341419B2 (ja) * | 2004-02-03 | 2009-10-07 | 東レ株式会社 | プリフォームの製造方法および複合材料の製造方法 |
| JP5019942B2 (ja) * | 2006-04-28 | 2012-09-05 | 東レ株式会社 | 炭素繊維織物の製造方法 |
| JP2009173472A (ja) * | 2008-01-22 | 2009-08-06 | Asahi Kasei E-Materials Corp | ガラスフィラーの製造方法 |
-
2017
- 2017-03-09 JP JP2017044552A patent/JP6874429B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2018145576A (ja) | 2018-09-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0589286B1 (en) | Carbon fiber woven fabric, its weaving method and weaving apparatus | |
| US9259858B2 (en) | Laminate stitching method for improved fiber logistics and placement precision | |
| KR101688717B1 (ko) | 열가소성 수지 보강 시트재 및 그의 제조 방법 | |
| US9427934B2 (en) | Stitched carbon fiber base material and wet prepreg using same | |
| KR20200141725A (ko) | 섬유강화 복합재료 제조용 복합섬유 원단 및 이를 이용한 섬유강화 복합재료의 성형방법 | |
| JP5707734B2 (ja) | 繊維強化プラスチック用一方向性の強化繊維織編物及びその繊維基材と、同繊維基材の製造方法及び同繊維基材を使った繊維強化プラスチックの成形方法 | |
| JP2018145576A (ja) | 巻物の製造方法 | |
| CN217573069U (zh) | 一种自动分切编织机 | |
| JP2008013900A (ja) | 強化繊維織物の製造方法およびその製造装置 | |
| US10668672B2 (en) | Radially extending composite structures | |
| US20180371651A1 (en) | Fabric for fiber reinforced composite material and fiber reinforced composite material | |
| JP5638870B2 (ja) | タイヤ部材用トップ反の製造方法 | |
| EP3142852B1 (en) | Protective cover including patterned backings | |
| JP2007203723A (ja) | 繊維強化プラスチック製管体及びその製造方法 | |
| JP4985022B2 (ja) | 強化繊維織物の製造方法およびたて糸供給装置 | |
| JP4940781B2 (ja) | 多軸基材の製造方法 | |
| JP3333166B2 (ja) | 織機の経糸送出機構 | |
| DE102017101916A1 (de) | Webmaschine mit Schussspulenträger, Schussspulenträger und Verwendung eines Gleichstrom-Elektromotors auf einem solchen, Webverfahren | |
| JPH08209482A (ja) | 補強繊維織物 | |
| CN120945558A (zh) | 一种弧形预制体编织装置及其设计方法 | |
| EP3015585B1 (en) | System and method for manufacturing net shape preform from textile strips | |
| JP2007023431A (ja) | 炭素繊維織物およびその製造方法 | |
| JP4937774B2 (ja) | 製織装置及び製織方法 | |
| HK1006937B (en) | Fiber-resin composition | |
| JP2019203230A (ja) | 斜交織物の製造方法及び製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200214 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20201217 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210105 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210216 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20210323 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20210405 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6874429 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| LAPS | Cancellation because of no payment of annual fees |